
Comment réduire le temps de changement de moulin à tubes entre les tailles
/Comment réduire le temps de changement de moulin à tubes entre les tailles
Table des matières
Introduction
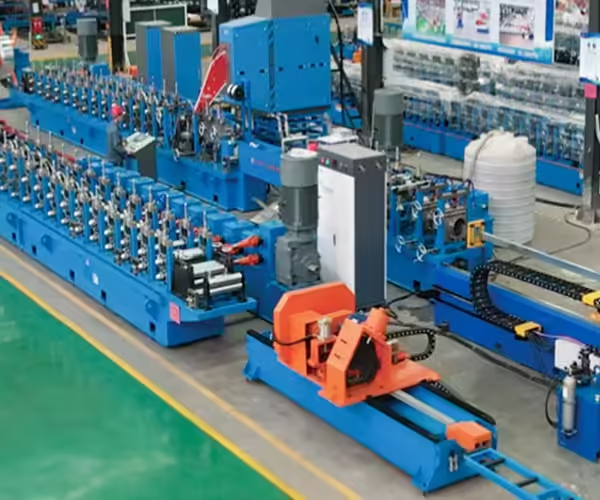
Un broyeur à tubes peut fonctionner efficacement pendant des heures une fois la production stable, mais la situation change lorsque l'usine doit passer d'un diamètre de tube, d'une épaisseur de paroi ou d'une taille de profil à un autre. L'outillage en rouleaux doit être modifié ou ajusté, les passages d'ailettes doivent être réinitialisés, la section de soudure peut nécessiter une configuration différente, les rouleaux de dimensionnement doivent correspondre au nouveau tube et les premières pièces finies doivent encore être vérifiées avant la reprise de la pleine production.
Cela fait changement de moulin à tubes l'un des facteurs cachés les plus importants affectant la capacité réelle de production de tubes.
Le passage le plus rapide n'est pas simplement celui où les opérateurs remplacent rapidement les rouleaux Une définition plus utile est le temps écoulé depuis le dernier tube acceptable du produit A jusqu'au premier tube acceptable du produit B. Cela est également cohérent avec l'approche de changement rapide décrite par l'Institut national américain des normes et de la technologie, qui définit la réduction de la configuration autour de l'intervalle entre le dernier bon morceau de la course en cours et le premier bon morceau de la course suivante. Orientations Lean et Process Improvement du NIST fournit une référence de fabrication plus large utile pour cette approche.
Pour les fabricants produisant de nombreuses spécifications de tubes ronds, carrés et rectangulaires, la réduction du temps de changement peut donc améliorer la production efficace sans augmenter la vitesse maximale de la ligne.
Qu’est-ce que le changement de moulin à tubes
Le changement de moulin à tubes est le processus complet requis pour déplacer une chaîne de production de tubes d'une spécification de produit à une autre.
Un changement de produit peut impliquer
- diamètre du tube,
- dimensions carrées ou rectangulaires,
- épaisseur de paroi,
- qualité matérielle,
- largeur de bande,
- configuration de soudage,
- longueur finie,
- ou plusieurs de ces variables à la fois.
Selon la configuration du broyeur, les opérateurs devront peut-être changer ou ajuster :
- guides d'entrée,
- rouleaux de panne,
- rouleaux latéraux,
- rouleaux de passage d'ailettes,
- rouleaux de soudure,
- bobine d'induction,
- impeder,
- configuration du rouleau presseur,
- outils de scarfing,
- rouleaux d'encollage,
- équipement de redressement,
- paramètres de coupure,
- et des recettes de contrôle.
Pour les fabricants évaluant un système intégré, JBLDIE's Ligne de production de tubes couvre les processus continus, notamment le formage de bandes, le soudage, le dimensionnement, la découpe et les opérations de production associées pour les tubes ronds, carrés et rectangulaires.
Plus une usine doit fabriquer de spécifications de produits, plus une stratégie de changement reproductible devient importante.
Pourquoi le temps de changement compte plus que la vitesse maximale du broyeur
Les spécifications de la machine mettent souvent l'accent sur la vitesse de production maximale.
Par exemple, deux usines à tubes peuvent toutes deux être capables de fonctionner à un rythme similaire de mètres par minute dans des conditions de production appropriées.
Mais l’usine A utilise un tube pendant plusieurs jours.
L'usine B modifie les spécifications plusieurs fois en une seule équipe.
Même si les deux moulins ont la même vitesse nominale de fonctionnement, leur rendement quotidien effectif peut être très différent.
Le temps de production disponible réel comprend :
temps d'exécution + temps de changement + entretien + réglage de la qualité + autres arrêts
Si les changements consomment une grande partie de chaque quart de travail, l’augmentation de la vitesse maximale de la ligne ne peut apporter qu’une amélioration limitée.
C'est pourquoi les usines à production mixte devraient prêter attention à
tubes qualifiés par équipe
plutôt que seulement:
mètres maximum par minute.
La véritable définition d’un changement rapide
Une erreur courante est d'arrêter le chronomètre dès que le nouvel outillage est installé.
Cela ne représente pas la véritable interruption de la production.
Une séquence de changement de broyeur à tubes plus réaliste est la suivante
- Le dernier Produit A qualifié quitte la ligne.
- Production arrête.
- L'outillage existant est retiré ou ajusté.
- Un nouvel outillage est installé.
- Les réglages mécaniques sont établis.
- L'équipement de soudage est réglé.
- La bande est filetée.
- Tube d'essai est produit.
- Les dimensions et les conditions de soudure sont vérifiées.
- Les corrections sont terminées.
- Le premier Produit B qualifié est homologué.
La métrique utile est donc :
Dernier bon tube A → Premier bon tube B
Cette logique est étroitement liée à SMED, (en), ou Single-Minute Exchange of Die, une méthode de fabrication allégée axée sur la réduction du changement de fabrication et des pertes de configuration Un aperçu utile est disponible auprès de Référence SMED de Wikipédia.
L'objectif n'est pas de supposer que chaque usine à tubes devrait littéralement changer de taille en quelques minutes. La valeur de l'approche réside dans l'identification des tâches qui nécessitent réellement un temps d'arrêt et de celles qui peuvent être préparées avant l'arrêt de l'usine.
Qu’est-ce qui prend généralement le plus de temps pendant le changement
Le temps de changement peut être divisé en plusieurs domaines différents.
| Étape de changement | Travail Typique | Cause fréquente de retard |
|---|---|---|
| Arrêt production | Effacer le produit actuel | Mauvais horaire |
| Préparation des outils | Localisez de nouveaux rouleaux et entretoises | Mauvaise organisation |
| Retrait d'outil | Supprimer l'outillage existant | Fixation lente |
| Installation d'outils | Installer un nouveau jeu de rouleaux | Commande ou identification incorrecte |
| Configuration du stand | Réglez l'espace entre les rouleaux et la hauteur | Aucune référence enregistrée |
| Configuration d'entrée | Bande centrale | Usure du guide ou désalignement |
| Configuration des passes finales | Préparer la géométrie de soudure | Procès et erreur |
| Configuration de la soudure | Positionner les composants de soudage | Mauvaises positions de référence |
| Dimensionnement | Établir les dimensions finales | Aucun enregistrement de configuration |
| Filetage | Trame d'alimentation à travers le broyeur | Mauvaise préparation |
| Production d'essai | Produire des tubes initiaux | Erreurs de configuration |
| Inspection | Vérifier nouveau tube | Méthode d'acceptation peu claire |
| Correction | Ajuster le processus | Trop de variables ont changé ensemble |
La plus grande possibilité d'amélioration consiste souvent à ne pas demander aux opérateurs de travailler plus vite.
Il est inutile de supprimer :
- recherche,
- en attendant,
- deviner,
- ajustement répété,
- et retravailler.
L'état du moulin arrive avant le changement rapide du matériel
La technologie à changement rapide offre une valeur limitée si le broyeur lui-même ne peut pas revenir à un état mécanique reproductible.
Des problèmes tels que :
- arbres usés,
- roulements desserrés,
- clavettes endommagées,
- réaction d'ajustement,
- stands désalignés,
- guides usés,
- ou hauteur instable de la ligne métallique
peut faire en sorte que chaque changement se comporte différemment.
Un opérateur peut installer le bon outillage tout en passant beaucoup de temps à régler le nouveau tube car la machine ne revient pas à sa référence mécanique précédente.
Cela conduit à une règle importante :
N'essayez pas de résoudre le mauvais état du broyeur uniquement avec un remplacement plus rapide de l'outillage.
La maintenance et la réduction de la configuration doivent fonctionner ensemble.
L’état de l’arbre et du roulement affecte la répétabilité
L'outillage en rouleau fait référence aux arbres de la machine.
Si un arbre se déplace, dévie ou fonctionne mal, la position de roulis change avec lui.
Avant d'essayer de réduire le changement de manière agressive, inspectez :
- état de l'arbre,
- épuisement,
- clés,
- état de roulement,
- blocs de roulement,
- épaules de manche,
- alignement du stand,
- et desserrage mécanique.
Les paramètres de base créent de la valeur uniquement lorsque la machine peut physiquement revenir à la même condition lors de la prochaine campagne de production.
Un écart de roulis enregistré est beaucoup moins utile si le mouvement de l'arbre ou du roulement modifie l'écart réel chargé pendant le fonctionnement.
Les guides d'entrée nécessitent une référence répétable
La section d'entrée établit la position de la bande avant le début du formage.
Si la bande entre dans la section de claquage de manière décentrée, cette erreur peut influencer l'ensemble du broyeur à tubes.
Les conséquences possibles comprennent notamment
- positions de bord inégales,
- formage instable,
- mouvement de couture,
- variation de la soudure V,
- et des dimensions finies incohérentes.
Lors du basculement, les opérateurs devraient donc vérifier
- état guide,
- position guide-rouleau,
- ligne centrale,
- hauteur de la ligne métallique,
- et relation avec la première passe de formage.
Un guide d'entrée usé ou lâche peut transformer chaque nouvelle configuration de produit en dépannage étendu.
Préparez l'outillage avant l'arrêt du moulin
L’un des moyens les plus simples de réduire le temps de changement de broyeur à tubes consiste à effectuer autant de préparation que possible avant la fin de la production actuelle.
Avant la fin du produit A, l'équipe peut préparer :
- jeu de rouleaux suivant,
- entretoises,
- rouleaux latéraux,
- rouleaux d'ailettes,
- rouleaux de soudure,
- jauges d'installation,
- attaches,
- outils requis,
- lubrification,
- tableau de configuration,
- et recette du produit.
Cela suit l'une des idées fondamentales derrière le changement rapide : déplacer les tâches qui ne nécessitent pas l'arrêt de la machine en dehors de la fenêtre des temps d'arrêt.
Au lieu de:
stop machine → trouver outillage → inspecter outillage → préparer outils → commencer le changement
le processus devient:
tout préparer → stop machine → effectuer le travail de changement nécessaire
L'usine devrait s'arrêter parce que l'outillage actif doit être modifié, et non parce que les opérateurs doivent encore rechercher du matériel.
L'identification de l'outil empêche les erreurs de configuration
Les ensembles de rouleaux de broyeur à tubes peuvent contenir de nombreux composants individuels.
Sans identification claire, les opérateurs peuvent :
- installez un rouleau dans le mauvais support,
- inverser son orientation,
- utilisez la mauvaise entretoise,
- mélanger des composants de différentes tailles de tubes,
- ou perdre du temps à confirmer à quel rouleau appartient où.
Un système structuré d'outillage-gestion peut identifier
- taille du tube,
- numéro de stand,
- position supérieure ou inférieure,
- orientation gauche ou droite,
- agencement d'entretoises,
- et position de stockage.
Cela réduit la dépendance à l'égard de la mémoire de l'opérateur et rend le changement plus reproductible au cours des différentes équipes.
Utilisez des graphiques de configuration au lieu de la mémoire
Les opérateurs expérimentés restent extrêmement précieux, mais le système de production ne doit pas dépendre entièrement de ce dont un opérateur se souvient.
Un tableau de configuration peut stocker les paramètres mécaniques réussis pour chaque produit.
Les informations utiles peuvent inclure :
- position du guide d'entrée,
- écarts de roulis,
- positions des rouleaux latéraux,
- paramètres de passe-aileron,
- références de sections de soudage,
- paramètres de compression,
- emplacement de la bobine d'induction,
- position d'impeder,
- paramètres de taille-rouleau,
- réglages du redresseur,
- et vitesse de production initiale.
Lorsque la même taille de tube revient, l'équipe de production peut commencer à proximité d'une condition préalablement qualifiée au lieu de recréer la configuration à partir de zéro.
Enregistrez les paramètres mécaniques parallèlement aux recettes PLC
Les usines à tubes modernes peuvent stocker des recettes de produits numériques contenant :
- vitesse de ligne,
- longueur coupée,
- valeurs du lecteur,
- références de soudage,
- paramètres d'alarme,
- et quantités de production.
Cependant, de nombreuses variables de configuration importantes restent physiques.
Les exemples incluent :
- emplacement du guide,
- position de roulis,
- agencement d'entretoises,
- position du rouleau de soudure,
- hauteur du rouleau latéral,
- emplacement de la bobine d'induction,
- et position d'impeder.
Un programme PLC stocké ne peut pas compenser un outillage mal installé.
Le système de basculement le plus solide combine :
recette numérique + enregistrement de configuration mécanique + procédure standardisée
plutôt que de ne compter que sur l'un d'entre eux.
Outillage préréglé avant le filetage
Lorsque la conception de l'équipement le permet, des lacunes et des positions importantes dans l'outillage peuvent être établies avant que le matériau n'entre dans la machine.
Cela peut inclure :
- dégagement des rouleaux de panne,
- emplacement du rouleau latéral,
- position du passage d'aileron,
- et positions de référence des sections de soudage.
La première bande entre ensuite dans un broyeur déjà proche de son montage prévu.
Cela réduit la quantité d'ajustement requise après le filetage.
Cela permet également de distinguer plus facilement un véritable problème de matériau/procédé et un problème d’installation de base.
Configuration de la section de panne
La section de claquage commence à transformer la bande plate vers la forme tubulaire.
Une mauvaise configuration ici peut apparaître plus tard comme un problème de soudage.
Lors du changement, vérifiez :
- le bon jeu de rouleaux,
- orientation du roulis,
- entretoises,
- lacunes,
- alignement du stand,
- et rayer la ligne centrale.
La bande doit entrer dans la section de ventilation de manière cohérente.
Ne dépendent pas des passages d'ailettes en aval ou des guides pour compenser une erreur majeure de positionnement en amont.
Plus le chemin matériel devient correct tôt, plus le reste de la configuration devient facile.
Réglage du roulement latéral
Les rouleaux latéraux aident à contrôler le tube de développement entre les principales passes de formage.
Selon la conception de la machine, ils peuvent nécessiter un réglage dans :
- position horizontale,
- position verticale,
- espacement des rouleaux,
- et hauteur de la ligne métallique.
Si les mécanismes de réglage contiennent un jeu ou une usure importante, les opérateurs peuvent consacrer un temps considérable à corriger la configuration à plusieurs reprises.
Les systèmes de réglage à dégagement rapide ou indexé peuvent réduire le travail de changement manuel, mais seulement lorsqu'ils ramènent l'outillage dans une position répétable.
Un mouvement rapide sans positionnement précis ne raccourcit pas le changement de bonne pièce à bonne pièce.
La configuration du Fin-Pass est essentielle au soudage
La section d'ailettes prépare les bords de bande avant le point de soudure.
Après avoir changé de taille, les passes à ailettes doivent être stables :
- circonférence du tube,
- emplacement en bordure de bande,
- géométrie de la soudure V,
- et entrée dans la section de soudage.
Si ces conditions mécaniques sont erronées, les opérateurs peuvent commencer à changer
- puissance de soudage,
- pressez la pression,
- position de la bobine,
- ou position d'impeder
pour tenter de compenser.
Cela peut prolonger considérablement le changement.
La meilleure approche consiste à stabiliser d’abord la géométrie du tube de pré-soudage.
L'installation du soudage doit utiliser des références répétables
La section de soudage doit correspondre au nouveau diamètre du tube, à l'épaisseur de la paroi et à l'état de formage.
Au lieu de reconstruire entièrement l'installation par jugement visuel, les usines peuvent établir des valeurs de référence pour les produits récurrents.
Ceux-ci peuvent inclure
- position du rouleau de soudure,
- position presser-rouler,
- emplacement de la bobine d'induction,
- emplacement de l'impeder,
- et configuration de foulardage.
Lorsque cela est pratique, les composants du produit suivant peuvent également être préparés hors ligne avant l'arrêt de la production.
Cela convertit davantage de travail en préparation externe et réduit les temps d'arrêt réels du broyeur.
Préparation de bobines d'induction et d'impédateurs
Dans un broyeur à tubes soudés haute fréquence, la modification de la taille du tube peut également nécessiter une configuration différente de bobine d'induction ou d'impédateur.
Avant la fin de l'exécution en cours, vérifiez que les composants corrects sont :
- disponible,
- propre,
- intact,
- correctement identifié,
- et prêt pour l'installation.
Un impeder endommagé ou mal positionné peut rendre le soudage instable même lorsque l'outillage du rouleau est correct.
Les opérateurs peuvent alors perdre du temps à ajuster les paramètres électriques pour compenser un problème de configuration physique.
La préparation préalable des composants du système de soudage réduit ce risque.
Configuration Squeeze-Roll
Les rouleaux pressés rapprochent les bords de bande chauffés et contribuent à la consolidation des soudures.
Après un changement de taille du tube, vérifiez :
- taille de rouleau correcte,
- alignement,
- pression,
- position de la couture,
- et état mécanique.
Trop peu de pression efficace peut affecter la formation des articulations.
Une pression excessive peut augmenter le refoulement de la soudure et déformer la géométrie du tube.
Les paramètres précédemment vérifiés constituent un bien meilleur point de départ que la reconstruction du processus à partir du jugement visuel à chaque changement.
Rouleaux de dimensionnement Établir les dimensions finales
Après soudage et refroidissement, les rouleaux d'encollage amènent le tube vers sa géométrie finie requise.
Pour les tubes ronds, cela implique principalement un contrôle du diamètre.
Pour les tubes carrés et rectangulaires, le processus en aval peut inclure un remodelage et un étalonnage supplémentaires.
Les opérateurs devraient établir:
- outillage correct,
- position de roulis,
- ligne centrale,
- écart,
- et références dimensionnelles finales.
Si l'usine produit des sections carrées et rectangulaires, les sections connexes Machine de formage de tubes carrés page fournit une référence interne JBLDIE supplémentaire pour l'équipement utilisé dans le traitement des tubes/profils carrés, rectangulaires et associés.
Le dimensionnement final doit affiner un tube stable plutôt que de tenter de réparer les erreurs majeures provenant du formage par rupture ou du soudage.
Les lignes rondes à carrées nécessitent davantage de travaux de changement
Certaines usines de tubes produisent d'abord un tube rond soudé, puis le remodèlent en une section carrée ou rectangulaire.
Changer de produit peut donc nécessiter à la fois
basculement du moulin à tubes en amont
et
changement de dimensionnement carré/rectangulaire en aval.
Les paramètres supplémentaires peuvent inclure :
- rouleaux de formation carrée,
- géométrie d'angle,
- largeur,
- hauteur,
- diagonales,
- et redressage.
Les usines produisant une combinaison de tubes ronds, carrés et rectangulaires doivent inclure ces tâches lors du calcul du temps de changement pratique.
Le formage carré direct a une stratégie de changement différente
Les systèmes de formage carré direct peuvent utiliser des concepts d'outillage réglables ou partagés pour réduire certains changements physiques de roulis sur une plage de tailles définie.
Cela peut être utile pour les usines produisant de nombreuses tailles carrées et rectangulaires.
Cependant, moins de remplacements de rouleaux ne signifie pas un changement nul.
Les opérateurs devront peut-être encore s'adapter :
- guides,
- positions de formation,
- équipement de soudage,
- dimensionnement,
- redressage,
- découpage,
- et des recettes de contrôle.
La même mesure de performance reste pertinente :
dernier produit ancien qualifié → premier produit nouveau qualifié.
L'outillage rapt peut réduire les temps d'arrêt
Une approche pour un changement plus rapide consiste à monter des sections de formage complètes sur des radeaux ou des cassettes amovibles.
Au lieu de changer les rouleaux individuels pendant que le broyeur est arrêté, un autre ensemble d'outillage peut être préparé hors ligne.
Pendant que le produit A fonctionne :
- L'outillage du produit B peut être installé sur un autre radeau,
- inspecté,
- ajusté,
- et préparé.
Lors du changement, l'usine échange l'ensemble complet.
Cela peut réduire considérablement le travail de configuration interne pour la production à haut mélange.
Toutefois, les systèmes de radeaux nécessitent également
- surface au sol supplémentaire,
- systèmes de transfert ou de levage,
- amarrage précis,
- stockage d'outillage,
- et investissement supplémentaire.
Ils sont plus utiles lorsque des changements fréquents de produits justifient le système.
Quand l'équipement à changement rapide a du sens
La technologie à changement rapide devient plus attrayante lorsque :
- les changements se produisent fréquemment,
- les lots de production sont courts,
- les tailles de tubes se répètent régulièrement,
- le temps de broyage perdu est important,
- et l'outillage peut être préparé hors ligne.
Une usine produisant le même tube pendant plusieurs semaines à la fois peut obtenir moins d'avantages.
Une usine changeant plusieurs fois par équipe peut obtenir une valeur bien supérieure.
Le calendrier de production devrait donc influencer la stratégie de basculement.
Standardisez la séquence de changement
Les différents opérateurs ne devraient pas avoir besoin de méthodes complètement différentes pour modifier la même taille de tube.
Une séquence normalisée pourrait comprendre
- Arrêt contrôlé de la production.
- Retrait d'outillage.
- Inspection de machines et d'outillage.
- Nouvelle installation d'outillage.
- Précartographie.
- Alignement d'entrée.
- Configuration du passage d'aileron.
- Configuration du système de soudage.
- Configuration du dimensionnement.
- Filetage.
- Production d'essai.
- Inspection.
- Correction finale.
- Libération en production continue.
La procédure exacte dépend de la machine.
La valeur vient du fait de rendre répétable une configuration réussie.
La sécurité du changement doit être intégrée à la procédure
Le changement de moulin à tubes implique une interaction directe avec l'outillage, les arbres, les rouleaux, les entraînements, les systèmes hydrauliques, les systèmes électriques et d'autres équipements potentiellement dangereux.
Lorsque des changements d'entretien ou d'outillage exposent le personnel à une mise sous tension inattendue ou à de l'énergie stockée, la procédure de contrôle énergétique applicable doit être suivie.
L'Administration américaine de la sécurité et de la santé au travail Norme de contrôle des énergies dangereuses (Lockout/Tagout) couvre l'entretien et la maintenance impliquant un démarrage ou un rejet inattendu potentiel d'énergie dangereuse et aborde spécifiquement des activités telles que le réglage et les changements d'outils dans des conditions couvertes.
Les exigences réelles doivent respecter la machine, le lieu de travail, la juridiction et les règles de sécurité applicables.
L'amélioration du passage à l'euro ne devrait jamais dépendre du fait que les opérateurs contournent les procédures d'isolement ou de sauvegarde requises simplement pour gagner du temps.
Tâches internes et externes distinctes
L’un des concepts de changement rapide les plus utiles consiste à séparer les tâches selon que la machine doit réellement être arrêtée.
Tâches internes
Celles-ci ne peuvent être effectuées que pendant la période d'arrêt.
Les exemples peuvent inclure :
- suppression de l'outillage actif,
- installation d'outillage de remplacement,
- matériau de filetage,
- et configuration finale de la machine.
Tâches externes
Ceux-ci peuvent être terminés avant l'arrêt de la machine.
Les exemples incluent :
- repérage des rouleaux,
- nettoyage des outils de remplacement,
- vérification de l'état du composant,
- préparation de jauges,
- préparer les instruments d'inspection,
- chargement des données du produit,
- et organiser les fixations.
L’objectif est de déplacer autant de travail que possible hors de la fenêtre interne des temps d’arrêt.
Tableau d'amélioration du changement de moulin à tubes
| Problème | Cause Typique | Direction d'amélioration |
|---|---|---|
| L'outillage prend trop de temps à trouver | Mauvais stockage | Identification des outils |
| La configuration varie selon le quart de travail | Processus dépendant de l'opérateur | Procédure standard |
| Réglage long après changement d'outillage | Aucune valeur de base | Organigrammes |
| Le soudage prend trop de temps pour se stabiliser | Configuration mécanique pré-soudage incorrecte | Références répétables |
| Même taille ne se répète jamais | Usure mécanique | Maintenance et alignement |
| Les opérateurs attendent pendant l'arrêt | Préparation séquentielle | Déplacer les tâches en dehors des temps d'arrêt |
| De nombreux tubes à essai sont nécessaires | Configuration basée sur des suppositions | Préréglage et mesure |
| Le passage à l’euro semble rapide, mais pas la production | Définition de mauvais timing | Timing de bonne partie à bonne partie |
| Mauvais rouleaux installés | Étiquetage médiocre | Identification des outils |
| La recette PLC est correcte mais le tube est faux | Désadaptation de la configuration mécanique | Recette mécanique + numérique |
L’inspection de première pièce doit être préparée à l’avance
Une fois que la nouvelle taille commence à fonctionner, l'équipe de qualité doit savoir exactement ce qui doit être mesuré.
Selon le tube fini, les contrôles peuvent comprendre
- diamètre extérieur,
- largeur carrée,
- hauteur rectangulaire,
- épaisseur de paroi,
- position de la couture,
- état de soudure,
- géométrie d'angle,
- rectitude,
- longueur coupée,
- et état de surface.
Les instruments et la méthode d'inspection doivent être préparés avant le début du changement.
Sinon, la chaîne de production peut rester inactive après la configuration simplement parce que l'équipe se prépare toujours à mesurer le premier produit.
La préparation de qualité fait partie de la préparation au changement.
Un bon tube ne suffit pas
Un seul tube acceptable ne prouve pas que la nouvelle configuration est stable.
Plusieurs produits consécutifs doivent être vérifiés selon les exigences d'inspection de l'usine.
Le but est de distinguer :
une pièce temporairement acceptable
depuis
un processus qualifié reproductible.
Si les dimensions dérivent au cours des premiers tubes, une stabilisation supplémentaire du processus peut encore être nécessaire.
Réduisez les déchets de démarrage aussi bien que le temps
Les performances de changement ne sont pas mesurées uniquement en minutes.
Une mauvaise configuration peut également générer un matériel d'essai substantiel avant que la nouvelle spécification ne devienne stable.
Les pertes de démarrage peuvent inclure des tubes avec :
- dimensions incorrectes,
- soudures instables,
- pauvre écharpe,
- erreurs de dimensionnement,
- longueur de coupe erronée,
- ou des défauts de surface.
L'impact réel du basculement comprend donc
temps d'arrêt + rebut de démarrage + main-d'œuvre + vérification de la qualité.
Une configuration mécanique légèrement plus longue qui produit rapidement un tube qualifié peut être meilleure qu'un changement de rouleau extrêmement rapide suivi d'une longue période de production de ferraille.
Suivre les KPI de changement
Les usines peuvent enregistrer plusieurs indicateurs utiles.
| KPI | Ce que ça montre |
|---|---|
| Temps de changement de bon à bon | Interruption réelle de production |
| Temps de remplacement des outils | Efficacité du changement mécanique |
| Temps de réglage de la configuration | Répétabilité des paramètres de base |
| Longueur du matériau d'essai | Débris de démarrage |
| Acceptation de premier passage | Qualité de configuration |
| Nombre d'ajustements | Stabilité du processus |
| Changement par paire de produits | Transitions de taille difficiles |
| Changement par équipe | Formation ou variation de procédure |
Ces données peuvent révéler si la prochaine amélioration doit porter sur
- outillage,
- entretien,
- formation des opérateurs,
- préparation,
- automatisation,
- ou l'ordonnancement de la production.
La paire de produits est importante
Toutes les transitions de taille ne nécessitent pas la même quantité de travail.
Un passage d'un diamètre rond proche à un autre peut être plus simple que de passer de :
petit tube rond → grand tube rectangulaire
selon la conception du moulin.
Les usines devraient donc suivre séparément les transitions de produits courantes.
Ces informations peuvent également améliorer l'ordonnancement.
Lorsque les exigences commerciales le permettent, le regroupement de produits connexes peut réduire les ajustements inutiles des outils et des machines.
La planification de la production peut réduire les pertes totales liées au changement
Les améliorations de la machine ne sont qu'une partie de la solution.
La planification de la production peut également réduire la charge de changement.
Au lieu de planifier aléatoirement :
petit → grand → petit → rectangulaire → petit
il peut être plus efficace de regrouper des familles de produits compatibles.
Par exemple:
petit rond → moyen rond → grand rond → famille rectangulaire
où la demande du client et la conception de la machine le permettent.
Cela peut réduire les inutiles :
- changements de roulis,
- changements de largeur de bande,
- changements dans le système de soudure,
- et travaux d'ajustement.
Enregistrements d'outillage numérique
Les usines gérant de nombreux ensembles d'outils peuvent créer un enregistrement numérique pour chaque groupe d'outillage.
Les informations peuvent inclure :
- taille du tube,
- dessin d'outillage,
- position debout,
- état actuel,
- position de stockage,
- historique de maintenance,
- valeurs de configuration réussies,
- et notes de production.
Les codes QR ou un autre système d'identification peuvent permettre un accès rapide à ces informations.
La valeur n'est pas le code lui-même.
La valeur consiste à réduire le temps de recherche et à garantir que les opérateurs reçoivent les informations d'outillage correctes pendant la préparation.
Le temps de changement peut révéler des problèmes de maintenance
Supposons qu’une taille de tube récurrente nécessite historiquement 45 minutes, de la bonne partie à la bonne partie.
Sur plusieurs mois, ce temps passe progressivement à 70 minutes même si le mode opératoire reste inchangé.
Cela peut indiquer une détérioration sous-jacente telle que
- usure de roulis,
- usure des roulements,
- problèmes d'arbre,
- relâchement du guide,
- réaction d'ajustement,
- mouvement de section de soudure,
- ou des problèmes d'alignement.
Les données de basculement peuvent donc agir comme un indicateur supplémentaire équipement-santé.
Devriez-vous investir dans plus d’automatisation ?
Le positionnement automatique, le réglage motorisé, l'outillage greffé, les pinces rapides et les ensembles prédéfinis peuvent tous réduire certaines tâches de changement.
Cependant, l’automatisation fonctionne mieux une fois le processus de base stable.
Si la machine contient un jeu excessif ou une usure mécanique, commander la même position numérique ne garantit pas la même position physique d'outillage.
Une séquence d'amélioration pratique est la suivante
- Mesurer le changement de courant.
- Identifier le temps perdu.
- Organiser l'outillage.
- Standardiser la procédure.
- Réparer les problèmes mécaniques.
- Établir des références de configuration.
- Déplacer la préparation en dehors des temps d'arrêt.
- Ajoutez du matériel à changement rapide là où la perte restante le justifie.
Cela suit la logique plus large de configuration-réduction promue dans la fabrication au plus juste par des organisations telles que NIST.
Ce que les acheteurs devraient demander à propos du changement de moulin à tubes
Lors de l'évaluation d'une nouvelle usine à tubes, les acheteurs doivent demander :
- Comment les rouleaux de panne sont-ils modifiés ?
- Comment les rouleaux latéraux sont-ils modifiés ou ajustés ?
- Comment les passes d'aileron sont-elles préréglées ?
- Comment la section de soudage est-elle configurée pour une autre taille ?
- Des assemblages peuvent-ils être préparés hors ligne ?
- Comment les bobines d'induction sont-elles changées ?
- Comment les positions des impeder sont-elles référencées ?
- Quels changements de dimensionnement sont requis ?
- Comment les tailles carrées et rectangulaires sont-elles ajustées ?
- Quels paramètres peuvent être stockés numériquement ?
- Quels réglages restent mécaniques ?
- Des tableaux de configuration sont-ils fournis ?
- Les sections d'outillage peuvent-elles utiliser des concepts à changement rapide ?
- Combien de personnes participent normalement à un changement ?
- Comment mesure-t-on le passage à une bonne partie ?
- Un changement de taille représentatif peut-il être démontré lors de l'acceptation de la machine ?
Ces questions fournissent une compréhension beaucoup plus réaliste de la flexibilité de la production que de se demander seulement si la machine inclut un changement rapide.“
FAT devrait inclure un changement de taille représentatif
Si les performances de changement constituent un critère important de sélection de la machine, les tests d'acceptation en usine doivent inclure une transition de taille représentative lorsque cela est pratique.
Un test peut enregistrer :
Produit A → Produit B
et mesure:
- arrêt,
- réglage de l'outillage,
- configuration mécanique,
- filetage,
- stabilisation du soudage,
- dimensionnement,
- inspection de première pièce,
- et premier tube qualifié.
Avant les essais, l'acheteur et le fournisseur devraient convenir du moment où le moment commence et se termine.
Dans le cas contraire, un côté peut mesurer uniquement le remplacement de l’outillage tandis que l’autre s’attend à une récupération complète de la production qualifiée.
Quelles informations doivent être préparées avant la configuration du broyeur ?
Avant de sélectionner l'équipement de l'usine à tubes et la stratégie de changement, les fabricants doivent se préparer
Gamme Tube
Répertoriez toutes les dimensions rondes, carrées et rectangulaires requises.
Épaisseur de paroi
Définir les plages minimales, maximales et communes.
Matériel
Identifier les nuances d'acier et les propriétés mécaniques pertinentes.
Mélange de production
Estimer le volume par spécification de tube.
Taille du lot
Identifiez si les campagnes de production sont courtes ou longues.
Fréquence de basculement
Estimer les changements attendus par équipe, semaine ou mois.
Exigences de soudage
Définir le processus de soudage prévu et les exigences relatives aux joints finis.
Exigences de Qualité
Fournir des exigences dimensionnelles, de rectitude, de surface et de longueur finie.
Contraintes d'usine
Incluez l’espace au sol, le stockage des outillages, l’équipement de levage et le personnel.
Ces informations permettent de sélectionner le broyeur à tubes et le système de changement en fonction des conditions de fabrication réelles.
Conclusion
Réduire changement de moulin à tubes le temps nécessite bien plus que remplacer les rouleaux plus rapidement.
Le changement complet commence par le dernier tube qualifié d'un produit et ne se termine que lorsque le premier tube qualifié du produit suivant est fabriqué.
La préparation des outils, l'état de la machine, l'alignement, la configuration de l'entrée, l'outillage de panne, les passes d'ailettes, les composants de soudage, le dimensionnement, le filetage, l'inspection et la correction du processus contribuent tous au.
Les systèmes de basculement les plus forts partagent plusieurs caractéristiques :
- l'outillage de remplacement est préparé avant l'arrêt,
- les rouleaux et les composants sont clairement identifiés,
- les paramètres mécaniques sont documentés,
- le moulin reste entretenu et aligné,
- les configurations de soudage et de dimensionnement utilisent des références reproductibles,
- les tâches internes et externes sont séparées, les,
- les recettes numériques prennent en charge plutôt que de remplacer la configuration mécanique,
- et la performance est mesurée du bon produit au bon produit.
Pour la fabrication de tubes à haut mélange, l'amélioration de ces zones peut augmenter la capacité de production efficace sans augmenter la vitesse maximale nominale du broyeur à tubes.
Le matériel à changement rapide peut offrir des avantages supplémentaires, mais il crée le plus de valeur une fois que le processus de production sous-jacent est déjà organisé, sûr, mécaniquement stable et reproductible.
FAQ
Qu'est-ce que le changement de moulin à
Le changement de broyeur à tubes est le processus complet de commutation d'une ligne de production de tubes d'une taille ou spécification de tube à une autre, y compris les changements d'outillage, la configuration mécanique, le réglage du soudage, le filetage, la production d'essai, l'inspection et la libération du premier nouveau tube qualifié.
Comment mesurer le temps de changement de broyeur à tubes ?
Une mesure pratique commence avec le dernier produit acceptable de l'essai précédent et se termine avec le premier produit acceptable de l'essai suivant La mesure du seul remplacement physique de l'outillage peut considérablement sous-estimer les temps d'arrêt réels de la production.
Quelles sont les causes des changements de laminoir à tubes longs
Les causes courantes incluent une mauvaise organisation de l'outillage, des composants de machine usés, le manque d'enregistrements de configuration, des procédures incohérentes, une géométrie de pré-soudage incorrecte, un désalignement de la machine et un réglage excessif des essais et des erreurs.
Un outillage à changement rapide peut-il réduire le temps de changement de moulin à tubes
Oui. Les assemblages prédéfinis, les outillages greffés, le matériel à dégagement rapide et le positionnement automatique peuvent réduire certaines tâches de configuration interne, en particulier lorsque les modifications de produit sont fréquentes. Ils sont plus efficaces lorsque la machine sous-jacente est mécaniquement stable.
Comment une usine peut-elle réduire le changement de moulin à tubes sans remplacer le moulin ?
Commencez par mesurer le temps réel de bon à bon, préparer l'outillage avant l'arrêt, identifier et organiser les jeux de rouleaux, documenter les paramètres réussis, maintenir l'alignement de la machine, normaliser les procédures et déplacer les tâches de préparation en dehors de la fenêtre de temps d'arrêt.
Besoin d'améliorer la flexibilité de production des broyeurs à tubes ?
La configuration du broyeur à tubes doit refléter la gamme de tubes ronds, carrés et rectangulaires réelle, le matériau, l'épaisseur de paroi, les lots de production, les exigences de soudage et la fréquence de changement prévue Si vous prévoyez une nouvelle ligne ou devez évaluer la production de tubes de plusieurs tailles, contactez JBLDIE pour discuter de vos spécifications de tube et des exigences de production.
 French
 English
 Arabic
 Russian
 Spanish