
Ligne de production de supports photovoltaïques : 7 chèques d'achat
/Chaîne de production de supports photovoltaïques : 7 chèques d'achat
Table des matières
Introduction
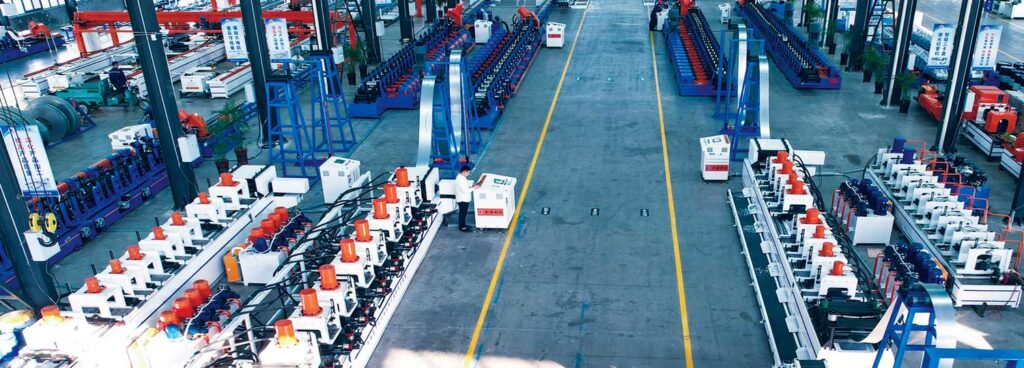
La fabrication photovoltaïque entre dans une étape où le volume de production ne suffit plus à lui seul à définir une usine compétitive Les projets solaires se diversifient, le déploiement photovoltaïque continue de se développer dans davantage de pays et les fabricants de systèmes de montage doivent de plus en plus prendre en charge différents profils, modèles de trous, matériaux, tailles de lots et spécifications de projets.
Selon les Aperçu PEV de l'AIE des marchés photovoltaïques mondiaux 2026, 698 GW environ de nouvelle capacité photovoltaïque ont été installés dans le monde en 2025, ce qui porte la capacité photovoltaïque mondiale cumulée à près de 3 TW. Le rapport note également que l'intégration et la flexibilité des systèmes deviennent de plus en plus importantes à mesure que le marché photovoltaïque mondial se développe.
Pour les fabricants de structures de montage, cela change la façon dont a ligne de production de supports photovoltaïques devrait être évalué.
La question la plus importante n'est plus simplement :
À quelle vitesse la machine de formage de rouleaux peut-elle fonctionner ?
Une question plus utile est la suivante
La chaîne de production complète peut-elle fabriquer à plusieurs reprises les composants réels à canal C, à canal U, à profil Z, à canal à entretoise, les connecteurs et les composants perforés requis par différents projets photovoltaïques ?
La flexibilité de la machine, la précision du poinçonnage, le changement d'outillage, la compatibilité des matériaux, la production qualifiée, l'automatisation, l'accessibilité de la maintenance et la vérification de la qualité deviennent des considérations d'approvisionnement de plus en plus importantes.
Ce guide examine sept domaines que les fabricants doivent évaluer avant de sélectionner ou de configurer une ligne de production de supports photovoltaïques.
Pourquoi les exigences en matière d'équipement de support photovoltaïque évoluent
Le marché photovoltaïque se développe non seulement en termes d'échelle mais également dans la gamme d'applications de systèmes.
Les projets à l'échelle des services publics restent une partie importante du déploiement mondial, tandis que des applications telles que l'agrivoltaïque, le photovoltaïque flottant, le photovoltaïque intégré à l'infrastructure, les toits commerciaux et d'autres formats de projet continuent de se développer.
Ces projets n'utilisent pas nécessairement des structures de montage identiques.
Différents systèmes peuvent nécessiter différents :
- dimensions du canal,
- profils de publication,
- composants du connecteur,
- épaisseurs de matériaux,
- exigences en matière de protection contre la corrosion,
- modèles de trous de montage,
- longueurs finies,
- et interfaces d'assemblage.
Cela crée un problème de fabrication important.
Une usine conçue autour d'un profil de support fixe peut être très efficace lorsque la production reste stable. Mais un fabricant fournissant plusieurs projets de montage solaire peut avoir besoin d’une bien plus grande flexibilité.
Pour les acheteurs d'équipements, la bonne chaîne de production dépend donc de l'attendu portefeuille produits, « , pas simplement sur la tranche actuelle du volume le plus élevé ».
Vérification de l'acheteur 1 : la ligne peut-elle produire votre véritable plage de profils ?
La première question relative à la passation des marchés devrait être fondée sur des dessins finis.
Une ligne de production de supports photovoltaïques devra peut-être être fabriquée :
- Supports de canal C,
- profils C connectés,
- Supports de canal en U,
- Profils en forme de Z,
- canaux de jambe de force,
- poteaux montés au sol,
- plaques de connexion,
- pinces,
- et des sections personnalisées spécifiques au projet.
Ces produits peuvent appartenir au même système de montage photovoltaïque mais nécessitent des procédés de production très différents.
JBLDIE Machine de formage de supports solaires photovoltaïques la catégorie comprend les équipements pour plusieurs types de profils et de composants photovoltaïques.
La question clé de l'approvisionnement est de déterminer lesquels de vos produits peuvent partager de manière réaliste une ligne de production.
Ne supposez pas qu’une seule machine peut produire chaque profil
Une machine annoncée comme “multi-profile” doit être évaluée avec soin.
Demandez exactement comment le profil change.
La machine utilise-t-elle :
- rouleaux réglables,
- positionnement motorisé du roulis,
- outillage interchangeable,
- cassettes remplaçables,
- outillage à rouleaux communs,
- ou des jeux de rouleaux complètement séparés ?
Un canal C de 40 mm et un canal C de 50 mm associé peuvent potentiellement partager plus d'outillage qu'un canal C et un poteau monté au sol complètement différent.
La faisabilité technique et la flexibilité pratique de la production ne sont pas la même chose.
Une machine peut techniquement produire plusieurs profils, mais nécessite tellement de remplacement manuel de l'outillage que les changements fréquents deviennent inefficaces.
Lignes de production dédiées ou flexibles
Les acheteurs d'équipement doivent comparer les avantages de stratégies de production dédiées et flexibles.
| Facteur | Ligne de profil dédiée | Ligne multi-profils flexible |
|---|---|---|
| Objectif principal de production | Produit stable à grand volume | Spécifications multiples |
| Outillage | Spécifique au profil | Réglable ou interchangeable |
| Complexité de configuration | Inférieur | Plus haut |
| Changement | Limité ou peu fréquent | Exigence de conception importante |
| Ajustements d'opérateur | Habituellement moins | Dépend de l'automatisation |
| Meilleur ajustement | Longues campagnes de production | Production par projet ou mixte |
| Principale préoccupation en matière de passation des marchés | Stabilité et rendement | Répétabilité après changement |
Aucune des deux approches n'est automatiquement meilleure.
Un fabricant de systèmes de montage produisant un canal C dominant 24 heures sur 24 peut bénéficier d’un outillage dédié.
Une usine fournissant différents projets EPC avec des dimensions de section changeantes peut accorder beaucoup plus d'importance à un réglage flexible.
La gamme annuelle de produits doit donc être fournie avant le début de la configuration de l'équipement.
Vérification de l'acheteur 2 : L'équipement peut-il répondre aux besoins futurs en matériaux ?
Les supports photovoltaïques sont généralement produits à partir d'acier galvanisé et d'autres matériaux revêtus ou résistants à la corrosion.
La machine doit donc être évaluée par rapport à la plage réelle de matériaux plutôt qu'à une seule épaisseur nominale.
Les informations importantes comprennent notamment
- qualité de l'acier,
- épaisseur minimale,
- épaisseur maximale,
- limite d'élasticité,
- largeur de bande,
- revêtement galvanisé,
- autres systèmes de revêtement le cas échéant,
- poids de la bobine,
- diamètre intérieur de la bobine,
- et diamètre extérieur de la bobine.
Les propriétés des matériaux influencent directement le processus de formage.
L'acier à plus haute résistance peut nécessiter une plus grande force de formage et peut présenter plus de retour élastique.
Les matériaux plus fins peuvent devenir plus sensibles à
- onde de bord,
- pression de roulis,
- guide contact,
- et déformation locale.
Les matériaux plus épais augmentent la charge sur :
- arbres,
- roulements,
- supports de rouleaux,
- boîtes de vitesses,
- et systèmes d'entraînement.
Une machine doit donc être conçue pour la combinaison prévue de géométrie de profil et de propriétés des matériaux.
N'évaluez pas uniquement l'épaisseur maximale
Une comparaison courante des équipements est la suivante
Machine A : 1.5.0 mm
Machine B : 1.03,5 mm
Cette information à elle seule est incomplète.
L'acier doux de trois millimètres et l'acier à haute résistance de trois millimètres ne créent pas nécessairement des charges de formage identiques.
De même, deux profilés utilisant la même épaisseur de matériau peuvent nécessiter des forces de formage sensiblement différentes car l'un contient :
- des virages plus profonds,
- retourne les lèvres,
- géométrie plus complexe,
- ou une bande plus large.
Demandez au fournisseur d'équipement quelles hypothèses de matériaux et de profils ont été utilisées lors de la définition de la gamme de machines.
Protéger les surfaces galvanisées
Les structures de montage photovoltaïques fonctionnent fréquemment à l’extérieur, ce qui fait de l’état du revêtement une considération importante pour le produit fini.
La chaîne de production doit protéger les surfaces galvanisées partout :
décoilage → nivellement → alimentation → poinçonnage → formation → découpe → déchargement → empilement
Parmi les sources possibles de dommages au revêtement, on peut citer
- rouleaux endommagés,
- sales guides,
- débris de poinçonnage,
- pression de roulis excessive,
- glissement métal-métal,
- tables de réception rugueuses,
- et l'empilement incontrôlé.
L'achat d'équipement devrait donc inclure des questions sur les deux précision du profil et manipulation de la surface.
Un profil aux dimensions parfaites mais avec des rayures répétées du revêtement peut toujours créer un problème de qualité de production.
Vérification de l'acheteur 3 : dans quelle mesure le système de poinçonnage est-il flexible ?
Le poinçonnage est l'une des différences les plus importantes entre la fabrication de supports photovoltaïques et la production de profilés ordinaires.
Les profils de montage solaires peuvent contenir :
- trous ronds,
- fentes allongées,
- trous de connexion,
- localisation des trous,
- trous latéraux,
- ouvertures de montage,
- et des modèles personnalisés spécifiques au projet.
JBLDIE Équipement de poinçonnage de racks photovoltaïques solaires comprend des configurations à trois, six et neuf stations pour différentes exigences de traitement des supports.
Les acheteurs d'équipement ne doivent pas demander seulement :
La ligne inclut-elle le poinçonnage ?
Demandez plutôt:
Combien d’opérations de poinçonnage différentes peut-il effectuer et comment ces opérations sont-elles modifiées entre les produits ?
Poinçonnage à station unique ou multi-stations
Un simple rail solaire contenant une fente répétée peut ne pas nécessiter un système de poinçonnage complexe.
Un profil contenant plusieurs fonctionnalités différentes peut nécessiter plusieurs matrices ou stations.
| Exigence de poinçonnage | Direction possible de l'équipement |
|---|---|
| Un trou répété | Système mono-station |
| Formes de trous multiples | Poinçonnage multi-stations |
| Différents modèles de projet | Alimentation asservie programmable |
| Trous sur plusieurs surfaces | Traitement plus spécialisé |
| Connecteurs courts | Poinçonnage/formage de connecteur indépendant |
| Changements fréquents de produits | Outillage flexible et recettes stockées |
| Densité de trous élevée | Optimisation cycle-temps |
Le nombre de postes de poinçonnage doit donc provenir des dessins des composants finis.
Plus de stations sont utiles seulement lorsque le produit les nécessite.
La précision des trous compte plus que le nombre de stations
Un profil peut avoir la section correcte tout en échouant à l'assemblage car son motif de trou est erroné.
Les acheteurs d'équipements devraient donc définir:
- diamètre du trou,
- longueur de la fente,
- largeur de la fente,
- emplacement centre à centre,
- position du premier trou,
- position finale du trou,
- distance jusqu'à l'extrémité coupée,
- et tolérance.
Pour un profil long contenant de nombreux emplacements répétés, l'erreur cumulative devient particulièrement importante.
La vérification de la distance entre deux trous adjacents uniquement peut ne pas révéler que l'ensemble du motif des trous se déplace progressivement le long d'un profil de six mètres.
Un essai réaliste de machine devrait donc inspecter la pièce finie complète.
Pré-poinçonnage ou post-poinçonnage ?
Il s'agit d'une autre décision importante en matière de passation de marchés.
Pré-poinçonnage
Des trous sont créés alors que la bande est encore plate.
Les avantages potentiels comprennent notamment
- un accès plus facile à la puce,
- support de bande simple,
- alimentation servo efficace,
- et une intégration simple.
Cependant, un profilage ultérieur peut influencer les caractéristiques positionnées à proximité des coudes.
Post-poinçonnage
Le profilé est poinçonné après formage ou formage partiel.
Cela peut référencer plus directement la géométrie finie mais nécessite un outillage prenant en charge la section tridimensionnelle.
La bonne stratégie dépend du profil réel.
Le fournisseur doit donc examiner ensemble le dessin en coupe complète et le dessin des trous avant de finaliser le processus.
Vérification de l'acheteur 4 : Quelle est la capacité de production réelle ?

La vitesse maximale de la ligne est l'une des spécifications de machine les plus faciles à comparer et l'une des plus faciles à mal comprendre.
Supposons qu'une machine de formage de rouleaux puisse théoriquement fonctionner à 40 m/min.
Cela ne signifie pas qu'une chaîne de production contenant des dizaines d'opérations de poinçonnage produira en continu des supports finis à 40 m/min.
La production réelle peut être limitée par :
- cycle de poinçonnage,
- alimentation servo,
- heure d'arrêt à la coupure,
- changement de bobine,
- réglage de l'outillage,
- déchargement,
- empilage,
- inspection de qualité,
- ou intervention de l'opérateur.
Les équipes d'approvisionnement devraient donc demander capacité qualifiée en produits finis, 1, pas seulement la vitesse de formation.
Calculez la capacité à partir du support fini
Considérons deux produits à canal C.
Profil A
- Peu de trous de montage
- Une longueur finie standard
- Long lot de production
Profil B
- Plusieurs fentes allongées
- Plusieurs groupes de trous
- Changements fréquents de longueur
- Courts lots de production
Ils peuvent utiliser la même section de profilage.
Leur capacité de production réelle peut néanmoins être sensiblement différente.
Pour le profil B, le poinçonnage et le changement peuvent devenir plus importants que la vitesse de formage.
C'est pourquoi l'évaluation de la machine doit utiliser des dessins de produits réels et les quantités de lots attendues.
Trouvez le goulot d'étranglement avant de sélectionner l'automatisation
Une ligne complète de brackets photovoltaïques peut être représentée comme suit
décoilage → nivellement → alimentation → poinçonnage → formage des rouleaux → redressage → découpe → déchargement → empilement
L'opération répétitive la plus lente définit une capacité de production pratique.
| Goulot d'étranglement possible | Ce que les acheteurs devraient demander |
|---|---|
| Chargement de bobine | Combien de temps prend le changement de bobine ? |
| Alimentation | Le mouvement du matériau est-il stable à l'accélération requise ? |
| Perforation | Combien de cycles par profil fini ? |
| Rouleau formant | À quelle vitesse la qualité du profil reste-t-elle stable ? |
| Coupe | Coupe stop-to-cut ou tracking ? |
| Déchargement | Les profils finis peuvent-ils partir assez vite ? |
| Empilage | Le changement de bundle interrompt-il la production ? |
| Changement | Combien de temps avant le prochain produit qualifié ? |
Une fonction d'automatisation coûteuse offre peu d'avantages si elle ne résout pas le goulot d'étranglement réel.
Vérification de l'acheteur 5 : combien de temps prend réellement le changement de produit ?
La fabrication flexible est devenue de plus en plus pertinente à mesure que les marchés photovoltaïques se diversifient.
Une chaîne de production desservant différents projets devra peut-être basculer entre :
- Tailles du canal C,
- Tailles des canaux U,
- différentes largeurs de bande,
- différentes épaisseurs de matériaux,
- différents motifs de poinçonnage,
- et différentes longueurs finies.
Un fournisseur de machines peut décrire cela comme un changement rapide d“”.”
Les acheteurs doivent demander exactement ce que cela signifie.
Mesurez le passage d’une bonne partie à une bonne partie
Une définition utile du changement est la suivante
dernier produit qualifié A → premier produit qualifié B
Cela comprend notamment
- arrêt de la production,
- réglage de l'outillage,
- changement matériel,
- changement de matrice de poinçonnage,
- réglage du guide,
- réglage du redresseur,
- configuration de coupe,
- Sélection de recettes PLC,
- essai en cours,
- et inspection de première pièce.
Changer une position de rouleau en cinq minutes ne signifie pas que la ligne complète a un changement de cinq minutes.
Cette distinction est particulièrement importante pour les usines produisant des lots plus petits basés sur des projets.
Demandez quels ajustements sont automatiques
Les lignes de production modernes peuvent utiliser :
- positionnement motorisé du roulis,
- servo-ajustement,
- recettes PLC stockées,
- paramètres automatiques du chargeur,
- motifs de trous programmables,
- et longueurs de coupe automatisées.
Ces fonctions peuvent réduire la configuration manuelle répétée.
Cependant, les acheteurs doivent comprendre quels paramètres nécessitent encore :
- changement d'outillage mécanique,
- remplacement d'entretoise,
- remplacement de matrice,
- mesure manuelle,
- ou correction de l'opérateur.
Une démonstration de basculement réaliste pendant FAT peut être plus informative qu'une liste de fonctions d'automatisation.
Vérification de l'acheteur 6 : Comment la qualité du produit sera-t-elle vérifiée
À mesure que le déploiement photovoltaïque se développe, la qualité de fabrication devient de plus en plus importante tout au long de la chaîne d’approvisionnement.
Rapport 2026 de l'AIE PVPS Task 13 sur Décisions de projets photovoltaïques : qualité, performances et valeur économique souligne la valeur de l'assurance qualité précoce, de la diligence raisonnable technique et des tests de composants pour réduire les défaillances en aval.
Pour les équipements de production de supports, cela signifie que l'acceptation de la machine doit se concentrer sur le composant fini, « Non seulement si chaque moteur et cylindre fonctionne ».
Que faut-il inclure dans l’inspection des pièces finies ?
Pour un canal photovoltaïque en C ou en U, l'inspection peut comprendre
- largeur de la bande,
- hauteur de bride,
- géométrie des lèvres,
- largeur d'ouverture,
- angle de courbure,
- rectitude,
- camber,
- twist,
- diamètre du trou,
- dimensions de la fente,
- pas de trou,
- position cumulée des trous,
- longueur finie,
- condition de coupe,
- et qualité de surface.
Plusieurs produits consécutifs doivent être inspectés.
Un bon échantillon ne suffit pas à prouver la répétabilité.
FAT devrait utiliser des produits représentatifs
Un test réaliste d’acceptation en usine doit utiliser des spécifications de matériaux et de produits qui représentent la production réelle lorsque cela est pratique.
Pour une ligne multi-profil, tester uniquement le profil le plus simple fournit des informations limitées.
Un programme FAT utile peut comprendre notamment
- un profil courant à grand volume,
- un autre profil nécessitant un changement,
- un produit au poinçonnage exigeant,
- épaisseur représentative du matériau,
- et production continue pendant une période de test définie.
Les acheteurs doivent également confirmer comment les mesures seront prises.
Le dessin, les points de référence, les instruments de mesure et la méthode d'acceptation doivent être convenus avant l'essai.
Testez les modèles de poinçonnage réels
Faire passer le matériau dans une station de poinçonnage vide ne démontre pas le temps de cycle réel de la ligne.
Si le produit prévu contient 30 emplacements, la FAT doit refléter cette exigence réelle de traitement lorsque cela est pratique.
De même, si plusieurs longueurs de profil seront produites, des changements de longueur programmables doivent être démontrés.
Plus le test est proche de la fabrication réelle, plus le résultat devient utile.
Vérification de l'acheteur 7 : l'automatisation est-elle pratique à exploiter et à entretenir ?
Le secteur de la fabrication solaire discute de plus en plus de la numérisation, des usines intelligentes, de la robotique et de la production automatisée.
Ces technologies ne peuvent améliorer la fabrication que lorsque le processus sous-jacent est stable.
Une ligne de production de brackets photovoltaïques peut intégrer
- alimentation servo,
- poinçonnage multi-stations,
- réglage automatique du roulis,
- coupe volante,
- convoyeurs,
- découpage robotisé,
- empilement automatique,
- gestion des recettes,
- comptage de production,
- diagnostic d'alarme,
- et production-collecte de données.
La question de la passation des marchés ne devrait pas être la suivante
De quelle quantité d'automatisation dispose la machine ?
Il devrait s'agir de:
Quelles fonctions d'automatisation améliorent notre processus de fabrication réel ?
Automatisation utile contre complexité inutile
L'automatisation crée le plus de valeur lorsqu'elle résout des problèmes de production récurrents.
Par exemple:
Changements fréquents de taille
Un réglage motorisé ou asservi peut améliorer la répétabilité.
De nombreux motifs de trous
L'alimentation asservie programmable peut réduire les changements de motifs mécaniques.
Rendement élevé avec des profils longs
Un déchargement automatisé peut empêcher la manutention en aval de limiter la ligne.
Recettes de produits multiples
Le stockage centralisé des recettes peut réduire la saisie répétée des données.
Dépannage récurrent
L'historique des alarmes et les données de processus peuvent aider à identifier les modèles.
En revanche, une automatisation qui ajoute de la complexité de maintenance sans réduire la configuration, améliorer la qualité ou augmenter la puissance efficace peut offrir une valeur pratique limitée.
Renseignez-vous sur la récupération des défauts
Une chaîne de production ne doit pas être évaluée uniquement lorsque tout fonctionne normalement.
Les acheteurs doivent demander ce qui se passe lorsque :
- un capteur échoue,
- un coup de poing ne revient pas,
- le matériel atteint la mauvaise position,
- un profil se bloque,
- une alarme d'asservissement se produit,
- le coupeur ne termine pas son cycle,
- ou bien un poste de déchargement reste occupé.
Les opérateurs peuvent-ils identifier la cause rapidement ?
L'IHM montre-t-elle des diagnostics utiles ?
La machine peut-elle redémarrer sans perdre la séquence de produits ?
La qualité de l'automatisation devient particulièrement visible dans des conditions de production anormales.
L'accès à la maintenance fait partie de la conception
L'équipement devrait permettre un accès pratique à
- former des rouleaux,
- roulements,
- arbres,
- guides,
- outils de poinçonnage,
- composants hydrauliques,
- armoires électriques,
- capteurs,
- outillage de coupure,
- et points de lubrification.
Une ligne compacte peut économiser de la place au sol, mais une surpopulation excessive peut rendre l'entretien difficile.
Si les opérateurs doivent retirer plusieurs composants non liés pour atteindre une pièce d'usure, l'entretien de routine prend plus de temps.
Les équipes d'approvisionnement devraient donc inspecter l'accessibilité de la maintenance lors de l'évaluation des machines.
Tendance actuelle de l'industrie : la flexibilité devient plus précieuse
Les dernières données de marché IEA PVPS montrent que le déploiement photovoltaïque devient de plus en plus mondial, avec près de 40 pays installant au moins 1 GW de photovoltaïque en 2025.
Pour les fabricants de supports au service de projets internationaux, cela peut signifier une plus grande variation dans les domaines suivants :
- normes du projet,
- structures de montage,
- conditions environnementales,
- échelle du projet,
- dimensions du profil,
- et méthodes de construction.
Une usine conçue autour d’une spécification de support permanente peut toujours être appropriée pour une production de masse dédiée.
Mais les fabricants qui approvisionnent plusieurs marchés devraient évaluer de plus en plus rapidement la rapidité avec laquelle leurs équipements peuvent s'adapter aux exigences changeantes en matière de profil.
La flexibilité doit donc être envisagée à quatre niveaux :
Flexibilité Matérielle
La machine peut-elle gérer l'épaisseur et la plage de matériaux prévus ?
Profil Flexibilité
Quelles sections C, U, Z, support ou personnalisées peuvent partager l'équipement ?
Poinçonnage Flexibilité
Avec quelle facilité les motifs de trous peuvent-ils changer ?
Flexibilité de la production
À quelle vitesse la ligne complète peut-elle passer d'un produit qualifié à un autre ?
Ces questions sont plus significatives que le simple étiquetage d'une machine“flexible.”
Tendance actuelle de l'industrie : plus d'attention à la qualité et à la traçabilité
À mesure que les systèmes photovoltaïques s’agrandissent et que la durée de vie des projets s’étend sur de nombreuses années, la qualité des composants est de plus en plus importante dans les domaines du développement, de la construction, de l’exploitation et de la maintenance.
Pour la production de profilés de montage, la traçabilité pratique peut inclure la liaison des lots finis avec :
- numéro de bobine,
- qualité matérielle,
- date de production,
- recette de profil,
- programme de poinçonnage,
- paramètres de la machine,
- résultats de l'inspection,
- et les informations sur l'opérateur ou le changement de vitesse
où le système qualité de l'usine l'exige.
Cela ne signifie pas que chaque usine a besoin d’une plateforme de données industrielles complexe.
Même les enregistrements de production structurés peuvent rendre le dépannage plus efficace.
Par exemple, si la largeur d'ouverture change soudainement, les enregistrements de production peuvent montrer que le changement a commencé immédiatement après l'entrée d'une autre bobine d'acier dans la ligne.
Les données prennent alors en charge l'investigation des processus plutôt que de simplement ajouter des fonctionnalités numériques.
Tendance actuelle de l'industrie : les familles à profils multiples ont besoin d
Les structures de montage photovoltaïques contiennent de plus en plus une combinaison de profilés longs et de composants de connexion plus petits.
Un système de production peut donc avoir besoin de stratégies distinctes pour
Membres longs
- Canaux C
- Canaux U
- rails
- postes
Composants courts
- connecteurs
- pinces
- plaques
- crochets
Tenter de fabriquer chaque composant sur une ligne continue de profilage peut ne pas être efficace.
Les équipements à profil long doivent rester concentrés sur la production continue lorsque cela est possible.
Les composants courts avec poinçonnage et pliage répétés peuvent être manipulés par un équipement dédié.
C'est pourquoi les fabricants devraient évaluer la famille complète de composants plutôt qu'une seule machine individuelle.
Liste de contrôle d'approvisionnement avant la configuration finale de l'
Avant le début de la configuration de l'équipement, les acheteurs doivent préparer un package de production technique.
Informations sur le produit
Fournir:
- tous les dessins de profil,
- dessins de connecteurs,
- motifs de trous,
- longueurs finies,
- mix produit annuel,
- tailles normales des lots.
Informations matérielles
Fournir:
- qualités de matériaux,
- épaisseur minimale et maximale,
- largeurs de bande,
- dimensions de la bobine,
- exigences relatives au revêtement.
Information Qualité
Définir:
- tolérances dimensionnelles critiques,
- tolérances de poinçonnage,
- rectitude,
- twist,
- exigences de surface,
- normes applicables.
Production Information
Définir:
- production attendue,
- disposition des équipes,
- fréquence de changement de produit,
- exigences de changement de bobine,
- cible d'automatisation.
Informations sur l'usine
Fournir:
- surface au sol disponible,
- direction du flux de matière,
- accès grue ou chariot élévateur,
- exigences électriques,
- stratégie de manipulation des produits finis.
Le fournisseur d'équipement peut alors concevoir la chaîne de production autour des conditions réelles de fabrication plutôt que des hypothèses.
Questions que les acheteurs doivent poser à un fournisseur de machine à supports photovoltaïques
Avant de finaliser une ligne de production de supports photovoltaïques, les équipes d'approvisionnement et d'ingénierie peuvent demander :
- Lequel de nos dessins de profil réels peut fonctionner sur la même ligne de formage ?
- Quels produits nécessitent un outillage de rouleau séparé ?
- Quelles dimensions peuvent être ajustées automatiquement ?
- Quels réglages restent manuels ?
- Combien de stations de poinçonnage sont nécessaires pour nos véritables modèles de trous ?
- Comment l’erreur cumulative de position des trous est-elle contrôlée ?
- Quelles qualités et épaisseurs de matériaux ont été utilisées pour définir la capacité de la machine ?
- Quel est le résultat qualifié attendu pour notre produit représentatif ?
- Quelle opération devient le goulot d’étranglement de notre profil le plus poinçonné ?
- Combien de temps prend un véritable changement de profil ?
- Comment les surfaces galvanisées seront-elles protégées ?
- Comment la rectitude et la torsion du profil seront-elles contrôlées ?
- Qu'est-ce qui sera inclus dans FAT ?
- Quels profils réels seront testés ?
- Quelles mesures détermineront l'acceptation ?
- Comment diagnostiquent les alarmes et les défauts ?
- Quelles pièces nécessitent un entretien de routine ?
- Avec quelle facilité les opérateurs peuvent-ils accéder à l'outillage de poinçonnage et de formage ?
- Les recettes de production peuvent-elles être conservées pour des produits répétés ?
- La ligne peut-elle être agrandie ou intégrée aux futurs équipements de manutention ?
La qualité des réponses à ces questions révèle généralement plus qu'une fiche de spécifications de base.
Drapeaux rouges lors de l'évaluation de l
Plusieurs situations méritent un examen technique supplémentaire.
Une machine est censée produire presque n’importe quel profil
Demandez exactement comment l'outillage change et si les dessins représentatifs ont été examinés.
La capacité de production est basée uniquement sur la vitesse de formage maximale
Demander des calculs de capacité en utilisant des motifs de poinçonnage réels et des longueurs finies.
La précision est indiquée sans expliquer la méthode de mesure
Demandez à quelles dimensions, matériaux, longueurs et conditions de fonctionnement la figure s'applique.
Le changement est décrit comme une“Automatic” sans démonstration
Clarifier quelles opérations mécaniques restent manuelles.
FAT teste uniquement le mouvement de la machine
Les crochets finis doivent être produits et mesurés.
Les fonctions d'automatisation sont étendues mais l'accès à la maintenance est médiocre
Une ligne hautement automatisée nécessite toujours une inspection de l'outillage et la maintenance des composants.
Ce ne sont pas des raisons automatiques de rejeter l'équipement Ce sont des signaux qu'une discussion technique plus détaillée est nécessaire.
Comment l'équipement de support photovoltaïque JBLDIE répond à différentes exigences de production
JBLDIE fournit actuellement des équipements de support photovoltaïques couvrant à la fois les applications de formage à profil long et les applications de poinçonnage spécialisées.
Pour les fabricants axés sur des profilés spécifiques en forme de C, le Machine de formage de rouleaux d'acier pour profilés en C pour supports photovoltaïques solaires fournit une référence dédiée à la production en canal C.
La gamme plus large d'équipements pour supports solaires peut également inclure le formage de canaux en U, le traitement des connecteurs, le poinçonnage multi-stations, l'alimentation, la découpe et l'automatisation associée.
La configuration appropriée doit être sélectionnée uniquement après examen :
- dessins de profil,
- matériel,
- motifs de trous,
- mix de production,
- taille du lot,
- changement requis,
- et aménagement d'usine.
Cette approche évite de sélectionner un équipement uniquement sur la base d'un nom de modèle générique.
Conclusion
L'expansion rapide du déploiement photovoltaïque mondial continue de créer des opportunités de fabrication, mais elle permet également ligne de production de supports photovoltaïques sélection plus exigeante.
Les acheteurs d’équipements modernes doivent de plus en plus évaluer plus que la vitesse de formage.
Les sept domaines les plus importants sont les suivants
- capacité réelle de la plage de profils,
- compatibilité matérielle,
- flexibilité et précision du poinçonnage,
- résultat qualifié réaliste,
- performances de changement,
- vérification de la qualité des produits finis,
- et automatisation et maintenance pratiques.
Une ligne de production solide doit être conçue autour des dessins réels des supports et des exigences attendues du projet.
Pour les usines produisant un profil stable à grand volume, l'outillage dédié peut rester une stratégie efficace Pour les fabricants servant plusieurs projets solaires, l'outillage réglable, le poinçonnage programmable, le changement répétable, les recettes de production et l'automatisation évolutive peuvent devenir beaucoup plus importants.
Le processus d'approvisionnement le plus utile commence donc par les produits finis, teste des conditions de fabrication représentatives, identifie le véritable goulot d'étranglement de la production et évalue si la gamme complète peut fournir à plusieurs reprises des composants de montage photovoltaïques qualifiés.
FAQ
Qu'est-ce qu'une ligne de production de
Une ligne de production de supports photovoltaïques est un système de fabrication utilisé pour produire des profilés et des composants métalliques pour les structures de montage solaire Elle peut intégrer le décoincement, le nivellement, l'alimentation servo, le poinçonnage, le profilage, la découpe, le déchargement, et la manutention automatisée.
Que doivent vérifier les acheteurs lors de la sélection d'une ligne de production de supports photovoltaï
Les facteurs importants comprennent la gamme de produits, les spécifications des matériaux, les exigences de poinçonnage, la précision du profil, la sortie réelle du produit fini, le temps de changement, l'automatisation, l'accessibilité à la maintenance et les procédures FAT.
La vitesse maximale de formage des rouleaux est-elle la même que la capacité de production réelle
Non. La production réelle peut être limitée par les cycles de poinçonnage, le mouvement de la mangeoire, la découpe, les changements de matériaux, le déchargement, l'empilage, le changement et l'inspection de la qualité. Les acheteurs doivent évaluer la capacité de la gamme complète à l’aide de produits représentatifs.
Une ligne de production de supports photovoltaïques peut-elle produire des profils C, U et Z ?
Certains profils connexes peuvent partager des parties d'une chaîne de production, mais des sections sensiblement différentes peuvent nécessiter un outillage ou un équipement différent Les dessins réels doivent être examinés avant de confirmer la capacité multi-profil.
Pourquoi la précision du poinçonnage est-elle importante pour les supports photovoltaï
Les trous de montage et les fentes déterminent la façon dont les composants du support se connectent pendant l'installation Même lorsque la section transversale du profil est correcte, des trous imprécis ou décalés cumulativement peuvent créer des problèmes d'assemblage.
Planification d'une ligne de production de supports photovoltaïques ?
Une configuration fiable de la ligne de production doit commencer par vos exigences réelles en matière de canal C, de canal U, de profil Z, de connecteur, de matériau, de poinçonnage, de tolérance, de taille de lot et d'automatisation. Contactez JBLDIE pour discuter de vos dessins de brackets photovoltaïques et de vos plans de production.
 French
 English
 Arabic
 Russian
 Spanish