
Эффективность станка металла лазерной резки: полное руководство по оптимизации промышленных характеристик
/Эффективность металлической машины для лазерной резки: полное руководство по оптимизации промышленных характеристик
Ключевые выводы
- Эффективность лазерной резки зависит от использования энергии, управления движением и стратегии обработки материала
- Волоконно-лазерные системы доминируют в современном производстве благодаря более высокой эффективности преобразования и более низкой стоимости
- Промышленная оптимизация может улучшить вывод на 30% (30%) в зависимости от уровня автоматизации
- Умная интеграция фабрики значительно сокращает количество отходов и простоев
- Реальные приложения показывают сильную рентабельность инвестиций в течение 2 (4 лет) при крупносерийном производстве
Введение

В эпоху интеллектуального производства эффективность производства больше не является вторичным индикатором いit напрямую определяет выживание предприятий в глобальной конкуренции Современный лазерная резка металлическая машина это не просто режущий инструмент; это основной узел цифровых заводских экосистем.
Отчеты о трансформации промышленности от глобальных производственных ассоциаций показывают, что лазерная обработка заменилась 65% традиционных механических режущих систем в листовой промышленности за последнее десятилетие. этот сдвиг обусловлен точным спросом, интеграцией автоматизации и давлением снижения затрат.
Передовые производители, такие как Jinbolida Precision Machinery Co., Ltd. продвинули эту технологию дальше, интегрируя высокоточные механические системы трансмиссии и цифровые заводские решения, способные достичь точность движения от микронного до нанометрового уровня, обеспечивающий стабильную лазерную обработку в промышленном масштабе на мировых рынках.
Эта статья выходит за рамки основных советов по эффективности и исследует инженерные механизмы, промышленные тесты, модели оптимизации и реальные архитектуры производственных систем.
Оглавление
Эффективность станка для лазерной резки металла: Инженерная основа
Основное определение эффективности лазерных систем
Эффективность в а лазерная резка металлическая машина определяется как отношение полезной производительности резки к общей энергии и эксплуатационным затратам.
Концепция инженерной формулы
На эффективность влияют
- Эффективность оптического преобразования (источник лазера)
- Эффективность механического движения (система ЧПУ)
- Эффективность термического использования (поглощение материала)
Современные волоконно-лазерные системы могут достичь 351TP3 — эффективность преобразования электрического тока в оптический 5%, в то время как старые системы CO2 обычно остаются ниже 15%.
Механизм взаимодействия лазерного материала
Лазерная резка основана на преобразовании фототермической энергии:
- Лазерный луч фокусируют в микроскопическую точку
- Металл достигает температуры плавления или испарения
- Вспомогательный газ удаляет расплавленный материал
Типичная плотность энергии в фокусной точке может превышать 106 Вт/см², что делает его одним из наиболее концентрированных промышленных энергетических приложений.
Система оптимизации эффективности металлической машины лазерной резки
1. Стратегия сопоставления лазерной мощности
Принцип проектирования: согласование мощности и перегрузка
Более высокая мощность увеличивает скорость, но чрезмерная мощность вызывает
- Краевое окисление
- Расширение зоны термического влияния
- Расширение керфа
Передовая промышленная практика:
- Тонкий лист (<3 мм): 1.53KW
- Средний лист (3 (12 мм): 612 КВт): 612 КВт (33 (12 мм): 612 КВт): 612 КВт
- Тяжелая пластина (>12 мм): 1230KW
2. Качество луча и стабильность фокуса
Концепция: Луч М² Фактор
Качество луча измеряется с использованием M² (коэффициент распространения луча).
- Идеальный волоконный лазер: M² ≈ 1.1 1.5
- Плохие системы: М² > 2,0
Нижний M² = более плотный фокус = более высокая точность резки.
3. Оптимизация пути вырезания (CAM Intelligence)
Концепция алгоритма интеллектуального гнездования
Усовершенствованные системы CAM используют вложение на основе искусственного интеллекта для максимизации использования материала.
Типичное повышение эффективности:
- Ручная компоновка: использование материала 70 — 80%
- Вложение ИИ: использование 8896%: 8896%
4. Вспомогательное газодинамическое управление
Модель инженерии давления газа
Давление газа напрямую влияет:
- Скорость резки
- Качество края
- Эффективность удаления шлака
Типичные диапазоны давлений:
- Резка кислорода: 0,5 — бар
- Резка азота: 825 бар: Резка азота: 825 бар
Стандарты производительности промышленных станков лазерной резки металла

Глобальные стандарты эталонного производства
Промышленные системы лазерной резки часто оцениваются с помощью
- ISO 9013 (стандарт качества термической резки)
- ISO 2768 (общие допуски)
- ISO 11553 (системы лазерной безопасности)
Стандарты точности размеров
| Тип материала | Стандартная точность | Высокопроизводительные системы |
|---|---|---|
| Углеродистая сталь | ±0,1 мм | ±0,03 мм |
| Нержавеющая сталь | ±0,08 мм | ±0,02 мм |
| Алюминий | ±0,15 мм | ±0,05 мм |
Эффективность станков для лазерной резки металла в интеллектуальном производстве
Интеграция цифровой фабрики
Современные системы лазерной резки являются частью Индустрия 4.0 цифровые заводы, где машины соединены между собой через системы MES и ERP.
Ключевые возможности:
- Отслеживание производства в режиме реального времени
- Прогностическое обслуживание
- Автоматизированное планирование заданий
Системы управления движением с замкнутым контуром
Субмикронный контроль точности
Достигаются усовершенствованные системы ЧПУ:
- Точность позиционирования: ±0,005 мм
- Повторяемость: ±0,003 мм
Это обеспечивает стабильное массовое производство промышленного уровня.
Интеллектуальные системы обнаружения неисправностей
Мониторинг на основе искусственного интеллекта может обнаружить:
- Ношение сопла
- Загрязнение объектива
- Отклонение луча
Раннее выявление сокращает время простоя до 35% — 50%.
Модель энергопотребления и оптимизации затрат
Разбивка энергоэффективности
| Компонент | Энергетическая доля |
|---|---|
| Лазерный источник | 60 — 70% |
| Система движения | 15–251ТП3Т |
| Система охлаждения | 10–15% |
Проницательность структуры промышленных затрат
Распределение эксплуатационных расходов:
- Электричество: 40%
- Техническое обслуживание: 20%
- Труд: 15%
- Расходные материалы: 10%
- Другое: 15%
Модель рентабельности инвестиций в промышленном использовании
Типичная рентабельность инвестиций:
- Небольшая мастерская: 35 лет (маленькая мастерская): 35 лет (маленькая мастерская)
- Средняя фабрика: 2 — 4 года выпуска
- Высокообъемная умная фабрика: 18 — 30 месяцев
Практические примеры реального промышленного применения
Практический пример 1: Компоненты автомобильных конструкций
Крупный поставщик автомобилей интегрировал системы лазерной резки волокон в производственные линии шасси.
Результаты:
- 52% увеличение пропускной способности
- 28% снижение нормы лома
- 40% улучшение согласованности размеров
Практический пример 2: Изготовление строительной стали
Трубные лазерные системы использовались для сборного изготовления конструкционной стали.
Результат:
- 3 — обработка 5x быстрее, чем механическая резка
- Требуется околонулевая вторичная отделка
Практический пример 3: Умное производство мебели
Пакетная настройка с включенной интеграцией автоматизации:
- Нулевая зависимость от пресс-формы
- Быстрое переключение конструкции (время настройки <5 минут)
Лазерный станок для резки труб Эффективность Инжиниринг
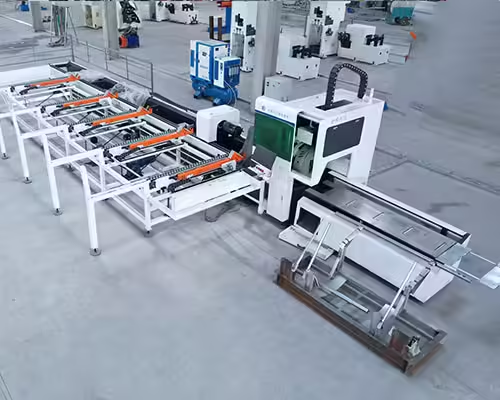
Современные системы трубного лазера поддерживают:
- Круглые трубки
- Квадратные трубки
- Канальная сталь
- Угловая сталь
Технические характеристики:
- Точность резания: ≤±0,05mm
- Скорость: до 80 м/мин
- Вращение патрона: до 100 об/мин
Это обеспечивает высокоэффективное структурное производство в автомобильной и строительной промышленности.
Станок для лазерной резки стальных пластин Расширение эффективности

Системы листового металла оптимизированы для
- Крупноформатная резка (до 24м тарелок)
- Многоматериальная обработка
- Высокообъемное промышленное производство
Ключевые преимущества:
- Без стоимости прессформы
- Минимальные расходные материалы
- Полностью цифровой рабочий процесс
Лазерная резка Металлическая машина Технологические тенденции
1. Эволюция мощного волоконного лазера
Уровень мощности теперь превышает 30 кВт в промышленных системах, что позволяет осуществлять сверхтолстую резку пластин.
2. Управление процессами на базе искусственного интеллекта
Модели искусственного интеллекта оптимизируют:
- Скорость резки
- Давление газа
- Распределение тепла
3. Зеленый производственный сдвиг
Лазерная резка уменьшает:
- Отходы материала
- Энергопотеря
- Вторичное загрязнение
Общие промышленные вопросы
“Как повысить эффективность лазерной резки на заводах?”
Используйте вложение искусственного интеллекта, оптимизируйте давление газа и модернизируйте волоконные лазерные системы.
“Какова самая большая стоимость лазерной резки?”
Потребление энергии и амортизация машин.
“Стоит ли волоконный лазер для резки металла?”
Да, за счет более высокой эффективности, меньшего обслуживания и более высокой скорости.
Часто задаваемые вопросы
Что больше всего влияет на эффективность лазерной резки?
Лазерное согласование мощности, качество луча и оптимизация пути резания.
Насколько быстро могут работать промышленные станки лазерной резки?
Высококлассные системы достигают скорости 80 м/мин в зависимости от толщины материала.
Повышает ли автоматизация эффективность лазерной резки?
Да, автоматизация может повысить эффективность к 30% (30%) (70%).
Каков срок службы станка для лазерной резки?
Обычно 8 (8) 15 лет с надлежащим обслуживанием.
Может ли лазерная резка снизить производственные затраты?
Да, особенно за счет сокращения отходов и более высокой автоматизации.
Заключение
Эволюция лазерная резка металлическая машина тесно связан с преобразованием глобального производства в интеллектуальные производственные системы, основанные на данных.
С достижениями в области лазерных технологий, оптимизации искусственного интеллекта и интеграции цифровых заводов эффективность больше не определяется только скоростью резки. Скорость — определяется системным интеллектом, оптимизацией энергии и полнопроцессной автоматизацией.
Производители, как Jinbolida Precision Machinery Co., Ltd. представляют направление этой трансформации, сочетая высокоточные механические системы передачи с цифровой заводской архитектурой для достижения сверхвысокой точности и масштабируемых глобальных производственных возможностей.
Будущее лазерной резки не просто быстрее, оно умнее, чище и полностью интегрировано в цифровую промышленную экосистему.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French