
7 فحوصات قبل إضافة آلة التثقيب الأوتوماتيكية إلى الخط الكهروضوئي
جدول المحتويات
يمكن لآلة التثقيب الأوتوماتيكية تحسين السرعة والتكرار واستمرارية العملية لخط إنتاج الأقواس الكهروضوئية. ومع ذلك، فإن إضافة معدات التثقيب لا يؤدي تلقائيًا إلى زيادة الإنتاج المؤهل. إذا كانت قوة الضغط أو نظام التغذية أو تخطيط الأدوات أو منطق التحكم لا تتطابق مع رسومات الأقواس الفعلية، فقد يصبح التثقيب هو عنق الزجاجة الرئيسي للخط بأكمله.
غالبًا ما تحتوي مكونات التركيب بالطاقة الشمسية على فتحات مستديرة متكررة وفتحات ممدودة وفتحات موصل وشقوق وميزات قطع. تؤثر مواضعها على التجميع والمحاذاة والتوافق مع الأجزاء الأخرى من هيكل التثبيت. ولذلك يجب تقييم عملية التثقيب كجزء من نظام الإنتاج الكامل وليس كمواصفات مستقلة للآلة.
قبل إضافة آلة التثقيب الأوتوماتيكية إلى خط إنتاج الطاقة الكهروضوئية، يجب على الشركات المصنعة التحقق من ذلك
- رسومات الأجزاء النهائية وأنماط الثقوب
- قوة المواد الخام وقوة اللكم
- دقة التغذية وتحديد المواقع
- ترتيب الأدوات ومتطلبات التغيير
- وقت الدورة الحقيقي ومزامنة الخط
- التكامل المضمن وتخطيط المصنع
- اختبار السلامة والصيانة والقبول
الآلة الأكثر ملاءمة هي تلك التي تنتج كل فتحة متفق عليها وميزة مشكلة ضمن التسامح مع البقاء متزامنة مع التغذية وتشكيل اللف والقطع ومعالجة المنتج النهائي.
كيف يدعم التثقيب التلقائي إنتاج الأقواس الكهروضوئية
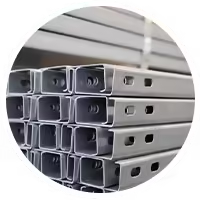
تستخدم آلة التثقيب الأوتوماتيكية نظام تغذية وضغط يتم التحكم فيه لإنشاء ثقوب أو فتحات أو شقوق أو ميزات مشكلة في شريط معدني أو فراغات مُجهزة. في خط إنتاج الخلايا الكهروضوئية، قد يقوم بمعالجة القضبان الهيكلية وقنوات التثبيت ولوحات الموصلات وأعمدة الدعم والمكونات الأخرى.
اعتمادًا على المنتج النهائي، قد يجمع النظام بين:
- تغذية الملف
- تسوية الشريط
- تحديد المواقع المؤازرة
- اللكم متعدد المحطات
- الشق
- النقش
- تشكيل الجزء
- قياس
- القطع
- العد
- التفريغ والتكديس
جينبوليدا معدات تثقيب الرفوف الكهروضوئية الشمسية يشمل النطاق معدات التثقيب الهيدروليكي المكونة من ثلاث وست وتسع محطات وآلات تثقيب الموصلات والأنظمة ذات الصلة للمكونات الكهروضوئية.
تكون الأتمتة أكثر قيمة عندما تزيل تحديد المواقع اليدوي المتكرر وتربط عدة عمليات تحت نظام تحكم واحد. الهدف ليس مجرد زيادة عدد الضربات في الدقيقة. إنه إنتاج ميزات موضوعة بشكل صحيح دون خطأ تراكمي أو نتوءات مفرطة أو تلف السطح أو معالجة ثانوية متكررة.
التحقق 1: تأكيد كل نمط ثقب ورسم الجزء النهائي
يجب أن يركز الفحص الأول على المنتجات النهائية بدلاً من السعة المعلن عنها لآلة التثقيب.
يجب على الشركات المصنعة إعداد رسومات كاملة لكل منتج قد يمر عبر النظام. يجب أن تحدد الرسومات بوضوح:
- أبعاد المكونات الشاملة
- سمك المادة
- شكل ثقب
- قطر الثقب
- طول وعرض الفتحة
- المسافة من حفرة إلى حفرة
- المسافة من ثقب إلى حافة
- عدد الميزات المتكررة
- عمليات التشكيل الجزئي
- طول القطع
- التفاوتات المطلوبة
- مرجع مرجعي
عبارة عامة مثل “يحتاج الخط إلى فتحات دائرية وفتحات لا يكفي تصميم الأدوات. يمكن أن يحتوي منتجان على نفس نوع الفتحة ولكنهما يتطلبان ترتيبات مختلفة للمحطة لأن التباعد أو الاتجاه أو الانحناءات المحيطة بها مختلفة.
إنشاء مصفوفة نمط الثقب
تسهل مصفوفة نمط الثقب تحديد المنتجات التي يمكنها مشاركة اللكمات والقوالب.
| ميزة المنتج | المنتج أ | المنتج ب | المنتج ج | الآثار المترتبة على الأدوات |
|---|---|---|---|---|
| حفرة مستديرة | 12 ملم | 12 ملم | 14 ملم | قد يشارك A وB الأدوات |
| فتحة طويلة | 14 × 30 ملم | 14 × 40 ملم | لا أحد | مطلوب اللكمات فتحة منفصلة |
| الملعب حفرة | 50 ملم | 100 ملم | عامل | التغذية المؤازرة أو التسلسل القابل للبرمجة |
| الشق الجانبي | لا | نعم | نعم | قد تكون هناك حاجة إلى محطة إضافية |
| ميزة منقوشة | لا | لا | نعم | مطلوب محطة التشكيل وفحص القوة |
| طول الجزء | ثابت | عديد | عديد | مطلوب قطع قابلة للبرمجة |
تساعد هذه المقارنة في تحديد عدد المحطات وترتيب القوالب ووصفات التحكم.
تحديد نظام الإسناد
يجب قياس دقة موضع الثقب من مرجع متفق عليه. تتضمن المراجع المحتملة الحافة الأمامية أو خط الوسط أو حافة الملف الشخصي أو أي ميزة مثقوبة أخرى.
بدون مرجع ثابت، قد لا تكون نتائج الفحص من الشركة المصنعة للمعدات ومصنع المنتجات قابلة للمقارنة.
بالنسبة للقضبان والقنوات الكهروضوئية، قد تحتاج مواضع الثقب أيضًا إلى التوافق مع القسم النهائي المشكل. يجب أن يفهم مهندس الأدوات ما إذا كانت الأبعاد محددة على الشريط المسطح أو على المظهر الجانبي المكتمل.
تحقق 2: مطابقة قوة التثقيب مع المادة
تعتمد قوة التثقيب المطلوبة على أكثر من سمك المادة. يتأثر بقوة قص المادة ومحيط القطع الإجمالي وعدد الثقوب المثقوبة في نفس الوقت وخلوص الأدوات.
تتضمن المعلومات المادية المهمة ما يلي:
- درجة المواد
- قوة العائد
- قوة الشد أو القص
- الحد الأدنى والحد الأقصى للسمك
- عرض الشريط
- طلاء السطح
- أبعاد الملف
- تباين الصلابة المتوقع
قد لا توفر آلة التثقيب الأوتوماتيكية المصممة للشريط الرقيق منخفض القوة نتائج مستقرة عند معالجة الفولاذ الأكثر سمكًا أو عالي القوة.
النظر في اللكم المتزامن
قد يقوم نظام متعدد المحطات بثقب العديد من الميزات خلال نفس الدورة. يجب حساب القوة المطلوبة للحد الأقصى لمحيط القطع المدمج، وليس فقط لفتحة فردية واحدة.
هامش القوة ضروري أيضًا لـ:
- اختلاف المواد والممتلكات
- ارتداء الأداة
- الميزات المشكلة أو المنقوشة
- قوة التجريد
- التحميل خارج المركز
- الإنتاج بأقصى سمك محدد
ومع ذلك، فإن اختيار مكبس كبير دون داع يمكن أن يزيد الطلب على الطاقة ومتطلبات المساحة الأرضية وتعقيد الأدوات. يجب أن يعتمد حجم المعدات على المنتج المتفق عليه الأكثر تطلبًا بدلاً من تخمين السلامة الواسع.
يؤثر تخليص الأداة على الجودة
يؤثر الخلوص من الثقب إلى القالب على القوة وارتفاع النتوء وحالة الحافة وعمر الأداة. قد يسبب الخلوص غير الصحيح ما يلي
- نتوءات ثقيلة
- تمزق ثانوي
- ثقوب مشوهة
- سحب سبيكة
- ارتداء لكمة سريعة
- تشقق بالقرب من الحفرة
- زيادة الحمل الصحفي
تعتمد الخلوص الصحيح على نوع المادة وقوتها وسمكها. إذا قام أحد الخطوط بمعالجة نطاق سمك واسع، فيجب على المورد شرح كيفية إدارة خلوص الأدوات.
التحقق 3: التحقق من دقة التغذية وتحديد المواقع
لا يمكن للمكبس القوي إنتاج مواقع ثقب دقيقة إذا لم يتم وضع المادة بشكل متسق.
تُستخدم التغذية المؤازرة بشكل شائع لأنها يمكنها تحريك الشريط وفقًا للمسافات المبرمجة. قد تتلقى وحدة التغذية أوامر من نظام التحكم PLC أو CNC لكل وصفة منتج.
يعتمد أداء تحديد المواقع على:
- دقة التشفير
- استجابة مؤازرة
- قبضة الأسطوانة
- استقامة الشريط
- جودة التسوية
- سطح المادة
- محاذاة الدليل
- إعدادات التسارع
- تعويض السيطرة
- حالة المعايرة
تجنب الخطأ التراكمي
لنفترض أن السكة الكهروضوئية الطويلة تحتوي على عشرات الفتحات المتكررة. إذا كانت كل حركة تغذية تحتوي على خطأ صغير غير مصحح، فقد يتم إزاحة الثقب الأخير بشكل كبير من موضعه المقصود.
يمكن للنظام تقليل هذه المخاطر من خلال:
- ردود فعل التشفير
- علامات التسجيل
- كشف الثقب المرجعي
- تصحيح الموقف الدوري
- البرمجة غير التراكمية
- القطع من مسند ثابت
- القياس أثناء العملية
يجب على المورد توضيح ما إذا كانت الدقة المذكورة تنطبق على حركة تغذية واحدة أو ميزة فردية واحدة أو المنتج النهائي الكامل.
التسوية تأتي قبل التغذية الدقيقة
يمكن أن يؤدي انحناء الملف إلى تقليل الاتصال بين الشريط وبكرات التغذية. قد يتسبب أيضًا في رفع الشريط أو تحركه جانبيًا أثناء تحديد موضعه.
يجب أن تقوم وحدة التسوية المناسبة بتحضير المادة قبل دخولها إلى منطقة التغذية والتثقيب. يجب أن يتطابق نطاق الضبط مع الحد الأدنى والحد الأقصى لسمك المادة.
اختبار المنتجات القصيرة والطويلة
يجب التحقق من تحديد المواقع على كل من المكونات القصيرة والطويلة. تكشف القطع القصيرة عن التسارع السريع وتنسيق القطع، بينما تساعد القطع الطويلة في كشف الأخطاء التراكمية ومشاكل تتبع الشريط.
التحقق 4: تقييم محطات الأدوات والتحولات
يجب أن يتوافق عدد محطات التثقيب مع عائلة المنتج. يمكن لمزيد من المحطات تحسين المرونة، ولكنها تزيد أيضًا من طول الماكينة وإدارة الأدوات ومتطلبات الصيانة.
تقدم Jinbolida معدات مثل آلة ثقب ذات تسع محطات للإنتاج الذي يتطلب عمليات تثقيب متعددة وتغذية قابلة للبرمجة.
لكمة محطة واحدة
قد تكون محطة واحدة مناسبة عندما:
- ميزة واحدة تهيمن على الإنتاج
- أنماط الثقب بسيطة
- أحجام الدفعات كبيرة
- تغييرات الأداة نادرة
- ينتج الخط مجموعة محدودة من المنتجات
اللكم متعدد المحطات
قد تدعم محطات متعددة:
- أقطار ثقب مختلفة
- فتحات وفتحات مستديرة
- الشقوق
- النقش
- ميزات موصل منفصلة
- العديد من وصفات المنتجات
- انخفاض تردد تغيير القالب
يجب أن يقوم نظام التحكم بتنشيط المحطات المطلوبة للمنتج المحدد فقط.
دراسة إجراءات التغيير
قد يتضمن التغيير أكثر من مجرد تحميل وصفة جديدة. قد يحتاج المشغلون إلى:
- استبدال اللكمات والموت
- ضبط الأدلة
- تغيير إعدادات عرض الشريط
- إعادة تعيين مواقف المغذية
- ضبط ضربة الضغط
- استبدال أدوات القطع
- مسح بيانات الإنتاج القديمة
- فحص الجزء الجديد الأول
يجب على المورد توفير وقت التغيير المتوقع وإظهار الإجراء أثناء اختبار القبول.
تخزين أدوات الخطة وتحديد هويتها
يجب تحديد أدوات التثقيب بوضوح حسب المنتج والميزة. قد يتضمن نظام الأدوات العملي ما يلي
- أرقام الأدوات
- سجلات توافق المنتج
- حدود المواد والسمك
- التخليص الموصى به
- تاريخ الصيانة
- شحذ السجلات
- مواقع التخزين
- رسومات الأجزاء البديلة
تعتبر إدارة الأدوات ذات أهمية خاصة للمصانع التي تنتج مواصفات متعددة للقوس الكهروضوئي.
التحقق 5: حساب وقت الدورة الحقيقي
سرعة الضغط وحدها لا تحدد القدرة الإنتاجية. تتضمن دورة التثقيب بأكملها تحديد المواقع والتثبيت والتثقيب وحركة العودة وإزالة الخردة ونقل المواد.
قد يشمل وقت الدورة الحقيقي ما يلي:
- تسريع المغذية
- تحديد المواقع المواد
- تأكيد الموقف
- حركة الصحافة
- اختراق لكمة
- عودة الأداة
- إزالة سبيكة
- حركة الخلاصة التالية
- القطع أو التفريغ الجزئي
قد ينتج النظام ذو الضغط السريع ولكن الوضع البطيء أجزاء مؤهلة أقل من النظام المتوازن ذو سرعة الضغط المعتدلة.
قارن السكتات الدماغية مع الإخراج النهائي
قد يصف الموردون السعة باستخدام ضربات في الدقيقة. لا يوضح هذا الرقم عدد المكونات النهائية التي يتم إنتاجها لأن مكونًا واحدًا قد يتطلب عدة ضربات.
مقياس القدرة الأكثر فائدة هو:
- المكونات المؤهلة في الدقيقة
- المكونات المؤهلة في الساعة
- المكونات المؤهلة لكل نوبة عمل
- طول الملف الشخصي المكتمل لكل نوبة عمل
- معدل الرفض في ظل الإنتاج المستمر
بالنسبة لمكونات الموصل، جينبوليدا آلة تثقيب موصلات حاملات الطاقة الشمسية الكهروضوئية يدمج التثقيب والقطع والتشكيل داخل نظام آلي واحد. يمكن استخدام صفحة المنتج المنشورة كمرجع عند تقييم ما إذا كان ينبغي دمج عدة عمليات موصل.
استخدم المنتج الأكثر تعقيدًا لاختبار السعة
لا يمكن لمنتج بسيط بفتحة واحدة أن يمثل سعة منتج يحتوي على فتحات وشقوق وميزات مشكلة متعددة.
يجب أن يتضمن اختبار القبول ما يلي:
- منتج قياسي كبير الحجم
- المنتج ذو نمط الثقب الأكثر كثافة
- المادة الأكثر سمكًا المتفق عليها
- أطول منتج
- تحول واحد على الأقل
- التشغيل المستمر في ظل إعدادات واقعية
تحقق من 6: قرر كيفية تكامل الجهاز مع الخط الكهروضوئي
يمكن لآلة التثقيب الأوتوماتيكية أن تعمل بشكل متسق مع الأسطوانة السابقة أو كخلية إنتاج منفصلة. يعتمد الاختيار الصحيح على تدفق المنتج وتردد التحويل وقدرة المصنع.
المقال آلة تثقيب الأقواس الشمسية: الأنظمة المضمنة مقابل الأنظمة المنفصلة يوفر مقارنة مباشرة بين هذين الترتيبين.
| عامل التقييم | اللكم المضمنة | اللكم منفصل |
|---|---|---|
| التعامل مع المواد | مخفضة بين العمليات | مطلوب نقل إضافي |
| تدفق العملية | متصلة بالتشكيل والقطع | جدولة مستقلة |
| توازن الخط | اللكم يمكن أن يحد من الخط الكامل | يمكن تشغيل كل جهاز على حدة |
| تتبع المنتج | أسهل ضمن نظام تحكم واحد | يتطلب تحديد الدفعة |
| التحولات | قد تحتاج عدة وحدات إلى التعديل | يمكن أن يتغير اللكم بشكل مستقل |
| استخدام المساحة الأرضية | تخطيط متصل طويل | خلايا عمل منفصلة وتخزينها |
| المرونة | فعالة للمنتجات المتكررة | مفيدة لدفعات قصيرة متنوعة |
| العمل قيد التنفيذ | عادة أقل | المخزون المتوسط مطلوب |
آلة التثقيب الأوتوماتيكية المضمنة
يعتبر التثقيب المضمن مناسبًا عندما يمر نفس الملف مباشرة من التسوية والتثقيب إلى ملف آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية.
تشمل المزايا ما يلي:
- انخفاض التعامل مع المواد
- تحديد المنتج بشكل متسق
- مناطق تخزين وسيطة أقل
- التغذية والقطع المنسقة
- حساب إنتاج أسهل
- احتمال انخفاض مخزون العمل قيد التنفيذ
القيد الرئيسي هو توازن الخط. إذا توقف التثقيب، فقد يتوقف التشكيل والقطع أيضًا.
آلة تثقيب أوتوماتيكية منفصلة
يمكن أن تكون المعدات المنفصلة مفيدة عندما:
- تشترك عدة خطوط في قدرة التثقيب
- تتغير أنماط الثقب بشكل متكرر
- يتم إنتاج المنتجات من الفراغات
- التشكيل واللكم لهما جداول زمنية مختلفة
- لا يمكن لخطوط تشكيل اللف الموجودة قبول المعدات المضمنة
يجب أن يخطط المصنع للنقل الآمن والتخزين وتحديد المواد المعالجة جزئيًا.
التحقق من اتصالات نظام التحكم
قد يحتاج النظام المتكامل إلى التبادل:
- أوامر البدء والإيقاف
- مراجع السرعة
- وصفات المنتج
- كميات الدفعة
- مواقف المغذية
- إشارات لكمة كاملة
- أوامر القطع
- حالة التنبيه
- حالة السلامة
يجب تعيين مسؤولية الواجهة بوضوح. عندما تأتي المعدات من موردين مختلفين، يجب تأكيد قوائم الإشارات وبروتوكولات الاتصال ومسؤوليات التشغيل قبل التثبيت.
التحقق 7: مراجعة اختبارات السلامة والصيانة والقبول
يحتوي التثقيب التلقائي على أدوات عالية القوة وحركة ميكانيكية أو هيدروليكية متكررة. يجب تضمين السلامة في تصميم النظام الأصلي.
ال إرشادات حراسة الآلات لإدارة السلامة والصحة المهنية يحدد المخاطر المرتبطة بنقل أجزاء الآلة والحاجة إلى الضمانات المناسبة. تنشر إدارة السلامة والصحة المهنية أيضًا متطلبات المعالجة مكابس الطاقة الميكانيكية, ، على الرغم من أن اللوائح الدقيقة المطبقة على المصنع تعتمد على موقعه ونوع الآلة وظروف التشغيل.
يجب أن يأخذ تقييم المخاطر الخاصة بالآلة في الاعتبار ما يلي
- منطقة اللكم والموت
- بكرات التغذية
- شريط متحرك
- التعامل مع الملف
- الضغط الهيدروليكي
- الأنظمة الكهربائية
- الرخويات المقذوفة
- محطة القطع
- التفريغ التلقائي
- الوصول إلى الإعداد والصيانة
وظائف السلامة الأساسية
اعتمادًا على تكوين الماكينة، قد تتضمن إجراءات السلامة ما يلي
- حراس ثابتين
- أبواب الوصول المتشابكة
- ستائر خفيفة
- توقف الطوارئ
- عناصر تحكم ثنائية اليد لأوضاع الإعداد
- مرحلات السلامة أو وحدات التحكم
- مراقبة الضغط
- حماية الزائد
- تفريغ الخردة تحت حراسة
- نقاط القفل
- عملية الركض اليدوي التي يتم التحكم فيها
لا ينبغي أبدًا زيادة سرعة الإنتاج عن طريق تجاوز أجهزة السلامة.
الوصول إلى الصيانة
قد تعمل الآلة تلقائيًا ولكنها لا تزال تتطلب الفحص اليدوي والتشحيم والتنظيف واستبدال الأدوات.
يجب أن يغطي تخطيط الصيانة ما يلي:
- لكمة والموت ارتداء
- شحذ الأداة
- حالة الأسطوانة المغذية
- محاذاة الدليل
- الزيوت الهيدروليكية والمرشحات
- التشحيم
- أجهزة الاستشعار وأجهزة التشفير
- خزائن كهربائية
- مزالق الخردة
- أقفال السلامة
يجب أن يوفر تخطيط الخط خلوصًا كافيًا لإزالة الأدوات وخدمة المكونات الرئيسية.
اختبار قبول المصنع
قبل الشحن، يجب اختبار آلة التثقيب الأوتوماتيكية باستخدام المواد والمنتجات التمثيلية المتفق عليها.
يجب أن تتحقق FAT من:
- تحميل المواد
- التسوية
- دقة التغذية
- كل فتحة وفتحة مطلوبة
- التسامح مع موقف الحفرة
- حالة لدغ
- أبعاد المنتج
- دقة القطع
- وقت التحول
- الإخراج المستمر
- إزالة الخردة
- التعامل مع التنبيه
- وظائف السلامة
- تخزين الوصفات
- تسجيل البيانات
يجب أن تحدد النتائج الرسم ودرجة المادة والسمك ومجموعة الأدوات وطريقة القياس المستخدمة.
قائمة مراجعة اختيار آلة التثقيب الأوتوماتيكية
قبل الانتهاء من التكوين، قم بتأكيد المعلومات التالية.
| عنصر الاختيار | المعلومات المطلوبة | لماذا يهم |
|---|---|---|
| مجموعة المنتجات | رسومات لكل جزء | يحدد الأدوات وعدد المحطات |
| مادة | الدرجة والقوة والسمك | يحدد القوة والتخليص |
| أنماط الثقب | الأحجام والأشكال والتباعد | يحدد الموت وبرنامج التغذية |
| التسامح | الموضع والحجم وطول القطع | يحدد دقة المعدات |
| هدف الإنتاج | أجزاء لكل نوبة عمل وحجم الدفعة | يحدد وقت الدورة المطلوبة |
| اندماج | مضمنة أو منفصلة | يؤثر على التخطيط والضوابط |
| التحولات | التردد ومجموعات المنتجات | يحدد استراتيجية الأدوات |
| المرافق | احتياجات الجهد والهيدروليكي والهوائي | يدعم تخطيط التثبيت |
| أمان | متطلبات المصنع والإقليمية | يحدد الحراس والضوابط |
| قبول | المواد والمنتجات ومدة الاختبار | يوفر معايير FAT قابلة للقياس |
معلومات لإرسال الشركة المصنعة للمعدات
تساعد الحزمة الفنية التفصيلية المورد على التوصية بجهاز مناسب بدلاً من التقدير من الوصف العام للمنتج.
يشمل:
- رسومات الجزء النهائي
- رسومات مسطحة أو فارغة
- مواصفات المواد الخام
- الحد الأدنى والحد الأقصى للسمك
- أبعاد الملف
- تفاصيل الحفرة والفتحة
- التفاوتات المطلوبة
- نطاق طول المنتج
- الحجم السنوي
- كميات الدفعة
- تردد التحول
- تخطيط خط الإنتاج الحالي
- سرعة تشكيل اللفة
- طريقة القطع
- الأتمتة المطلوبة
- جهد وتردد المصنع
- اتجاه التغذية المفضل
- متطلبات السلامة
- معايير الدهون
يجب على الشركات المصنعة التي تخطط لخط كامل التأكد من مراجعة مقترح التثقيب جنبًا إلى جنب مع أنظمة تشكيل اللف والقطع والاستقبال.
أخطاء التكامل المشتركة
الاختيار بالضغط على الحمولة وحدها
تعد القوة الكافية أمرًا ضروريًا، ولكنها لا تضمن التغذية الدقيقة أو الأدوات المناسبة أو الإنتاج الفعال.
تجاهل كثافة الثقب
قد تؤدي الفتحات والفتحات المتباعدة بشكل وثيق إلى تقليل سرعة الخط حتى عندما يمكن أن تعمل اللفة السابقة بشكل أسرع.
اختبار ميزة واحدة فقط
يجب اختبار كل ثقب وفتحة وشق وتفاصيل مشكلة، خاصة على المنتج الأكثر تعقيدًا.
التعامل مع وحدة التغذية كمكون ثانوي
تحدد وحدة التغذية ما إذا كانت الأداة تعمل في الموقع المقصود. يجب اختبار دقة تحديد المواقع عبر طول المنتج بالكامل.
التقليل من أهمية إزالة الخردة
يمكن أن تؤدي الرخويات وخردة الشريط إلى منع الأدوات وتلويث أجهزة الاستشعار وإيقاف الإنتاج إذا لم يكن التفريغ موثوقًا به.
ترك مسؤولية الواجهة غير محددة
عندما تأتي آلة التثقيب وخط تشكيل اللف من أنظمة مختلفة، فإن مسؤوليات التحكم غير الواضحة يمكن أن تؤخر التشغيل.
خاتمة
يمكن أن تؤدي إضافة آلة تثقيب أوتوماتيكية إلى خط إنتاج الخلايا الكهروضوئية إلى تحسين التكرار وتقليل تحديد المواقع يدويًا، ولكن فقط عندما تتطابق الآلة مع المكونات النهائية والمواد ودورة الإنتاج الكاملة.
الفحوصات الأساسية السبعة هي رسومات المنتج، وقوة التثقيب، ودقة التغذية، وترتيب الأدوات، ووقت الدورة الحقيقي، وتكامل الخط، والسلامة مع اختبار القبول. يجب أن يكون كل عنصر مدعومًا بمعلومات فنية قابلة للقياس بدلاً من المطالبات العامة حول السرعة أو الأتمتة.
يوفر جينبوليدا معدات تثقيب الرف الكهروضوئي, ، آلات تشكيل الأقواس الكهروضوئية وأنظمة الإنتاج الآلية المخصصة. يمكن للمصنعين تقديم الرسومات وبيانات المواد وأنماط الثقوب ومتطلبات الإخراج ومعلومات تخطيط المصنع من خلال صفحة الاتصال جينبوليدا لتقييم خاص بالخط.
التعليمات
ماذا تفعل آلة التثقيب الأوتوماتيكية في خط القوس الكهروضوئي؟
يقوم بوضع شريط معدني أو فراغات معدة وإنشاء ثقوب أو فتحات أو شقوق أو ميزات مشكلة مبرمجة تستخدم في مكونات تركيب الطاقة الشمسية. قد تقوم الآلة أيضًا بدمج القطع وتشكيل الأجزاء. يعتمد أدائها على دقة التغذية وتصميم الأدوات وقوة المواد والتزامن مع بقية خط الإنتاج.
ما مقدار قوة التثقيب التي تتطلبها الدعامة الكهروضوئية؟
تعتمد القوة المطلوبة على قوة القص للمادة وسمكها ومحيط القطع الإجمالي وعدد الميزات المثقوبة في وقت واحد. يجب أيضًا أخذ التفاصيل المشكلة أو المنقوشة وقوة التجريد في الاعتبار. يجب على المورد حساب القوة باستخدام المنتج المتفق عليه الأكثر تطلبًا بدلاً من الاعتماد على تقدير عام واحد للحمولة.
هل اللكم المضمن دائمًا أفضل من اللكم المنفصل؟
رقم: التثقيب المضمن يقلل من المناولة ويربط الإنتاج، لكنه يمكن أن يحد من الخط الكامل عندما تكون دورات التثقيب أبطأ من التشكيل. توفر المعدات المنفصلة جدولة مستقلة وقد تناسب دفعات متنوعة، على الرغم من أنها تتطلب معالجة وتتبعًا إضافيين. يعتمد الاختيار الصحيح على مزيج المنتج وحجمه وتخطيط المصنع.
كيف يمكن منع الخطأ التراكمي في موضع الثقب؟
تساعد وحدة التغذية المؤازرة التي يتم التحكم فيها، وجهاز التشفير المعاير، والتسوية المستقرة، ومسند المنتج الواضح على منع الخطأ التراكمي. تستخدم بعض الأنظمة أيضًا علامات مرجعية أو تصحيحًا دوريًا للموضع. يجب اختبار الدقة عبر المنتج النهائي الكامل، لأن التحقق من حركة تغذية قصيرة واحدة لا يثبت أداء تحديد المواقع على المدى الطويل.
ما الذي يجب فحصه أثناء آلة التثقيب الأوتوماتيكية FAT؟
يجب أن يستخدم FAT مواد الإنتاج المتفق عليها ويتضمن كل الميزات المطلوبة. التحقق من حجم الثقب وموقعه، والنتوءات، ودقة التغذية، والقطع، والتحويلات، والإخراج المستمر، وإزالة الخردة، والوصفات، والإنذارات ووظائف السلامة. تسجيل الرسم والمواد ومجموعة الأدوات وطريقة الفحص ونتيجة القبول لكل منتج تم اختباره.
 Arabic
 English
 Russian
 Spanish
 French