
7 contrôles avant d'ajouter une poinçonneuse automatique à une ligne PV
/ 7 contrôles avant d'ajouter une poinçonneuse automatique à une ligne PV
Table des matières
Une poinçonneuse automatique peut améliorer la vitesse, la répétabilité et la continuité du processus d'une ligne de production de supports photovoltaïques Cependant, l'ajout d'un équipement de poinçonnage n'augmente pas automatiquement la puissance qualifiée Si la force de presse, le système d'alimentation, la disposition de l'outillage ou la logique de commande ne correspondent pas aux dessins réels des supports, le poinçonnage peut devenir le principal goulot d'étranglement de toute la ligne.
Les composants de montage solaires contiennent souvent des trous ronds répétés, des fentes allongées, des trous de connecteur, des encoches et des caractéristiques de coupure Leurs positions affectent l'assemblage, l'alignement et la compatibilité avec d'autres parties de la structure de poinçonnage doivent donc être évaluées dans le cadre du système de production complet plutôt que comme une spécification de machine indépendante.
Avant d'ajouter une poinçonneuse automatique à une chaîne de production PV, les fabricants doivent vérifier :
- Dessins en pièces finies et motifs de trous
- Résistance des matières premières et force de poinçonnage
- Précision de l'alimentation et du positionnement
- Conditions d'agencement et de changement d'outillage
- Temps de cycle réel et synchronisation de ligne
- Intégration en ligne et disposition d'usine
- Tests de sécurité, de maintenance et de réception
La machine la plus appropriée est celle qui produit tous les trous et caractéristiques formés convenus dans les limites de tolérance tout en restant synchronisée avec l'alimentation, le profilage, la découpe et la manipulation du produit fini.
Comment le poinçonnage automatique prend en charge la production de supports photovoltaïques
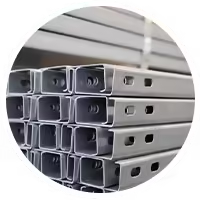
Une poinçonneuse automatique utilise un système d'alimentation et de presse contrôlé pour créer des trous, des fentes, des encoches ou des éléments formés dans des bandes métalliques ou des ébauches préparées Dans une ligne de production photovoltaïque, elle peut traiter des rails structurels, des canaux de montage, des plaques de connecteur, des poteaux de support et d'autres composants.
Selon le produit fini, le système peut combiner :
- Alimentation en bobine
- Nivellement de bande
- Positionnement servo
- Poinçonnage multi-stations
- Entaille
- Gaufrage
- Partie formant
- Mesure
- Coupe
- Comptage
- Décharge et empilement
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires la gamme comprend des équipements de poinçonnage hydraulique à trois, six et neuf postes, des poinçonneuses de connecteurs et des systèmes connexes pour composants photovoltaïques.
L'automatisation est plus précieuse lorsqu'elle supprime le positionnement manuel répété et connecte plusieurs opérations sous un seul système de contrôle L'objectif n'est pas simplement d'augmenter les coups par minute Il s'agit de produire des caractéristiques correctement positionnées sans erreur cumulative, bavures excessives, dommages de surface ou manipulation secondaire répétée.
Vérifiez 1 : confirmez chaque motif de trou et dessin de pièce finie
Le premier contrôle doit porter sur les produits finis plutôt que sur la capacité annoncée de la poinçonneuse.
Les fabricants doivent préparer des dessins complets pour chaque produit pouvant passer par le système Les dessins doivent clairement identifier
- Dimensions globales des composants
- Épaisseur du matériau
- Forme du trou
- Diamètre du trou
- Longueur et largeur de la fente
- Distance trou à trou
- Distance trou à bord
- Nombre de fonctionnalités répétées
- Opérations de formation de pièces
- Longueur coupée
- Tolérances requises
- Référence datum
Une déclaration générale telle que “la ligne a besoin de trous ronds et de fentes” est insuffisante pour la conception de l'outillage Deux produits peuvent contenir le même type de fente mais nécessitent des dispositions de station différentes car leur espacement, leur orientation ou leurs virages environnants sont différents.
Créer une matrice trou-motif
Une matrice de motif de trous permet de déterminer plus facilement quels produits peuvent partager des poinçons et des matrices.
| Caractéristique du produit | Produit A | Produit B | Produit C | Implication d'outillage |
|---|---|---|---|---|
| Trou rond | 12 mm | 12 mm | 14 mm | A et B peuvent partager des outils |
| Longue fente | 14×30 mm | 14×40 mm | Aucun | Poinçons à fente séparés requis |
| Pas de trou | 50 mm | 100 mm | Variable | Servo-alimentation ou séquence programmable |
| Encoche latérale | Non | Oui | Oui | Une station supplémentaire peut être nécessaire |
| Fonctionnalité en relief | Non | Non | Oui | Station de formage et contrôle de force requis |
| Longueur de la pièce | Fixé | Multiple | Multiple | Découpe programmable requise |
Cette comparaison permet de déterminer le nombre de stations, la disposition des matrices et les recettes de contrôle.
Définir le système de données
La précision de la position du trou doit être mesurée à partir d'une référence convenue Les références possibles incluent le bord d'attaque, la ligne centrale, le bord du profil ou une autre caractéristique poinçonnée.
Sans une donnée cohérente, les résultats des inspections du fabricant de l'équipement et de l'usine de produits peuvent ne pas être comparables.
Pour les rails et canaux photovoltaïques, les positions des trous peuvent également devoir correspondre à la section formée finale L'ingénieur outilleur doit comprendre si les dimensions sont spécifiées sur la bande plate ou sur le profil complété.
Cochez 2 : faites correspondre la force de poinçonnage au matériau
La force de poinçonnage requise dépend de plus que l'épaisseur du matériau Elle est influencée par la résistance au cisaillement du matériau, le périmètre de coupe total, le nombre de trous poinçonnés en même temps et le jeu de l'outillage.
Les informations importantes sur le matériel comprennent :
- Qualité matérielle
- Force d'élasticité
- Résistance à la traction ou au cisaillement
- Épaisseur minimale et maximale
- Largeur de bande
- Revêtement de surface
- Dimensions de la bobine
- Variation de dureté prévue
Une poinçonneuse automatique conçue pour les bandes minces à faible résistance peut ne pas fournir de résultats stables lors du traitement d'un acier plus épais ou à plus haute résistance.
Envisagez le poinçonnage simultané
Un système multi-stations peut percer plusieurs caractéristiques au cours du même cycle La force requise doit être calculée pour le périmètre de coupe combiné maximal, pas seulement pour un trou individuel.
La marge de force est également nécessaire pour
- Variation matière-propriété
- Usure d'outils
- Caractéristiques formées ou en relief
- Force de décapage
- Chargement décentré
- Production à l'épaisseur maximale spécifiée
Cependant, la sélection d'une presse inutilement grande peut augmenter la demande énergétique, les exigences en matière d'espace au sol et la complexité de l'outillage. Le dimensionnement de l’équipement doit être basé sur le produit convenu le plus exigeant plutôt que sur une estimation large de la sécurité.
Le dégagement des outils affecte la qualité
Le dégagement du poinçon à la matrice influe sur la force, la hauteur de la bavure, l'état des bords et la durée de vie de l'outil Un dégagement incorrect peut causer
- Fouets lourds
- Déchirement secondaire
- Trous déformés
- Tir de limace
- Usure rapide du poinçon
- Fissuration près du trou
- Charge de presse accrue
Le jeu correct dépend du type de matériau, de la résistance et de l'épaisseur Si une ligne traite une large plage d'épaisseur, le fournisseur doit expliquer comment le jeu d'outillage sera géré.
Vérifiez 3 : Vérifiez la précision de l’alimentation et du positionnement
Une presse puissante ne peut pas produire des emplacements précis des trous si le matériau n'est pas positionné de manière cohérente.
L'alimentation servo est couramment utilisée car elle peut déplacer la bande en fonction des distances programmées. Le chargeur peut recevoir des commandes d'un système de contrôle PLC ou CNC pour chaque recette de produit.
Les performances de positionnement dépendent de :
- Résolution de l'encodeur
- Réponse servo
- Poignée roulante
- Droiture de bande
- Qualité de nivellement
- Surface matérielle
- Alignement des guides
- Paramètres d'accélération
- Compensation de contrôle
- Condition d'étalonnage
Évitez les erreurs cumulatives
Supposons qu'un long rail photovoltaïque contienne des dizaines de fentes répétées Si chaque mouvement d'alimentation contient une petite erreur non corrigée, le trou final peut être considérablement déplacé de sa position prévue.
Un système peut réduire ce risque grâce à
- Retour d'encodeur
- Marques d'enregistrement
- Détection de trous de référence
- Correction périodique de position
- Programmation non cumulative
- Coupure à partir d'une donnée fixe
- Mesure en cours de processus
Le fournisseur doit expliquer si la précision indiquée s'applique à un mouvement d'alimentation, à une caractéristique individuelle ou au produit fini complet.
Le nivellement arrive avant une alimentation précise
La courbure de la bobine peut réduire le contact entre la bande et les rouleaux d'alimentation. Cela peut également provoquer le soulèvement ou le déplacement latéral de la bande pendant le positionnement.
Une unité de nivellement appropriée doit préparer le matériau avant qu'il n'entre dans la zone d'alimentation et de poinçonnage La plage de réglage doit correspondre à l'épaisseur minimale et maximale du matériau.
Testez les produits courts et longs
Le positionnement doit être vérifié sur les composants courts et longs Les pièces courtes révèlent une accélération rapide et une coordination de coupe, tandis que les pièces longues aident à exposer les erreurs cumulatives et les problèmes de suivi de bande.
Cochez 4 : Évaluez les stations d’outillage et les changements
Le nombre de postes de poinçonnage devrait correspondre à la famille de produits Plus de postes peuvent améliorer la flexibilité, mais ils augmentent également la longueur de la machine, la gestion de l'outillage et les exigences de maintenance.
Jinbolida propose des équipements tels que le Machine de poinçonnage à neuf postes pour une production nécessitant plusieurs opérations de poinçonnage et une alimentation programmable.
Poinçonnage à station unique
Une seule station peut être appropriée lorsque : X est un poste qui est un poste qui est un poste qui est un poste qui est un poste qui est un poste qui est un poste qui peut être un poste qui est un poste qui est un poste
- Une fonctionnalité domine la production
- Les motifs de trous sont simples
- La taille des lots est grande
- Les changements d'outils sont peu fréquents
- La ligne produit une gamme de produits limitée
Poinçonnage multi-stations
Plusieurs stations peuvent prendre en charge :
- Différents diamètres de trous
- Trous et fentes ronds
- Encoches
- Gaufrage
- Caractéristiques séparées du connecteur
- Plusieurs recettes de produits
- Fréquence de changement de filière réduite
Le système de contrôle doit activer uniquement les stations requises pour le produit sélectionné.
Examiner les procédures de basculement
Un changement peut impliquer plus que le chargement d'une nouvelle recette Les opérateurs devront peut-être :
- Remplacez les poinçons et les matrices
- Ajuster les guides
- Modifier les paramètres de largeur de bande
- Réinitialiser les positions du chargeur
- Ajuster la course de la presse
- Remplacer les outils de coupe
- Effacer les anciennes données de production
- Inspectez la première nouvelle partie
Le fournisseur doit fournir un délai de changement attendu et démontrer la procédure lors des tests de réception.
Planifiez le stockage et l’identification des outils
Les outils de poinçonnage doivent être clairement identifiés par produit et par caractéristique Un système d'outillage pratique peut comprendre notamment
- Numéros d'outils
- Registres de compatibilité des produits
- Limites de matériaux et d'épaisseur
- Dégagement recommandé
- Historique de maintenance
- Enregistrements d'affûtage
- Lieux de stockage
- Dessins de pièces de rechange
La gestion de l'outillage est particulièrement importante pour les usines produisant plusieurs spécifications de brackets photovoltaïques.
Cochez 5 : Calculez le temps de cycle réel
La vitesse de la presse à elle seule ne détermine pas la capacité de production L'ensemble du cycle de poinçonnage comprend le positionnement, le serrage, le poinçonnage, le mouvement de retour, l'enlèvement des ferrailles et le transfert de matière.
Le temps de cycle réel peut inclure :
- Accélération d'alimentation
- Positionnement matériel
- Confirmation de position
- Mouvement de presse
- Pénétration par poinçon
- Retour d'outil
- Retrait de limaces
- Mouvement d'alimentation suivant
- Découpe ou déchargement de pièces
Un système avec une presse rapide mais un positionnement lent peut produire moins de pièces qualifiées qu'un système équilibré avec une vitesse de presse modérée.
Comparez les coups avec la sortie terminée
Les fournisseurs peuvent décrire la capacité en utilisant des coups par minute Ce nombre n'indique pas combien de composants finis sont produits car un composant peut nécessiter plusieurs coups.
Une mesure de capacité plus utile est la suivante
- Composants qualifiés par minute
- Composants qualifiés par heure
- Composants qualifiés par équipe
- Longueur de profil terminée par quart de travail
- Taux de rejet sous production continue
Pour les composants de connecteurs, celui de Jinbolida Machine de poinçonnage de connecteurs de supports photovoltaïques solaires intègre le poinçonnage, la découpe et le formage au sein d'un système automatisé Sa page produit publiée peut être utilisée comme référence lors de l'évaluation de la combinaison de plusieurs opérations de connecteur.
Utilisez le produit le plus complexe pour les tests de capacité
Un produit simple comportant un trou ne peut pas représenter la capacité d'un produit contenant plusieurs fentes, encoches et éléments formés.
Le test de réception devrait comprendre notamment
- Un produit standard à grand volume
- Le produit avec le motif de trou le plus dense
- Le matériau convenu le plus épais
- Le produit le plus long
- Au moins un basculement
- Fonctionnement continu dans des paramètres réalistes
Cochez 6 : Décidez comment la machine s'intégrera à la ligne PV
Une poinçonneuse automatique peut fonctionner en ligne avec le formeur de rouleau ou comme cellule de production séparée Le bon choix dépend du flux de produit, de la fréquence de changement et de la capacité de l'usine.
L'article Poinçonneuse à support solaire : systèmes en ligne ou séparés fournit une comparaison directe de ces deux arrangements.
| Facteur d'évaluation | Poinçonnage en ligne | Poinçonnage séparé |
|---|---|---|
| Manutention de matériaux | Réduit entre les opérations | Transfert supplémentaire requis |
| Flux processus | Connecté avec formage et découpe | Planification indépendante |
| Balance des lignes | Le poinçonnage peut limiter la ligne complète | Chaque machine peut fonctionner séparément |
| Suivi des produits | Plus facile au sein d'un seul système de contrôle | Nécessite une identification du lot |
| Changements | Plusieurs unités peuvent nécessiter un ajustement | Le poinçonnage peut changer indépendamment |
| Utilisation de l'espace au sol | Disposition longuement connectée | Cellules de travail et stockage séparés |
| Flexibilité | Efficace pour les produits répétés | Utile pour des lots courts variés |
| Travail en cours | Habituellement inférieur | Inventaire intermédiaire nécessaire |
Poinçonneuse automatique en ligne
Le poinçonnage en ligne convient lorsqu'une même bobine passe directement du nivellement et du poinçonnage dans un Machine de formage de supports solaires photovoltaïques.
Les avantages comprennent :
- Manutention de matériaux réduite
- Identification cohérente du produit
- Moins de zones de stockage intermédiaires
- Alimentation et coupe coordonnées
- Comptage plus facile de la production
- Inventaire de travail en cours potentiellement inférieur
La principale limitation est l'équilibre de la ligne Si le poinçonnage s'arrête, le formage et la coupe peuvent également s'arrêter.
Poinçonneuse automatique séparée
Un équipement séparé peut être utile lorsque : X est un équipement séparé, un équipement séparé peut être utilisé pour la mise en place d'un équipement séparé, un équipement séparé pouvant être utilisé dans un environnement de mise en place d'un
- Plusieurs lignes partagent une capacité de poinçonnage
- Les modèles de trous changent fréquemment
- Les produits sont fabriqués à partir de flans
- Le formage et le poinçonnage ont des calendriers de lots différents
- Les lignes de profilage existantes ne peuvent pas accepter d'équipement en ligne
L'usine doit planifier le transport, le stockage et l'identification en toute sécurité des matériaux partiellement traités.
Vérifiez la communication du système de contrôle
Un système intégré devra peut-être échanger
- Commandes de démarrage et d'arrêt
- Références de vitesse
- Recettes de produits
- Quantités par lots
- Positions d'alimentation
- Signaux poinçonnés-complets
- Commandes de coupe
- Statut d'alarme
- Statut de sécurité
La responsabilité de l'interface doit être clairement attribuée Lorsque l'équipement provient de fournisseurs différents, les listes de signaux, les protocoles de communication et les responsabilités de mise en service doivent être confirmés avant l'installation.
Vérifiez 7 : examinez les tests de sécurité, de maintenance et d’acceptation
Le poinçonnage automatique contient un outillage à haute force et un mouvement mécanique ou hydraulique répété La sécurité doit être incluse dans la conception originale du système.
Le guidage de garde-machine OSHA identifie les dangers associés aux pièces mobiles des machines et la nécessité de mesures de protection appropriées. L'OSHA publie également des exigences traitant presses mécaniques, [TRADUCTION], bien que la réglementation exacte applicable à une usine dépende de son emplacement, du type de machine et des conditions d'exploitation.
Une évaluation des risques spécifique à la machine devrait envisager
- Zone de poinçonnage et de matrice
- Rouleaux d'alimentation
- Bande mobile
- Manipulation de bobines
- Pression hydraulique
- Systèmes électriques
- Limaces éjectées
- Station de découpe
- Décharge automatique
- Accès à la configuration et à la maintenance
Fonctions de sécurité essentielles
Selon la configuration de la machine, les mesures de sécurité peuvent comprendre
- Gardes fixes
- Portes d'accès verrouillées
- Rideaux lumineux
- Arrêts d'urgence
- Commandes à deux mains pour les modes de configuration
- Relais ou contrôleurs de sécurité
- Surveillance de la pression
- Protection contre les surcharges
- Décharge de ferraille gardée
- Points de verrouillage
- Fonctionnement contrôlé par jogging manuel
La vitesse de production ne doit jamais être augmentée en contournant les dispositifs de sécurité.
Accès Maintenance
Une machine peut fonctionner automatiquement mais nécessite toujours une inspection manuelle, une lubrification, un nettoyage et un remplacement de l'outillage.
La planification de la maintenance doit couvrir :
- Punch and die wear
- Affûtage d'outils
- État du rouleau d'alimentation
- Alignement des guides
- Huile hydraulique et filtres
- Lubrification
- Capteurs et codeurs
- Armoires électriques
- Gâches
- Interverrouillages de sécurité
La disposition de la ligne doit fournir suffisamment de dégagement pour retirer l'outillage et entretenir les principaux composants.
Test d'acceptation en usine
Avant expédition, la poinçonneuse automatique doit être testée avec le matériau convenu et les produits représentatifs.
La FAT doit vérifier:
- Chargement matériel
- Nivellement
- Précision d'alimentation
- Chaque trou et fente requis
- Tolérance trou-position
- État de combustion
- Dimensions du produit
- Précision de coupe
- Temps de changement
- Sortie continue
- Retrait de ferraille
- Manipulation d'alarme
- Fonctions de sécurité
- Stockage des recettes
- Enregistrement des données
Les résultats doivent identifier le dessin, la qualité du matériau, l'épaisseur, l'ensemble d'outils et la méthode de mesure utilisée.
Liste de contrôle de sélection automatique de poinçonneuse
Avant de finaliser la configuration, confirmez les informations suivantes.
| Élément de sélection | Informations requises | Pourquoi ça compte |
|---|---|---|
| Gamme de produits | Dessins pour chaque pièce | Détermine l'outillage et le nombre de stations |
| Matériel | Grade, résistance et épaisseur | Détermine la force et le jeu |
| Modèles de trous | Tailles, formes et espacement | Détermine les matrices et le programme d'alimentation |
| Tolérances | Position, taille et longueur de coupe | Définit la précision de l'équipement |
| Cible de production | Pièces par équipe et taille de lot | Détermine le temps de cycle requis |
| Intégration | En ligne ou séparé | Affecte la disposition et les contrôles |
| Changements | Combinaisons de fréquences et de produits | Détermine la stratégie d'outillage |
| Utilitaires | Besoins en tension, hydrauliques et pneumatiques | Prend en charge la planification de l'installation |
| Sécurité | Exigences d'usine et régionales | Détermine les gardes et les contrôles |
| Acceptation | Matériaux, produits et durée des tests | Fournit des critères de FAT mesurables |
Informations pour envoyer le fabricant de l'équipement
Un ensemble technique détaillé aide le fournisseur à recommander une machine appropriée au lieu d'estimer à partir d'une description générale du produit.
Inclure:
- Dessins en pièces finies
- Dessins à ruban plat ou à blanc
- Spécifications des matières premières
- Épaisseur minimale et maximale
- Dimensions de la bobine
- Détails du trou et de la fente
- Tolérances requises
- Gamme de longueur de produit
- Volume annuel
- Quantités par lots
- Fréquence de changement
- Disposition existante de la ligne de production
- Vitesse de formage du rouleau
- Méthode de découpe
- Automatisation requise
- Tension et fréquence d'usine
- Direction d'alimentation préférée
- Exigences de sécurité
- Normes FAT
Les fabricants qui planifient une ligne complète doivent s'assurer que la proposition de poinçonnage est examinée en même temps que les systèmes de profilage, de coupe et de réception.
Erreurs communes d'intégration
Sélection par Appuyez sur Tonnage seul
Une force suffisante est essentielle, mais elle ne garantit pas une alimentation précise, un outillage adapté ou un rendement efficace.
Ignorer la densité des trous
Des trous et des fentes rapprochés peuvent réduire la vitesse de la ligne même lorsque le formeur de rouleau peut fonctionner plus rapidement.
Test d'une seule fonctionnalité
Chaque trou, fente, encoche et détail formé doit être testé, en particulier sur le produit le plus complexe.
Traiter le chargeur comme un composant mineur
Le chargeur détermine si l'outil agit à l'emplacement prévu La précision du positionnement doit être testée sur toute la longueur du produit.
Désestimation de la ferraille
Les limaces et les déchets de bandes peuvent bloquer l'outillage, contaminer les capteurs et interrompre la production si la décharge n'est pas fiable.
Laisser la responsabilité de l’interface indéfinie
Lorsque la poinçonneuse et la ligne de formage des rouleaux proviennent de systèmes différents, des responsabilités de contrôle peu claires peuvent retarder la mise en service.
Conclusion
L'ajout d'une poinçonneuse automatique à une ligne de production photovoltaïque peut améliorer la répétabilité et réduire le positionnement manuel, mais uniquement lorsque la machine correspond aux composants finis, aux matériaux et au cycle de production complet.
Les sept vérifications essentielles sont les dessins de produits, la force de poinçonnage, la précision de l'alimentation, la disposition de l'outillage, le temps de cycle réel, l'intégration de la ligne et la sécurité avec les tests de réception. Chaque article doit être étayé par des informations techniques mesurables plutôt que par des affirmations générales sur la vitesse ou l'automatisation.
Jinbolida fournit équipement de poinçonnage de rack photovoltaïque, les machines de formage de supports photovoltaïques et les systèmes de production automatisés personnalisés Les fabricants peuvent soumettre des dessins, des données sur les matériaux, des modèles de trous, des exigences de sortie et des informations sur la disposition en usine via le Page de contact Jinbolida pour une évaluation spécifique à une ligne.
FAQ
Que fait une poinçonneuse automatique dans une ligne de support PV ?
Il positionne des bandes métalliques ou des ébauches préparées et crée des trous programmés, des fentes, des encoches ou des éléments formés utilisés dans les composants de montage solaire La machine peut également intégrer la découpe et le formage de pièces Ses performances dépendent de la précision de l'alimentation, de la conception de l'outillage, de la résistance du matériau et de la synchronisation avec le reste de la chaîne de production.
Quelle force de poinçonnage nécessite un support photovoltaïque ?
La force requise dépend de la résistance au cisaillement, de l'épaisseur, du périmètre total de coupe et du nombre de caractéristiques poinçonnées simultanément du matériau Les détails formés ou gaufrés et la force de décapage doivent également être pris en compte Le fournisseur doit calculer la force en utilisant le produit convenu le plus exigeant plutôt que de se fier à une estimation générale du tonnage.
Le poinçonnage en ligne est-il toujours meilleur que le poinçonnage séparé ?
Non. Le poinçonnage en ligne réduit la manipulation et connecte la production, mais il peut limiter la ligne complète lorsque les cycles de poinçonnage sont plus lents que le formage. Un équipement séparé fournit une planification indépendante et peut convenir à des lots variés, bien qu'il nécessite une manipulation et un suivi supplémentaires. Le bon choix dépend du mélange de produits, du volume et de la disposition de l'usine.
Comment éviter une erreur cumulative de position des trous ?
Un servomoteur contrôlé, un encodeur calibré, un nivellement stable et une donnée claire sur le produit aident à prévenir les erreurs cumulatives Certains systèmes utilisent également des marques de référence ou une correction périodique de la position La précision doit être testée sur l'ensemble du produit fini, car la vérification d'un mouvement d'alimentation court ne prouve pas les performances de positionnement sur une longue longueur.
Que faut-il vérifier lors d'une machine de poinçonnage automatique FAT ?
La FAT doit utiliser le matériel de production convenu et inclure toutes les caractéristiques requises Vérifiez la taille et l'emplacement du trou, les bavures, la précision de l'alimentation, la coupe, les changements, la sortie continue, l'enlèvement des déchets, les recettes, les alarmes et les fonctions de sécurité Enregistrez le dessin, le matériel, l'ensemble d'outils, la méthode d'inspection et le résultat d'acceptation pour chaque produit testé.
 French
 English
 Arabic
 Russian
 Spanish