
كيف يعمل التحكم باستخدام الحاسب الآلي على تحسين خطوط معالجة المعادن
جدول المحتويات
لم يعد يتم التحكم في خط معالجة المعادن الحديث فقط عن طريق المحركات والمفاتيح والتعديلات الميكانيكية. نظرًا لأن المصانع تتعامل مع المزيد من مواصفات المنتج، ودفعات إنتاج أقصر ومتطلبات أبعاد أكثر إحكامًا، فإن نظام التحكم يحدد بشكل متزايد مدى كفاءة عمل الآلات المختلفة معًا.
يمكن لنظام التحكم CNC تنسيق مسافة التغذية وموضع التثقيب وطول القطع وكمية المنتج وحركة المؤازرة وغيرها من العمليات القابلة للبرمجة. وفي الخط المتكامل، قد يتبادل أيضًا الإشارات مع معدات تشكيل اللف والأنظمة الهيدروليكية وأجهزة معالجة المواد والأتمتة النهائية.
والنتيجة ليست مجرد آلة تعمل تلقائيًا.“ تأتي القيمة الحقيقية من تحويل سلسلة من الإجراءات الميكانيكية المنفصلة إلى عملية إنتاج قابلة للتكرار.
وهذا مهم بشكل خاص لجينبوليدا تطبيقات التصنيع الذكية, ، والتي تشمل خطوط التحكم في التغذية باستخدام الحاسب الآلي، ومعدات التثقيب متعددة المحطات، والتحميل والتفريغ الآلي، وأنظمة القطع ومعدات الإنتاج الأخرى المستخدمة في الصناعات الكهروضوئية والبناء والطاقة والنقل ومعالجة المعادن.
ما هو نظام التحكم CNC؟
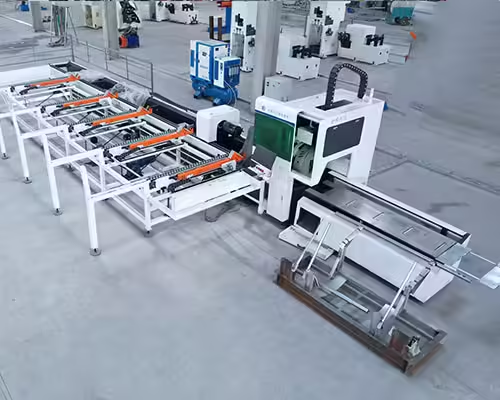
CNC يعني التحكم العددي بالكمبيوتر.
يقوم نظام التحكم CNC بتفسير تعليمات الإنتاج المبرمجة وتحويلها إلى أوامر لحركات الماكينة وعملياتها.
اعتمادا على المعدات، قد يتحكم النظام في:
- مسافة التغذية المؤازرة
- موقف المحور
- تسلسل اللكم
- تباعد الثقب
- طول القطع
- كمية المنتج
- سرعة المحرك
- موقف الأداة
- نقل المواد
- التفريغ التلقائي
- اختيار الوصفة
في الآلة المستقلة، قد يتحكم CNC في عملية أساسية واحدة.
في خط الإنتاج الآلي، قد تقوم بنية التحكم بتنسيق العديد من الآلات والعمليات.
على سبيل المثال:
تغذية المواد → تحديد المواقع → التثقيب → التشكيل → القطع → التفريغ
يحتاج نظام التحكم إلى معرفة متى يجب أن تبدأ كل عملية، ومتى يجب أن تتوقف، وكيف يستجيب كل جهاز للعملية قبلها وبعدها.
يختلف CNC عن الأتمتة البسيطة
ترتبط الأتمتة والتحكم باستخدام الحاسب الآلي، لكنهما ليسا نفس الشيء تمامًا.
يمكن أتمتة الآلة دون الحاجة إلى تحكم رقمي متطور.
على سبيل المثال، قد تقوم الآلة الأساسية بما يلي:
- كشف جزء
- تفعيل الاسطوانة
- أكمل عملية واحدة ثابتة
- العودة إلى وضع البداية
هذه هي الأتمتة.
يمكن للنظام الذي يتم التحكم فيه باستخدام الحاسب الآلي أيضًا استخدام التعليمات الرقمية لتحديد ما يلي
- موضع
- مسافة
- سرعة
- تسلسل
- نموذج المنتج
- كمية
هذه المرونة تجعل CNC مفيدًا بشكل خاص عندما يحتاج نفس خط الإنتاج إلى تصنيع مواصفات متعددة.
تزداد القيمة بشكل أكبر عندما يتمكن النظام من تخزين وصفات الإنتاج.
لماذا يعد التحكم باستخدام الحاسب الآلي مهمًا في معالجة المعادن
غالبًا ما تتطلب معالجة المعادن أبعادًا متعددة لتظل منسقة.
فكر في ملف تعريف فولاذي يحتوي على عدة فتحات.
قد تحتاج الشركة المصنعة إلى التحكم:
- موقف الحفرة الأولى
- تباعد الثقب
- عدد الثقوب
- طول الملف الشخصي الإجمالي
- موقع القطع
إذا تم قياس كل قيمة وتعديلها يدويًا، يصبح الإنتاج يعتمد بشكل متزايد على تجربة المشغل.
يسمح نظام التحكم CNC بإدخال هذه القيم كمعلمات إنتاج رقمية.
وهذا لا يلغي أهمية الدقة الميكانيكية أو حالة الأدوات أو فحص الجودة.
ومع ذلك، فهو يجعل تحديد المواقع القابلة للتكرار أسهل في الإدارة.
التحكم باستخدام الحاسب الآلي والتغذية المؤازرة
أحد أهم تطبيقات التحكم باستخدام الحاسب الآلي في معالجة المعادن هو التغذية المؤازرة.
يمكن تبسيط العملية على النحو التالي:
المسافة المبرمجة → أمر المؤازرة → حركة المواد → تأكيد الموضع → المعالجة
لنفترض أن الملف الشخصي يتطلب ثقوبًا في:
- 100 ملم
- 350 ملم
- 600 ملم
- 850 ملم
بدلاً من إعادة وضع المادة يدويًا، يقوم نظام التحكم بتوجيه وحدة التغذية المؤازرة لتحريك المسافات المبرمجة.
وهذا مفيد بشكل خاص للمنتجات التي تحتوي على:
- تباعد غير متساو بين الفتحات
- عدة أطوال
- مواصفات العملاء المتعددة
- دفعات إنتاج قصيرة
تحدد Jinbolida خطوط التحكم في تغذية CNC بين المعدات المستخدمة عبر العديد من أجهزتها حلول التصنيع الذكية الصناعية.
التحكم باستخدام الحاسب الآلي في التثقيب التلقائي
يقدم التثقيب مثالاً جيدًا على أهمية التحكم القابل للبرمجة.
قد يحتاج المنتج البسيط إلى نفس الفتحة في كل مسافة ثابتة.
يمكن أن يتطلب مكون أكثر تعقيدًا ما يلي
- ثقوب مستديرة
- فتحات
- مجموعات محطات مختلفة
- تباعد غير متساو
- عدة أسطح مثقوبة
في مثل هذه التطبيقات، يمكن لنظام CNC تنسيق حركة التغذية مع محطات التثقيب الفردية.
جينبوليدا معدات تثقيب الرف الكهروضوئي يتضمن تكوينات تثقيب متعددة المحطات مخصصة للمنتجات التي تتطلب مجموعات مختلفة من الثقوب وتسلسلات معالجة.
يصبح منطق التحكم مهمًا بشكل خاص عندما تشترك عدة محطات في تغذية مادة واحدة.
يمكن لبرنامج واحد أن يمثل وصفة منتج واحد
الميزة الرئيسية للتحكم القابل للبرمجة هي تخزين الوصفات.
بدلاً من إدخال كافة الإعدادات يدويًا قبل كل دفعة إنتاج، يمكن للمشغلين تحديد برنامج منتج محفوظ.
يمكن أن تحتوي الوصفة على معلمات مثل:
| المعلمة | وظيفة التحكم بالمثال |
|---|---|
| طول المنتج | يحدد موقف القطع |
| تباعد الثقب | يتحكم في تغذية المؤازرة |
| كمية الثقب | يحدد دورات اللكم |
| كمية المنتج | يتحكم في عدد الدفعات |
| مواصفات الملف الشخصي | يحدد الإعدادات ذات الصلة |
| موقف المحور | يتحكم في الضبط التلقائي |
| سرعة الإنتاج | يضبط معلمات التشغيل |
يمكن أن يؤدي ذلك إلى تقليل مقدار الإعداد اليدوي المطلوب بين الدفعات.
كما أنه يجعل الحفاظ على إجراءات الإنتاج الموحدة أسهل.
غالبًا ما تكون التحولات الأسرع أكثر قيمة من السرعة الأعلى
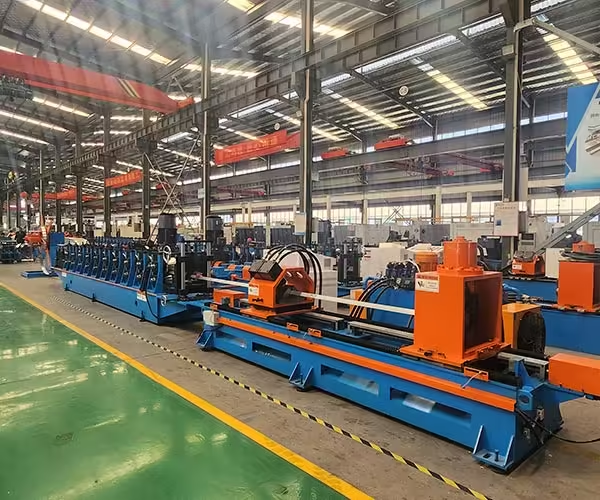
تقوم المصانع في كثير من الأحيان بمقارنة المعدات باستخدام سرعة الإنتاج القصوى.
لكن الآلة التي تنتج العديد من مواصفات المنتج قد تفقد وقتًا أطول أثناء عمليات التغيير مقارنةً بالتشغيل العادي.
النظر في نظامين للإنتاج.
النظام أ
- السرعة القصوى: 35 م/دقيقة
- التحول: 75 دقيقة
النظام ب
- السرعة القصوى: 30 م/دقيقة
- التحول: 15 دقيقة
إذا قام المصنع بتغيير المنتجات عدة مرات في كل نوبة عمل، فقد ينتج النظام B إنتاجًا أكثر قابلية للبيع خلال يوم العمل الكامل على الرغم من انخفاض السرعة القصوى.
يمكن أن تساهم إدارة وصفة CNC في التغيير بشكل أسرع عندما يمكن استدعاء المعلمات القابلة للتعديل تلقائيًا.
ومع ذلك، لا يمكن للبرنامج التخلص من تغييرات الأدوات الميكانيكية المطلوبة فعليًا.
ولذلك ينبغي أن يكون التقييم الصحيح منفصلا:
وقت التحول الرقمي
من
وقت التغيير الميكانيكي.
لا يمكن لـ CNC تصحيح التصميم الميكانيكي السيئ
هذه إحدى أهم النقاط عند تقييم المعدات الآلية.
لا يمكن لوحدة التحكم المتطورة التعويض بشكل كامل عن:
- بكرات البالية
- مهاوي غير محاذية
- أدوات غير صحيحة
- رد فعل عنيف ميكانيكي
- محامل فضفاضة
- مادة غير مستقرة
- هياكل الآلة الضعيفة
على سبيل المثال، إذا تحركت وحدة التغذية المؤازرة بدقة بمقدار 500 مم ولكن الشريط ينزلق داخل بكرات التغذية، فقد يظل موضع الثقب النهائي خاطئًا.
وبالمثل، قد تقوم وحدة التحكم بتعيين أمر القطع الصحيح، ولكن الحركة الميكانيكية في مجموعة القطع يمكن أن تؤثر على النتائج الفعلية.
ولذلك يجب دعم دقة CNC بواسطة:
الدقة الميكانيكية + ردود فعل الاستشعار + الأدوات الصحيحة + التعامل مع المواد بشكل مستقر
تعمل ردود الفعل ذات الحلقة المغلقة على تحسين التحكم
تستخدم الأنظمة الأكثر تقدمًا التعليقات لتأكيد حدوث الإجراء المطلوب.
تتضمن أجهزة التغذية الراجعة المحتملة ما يلي:
- التشفير
- مجسات القرب
- أجهزة الاستشعار الكهروضوئية
- مفاتيح الحد
- أجهزة استشعار الضغط
مفهوم التحكم الأساسي هو:
الأمر → الحركة → القياس → المقارنة → التصحيح
وهذا يختلف عن النظام الذي يرسل الأمر ببساطة ويفترض أن الحركة قد اكتملت بشكل صحيح.
يمكن أن يكون التحكم في الحلقة المغلقة مهمًا بشكل خاص للحركة المؤازرة وتحديد موضع المواد تلقائيًا.
التحكم في الحركة باستخدام الحاسب الآلي ودقة تحديد المواقع
يقوم نظام التحكم في الحركة CNC بتنسيق واحد أو أكثر من المحاور التي يتم التحكم فيها.
يمكن أن تشمل الأمثلة:
- محور التغذية المؤازرة
- تعديل العرض
- تحديد موضع الأداة
- نقل المواد
- نظام التحميل
- عربة القطع
تقوم وحدة التحكم بحساب الحركة المطلوبة وترسل الأوامر إلى محرك المؤازرة.
يعتمد أداء تحديد المواقع على نظام الحركة الكامل
- وحدة تحكم
- محرك سيرفو
- يقود
- التشفير
- انتقال
- الهيكل الميكانيكي
ولذلك فمن المضلل تقييم دقة تحديد المواقع فقط من مواصفات وحدة التحكم.
يجب أن يكون ناقل الحركة الميكانيكي قادرًا على إعادة إنتاج الحركة المطلوبة.
يمكن أن تكون إمكانية التكرار أكثر أهمية من الدقة لمرة واحدة
قد تصل الآلة إلى الموضع الصحيح مرة واحدة أثناء الاختبار.
ويتطلب التصنيع الصناعي منه تكرار هذا الموقف مئات أو آلاف المرات.
هذا التمييز مهم.
دقة
مدى قرب وصول الجهاز إلى الموضع المستهدف.
التكرار
مدى ثباتها في العودة إلى نفس الوضع.
بالنسبة لمعالجة المعادن بكميات كبيرة، غالبًا ما تكون التكرار أمرًا بالغ الأهمية لأن التباين يتراكم عبر دفعات الإنتاج الكبيرة.
ولذلك ينبغي تقييم نظام التحكم CNC الموثوق به في ظل ظروف الإنتاج المستمر وليس فقط من خلال قطعة تجريبية واحدة ناجحة.
التحكم باستخدام الحاسب الآلي في خطوط إنتاج تشكيل اللف
تقوم آلة تشكيل اللف بتحويل مادة الملف بشكل مستمر من خلال محطات تشكيل متعددة.
قد لا يتحكم نظام CNC بشكل مباشر في هندسة الأسطوانة، لكنه يمكنه تنسيق العديد من العمليات المحيطة.
يمكن أن تشمل هذه:
- تغذية
- اللكم
- طول المنتج
- القطع
- العد
- إعدادات الملف الشخصي القابلة للتعديل
- إنذارات الإنتاج
جينبوليدا آلات تشكيل الفولاذ على شكل W وL وZ اجمع بين التشكيل المستمر والتحكم القائم على PLC ويمكن دمج وظائف التثقيب واللحام والتكديس والتفريغ وفقًا للتطبيق.
وبالتالي تصبح وحدة التحكم طبقة الاتصال بين العديد من العمليات الميكانيكية.
التحكم باستخدام الحاسب الآلي في معدات تشكيل البناء
غالبًا ما يتضمن إنتاج ملف تعريف البناء أحجام منتجات متعددة.
تشمل الأمثلة:
- ملفات تعريف ج
- ملفات تعريف U
- ملفات تعريف Z
- ألواح التسقيف
- مكونات القوالب الفولاذية
ال مجموعة آلات تشكيل البناء يستخدم التحكم PLC وHMI لمراقبة الإنتاج وتعديله.
بالنسبة للمصانع التي تنتج العديد من المواصفات، يمكن للإعدادات المخزنة تقليل عدد المعلمات التي يحتاج المشغل إلى إعادة ضبطها يدويًا.
يصبح هذا ذا قيمة خاصة عندما تتغير المنتجات بشكل متكرر.
التحكم باستخدام الحاسب الآلي ودقة طول القطع
القطع هو مجال آخر حيث يكون أداء التحكم مهمًا.
النظام يحتاج إلى معرفة:
- الموقف المادي الحالي
- الطول النهائي المطلوب
- تأخير القطع
- سرعة الآلة
اعتمادا على طريقة القطع، قد تحتاج إلى:
- أوقف الخط
- تشغيل القاطع الهيدروليكي
- مزامنة عربة القطع المتحركة
- تأكيد القطع
- إعادة تشغيل الإنتاج
إذا كان التوقيت بين القياس والقطع غير منسق بشكل جيد، فقد يختلف طول النهاية.
ولذلك، تعتمد دقة القطع على أكثر من شفرة القطع نفسها.
منطق القياس والتحكم مهم أيضًا.
التحكم باستخدام الحاسب الآلي في القطع بالليزر
يعد القطع بالليزر تطبيقًا قويًا آخر لتقنية CNC.
تقوم وحدة التحكم بتحويل مسار القطع الرقمي إلى حركة منسقة لمحور الآلة.
بالنسبة للتطبيقات الصناعية، يتيح ذلك:
- هندسة معقدة
- المكونات المتكررة
- برامج المنتجات المختلفة
- التعشيش الآلي
- مسارات الأدوات المتسقة
يوفر جينبوليدا أيضًا معدات قطع المعادن بالليزر لتطبيقات معالجة الصفائح والأنابيب.
على عكس الأدوات الميكانيكية الثابتة، يمكن للمعالجة بالليزر CNC تبديل الهندسة بشكل أساسي من خلال البرمجة، مما يجعلها مفيدة للتصنيع المرن.
لماذا يدعم التحكم باستخدام الحاسب الآلي التصنيع المرن
تتميز المعدات التقليدية المخصصة بكفاءة عالية عندما تنتج منتجًا واحدًا لفترات طويلة.
غالبًا ما يواجه التصنيع التعاقدي الحديث بيئة مختلفة
- أحجام دفعات أصغر
- المزيد من متغيرات المنتج
- جداول تسليم أقصر
- تغييرات التصميم المتكررة
يسمح نظام التحكم القابل للبرمجة بتغيير المزيد من معلومات المنتج رقميًا وليس ميكانيكيًا.
هذا لا يجعل كل آلة عالمية.
ولكن يمكن أن يقلل الاعتماد على إجراءات الإعداد الثابتة.
وهذا هو أحد أسس التصنيع المرن.
التحكم باستخدام الحاسب الآلي والتصنيع الذكي
يربط التصنيع الحديث بشكل متزايد أدوات التحكم في الماكينة بمعلومات الإنتاج ذات المستوى الأعلى.
يناقش المعهد الوطني الأمريكي للمعايير والتكنولوجيا التصنيع الذكي كبيئة تتضمن الاستشعار المتقدم وإدارة البيانات والأتمتة والتحكم المتكامل. NIST الأخيرة أبحاث التصنيع الذكية يؤكد أيضًا على أهمية دمج أنظمة الاستشعار والتحكم الصناعية مع البنية التحتية الموثوقة للبيانات.
على مستوى الماكينة، يمكن لأنظمة CNC وPLC توفير بيانات الإنتاج مثل:
- عدد الأجزاء
- حالة التشغيل
- تاريخ التنبيه
- وقت الإنتاج
- وصفة
- بيانات الطاقة
- استخدام الآلة
يمكن أن تدعم هذه المعلومات إدارة المصنع على نطاق أوسع عند دمجها بشكل صحيح.
عد الإنتاج يقلل من التسجيل اليدوي
وظيفة CNC البسيطة والمفيدة هي العد التلقائي للكمية.
يمكن للمشغل الدخول:
الكمية المطلوبة: 2000 قطعة
ثم يقوم النظام بعد ذلك بحساب المنتجات المكتملة.
بعد الوصول إلى الهدف، يجوز:
- توقف تلقائيا
- توليد إنذار
- انتظر الدفعة التالية
وهذا يقلل من الاعتماد على العد اليدوي ويساعد على منع الإفراط في الإنتاج غير الضروري.
بالنسبة للمصانع ذات الحجم الكبير، حتى وظائف العد البسيطة يمكن أن تحسن التحكم في الطلب.
سجلات التنبيه تساعد فرق الصيانة
عندما تتوقف الآلة، يحتاج فريق الصيانة إلى معرفة السبب.
قد يظهر إنذار أساسي:
خطأ الآلة
يمكن لنظام أفضل تحديد:
- إنذار مؤازر
- الضغط الهيدروليكي منخفض
- لم يتم الكشف عن الاستشعار
- خطأ في تغذية المواد
- حارس السلامة مفتوح
- دورة القطع غير مكتملة
يمكن أن تساعد بيانات الإنذار التاريخية الفنيين في تحديد الأخطاء المتكررة.
على سبيل المثال، إذا ظهر نفس إنذار المستشعر كل يوم، فقد تتطلب المشكلة أكثر من مجرد إعادة ضبط النظام.
يحول سجل الإنذار توقف الجهاز إلى معلومات يمكن تحليلها.
يمكن أن تكشف بيانات الإنتاج عن فترات التوقف المخفية
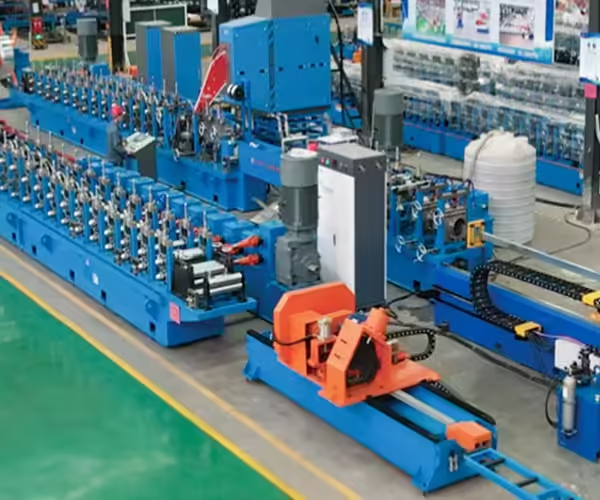
قد يعتقد المصنع أن الآلة تعمل لمدة ثماني ساعات لأن المشغل يتم تعيينه لها لمدة ثماني ساعات.
قد يكون الوقت الإنتاجي الفعلي أقل بكثير.
يمكن أن تكشف سجلات الإنتاج:
- وقت التشغيل
- وقت الخمول
- وقت التنبيه
- وقت الإعداد
- كمية الإنتاج
وهذا يجعل من السهل التمييز بين:
سرعة الآلة
و
مخرجات التصنيع الفعالة.
توفر الآلة القادرة على تحقيق سرعة عالية جدًا قيمة قليلة إذا كانت تقضي جزءًا كبيرًا من كل وردية في انتظار المواد أو الإعداد.
يساعد التحكم باستخدام الحاسب الآلي على توحيد إجراءات المشغل
بدون البرامج المخزنة، يمكن للمشغلين ذوي الخبرة تطوير إعدادات الجهاز الخاصة بهم.
يمكن أن يخلق الاختلاف بين:
- وردية نهارية
- التحول الليلي
- المشغلين ذوي الخبرة
- مشغلين جدد
يسمح التحكم القائم على الوصفة بتخزين معلمات الإنتاج المعتمدة.
يمكن للمشغلين بعد ذلك تحديد برنامج تم التحقق من صحته بدلاً من إعادة بناء الإعدادات من الذاكرة.
وهذا يدعم توحيد العملية.
ومع ذلك، لا يزال يتعين على الشركات التحكم في من يمكنه تعديل المعايير المهمة.
يمكن لمستويات إذن المستخدم حماية الإعدادات الحرجة
يمكن لأنظمة HMI الصناعية أن تدعم مستويات وصول مختلفة.
على سبيل المثال:
المشغل
يستطيع:
- ابدأ الإنتاج
- وقف الإنتاج
- حدد الوصفات المعتمدة
مشرف
يستطيع:
- تحرير كميات الإنتاج
- تعديل معلمات العملية المحددة
مهندس
يستطيع:
- تعديل تكوين الجهاز
- الوصول إلى الإعدادات المتقدمة
وهذا يمنع التغييرات العرضية لقيم التحكم المهمة.
كما أنه يدعم إدارة أكثر تنظيماً للآلة.
لا يزال التحكم التلقائي يتطلب تصميم السلامة المناسب
يمكن للأتمتة أن تقلل من حاجة المشغلين إلى دخول مناطق المعالجة الخطرة، ولكنها لا تقضي على مخاطر الماكينة.
تنص إدارة السلامة والصحة المهنية على أنه يجب حماية أجزاء الماكينة أو وظائفها أو عملياتها القادرة على التسبب في الإصابة. إنه توجيه حراسة الآلة يغطي المخاطر الناجمة عن الأجزاء الدوارة ونقاط التشغيل والحركة الميكانيكية.
وتشير إدارة السلامة والصحة المهنية أيضًا إلى أن التغذية التلقائية يمكن أن تقلل من حاجة المشغلين إلى دخول مناطق الخطر، في حين تظل هناك حاجة إلى حراسة إضافية. إنه إرشادات سلامة الماكينة بشأن التغذية والقذف يشرح دور التغذية التلقائية في تقليل تعرض المشغل.
بالنسبة للمعدات التي يتم التحكم فيها باستخدام الحاسب الآلي، قد يتضمن تصميم السلامة ما يلي
- توقف الطوارئ
- حراس ثابتين
- أبواب متشابكة
- ستائر خفيفة
- مرحلات السلامة
- دوائر التوقف الآمن
ينبغي تصميم أنظمة التحكم الآلي والسلامة معًا.
لا ينبغي التعامل مع أقفال الأمان كأجهزة استشعار عادية
يكتشف مستشعر الإنتاج العادي ما إذا كان أحد المكونات موجودًا أم لا.
يؤدي قفل الأمان وظيفة مختلفة.
إذا تم فتح باب الآلة المحمي، فقد يحتاج النظام إلى إيقاف الحركة الخطرة.
تصف إدارة السلامة والصحة المهنية حراس الآلة المتشابكة كضمانات توقف أو تفصل الحركة الخطرة عند فتح الواقي وتمنع التشغيل حتى يتم استعادة الواقي.
ولذلك يجب أن تميز بنية التحكم منطق الإنتاج العادي عن المنطق المتعلق بالسلامة.
لماذا يهم تصميم HMI
Hmi هي الواجهة بين المشغل ونظام التحكم.
يجب أن تساعد الواجهة الجيدة المشغلين على فهم ما يلي
- المنتج الحالي
- الكمية المطلوبة
- الكمية المكتملة
- حالة الآلة
- حالة التنبيه
- معلمات الإنتاج الرئيسية
يمكن للواجهة سيئة التصميم أن تجعل تشغيل الجهاز المتقدم صعبًا بلا داع.
يجب أن يعطي تصميم HMI الجيد الأولوية للوضوح بدلاً من ملء كل شاشة بالقيم الفنية.
يجب أن يكون المشغل قادرًا على التعرف بسرعة
ماذا تفعل الآلة؟
ما المنتج الذي يعمل؟
لماذا توقفت؟
واجهات متعددة اللغات مهمة لمعدات التصدير
يمكن تركيب معدات الإنتاج الدولية في بلدان مختلفة.
يمكن أن يدعم HMI المناسب ما يلي
- إنجليزي
- اللغات المحلية
- الرموز القياسية
- مسح أوصاف التنبيه
وهذا يقلل من الاعتماد على الترجمة أثناء التشغيل اليومي.
بالنسبة للمعدات المصدرة، يجب تأكيد الدعم اللغوي خلال مرحلة المواصفات الفنية بدلاً من طلبه بعد اكتمال تطوير البرنامج.
يمكن للتشخيص عن بعد تقليل وقت استكشاف الأخطاء وإصلاحها
يمكن لبعض أنظمة التحكم الحديثة أن تدعم الوصول إلى التشخيص عن بعد.
قد يسمح هذا للموظفين الفنيين بالتفتيش
- حالة التنبيه
- شروط PLC
- أخطاء المؤازرة
- معلمات الإنتاج
يمكن أن يكون التشخيص عن بعد مفيدًا بشكل خاص للمعدات الدولية لأنه لا تتطلب كل مشكلة برمجية سفر مهندس إلى المصنع.
ومع ذلك، ينبغي تنفيذ الوصول عن بعد مع ضوابط الأمن السيبراني والأذونات المناسبة.
لا ينبغي أبدًا التعامل مع الاتصال الآلي على أنه وصول عام غير محدود.
اتصال البيانات يخلق متطلبات جديدة
عندما تصبح الآلات متصلة، يجب على الشركات المصنعة أن تأخذ في الاعتبار ما يلي
- بنية الشبكة
- أذونات المستخدم
- إجراءات النسخ الاحتياطي
- التحكم في إصدار البرنامج
- الأمن السيبراني
إن توصيل كل جهاز بشبكة دون خطة إدارة يمكن أن يخلق مخاطر جديدة.
يجب أن تحافظ معدات الإنتاج على تحكم محلي موثوق به حتى أثناء تبادل معلومات التصنيع المفيدة مع الأنظمة ذات المستوى الأعلى.
تعتبر النسخ الاحتياطية ضرورية للمعدات التي يتم التحكم فيها باستخدام الحاسب الآلي
يعد برنامج التحكم أحد الأصول المهمة للآلة.
يجب أن تحتفظ المصانع بنسخ احتياطية من:
- برنامج PLC
- معلمات CNC
- مشروع HMI
- إعدادات المؤازرة
- وصفات المنتج
بدون النسخ الاحتياطية، قد يصبح استبدال وحدة التحكم أو جهاز التخزين الفاشل أكثر تعقيدًا.
ولذلك ينبغي أن يتضمن التسليم المناسب للمعدات تأكيدًا بما يلي
- طريقة النسخ الاحتياطي
- إدارة كلمة المرور
- ملكية البرنامج
- سجلات المعلمة
غالبًا ما يتم التغاضي عن هذه المشكلة أثناء شراء المعدات.
التحكم باستخدام الحاسب الآلي لا يلغي الحاجة إلى فحص الجودة
يمكن للأتمتة تحسين الاتساق، ولكن المنتج النهائي لا يزال بحاجة إلى التحقق.
قد يشمل فحص الجودة ما يلي:
- طول
- موقف الحفرة
- أبعاد الملف الشخصي
- الاستقامة
- جودة السطح
يتحكم نظام CNC في تعليمات الآلة.
يؤكد التفتيش ما إذا كانت العملية قد أسفرت بالفعل عن النتيجة المقصودة.
الوظيفتان تكملان بعضهما البعض.
فحص المادة الأولى لا يزال مهما
عندما تتغير وصفة المنتج، يجب عادةً التحقق من الجزء النهائي الأول قبل بدء الإنتاج بالحجم الكامل.
يمكن أن يؤكد فحص المادة الأولى ما يلي
- تم تحديد البرنامج الصحيح
- تم تحميل المواد الصحيحة
- مواقف الحفرة
- طول القطع
- أبعاد الملف الشخصي
وهذا يمنع تكرار خطأ البرمجة أو الإعداد عبر دفعة الإنتاج بأكملها.
الأتمتة تجعل الإنتاج سريعًا.
وهذا يعني أيضًا أن البرنامج غير الصحيح يمكنه إنتاج الخردة بسرعة.
كيف يقلل التحكم باستخدام الحاسب الآلي من القياس البشري
يمكن أن يتطلب الإنتاج اليدوي من المشغل القيام بذلك بشكل متكرر
- قياس المواد
- وضع علامة على مواقف ثقب
- إعادة وضع قطعة العمل
- عد المنتجات النهائية
تقوم أتمتة CNC بنقل المزيد من مهام تحديد المواقع المتكررة هذه إلى التحكم المبرمج.
ثم يتحول دور المشغل نحو:
- تحميل المواد
- اختيار البرامج
- مراقبة الإنتاج
- إجراء فحوصات الجودة
- الاستجابة للإنذارات
يمكن أن يؤدي ذلك إلى تحسين الكفاءة مع جعل تدريب المشغلين أكثر تركيزًا.
التحكم باستخدام الحاسب الآلي ومعالجة المواد
تزداد قيمة التحكم القابل للبرمجة عندما تكون معدات المعالجة متصلة بمناولة المواد الآلية.
قد تتضمن خلية الإنتاج ما يلي:
تغذية → عملية → نقل → قلب → مكدس
تقوم أجهزة الاستشعار ووحدات التحكم بتنسيق ما إذا كانت كل مرحلة جاهزة لاستقبال الجزء التالي.
تشمل تطبيقات التصنيع الذكية من Jinbolida محطات عمل التحميل والتفريغ الآلية، وأنظمة نقل المواد CNC وخلايا المعالجة الآلية عبر العديد من الصناعات.
وهذا يرتبط بشكل طبيعي مع أوسع حلول أتمتة معالجة المعادن بدلاً من التعامل مع كل آلة كمحطة عمل معزولة.
عندما يوفر التحكم باستخدام الحاسب الآلي أكبر قيمة
يعد التحكم باستخدام الحاسب الآلي مفيدًا بشكل خاص عندما:
- تختلف مواقف الحفرة
- تختلف أطوال المنتج
- تشترك العديد من وحدات SKU في جهاز واحد
- تحدث التحولات بشكل متكرر
- مطلوب تكرار تحديد المواقع الضيقة
- كميات الإنتاج تحتاج إلى تتبع
- يجب أن تعمل الآلات المتعددة معًا
- بيانات التصنيع مطلوبة
تكون القيمة أقل عندما يقوم الجهاز بإجراء عملية ثابتة واحدة فقط دون أي تغيير تقريبًا.
ولذلك يجب أن يتطابق مستوى التحكم مع مشكلة التصنيع.
لا تبالغ في أتمتة عملية بسيطة
المزيد من وظائف التحكم تعني:
- المزيد من البرمجة
- المزيد من المكونات الكهربائية
- المزيد من أجهزة الاستشعار
- المزيد من مهارات الصيانة
- ارتفاع الاستثمار الأولي
قد لا يستفيد المصنع الذي ينتج جزءًا ثابتًا واحدًا بشكل مستمر من كل ميزات CNC المتوفرة.
السؤال الصحيح هو:
ما هي وظائف التحكم التي تقلل من تكلفة الإنتاج أو المخاطر القابلة للقياس؟
لا:
كم عدد الميزات الآلية التي يمكن إضافتها؟
أسئلة يجب طرحها عند شراء المعدات التي يتم التحكم فيها باستخدام الحاسب الآلي
قبل شراء آلة أو خط إنتاج اسأل:
- ما هي العمليات التي يتم التحكم فيها باستخدام الحاسب الآلي؟
- ما هي العمليات التي لا تزال تتطلب التعديل اليدوي؟
- كم عدد وصفات المنتج التي يمكن تخزينها؟
- ما هي محاور المؤازرة المضمنة؟
- كيف يتم قياس ردود الفعل الموقف؟
- ما هي منصة التحكم المستخدمة؟
- هل المكونات البديلة متوفرة محليا؟
- هل يمكن تصدير بيانات الإنتاج؟
- هل يتم تخزين سجلات الإنذار؟
- هل التشخيص عن بعد متاح؟
- ما هي مستويات إذن المستخدم المدعومة؟
- ما هي وظائف السلامة المستقلة عن التحكم العادي؟
- هل يتم توفير النسخ الاحتياطية PLC وHMI؟
- هل يمكن إضافة برامج الإنتاج المستقبلية؟
- ما هو التدريب المتضمن؟
تكشف هذه الأسئلة أكثر بكثير من مجرد التساؤل عما إذا كان الجهاز يحتوي على “CNC.”
قائمة مراجعة اختيار نظام التحكم CNC
| متطلبات | ما يجب تأكيده |
| تنوع المنتجات | عدد الوصفات المطلوبة |
| تحديد المواقع | التسامح المطلوب والتكرار |
| محاور الحركة | عدد الحركات التي يتم التحكم فيها مؤازرًا |
| اللكم | التحكم في المحطة والتسلسل |
| القطع | قياس الطول والمزامنة |
| بيانات الإنتاج | العد والتاريخ |
| HMI | اللغة وسهولة الاستخدام |
| إنذارات | تحديد الخطأ والسجلات |
| أمان | تكامل الحراسة والتوقف في حالات الطوارئ |
| الاتصال | متطلبات واجهة البيانات |
| صيانة | النسخ الاحتياطي والوصول التشخيصي |
| توسع | المنتجات والمعدات المستقبلية |
يجب تطوير مواصفات التحكم مع مواصفات الآلة الميكانيكية.
أخطاء التحكم CNC الشائعة
تحديد وحدة التحكم قبل تحديد العملية
يجب أن تتبع بنية التحكم وظائف الماكينة الفعلية.
بافتراض أن CNC يعني تلقائيًا دقة عالية
تظل الدقة الميكانيكية ضرورية.
تجاهل سهولة استخدام المشغل
لا يزال بإمكان النظام القوي تقليل الإنتاجية إذا كان من الصعب تشغيل HMI.
نسيان النسخ الاحتياطية للبرنامج
يجب حماية برامج التحكم ومعلمات الماكينة كأصول إنتاج.
خلط السلامة ومنطق التحكم العادي
تحتاج الوظائف المتعلقة بالسلامة إلى الأجهزة والهندسة المناسبة.
شراء الميزات التي لن يتم استخدامها أبدًا
يجب أن تحل الأتمتة مشاكل الإنتاج المحددة.
تجاهل وصفات المنتج المستقبلية
يجب على المصانع التي تتوقع المزيد من وحدات SKU أن تفكر في التوسع أثناء التصميم الأولي.
الأسئلة المتداولة
ما هو نظام التحكم CNC؟
يستخدم نظام التحكم CNC تعليمات رقمية مبرمجة للتحكم في موضع الماكينة وحركتها وعمليات الإنتاج مثل التغذية أو التثقيب أو القطع.
هل CNC هو نفس PLC؟
رقم يتحكم PLC بشكل أساسي في منطق الآلة وتسلسلها، بينما يتخصص CNC في الحركة العددية وأوامر التصنيع. تستخدم العديد من الآلات الصناعية كلتا الوظيفتين معًا.
ما هو التحكم في الحركة باستخدام الحاسب الآلي؟
يقوم التحكم في الحركة باستخدام الحاسب الآلي بتنسيق المحاور التي يحركها المؤازرة للانتقال إلى المواضع أو المسافات أو السرعات المبرمجة.
هل يمكن لـ CNC تحسين دقة التثقيب؟
يمكنه تحسين وضع المواد القابلة للبرمجة عند دمجها مع تغذية مؤازرة مناسبة ونظام تثقيب مستقر ميكانيكيًا.
هل CNC يجعل الآلة أوتوماتيكية بالكامل؟
ليس بالضرورة. تعتمد الأتمتة الكاملة أيضًا على تحميل المواد ومعالجتها وتفريغها وغيرها من العمليات.
هل يمكن لآلة CNC واحدة تخزين منتجات مختلفة؟
نعم. تدعم العديد من أنظمة التحكم وصفات منتجات متعددة تحتوي على معلومات مثل الأطوال ومواضع الفتحات والكميات.
هل يقلل CNC من وقت التغيير؟
يمكنه تقليل جزء الإعداد الرقمي من التغيير عن طريق استدعاء المعلمات المحفوظة. قد تظل هناك حاجة إلى تغييرات الأدوات الميكانيكية.
هل يمكن دمج التحكم CNC مع تشكيل اللفة؟
نعم. يمكن للأنظمة المعتمدة على CNC أو PLC تنسيق عمليات التغذية والتثقيب والقطع وغيرها من العمليات حول عملية تشكيل اللف.
لماذا تعتبر التغذية الراجعة مهمة في التحكم في الحركة باستخدام الحاسب الآلي؟
تؤكد أجهزة التغذية الراجعة مثل أجهزة التشفير الحركة الفعلية وتسمح للنظام بمقارنة الموضع المطلوب والمقاس.
هل التحكم باستخدام الحاسب الآلي مفيد للتصنيع الذكي؟
نعم. يمكن لأنظمة CNC وPLC توفير حالة الماكينة وأعداد الإنتاج والإنذارات وغيرها من البيانات التي يمكن دمجها في أنظمة التصنيع الأوسع.
خاتمة
يكون نظام التحكم CNC أكثر قيمة عندما يحل مشكلة تصنيع حقيقية: تحديد المواقع بدقة، أو تغييرات متكررة في المنتج، أو حركة منسقة للآلة، أو رؤية أفضل للإنتاج.
ويمتد دورها إلى ما هو أبعد من مجرد استبدال الأزرار اليدوية بشاشة تعمل باللمس.
في خط معالجة المعادن المصمم جيدًا، يمكن للتحكم باستخدام الحاسب الآلي تنسيق التغذية المؤازرة والتثقيب والقطع ووصفات المنتج وحساب الكمية واتصالات الآلة. عند توصيله بالمعدات الميكانيكية وأجهزة الاستشعار المناسبة، فإنه يساعد على تحويل العمليات المنفصلة إلى عملية إنتاج قابلة للتكرار.
ومع ذلك، لا يمكن للبرامج المتطورة التعويض عن ضعف الأدوات أو التعامل غير المستقر مع المواد أو ضعف بناء الماكينة. أفضل النتائج تأتي من الجمع بين الهندسة الميكانيكية الموثوقة والتحكم المناسب في الحركة والتغذية الراجعة وأنظمة السلامة والواجهات الملائمة للمشغل.
يمكن للمصنعين الذين يقومون بتقييم الأتمتة استكشاف Jinbolida حلول الصناعة التحويلية الذكية, معدات تشكيل الفولاذ على شكل W وL وZ, آلات تشكيل ملف البناء و أنظمة التثقيب الأوتوماتيكية لفهم كيفية دمج التحكم CNC وPLC في تطبيقات معالجة المعادن المختلفة.
للحصول على نظام مخصص، قم بإعداد رسومات المنتج ومواصفات المواد وتسلسل المعالجة المطلوب وتحمل تحديد المواقع والقدرة الإنتاجية ومتطلبات الأتمتة اتصل بجينبوليدا لتقييم نظام التحكم مع خط الإنتاج الكامل.
 Arabic
 English
 Russian
 Spanish
 French