
Comment CNC Control améliore les lignes de traitement des métaux
/Comment le contrôle CNC améliore les lignes de traitement des métaux
Table des matières
Une ligne de traitement moderne des métaux n'est plus contrôlée uniquement par des moteurs, des interrupteurs et des réglages mécaniques. À mesure que les usines gèrent davantage de spécifications de produits, des lots de production plus courts et des exigences dimensionnelles plus strictes, le système de contrôle détermine de plus en plus l’efficacité avec laquelle différentes machines fonctionnent ensemble.
Un système de commande CNC peut coordonner la distance d'alimentation, la position de poinçonnage, la longueur de coupe, la quantité de produit, le mouvement d'asservissement et d'autres opérations programmables Dans une ligne intégrée, il peut également échanger des signaux avec des équipements de profilage, des systèmes hydrauliques, des dispositifs de manutention et des automatismes en aval.
Le résultat n'est pas simplement une machine qui se déroule automatiquement.“ La valeur réelle vient de la transformation d'une série d'actions mécaniques distinctes en un processus de production reproductible.
Ceci est particulièrement pertinent pour Jinbolida applications de fabrication intelligente, (qui comprennent les lignes de contrôle d'alimentation CNC, les équipements de poinçonnage multi-stations, le chargement et le déchargement automatisés, les systèmes de coupe et autres équipements de production utilisés dans les industries photovoltaïques, de la construction, de l'électricité, du transport et de la transformation des métaux.
Qu'est-ce qu'un système de contrôle CN
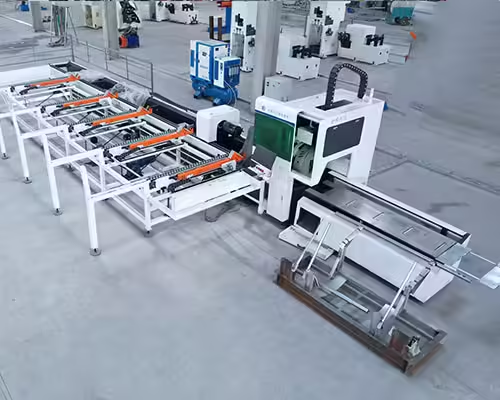
CNC signifie Contrôle numérique par ordinateur.
Un système de contrôle CNC interprète les instructions de production programmées et les convertit en commandes pour les mouvements et les opérations de la machine.
Selon l'équipement, le système peut contrôler :
- Distance d'alimentation servo
- Position de l'axe
- Séquence de poinçonnage
- Espacement des trous
- Longueur de coupe
- Quantité de produit
- Vitesse moteur
- Position de l'outil
- Transfert de matériel
- Déchargement automatique
- Sélection de recettes
Dans une machine autonome, CNC peut contrôler une opération principale.
Dans une chaîne de production automatisée, l'architecture de contrôle peut coordonner plusieurs machines et processus.
Par exemple:
Alimentation du matériau → Positionnement → Poinçonnage → Formage → Découpe → Déchargement
Le système de contrôle doit savoir quand chaque opération doit commencer, quand elle doit s'arrêter et comment chaque machine réagit au processus avant et après.
CNC est différent de la simple automatisation
L'automatisation et le contrôle CNC sont liés, mais ce n'est pas exactement la même chose.
Une machine peut être automatisée sans avoir de commande numérique sophistiquée.
Par example, une machine de base peut :
- Détecter une pièce
- Activer un cylindre
- Effectuez une opération fixe
- Revenir à sa position de départ
C'est ça l'automatisation.
Un système commandé par CNC peut en outre utiliser des instructions numériques pour déterminer
- Position
- Distance
- Vitesse
- Séquence
- Modèle de produit
- Quantité
Cette flexibilité rend le CNC particulièrement utile lorsqu'une même chaîne de production doit fabriquer plusieurs spécifications.
La valeur augmente encore lorsque le système peut stocker des recettes de production.
Pourquoi le contrôle CNC est important dans le traitement des métaux
Le traitement des métaux nécessite souvent plusieurs dimensions pour rester coordonné.
Considérons un profilé en acier contenant plusieurs fentes.
Le fabricant devra peut-être contrôler :
- Position du premier trou
- Espacement des trous
- Nombre de trous
- Longueur globale du profil
- Emplacement de coupe
Si chaque valeur est mesurée et ajustée manuellement, la production devient de plus en plus dépendante de l'expérience de l'opérateur.
Un système de contrôle CNC permet de saisir ces valeurs comme paramètres de production numériques.
Cela n'élimine pas l'importance de la précision mécanique, de l'état de l'outillage ou de l'inspection de la qualité.
Cela rend cependant le positionnement reproductible plus facile à gérer.
Contrôle CNC et alimentation servo
L’une des applications les plus importantes du contrôle CNC dans le traitement des métaux est l’alimentation par servo.
Le processus peut être simplifié comme suit
Distance programmée → Servo Commande → Mouvement du matériau → Confirmation de position → Traitement
Supposons qu'un profil nécessite des trous à :
- 100 mm
- 350 mm
- 600 mm
- 850 mm
Au lieu de repositionner manuellement le matériau, le système de commande demande au servomoteur de déplacer les distances programmées.
Ceci est particulièrement utile pour les produits avec :
- Espacement inégal des trous
- Plusieurs longueurs
- Spécifications de clients multiples
- Courts lots de production
Jinbolida identifie les lignes de contrôle d'alimentation CNC parmi les équipements utilisés dans plusieurs de ses solutions de fabrication intelligente industrielle.
Contrôle CNC dans le poinçonnage automatique
Le poinçonnage fournit un bon exemple de la raison pour laquelle le contrôle programmable est important.
Un produit simple peut avoir besoin du même trou à chaque distance fixe.
Un composant plus compliqué peut nécessiter
- Trous ronds
- Fentes
- Différentes combinaisons de stations
- Espacement inégal
- Plusieurs surfaces poinçonnées
Dans de telles applications, le système CNC peut coordonner le mouvement d'alimentation avec des stations de poinçonnage individuelles.
Jinbolida équipement de poinçonnage de rack photovoltaïque comprend des configurations de poinçonnage multi-stations destinées à des produits nécessitant différentes combinaisons de trous et séquences de traitement.
La logique de contrôle devient particulièrement importante lorsque plusieurs stations partagent une seule alimentation matérielle.
Un programme peut représenter une recette de produit
Un avantage majeur du contrôle programmable est le stockage de recettes.
Au lieu de saisir manuellement tous les paramètres avant chaque lot de production, les opérateurs peuvent sélectionner un programme de produit enregistré.
Une recette peut contenir des paramètres tels que
| Paramètre | Exemple de fonction de contrôle |
|---|---|
| Longueur du produit | Détermine la position de coupe |
| Espacement des trous | Contrôle le flux servo |
| Quantité de trou | Détermine les cycles de poinçonnage |
| Quantité de produit | Contrôle le nombre de lots |
| Spécification du profil | Sélectionne les paramètres associés |
| Position de l'axe | Contrôle le réglage automatique |
| Vitesse de production | Définit les paramètres de fonctionnement |
Cela peut réduire la quantité de configuration manuelle requise entre les lots.
Elle facilite également le maintien des procédures de production normalisées.
Les changements plus rapides sont souvent plus précieux qu’une vitesse plus élevée
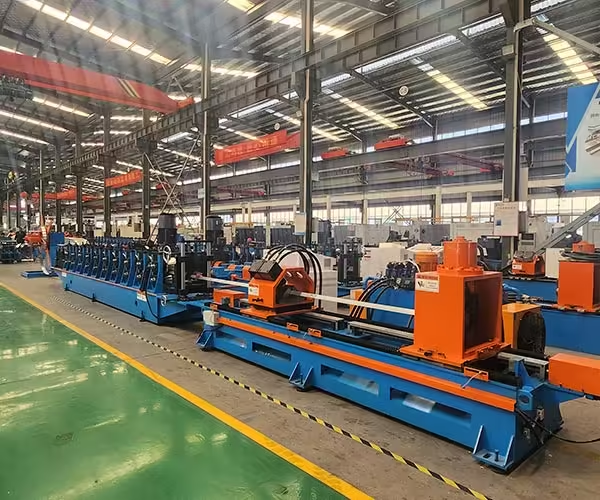
Les usines comparent fréquemment les équipements en utilisant la vitesse de production maximale.
Mais une machine produisant plusieurs spécifications de produit peut perdre plus de temps lors des changements que lors d'un fonctionnement normal.
Considérons deux systèmes de production.
Système A
- Vitesse maximale : 35 m/min
- Changement : 75 minutes
Système B
- Vitesse maximale : 30 m/min
- Changement : 15 minutes
Si l'usine change de produits plusieurs fois par équipe, le système B peut produire une production plus vendable sur toute la journée de travail malgré une vitesse maximale inférieure.
La gestion des recettes CNC peut contribuer à un changement plus rapide lorsque les paramètres réglables peuvent être rappelés automatiquement.
Cependant, les logiciels ne peuvent pas éliminer les modifications mécaniques de l’outillage qui sont physiquement nécessaires.
L'évaluation correcte devrait donc séparer
Temps de basculement numérique
depuis
Temps de changement mécanique.
CNC ne peut pas corriger une mauvaise conception mécanique
C'est l'un des points les plus importants lors de l'évaluation des équipements automatisés.
Un contrôleur sophistiqué ne peut pas compenser entièrement :
- Rouleaux usés
- Arbres mal alignés
- Outillage incorrect
- Rétroclan mécanique
- Roulements desserrés
- Matière instable
- Structures de machines faibles
Par exemple, si un servomoteur se déplace avec précision de 500 mm mais que la bande glisse à l'intérieur des rouleaux d'alimentation, la position du trou fini peut toujours être erronée.
De même, un contrôleur peut définir la commande de coupe correcte, mais le mouvement mécanique dans l'ensemble de coupe peut affecter les résultats réels.
La précision CNC doit donc être prise en charge par :
Précision mécanique + Retour du capteur + Outillage correct + Manipulation stable des matériaux
La rétroaction en boucle fermée améliore le contrôle
Les systèmes plus avancés utilisent le feedback pour confirmer si l'action commandée s'est produite.
Les dispositifs de rétroaction possibles comprennent :
- Encodeurs
- Capteurs de proximité
- Capteurs photoélectriques
- Interrupteurs de limite
- Capteurs de pression
Le concept de base du contrôle est le suivant
Commande → Mouvement → Mesure → Comparaison → Correction
Cela diffère d'un système qui envoie simplement une commande et suppose que le mouvement a été effectué correctement.
Le contrôle en boucle fermée peut être particulièrement important pour le mouvement d'asservissement et le positionnement automatisé des matériaux.
Contrôle de mouvement CNC et précision du positionnement
Un système de commande de mouvement CNC coordonne un ou plusieurs axes contrôlés.
Les exemples peuvent inclure :
- Axe du servomoteur
- Réglage de la largeur
- Positionnement d'outils
- Transfert de matériel
- Système de chargement
- Chariot de coupe
Le contrôleur calcule le mouvement requis et envoie des commandes au servomoteur.
Les performances de positionnement dépendent du système de mouvement complet :
- Contrôleur
- Servo-moteur
- Conduire
- Encodeur
- Transmission
- Structure mécanique
Il est donc trompeur d'évaluer la précision du positionnement uniquement à partir des spécifications du contrôleur.
La transmission mécanique doit être capable de reproduire le mouvement commandé.
La répétabilité peut avoir une importance plus qu'une précision unique
Une machine peut atteindre la bonne position une fois pendant les tests.
La fabrication industrielle lui impose de répéter cette position des centaines ou des milliers de fois.
Cette distinction est importante.
Précision
À quelle distance la machine atteint la position cible.
Répétabilité
Avec quelle constance il revient à la même position.
Pour le traitement des métaux en grand volume, la répétabilité est souvent critique car la variation s'accumule sur les grands lots de production.
Un système de contrôle CNC fiable doit donc être évalué dans des conditions de production continue plutôt que par une seule pièce d'essai réussie.
Contrôle CNC dans les lignes de production de formage de rouleaux
Une machine de formage de rouleaux transforme en continu le matériau de la bobine via plusieurs postes de formage.
Le système CNC ne contrôle peut-être pas directement la géométrie du rouleau, mais il peut coordonner de nombreuses opérations environnantes.
Ceux-ci peuvent inclure
- Alimentation
- Perforation
- Longueur du produit
- Coupe
- Comptage
- Paramètres de profil réglables
- Alarmes de production
Jinbolida Machines de formage d'acier en forme de W, L et Z combinez le formage continu avec le contrôle basé sur PLC et peut intégrer des fonctions de poinçonnage, de soudage, d'empilage et de déchargement selon l'application.
Le contrôleur devient donc la couche de communication entre plusieurs processus mécaniques.
Contrôle CNC dans les équipements de formage de construction
La production de profils de construction implique souvent plusieurs tailles de produits.
Les exemples incluent :
- Profils C
- Profils U
- Profils Z
- Panneaux de toiture
- Composants de coffrage en acier
Le construction formant la gamme de machines utilise le contrôle PLC et IHM pour la surveillance et l'ajustement de la production.
Pour les usines produisant plusieurs spécifications, les paramètres stockés peuvent réduire le nombre de paramètres qu'un opérateur doit réinitialiser manuellement.
Cela devient particulièrement précieux lorsque les produits changent fréquemment.
Précision du contrôle CNC et de la longueur de coupe
La coupe est un autre domaine où les performances de contrôle sont importantes.
Le système doit savoir:
- Position actuelle du matériau
- Longueur finie requise
- Retard de coupe
- Vitesse machine
Selon la méthode de découpe, il peut être nécessaire de :
- Arrêtez la ligne
- Déclencher un coupeur hydraulique
- Synchroniser un chariot de coupe mobile
- Confirmez la coupe
- Redémarrer la production
Si le timing entre la mesure et la coupe est mal coordonné, la longueur finie peut varier.
Par conséquent, la précision de la coupe dépend de plus que la lame de coupe elle-même.
La logique de mesure et de contrôle est également importante.
Contrôle CNC dans la découpe laser
La découpe laser est une autre application importante de la technologie CNC.
Le contrôleur convertit un chemin de coupe numérique en mouvement coordonné sur l'axe de la machine.
Pour les applications industrielles, cela permet
- Géométrie complexe
- Composants répétés
- Différents programmes de produits
- Imbrication automatisée
- Chemins d'outils cohérents
Jinbolida fournit également équipement de découpe de métaux laser pour les applications de traitement de feuilles et de tubes.
Contrairement à l'outillage mécanique fixe, le traitement laser CNC peut changer de géométrie principalement par programmation, ce qui le rend utile pour une fabrication flexible.
Pourquoi CNC Control prend en charge la fabrication flexible
L'équipement dédié traditionnel est très efficace lorsqu'il produit un produit pendant de longues périodes.
La fabrication sous contrat moderne est souvent confrontée à un environnement différent :
- Des lots de plus petite taille
- Plus de variantes de produits
- Des horaires de livraison plus courts
- Changements fréquents de conception
Un système de contrôle programmable permet de modifier davantage d'informations sur le produit numériquement plutôt que mécaniquement.
Cela ne rend pas chaque machine universelle.
Mais cela peut réduire la dépendance à l’égard de procédures de configuration fixes.
C'est l'un des fondements de la fabrication flexible.
Contrôle CNC et fabrication intelligente
La fabrication moderne relie de plus en plus les commandes de machines à des informations de production de niveau supérieur.
L'Institut national américain des normes et de la technologie traite de la fabrication intelligente en tant qu'environnement impliquant la détection avancée, la gestion des données, l'automatisation et le contrôle intégré. Récent du NIST recherche sur la fabrication intelligente souligne également l'importance d'intégrer les systèmes industriels de détection et de contrôle à une infrastructure de données fiable.
Au niveau de la machine, les systèmes CNC et PLC peuvent fournir des données de production telles que
- Compte partiel
- Statut courant
- Historique d'alarme
- Temps de production
- Recette
- Données énergétiques
- Utilisation de la machine
Ces informations peuvent prendre en charge une gestion plus large de l’usine lorsqu’elles sont correctement intégrées.
Le comptage de production réduit l'enregistrement manuel
Une fonction CNC simple mais utile est le comptage automatique des quantités.
L'opérateur peut saisir :
Quantité requise : 2 000 pièces
Le système compte ensuite les produits terminés.
Une fois la cible atteinte, il peut :
- Arrêtez automatiquement
- Générer une alarme
- Attendez le prochain lot
Cela réduit la dépendance au comptage manuel et aide à prévenir une surproduction inutile.
Pour les usines à grand volume, même des fonctions de comptage simples peuvent améliorer le contrôle des ordres.
Les enregistrements d'alarme aident les équipes de maintenance
Lorsqu'une machine s'arrête, l'équipe de maintenance doit savoir pourquoi.
Une alarme de base peut montrer:
Faute de machine
Un meilleur système peut identifier :
- Alarme servo
- Pression hydraulique faible
- Capteur non détecté
- Erreur d'alimentation matérielle
- Garde de sécurité ouverte
- Cycle de coupe incomplet
Les données d'alarme historiques peuvent aider les techniciens à identifier les défauts répétés.
Par exemple, si la même alarme de capteur apparaît tous les jours, le problème peut nécessiter plus que la réinitialisation du système.
L'historique des alarmes transforme l'arrêt de la machine en informations pouvant être analysées.
Les données de production peuvent révéler des temps d'arrêt cachés
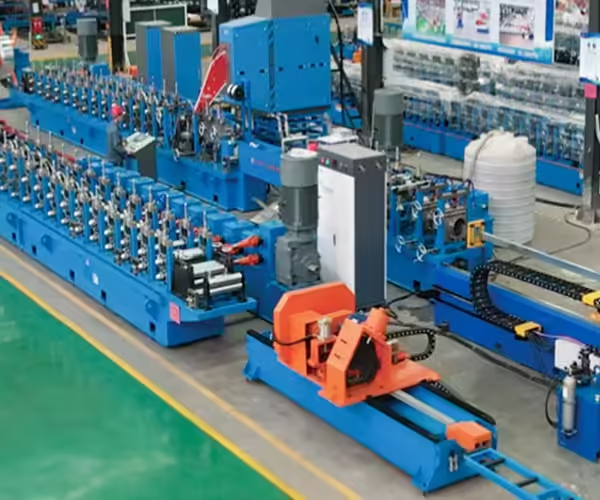
Une usine peut croire qu'une machine fonctionne pendant huit heures parce que l'opérateur y est affecté pendant huit heures.
Le temps de production réel peut être bien inférieur.
Les registres de production peuvent révéler:
- Temps d'exécution
- Temps d'inactivité
- Temps d'alarme
- Temps d'installation
- Quantité de production
Il est ainsi plus facile de distinguer entre
Vitesse machine
et
Production manufacturière efficace.
Une machine capable d'une vitesse très élevée n'apporte que peu de valeur si elle passe une grande partie de chaque quart de travail à attendre du matériel ou une configuration.
Le contrôle CNC aide à normaliser les procédures des opérateurs
Sans programmes stockés, les opérateurs expérimentés peuvent développer leurs propres paramètres de machine.
Cela peut créer une variation entre :
- Équipage de jour
- Poste de nuit
- Opérateurs expérimentés
- Nouveaux opérateurs
Le contrôle basé sur la recette permet de stocker les paramètres de production approuvés.
Les opérateurs peuvent alors sélectionner un programme validé plutôt que de reconstruire les paramètres de la mémoire.
Cela prend en charge la normalisation des processus.
Cependant, les entreprises devraient toujours contrôler qui peut modifier les paramètres critiques.
Les niveaux d'autorisation utilisateur peuvent protéger les paramètres critiques
Les systèmes d'IHM industriels peuvent prendre en charge différents niveaux d'accès.
Par exemple:
Opérateur
Peut:
- Démarrer la production
- Arrêter la production
- Sélectionnez les recettes approuvées
Superviseur
Peut:
- Modifier les quantités de production
- Modifier les paramètres de processus sélectionnés
Ingénieur
Peut:
- Modifier la configuration de la machine
- Accéder aux paramètres avancés
Cela évite les modifications accidentelles des valeurs de contrôle importantes.
Il prend également en charge une gestion de machine plus structurée.
Le contrôle automatique nécessite toujours une conception de sécurité appropriée
L'automatisation peut réduire la nécessité pour les opérateurs d'entrer dans les zones de traitement dangereuses, mais elle n'élimine pas les risques liés aux machines.
L'OSHA déclare que les pièces, fonctions ou processus de machines susceptibles de causer des blessures doivent être sauvegardés. Son guidage de garde de machine couvre les dangers liés aux pièces rotatives, aux points de fonctionnement et aux mouvements mécaniques.
L'OSHA note également que l'alimentation automatique peut réduire la nécessité pour les opérateurs d'entrer dans les zones dangereuses, tandis qu'une protection supplémentaire reste nécessaire. Son conseils de sécurité des machines sur l'alimentation et l'éjection explique le rôle de l'alimentation automatique dans la réduction de l'exposition de l'opérateur.
Pour les équipements commandés par CNC, la conception de sécurité peut comprendre notamment
- Arrêts d'urgence
- Gardes fixes
- Portes verrouillées
- Rideaux lumineux
- Relais de sécurité
- Circuits coupe-froid
L'automatisation du contrôle et les systèmes de sécurité doivent être conçus ensemble.
Les verrouillages de sécurité ne doivent pas être traités comme des capteurs ordinaires
Un capteur de production ordinaire détecte si un composant est présent.
Un verrouillage de sécurité remplit une fonction différente.
Si une porte de machine protégée est ouverte, le système devra peut-être arrêter les mouvements dangereux.
OSHA décrit protège-machines verrouillés comme garanties qui arrêtent ou désengagent les mouvements dangereux lorsque le garde est ouvert et empêchent le fonctionnement jusqu'à ce que le garde soit restauré.
L'architecture de contrôle devrait donc distinguer la logique de production normale de la logique liée à la sécurité.
Pourquoi la conception HMI est importante
L'IHM est l'interface entre l'opérateur et le système de contrôle.
Une bonne interface devrait aider les opérateurs à comprendre :
- Produit actuel
- Quantité requise
- Quantité terminée
- État machine
- État d'alarme
- Paramètres clés de production
Une interface mal conçue peut rendre une machine avancée inutilement difficile à utiliser.
Une bonne conception de l'IHM devrait donner la priorité à la clarté plutôt que de remplir chaque écran de valeurs techniques.
L'opérateur devrait pouvoir identifier rapidement
Que fait la machine ?
Quel produit fonctionne ?
Pourquoi ça s'est arrêté ?
Interfaces multilingues pour les équipements d'exportation
Des équipements de production internationaux peuvent être installés dans différents pays.
Une IHM appropriée peut soutenir :
- Anglais
- Langues locales
- Symboles standards
- Descriptions claires des alarmes
Cela réduit la dépendance à la traduction pendant l’opération quotidienne.
Pour les équipements exportés, le support linguistique doit être confirmé pendant l'étape de spécification technique plutôt que demandé une fois le développement du logiciel terminé.
Les diagnostics à distance peuvent réduire le temps de dépannage
Certains systèmes de contrôle modernes peuvent prendre en charge l'accès au diagnostic à distance.
Cela peut permettre au personnel technique d'inspecter :
- Statut d'alarme
- Conditions PLC
- Défauts servo
- Paramètres de production
Les diagnostics à distance peuvent être particulièrement utiles pour les équipements internationaux, car tous les problèmes logiciels n'exigent pas qu'un ingénieur se rende à l'usine.
Cependant, l'accès à distance doit être mis en œuvre avec des contrôles de cybersécurité et d'autorisation appropriés.
La connectivité des machines ne doit jamais être traitée comme un accès public illimité.
La connectivité des données crée de nouvelles exigences
Au fur et à mesure que les machines se connectent, les fabricants devraient envisager
- Architecture réseau
- Autorisations utilisateur
- Procédures de sauvegarde
- Contrôle de version du logiciel
- Cybersécurité
Connecter chaque machine à un réseau sans plan de gestion peut créer de nouveaux risques.
Les équipements de production devraient maintenir un contrôle local fiable même en échangeant des informations utiles sur la fabrication avec des systèmes de niveau supérieur.
Les sauvegardes sont essentielles pour les équipements contrôlés par CNC
Le programme de contrôle est un atout machine important.
Les usines doivent maintenir des sauvegardes de :
- Programme PLC
- Paramètres CNC
- Projet IHM
- Paramètres servo
- Recettes de produits
Sans sauvegardes, le remplacement d'un contrôleur ou d'un périphérique de stockage défaillant peut devenir beaucoup plus compliqué.
Un transfert d'équipement approprié devrait donc inclure la confirmation de :
- Méthode de sauvegarde
- Gestion des mots de passe
- Propriété du programme
- Enregistrements des paramètres
Cette question est souvent négligée lors de l'achat d'équipement.
Le contrôle CNC n’élimine pas le besoin d’inspection de la qualité
L'automatisation peut améliorer la cohérence, mais le produit fini doit encore être vérifié.
L'inspection de la qualité peut comprendre notamment
- Longueur
- Position du trou
- Dimensions du profil
- Droiture
- Qualité de surface
Le système CNC contrôle les instructions de la machine.
L'inspection confirme si le processus a effectivement produit le résultat escompté.
Les deux fonctions se complètent.
L’inspection du premier article reste importante
Chaque fois qu'une recette de produit change, la première pièce finie doit normalement être vérifiée avant le début de la production en plein volume.
Une vérification du premier article peut confirmer :
- Programme correct sélectionné
- Matériel correct chargé
- Positions des trous
- Longueur coupée
- Dimensions du profil
Cela empêche qu'une erreur de programmation ou de configuration soit répétée sur l'ensemble d'un lot de production.
L'automatisation rend la production rapide.
Cela signifie également qu’un programme incorrect peut produire rapidement des déchets.
Comment le contrôle CNC réduit les mesures humaines
La production manuelle peut nécessiter un opérateur à plusieurs reprises :
- Mesurer le matériel
- Marquer les positions des trous
- Repositionner la pièce
- Compter les produits finis
L'automatisation CNC déplace davantage de ces tâches de positionnement répétitives vers un contrôle programmé.
Le rôle de l'opérateur se déplace alors vers
- Matériel de chargement
- Sélection de programmes
- Surveillance de la production
- Effectuer des contrôles de qualité
- Répondre aux alarmes
Cela peut améliorer l’efficacité tout en rendant la formation des opérateurs plus ciblée.
Contrôle CNC et manutention des matériaux
La valeur de la commande programmable augmente lorsque l'équipement de traitement est connecté à une manutention automatisée des matériaux.
Une cellule de production pourrait comprendre
Alimentation → Processus → Transfert → Retourner → Pile
Les capteurs et les contrôleurs coordonnent si chaque étage est prêt à recevoir la partie suivante.
Les applications de fabrication intelligente de Jinbolida comprennent des postes de travail de chargement et de déchargement automatisés, des systèmes de transfert de matériaux CNC et des cellules de traitement robotisées dans plusieurs secteurs.
Cela se connecte naturellement à un lien plus large solutions d'automatisation du traitement des métaux plutôt que de traiter chaque machine comme un poste de travail isolé.
Lorsque le contrôle CNC offre la plus grande valeur
Le contrôle CNC est particulièrement utile lorsque :
- Les positions des trous varient
- Les longueurs de produits varient
- Plusieurs SKU partagent une seule machine
- Les changements se produisent fréquemment
- Une répétabilité de positionnement serrée est requise
- Les quantités de production doivent être suivies
- Plusieurs machines doivent fonctionner ensemble
- Des données de fabrication sont requises
La valeur est plus faible lorsqu'une machine effectue une seule opération fixe sans pratiquement aucune variation.
Le niveau de contrôle devrait donc correspondre au problème de fabrication.
N'automatisez pas un processus simple
Plus de fonctions de contrôle signifient :
- Plus de programmation
- Plus de composants électriques
- Plus de capteurs
- Plus de compétences en maintenance
- Investissement initial plus élevé
Une usine produisant une pièce fixe en continu peut ne pas bénéficier de toutes les fonctionnalités CNC disponibles.
La bonne question est la suivante
Quelles fonctions de contrôle réduisent le coût de production ou le risque mesurable ?
Pas:
Combien de fonctionnalités automatisées peuvent être ajoutées ?
Questions à poser lors de l'achat d'équipement contrôlé par CNC
Avant d'acheter une machine ou une chaîne de production, demandez :
- Quelles opérations sont contrôlées CNC ?
- Quelles opérations nécessitent encore un réglage manuel ?
- Combien de recettes de produits peuvent être stockées ?
- Quels axes d'asservissement sont inclus ?
- Comment est mesuré le retour de position ?
- Quelle plateforme de contrôleur est utilisée ?
- Les composants de remplacement sont-ils disponibles localement ?
- Les données de production peuvent-elles être exportées ?
- Les enregistrements d'alarme sont-ils stockés ?
- Un diagnostic à distance est-il disponible ?
- Quels niveaux d'autorisation utilisateur sont pris en charge ?
- Quelles fonctions de sécurité sont indépendantes du contrôle normal ?
- Des sauvegardes PLC et IHM sont-elles fournies ?
- Peut-on ajouter de futurs programmes de production ?
- Quelle formation est incluse ?
Ces questions révèlent bien plus que simplement demander si la machine a “CNC.”
Liste de contrôle de sélection du système de contrôle CNC
| Exigence | Ce qu'il faut confirmer |
| Variété de produits | Nombre de recettes nécessaires |
| Positionnement | Tolérance et répétabilité requises |
| Axes de mouvement | Nombre de mouvements asservis |
| Perforation | Contrôle de station et de séquence |
| Coupe | Mesure de longueur et synchronisation |
| Données de production | Comptage et histoire |
| IHM | Langue et convivialité |
| Alarmes | Identification et enregistrements des défauts |
| Sécurité | Intégration de la garde et de l’arrêt d’urgence |
| Connectivité | Exigences relatives à l'interface de données |
| Entretien | Accès de sauvegarde et de diagnostic |
| Expansion | Produits et équipements futurs |
La spécification de contrôle doit être développée en même temps que la spécification de la machine mécanique.
Erreurs courantes de contrôle CNC
Sélection d'un contrôleur avant de définir le processus
L'architecture de contrôle doit suivre les fonctions réelles de la machine.
Supposer CNC signifie automatiquement une haute précision
La précision mécanique reste essentielle.
Ignorer la convivialité de l’opérateur
Un système puissant peut encore réduire la productivité si l'IHM est difficile à exploiter.
Oubli des sauvegardes de programme
Les programmes de contrôle et les paramètres de la machine doivent être protégés en tant qu'actifs de production.
Logique de sécurité et de contrôle ordinaire du mélange
Les fonctions liées à la sécurité nécessitent du matériel et une ingénierie appropriés.
Acheter des fonctionnalités qui ne seront jamais utilisées
L'automatisation devrait résoudre des problèmes de production définis.
Ignorer les recettes futures de produits
Les usines qui s'attendent à davantage de SKU devraient envisager une expansion lors de la conception initiale.
Foire aux questions
Qu'est-ce qu'un système de contrôle CN
Un système de commande CNC utilise des instructions numériques programmées pour contrôler la position, le mouvement et les opérations de production de la machine telles que l'alimentation, le poinçonnage ou la coupe.
Le CNC est-il identique au PLC ?
N° Un automate contrôle principalement la logique et la séquence de la machine, tandis que CNC se spécialise dans les commandes numériques de mouvement et d'usinage De nombreuses machines industrielles utilisent les deux fonctions ensemble.
Qu'est-ce que le contrôle de mouvement CN
Le contrôle de mouvement CNC coordonne les axes servo-entraînés pour se déplacer vers des positions, des distances ou des vitesses programmées.
Le CNC peut-il améliorer la précision du poinç
Il peut améliorer le positionnement programmable du matériau lorsqu'il est combiné avec une alimentation servo appropriée et un système de poinçonnage mécaniquement stable.
CNC rend-il une machine entièrement automatique ?
Pas nécessairement L'automatisation complète dépend aussi du chargement des matériaux, du traitement, du déchargement et d'autres opérations.
Une machine CNC peut-elle stocker différents produits ?
Oui. De nombreux systèmes de contrôle prennent en charge plusieurs recettes de produits contenant des informations telles que les longueurs, la position des trous et les quantités.
Le CNC réduit-il le temps de changement ?
Il peut réduire la partie configuration numérique du changement en rappelant les paramètres enregistrés. Des modifications mécaniques de l’outillage peuvent encore être nécessaires.
Le contrôle CNC peut-il être intégré au profilage ?
Oui. Les systèmes CNC ou PLC peuvent coordonner les opérations d'alimentation, de poinçonnage, de découpe et autres autour du processus de formage des rouleaux.
Pourquoi la rétroaction est-elle importante dans le contrôle de mouvement CNC
Les dispositifs de rétroaction tels que les codeurs confirment le mouvement réel et permettent au système de comparer la position commandée et mesurée.
Le contrôle CNC est-il utile pour la fabrication intelligente ?
Oui. Les systèmes CNC et PLC peuvent fournir l'état de la machine, les décomptes de production, les alarmes et d'autres données qui peuvent être intégrées dans des systèmes de fabrication plus larges.
Conclusion
Un système de contrôle CNC est plus précieux lorsqu'il résout un véritable problème de fabrication : positionnement précis, changements fréquents de produits, mouvement coordonné de la machine ou meilleure visibilité de la production.
Son rôle s'étend au-delà du simple remplacement des boutons manuels par un écran tactile.
Dans une ligne de traitement des métaux bien conçue, le contrôle CNC peut coordonner l'alimentation servo, le poinçonnage, la découpe, les recettes de produits, le comptage de quantité et la communication machine Lorsqu'il est connecté avec un équipement mécanique et des capteurs appropriés, il aide à transformer des opérations séparées en un processus de production reproductible.
Cependant, les logiciels sophistiqués ne peuvent pas compenser un mauvais outillage, une manipulation instable des matériaux ou une construction de machine faible Les meilleurs résultats proviennent de la combinaison d'une ingénierie mécanique fiable avec un contrôle de mouvement approprié, un retour d'information, des systèmes de sécurité et des interfaces conviviales pour les opérateurs.
Les fabricants évaluant l'automatisation peuvent explorer celle de Jinbolida solutions intelligentes de l'industrie manufacturière, Équipement de formage d'acier en forme de W, L et Z, machines de formage de profilés de construction et systèmes de poinçonnage automatiques comprendre comment le contrôle CNC et PLC peut être intégré dans différentes applications de traitement des métaux.
Pour un système personnalisé, préparez vos dessins de produits, les spécifications de matériaux, la séquence de traitement requise, la tolérance de positionnement, la capacité de production et les exigences d'automatisation, puis contactez Jinbolida évaluer le système de contrôle ainsi que la chaîne de production complète.
 French
 English
 Arabic
 Russian
 Spanish