
7 défauts de formation de rouleaux courants et comment les réparer
/7 défauts de formation de rouleaux courants et comment les réparer
Table des matières
Introduction
Le formage en rouleaux est conçu pour produire de longs profils métalliques avec des sections transversales cohérentes, mais de petites variations de matériau, d'outillage, de configuration de machine ou d'alignement de bandes peuvent progressivement se transformer en problèmes de qualité visibles. Les défauts courants de formage en rouleaux comprennent la torsion, l'arc, la cambrure, l'onde de bord, l'évasement d'extrémité, la variation dimensionnelle et les dommages à la surface. Bien que ces défauts puissent apparaître à la fin de la chaîne de production, leurs causes réelles commencent souvent beaucoup plus tôt dans le processus.
Un dépannage efficace nécessite donc plus que le réglage du support de rouleau final Les opérateurs et les ingénieurs doivent examiner le processus complet de formage, y compris l'état de la bobine entrante, le nivellement, l'entrée de la bande, l'alignement des rouleaux, la conception des passes, l'état de l'outillage, la pression de formage et la coupe ou la manipulation en aval.
Pour les fabricants utilisant des systèmes de formage continu des métaux, la compréhension des défauts de formage des rouleaux est importante pour maintenir la cohérence du profil, réduire les pertes de matériaux inutiles et identifier les problèmes de production avant qu'ils ne deviennent répétitifs. Une compréhension de base du processus complet peut également être trouvée dans Jinbolida guide-machine de formage de rouleaux.
Pourquoi des défauts de formation de rouleaux se produisent-ils ?
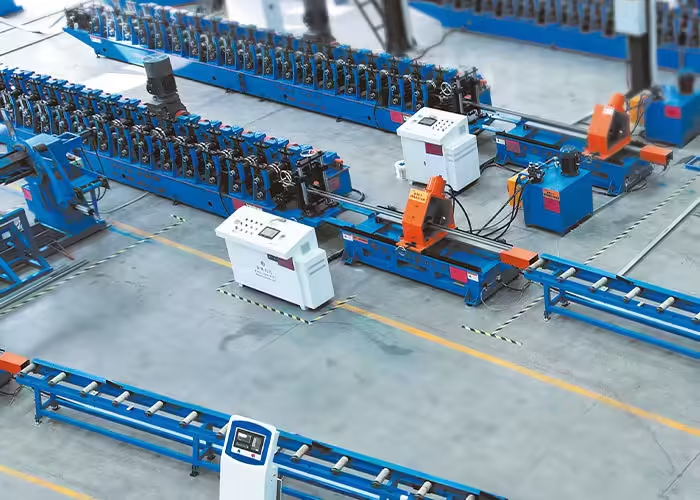
Le formage en rouleau change progressivement une bande plate en la section transversale requise par l'intermédiaire de plusieurs postes de formage Chaque support à rouleaux n'effectue qu'une partie de la déformation totale Ce principe de formage progressif permet de produire des profils complexes en continu, mais cela signifie également qu'une erreur introduite à un poste peut influencer chaque poste qui suit.
Par exemple, si la bande pénètre légèrement décentrée dans la machine, les rouleaux ultérieurs peuvent forcer un côté du matériau de manière plus agressive que l'autre Si un rouleau est positionné trop haut ou trop bas, le profil peut accumuler une contrainte longitudinale inégale Les propriétés du matériau peuvent également changer d'une bobine à l'autre, ce qui fait qu'une configuration auparavant stable produit un résultat différent.
Les sources les plus courantes de défauts de profilage peuvent généralement être regroupées en quatre domaines : variation des matériaux, conception de l'outillage, alignement de la machine et conditions de fonctionnement En pratique, plusieurs facteurs peuvent survenir en même temps, c'est pourquoi le dépannage doit suivre un processus systématique plutôt que de reposer sur un seul réglage.
1. torsion du profil
Le vrillage se produit lorsque le profilé fini tourne progressivement le long de son axe longitudinal au lieu de rester dans une orientation cohérente Un échantillon court peut paraître acceptable, tandis qu'un profil plus long révèle un changement de rotation notable d'un bout à l'autre.
La torsion est souvent associée à des forces de formage inégales sur les deux côtés de la bande Si les sections gauche et droite du profilé ne parcourent pas les passes de formage dans des conditions similaires, la contrainte résiduelle peut devenir inégalement répartie Une entrée incorrecte de la bande, un outillage asymétrique, un désalignement des rouleaux, une épaisseur de matériau incohérente ou une pression de formage excessive peuvent tous contribuer à ce problème.
La première étape du dépannage consiste à confirmer que la bobine entre dans la machine sur la ligne médiane prévue Les guides d'entrée doivent supporter la bande sans la forcer latéralement Les arbres à rouleaux et les positions d'outillage doivent ensuite être vérifiés pour déterminer si les deux côtés de la section de formage sont correctement alignés.
Il est également important d'examiner où la torsion devient visible en premier Si le profil commence déjà à tourner à mi-chemin de la machine, le réglage uniquement des cages finales peut masquer temporairement le symptôme sans corriger la cause profonde.
2. Arc
Bow décrit un profil qui s'incurve sur sa longueur vu de côté Au lieu de rester droit, la section finie se plie vers le haut ou vers le bas.
Une cause fréquente est l'étirement longitudinal inégal entre les différentes zones de la bande Pendant le formage du rouleau, certaines parties de la section transversale parcourent des chemins de déformation plus longs que d'autres Une mauvaise conception du passage ou une déformation excessive au sein d'un nombre limité de cages peut augmenter cette différence.
L'arc peut également résulter d'une hauteur de rouleau incorrecte, d'une pression de formage inégale, d'une contrainte résiduelle du matériau ou de problèmes dans la section de redressement. La coupe en aval peut parfois rendre la condition plus perceptible car des contraintes internes sont libérées lorsqu'un profil continu est séparé en longueurs individuelles.
Lors du diagnostic de l'arc, les ingénieurs doivent inspecter le profil à plusieurs endroits le long de la ligne de formage. Cela permet de déterminer si la courbure se développe au début du formage, lors d'un étalonnage ultérieur, d'un redressement ou d'une coupe.
L'action corrective peut impliquer de redistribuer la quantité de formage entre les passes, de vérifier l'alignement des rouleaux supérieur et inférieur, d'ajuster l'unité de redressage ou de vérifier si les propriétés des matériaux entrants ont changé.
3. Cambrage
La cambrure est une courbe latérale sur toute la longueur de la bande ou du profil fini. Bien que l'arc soit principalement visible de côté, la cambrure fait dévier latéralement le matériau.
L'état de bobine entrante est un facteur important Si la bande brute contient déjà du cambrage, la ligne de formage du rouleau peut ne pas être en mesure de l'enlever complètement La qualité de refendage peut également influencer la rectitude de la bande avant que le matériau n'atteigne la machine de formage.
Les causes liées à la machine comprennent l'alimentation décentrée de la bande, une pression latérale inégale, des guides mal positionnés et des différences de contact du rouleau entre les deux côtés du profil.
Les opérateurs doivent donc inspecter à la fois la bande entrante et le profil fini Si un carrossage existe avant le début du formage, il faut d'abord prêter attention à la matière première, au processus de refendage ou au système de nivellement Si la matière droite commence à se courber seulement après être entrée dans la section de formage, la cause est plus probablement liée à la configuration de la machine ou à l'outillage.
4. Vague de bord
L'onde de bord apparaît comme une série d'ondulations ou d'ondes le long d'un ou des deux bords d'un profil formé. Cela est particulièrement visible sur les profils à larges rebords ou à matériau relativement mince.
Le défaut se développe habituellement lorsqu'un bord de la bande devient plus long que le matériau adjacent Du fait que la longueur excédentaire ne peut rester plane, elle se libère par flambage local et forme un aspect ondulé.
Plusieurs conditions de procédé peuvent créer cette situation Le bord peut être étiré de manière excessive lors de la flexion, la séquence de formage peut introduire une déformation trop rapidement, ou la géométrie du rouleau peut exercer une contrainte longitudinale inutile sur la bride.
L'épaisseur du matériau et les propriétés mécaniques influencent également la sensibilité à l'onde de bord Une configuration de machine qui fonctionne bien avec une bobine peut nécessiter une évaluation lorsque les spécifications du matériau changent.
La correction de l'onde de bord nécessite souvent d'examiner toute la séquence de passage plutôt que de serrer les rouleaux individuels Une pression excessive peut en fait aggraver le problème en augmentant la déformation indésirable L'objectif est de permettre au profil de se développer progressivement tout en contrôlant la façon dont la déformation est répartie sur la bande.
5. Éruption de fin
L'évasement d'extrémité se produit lorsque l'extrémité d'un profil découpé s'ouvre, se ferme ou change de forme par rapport à la partie centrale de la pièce. Le profil peut fonctionner correctement tout en étant connecté à la bande continue, mais sa géométrie change après la coupe.
Cela se produit parce que le formage en rouleau introduit des contraintes internes dans le matériau. Bien que le profil reste continu, le matériau environnant aide à retenir ces contraintes. Une fois la pièce coupée, une partie de la contrainte est relâchée et l'extrémité se déplace vers une forme différente.
L'évasement d'extrémité peut être influencé par la séquence de formage, les caractéristiques du matériau, l'étalonnage final, le redressage et la méthode de coupe. Il est souvent plus visible dans les profils asymétriques ou hautement formés.
Plutôt que de compenser uniquement au niveau du support final, les ingénieurs devraient déterminer la quantité de contrainte résiduelle introduite tout au long du processus de formage. Améliorer la répartition de la déformation sur davantage de passes peut parfois produire une section finie plus stable.
Pour les profils où la géométrie des extrémités est particulièrement importante, les étapes de coupe et de post-formage doivent être évaluées avec l'outillage en rouleau plutôt que traitées comme des processus complètement séparés.
6. Variation dimensionnelle
L'un des défauts de profilage les plus importants du point de vue du contrôle qualité est la variation dimensionnelle. Cela peut inclure des changements dans la largeur de la bride, la hauteur du profil, l'angle de courbure, la position du trou, la largeur totale ou d'autres dimensions spécifiées.
L'incohérence dimensionnelle peut provenir de nombreuses sources car pratiquement chaque étape de la chaîne de production influence la géométrie finale.
Les facteurs typiques comprennent l'usure du rouleau, le mouvement de l'arbre, les écarts de roulis incorrects, l'épaisseur incohérente de la bobine, le retour élastique du matériau, la configuration de l'outillage, la variation de la longueur d'avance et les changements dans les conditions de fonctionnement.
La première étape doit consister à identifier si la variation est aléatoire ou systématique Si chaque profil est systématiquement en dehors de la dimension requise dans la même direction, l'outillage ou la configuration est un domaine probable à étudier Si les dimensions fluctuent continuellement, la variation des matériaux, le relâchement mécanique, l'instabilité de l'alimentation ou l'usure de l'outillage peuvent mériter une attention plus particulière.
Les mesures doivent également être prises en plusieurs points le long de la chaîne de production chaque fois que cela est possible. Attendre que le profil final quitte la machine rend beaucoup plus difficile l’identification de l’endroit où l’écart dimensionnel s’est développé pour la première fois.
Jinbolida solutions de machines de formage intégrez le profilage progressif aux configurations de production qui peuvent inclure l'alimentation, le poinçonnage, la découpe et les opérations automatisées associées, ce qui rend le contrôle coordonné de ces étapes particulièrement important.
7. rayures de surface et marques d'outils
Tous les défauts de profilage n'affectent pas la géométrie du profil. Les dommages à la surface peuvent également rendre les pièces autrement dimensionnellement acceptables impropres à leur application prévue.
Des rayures, des marques de rouleaux, des bosses ou des dommages au revêtement peuvent se produire lorsque des particules étrangères sont emprisonnées entre l'outillage et la bande, que les surfaces des rouleaux sont endommagées, que les guides créent un contact excessif ou que le matériau se déplace incorrectement dans la machine.
Les matériaux galvanisés, enduits, peints, inoxydables et autres matériaux sensibles à l'apparence peuvent nécessiter une attention particulière car des défauts d'outillage relativement petits peuvent devenir visibles sur chaque profil fini.
Lorsque des marques répétées apparaissent à intervalles réguliers, l'espacement de ces marques peut fournir des informations de diagnostic utiles Un motif récurrent peut correspondre à la circonférence d'un rouleau particulier, aidant ainsi les opérateurs à localiser les outils endommagés.
La propreté des rouleaux devrait donc faire partie de l'inspection de routine Les bavures sur les bords de bande entrants, les particules de métal en vrac, les guides endommagés ou les surfaces d'outillage usées doivent être corrigées avant qu'elles ne créent des défauts de surface continus.
Défauts de formation de rouleaux courants : causes et contrôles
| Défaut | Symptômes typiques | Causes possibles | Que vérifier en premier |
|---|---|---|---|
| Torsion | Profil tourne sur sa longueur | Forces de formation inégales, désalignement, alimentation décentrée | Alignement d'entrée et position du rouleau |
| Arc | Courbes de profil vers le haut ou vers le bas | Déformation longitudinale inégale, problèmes de redressement | Forme des passes et du redresseur |
| Cambrer | Courbes de profil sur le côté | Cambrure de bande entrante, pression de guidage, formage irrégulier | Bande brute et ligne médiane |
| Onde de bord | Les bords des brides deviennent ondulés | Déformation excessive des bords, mauvaise progression des passes | Conception du col et déformation de la bride |
| Éclair de fin | Les extrémités du profil s'ouvrent ou se ferment après la coupe | Stress résiduel et retournement | Passages finaux et étape de découpe |
| Variation Dimensionnelle | Changements de largeur, d'angle ou de hauteur | Usure de l'outil, variation de matériau, instabilité de configuration | Entrefers de rouleaux et dimensions des matériaux |
| Dommages Surface | Éraflures, bosses, marques de rouleaux | Outillage sale ou endommagé, contact guide | Surfaces de rouleaux et de guidage |
Comment les propriétés des matériaux affectent les défauts de formation des rouleaux
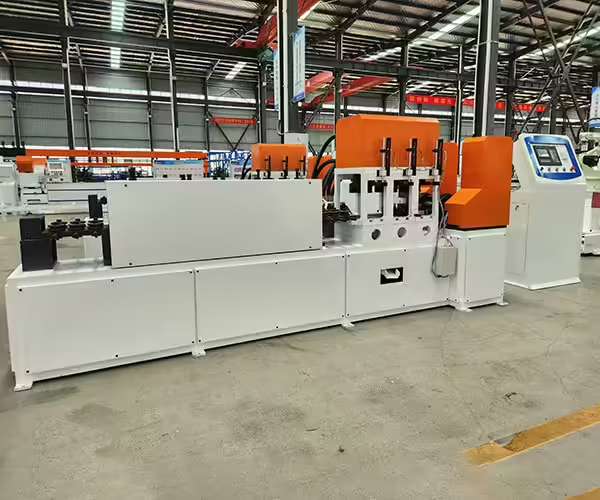
Les réglages de la machine ne sont qu'une partie du processus de dépannage Le matériau entrant peut affecter considérablement le comportement d'une ligne de formage de rouleaux.
La résistance au rendement, la résistance à la traction, l'épaisseur, le revêtement, la dureté et la contrainte résiduelle peuvent influencer la façon dont la bande réagit à la flexion Deux bobines ayant les mêmes dimensions nominales peuvent ne pas se comporter de manière identique si leurs propriétés mécaniques diffèrent.
Le retour élastique en est un bon exemple Une fois que le matériau passe à travers un rouleau de formage, il tente naturellement de récupérer une partie de sa forme originale Le degré de récupération dépend en partie du matériau et en partie de la géométrie en cours de formation Lorsque les propriétés du matériau varient, les angles de courbure peuvent également varier à moins que l'outillage et le procédé ne fournissent un contrôle suffisant.
La largeur de la bande doit également rester dans la plage requise par la conception du profil Une largeur incorrecte peut modifier les dimensions de la bride et modifier la façon dont le matériau s'écoule à travers les rouleaux.
Pour cette raison, lorsqu'une chaîne de production auparavant stable développe soudainement des défauts, les opérateurs ne doivent pas immédiatement supposer que la machine a changé La comparaison de la nouvelle bobine avec le lot de matériau précédent peut fournir des informations de diagnostic importantes.
Pourquoi l’alignement des rouleaux est important
Le formage en rouleaux dépend d'une relation soigneusement contrôlée entre les postes de formage consécutifs Le désalignement peut paraître faible lorsqu'il est mesuré au niveau d'un seul rouleau, mais son effet peut s'accumuler lorsque la bande traverse plusieurs cages.
Le parallélisme de l'arbre, le positionnement horizontal, la hauteur verticale du rouleau, les entretoises d'outillage et la ligne médiane de la machine doivent donc être vérifiés lors de la configuration et du dépannage.
Les opérateurs doivent éviter d'utiliser une pression excessive du rouleau comme correction universelle. Une pression croissante peut modifier temporairement les dimensions du profil, mais elle peut également introduire une contrainte supplémentaire, accélérer l'usure de l'outillage, marquer la surface du matériau ou créer de nouveaux défauts ailleurs dans le profil.
Le but n'est pas simplement de forcer le matériau à prendre forme Un processus de formage stable guide le matériau à travers une séquence contrôlée de courbures de sorte que chaque support effectue sa partie prévue de la déformation totale.
L'usure de l'outillage peut créer des problèmes de qualité progressi
Les défauts liés à l'outillage n'apparaissent pas toujours soudainement Les surfaces des rouleaux et les zones de contact peuvent changer progressivement au cours d'une production étendue.
À mesure que l'usure augmente, les emplacements de courbure peuvent se déplacer légèrement, les espaces de roulis peuvent effectivement changer et le matériau peut ne plus entrer en contact avec l'outillage exactement de la même manière que lors de la configuration d'origine.
C'est l'une des raisons pour lesquelles les enregistrements de production peuvent être précieux Si les mesures dimensionnelles sont suivies au fil du temps, une dérive progressive peut devenir visible avant que les pièces ne sortent des spécifications acceptables.
L'inspection des outils doit inclure les surfaces de contact, les bords, les entretoises, les roulements, les arbres, les fixations et autres composants qui influencent la position du rouleau. L'intervalle d'inspection exact dépend des conditions de production, du matériau, de la conception de la machine et des exigences de fonctionnement.
Une meilleure méthode de dépannage
Les ajustements aléatoires rendent les défauts de profilage plus difficiles à diagnostiquer, car la modification de plusieurs variables à la fois rend difficile l'identification de l'ajustement qui a réellement affecté le résultat.
Une approche plus systématique commence par documenter le défaut avec précision Déterminez s'il se produit de façon continue ou intermittente, s'il apparaît d'un côté ou des deux côtés, et si sa gravité change avec la vitesse de production ou le matériau.
Ensuite, inspectez la bande entrante avant de changer la machine Confirmez l'épaisseur, la largeur, la rectitude, l'état des bords et les dommages évidents à la bobine.
La bande doit ensuite être suivie à travers la machine stand par stand L'identification du premier endroit où le défaut devient visible fournit souvent des informations plus utiles que l'examen de la seule pièce finie.
Après avoir localisé la zone de problème probable, modifiez une variable pertinente à la fois et enregistrez le résultat Cela crée un processus de dépannage répétable et réduit le risque de résoudre un défaut tout en en créant involontairement un autre.
Prévenir les défauts de formation de rouleaux avant le début de la production
La meilleure stratégie de dépannage consiste à réduire les conditions qui créent des défauts en premier lieu.
Un processus de production stable commence par un dessin de profil qualifié et une séquence de formage conçue autour du matériau et de la géométrie réels. La ligne centrale de la machine, les positions des rouleaux, les guides de bande et les conditions d'outillage doivent être vérifiées lors de la configuration.
Le matériau entrant doit être inspecté par rapport aux spécifications requises, en particulier lors du changement de fournisseurs, de qualités de matériaux, d'épaisseurs ou de lots de bobines. La production d’essai peut ensuite être utilisée pour vérifier les dimensions clés du profil avant le début de la fabrication continue.
Les équipes de production devraient également établir des mesures de référence pour les dimensions importantes Lorsque ces dimensions commencent à dériver, des mesures correctives peuvent être prises avant que de grandes quantités de matériaux ne soient affectées.
L'entretien et la sécurité doivent rester une partie du processus Les rouleaux de formage créent des points de pincement en cours d'exécution et d'autres dangers liés aux machines, de sorte que les procédures d'inspection et de réglage doivent suivre les exigences appropriées en matière de sauvegarde et de fonctionnement. L'Occupational Safety and Health Administration des États-Unis fournit des informations spécifiques guidage de garde de machine pour former des rouleaux.
Que faut-il vérifier lorsque des défauts apparaissent ?

Lorsqu'une ligne de formage de rouleaux commence à produire un profil anormal, le dépannage doit se déplacer d'amont en aval.
Commencez par la bobine et vérifiez les dimensions et l'état du matériau Ensuite, confirmez les performances de décoincement et de nivellement, suivies d'un alignement du guide d'entrée Inspectez le profil après les supports de rouleaux successifs pour déterminer où la déformation commence à s'écarter de la forme attendue.
Une fois la section de formage vérifiée, évaluer les procédés en aval tels que le poinçonnage, le redressement, la découpe, et la manutention d'un défaut visible en bout de ligne n'est pas toujours créé par les cages de formage en rouleau elles-mêmes.
Cette approche orientée processus est particulièrement importante pour les lignes de production automatisées où plusieurs opérations sont intégrées dans un seul système.
Conclusion
Les défauts de formation de rouleaux sont rarement causés par un problème universel. La torsion, l'étrave, le carrossage, l'onde de bord, l'évasement d'extrémité, la variation dimensionnelle et les dommages de surface peuvent se développer à partir de différentes combinaisons de comportement des matériaux, de géométrie de l'outillage, d'alignement de la machine, de progression des passes et de conditions de fonctionnement.
Le moyen le plus efficace de résoudre ces problèmes est d'identifier où le défaut apparaît pour la première fois, puis d'évaluer systématiquement le processus. La vérification du matériau entrant, de l'alignement de la ligne centrale, de l'état du rouleau, de la progression du formage et des opérations en aval fournit un diagnostic plus clair que l'ajustement répété des supports de rouleaux finaux.
Un processus de profilage correctement configuré doit contrôler la déformation progressivement tout en maintenant un flux de matière stable à chaque étape de la production Pour les fabricants développant de nouveaux profils métalliques ou examinant un processus de formage existant, la configuration de l'équipement doit donc commencer par le dessin du profil fini, la spécification du matériau, la séquence de traitement et les caractéristiques de qualité requises.
FAQ
Quels sont les défauts de profilage les plus courants ?
Les défauts courants de profilage comprennent la torsion, l'arc, le carrossage, l'onde de bord, l'évasement d'extrémité, la variation dimensionnelle et les rayures de surface ou les marques de rouleaux. Leurs causes peuvent impliquer l'état du matériau, l'outillage, l'alignement, la séquence de formage ou la configuration de la machine.
Qu'est-ce qui provoque la torsion d'un profil formé
La torsion est généralement associée à des forces de formage inégales sur le profil. L’alimentation décentrée en bande, le désalignement des rouleaux, l’outillage asymétrique, la variation du matériau et la déformation inégale peuvent tous y contribuer.
Les changements de matériaux peuvent-ils provoquer des défauts de profil
Oui. Les changements d'épaisseur, de limite d'élasticité, de dureté, de largeur de bande, de revêtement ou de contrainte résiduelle peuvent modifier le comportement du matériau pendant le formage. Une configuration de machine qui fonctionne avec une bobine peut nécessiter une vérification lorsque les propriétés du matériau changent.
Pourquoi les pièces formées en rouleau changent-elles de forme après la coupe ?
Des contraintes internes subsistent dans le profilé après le formage La découpe peut libérer certaines de ces contraintes, provoquant l'ouverture, la fermeture, la torsion ou l'évasement des extrémités La séquence de formage, les propriétés du matériau, l'étalonnage et les conditions de coupe peuvent tous influencer ce comportement.
Comment réduire les défauts de profilage ?
Les défauts peuvent être réduits grâce à un contrôle cohérent des matériaux entrants, un alignement correct des bandes, des passes de formage correctement conçues, une configuration précise des rouleaux, une inspection de routine de l'outillage, un fonctionnement contrôlé de la machine et une mesure systématique de la qualité tout au long de la production.
Besoin d'aide pour évaluer un processus de formation de rouleaux ?
Chaque profil impose des exigences différentes en matière d'alimentation en matériaux, d'outillage, de postes de formage, de poinçonnage, de découpe et d'automatisation. Si vous développez un nouveau profil métallique ou évaluez une configuration de ligne de production, contactez Jinbolida pour discuter du dessin du profil, des spécifications des matériaux, des étapes de traitement et des exigences de production.
 French
 English
 Arabic
 Russian
 Spanish