
Machine de formage de tubes carrés : formage rond ou direct
Table des matières
Introduction

Les tubes carrés et rectangulaires peuvent être produits par plus d'un itinéraire de formage Deux des approches les plus courantes sont formage rond à carré, 15, dans lequel une bande plate est d'abord formée et soudée en un tube rond avant d'être remodelée en une section carrée ou rectangulaire, et formation carrée directe, 10, dans lequel la bande est progressivement formée vers la géométrie carrée ou rectangulaire finale sans créer au préalable un tube rond complet.
Pour les fabricants évaluant un machine de formage de tubes carrés, [TRADUCTION] ?La différence entre ces deux procédés affecte beaucoup plus que l'apparence du tube fini La structure d'outillage, la séquence de formage, le développement des coins, le changement de taille, la plage de production, le comportement des bandes, les conditions de soudage, les exigences de dimensionnement et le contrôle de qualité peuvent tous changer selon la méthode sélectionnée.
Aucun des deux procédés n'est universellement meilleur Le formage rond à carré est une voie de production mature et largement utilisée qui peut fournir un traitement stable dans de nombreuses spécifications de tubes Le formage carré direct peut simplifier certaines parties du chemin de déformation et peut offrir une plus grande flexibilité d'outillage pour certaines gammes de tubes carrés et rectangulaires La solution appropriée dépend de la gamme de produits réelle plutôt que du nom de la technologie de formage.
JBLDIE Machine de formage de tubes carrés est conçu autour du traitement continu des tubes qui peut inclure le formage, le soudage haute fréquence, le dimensionnement, le redressage et les opérations de production associées conformément aux spécifications requises des tubes.
Qu’est-ce qu’une machine de formage de tubes carrés
Une machine de formage de tubes carrés est un système de production industriel utilisé pour convertir des bandes métalliques ou des tubes soudés intermédiaires en sections creuses carrées ou rectangulaires.
Une chaîne de production complète comprend normalement plus que les supports de formage eux-mêmes.
Selon la configuration de l'équipement, le procédé de fabrication peut contenir
- chargement de bobines,
- déroulement,
- assemblage de bandes,
- accumulation,
- formation de bandes,
- formation de passe-ailettes,
- soudage haute fréquence,
- enlèvement des billes de soudure,
- refroidissement,
- façonnage carré ou rectangulaire,
- dimensionnement,
- redressage,
- découpage,
- et manipulation des tubes finis.
La position exacte à laquelle la forme carrée est créée dépend de la méthode de formage sélectionnée.
Avec la production de rond à carré, la majeure partie de la section de formage initiale est conçue autour de la création d'un tube soudé rond La géométrie carrée ou rectangulaire est développée plus tard.
Avec la formation carrée directe, la bande commence à développer la géométrie finale de la section creuse plus tôt dans le processus.
Cette différence change toute la stratégie d'outillage.
Qu’est-ce que la formation de tubes ronds à carrés ?
Le formage rond à carré est un procédé de fabrication de tubes soudés classique dans lequel une bande métallique plate est progressivement transformée en une section ronde ouverte.
Les deux bords de la bande sont ensuite rapprochés au niveau de la section de soudage et réunis pour créer un tube rond continu.
Après soudage, écharpe et refroidissement, le tube rond entre dans des cages de dimensionnement et de formage supplémentaires.
Ces rouleaux aval changent progressivement la section circulaire en un profil carré ou rectangulaire.
Le processus simplifié est le suivant
bobine d'acier → préparation de bande → formage rond → soudage HF → refroidissement → remodelage carré/rectangulaire → dimensionnement → redressage → découpe
Cette méthode sépare la tâche de production en deux étapes principales.
La première étape crée un tube rond soudé stable.
Le second transforme ce tube en la section carrée ou rectangulaire requise.
La fabrication de tubes ronds étant très établie, cette voie reste largement utilisée pour de nombreuses applications en section creuse.
Qu’est-ce que la formation directe de carrés
La formation directe de carrés appelée formation directe en carrés modifie la stratégie de formation.
Au lieu de créer d'abord un tube rond complet, la bande plate est progressivement courbée vers une section ouverte carrée ou rectangulaire.
Les coins et les faces relativement planes commencent à se développer avant l'étape de soudage.
Les bords de la bande sont finalement positionnés pour le soudage, après quoi la section soudée continue à travers des cages d'étalonnage et de dimensionnement pour obtenir la géométrie finale requise.
Une voie simplifiée de formation directe peut être représentée comme suit
bobine d'acier → préparation de bande → formation progressive de coin → section carrée/rectangulaire ouverte → soudage HF → dimensionnement → redressage → coupe
La différence importante est que le matériau ne subit pas la transformation complète :
plat → rond → carré
Au lieu de cela, la progression de formation se déplace plus directement vers la forme finale.
Cela modifie la façon dont la déformation est répartie sur la bande et la manière dont l'outillage doit être configuré.
Formage carré rond à carré ou carré direct
| Facteur | Rond à carré | Formage carré direct |
|---|---|---|
| Forme initiale de formage | Rond | Le développement carré/rectangulaire commence directement |
| Géométrie de l'étape de soudage | Tube principalement rond | Section ouverte quasi carrée ou rectangulaire |
| Façonnage final | Tube rond remodelé après soudage | Profil final affiné après soudage |
| Stratégie d'outillage | Formage rond + outillage de dimensionnement carré | Outillage direct d'angle et de formage de visage |
| Chemin de déformation | Plat → rond → carré/rectangle | Plat → carré/rectangle |
| Développement d'angle | Principalement lors du remodelage en aval | Développé progressivement plus tôt |
| Stratégie de changement de taille | Cela dépend fortement des jeux de rouleaux | Peut prendre en charge les concepts de rouleaux réglables/communs dans des conceptions appropriées |
| Flexibilité de production | Mature pour la production de tubes larges | Particulièrement utile pour les plages carrées/rectangulaires sélectionnées |
| Production de tubes ronds | Naturellement soutenu par le concept de ligne | Généralement axé sur les produits carrés/rectangulaires |
| Meilleur choix | Dépend de la gamme de produits | Dépend de la gamme de produits |
Le processus approprié doit être sélectionné en fonction de la plage réelle de tubes, de l'épaisseur de paroi, du matériau, des exigences de qualité et de la stratégie de production.
Pourquoi le formage rond à carré reste largement utilisé
Le formage rond à carré présente un avantage pratique majeur : la première partie de la ligne suit un processus établi de tubes ronds soudés.
La formation de la bande symétriquement vers une forme circulaire permet aux bords de s'approcher du point de soudure sous une géométrie bien comprise.
Une fois le tube rond soudé et stabilisé, les supports ultérieurs le remodèlent en sections carrées ou rectangulaires.
Ce procédé peut être utile pour les usines qui fabriquent à la fois des tubes ronds et façonnés.
Une stratégie de production construite autour du formage de tubes ronds peut permettre au même concept de broyeur de base de prendre en charge :
- tube rond,
- tube carré,
- tube rectangulaire,
- et plusieurs dimensions de tube associées,
à condition que les sections d'outillage et de dimensionnement soient configurées en conséquence.
Pour les fabricants dont le portefeuille de produits comprend une proportion substantielle de tubes ronds, cela peut être une considération importante.
Pourquoi le formage carré direct a été développé
Le formage carré direct répond à un objectif de fabrication différent.
Si l'usine a principalement besoin de sections carrées et rectangulaires, former chaque bande en un tube rond complet avant de la reconvertir en forme carrée introduit une déformation qui ne correspond pas directement au profil final.
Le formage direct vise à faire correspondre plus étroitement le parcours de formage avec la section finie.
Au lieu de plier progressivement l'ensemble de la bande vers une forme circulaire, l'outillage crée progressivement
- régions d'angle,
- faces planes,
- positions des bords,
- et la section ouverte nécessaire au soudage.
Cela peut rendre le formage direct attrayant pour les programmes de production fortement axés sur les sections creuses carrées et rectangulaires.
Cependant, le processus nécessite une conception minutieuse de l'outillage car la bande doit rester stable tandis que différentes régions de la section transversale subissent différentes quantités de déformation.
La formation de coin est l’une des plus grandes différences
Les tubes carrés et rectangulaires sont définis en partie par leurs coins.
Les processus carrés ronds à carrés et directs développent ces coins différemment.
En ligne ronde à carrée, le matériau contient d'abord une courbure continue autour de la circonférence du tube rond Au cours du remodelage en aval, des zones sélectionnées sont aplaties tandis que d'autres zones se développent en coins.
La section de dimensionnement redistribue donc une section transversale déjà courbe.
En formage carré direct, les coins sont introduits progressivement à partir de la bande plane.
Le concepteur de l'outillage détermine où commence chaque coin et comment son angle se développe d'un support de formage à l'autre.
Cela offre un niveau de contrôle différent sur le chemin de formation, mais cela rend également le motif floral particulièrement important.
Former un coin de manière trop agressive peut augmenter la contrainte locale, tandis qu'un contrôle insuffisant peut permettre aux faces ou aux bords de devenir instables.
Le rayon d'angle doit correspondre aux exigences du tube fini
Un coin carré parfaitement tranchant n'est généralement pas l'objectif dans les tubes structuraux formés à froid.
Les sections creuses carrées et rectangulaires réelles ont des rayons de coin définis.
Le rayon approprié dépend de :
- spécification du tube,
- épaisseur de paroi,
- propriétés des matériaux,
- norme de produit,
- utilisation en aval,
- et méthode de formage.
Pour les sections creuses structurelles, les exigences dimensionnelles et matérielles doivent suivre les spécifications de tube applicables.
Par exemple, l'American Institute of Steel Construction fournit des informations techniques sur Sections structurelles creuses (HSS), 1, y compris les sections carrées, rectangulaires et rondes utilisées dans les applications structurelles.
La machine de formage de tubes carrés doit donc être configurée autour de la norme de tubes finis requise plutôt que de tenter de créer le plus petit rayon de coin possible simplement pour l'apparence.
L'épaisseur du mur influence la stratégie de formage
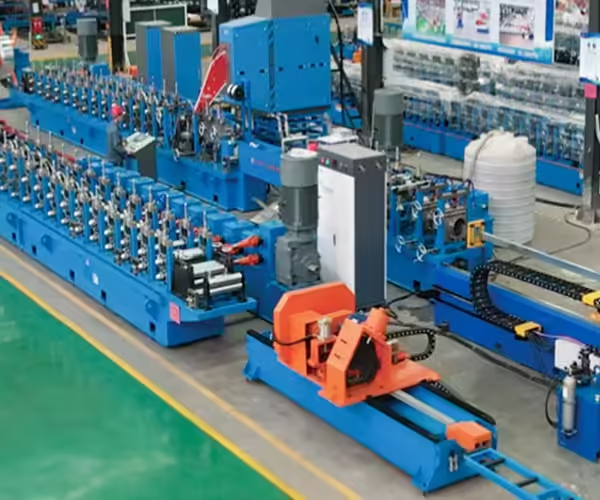
L'épaisseur de la paroi modifie la façon dont la bande réagit lors du formage rond et direct.
La bande plus fine peut être plus sensible à l’instabilité locale, à la distorsion des faces et à la formation d’ondes.
Un matériau plus épais nécessite une plus grande force de formage et peut créer des charges plus élevées sur les arbres, les supports, les entraînements et les outils.
La force matérielle compte également.
Un acier à haute résistance peut résister plus fortement à la flexion et présenter un comportement de retour élastique différent de celui d'un matériau à plus faible résistance à la même épaisseur nominale.
Pour cette raison, une plage de tailles de tube ne peut pas être évaluée uniquement par des dimensions extérieures.
Une machine conçue pour une combinaison de :
taille du tube + épaisseur de paroi + matériau
peut nécessiter une configuration mécanique sensiblement différente pour une autre.
La gamme de matériaux prévue doit donc être établie avant de choisir entre le formage rond à carré et le formage direct.
Comment la largeur de la bande est liée à la méthode de formage
La largeur de la bande est fondamentale pour la fabrication de tubes soudés car la bande plate finit par devenir le périmètre complet du tube.
La largeur requise est influencée par :
- dimensions du tube fini,
- épaisseur de paroi,
- géométrie d'angle,
- méthode de formage,
- allocation de soudure,
- et conception d'outillage.
Les méthodes de formation ronde à carrée et directe peuvent utiliser différents calculs de largeur de bande car le matériau suit des chemins de déformation différents.
Les fabricants doivent donc éviter de supposer qu'une spécification de bande existante pour un processus rond à carré peut automatiquement être transférée vers une ligne de formage direct.
La largeur de la bande doit être calculée à partir de la conception réelle de l'outillage et confirmée par des essais de production.
Une largeur incorrecte peut influencer la position du bord au point de soudure, la stabilité dimensionnelle, la formation des coins et la taille de la section finie.
Le soudage reste un processus critique
La modification du parcours de formage ne supprime pas le besoin d'un soudage stable.
Les deux procédés doivent rapprocher les deux bords de bande dans des conditions contrôlées avant de créer la couture continue.
Les variables importantes liées au soudage peuvent inclure :
- état de bord de bande,
- alignement des bords,
- géométrie de la soudure V,
- énergie haute fréquence,
- vitesse de ligne,
- position presser-rouler,
- pressez la pression,
- et caractéristiques des matériaux.
La section de formage doit livrer les bords au poste de soudage de manière cohérente.
Si un outillage carré direct crée un mouvement longitudinal inégal entre les deux côtés de la bande, la stabilité du soudage peut en souffrir.
De même, un broyeur rond à carré avec un mauvais alignement en amont peut délivrer des bords incompatibles au point de soudure.
La section de soudage doit donc être considérée conjointement avec le procédé de formage plutôt que traitée comme un système totalement indépendant.
Formage rond à carré après soudage
Une fois le tube rond soudé, il entre dans une série de supports de dimensionnement et de remodelage.
La transformation devrait se produire progressivement.
Les premières cages commencent à aplatir des régions sélectionnées de la section circulaire.
Au fur et à mesure que le tube avance, quatre régions de coin deviennent plus définies et les faces se rapprochent progressivement de la géométrie plate requise.
Pour le tube rectangulaire, la largeur et la hauteur sont contrôlées indépendamment tout au long de la progression de formage.
Le processus doit éviter de créer une contrainte excessive dans certaines zones de la paroi du tube.
Si le remodelage se produit de manière trop agressive, les problèmes peuvent inclure
- faces concaves,
- faces convexes,
- distorsion de coin,
- twist,
- variation dimensionnelle,
- ou le stress lié aux coutures.
La stratégie de dimensionnement devrait donc être développée autour de la gamme de tubes spécifique.
Formage carré direct avant soudage
En formation carrée directe, la bande commence à développer la section finale plus tôt.
L'outillage introduit généralement des courbures contrôlées au niveau des futurs emplacements de coin tout en guidant les faces relativement plates vers leurs positions prévues.
Au fur et à mesure que le processus de formage progresse, la bande commence à ressembler à un tube carré ou rectangulaire ouvert.
Les bords doivent encore s'approcher correctement du point de soudure.
C'est l'un des défis d'ingénierie critiques du formage direct.
L'outillage doit créer la géométrie de coin souhaitée sans permettre à la section ouverte de perdre sa stabilité ni de provoquer une désadaptation des bords.
La réussite de la formation directe dépend donc fortement de :
- conception de motifs floraux,
- positionnement du guide,
- alignement du stand,
- réglage du roulis,
- consistance matérielle,
- et progression de formage contrôlée.
Les exigences en matière d'outillage sont
Les deux méthodes de formage nécessitent des concepts d'outillage fondamentalement différents.
Une ligne ronde à carrée comprend normalement un outillage pour :
- formation initiale de panne,
- préparation du passage d'aileron,
- soudage,
- dimensionnement des tubes ronds,
- remodelage carré ou rectangulaire.
Une ligne carrée directe utilise une séquence de formation conçue autour de la section carrée ou rectangulaire finale d'un étage antérieur.
Cela peut permettre une utilisation accrue de rouleaux réglables ou partagés dans une gamme de produits conçue.
Cependant, le terme “common tooling” doit être interprété avec soin.
Cela ne signifie pas qu’une configuration de rouleau universel puisse produire tous les tubes carrés et rectangulaires possibles.
La gamme qui peut partager l'outillage dépend de :
- taille minimale de la section,
- taille maximale de la section,
- rapport largeur/hauteur,
- épaisseur de paroi,
- exigences de coin,
- matériel,
- conception de stand,
- et l'exactitude requise.
La plage réelle de rouleaux communs doit donc être définie lors de l'ingénierie des machines.
Quelle méthode est la meilleure pour les changements de taille fréquents ?
Cela dépend de la conception de la machine.
Les usines traditionnelles rondes à carrées nécessitent souvent des changements d'outillage ou un repositionnement lors du changement de taille de tube.
Si de nombreux rouleaux doivent être retirés, remplacés et réalignés, le changement peut devenir une partie importante du temps de production.
Certains systèmes de formage carré direct sont conçus autour de positions de rouleau réglables afin que plusieurs tailles de tubes puissent partager une plus grande partie de l'outillage.
Cela peut réduire le remplacement physique des rouleaux pour une plage de production définie.
Cependant, le changement ne doit pas être évalué uniquement en comptant les changements de rouleaux.
Les fabricants devraient également envisager:
- réglage du guide,
- configuration du passage à ailettes,
- réglage du boîtier de soudure,
- positionnement du rouleau presseur,
- configuration de scarfing,
- ajustement du dimensionnement,
- configuration du redresseur,
- configuration de coupure,
- et les paramètres de contrôle stockés.
La mesure utile est le temps total de changement de ligne du dernier tube acceptable d'une taille au premier tube acceptable du suivant.
La gamme de produits est plus importante qu’une seule taille de tube
Une erreur courante de sélection d’équipement consiste à évaluer la machine à l’aide d’un seul tube représentatif.
Par exemple, une usine peut initialement se concentrer sur un tube carré de 100.100 mm.
Mais le programme de production proprement dit peut également comprendre
- 50×50mm,
- 80×80mm,
- 100×50mm,
- 120×60mm,
- 150×150mm,
- et d'autres tailles.
Une machine optimisée autour d'une section peut ne pas fournir la même efficacité sur toute la gamme.
Avant de sélectionner une méthode de formage, les fabricants doivent cartographier le portefeuille de production attendu.
Les informations utiles comprennent notamment
| Informations sur le produit | Pourquoi c'est important |
|---|---|
| Plus petite taille carrée | Définit la plage de formage inférieure |
| Plus grande taille carrée | Définit la capacité structurelle de la machine |
| Tailles rectangulaires | Influences plage de réglage |
| Plage d'épaisseur de paroi | Affecte la charge et l'outillage |
| Grades de matériaux | Influences formant force et retour élastique |
| Part de production par taille | Affiche quels produits méritent d'être optimisés |
| Fréquence de changement | Influence la stratégie d'outillage |
| Exigence de tube rond | Peut privilégier une voie de production à base ronde |
Cette approche produit-famille donne une base beaucoup plus réaliste pour choisir une machine de formage de tubes carrés.
La production de tubes ronds peut affecter la décision
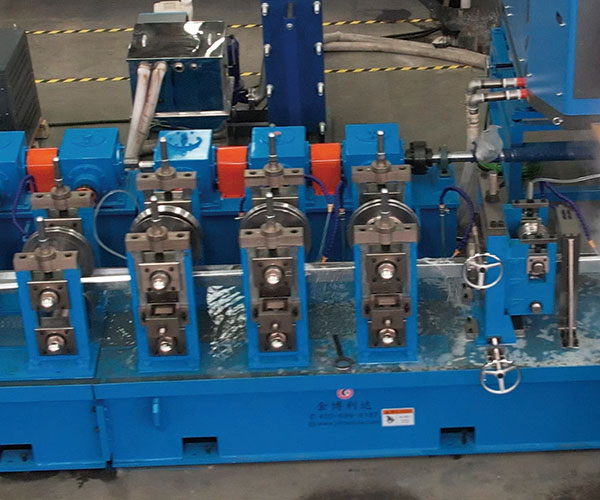
Si l'usine a également besoin de tubes ronds, la production d'un rond à l'autre peut offrir un avantage naturel.
La ligne amont forme et soude déjà un tube rond.
Lorsqu'un produit rond est nécessaire, la section de formation carrée aval n'a pas besoin de le remodeler en une section rectangulaire creuse.
Lorsque des tubes carrés ou rectangulaires sont nécessaires, des supports de dimensionnement supplémentaires effectuent la conversion.
En revanche, une ligne carrée directe se développe généralement spécifiquement autour d’une production carrée et rectangulaire.
Pour une usine dédiée presque entièrement aux profils structurels carrés et rectangulaires, cette spécialisation peut être utile.
Pour une usine qui a besoin d’une large combinaison de tubes ronds, carrés et rectangulaires, la stratégie de fabrication peut favoriser une configuration de ligne différente.
Le choix correct doit donc prendre en compte l’ensemble du mix de vente et de production.
La planéité du visage doit être contrôlée
Le tube carré n'est pas simplement défini par quatre coins.
Les faces situées entre ces coins doivent également répondre aux exigences dimensionnelles et d'apparence.
Les problèmes possibles incluent :
- faces concaves,
- faces convexes,
- vague locale,
- largeur inégale,
- torsion du visage,
- et coins asymétriques.
Ces défauts peuvent se développer à partir de positions de rouleau incorrectes, d'une déformation inégale du matériau, d'une mauvaise progression de l'outillage, d'une distorsion de soudage ou d'une pression de dimensionnement.
La formation directe et la formation ronde à carrée contrôlent la géométrie des faces de différentes manières.
Dans la production ronde à carrée, les parties incurvées du tube rond doivent être aplaties progressivement.
Lors du formage direct, les faces relativement plates doivent rester stables pendant que les coudes d'angle sont développés.
Aucune des deux méthodes ne supprime la nécessité d’un étalonnage final.
Les mesures des tubes finis doivent donc inclure l'état du visage ainsi que la largeur et la hauteur.
La position de la couture doit rester stable
La position du joint de soudure est importante à la fois pour la stabilité de fabrication et pour les applications en aval.
Si la bande se suit latéralement pendant le formage, la couture peut se déplacer depuis son emplacement prévu.
Cela peut rendre le scarfing, le dimensionnement, les tests et la fabrication en aval moins cohérents.
La machine de formage de tubes carrés doit donc maintenir la ligne centrale du matériau à travers :
- contrôle d'entrée,
- former des stands,
- guides,
- fin passe,
- soudage,
- et dimensionnement.
Lorsque le mouvement de la couture se produit, les opérateurs doivent déterminer où la bande commence à se déplacer plutôt que de corriger uniquement les cages de dimensionnement finales.
Le formage stable en amont est essentiel, que le processus soit rond à carré ou carré direct.
Comment les deux méthodes affectent l'ajustement du rouleau
Le réglage du rouleau est l'une des différences pratiques que les fabricants remarquent lors de la production quotidienne.
L'outillage fixe traditionnel est conçu autour d'une géométrie de profil spécifique La production d'une autre taille peut nécessiter le remplacement de rouleaux ou d'entretoises.
L'outillage réglable permet de modifier la position des rouleaux sélectionnés tout en conservant les composants plus courants.
Les systèmes carrés directs sont souvent conçus avec des concepts de rouleaux réglables, car les faces et les coins peuvent être contrôlés grâce à un outillage repositionné sur une plage conçue.
Un réglage motorisé ou commandé par CNC peut réduire encore le travail de réglage manuel.
Cependant, le positionnement automatique ne supprime pas la nécessité de vérification.
Après un changement de taille, les opérateurs doivent quand même confirmer :
- largeur de section,
- hauteur de section,
- rayon d'angle,
- dimensions diagonales,
- état des murs,
- position de la couture,
- rectitude,
- et longueur coupée.
Les réglages des machines stockées sont un point de départ et ne remplacent pas l’inspection des produits finis.
La vitesse de production ne doit pas être comparée dans l’isolement
La vitesse maximale de la ligne est souvent incluse en bonne place dans les spécifications des usines à tubes.
Mais la machine la plus rapide n’est pas automatiquement la machine la plus productive.
La production réelle dépend de :
- fréquence de changement de bobine,
- assemblage de bandes,
- performances de l'accumulateur,
- stabilité de formage,
- vitesse de soudage,
- refroidissement,
- dimensionnement,
- capacité de coupure,
- manipulation de produits,
- changement de taille,
- et rendement qualité.
Par exemple, une machine peut avoir une vitesse de fonctionnement maximale plus élevée mais nécessiter beaucoup plus de temps entre les tailles de produits.
Un autre peut fonctionner légèrement plus lentement mais passer plus de temps à produire un tube acceptable.
La mesure utile est donc une production finie stable sur une période de production réelle.
Contrôle de qualité pour tube carré et rectangulaire
Le contrôle de qualité doit être basé sur les spécifications du tube fini.
Les mesures importantes comprennent généralement :
- largeur extérieure,
- hauteur extérieure,
- épaisseur de paroi,
- rayon d'angle,
- différence diagonale,
- planéité du visage,
- rectitude,
- twist,
- position de la couture,
- état de soudure,
- longueur finie,
- et qualité de surface.
Pour les sections creuses structurelles, le matériau et la norme dimensionnelle applicables doivent également être identifiés.
Le processus de fabrication doit donc être conçu à rebours à partir des spécifications finies requises.
Un tube carré qui semble visuellement acceptable peut toujours échouer aux exigences dimensionnelles si la largeur, la géométrie du coin, l'état du mur ou la rectitude se situe en dehors de la plage spécifiée.
Problèmes typiques de la formation ronde à carrée
La production ronde à carrée peut développer plusieurs problèmes spécifiques au processus.
Concavité excessive du visage
Si le tube rond est converti de manière trop agressive, la partie centrale d'une face peut ne pas développer la planéité requise.
La progression de l'outillage et la pression de dimensionnement doivent être revues.
Coins inégaux
Un positionnement incorrect du rouleau ou un centrage du tube peut créer des différences entre les quatre régions de coin.
Torsion pendant la remise en forme
Une déformation inégale entre les côtés du tube peut entraîner la rotation de la section finie sur sa longueur.
Dérive dimensionnelle
L'usure, la variation de configuration, la température du tube, les changements de matériau ou le mouvement du rouleau de dimensionnement peuvent affecter la largeur et la hauteur finies.
Ces problèmes doivent être attribués au stade où ils deviennent visibles pour la première fois plutôt que corrigés uniquement au dernier stand.
Problèmes typiques du formage carré direct
Le formage direct a ses propres défis de contrôle.
Instabilité du coin
Si les coins se développent trop rapidement ou de manière incohérente, la section peut se déformer avant d'atteindre le point de soudure.
Inadéquation des bords
Des chemins de formation inégaux peuvent amener les bords de la bande à arriver à des positions différentes.
Face Wave
Des zones relativement plates de la bande peuvent devenir instables si la déformation longitudinale n'est pas contrôlée.
Asymétrie
Un réglage incorrect du rouleau peut produire différents angles de coin ou dimensions latérales.
Erreur de configuration de changement
L'outillage réglable améliore la flexibilité mais rend également importants les réglages de position corrects. Un support mal ajusté peut affecter plusieurs dimensions finies.
Ce ne sont pas des raisons d'éviter le formage direct Ils montrent simplement pourquoi la conception et la configuration de l'outillage restent critiques.
Comment comparer les deux méthodes pour votre usine
Au lieu de se demander quelle technologie est généralement la meilleure, les fabricants devraient les comparer en utilisant les exigences réelles de production.
Produit Mix
L'usine produira-t-elle uniquement des tubes carrés et rectangulaires, ou également des quantités importantes de tubes ronds ?
Gamme Taille
Quelle est l'ampleur de la différence entre les sections les plus petites et les plus grandes ?
Rapport rectangulaire
Combien de dimensions rectangulaires sont nécessaires par rapport aux profils carrés ?
Épaisseur de paroi
Quelles sont les épaisseurs minimale et maximale ?
Matériel
La ligne traitera-t-elle de l'acier au carbone conventionnel, de l'acier à haute résistance, de l'acier inoxydable ou d'autres matériaux ?
Fréquence de basculement
Une spécification durera-t-elle plusieurs jours ou plusieurs tailles seront-elles produites en une seule équipe ?
Exigences du coin
Quels rayons de coin et quelles tolérances dimensionnelles doivent être maintenus ?
Volume de production
Quelles tailles de tubes représentent la majeure partie de la production annuelle ?
Traitement en aval
Les tubes seront-ils ultérieurement découpés au laser, percés, soudés dans des cadres, galvanisés ou utilisés directement comme composants structurels ?
Ces questions permettent d'identifier quelle stratégie de formage soutient le mieux le modèle opérationnel réel de l'usine.
Lorsque la formation ronde à carrée peut être plus appropriée
La production ronde à carrée peut être un choix judicieux lorsque l'usine a besoin d'un mélange flexible de tubes ronds, carrés et rectangulaires.
Il peut également convenir aux fabricants avec un processus d'usine de tubes de restes explosifs de guerre conventionnel établi, une expérience d'outillage existante et des procédures de changement standardisées.
Le procédé peut être particulièrement pratique lorsque la production consiste en de longs tirages dans des tailles relativement stables et que la fréquence de changement d'outillage n'est pas une contrainte majeure.
Étant donné que l'étape de soudage est basée sur le formage de tubes ronds, les opérateurs familiers avec les usines à tubes conventionnelles peuvent également trouver le processus plus facile à normaliser.
Cependant, ces avantages dépendent toujours de la machine spécifique et de la gamme de production.
Lorsque la formation carrée directe peut être plus appropriée
Le formage carré direct devient particulièrement pertinent lorsque la production est fortement concentrée sur des sections creuses carrées et rectangulaires.
Il peut également être utile lorsque : X est un élément de référence qui peut être utilisé pour le traitement des effets de la technique et de la technique
- la ligne doit couvrir plusieurs tailles de carrés associées,
- des changements fréquents de taille sont attendus,
- l'outillage réglable est une priorité majeure,
- le tube rond n'est pas un produit important,
- ou le fabricant souhaite que le processus de formage se concentre plus directement sur la géométrie finie.
Pour les sections structurelles plus grandes, la réduction des déformations intermédiaires inutiles peut également devenir une considération de conception importante.
Cependant, les avantages dépendent fortement d’une ingénierie d’outillage correcte et de la gamme de tailles pour laquelle la ligne est conçue.
Le formage direct doit donc être évalué comme un système de production complet plutôt que comme une caractéristique technologique unique.
Les tests d’acceptation en usine doivent inclure plusieurs tailles

Lorsqu'une machine de formage de tubes carrés est destinée à produire une large gamme de dimensions, le test d'une seule taille de tube fournit des informations limitées.
Les tests d'acceptation en usine devraient idéalement évaluer les produits représentatifs de la gamme requise.
Selon le projet, cela pourrait inclure :
- une section carrée plus petite,
- une section carrée plus grande,
- une section rectangulaire,
- un produit à paroi plus fine,
- et un produit à paroi plus épaisse.
Le but est de confirmer non seulement que la machine fonctionne, mais que les changements de taille et la qualité finie peuvent être maintenus sur la plage de production spécifiée.
Les contrôles FAT utiles comprennent notamment
| Article GRAS | Que vérifier |
|---|---|
| Stabilité de formation | Le tube se déplace régulièrement dans les tribunes |
| Soudage | La couture reste stable |
| Largeur et hauteur | Spécification requise de correspondance |
| Diagonales | La section reste carrée |
| Coins | Le rayon et la symétrie sont acceptables |
| État du visage | Pas de concavité ou de convexité excessive |
| Droiture | Le tube fini reste dans les limites des exigences |
| Changement | Fonctionne selon la méthode d'ajustement requise |
| Coupe | La longueur du tube et la qualité de l'extrémité sont cohérentes |
| Répétabilité | Plusieurs tubes consécutifs restent stables |
Un échantillon réussi provenant d’un même contexte ne devrait pas être la seule base pour évaluer une chaîne de production multi-tailles.
Quelles informations doivent être fournies avant de configurer la machine ?
Avant de configurer une machine de formage de tubes carrés, le fabricant doit préparer une liste complète de tubes.
Les informations devraient comprendre
Dimensions du tube carré
Listez chaque largeur et hauteur requise.
Dimensions rectangulaires du tube
Fournir la plage dimensionnelle complète.
Exigences relatives aux tubes ronds
Préciser si des produits ronds doivent également être fabriqués.
Épaisseur de paroi
Définir la gamme complète d'épaisseur.
Grades de matériaux
Identifiez l’acier ou d’autres matériaux qui devraient circuler sur la ligne.
Normes applicables
Préciser les normes de produits et les exigences de tolérance pertinentes.
Longueurs terminées
Définir les longueurs normales et maximales des tubes.
Production distribution
Identifiez les tailles qui représenteront la plupart des volumes de production.
Anticipations de changement
Indiquez à quelle fréquence l'usine s'attend à changer de spécifications.
Exigences en aval
Décrire les opérations supplémentaires de découpe, de perçage, de traitement laser, de soudage ou de manipulation.
Grâce à ces informations, la chaîne de production peut être conçue autour de la plage de fabrication réelle plutôt que d’une seule taille nominale de tube.
Conclusion
Le formage rond à carré et carré direct sont deux manières différentes de produire des tubes soudés carrés et rectangulaires, et aucune des deux méthodes n'est universellement supérieure.
Le formage rond à carré crée d'abord un tube rond soudé, puis le remodèle progressivement en la section creuse requise. Il s’agit d’un processus mature qui peut s’adapter à des environnements de production où les tubes ronds, carrés et rectangulaires partagent la même stratégie de fabrication plus large.
La formation carrée directe commence à développer la géométrie carrée ou rectangulaire finale plus tôt, évitant ainsi la forme intermédiaire ronde complète. Cela peut être précieux pour les programmes de production fortement axés sur les sections carrées et rectangulaires et peut prendre en charge des concepts d'outillage flexibles dans une plage de tailles techniques.
Le choix de machine de formage de tubes carrés doit donc être basé sur le mélange de produits, les dimensions des tubes, l'épaisseur de la paroi, les matériaux, les exigences en matière de coins, les conditions de soudage, la fréquence de changement de taille, le volume de production et le traitement en aval.
Une chaîne de production conçue autour de la gamme complète de tubes fournira généralement un résultat plus pratique que la sélection d'un processus de formage basé sur un seul avantage revendiqué.
FAQ
Qu'est-ce qu'une machine de formage
Une machine de formage de tubes carrés est un équipement utilisé pour produire des tubes métalliques carrés ou rectangulaires par des processus progressifs de formage, de soudage, de dimensionnement, de redressement et de coupe. La ligne peut utiliser un formage rond à carré ou carré direct selon sa conception.
Quelle est la différence entre la formation ronde à carrée et la formation carrée directe ?
Le formage rond à carré produit d'abord un tube rond soudé puis le remodèle en une section carrée ou rectangulaire Le formage carré direct forme progressivement une bande plate vers la géométrie carrée ou rectangulaire finale avant soudage et dimensionnement final.
La formation directe du carré est-elle meilleure que la formation du rond au carré ?
Pas universellement Le formage direct peut être avantageux pour certaines gammes de produits carrés et rectangulaires, en particulier lorsque la flexibilité de l'outillage et les changements fréquents de taille sont importants Le formage rond à carré peut être très approprié lorsque le tube rond est également produit ou que le traitement conventionnel par broyeur à tubes est préféré.
Une machine de formage de tubes carrés peut-elle produire différentes tailles de tubes
Oui, selon la conception de la machine et la gamme de production d'ingénierie Certaines lignes nécessitent des changements de rouleaux entre les tailles, tandis que d'autres utilisent un outillage réglable ou partagé pour des dimensions sélectionnées La capacité exacte doit être confirmée par rapport à la liste complète des tubes.
Quelles informations sont nécessaires pour configurer une machine de formage de tubes carrés ?
Les informations importantes comprennent les dimensions des tubes carrés et rectangulaires, l'épaisseur de la paroi, les qualités des matériaux, les normes requises, les longueurs finies, les exigences en matière de tubes ronds, le volume de production attendu, la fréquence de changement et les exigences de traitement en aval.
Besoin d'évaluer une ligne de production de tubes carrés ?
Le choix entre le formage rond à carré et carré direct devrait commencer par la gamme complète de tubes plutôt que par une taille individuelle Si vous prévoyez une production de tubes carrés ou rectangulaires, contactez JBLDIE pour discuter de vos dimensions de tube, de l'épaisseur de paroi, des matériaux, du mélange de production et des exigences de configuration de la ligne.
 French
 English
 Arabic
 Russian
 Spanish