
Машина для формования квадратных трубок: круглая и прямая формовка
Оглавление
Введение

Квадратные и прямоугольные трубы можно производить более чем по одному образующему маршруту. Два наиболее распространенных подхода кругло-квадратная формация, в котором плоская полоса сначала формируется и сваривается в круглую трубку, а затем преобразуется в квадратное или прямоугольное сечение, и прямое квадратичное формование, в котором полоса постепенно формируется в направлении окончательной квадратной или прямоугольной геометрии без предварительного создания цельной круглой трубки.
Для производителей, оценивающих a машина для формования квадратных трубок, разница между этими двумя процессами влияет гораздо больше, чем внешний вид готовой трубы. структура инструмента, последовательность формирования, развитие углов, изменение размера, производственный диапазон, поведение полосы, условия сварки, требования к размерам и контроль качества могут все меняться в соответствии с выбранным методом.
Ни один из процессов не является универсально лучше. формации круглый-квадрат является зрелым и широко используемым производственным маршрутом, который может обеспечить стабильную обработку в соответствии со многими спецификациями труб Прямая квадратная формовка может упростить части пути деформации и может обеспечить большую гибкость оснастки для определенных диапазонов квадратных и прямоугольных труб. соответствующее решение зависит от фактического ассортимента продукции, а не от названия технологии формовки.
JBLDIE's Машина для формовки квадратных труб разработан на основе непрерывной обработки труб, которая может включать формование, высокочастотную сварку, калибровку, правку и связанные с ними производственные операции в соответствии с требуемыми спецификациями труб.
Что такое машина для формования квадратных трубок?
Машина для формования квадратных труб - это система промышленного производства, используемая для преобразования металлической полосы или промежуточной сварной трубы в квадратные или прямоугольные полые секции.
Полная производственная линия обычно включает в себя больше, чем сами формовочные стенды.
В зависимости от конфигурации оборудования процесс изготовления может содержать
- загрузка катушки,
- раскрутка,
- соединение полос,
- накопление,
- формирование полосы,
- формирование ребер,
- высокочастотная сварка,
- удаление сварных валиков,
- охлаждение,
- квадратная или прямоугольная форма,
- калибровка,
- выпрямление,
- резка,
- и обработка готовых трубок.
Точное положение, в котором создается квадратная форма, зависит от выбранного метода формования.
При производстве круглых к квадратным большая часть начального участка формования спроектирована вокруг создания круглой сварной трубы. Квадратная или прямоугольная геометрия разрабатывается позже.
При прямой квадратной формовке полоса начинает развивать окончательную геометрию полого сечения на более ранних этапах процесса.
Эта разница меняет всю стратегию оснастки.
Что такое формирование труб от круглого до квадратного сечения?
Формование от круглого до квадратного - это традиционный процесс производства сварных труб, при котором плоская металлическая полоса постепенно формируется в открытую круглую секцию.
Затем два края полосы соединяются на участке сварки и соединяются, образуя непрерывную круглую трубку.
После сварки, зачистки, охлаждения круглая трубка поступает в дополнительные калибровочные и формовочные клети.
Эти последующие валки постепенно меняют круглое поперечное сечение на квадратный или прямоугольный профиль.
Упрощенный процесс заключается в
стальная катушка → подготовка полосы → круглая формовка → ВЧ сварка → охлаждение → квадрат/прямоугольная формовка → калибровка → правка → резка
Этот метод разделяет производственную задачу на два основных этапа.
Первая ступень создает устойчивую сварную круглую трубку.
Второй преобразует эту трубку в необходимое квадратное или прямоугольное сечение.
Поскольку производство круглых труб широко развито, этот путь по-прежнему широко используется во многих приложениях с полым сечением.
Что такое прямое квадратичное формирование?
Прямое формирование квадрата также называется прямым формированием квадрата.
Вместо того, чтобы сначала создавать полную круглую трубку, плоская полоса постепенно изгибается в сторону квадратного или прямоугольного открытого сечения.
Углы и относительно плоские грани начинают развиваться еще до стадии сварки.
Края полосы в конечном итоге позиционируются для сварки, после чего сварной участок продолжается через калибровочные и калибровочные клети для достижения необходимой окончательной геометрии.
Упрощенный маршрут прямого формирования можно представить как
стальная катушка → подготовка полосы → прогрессивная угловая формовка → открытый квадрат/прямоугольный участок → HF сварка → калибровка → правка → резка
Важное отличие состоит в том, что материал не подвергается полной трансформации:
плоский → круглый → квадратный
Вместо этого прогресс формирования движется более непосредственно к окончательной форме.
Это меняет то, как деформация распределяется по полосе и как необходимо настроить инструменты.
Круглое к квадрату и прямое квадратичное формирование
| Фактор | Круглый-квадратный | Прямое квадратичное формование |
|---|---|---|
| Начальная форма формования | Раунд | Квадратное/прямоугольное развитие начинается напрямую |
| Геометрия сварочного этапа | В первую очередь круглая трубка | Околоквадратное или прямоугольное открытое сечение |
| Окончательное формирование | Круглая трубка изменена после сварки | Окончательный профиль, очищенный после сварки |
| Стратегия инструмента | Круглый формование + инструмент квадратного калибровки | Прямая угловая и забойная оснастка |
| Путь деформации | Плоский → круглый → квадратный/прямоугольник | Плоский → квадратный/прямоугольник |
| Развитие углового | В основном при перекройке ниже по течению | Развивался постепенно раньше |
| Стратегия изменения размера | Сильно зависит от наборов валков | Может поддерживать концепции регулируемого/общего рулона в подходящих конструкциях |
| Гибкость производства | Зрелые для производства широких труб | Особенно полезно для выбранных квадратных/прямоугольных диапазонов |
| Производство круглых труб | Естественно поддерживается концепцией линии | Обычно ориентированы на квадратные/прямоугольные изделия |
| Лучший выбор | Зависит от ассортимента продукции | Зависит от ассортимента продукции |
Соответствующий процесс следует выбирать в соответствии с фактическим диапазоном труб, толщиной стенок, материалом, требованиями к качеству и производственной стратегией.
Почему формирование от круглого до квадратного остается широко используемым
Формование круглого к квадратному имеет большое практическое преимущество: первая часть линии проходит по установленному процессу сварки круглых труб.
Формирование полосы симметрично по круговой форме позволяет краям приближаться к точке сварки в хорошо понятной геометрии.
После сварки и стабилизации круглой трубки более поздние стойки преобразуют ее в квадратные или прямоугольные секции.
Этот процесс может быть полезен для заводов, производящих как круглые, так и фасонные трубы.
Стратегия производства, построенная на круглотрубном формовании, может позволить поддерживать ту же базовую концепцию стана:
- круглая трубка,
- квадратная трубка,
- прямоугольная трубка,
- и несколько связанных размеров трубки,
при условии, что секции оснастки и калибровки сконфигурированы соответствующим образом.
Для производителей, чей портфель продукции включает значительную долю круглых трубок, это может быть важным фактором.
Почему было разработано прямое квадратичное формование
Прямая формовка квадратов направлена на достижение другой производственной цели.
Если заводу в основном нужны квадратные и прямоугольные профили, формирование каждой полосы в целую круглую трубку перед повторным преобразованием ее в квадратную форму приводит к деформации, которая не соответствует непосредственно конечному профилю.
Прямая формовка направлена на то, чтобы маршрут формования более точно соответствовал готовому участку.
Вместо постепенного изгиба всей полосы в сторону круглой формы оснастка постепенно создает
- угловые регионы,
- плоские лица,
- краевые позиции,
- и открытый участок, необходимый для сварки.
Это может сделать прямое формование привлекательным для производственных программ, в основном ориентированных на квадратные и прямоугольные полые профили.
Однако этот процесс требует тщательного проектирования инструментов, поскольку полоса должна оставаться стабильной, в то время как разные области поперечного сечения подвергаются разной степени деформации.
Формирование углов является одним из самых больших различий
Квадратные и прямоугольные трубки частично ограничены углами.
Круглые и квадратные процессы и прямые квадратные процессы развивают эти углы по-разному.
В линии круглый-квадрат материал сначала содержит непрерывную кривизну по окружности круглой трубки. при переформовке ниже по потоку выбранные участки сплющиваются, в то время как другие участки развиваются в углы.
Таким образом, калибровочная секция перераспределяет и без того изогнутое поперечное сечение.
При прямой квадратной формовке углы постепенно вводятся из плоской полосы.
Разработчик инструмента определяет, где начинается каждый угол и как развивается его угол от одной формовочной стойки к другой.
Это обеспечивает другой уровень контроля над путем формирования, но также делает особенно важным рисунок цветка.
Слишком агрессивное формирование угла может увеличить локальную нагрузку, а недостаточный контроль может привести к нестабильности граней или краев.
Радиус угла должен соответствовать требованиям готовой трубки
Совершенно острый квадратный угол обычно не является целью холодногнутых конструкционных труб.
Настоящие квадратные и прямоугольные полые секции имеют определенные радиусы углов.
Соответствующий радиус зависит от
- спецификация трубки,
- толщина стенки,
- свойства материала,
- стандарт продукта,
- последующее использование,
- и способ формования.
Для конструкционных полых секций требования к размерам и материалам должны соответствовать применимым спецификациям труб.
Например, Американский институт стального строительства предоставляет техническую информацию Полые конструктивные секции (HSS), включая квадратные, прямоугольные и круглые секции, используемые в конструкциях.
Поэтому машина для формования квадратных труб должна быть сконфигурирована в соответствии с требуемым стандартом готовых трубок, а не пытаться создать наименьший возможный радиус угла просто для внешнего вида.
Толщина стенки влияет на стратегию формирования
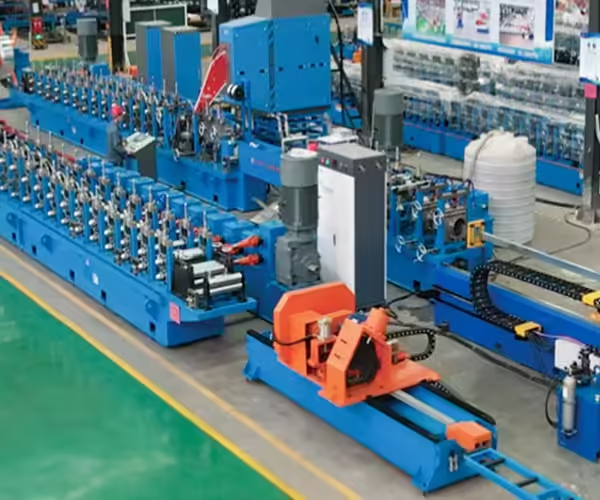
Толщина стенки изменяет реакцию полосы как при круглой, так и при прямой формовке.
Более тонкая полоса может быть более чувствительна к локальной нестабильности, искажениям лица и образованию волн.
Более толстый материал требует большей силы формования и может создавать более высокие нагрузки на валы, стойки, приводы и инструменты.
Материальная прочность также имеет значение.
Высокопрочная сталь может сопротивляться изгибу сильнее и проявлять другие характеристики упругого сгибания, чем материал с более низкой прочностью при той же номинальной толщине.
По этой причине диапазон размеров трубок нельзя оценить только по внешним размерам.
Машина, предназначенная для одной комбинации из
размер трубки + толщина стенки + материал
может потребоваться существенно другая механическая конфигурация для другого.
Поэтому предполагаемый диапазон материалов должен быть установлен перед выбором между круглым и квадратным формованием и прямым формованием.
Как ширина полосы связана со способом формования
Ширина полосы имеет основополагающее значение для производства сварных труб, поскольку плоская полоса в конечном итоге становится полным периметром трубы.
На требуемую ширину влияют
- готовые размеры трубки,
- толщина стенки,
- геометрия углов,
- способ формования,
- припуск на сварку,
- и проектирование инструментов.
Методы округления до квадрата и прямого формования могут использовать разные расчеты ширины полосы, поскольку материал следует разным путям деформации.
Поэтому производителям следует избегать предположения, что существующая спецификация полосы для процесса "круглый к квадрату" может быть автоматически перенесена на линию прямого формования.
Ширина полосы должна рассчитываться на основе фактической конструкции оснастки и подтверждаться в ходе производственных испытаний.
Неправильная ширина может влиять на положение кромки в точке сварного шва, стабильность размеров, образование углов и размер готового сечения.
Сварка по-прежнему остается критическим процессом
Изменение маршрута формовани не снимает необходимости в стабильной сварке.
Оба процесса должны соединить две кромки полосы вместе в контролируемых условиях, прежде чем создавать непрерывный шов.
Важные переменные, связанные со сваркой, могут включать в себя
- состояние полосового края,
- выравнивание кромок,
- геометрия сварного шва V,
- высокочастотная энергия,
- скорость линии,
- положение сжимающего валка,
- давление сжатия,
- и характеристики материала.
Формовочная секция должна последовательно доставлять края на сварочную станцию.
Если прямой квадратный инструмент создает неравномерное продольное перемещение между двумя сторонами полосы, может пострадать стабильность сварки.
Аналогичным образом, мельница круглого сечения с плохим выравниванием перед потоком может доставлять несовпадающие края к точке сварки.
Поэтому сварочную секцию необходимо рассматривать вместе со способом формования, а не рассматривать как полностью независимую систему.
Формование круглого к квадратному после сварки
После сварки круглой трубки она поступает в ряд клетей для калибровки и изменения формы.
Трансформация должна происходить постепенно.
Первые стойки начинают сплющивание выбранных областей круглого сечения.
По мере продвижения трубки четыре угловые области становятся более четкими, а грани постепенно приближаются к требуемой плоской геометрии.
Для прямоугольной трубки ширина и высота контролируются независимо посредством последовательности формования.
Этот процесс должен избегать создания чрезмерных напряжений на отдельных участках стенки трубки.
Если переформирование происходит слишком агрессивно, проблемы могут включать в себя
- вогнутые грани,
- выпуклые грани,
- угловое искажение,
- крутить,
- размерная вариация,
- или стресс, связанный с швом.
Поэтому стратегию калибровки следует разрабатывать с учетом конкретного диапазона трубок.
Прямая квадратная формовка перед сваркой
При прямой квадратной формовке полоса начинает разработку конечной секции раньше.
Инструмент обычно обеспечивает контролируемые изгибы в будущих местах углов, одновременно направляя относительно плоские поверхности в заданные положения.
По мере протекания процесса формования полоса начинает напоминать открытую квадратную или прямоугольную трубку.
Краям еще нужно правильно подойти к месту сварки.
Это одна из важнейших инженерных задач прямой формовки.
Инструмент должен создавать желаемую геометрию угла, не позволяя открытой секции терять устойчивость и не вызывая несоответствия кромок.
Поэтому успешное прямое формование сильно зависит от:
- дизайн цветочного узора,
- позиционирование направляющей,
- выравнивание стенда,
- регулировка крена,
- материальная консистенция,
- и контролируемая прогрессия формирования.
Требования к инструменту разные
Два метода формования требуют принципиально разных концепций оснастки.
Линия круглого к квадратному обычно включает в себя инструменты для:
- первоначальная пробойная форма,
- фин-пасс подготовка,
- сварка,
- размер круглых трубок,
- квадратная или прямоугольная переформовка.
Прямая квадратная линия использует последовательность формирования, разработанную вокруг конечного квадратного или прямоугольного сечения более раннего этапа.
Это может позволить более широко использовать регулируемые или общие рулоны в пределах разработанного ассортимента продукции.
Однако термин “common tooling” следует интерпретировать осторожно.
Это не означает, что одна универсальная конфигурация валков может производить все возможные квадратные и прямоугольные трубы.
Диапазон, в котором можно использовать инструменты, зависит от:
- минимальный размер секции,
- максимальный размер раздела,
- отношение ширины к высоте,
- толщина стенки,
- угловые требования,
- материал,
- дизайн стенда,
- и требуемая точность.
Поэтому фактический диапазон общего валка должен быть определен во время машиностроения.
Какой метод лучше для частой смены размера?
Это зависит от конструкции машины.
Традиционные круглоквадратные станы часто требуют замены или изменения положения инструментов при изменении размеров труб.
Если необходимо снять, заменить и перестроить множество роликов, замена может стать значительной частью производственного времени.
Некоторые системы прямой квадратной формовки разработаны с учетом регулируемых положений валков, так что трубы нескольких размеров могут использовать больше инструментов.
Это может уменьшить физическую замену валков для определенного производственного диапазона.
Однако переключение не следует оценивать только путем подсчета изменений роликов.
Производителям также следует учитывать:
- регулировка направляющей,
- настройка fin-pass,
- регулировка сварного ящика,
- позиционирование сжимающего валка,
- установка шарфинга,
- регулировка размера,
- настройка выпрямителя,
- конфигурация отсечки,
- и сохраненные параметры управления.
Полезным измерением является общее время переключения линии от последней приемлемой трубки одного размера к первой приемлемой трубке следующей.
Ассортимент продукции более важен, чем размер трубки
Распространенной ошибкой при выборе оборудования является оценка машины с использованием только одной репрезентативной трубки.
Например, фабрика может изначально сосредоточиться на квадратной трубке размером 100 × 100 мм.
Но в собственно производственную программу могут входить и
- 50 × 50 мм,
- 80 × 80 мм,
- 100 × 50 мм,
- 120 × 60 мм,
- 150 × 150 мм,
- и других размеров.
Машина, оптимизированная вокруг одной секции, может не обеспечивать одинаковую эффективность во всем диапазоне.
Прежде чем выбрать метод формования, производители должны составить карту ожидаемого производственного портфеля.
Полезная информация включает в себя
| Информация о продукте | Почему это важно |
|---|---|
| Наименьший квадратный размер | Определяет нижний диапазон формования |
| Самый большой квадратный размер | Определяет производительность конструкционной машины |
| Прямоугольные размеры | Влияет на диапазон регулировки |
| Диапазон толщины стенок | Влияет на нагрузку и оснастку |
| Материальные сорта | Влияния, формирующие силу и возврат |
| Доля производства по размерам | Показывает, какие продукты заслуживают оптимизации |
| Частота переключения | Влияет на инструментальную стратегию |
| Требование к круглым трубкам | Может способствовать круговому маршруту производства |
Такой подход к семейству продуктов дает гораздо более реалистичную основу для выбора машины для формования квадратных труб.
Производство круглых труб может повлиять на решение
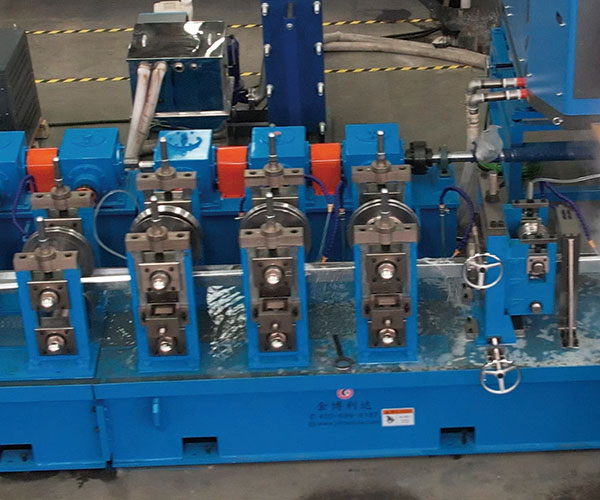
Если заводу также нужны круглые трубы, производство "круглый к квадрату" может обеспечить естественное преимущество.
Линия входа уже образует и сваривает круглую трубку.
Когда требуется круглое изделие, нижестоящему квадратообразующему участку не нужно придавать ему форму полого прямоугольного сечения.
Когда требуется квадратная или прямоугольная трубка, преобразование выполняют дополнительные калибровочные стойки.
Прямая квадратная линия, напротив, обычно разрабатывается специально для квадратного и прямоугольного производства.
Для завода, почти полностью посвященного конструкционным квадратным и прямоугольным профилям, такая специализация может быть полезна.
Для завода, которому требуется широкое сочетание круглых, квадратных и прямоугольных труб, производственная стратегия может отдавать предпочтение другой конфигурации линии.
Поэтому правильный выбор должен учитывать весь комплекс продаж и производства.
Плоскостность лица необходимо контролировать
Квадратная трубка не просто определяется четырьмя углами.
Грани между этими углами также должны соответствовать требованиям к размерам и внешнему виду.
К числу возможных проблем относятся
- вогнутые грани,
- выпуклые грани,
- локальная волна,
- неравномерная ширина,
- поворот лица,
- и асимметричные углы.
Эти дефекты могут возникнуть из-за неправильного положения валков, неравномерной деформации материала, плохого прогресса оснастки, деформации сварки или неправильного давления калибровки.
Прямая формовка и формирование круглого к квадратному геометрии управляющей поверхности различными способами.
При производстве от круглого до квадратного изогнутые части круглой трубки необходимо постепенно сплющивать.
При прямой формовке относительно плоские поверхности должны оставаться стабильными, пока развиты угловые изгибы.
Ни один из методов не устраняет необходимость окончательной калибровки.
Поэтому измерения в готовой трубке должны включать состояние поверхности, а также ширину и высоту.
Положение шва должно оставаться стабильным
Положение сварного шва важно как для стабильности производства, так и для последующих применений.
Если полоса во время формования движется вбок, шов может перемещаться от предполагаемого места.
Это может сделать зачистку, калибровку, тестирование и последующее изготовление менее последовательными.
Поэтому машина для формования квадратных труб должна поддерживать осевую линию материала посредством:
- входной контроль,
- формовочные стенды,
- гиды,
- фин проходит,
- сварка,
- и калибровка.
При движении шва операторы должны определять, где полоса начинает смещаться, а не корректировать только окончательные калибровочные клеть.
Стабильная формовка на входе имеет важное значение независимо от того, является ли процесс круглым или прямым квадратом.
Как два метода влияют на корректировку крена
Регулировка валков - одно из практических различий, которые производители замечают при ежедневном производстве.
Традиционная фиксированная оснастка спроектирована с учетом определенной геометрии профиля. Для производства другого размера может потребоваться замена валков или прокладок.
Регулируемая оснастка позволяет изменять положение выбранных валков, сохраняя при этом более распространенные компоненты.
Системы прямого квадрата часто разрабатываются с использованием концепций регулируемого крена, поскольку гранями и углами можно управлять с помощью перемещенных инструментов в заданном диапазоне.
Моторизованная регулировка или регулировка с ЧПУ могут еще больше сократить работу по ручной настройке.
Однако автоматическое позиционирование не устраняет необходимости проверки.
После изменения размера операторы все равно должны подтвердить
- ширина секции,
- высота секции,
- радиус угла,
- диагональные размеры,
- состояние стены,
- положение шва,
- прямолинейность,
- и длина реза.
Настройки хранимой машины являются отправной точкой, а не заменой проверки готовой продукции.
Скорость производства не следует сравнивать в изоляции
Максимальная скорость линии часто занимает видное место в спецификациях трубной мельницы.
Но более быстрая машина не является автоматически более производительной машиной.
Фактический объем производства зависит от
- частота изменения катушки,
- соединение полос,
- производительность аккумулятора,
- формообразующая стабильность,
- скорость сварки,
- охлаждение,
- калибровка,
- отсечная мощность,
- обработка продукции,
- изменение размера,
- и урожайность качества.
Например, одна машина может иметь более высокую максимальную скорость работы, но требует значительно больше времени между размерами продукта.
Другой может работать немного медленнее, но тратить больше времени на производство приемлемой трубки.
Таким образом, полезным показателем является стабильная готовая продукция в течение фактического производственного периода.
Контроль качества квадратной и прямоугольной трубки
Контроль качества должен основываться на спецификации готовой трубки.
Важные измерения обычно включают в себя
- наружная ширина,
- наружная высота,
- толщина стенки,
- радиус угла,
- диагональная разница,
- плоскостность лица,
- прямолинейность,
- крутить,
- положение шва,
- состояние сварки,
- готовая длина,
- и качество поверхности.
Для конструкционных полых секций также следует определить применимый стандарт материала и размеров.
Поэтому производственный процесс должен быть спроектирован в обратном направлении от требуемой готовой спецификации.
Квадратная трубка, которая визуально кажется приемлемой, все равно может не соответствовать требованиям к размерам, если ширина, геометрия угла, состояние стены или прямолинейность выходят за пределы указанного диапазона.
Типичные проблемы формирования от круглого до квадратного
Производство "круглый к квадрату" может решить несколько проблем, связанных с конкретным процессом.
Чрезмерная вогнутость лица
Если круглая трубка преобразуется слишком агрессивно, центральная часть поверхности может не развить необходимую плоскостность.
Следует пересмотреть ход обработки и давление калибровки.
Неровные углы
Неправильное расположение валков или центрирование труб может создать различия между четырьмя угловыми областями.
Поворот во время изменения формы
Неравная деформация между боковыми сторонами трубки может привести к повороту готового участка по его длине.
Размерный дрейф
Износ, изменение настройки, температура трубки, изменение материала или перемещение калибровочного валка могут повлиять на готовую ширину и высоту.
Эти проблемы следует проследить до этапа, когда они впервые становятся видимыми, а не исправляться только на последнем стенде.
Типичные проблемы прямого квадратичного формования
Прямое формование имеет свои проблемы с контролем.
Угловая нестабильность
Если углы развиваются слишком быстро или непоследовательно, сечение может исказиться, не достигнув точки сварки.
Несоответствие края
Неравномерность путей формирования может привести к тому, что края полосы достигнут разных положений.
Лицо Волна
Относительно плоские участки полосы могут стать нестабильными, если не контролировать продольную деформацию.
Асимметрия
Неправильная регулировка крена может привести к различным углам угла или размерам сторон.
Ошибка настройки переключения
Регулируемая оснастка повышает гибкость, но также делает важными правильные настройки положения. Одна неправильно отрегулированная подставка может повлиять на несколько готовых размеров.
Это не причины избегать прямого формования. Они просто показывают, почему проектирование и настройка инструментов остаются критическими.
Как сравнить два метода для вашей фабрики
Вместо того, чтобы спрашивать, какая технология в целом лучше, производители должны сравнивать их, используя реальные производственные требования.
Продукт Микс
Будет ли завод производить только квадратные и прямоугольные трубы или также значительное количество круглых труб?
Размерный диапазон
Насколько велика разница между самым маленьким и самым большим участками?
Прямоугольное соотношение
Сколько прямоугольных размеров требуется по сравнению с квадратными профилями?
Толщина стены
Каковы минимальная и максимальная толщины?
Материал
Будет ли линия перерабатывать обычную углеродистую сталь, высокопрочную сталь, нержавеющую сталь или другие материалы?
Частота переналадки
Будет ли одна спецификация работать несколько дней или несколько размеров будут производиться в одну смену?
Угловые Требования
Какие радиусы углов и допуски по размерам необходимо поддерживать?
Объём производства
Какие размеры трубок составляют большую часть годового производства?
Нисходящая обработка
Будут ли трубы позже разрезаться лазером, сверлиться, свариваться в рамы, оцинковаться или использоваться непосредственно в качестве конструктивных компонентов?
Эти вопросы помогают определить, какая стратегия формирования лучше поддерживает реальную модель работы фабрики.
Когда формирование от круглого к квадратному может оказаться более подходящим
Производство "круглый к квадрату" может стать сильным выбором, когда заводу требуется гибкая смесь круглых, квадратных и прямоугольных трубок.
Он также может подойти производителям с устоявшимся традиционным процессом изготовления труб из ВПВ, существующим опытом оснастки и стандартизированными процедурами замены.
Этот метод может быть особенно практичным, когда производство состоит из длительных циклов относительно стабильных размеров и частота смены оснастки не является основным ограничением.
Поскольку стадия сварки основана на формовании круглых труб, операторам, знакомым с обычными трубными мельницами, также может быть легче стандартизировать этот процесс.
Однако эти преимущества по-прежнему зависят от конкретной машины и производственного диапазона.
Когда прямое формирование квадрата может оказаться более подходящим
Прямая формовка квадратом становится особенно актуальной, когда производство в значительной степени сосредоточено на квадратных и прямоугольных полых профилях.
Может быть полезно и тогда, когда
- линия должна охватывать несколько связанных квадратных размеров,
- ожидаются частые изменения размера,
- регулируемые инструменты являются основным приоритетом,
- круглые трубки не являются важным продуктом,
- или производитель хочет, чтобы процесс формования был более непосредственно ориентирован на готовую геометрию.
Для более крупных секций конструкции уменьшение ненужной промежуточной деформации также может стать важным соображением при проектировании.
Однако преимущества во многом зависят от правильной разработки инструментов и диапазона размеров, для которого разработана линия.
Поэтому прямую формовку следует оценивать как целостную производственную систему, а не как единую технологическую особенность.
Тестирование заводской приемки должно включать несколько размеров

Когда машина для формования квадратных труб предназначена для производства широкого диапазона размеров, тестирование только одного размера трубки дает ограниченную информацию.
Приемочные испытания на заводе в идеале должны оценивать репрезентативную продукцию из необходимого ассортимента.
В зависимости от проекта это может включать в себя
- меньшее квадратное сечение,
- квадратное сечение большего размера,
- прямоугольное сечение,
- изделие с более тонкими стенками,
- и более толстостенный продукт.
Цель состоит в том, чтобы подтвердить не только работу машины, но и изменение размера и сохранение готового качества в указанном производственном диапазоне.
Полезные проверки FAT включают в себя
| ЖИРНЫЙ предмет | Что проверить |
|---|---|
| Формирование устойчивости | Трубка последовательно перемещается по стойкам |
| Сварка | Шов остается стабильным |
| Ширина и высота | Соответствующая требуемая спецификация |
| Диагонали | Раздел остается квадратным |
| Углы | Радиус и симметрия допустимы |
| Состояние лица | Никакой чрезмерной вогнутости и выпуклости |
| Прямолинейность | Готовая трубка остается в пределах потребности |
| Переключение | Требуемый метод регулировки работает |
| Резка | Длина трубки и качество концов являются постоянными |
| Повторяемость | Несколько последовательных трубок остаются стабильными |
Успешная выборка из одной настройки не должна быть единственной основой для оценки многоразмерной производственной линии.
Какую информацию следует предоставить перед настройкой машины?
Прежде чем настраивать машину для формования квадратных трубок, производитель должен подготовить полный список трубок.
Информация должна включать
Размеры квадратной трубки
Перечислите каждую необходимую ширину и высоту.
Прямоугольные размеры трубки
Обеспечьте полный диапазон размеров.
Требования к круглым трубкам
Уточните, необходимо ли также производить круглые изделия.
Толщина стенки
Определите полный диапазон толщины.
Материальные сорта
Определите сталь или другие материалы, которые, как ожидается, будут работать на линии.
Применимые стандарты
Укажите соответствующие стандарты продукции и требования допуска.
Готовые длины
Определите нормальную и максимальную длину трубки.
Распределение продукции
Определите размеры, которые будут отражать наибольший объем производства.
Переключение ожиданий
Укажите, как часто завод рассчитывает менять спецификации.
Требования к нисходящему потоку
Опишите дополнительные операции резки, сверления, лазерной обработки, сварки или погрузочно-разгрузочных работ.
Благодаря этой информации производственная линия может быть спроектирована с учетом реального производственного диапазона, а не с использованием труб одного номинального размера.
Заключение
Формование круглых и квадратных размеров и прямое квадратное формование - это два разных способа изготовления сварных труб квадратного и прямоугольного сечения, и ни один из методов не является универсальным.
Формирование "круглый к квадрату" сначала создает сварную круглую трубку, а затем постепенно преобразует ее в необходимую полую секцию. Это зрелый процесс, который может соответствовать производственным средам, где круглые, квадратные и прямоугольные трубы имеют одну и ту же более широкую производственную стратегию.
Прямая форма квадрата начинает разработку окончательной квадратной или прямоугольной геометрии раньше, избегая полной круглой промежуточной формы. Это может быть ценно для производственных программ, сосредоточенных в значительной степени на квадратных и прямоугольных сечениях, и может поддерживать концепции гибкой оснастки в пределах инженерного диапазона размеров.
Выбор машина для формования квадратных трубок поэтому следует основываться на ассортименте продукции, размерах труб, толщине стенок, материалах, требованиях к углам, условиях сварки, частоте изменения размера, объеме производства и последующей обработке.
Производственная линия, спроектированная на основе всего портфеля труб, обычно дает более практичный результат, чем выбор процесса формования только на основе одного заявленного преимущества.
Часто задаваемые вопросы
Что такое машина для формования квадратных трубок?
Машина для формования квадратных труб - это оборудование, используемое для производства квадратных или прямоугольных металлических трубок посредством процессов прогрессивной формовки, сварки, калибровки, правки и резки. В линии может использоваться формация от круглого до квадратного или прямого квадратного сечения в зависимости от ее конструкции.
В чем разница между округлой и квадратной формой и прямой формой квадрата?
Формирование от круглого к квадратному сначала дает сварную круглую трубку, а затем изменяет ее форму на квадратное или прямоугольное сечение. Прямое квадратное формование постепенно образует плоскую полосу в направлении окончательной квадратной или прямоугольной геометрии перед сваркой и окончательным калиброванием.
Является ли прямое формирование квадрата лучше, чем формирование от круглого к квадратному?
Не универсально. Прямая формовка может быть выгодна для определенных квадратных и прямоугольных ассортиментов продукции, особенно там, где важна гибкость оснастки и частые изменения размера. Формование "круглый к квадрату" может быть очень подходящим там, где также производится круглая трубка или предпочтительна традиционная обработка трубчатой мельницей.
Может ли одна машина для формования квадратных трубок производить трубы разных размеров?
Да, в зависимости от конструкции машины и инженерного производственного диапазона. некоторые линии требуют изменения валков между размерами, в то время как другие используют регулируемые или общие инструменты для выбранных размеров. точная возможность должна быть подтверждена в полном списке трубок.
Какая информация необходима для настройки машины для формования квадратных трубок?
Важная информация включает квадратные и прямоугольные размеры труб, толщину стенок, марки материалов, требуемые стандарты, готовую длину, требования к круглым трубкам, ожидаемый объем производства, частоту переключения и требования к последующей обработке.
Нужно оценить производственную линию квадратных труб?
Выбор между круглой к квадратной и прямой квадратной формовкой должен начинаться с полного диапазона труб, а не с одного отдельного размера. Если вы планируете производство квадратных или прямоугольных трубок, связаться JBLDIE чтобы обсудить размеры трубок, толщину стенок, материалы, производственную смесь и требования к конфигурации линий.
 Russian
 English
 Arabic
 Spanish
 French