
Máquina formadora de tubos cuadrados: de forma redonda versus directa
/ Máquina formadora de tubos cuadrados: conformadora redonda versus directa
Tabla de contenido
Introducción

Se pueden producir tubos cuadrados y rectangulares a través de más de una ruta de formación. Dos de los enfoques más comunes son formación de redondo a cuadrado, en el que primero se forma una tira plana y se suelda en un tubo redondo antes de remodelarla en una sección cuadrada o rectangular, y formación cuadrada directa, en el que la tira se forma progresivamente hacia la geometría cuadrada o rectangular final sin crear primero un tubo redondo completo.
Para fabricantes que evalúan a máquina formadora de tubos cuadrados, la diferencia entre estos dos procesos afecta mucho más que la apariencia del tubo terminado. La estructura de herramientas, la secuencia de formación, el desarrollo de las esquinas, el cambio de tamaño, el rango de producción, el comportamiento de la tira, las condiciones de soldadura, los requisitos de tamaño y el control de calidad pueden cambiar según el método seleccionado.
Ninguno de los procesos es universalmente mejor. El conformado redondo a cuadrado es una ruta de producción madura y ampliamente utilizada que puede proporcionar un procesamiento estable en muchas especificaciones de tubos. El conformado cuadrado directo puede simplificar partes del camino de deformación y puede proporcionar una mayor flexibilidad de herramientas para ciertos rangos de tubos cuadrados y rectangulares. La solución adecuada depende de la gama real de productos más que del nombre de la tecnología de conformado.
JBLDIE Máquina formadora de tubos cuadrados está diseñado en torno al procesamiento continuo de tubos que puede incluir conformado, soldadura de alta frecuencia, dimensionamiento, enderezamiento y operaciones de producción relacionadas de acuerdo con las especificaciones requeridas del tubo.
¿qué es una máquina formadora de tubos cuadrados?
Una máquina formadora de tubos cuadrados es un sistema de producción industrial que se utiliza para convertir tiras metálicas o tubos soldados intermedios en secciones huecas cuadradas o rectangulares.
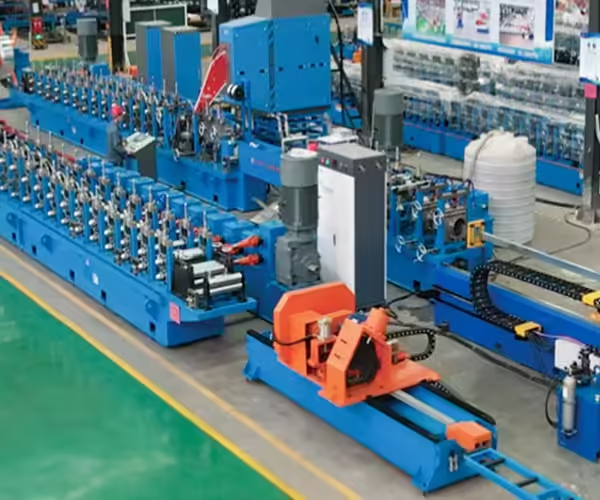
Una línea de producción completa normalmente incluye más que los propios soportes de conformado.
Dependiendo de la configuración del equipo, el proceso de fabricación puede contener:
- încărcare cu codo,
- desenrollando,
- unir tiras,
- acumulación,
- formare de striptease,
- formare de pasă de fină,
- soldarea frecvenței,
- remoción de cordones de soldadura,
- refrescante,
- forma cuadrada o rectangular,
- dimensionarea,
- enderezamiento,
- cortando,
- y manipulación del tubo terminado.
La posición exacta en la que se crea la forma cuadrada depende del método de formación seleccionado.
Con la producción de redondo a cuadrado, la mayor parte de la sección de formación inicial se diseña para crear un tubo soldado redondo. Posteriormente se desarrolla la geometría cuadrada o rectangular.
Con la formación cuadrada directa, la tira comienza a desarrollar la geometría final de la sección hueca al principio del proceso.
Esta diferencia cambia toda la estrategia de herramientas.
¿qué es la formación de tubos redondos a cuadrados?
El conformado de redondo a cuadrado es un proceso de fabricación de tubos soldados convencional en el que se forma progresivamente una tira metálica plana en una sección redonda abierta.
Luego, los dos bordes de la tira se juntan en la sección de soldadura y se unen para crear un tubo redondo continuo.
Después de soldar, bufandas y enfriar, el tubo redondo entra en tamaños y soportes de formación adicionales.
Estos rodillos aguas abajo cambian gradualmente la sección transversal circular a un perfil cuadrado o rectangular.
El proceso simplificado es:
bobina de acero → preparación de tiras → conformado redondo → soldadura HF → enfriamiento → remodelación cuadrada/rectangular → dimensionamiento → enderezamiento → corte
Este método separa la tarea de producción en dos etapas principales.
La primera etapa crea un tubo redondo soldado estable.
El segundo transforma ese tubo en la sección cuadrada o rectangular requerida.
Debido a que la fabricación de tubos redondos está muy establecida, esta ruta sigue siendo ampliamente utilizada para muchas aplicaciones de secciones huecas.
¿qué es la formación cuadrada directa?
La formación directa de cuadrados, también llamada formación directa a cuadrados, cambia la estrategia de formación.
En lugar de crear primero un tubo redondo completo, la tira plana se dobla progresivamente hacia una sección abierta cuadrada o rectangular.
Las esquinas y caras relativamente planas comienzan a desarrollarse antes de la etapa de soldadura.
Los bordes de la tira finalmente se colocan para soldar, después de lo cual la sección soldada continúa a través de soportes de calibración y dimensionamiento para lograr la geometría final requerida.
Una ruta simplificada de formación directa se puede representar como:
bobina de acero → preparación de tiras → conformado progresivo de esquinas → sección cuadrada/rectangular abierta → soldadura HF → dimensionamiento → enderezamiento → corte
La diferencia importante es que el material no sufre la transformación completa:
plano → redondo → cuadrado
En cambio, la progresión de formación se mueve más directamente hacia la forma final.
Esto cambia la forma en que se distribuye la deformación en la tira y cómo se deben configurar las herramientas.
Formación de redondo a cuadrado versus formación directa de cuadrados
| Factor | Redondo a cuadrado | Formación cuadrada directa |
|---|---|---|
| Forma de formación inicial | Redondo | El desarrollo cuadrado/rectangular comienza directamente |
| Geometría de la etapa de soldadura | Tubo principalmente redondo | Sección abierta casi cuadrada o rectangular |
| Modelado final | Tubo redondo remodelado después de la soldadura | Perfil final refinado después de la soldadura |
| Estrategia de herramientas | Formación redonda + herramientas de dimensionamiento cuadrado | Herramientas directas para formar esquinas y caras |
| Camino de deformación | Plano → redondo → cuadrado/rectángulo | Plano → cuadrado/rectángulo |
| Desarrollo de esquina | Principalmente durante la remodelación aguas abajo | Desarrollado progresivamente antes |
| Estrategia de cambio de tamaño | Depende en gran medida de los juegos de rollos | Puede admitir conceptos ajustables/de rodillo común en diseños adecuados |
| Flexibilidad de producción | Maduro para producción de tubos anchos | Particularmente útil para rangos cuadrados/rectangulares seleccionados |
| Producción de tubos redondos | Naturalmente respaldado por el concepto de línea | Generalmente se centra en productos cuadrados/rectangulares |
| Mejor elección | Depende de la combinación de productos | Depende de la combinación de productos |
El proceso apropiado debe seleccionarse de acuerdo con la gama real de tubos, el espesor de la pared, el material, los requisitos de calidad y la estrategia de producción.
Por qué la formación de redondo a cuadrado sigue siendo ampliamente utilizada
El conformado de redondo a cuadrado tiene una gran ventaja práctica: la primera parte de la línea sigue un proceso establecido de tubo redondo soldado.
Formar la tira simétricamente hacia una forma circular permite que los bordes se acerquen al punto de soldadura bajo una geometría bien entendida.
Una vez soldado y estabilizado el tubo redondo, posteriormente se remodela en secciones cuadradas o rectangulares.
Este proceso puede resultar útil para fábricas que fabrican tubos tanto redondos como perfilados.
Una estrategia de producción basada en el conformado de tubos redondos puede permitir que admita el mismo concepto básico de molino:
- tub rotund,
- tub square,
- tub rectangular,
- y varias dimensiones de tubos relacionadas,
siempre que las secciones de herramientas y dimensionamiento estén configuradas en consecuencia.
Para los fabricantes cuya cartera de productos incluye una proporción sustancial de tubos redondos, esta puede ser una consideración importante.
Por qué se desarrolló la formación cuadrada directa
La formación directa de cuadrados aborda un objetivo de fabricación diferente.
Si la fábrica necesita principalmente secciones cuadradas y rectangulares, formar cada tira en un tubo redondo completo antes de convertirla nuevamente en una forma cuadrada introduce una deformación que no corresponde directamente al perfil final.
El conformado directo busca que la ruta de conformado se corresponda más estrechamente con el tramo terminado.
En lugar de doblar gradualmente toda la tira hacia una forma circular, las herramientas crean progresivamente:
- regiones de esquina,
- caras planas,
- posiciones de borde,
- y la sección abierta necesaria para soldar.
Esto puede hacer que el conformado directo sea atractivo para programas de producción centrados en gran medida en secciones huecas cuadradas y rectangulares.
Sin embargo, el proceso requiere un diseño cuidadoso de las herramientas porque la tira debe permanecer estable mientras diferentes regiones de la sección transversal sufren diferentes cantidades de deformación.
La formación de esquinas es una de las mayores diferencias
Los tubos cuadrados y rectangulares están definidos en parte por sus esquinas.
Los procesos de redondo a cuadrado y cuadrado directo desarrollan esas esquinas de manera diferente.
En una línea de redondo a cuadrado, el material contiene primero una curvatura continua alrededor de la circunferencia del tubo redondo. Durante la remodelación aguas abajo, las áreas seleccionadas se aplanan mientras que otras áreas se convierten en esquinas.
Por tanto, la sección de encolado redistribuye una sección transversal ya curvada.
En la formación cuadrada directa, las esquinas se introducen progresivamente a partir de la franja plana.
El diseñador de herramientas determina dónde comienza cada esquina y cómo se desarrolla su ángulo de un soporte de formación al siguiente.
Esto proporciona un nivel diferente de control sobre el camino de formación, pero también hace que el patrón floral sea especialmente importante.
Formar una esquina de manera demasiado agresiva puede aumentar la tensión local, mientras que un control insuficiente puede permitir que las caras o los bordes se vuelvan inestables.
El radio de la esquina debe coincidir con el requisito del tubo terminado
Una esquina cuadrada perfectamente afilada generalmente no es el objetivo en los tubos estructurales conformados en frío.
Las secciones huecas cuadradas y rectangulares reales tienen radios de esquina definidos.
El radio apropiado depende de:
- especificación del tubo,
- grosor de pared,
- proprietate materialelor,
- estándar de producto,
- uso posterior,
- y método de formación.
Para secciones huecas estructurales, los requisitos dimensionales y de material deben seguir las especificaciones de tubo aplicables.
Por ejemplo, el Instituto Americano de Construcción en Acero proporciona información técnica sobre Secciones Estructurales Huecas (HSS), incluidas secciones cuadradas, rectangulares y redondas utilizadas en aplicaciones estructurales.
Por lo tanto, la máquina formadora de tubos cuadrados debe configurarse alrededor del estándar de tubo terminado requerido en lugar de intentar crear el radio de esquina más pequeño posible simplemente por su apariencia.
El espesor de la pared influye en la estrategia de conformado
El espesor de la pared cambia la forma en que responde la tira durante el conformado tanto redondo como directo.
La tira más delgada puede ser más sensible a la inestabilidad local, la distorsión de la cara y la formación de ondas.
El material más grueso requiere una mayor fuerza de formación y puede crear cargas más altas en ejes, soportes, accionamientos y herramientas.
La resistencia del material también importa.
Un acero de alta resistencia puede resistir la flexión con más fuerza y exhibir un comportamiento de resorte diferente que un material de menor resistencia con el mismo espesor nominal.
Por este motivo, un rango de tamaño de tubo no puede evaluarse únicamente por dimensiones exteriores.
Una máquina diseñada para una combinación de:
tamaño del tubo + espesor de pared + material
puede requerir una configuración mecánica sustancialmente diferente para otro.
Por lo tanto, se debe establecer la gama de materiales prevista antes de seleccionar entre conformado redondo a cuadrado y directo.
Cómo se relaciona el ancho de la tira con el método de conformación
El ancho de la tira es fundamental para la fabricación de tubos soldados porque la tira plana eventualmente se convierte en el perímetro completo del tubo.
El ancho requerido está influenciado por:
- dimensiones del tubo terminado,
- grosor de pared,
- geometrie de corner,
- método de formación,
- permisiunea de soldare,
- y diseño de herramientas.
Los métodos de formación directa y de redondo a cuadrado pueden utilizar diferentes cálculos del ancho de la tira porque el material sigue diferentes caminos de deformación.
Por lo tanto, los fabricantes deben evitar asumir que una especificación de tira existente para un proceso de redondo a cuadrado puede transferirse automáticamente a una línea de conformación directa.
El ancho de la tira debe calcularse a partir del diseño real de las herramientas y confirmarse mediante pruebas de producción.
El ancho incorrecto puede influir en la posición del borde en el punto de soldadura, la estabilidad dimensional, la formación de las esquinas y el tamaño de la sección terminada.
La soldadura sigue siendo un proceso crítico
Cambiar la ruta de conformado no elimina la necesidad de una soldadura estable.
Ambos procesos deben unir los dos bordes de la tira en condiciones controladas antes de crear la costura continua.
Las variables importantes relacionadas con la soldadura pueden incluir:
- condiție cu striptease,
- alineación de bordes,
- geometrie v de soldată,
- energie de alta frecuență,
- velocidad de línea,
- posición de aprietar,
- presión de compresión,
- y características del material.
La sección de formación debe entregar los bordes a la estación de soldadura de manera consistente.
Si las herramientas cuadradas directas crean un movimiento longitudinal desigual entre los dos lados de la tira, la estabilidad de la soldadura puede verse afectada.
Del mismo modo, un molino de redondo a cuadrado con mala alineación aguas arriba puede entregar bordes no coincidentes hasta el punto de soldadura.
Por lo tanto, la sección de soldadura debe considerarse junto con el método de conformado en lugar de tratarse como un sistema completamente independiente.
Conformación de redondo a cuadrado después de la soldadura
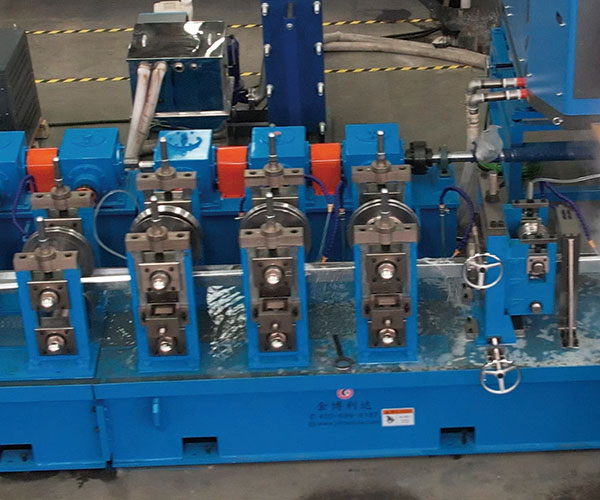
Una vez soldado el tubo redondo, entra en una serie de soportes de dimensionamiento y remodelación.
La transformación debería ocurrir progresivamente.
Los primeros soportes comienzan a aplanar regiones seleccionadas de la sección transversal circular.
A medida que avanza el tubo, cuatro regiones de las esquinas se vuelven más definidas y las caras se acercan gradualmente a la geometría plana requerida.
Para tubos rectangulares, el ancho y el alto se controlan de forma independiente a través de la progresión de formación.
El proceso debe evitar crear tensión excesiva en áreas individuales de la pared del tubo.
Si la remodelación ocurre de manera demasiado agresiva, los problemas pueden incluir:
- caras cóncavas,
- caras convexas,
- distorsión de esquina,
- girar,
- variación dimensional,
- o tensiones relacionadas con la costura.
Por lo tanto, la estrategia de dimensionamiento debe desarrollarse en torno a la gama específica de tubos.
Formado cuadrado directo antes de la soldadura
En la formación cuadrada directa, la tira comienza a desarrollar la sección final antes.
Las herramientas normalmente introducen curvas controladas en las futuras ubicaciones de las esquinas mientras guían las caras relativamente planas hacia sus posiciones previstas.
A medida que avanza el proceso de formación, la tira comienza a parecerse a un tubo cuadrado o rectangular abierto.
Los bordes aún deben acercarse correctamente al punto de soldadura.
Este es uno de los desafíos críticos de ingeniería del conformado directo.
Las herramientas deben crear la geometría de esquina deseada sin permitir que la sección abierta pierda estabilidad o hacer que los bordes no coincidan.
Por lo tanto, el éxito de la formación directa depende en gran medida de:
- design de patron de flori,
- posicionamiento de guías,
- alineare stand,
- ajustare de rollo,
- consistencia material,
- y progresión de formación controlada.
Los requisitos de herramientas son diferentes
Los dos métodos de formación requieren conceptos de herramientas fundamentalmente diferentes.
Una línea de redondo a cuadrado normalmente incluye herramientas para:
- formación de averías iniciales,
- pregătirea de pasă de fină,
- soldarea,
- dimensionare cu tub rotund,
- remodelación cuadrada o rectangular.
Una línea cuadrada directa utiliza una secuencia de formación diseñada alrededor de la sección cuadrada o rectangular final de una etapa anterior.
Esto puede permitir un mayor uso de rollos ajustables o compartidos dentro de una gama de productos diseñada.
Sin embargo, el término “herramientas comunes” debe interpretarse con cuidado.
Esto no significa que una configuración de rollo universal pueda producir todos los tubos cuadrados y rectangulares posibles.
El rango que puede compartir herramientas depende de:
- tamaño mínimo de sección,
- tamaño máximo de sección,
- relación ancho-alto,
- grosor de pared,
- requerimientos de esquina,
- material,
- design de stand,
- y precisión requerida.
Por lo tanto, durante la ingeniería de máquinas debe definirse el rango real de rodillos comunes.
¿qué método es mejor para cambios frecuentes de tamaño?
Esto depende del diseño de la máquina.
Los molinos tradicionales de redondo a cuadrado a menudo requieren cambios de herramientas o reposicionamiento al cambiar entre tamaños de tubos.
Si es necesario quitar, reemplazar y realinear muchos rodillos, el cambio puede convertirse en una parte importante del tiempo de producción.
Algunos sistemas de formación directa de cuadrados están diseñados alrededor de posiciones de rodillo ajustables para que varios tamaños de tubos puedan compartir más herramientas.
Esto puede reducir el reemplazo físico del rollo para un rango de producción definido.
Sin embargo, el cambio no debe evaluarse únicamente contando los cambios de rodillos.
Los fabricantes también deberían considerar:
- ajustare orientă,
- configuración de paso de aleta,
- ajustare cutie de soldare,
- posicionamiento de rodillo de compresión,
- configuración de bufanda,
- ajustare de dimensionare,
- configuración de enderezador,
- configuración de corte,
- y parámetros de control almacenados.
La medida útil es el tiempo total de cambio de línea desde el último tubo aceptable de un tamaño hasta el primer tubo aceptable del siguiente.
La gama de productos es más importante que el tamaño de un tubo
Un error común en la selección de equipos es evaluar la máquina utilizando un solo tubo representativo.
Por ejemplo, una fábrica puede centrarse inicialmente en un tubo cuadrado de 100 × 100 mm.
Pero el programa de producción real también puede incluir:
- 50×50 mm,
- 80×80 mm,
- 100×50 mm,
- 120×60 mm,
- 150 × 150 mm,
- y otros tamaños.
Es posible que una máquina optimizada en torno a una sección no proporcione la misma eficiencia en toda la gama.
Antes de seleccionar un método de conformado, los fabricantes deben mapear la cartera de producción esperada.
Informații utile include:
| Información del producto | Por qué es importante |
|---|---|
| Tamaño cuadrado más pequeño | Define un rango de formación más bajo |
| El tamaño cuadrado más grande | Define la capacidad estructural de la máquina |
| Tamaños rectangulares | Influența scăzutului de ajustare |
| Rango de espesor de pared | Afecta la carga y las herramientas |
| Grados de materiales | Influencias formando fuerza y springback |
| Cuota de producción por tamaño | Muestra qué productos merecen optimización |
| Frecuencia de cambio | Influye en la estrategia de herramientas |
| Requisito de tubo redondo | Puede favorecer una ruta de producción basada en rondas |
Este enfoque de familia de productos proporciona una base mucho más realista para elegir una máquina formadora de tubos cuadrados.
La producción de tubos redondos puede afectar la decisión
Si la fábrica también necesita tubos redondos, la producción de redondos a cuadrados puede proporcionar una ventaja natural.
La línea aguas arriba ya forma y suelda tubos redondos.
Cuando se requiere un producto redondo, la sección de formación cuadrada aguas abajo no necesita remodelarla en una sección rectangular hueca.
Cuando se requiere tubo cuadrado o rectangular, soportes de dimensionamiento adicionales realizan la conversión.
Por el contrario, una línea cuadrada directa generalmente se desarrolla específicamente en torno a la producción cuadrada y rectangular.
Para una fábrica dedicada casi exclusivamente a perfiles estructurales cuadrados y rectangulares, esa especialización puede resultar útil.
Para una fábrica que necesita una amplia combinación de tubos redondos, cuadrados y rectangulares, la estrategia de fabricación puede favorecer una configuración de línea diferente.
Por lo tanto, la elección correcta debe considerar toda la combinación de ventas y producción.
Es necesario controlar la planitud de la cara
El tubo cuadrado no está definido simplemente por cuatro esquinas.
Las caras entre esas esquinas también deben cumplir requisitos dimensionales y de apariencia.
Posibile probleme includ:
- caras cóncavas,
- caras convexas,
- ola local,
- ancho desigual,
- torcedura față,
- y esquinas asimétricas.
Estos defectos pueden desarrollarse debido a posiciones incorrectas del rollo, tensión desigual del material, mala progresión de las herramientas, distorsión de la soldadura o presión de dimensionamiento inadecuada.
La formación directa y la formación de redondo a cuadrado controlan la geometría de la cara de diferentes maneras.
En la producción de redondo a cuadrado, las porciones curvas del tubo redondo deben aplanarse progresivamente.
En la formación directa, las caras relativamente planas deben permanecer estables mientras se desarrollan las curvas de las esquinas.
Ninguno de los métodos elimina la necesidad de una calibración final.
Por lo tanto, las medidas del tubo terminado deben incluir el estado de la cara, así como el ancho y el alto.
La posición de la costura debe permanecer estable
La posición de la costura de soldadura es importante tanto para la estabilidad de fabricación como para aplicaciones posteriores.
Si la tira se desplaza lateralmente durante la formación, la costura puede moverse desde su ubicación prevista.
Esto puede hacer que el escarpado, el dimensionamiento, las pruebas y la fabricación posterior sean menos consistentes.
Por lo tanto, la máquina formadora de tubos cuadrados debe mantener la línea central del material a través de:
- control de entrada,
- formando stands,
- guías,
- pases fin,
- soldarea,
- y dimensionamiento.
Cuando se produce el movimiento de la costura, los operadores deben determinar dónde comienza a desplazarse la tira en lugar de corregir solo los soportes de dimensionamiento final.
La formación estable aguas arriba es esencial independientemente de si el proceso es de redondo a cuadrado o de cuadrado directo.
Cómo afectan los dos métodos al ajuste de balanceo
El ajuste de rollo es una de las diferencias prácticas que notan los fabricantes durante la producción diaria.
Las herramientas fijas tradicionales están diseñadas en torno a una geometría de perfil específica. Producir otro tamaño puede requerir reemplazar rollos o espaciadores.
Las herramientas ajustables permiten que la posición de los rodillos seleccionados cambie conservando componentes más comunes.
Los sistemas cuadrados directos a menudo se diseñan con conceptos de rodillos ajustables porque las caras y esquinas se pueden controlar mediante herramientas reposicionadas en una gama diseñada.
El ajuste motorizado o controlado por CNC puede reducir aún más el trabajo de ajuste manual.
Sin embargo, el posicionamiento automático no elimina la necesidad de verificación.
Después de un cambio de tamaño, los operadores aún deben confirmar:
- ancho de sección,
- altura de la sección,
- radio de esquina,
- dimensiuni diagonale,
- condiția paredului,
- posición de costura,
- ticălos,
- y cortar longitud.
La configuración de la máquina almacenada es un punto de partida, no un reemplazo de la inspección del producto terminado.
La velocidad de producción no debe compararse en aislamiento
La velocidad máxima de la línea a menudo se incluye de manera destacada en las especificaciones del molino de tubos.
Pero la máquina más rápida no es automáticamente la más productiva.
La producción real depende de:
- frecuencia de cambio de bobina,
- unir tiras,
- performanța acumulului,
- formando estabilidad,
- viteza de soldare,
- refrescante,
- dimensionarea,
- capacidad de corte,
- manipulación de productos,
- cambio de tamaño,
- y rendimiento de calidad.
Por ejemplo, una máquina puede tener una velocidad máxima de funcionamiento más alta pero requerir mucho más tiempo entre tamaños de producto.
Otro puede funcionar un poco más lento pero dedicar más tiempo a producir un tubo aceptable.
Por lo tanto, la medida útil es una producción terminada estable durante un período de producción real.
Control de Calidad para Tubo Cuadrado y Rectangular
El control de calidad debe basarse en las especificaciones del tubo terminado.
Las medidas importantes comúnmente incluyen:
- anchura exterior,
- altura exterior,
- grosor de pared,
- radio de esquina,
- diferencia diagonal,
- flatitud facială,
- ticălos,
- girar,
- posición de costura,
- condiția de soldare,
- longitud terminada,
- y calidad de la superficie.
Para secciones huecas estructurales, también se debe identificar el material aplicable y el estándar dimensional.
Por lo tanto, el proceso de fabricación debe diseñarse hacia atrás a partir de las especificaciones terminadas requeridas.
Un tubo cuadrado que visualmente parece aceptable aún puede no cumplir con los requisitos dimensionales si el ancho, la geometría de la esquina, el estado de la pared o la rectitud quedan fuera del rango especificado.
Problemas típicos en la formación de redondos a cuadrados
La producción de redondo a cuadrado puede desarrollar varios problemas específicos del proceso.
Excesiva concavidad facial
Si el tubo redondo se convierte de manera demasiado agresiva, es posible que la porción central de una cara no desarrolle la planitud requerida.
Se debe revisar la progresión de las herramientas y la presión de dimensionamiento.
Esquinas desiguales
La posición incorrecta del rollo o el centrado del tubo pueden crear diferencias entre las cuatro regiones de las esquinas.
Giro durante la remodelación
La deformación desigual entre los lados del tubo puede hacer que la sección terminada gire a lo largo de su longitud.
Deriva dimensional
El desgaste, la variación de la configuración, la temperatura del tubo, los cambios de material o el movimiento del rollo de dimensionamiento pueden afectar el ancho y la altura del acabado.
Estos problemas deben rastrearse hasta la etapa en la que se vuelven visibles por primera vez, en lugar de corregirse sólo en la última resistencia.
Problemas típicos en la formación directa de cuadrados
El conformado directo tiene sus propios desafíos de control.
Inestabilidad de esquina
Si las esquinas se desarrollan demasiado rápido o de manera inconsistente, la sección puede distorsionarse antes de llegar al punto de soldadura.
Desajuste de bordes
Los caminos de formación desiguales pueden hacer que los bordes de la tira lleguen a diferentes posiciones.
Onda facial
Las áreas relativamente planas de la tira pueden volverse inestables si no se controla la tensión longitudinal.
Asimetría
Un ajuste incorrecto del balanceo puede producir diferentes ángulos de esquina o dimensiones laterales.
Error de configuración de cambio
Las herramientas ajustables mejoran la flexibilidad pero también hacen que sea importante ajustar correctamente la posición. Un soporte mal ajustado puede afectar varias dimensiones terminadas.
Estas no son razones para evitar la formación directa. Simplemente muestran por qué el diseño y la configuración de herramientas siguen siendo críticos.
Cómo comparar los dos métodos para su fábrica
En lugar de preguntar qué tecnología es generalmente mejor, los fabricantes deberían compararlas utilizando los requisitos de producción reales.
Mezcla de productos
¿La fábrica producirá sólo tubos cuadrados y rectangulares, o también cantidades importantes de tubos redondos?
Rango de tamaño
¿Qué tamaño tiene la diferencia entre las secciones más pequeñas y más grandes?
Relación rectangular
¿cuántas dimensiones rectangulares se requieren en comparación con los perfiles cuadrados?
Espesor de la pared
¿Cuáles son los espesores mínimo y máximo?
Material
¿la línea procesará acero al carbono convencional, acero de alta resistencia, acero inoxidable u otros materiales?
Frecuencia de cambio
¿Se ejecutará una especificación durante varios días o se producirán varios tamaños en un turno?
Requisitos de esquina
¿Qué radios de esquina y tolerancias dimensionales deben mantenerse?
Volumen de producción
¿qué tamaños de tubos representan la mayor parte de la producción anual?
Procesamiento posterior
¿los tubos se cortarán, perforarán, soldarán posteriormente en marcos, galvanizarán o se utilizarán directamente como componentes estructurales?
Estas preguntas ayudan a identificar qué estrategia de formación respalda mejor el modelo operativo real de la fábrica.
Cuando la formación de redondo a cuadrado puede ser más adecuada
La producción de redondo a cuadrado puede ser una buena opción cuando la fábrica necesita una combinación flexible de tubos redondos, cuadrados y rectangulares.
También puede adaptarse a fabricantes con un proceso de molino de tubos ERW convencional establecido, experiencia existente en herramientas y procedimientos de cambio estandarizados.
El método puede ser particularmente práctico cuando la producción consiste en tiradas largas en tamaños relativamente estables y la frecuencia de cambio de herramientas no es una restricción importante.
Debido a que la etapa de soldadura se basa en el conformado de tubos redondos, los operadores familiarizados con los molinos de tubos convencionales también pueden encontrar el proceso más fácil de estandarizar.
Sin embargo, estas ventajas todavía dependen de la máquina específica y de la gama de producción.
Cuando la formación directa de cuadrados puede ser más adecuada
La formación directa de cuadrados adquiere especial relevancia cuando la producción se concentra en gran medida en secciones huecas cuadradas y rectangulares.
También puede resultar útil cuando:
- la línea debe cubrir varios tamaños cuadrados relacionados,
- se esperan cambios de tamaño frecuentes,
- las herramientas ajustables son una prioridad importante,
- el tubo redondo no es un producto importante,
- o el fabricante quiere que el proceso de conformado se centre más directamente en la geometría terminada.
Para secciones estructurales más grandes, reducir la deformación intermedia innecesaria también puede convertirse en una consideración de diseño importante.
Sin embargo, los beneficios dependen en gran medida de la ingeniería correcta de las herramientas y del rango de tamaño para el que está diseñada la línea.
Por lo tanto, el conformado directo debería evaluarse como un sistema de producción completo y no como una característica tecnológica única.
Las pruebas de aceptación de fábrica deben incluir varios tamaños

Cuando una máquina formadora de tubos cuadrados está destinada a producir una amplia gama de dimensiones, probar solo un tamaño de tubo proporciona información limitada.
Lo ideal es que las pruebas de aceptación en fábrica evalúen productos representativos de la gama requerida.
Dependiendo del proyecto, esto podría incluir:
- una sección cuadrada más pequeña,
- una sección cuadrada más grande,
- una sección rectangular,
- un producto de pared más delgada,
- y un producto de paredes más gruesas.
El propósito es confirmar no sólo que la máquina funciona sino que los cambios de tamaño y la calidad del acabado se pueden mantener en todo el rango de producción especificado.
Los controles FAT útiles incluyen:
| Artículo GORDO | Qué verificar |
|---|---|
| Formando estabilidad | El tubo se mueve a través de los soportes de manera constante |
| Soldadura | La costura permanece estable |
| Ancho y alto | Coincide con las especificaciones requeridas |
| Diagonales | La sección permanece cuadrada |
| Esquinas | El radio y la simetría son aceptables |
| Condición facial | Sin concavidad ni convexidad excesivas |
| Rectitud | El tubo terminado se mantiene dentro de los requisitos |
| Cambio | El método de ajuste requerido funciona |
| Corte | La longitud del tubo y la calidad de los extremos son consistentes |
| Repetibilidad | Múltiples tubos consecutivos permanecen estables |
Una muestra exitosa de un entorno no debería ser la única base para evaluar una línea de producción de múltiples tamaños.
¿Qué información se debe proporcionar antes de configurar la máquina?
Antes de configurar una máquina formadora de tubos cuadrados, el fabricante debe preparar una lista completa de tubos.
La información debe incluir:
Dimensiones del tubo cuadrado
Enumere cada ancho y alto requeridos.
Dimensiones del tubo rectangular
Proporciona el rango dimensional completo.
Requisitos del tubo redondo
Aclarar si también se deben fabricar productos redondos.
Espesor de pared
Defina el rango completo de espesores.
Grados de materiales
Identifique el acero u otros materiales que se espera que circulen por la línea.
Normas aplicables
Especifique las normas de producto y los requisitos de tolerancia pertinentes.
Longitudes terminadas
Defina las longitudes de tubo normal y máxima.
Distribución de producción
Identifique los tamaños que representarán la mayor parte del volumen de producción.
Expectativas de cambio
Indique con qué frecuencia la fábrica espera cambiar las especificaciones.
Requisitos posteriores
Describa operaciones adicionales de corte, perforación, procesamiento láser, soldadura o manipulación.
Con esta información, la línea de producción se puede diseñar en torno al rango de fabricación real en lugar de un único tamaño de tubo nominal.
Conclusión
La formación de cuadrados directos y de redondo a cuadrado son dos formas diferentes de producir tubos soldados cuadrados y rectangulares, y ninguno de los métodos es universalmente superior.
El conformado de redondo a cuadrado primero crea un tubo redondo soldado y luego lo remodela progresivamente hasta convertirlo en la sección hueca requerida. Es un proceso maduro que puede adaptarse a entornos de producción donde los tubos redondos, cuadrados y rectangulares comparten la misma estrategia de fabricación más amplia.
La formación directa de cuadrados comienza a desarrollar antes la geometría cuadrada o rectangular final, evitando la forma intermedia redonda completa. Esto puede resultar valioso para programas de producción centrados en gran medida en secciones cuadradas y rectangulares y puede admitir conceptos de herramientas flexibles dentro de un rango de tamaño diseñado.
La elección de máquina formadora de tubos cuadrados por lo tanto, debe basarse en la mezcla del producto, las dimensiones del tubo, el espesor de la pared, los materiales, los requisitos de las esquinas, las condiciones de soldadura, la frecuencia de cambio de tamaño, el volumen de producción y el procesamiento posterior.
Una línea de producción diseñada en torno a toda la cartera de tubos normalmente proporcionará un resultado más práctico que seleccionar un proceso de conformado basado únicamente en una ventaja reclamada.
Preguntas frecuentes
¿Qué es una máquina formadora de tubos cuadrados?
Una máquina formadora de tubos cuadrados es un equipo que se utiliza para producir tubos metálicos cuadrados o rectangulares mediante procesos progresivos de conformado, soldadura, dimensionamiento, enderezamiento y corte. La línea puede utilizar conformado cuadrado directo o redondo a cuadrado dependiendo de su diseño.
¿cuál es la diferencia entre formación de cuadrados directos y redondos a cuadrados?
El conformado de redondo a cuadrado produce primero un tubo redondo soldado y luego lo remodela en una sección cuadrada o rectangular. La formación cuadrada directa forma progresivamente una tira plana hacia la geometría cuadrada o rectangular final antes de soldar y dimensionar el tamaño final.
¿es mejor la formación directa de cuadrados que la formación de redondos a cuadrados?
No universalmente. El conformado directo puede ser ventajoso para ciertas gamas de productos cuadrados y rectangulares, particularmente cuando la flexibilidad de las herramientas y los frecuentes cambios de tamaño son importantes. El conformado de redondo a cuadrado puede ser muy adecuado cuando también se produce tubo redondo o se prefiere el procesamiento de molino de tubos convencional.
¿Puede una máquina formadora de tubos cuadrados producir diferentes tamaños de tubos?
Sí, dependiendo del diseño de la máquina y del rango de producción de ingeniería. Algunas líneas requieren cambios de rollo entre tamaños, mientras que otras utilizan herramientas ajustables o compartidas para dimensiones seleccionadas. La capacidad exacta debe confirmarse con la lista completa de tubos.
¿Qué información se necesita para configurar una máquina formadora de tubos cuadrados?
La información importante incluye dimensiones de tubos cuadrados y rectangulares, espesor de pared, grados de material, estándares requeridos, longitudes terminadas, requisitos de tubos redondos, volumen de producción esperado, frecuencia de cambio y requisitos de procesamiento posteriores.
¿necesita evaluar una línea de producción de tubos cuadrados?
La elección entre formación de cuadrados redondos a cuadrados y directos debe comenzar con la gama completa de tubos en lugar de un tamaño individual. Si está planeando la producción de tubos cuadrados o rectangulares, póngase en contacto con JBLDIE para analizar las dimensiones de su tubo, el espesor de la pared, los materiales, la combinación de producción y los requisitos de configuración de la línea.
 Spanish
 English
 Arabic
 Russian
 French