
7 defectos comunes de formación de rollos y cómo solucionarlos
Tabla de contenido
Introducción
El perfilado está diseñado para producir perfiles metálicos largos con secciones transversales consistentes, pero pequeñas variaciones en el material, las herramientas, la configuración de la máquina o la alineación de las tiras pueden convertirse gradualmente en problemas de calidad visibles. Los defectos comunes del perfilado incluyen torsión, arco, curvatura, onda de borde, ensanchamiento de extremo, variación dimensional y daño a la superficie. Aunque estos defectos pueden aparecer al final de la línea de producción, sus causas reales a menudo comienzan mucho antes en el proceso.
Por lo tanto, la resolución eficaz de problemas requiere algo más que ajustar el soporte final del rodillo. Los operadores e ingenieros deben examinar el proceso de conformado completo, incluida la condición de la bobina entrante, la nivelación, la entrada de la tira, la alineación del rodillo, el diseño del paso, la condición de las herramientas, la presión de conformado y el corte o manipulación aguas abajo.
Para los fabricantes que utilizan sistemas de conformado continuo de metales, comprender los defectos de conformado de rodillos es importante para mantener la consistencia del perfil, reducir la pérdida innecesaria de material e identificar problemas de producción antes de que se vuelvan repetitivos. También se puede encontrar una comprensión básica del proceso completo en Jinbolida guía de la máquina perfiladora.
¿por qué ocurren defectos de formación de rollos?
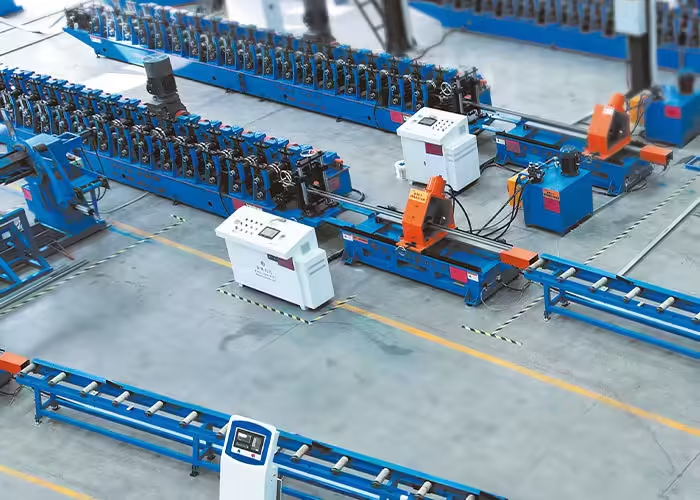
El conformado por rodillos cambia gradualmente una tira plana a la sección transversal requerida a través de múltiples estaciones de conformación. Cada soporte de rodillos realiza sólo una parte de la deformación total. Este principio de conformación progresiva permite producir perfiles complejos de forma continua, pero también significa que un error introducido en una estación puede influir en cada estación que sigue.
Por ejemplo, si la tira ingresa a la máquina ligeramente descentrada, los rodillos posteriores pueden forzar un lado del material de manera más agresiva que el otro. Si un rodillo se coloca demasiado alto o demasiado bajo, el perfil puede acumular una tensión longitudinal desigual. Las propiedades del material también pueden cambiar de una bobina a otra, provocando que una configuración previamente estable produzca un resultado diferente.
Las fuentes más comunes de defectos de conformado por rodillos generalmente se pueden agrupar en cuatro áreas: variación de materiales, diseño de herramientas, alineación de la máquina y condiciones de operación. En la práctica, pueden ocurrir varios factores al mismo tiempo, razón por la cual la resolución de problemas debe seguir un proceso sistemático en lugar de depender de un solo ajuste.
1. Giro de perfil
La torsión ocurre cuando el perfil terminado gira gradualmente a lo largo de su eje longitudinal en lugar de permanecer en una orientación constante. Una muestra corta puede parecer aceptable, mientras que un perfil más largo revela un cambio rotacional notable de un extremo al otro.
La torsión a menudo se asocia con fuerzas de formación desiguales en los dos lados de la tira. Si las secciones izquierda y derecha del perfil no viajan a través de las pasadas de formación en condiciones similares, la tensión residual puede distribuirse de manera desigual. La entrada incorrecta de la tira, las herramientas asimétricas, la desalineación de los rodillos, el espesor inconsistente del material o la presión de formación excesiva pueden contribuir a este problema.
El primer paso para solucionar problemas es confirmar que la bobina está entrando a la máquina por la línea central prevista. Las guías de entrada deben soportar la tira sin forzarla hacia los lados. Luego se deben verificar los ejes de los rodillos y las posiciones de las herramientas para determinar si ambos lados de la sección de formación están correctamente alineados.
También es importante examinar dónde se hace visible por primera vez el giro. Si el perfil ya comienza a girar a mitad de la máquina, ajustar solo los soportes finales puede ocultar el síntoma temporalmente sin corregir la causa raíz.
2. Arco
Bow describe un perfil que se curva a lo largo de su longitud cuando se ve de lado. En lugar de permanecer recto, la sección terminada se dobla hacia arriba o hacia abajo.
Una causa común es el estiramiento longitudinal desigual entre diferentes áreas de la tira. Durante el perfilado, algunas partes de la sección transversal viajan a través de trayectorias de deformación más largas que otras. Un diseño de paso deficiente o una deformación excesiva dentro de un número limitado de soportes pueden aumentar esta diferencia.
El arco también puede deberse a una altura incorrecta del rodillo, una presión de formación desigual, una tensión residual del material o problemas en la sección de enderezamiento. El corte aguas abajo a veces puede hacer que la condición sea más notoria porque las tensiones internas se liberan cuando un perfil continuo se separa en longitudes individuales.
Al diagnosticar el arco, los ingenieros deben inspeccionar el perfil en varios lugares a lo largo de la línea de formación. Esto ayuda a determinar si la curvatura se desarrolla durante la formación temprana, la calibración posterior, el enderezamiento o el corte.
La acción correctiva puede implicar redistribuir la cantidad de conformado entre pasadas, verificar la alineación de los rodillos superior e inferior, ajustar la unidad de enderezamiento o revisar si las propiedades entrantes del material han cambiado.
3. Camber
La curvatura es una curva lateral a lo largo de la tira o perfil terminado. Si bien el arco es visible principalmente desde un lado, la curvatura hace que el material se desvíe lateralmente.
La condición de la bobina entrante es un factor importante. Si la tira en bruto ya contiene curvatura, es posible que la línea de perfilado no pueda eliminarla por completo. La calidad del corte también puede influir en la rectitud de la tira antes de que el material llegue a la máquina formadora.
Las causas relacionadas con la máquina incluyen alimentación de tiras descentradas, presión lateral desigual, guías colocadas incorrectamente y diferencias en el contacto del rodillo entre los dos lados del perfil.
Por lo tanto, los operadores deben inspeccionar tanto la tira entrante como el perfil terminado. Si existe curvatura antes de que comience el conformado, primero se debe prestar atención a la materia prima, el proceso de corte o el sistema de nivelación. Si el material recto comienza a curvarse sólo después de ingresar a la sección de conformado, es más probable que la causa esté relacionada con la configuración o las herramientas de la máquina.
4. Wave de borde
La onda de borde aparece como una serie de ondas u ondas a lo largo de uno o ambos bordes de un perfil formado. Se nota especialmente en perfiles con pestañas anchas o material relativamente delgado.
El defecto generalmente se desarrolla cuando un borde de la tira se vuelve más largo que el material adyacente. Debido a que el exceso de longitud no puede permanecer plano, se libera mediante pandeo local y forma una apariencia ondulada.
Varias condiciones del proceso pueden crear esta situación. El borde puede estirarse excesivamente durante la flexión, la secuencia de formación puede introducir deformación demasiado rápido o la geometría del rodillo puede ejercer una tensión longitudinal innecesaria sobre la brida.
El espesor del material y las propiedades mecánicas también influyen en la sensibilidad a la onda del borde. Una configuración de máquina que funcione bien con una bobina puede requerir evaluación cuando cambian las especificaciones del material.
Corregir la onda del borde a menudo requiere examinar toda la secuencia de paso en lugar de apretar rodillos individuales. En realidad, una presión excesiva puede empeorar el problema al aumentar la deformación no deseada. El objetivo es permitir que el perfil se desarrolle progresivamente mientras se controla cómo se distribuye la tensión a través de la tira.
5. Extremo de la llamarada
El ensanchamiento final ocurre cuando el extremo de un perfil cortado se abre, se cierra o cambia de forma en comparación con la porción central de la pieza. El perfil puede funcionar correctamente mientras aún está conectado a la tira continua, pero su geometría cambia después del corte.
Esto sucede porque el perfilado introduce tensiones internas en el material. Si bien el perfil permanece continuo, el material circundante ayuda a restringir esas tensiones. Una vez cortada la pieza, se libera parte de la tensión y el extremo se mueve hacia una forma diferente.
El ensanchamiento final puede verse influenciado por la secuencia de formación, las características del material, la calibración final, el enderezamiento y el método de corte. A menudo es más notorio en perfiles asimétricos o muy formados.
En lugar de compensar sólo en la tribuna final, los ingenieros deberían determinar cuánta tensión residual se introduce durante todo el proceso de conformado. Mejorar la distribución de la deformación a través de más pasadas a veces puede producir una sección terminada más estable.
Para perfiles donde la geometría del extremo es particularmente importante, las etapas de corte y posformado deben evaluarse junto con el rodillo de herramientas en lugar de tratarse como procesos completamente separados.
6. Variación dimensional
Uno de los defectos de formación de rodillos más importantes desde la perspectiva del control de calidad es la variación dimensional. Esto puede incluir cambios en el ancho de la brida, la altura del perfil, el ángulo de curvatura, la posición del orificio, el ancho total u otras dimensiones especificadas.
La inconsistencia dimensional puede provenir de muchas fuentes porque prácticamente todas las etapas de la línea de producción influyen en la geometría final.
Los factores típicos incluyen desgaste de los rodillos, movimiento del eje, espacios incorrectos entre los rodillos, espesor inconsistente de la bobina, resorte del material, configuración de las herramientas, variación de la longitud de alimentación y cambios en las condiciones de operación.
El primer paso debe ser identificar si la variación es aleatoria o sistemática. Si cada perfil está consistentemente fuera de la dimensión requerida en la misma dirección, es probable que se investiguen herramientas o configuración. Si las dimensiones fluctúan continuamente, la variación del material, la holgura mecánica, la inestabilidad de la alimentación o el desgaste de las herramientas pueden merecer una mayor atención.
También se deben tomar medidas en varios puntos a lo largo de la línea de producción siempre que sea práctico. Esperar hasta que el perfil final salga de la máquina hace que sea mucho más difícil identificar dónde se desarrolló por primera vez la desviación dimensional.
Jinbolida soluciones de máquinas formadoras integre el conformado progresivo en rollo con configuraciones de producción que pueden incluir alimentación, punzonado, corte y operaciones automatizadas relacionadas, lo que hace que el control coordinado en estas etapas sea particularmente importante.
7. Rayones superficiales y marcas de herramientas
No todos los defectos de formación de rodillos afectan la geometría del perfil. Los daños en la superficie también pueden hacer que piezas que de otro modo serían dimensionalmente aceptables no sean adecuadas para la aplicación prevista.
Pueden ocurrir rayones, marcas de rodillos, abolladuras o daños en el recubrimiento cuando partículas extrañas quedan atrapadas entre las herramientas y la tira, las superficies de los rodillos se dañan, las guías crean un contacto excesivo o el material se mueve incorrectamente a través de la máquina.
Los materiales galvanizados, recubiertos, pintados, inoxidables y otros materiales sensibles a la apariencia pueden requerir especial atención porque pueden hacerse visibles defectos de herramientas relativamente pequeños en cada perfil terminado.
Cuando aparecen marcas repetidas a intervalos regulares, el espaciado de esas marcas puede proporcionar información de diagnóstico útil. Un patrón recurrente puede corresponderse con la circunferencia de un rodillo en particular, lo que ayuda a los operadores a localizar herramientas dañadas.
Por lo tanto, la limpieza de los rodillos debería formar parte de una inspección de rutina. Las rebabas en los bordes entrantes de las tiras, las partículas metálicas sueltas, las guías dañadas o las superficies desgastadas de las herramientas deben corregirse antes de que creen defectos superficiales continuos.
Defectos comunes de formación de rollos: causas y controles
| Defecto | Síntomas típicos | Posibles causas | Qué comprobar primero |
|---|---|---|---|
| Giro | El perfil gira a lo largo de su longitud | Fuerzas de formación desiguales, desalineación, alimentación descentrada | Alineación de entrada y posición del rodillo |
| Arco | El perfil se curva hacia arriba o hacia abajo | Tensión longitudinal desigual, problemas de enderezamiento | Pasas de formación y enderezadora |
| Camber | El perfil se curva hacia los lados | Camber de tira entrante, presión de guía, conformación desigual | Tira cruda y línea central |
| Ola de borde | Los bordes de las bridas se vuelven ondulados | Exceso de tensión en los bordes, mala progresión del pase | Diseño de paso y deformación de bridas |
| Extremo de bengala | El perfil termina abierto o cerrado después del corte | Estrés residual y recuperación elástica | Pases finales y etapa de corte |
| Variación dimensional | Cambios de ancho, ángulo o altura | Desgaste de herramientas, variación de materiales, inestabilidad de configuración | Espacios de rollo y dimensiones del material |
| Daños superficiales | Arañazos, abolladuras, marcas de rodillos | Herramientas sucias o dañadas, contacto guía | Superficies de rodillos y guías |
Cómo afectan las propiedades del material a los defectos de formación de rollos
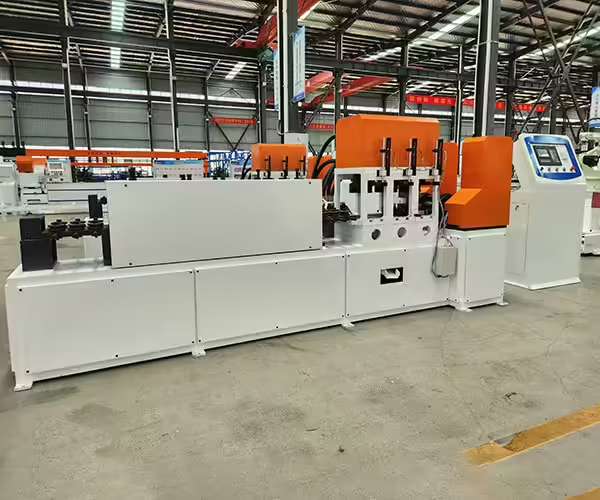
Los ajustes de la máquina son sólo una parte del proceso de resolución de problemas. El material entrante puede afectar significativamente el comportamiento de una línea de perfilado.
La resistencia al rendimiento, la resistencia a la tracción, el espesor, el recubrimiento, la dureza y la tensión residual pueden influir en cómo responde la tira a la flexión. Es posible que dos bobinas con las mismas dimensiones nominales no se comporten de manera idéntica si sus propiedades mecánicas difieren.
Springback es un buen ejemplo. Después de que el material pasa a través de un rodillo formador, naturalmente intenta recuperar parte de su forma original. La cantidad de recuperación depende en parte del material y en parte de la geometría que se está formando. Cuando las propiedades del material varían, los ángulos de curvatura también pueden variar a menos que las herramientas y el proceso proporcionen suficiente control.
El ancho de la tira también debe permanecer dentro del rango requerido por el diseño del perfil. Un ancho incorrecto puede cambiar las dimensiones de las bridas y alterar la forma en que el material fluye a través de los rodillos.
Por esta razón, cuando una línea de producción previamente estable desarrolla repentinamente defectos, los operadores no deben asumir inmediatamente que la máquina ha cambiado. Comparar la nueva bobina con el lote de material anterior puede proporcionar información de diagnóstico importante.
Por qué es importante la alineación de rollos
El conformado por rollo depende de una relación cuidadosamente controlada entre estaciones de conformado consecutivas. La desalineación puede parecer pequeña cuando se mide en un solo rodillo, pero su efecto puede acumularse a medida que la tira pasa a través de múltiples soportes.
Por lo tanto, durante la configuración y la resolución de problemas se deben verificar el paralelismo del eje, el posicionamiento horizontal, la altura vertical del rollo, los espaciadores de herramientas y la línea central de la máquina.
Los operadores deben evitar utilizar una presión excesiva del rodillo como corrección universal. El aumento de la presión puede cambiar temporalmente las dimensiones del perfil, pero también puede introducir tensión adicional, acelerar el desgaste de las herramientas, marcar la superficie del material o crear nuevos defectos en otras partes del perfil.
El objetivo no es simplemente forzar la formación del material. Un proceso de formación estable guía el material a través de una secuencia controlada de curvaturas para que cada soporte realice la porción prevista de la deformación total.
El desgaste de las herramientas puede crear problemas de calidad graduales
Los defectos relacionados con las herramientas no siempre aparecen repentinamente. Las superficies de los rodillos y las áreas de contacto pueden cambiar gradualmente durante una producción prolongada.
A medida que aumenta el desgaste, las ubicaciones de las curvas pueden cambiar ligeramente, los espacios entre rodillos pueden cambiar efectivamente y es posible que el material ya no entre en contacto con las herramientas exactamente de la misma manera que durante la configuración original.
Ésta es una de las razones por las que los registros de producción pueden ser valiosos. Si se rastrean las mediciones dimensionales a lo largo del tiempo, la deriva gradual puede volverse visible antes de que las piezas salgan de las especificaciones aceptables.
La inspección de herramientas debe incluir superficies de contacto, bordes, espaciadores, cojinetes, ejes, sujetadores y otros componentes que influyen en la posición del rodillo. El intervalo de inspección exacto depende de las condiciones de producción, el material, el diseño de la máquina y los requisitos operativos.
Un mejor método de solución de problemas
Los ajustes aleatorios hacen que los defectos de formación de rodillos sean más difíciles de diagnosticar porque cambiar varias variables a la vez dificulta identificar qué ajuste realmente afectó el resultado.
Un enfoque más sistemático comienza documentando el defecto con precisión. Determinar si ocurre de forma continua o intermitente, si aparece en un lado o en ambos lados y si su gravedad cambia con la velocidad de producción o el material.
A continuación, inspeccione la tira entrante antes de cambiar la máquina. Confirme el espesor, el ancho, la rectitud, el estado del borde y el daño evidente de la bobina.
Luego se debe seguir la tira a través del soporte de la máquina. Identificar el primer lugar donde el defecto se vuelve visible a menudo proporciona información más útil que examinar sólo la pieza terminada.
Después de localizar el área probable del problema, cambie una variable relevante a la vez y registre el resultado. Esto crea un proceso de resolución de problemas repetible y reduce el riesgo de resolver un defecto mientras se crea otro involuntariamente.
Prevención de defectos de formación de rollos antes de que comience la producción
La mejor estrategia de resolución de problemas es, en primer lugar, reducir las condiciones que crean defectos.
Un proceso de producción estable comienza con un dibujo de perfil calificado y una secuencia de formación diseñada en torno al material y la geometría reales. Durante la instalación se deben verificar la línea central de la máquina, las posiciones de los rodillos, las guías de las tiras y el estado de las herramientas.
El material entrante debe inspeccionarse según las especificaciones requeridas, especialmente al cambiar de proveedor, grados de material, espesores o lotes de bobinas. Luego, la producción de prueba se puede utilizar para verificar las dimensiones clave del perfil antes de que comience la fabricación continua.
Los equipos de producción también deberían establecer mediciones de referencia para dimensiones importantes. Cuando esas dimensiones comienzan a desviarse, se pueden tomar medidas correctivas antes de que grandes cantidades de material se vean afectadas.
El mantenimiento y la seguridad deben seguir siendo parte del proceso. Los rollos de formación crean puntos de contacto en funcionamiento y otros peligros para la máquina, por lo que los procedimientos de inspección y ajuste deben seguir los requisitos operativos y de protección adecuados. La Administración de Salud y Seguridad Ocupacional de EE. UU. proporciona información específica guía de protección de la máquina para formar rodillos.
¿qué se debe comprobar cuando aparecen defectos?

Cuando una línea de perfilado comienza a producir un perfil anormal, la resolución de problemas debe moverse de aguas arriba a aguas abajo.
Comience con la bobina y verifique las dimensiones y el estado del material. A continuación, confirme el rendimiento de decoiling y nivelación, seguido de la alineación de la guía de entrada. Inspeccione el perfil después de los sucesivos soportes de rodillos para determinar dónde comienza la deformación a desviarse de la forma esperada.
Una vez revisada la sección de conformado, evalúe los procesos posteriores como punzonado, enderezamiento, corte y manipulación de materiales. Un defecto visible al final de la línea no siempre es creado por los propios soportes de perfilado.
Este enfoque orientado a procesos es especialmente importante para líneas de producción automatizadas donde se integran varias operaciones en un solo sistema.
Conclusión
Los defectos de formación de rodillos rara vez son causados por un problema universal. La torsión, el arco, la curvatura, la onda del borde, el ensanchamiento de los extremos, la variación dimensional y el daño a la superficie pueden desarrollarse a partir de diferentes combinaciones de comportamiento del material, geometría de las herramientas, alineación de la máquina, progresión del paso y condiciones operativas.
La forma más eficaz de resolver estos problemas es identificar dónde aparece primero el defecto y luego evaluar el proceso sistemáticamente. Verificar el material entrante, la alineación de la línea central, la condición del rodillo, la progresión de la formación y las operaciones posteriores proporciona un diagnóstico más claro que ajustar repetidamente los soportes finales del rodillo.
Un proceso de conformado por rodillos configurado adecuadamente debe controlar la deformación progresivamente mientras mantiene un flujo de material estable en cada etapa de producción. Para los fabricantes que desarrollan nuevos perfiles metálicos o revisan un proceso de conformado existente, la configuración del equipo debe comenzar con el dibujo del perfil terminado, la especificación del material, la secuencia de procesamiento y las características de calidad requeridas.
Preguntas frecuentes
¿cuáles son los defectos de perfilado más comunes?
Los defectos comunes de formación de rodillos incluyen torsión, arco, curvatura, onda de borde, ensanchamiento de extremo, variación dimensional y rayones en la superficie o marcas de rodillos. Sus causas pueden implicar la condición del material, las herramientas, la alineación, la secuencia de formación o la configuración de la máquina.
¿qué hace que un perfil formado en rollo se tuerza?
La torsión se asocia comúnmente con fuerzas de formación desiguales en todo el perfil. La alimentación de tiras descentradas, la desalineación de los rodillos, las herramientas asimétricas, la variación del material y la deformación desigual pueden contribuir.
¿pueden los cambios de material causar defectos de formación de
Sí. Los cambios en el espesor, el límite elástico, la dureza, el ancho de la tira, el recubrimiento o la tensión residual pueden alterar el comportamiento del material durante el conformado. Una configuración de máquina que funciona con una bobina puede requerir verificación cuando cambian las propiedades del material.
¿por qué las piezas laminadas cambian de forma después del corte?
Las tensiones internas permanecen en el perfil después de la formación. El corte puede liberar algunas de estas tensiones, provocando que los extremos se abran, cierren, se tuerzan o se ensanchen. La secuencia de formación, las propiedades del material, la calibración y las condiciones de corte pueden influir en este comportamiento.
¿cómo se pueden reducir los defectos de conformado por rodi
Los defectos se pueden reducir mediante un control constante de los materiales entrantes, una alineación correcta de las tiras, pasadas de conformado diseñadas adecuadamente, una configuración precisa de los rodillos, una inspección rutinaria de las herramientas, un funcionamiento controlado de la máquina y una medición sistemática de la calidad durante toda la producción.
¿necesita ayuda para evaluar un proceso de conformado en rollo?
Cada perfil impone diferentes requisitos en materia de alimentación de materiales, herramientas, estaciones de conformado, punzonado, corte y automatización. Si está desarrollando un nuevo perfil metálico o evaluando la configuración de una línea de producción, contacto Jinbolida para analizar el dibujo del perfil, las especificaciones del material, los pasos de procesamiento y los requisitos de producción.
 Spanish
 English
 Arabic
 Russian
 French