
7 распространенных дефектов формирования рулонов и способы их устранения
Оглавление
Введение
Формование валков предназначено для получения длинных металлических профилей с постоянным поперечным сечением, но небольшие вариации материала, оснастки, настройки станка или выравнивания полосы могут постепенно перерасти в видимые проблемы качества. распространенные дефекты профилирования валков включают скручивание, изгиб, изгиб, краевую волну, торцевую вспышку, изменение размеров и повреждение поверхности. хотя эти дефекты могут появиться в конце производственной линии, их фактические причины часто начинаются гораздо раньше в процессе.
Поэтому для эффективного устранения неполадок требуется нечто большее, чем просто регулировка конечной роликовой клети Операторам и инженерам необходимо изучить весь процесс формования, включая состояние входящей катушки, выравнивание, ввод полосы, выравнивание роликов, проектирование проходов, состояние оснастки, давление формования и последующую резку или обработку.
Для производителей, использующих системы непрерывной обработки металлов давлением, понимание дефектов профилегибочной обработки важно для поддержания согласованности профиля, уменьшения ненужных потерь материала и выявления производственных проблем до того, как они станут повторяющимися. базовое понимание всего процесса можно также найти у Джинболиды направляющая машины для формования рулонов.
Почему возникают дефекты формирования рулонов?
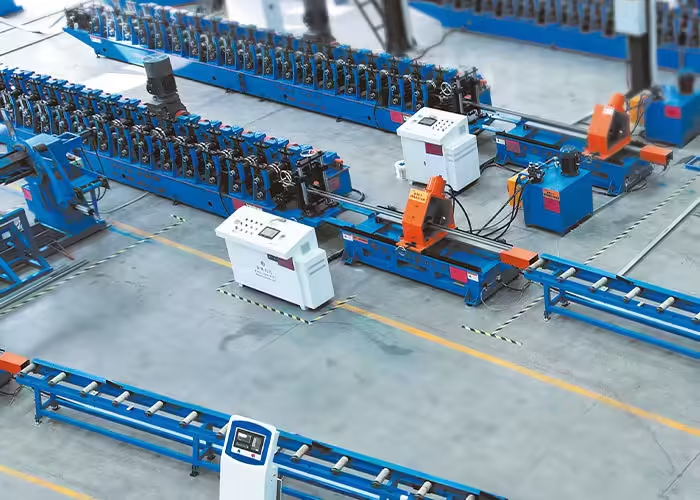
Формование валков постепенно изменяет плоскую полосу в требуемое поперечное сечение через несколько станций формовки.Каждая роликовая клеть выполняет только часть общей деформации.Этот принцип прогрессивной формовки позволяет непрерывно изготавливать сложные профили, но это также означает, что ошибка, введенная на одной станции, может влиять на каждую последующую станцию.
Например, если полоса входит в машину немного смещен от центра, более поздние ролики могут заставлять одну сторону материала более агрессивно, чем другую. если ролик расположен слишком высоко или слишком низко, профиль может накапливать неравномерное продольное напряжение. Свойства материала также могут меняться от одной катушки к другой, в результате чего ранее стабильная установка дает другой результат.
Наиболее распространенные источники дефектов профилегибочной обработки обычно можно сгруппировать в четыре области: вариации материала, конструкция оснастки, выравнивание станка и условия эксплуатации. на практике одновременно может возникнуть несколько факторов, поэтому устранение неполадок должно осуществляться систематическим процессом, а не полагаться на единую регулировку.
1. Поворот профиля
Поворот происходит, когда готовый профиль вращается постепенно вдоль своей продольной оси вместо того, чтобы оставаться в постоянной ориентации. Короткий образец может показаться приемлемым, в то время как более длинный профиль показывает заметное изменение вращения от одного конца к другому.
Закручивание часто связано с неравными формовочными силами на двух сторонах полосы Если левый и правый участки профиля не проходят через формовочные проходы в одинаковых условиях, остаточное напряжение может стать неравномерно распределенным Неправильный ввод полосы, асимметричная оснастка, смещение роликов, непостоянная толщина материала или чрезмерное формовочное давление - все это может способствовать этой проблеме.
Первым шагом в устранении неполадок является подтверждение того, что катушка входит в машину по намеченной осевой линии. направляющие входа должны поддерживать полосу, не заставляя ее двигаться вбок. Затем следует проверить валы роликов и положения оснастки, чтобы определить, правильно ли выровнены обе стороны секции формования.
Также важно изучить, где скручивание впервые становится видимым. если профиль уже начинает вращаться на полпути через машину, регулировка только конечных клетей может временно скрыть симптом, не исправляя основную причину.
2. Лук
Боу описывает профиль, который изгибается по своей длине, если смотреть сбоку. вместо того, чтобы оставаться прямым, готовый участок изгибается вверх или вниз.
Одной из распространенных причин является неравное продольное растяжение между различными участками полосы Во время профилирования некоторые части поперечного сечения проходят более длинные пути деформации, чем другие Плохая конструкция прохода или чрезмерная деформация в пределах ограниченного числа клетей могут увеличить эту разницу.
Лук также может быть результатом неправильной высоты ролика, неравномерного давления формования, остаточного напряжения материала или проблем на участке правки. резка ниже по потоку иногда может сделать состояние более заметным, поскольку внутренние напряжения снимаются, когда непрерывный профиль разделяется на отдельные длины.
При диагностике лука инженеры должны осмотреть профиль в нескольких местах вдоль линии формования. Это помогает определить, развивается ли кривизна во время ранней формовки, последующей калибровки, правки или резки.
Корректирующее действие может включать перераспределение количества формованных изделий между проходами, проверку выравнивания верхнего и нижнего роликов, регулировку правильного узла или проверку того, изменились ли свойства поступающего материала.
3. Развал
Развал - это боковая кривая по длине полосы или готового профиля. Хотя лук в основном виден сбоку, развал приводит к отклонению материала вбок.
Состояние входящей катушки является важным фактором. если необработанная полоса уже содержит развал, линия формирования валков может быть не в состоянии полностью удалить его. Качество продольной резки также может влиять на прямолинейность полосы до того, как материал достигнет формовочной машины.
Причины, связанные с машиной, включают нецентральную подачу полосы, неравномерное боковое давление, неправильно расположенные направляющие и различия в контакте роликов между двумя сторонами профиля.
Поэтому операторам следует проверять как входящую полосу, так и готовый профиль. Если развал существует до начала формования, сначала следует обратить внимание на сырье, процесс продольной резки или систему выравнивания. Если прямой материал начинает изгибаться только после входа в секцию формования, причина, скорее всего, связана с настройкой станка или оснасткой.
4. Краевая волна
Краевая волна появляется в виде серии ряби или волн вдоль одного или обоих краев сформированного профиля. особенно заметна на профилях с широкими фланцами или относительно тонким материалом.
Дефект обычно развивается, когда край полосы становится длиннее, чем соседний материал. поскольку избыточная длина не может оставаться плоской, она высвобождается из-за местного коробления и образует волнистый вид.
Несколько условий процесса могут создать эту ситуацию. край может быть чрезмерно растянут во время изгиба, последовательность формования может привести к деформации слишком быстро, или геометрия ролика может создать ненужную продольную нагрузку на фланец.
Толщина материала и механические свойства также влияют на чувствительность к краевой волне. установка машины, которая хорошо работает с одной катушкой, может потребовать оценки при изменении характеристик материала.
Корректировка краевой волны часто требует изучения всей последовательности прохождения, а не затягивания отдельных роликов. Чрезмерное давление может фактически усугубить проблему, увеличивая нежелательную деформацию. цель состоит в том, чтобы позволить профилю развиваться постепенно, контролируя при этом, как деформация распределяется по полосе.
5. Конечная вспышка
Расклешивание торца происходит, когда конец разрезанного профиля открывается, закрывается или меняет форму по сравнению с центральной частью детали Профиль может работать правильно, пока он еще соединен с непрерывной полосой, но его геометрия меняется после разрезания.
Это происходит потому, что профилирование валков вносит внутренние напряжения в материал, В то время как профиль остается непрерывным, окружающий материал помогает сдерживать эти напряжения, После того, как часть разрезается, часть напряжения освобождается, и конец движется к другой форме.
На торцевую вспышку могут влиять последовательность формования, характеристики материала, окончательная калибровка, правка и метод резки. Часто это более заметно в асимметричных или сильно сформированных профилях.
Вместо того, чтобы компенсировать только на конечном стенде, инженеры должны определить, сколько остаточного напряжения создается на протяжении всего процесса формования. Улучшение распределения деформации по большему количеству проходов иногда может привести к более стабильному готовому участку.
Для профилей, где геометрия торца особенно важна, этапы резки и последующего формования следует оценивать вместе с рулонной оснасткой, а не рассматривать как совершенно отдельные процессы.
6. Изменение размеров
Одним из наиболее важных дефектов профилирования с точки зрения контроля качества является изменение размеров. Это может включать изменения ширины фланца, высоты профиля, угла изгиба, положения отверстия, общей ширины или других заданных размеров.
Непоследовательность размеров может быть получена из многих источников, поскольку практически каждый этап производственной линии влияет на конечную геометрию.
Типичные факторы включают износ роликов, движение вала, неправильные зазоры между валками, непостоянную толщину рулона, пружинение материала, настройку инструментов, изменение длины подачи и изменения условий эксплуатации.
Первым шагом должно быть определение того, является ли изменение случайным или систематическим. Если каждый профиль постоянно находится за пределами требуемого измерения в одном и том же направлении, инструментальная или установочная часть является вероятной областью для исследования. Если размеры колеблются непрерывно, изменение материала, механическая рыхлость, нестабильность подачи или износ инструментов могут заслуживать более пристального внимания.
Измерения также следует проводить в нескольких точках производственной линии, когда это практически возможно. Ожидание, пока окончательный профиль покинет машину, значительно затрудняет определение того, где впервые появилось отклонение размеров.
Джинболида формовочные машинные решения интегрируйте прогрессивную профилировку с производственными конфигурациями, которые могут включать подачу, штамповку, резку и связанные с ними автоматизированные операции, что делает скоординированное управление на этих этапах особенно важным.
7. Поверхностные царапины и знаки инструментов
Не каждый дефект профилегибочной обработки влияет на геометрию профиля. повреждение поверхности также может сделать детали, приемлемые по размерам, непригодными для их предполагаемого применения.
Царапины, роликовые следы, вмятины или повреждение покрытия могут возникнуть, когда посторонние частицы попадают в ловушку между инструментом и полосой, поверхности роликов повреждаются, направляющие создают чрезмерный контакт или материал неправильно перемещается через машину.
Оцинкованные, покрытые, окрашенные, нержавеющие и другие чувствительные к внешнему виду материалы могут потребовать особого внимания, поскольку на каждом готовом профиле могут стать видны относительно небольшие дефекты оснастки.
Когда повторяющиеся метки появляются через равные промежутки времени, расстояние между этими метками может предоставить полезную диагностическую информацию. Повторяющийся рисунок может соответствовать окружности конкретного ролика, помогая операторам обнаружить поврежденные инструменты.
Чистота роликов, следовательно, должна быть частью рутинного осмотра. заусенцы на входящих кромках полосы, рыхлые металлические частицы, поврежденные направляющие или изношенные поверхности оснастки должны быть исправлены, прежде чем они создадут непрерывные поверхностные дефекты.
Общие дефекты формирования рулонов: причины и проверки
| Дефектировать | Типичные симптомы | Возможные причины | Что проверить в первую очередь |
|---|---|---|---|
| Твист | Профиль вращается по длине | Неравномерность формирующих сил, несоосность, смещение от центра питания | Выравнивание входа и положение ролика |
| Лук | Профиль загибается вверх или вниз | Неравная продольная деформация, проблемы с выпрямлением | Формирование проходов и выпрямитель |
| Камбер | Профиль изгибается вбок | Входящий развал полосы, направляющее давление, неравномерная формовка | Сырая полоса и осевая линия |
| Краевая волна | Кромки фланцев становятся волнистыми | Чрезмерное напряжение края, плохая прогрессия прохождения | Проходное проектирование и деформация фланца |
| Конечная вспышка | Концы профиля открываются или закрываются после резки | Остаточный стресс и возврат | Финальные передачи и этап резки |
| Размерное изменение | Изменения ширины, угла или высоты | Износ инструмента, изменение материала, нестабильность установки | Зазоры валков и размеры материала |
| Повреждение поверхности | Царапины, вмятины, роликовые следы | Грязные или поврежденные инструменты, направляющий контакт | Роликовые и направляющие поверхности |
Как свойства материала влияют на дефекты профилегибочного формования
Регулировка машины - это только часть процесса устранения неполадок. поступающий материал может существенно повлиять на поведение линии профилирования.
Предел текучести, предел прочности, толщина, покрытие, твердость и остаточное напряжение могут влиять на реакцию полосы на изгиб. Две катушки с одинаковыми номинальными размерами могут не вести себя одинаково, если их механические свойства различаются.
Пружинный назад хороший пример. после того, как материал проходит через формующий валок, он естественным образом пытается восстановить часть его первоначальной формы, Величина восстановления зависит частично от материала и частично от геометрии формируется, Когда свойства материала изменяются, углы изгиба также могут изменяться, если оснастка и процесс не обеспечивают достаточный контроль.
Ширина полосы также должна оставаться в пределах диапазона, требуемого конструкцией профиля. Неправильная ширина может изменить размеры фланца и изменить то, как материал течет через ролики.
По этой причине, когда ранее стабильная производственная линия внезапно развивает дефекты, операторы не должны сразу предполагать, что машина изменилась. сравнение новой катушки с предыдущей партией материала может предоставить важную диагностическую информацию.
Почему выравнивание рулона имеет значение
Формование валков зависит от тщательно контролируемой взаимосвязи между последовательными станциями формовки. смещение может показаться небольшим при измерении на одном валке, но его эффект может накапливаться по мере прохождения полосы через несколько клетей.
Поэтому параллелизм вала, горизонтальное положение, высота вертикального валка, прокладки для инструментов и осевая линия станка должны проверяться во время настройки и устранения неполадок.
Операторам следует избегать использования чрезмерного давления роликов в качестве универсальной коррекции. увеличение давления может временно изменить размеры профиля, но оно также может привести к дополнительной деформации, ускорить износ инструмента, маркировать поверхность материала или создавать новые дефекты в других частях профиля.
Цель состоит не просто в том, чтобы придать материалу форму. стабильный процесс формования направляет материал через контролируемую последовательность изгибов, так что каждая стойка выполняет намеченную часть общей деформации.
Износ инструментов может создать проблемы с постепенным качеством
Дефекты, связанные с оснасткой, не всегда появляются внезапно. поверхности роликов и области контакта могут постепенно меняться в течение длительного производства.
По мере увеличения износа места изгиба могут слегка смещаться, зазоры между валками могут эффективно меняться, и материал больше не может контактировать с инструментом точно так же, как во время первоначальной установки.
Это одна из причин, по которой производственные записи могут быть ценными. если измерения размеров отслеживаются с течением времени, постепенный дрейф может стать видимым до того, как детали выйдут за рамки приемлемых спецификаций.
Проверка инструмента должна включать контактные поверхности, края, прокладки, подшипники, валы, крепежные детали и другие компоненты, влияющие на положение ролика. Точный интервал проверки зависит от условий производства, материала, конструкции машины и эксплуатационных требований.
Лучший метод устранения неполадок
Случайные корректировки затрудняют диагностику дефектов профилегибочной обработки, поскольку изменение нескольких переменных одновременно затрудняет определение того, какая корректировка действительно повлияла на результат.
Более систематический подход начинается с точного документирования дефекта Определите, происходит ли он непрерывно или прерывисто, появляется ли он с одной или обеих сторон, и меняется ли его тяжесть со скоростью производства или материалом.
Далее проверьте входящую полосу перед сменой машины. подтвердите толщину, ширину, прямолинейность, состояние кромки и очевидное повреждение катушки.
Затем следует проследить за полосой через машину в стойке. определение первого места, где дефект становится видимым, часто дает более полезную информацию, чем исследование только готовой детали.
После определения вероятной проблемной области, изменяйте одну релевантную переменную за раз и записывайте результат. это создает повторяемый процесс устранения неполадок и снижает риск решения одного дефекта при непреднамеренном создании другого.
Предотвращение дефектов профилегибочного формования до начала производства
Лучшая стратегия устранения неполадок - это в первую очередь уменьшить условия, создающие дефекты.
Стабильный производственный процесс начинается с квалифицированной чертежа профиля и последовательности формования, разработанной вокруг фактического материала и геометрии. осевая линия машины, положения роликов, направляющие полосы и состояние оснастки должны быть проверены во время настройки.
Поступающий материал следует проверять на соответствие требуемым спецификациям, особенно при смене поставщиков, марок материалов, толщины или партий рулонов. Затем пробное производство можно использовать для проверки размеров ключевых профилей перед началом непрерывного производства.
Производственные группы также должны установить эталонные измерения для важных размеров. Когда эти размеры начинают дрейфовать, можно предпринять корректирующие действия, прежде чем это повлияет на большие количества материала.
Техническое обслуживание и безопасность должны оставаться частью процесса Формовочные валки создают точки зажима в процессе эксплуатации и другие опасности для машин, поэтому процедуры проверки и регулировки должны соответствовать соответствующим требованиям по охране и эксплуатации. Управление по охране труда США предоставляет конкретные руководство по охране машины для формования валков.
Что следует проверять при появлении дефектов?

Когда линия профилирования валков начинает создавать аномальный профиль, устранение неполадок должно перемещаться от верхнего к нижнему потоку.
Начните с катушки и проверьте размеры и состояние материала. далее подтвердите характеристики удаления грунта и выравнивания, после чего выполните выравнивание по входу и направляющей. осмотрите профиль после последовательных роликовых клетей, чтобы определить, где деформация начинает отклоняться от ожидаемой формы.
После проверки секции формования оцените последующие процессы, такие как штамповка, правка, резка и обработка материалов. Дефект, видимый в конце линии, не всегда создается самими клетями для профилирования валков.
Этот процессно-ориентированный подход особенно важен для автоматизированных производственных линий, где несколько операций интегрированы в одну систему.
Заключение
Дефекты кренообразования редко вызваны одной универсальной проблемой.Крутка, лук, развал, краевая волна, торцевая вспышка, изменение размеров и повреждение поверхности могут развиваться из различных комбинаций поведения материала, геометрии оснастки, выравнивания станка, прохождения прогрессии, и условий эксплуатации.
The most effective way to solve these problems is to identify where the defect first appears and then evaluate the process systematically. Checking incoming material, centerline alignment, roller condition, forming progression, and downstream operations provides a clearer diagnosis than repeatedly adjusting the final roller stands.
A properly configured roll forming process should control deformation progressively while maintaining stable material flow through every stage of production. For manufacturers developing new metal profiles or reviewing an existing forming process, equipment configuration should therefore begin with the finished profile drawing, material specification, processing sequence, and required quality characteristics.
Часто задаваемые вопросы
Какие дефекты профилегибочной обработки наиболее распространены?
Common roll forming defects include twist, bow, camber, edge wave, end flare, dimensional variation, and surface scratches or roller marks. Their causes may involve material condition, tooling, alignment, forming sequence, or machine setup.
Что вызывает скручивание профил, сформированного рулоном?
Twist is commonly associated with unequal forming forces across the profile. Off-center strip feeding, roller misalignment, asymmetric tooling, material variation, and uneven deformation can all contribute.
Могут ли изменения материала вызвать дефекты профилегибо
Yes. Changes in thickness, yield strength, hardness, strip width, coating, or residual stress can alter how material behaves during forming. A machine setup that works with one coil may require verification when material properties change.
Почему детали, сформированные в рулоне, меняют форму после резки?
Internal stresses remain in the profile after forming. Cutting can release some of these stresses, causing the ends to open, close, twist, or flare. Forming sequence, material properties, calibration, and cutting conditions can all influence this behavior.
Как можно уменьшить дефекты профилегибочной обработки?
Defects can be reduced through consistent incoming-material control, correct strip alignment, properly designed forming passes, accurate roller setup, routine tooling inspection, controlled machine operation, and systematic quality measurement throughout production.
Нужна помощь в оценке процесса формирования рулона?
Every profile places different requirements on material feeding, tooling, forming stations, punching, cutting, and automation. If you are developing a new metal profile or evaluating a production line configuration, свяжитесь с Джинболидой to discuss the profile drawing, material specifications, processing steps, and production requirements.
 Russian
 English
 Arabic
 Spanish
 French