
7 عيوب شائعة في تكوين اللفة وكيفية إصلاحها
جدول المحتويات
مقدمة
تم تصميم تشكيل اللف لإنتاج مقاطع معدنية طويلة ذات مقاطع عرضية متسقة، ولكن الاختلافات الصغيرة في المواد أو الأدوات أو إعداد الماكينة أو محاذاة الشريط يمكن أن تتطور تدريجيًا إلى مشاكل جودة مرئية. تشمل عيوب تشكيل اللف الشائعة الالتواء، والقوس، والحدبة، وموجة الحافة، والتوهج النهائي، وتغير الأبعاد، وتلف السطح. على الرغم من أن هذه العيوب قد تظهر في نهاية خط الإنتاج، إلا أن أسبابها الفعلية غالبًا ما تبدأ في وقت مبكر جدًا من العملية.
وبالتالي فإن استكشاف الأخطاء وإصلاحها بشكل فعال يتطلب أكثر من مجرد ضبط حامل الأسطوانة النهائي. يحتاج المشغلون والمهندسون إلى فحص عملية التشكيل الكاملة، بما في ذلك حالة الملف الوارد، والتسوية، وإدخال الشريط، ومحاذاة الأسطوانة، وتصميم التمرير، وحالة الأدوات، وضغط التشكيل، والقطع أو المناولة النهائية.
بالنسبة للمصنعين الذين يستخدمون أنظمة تشكيل المعادن المستمرة، يعد فهم عيوب تشكيل اللف أمرًا مهمًا للحفاظ على اتساق المظهر الجانبي، وتقليل فقدان المواد غير الضروري، وتحديد مشكلات الإنتاج قبل أن تصبح متكررة. يمكن أيضًا العثور على فهم أساسي للعملية الكاملة في Jinbolida دليل آلة تشكيل لفة.
لماذا تحدث عيوب تشكيل اللفة؟
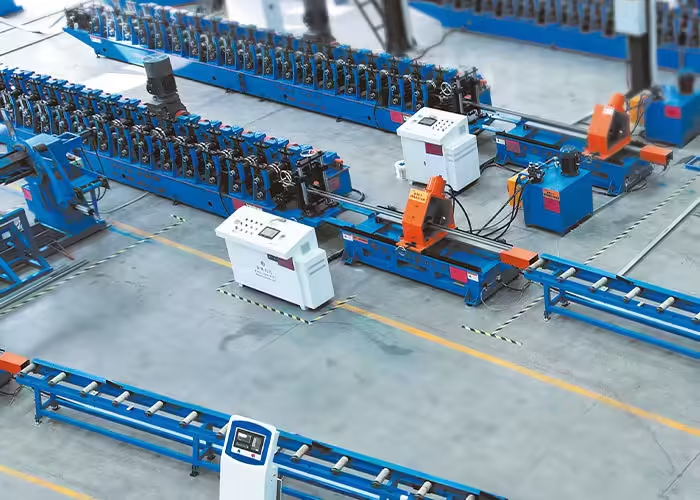
يؤدي تشكيل اللفة إلى تغيير الشريط المسطح تدريجيًا إلى المقطع العرضي المطلوب من خلال محطات تشكيل متعددة. يؤدي كل حامل أسطواني جزءًا فقط من التشوه الكلي. يسمح مبدأ التشكيل التدريجي هذا بإنتاج ملفات تعريف معقدة بشكل مستمر، ولكنه يعني أيضًا أن الخطأ الذي يتم إدخاله في محطة واحدة يمكن أن يؤثر على كل محطة تتبع.
على سبيل المثال، إذا دخل الشريط إلى الماكينة بعيدًا قليلاً عن المركز، فقد تجبر البكرات اللاحقة جانبًا واحدًا من المادة بقوة أكبر من الجانب الآخر. إذا تم وضع الأسطوانة على ارتفاع عالٍ جدًا أو منخفض جدًا، فقد يتراكم الضغط الطولي غير المتساوي. يمكن أن تتغير خصائص المواد أيضًا من ملف إلى آخر، مما يتسبب في إعداد مستقر مسبقًا لإنتاج نتيجة مختلفة.
يمكن عمومًا تجميع المصادر الأكثر شيوعًا لعيوب تشكيل اللف في أربعة مجالات: اختلاف المواد، وتصميم الأدوات، ومحاذاة الماكينة، وظروف التشغيل. من الناحية العملية، قد تحدث عدة عوامل في نفس الوقت، ولهذا السبب يجب أن يتبع استكشاف الأخطاء وإصلاحها عملية منهجية بدلاً من الاعتماد على تعديل واحد.
1. تطور الملف الشخصي
يحدث الالتواء عندما يدور المظهر الجانبي النهائي تدريجيًا على طول محوره الطولي بدلاً من البقاء في اتجاه ثابت. قد تبدو العينة القصيرة مقبولة، بينما يكشف المظهر الجانبي الأطول عن تغير دوراني ملحوظ من طرف إلى آخر.
غالبًا ما يرتبط الالتواء بقوى تشكيل غير متساوية على جانبي الشريط. إذا لم ينتقل القسمان الأيسر والأيمن من المظهر الجانبي عبر ممرات التشكيل في ظل ظروف مماثلة، فقد يصبح الضغط المتبقي موزعًا بشكل غير متساوٍ. يمكن أن يساهم إدخال الشريط غير الصحيح، أو الأدوات غير المتماثلة، أو اختلال محاذاة الأسطوانة، أو سمك المادة غير المتسق، أو ضغط التشكيل المفرط في هذه المشكلة.
الخطوة الأولى في استكشاف الأخطاء وإصلاحها هي التأكد من دخول الملف إلى الماكينة على خط الوسط المقصود. يجب أن تدعم أدلة الدخول الشريط دون إجباره على الجانب. يجب بعد ذلك فحص أعمدة الأسطوانة ومواضع الأدوات لتحديد ما إذا كان كلا جانبي قسم التشكيل محاذيين بشكل صحيح.
من المهم أيضًا فحص المكان الذي يصبح فيه الالتواء مرئيًا لأول مرة. إذا كان الملف الشخصي قد بدأ بالفعل في الدوران في منتصف الطريق عبر الجهاز، فإن ضبط الحوامل النهائية فقط قد يخفي الأعراض مؤقتًا دون تصحيح السبب الجذري.
2. القوس
يصف القوس شكلًا جانبيًا ينحني على طوله عند النظر إليه من الجانب. بدلاً من البقاء مستقيماً، ينحني القسم النهائي لأعلى أو لأسفل.
أحد الأسباب الشائعة هو التمدد الطولي غير المتساوي بين مناطق مختلفة من الشريط. أثناء تشكيل اللف، تنتقل بعض أجزاء المقطع العرضي عبر مسارات تشوه أطول من غيرها. يمكن أن يؤدي تصميم التمريرات السيئ أو التشوه المفرط داخل عدد محدود من الحوامل إلى زيادة هذا الاختلاف.
قد ينجم القوس أيضًا عن ارتفاع الأسطوانة غير الصحيح، أو ضغط التشكيل غير المتساوي، أو الإجهاد المتبقي للمادة، أو مشاكل في قسم الاستقامة. يمكن أن يؤدي القطع في اتجاه مجرى النهر في بعض الأحيان إلى جعل الحالة أكثر وضوحًا بسبب إطلاق الضغوط الداخلية عند فصل المظهر الجانبي المستمر إلى أطوال فردية.
عند تشخيص القوس، يجب على المهندسين فحص المظهر الجانبي في عدة مواقع على طول خط التشكيل. يساعد هذا في تحديد ما إذا كان الانحناء يتطور أثناء التشكيل المبكر، أو المعايرة اللاحقة، أو الاستقامة، أو القطع.
قد يتضمن الإجراء التصحيحي إعادة توزيع مقدار التشكيل بين التمريرات، أو التحقق من محاذاة الأسطوانة العلوية والسفلية، أو ضبط وحدة التقويم، أو مراجعة ما إذا كانت خصائص المواد الواردة قد تغيرت.
3. الحدبة
الحدبة عبارة عن منحنى جانبي على طول الشريط أو المظهر الجانبي النهائي. في حين أن القوس يمكن رؤيته بشكل أساسي من الجانب، إلا أن الحدبة تتسبب في انحراف المادة جانبيًا.
تعد حالة الملف الواردة عاملاً مهمًا. إذا كان الشريط الخام يحتوي بالفعل على حدبة، فقد لا يتمكن خط تشكيل اللفة من إزالته بالكامل. يمكن أن تؤثر جودة الحز أيضًا على استقامة الشريط قبل وصول المادة إلى آلة التشكيل.
تشمل الأسباب المتعلقة بالآلة تغذية الشريط خارج المركز، والضغط الجانبي غير المتساوي، والأدلة الموضوعة بشكل غير صحيح، والاختلافات في اتصال الأسطوانة بين جانبي الملف الشخصي.
لذلك يجب على المشغلين فحص كل من الشريط الوارد والملف النهائي. إذا كان الحدبة موجودة قبل بدء التشكيل، فيجب الاهتمام أولاً بالمادة الخام أو عملية الحز أو نظام التسوية. إذا بدأت المادة المستقيمة في الانحناء فقط بعد دخول قسم التشكيل، فمن المرجح أن يكون السبب مرتبطًا بإعداد الماكينة أو الأدوات.
4. موجة الحافة
تظهر موجة الحافة كسلسلة من التموجات أو الموجات على طول إحدى حافتي المظهر الجانبي المشكل أو كلتيهما. يكون ملحوظًا بشكل خاص في المقاطع ذات الحواف العريضة أو المواد الرقيقة نسبيًا.
يتطور العيب عادةً عندما تصبح حافة الشريط أطول من المادة المجاورة. نظرًا لأن الطول الزائد لا يمكن أن يظل مسطحًا، فإنه يتحرر من خلال التواء محلي ويشكل مظهرًا متموجًا.
يمكن للعديد من ظروف العملية أن تخلق هذا الموقف. قد يتم تمديد الحافة بشكل مفرط أثناء الانحناء، وقد يؤدي تسلسل التشكيل إلى التشوه بسرعة كبيرة، أو قد تضع هندسة الأسطوانة ضغطًا طوليًا غير ضروري على الحافة.
يؤثر سمك المادة والخواص الميكانيكية أيضًا على الحساسية لموجة الحافة. قد يتطلب إعداد الماكينة الذي يعمل بشكل جيد مع ملف واحد التقييم عندما تتغير مواصفات المادة.
غالبًا ما يتطلب تصحيح موجة الحافة فحص تسلسل التمرير بأكمله بدلاً من شد البكرات الفردية. الضغط المفرط يمكن أن يؤدي في الواقع إلى تفاقم المشكلة عن طريق زيادة التشوه غير المرغوب فيه. الهدف هو السماح للملف الشخصي بالتطور تدريجيًا مع التحكم في كيفية توزيع الضغط عبر الشريط.
5. نهاية التوهج
يحدث التوهج النهائي عندما تفتح نهاية ملف تعريف القطع أو تغلق أو تغير شكلها مقارنة بالجزء المركزي من الجزء. قد يعمل ملف التعريف بشكل صحيح بينما لا يزال متصلاً بالشريط المستمر، لكن هندسته تتغير بعد القطع.
يحدث هذا لأن تشكيل اللفة يؤدي إلى ضغوط داخلية في المادة. بينما يظل المظهر الجانبي مستمرًا، تساعد المواد المحيطة على كبح تلك الضغوط. بمجرد قطع الجزء، يتم تحرير بعض الضغط وتتحرك النهاية نحو شكل مختلف.
يمكن أن يتأثر التوهج النهائي بتسلسل التشكيل، وخصائص المواد، والمعايرة النهائية، وطريقة الاستقامة، والقطع. غالبًا ما يكون أكثر وضوحًا في المقاطع غير المتماثلة أو عالية التكوين.
وبدلاً من التعويض فقط عند الحامل النهائي، يجب على المهندسين تحديد مقدار الضغط المتبقي الذي يتم إدخاله طوال عملية التشكيل. يمكن أن يؤدي تحسين توزيع التشوه عبر المزيد من الممرات في بعض الأحيان إلى إنتاج قسم نهائي أكثر استقرارًا.
بالنسبة للملفات الشخصية التي تكون فيها الهندسة النهائية ذات أهمية خاصة، يجب تقييم مراحل القطع وما بعد التشكيل جنبًا إلى جنب مع أدوات اللف بدلاً من التعامل معها كعمليات منفصلة تمامًا.
6. تباين الأبعاد
أحد أهم عيوب تشكيل اللفة من منظور مراقبة الجودة هو اختلاف الأبعاد. قد يشمل ذلك تغييرات في عرض الحافة، أو ارتفاع المظهر الجانبي، أو زاوية الانحناء، أو موضع الثقب، أو العرض الإجمالي، أو أبعاد محددة أخرى.
يمكن أن يأتي عدم اتساق الأبعاد من العديد من المصادر لأن كل مرحلة من مراحل خط الإنتاج تقريبًا تؤثر على الهندسة النهائية.
تشمل العوامل النموذجية تآكل الأسطوانة، وحركة العمود، وفجوات اللفة غير الصحيحة، وسمك الملف غير المتناسق، ونابض المادة، وإعداد الأدوات، وتغير طول التغذية، والتغيرات في ظروف التشغيل.
يجب أن تكون الخطوة الأولى هي تحديد ما إذا كان الاختلاف عشوائيًا أم منهجيًا. إذا كان كل ملف تعريف خارج البعد المطلوب باستمرار في نفس الاتجاه، فمن المحتمل أن تكون الأدوات أو الإعداد مجالًا للتحقيق فيه. إذا كانت الأبعاد تتقلب بشكل مستمر، فقد يستحق تباين المواد أو الارتخاء الميكانيكي أو عدم استقرار التغذية أو تآكل الأدوات اهتمامًا أكبر.
وينبغي أيضًا إجراء القياسات في عدة نقاط على طول خط الإنتاج كلما كان ذلك عمليًا. إن الانتظار حتى يغادر المظهر الجانبي النهائي للآلة يجعل من الصعب جدًا تحديد مكان تطور انحراف الأبعاد لأول مرة.
جينبوليدا تشكيل حلول الآلات قم بدمج تشكيل اللفة التدريجي مع تكوينات الإنتاج التي يمكن أن تشمل التغذية والتثقيب والقطع والعمليات الآلية ذات الصلة، مما يجعل التحكم المنسق عبر هذه المراحل ذا أهمية خاصة.
7. الخدوش السطحية وعلامات الأدوات
لا يؤثر كل عيب في تشكيل اللفة على هندسة المظهر الجانبي. يمكن أن يؤدي تلف السطح أيضًا إلى جعل الأجزاء المقبولة من حيث الأبعاد غير مناسبة للتطبيق المقصود منها.
قد تحدث الخدوش أو علامات الأسطوانة أو الخدوش أو تلف الطلاء عندما تنحصر جزيئات غريبة بين الأدوات والشريط، أو تتضرر أسطح الأسطوانة، أو تخلق الأدلة اتصالًا مفرطًا، أو تتحرك المادة عبر الماكينة بشكل غير صحيح.
قد تتطلب المواد المجلفنة والمطلية والمطلية والفولاذية وغيرها من المواد الحساسة للمظهر اهتمامًا خاصًا لأن عيوب الأدوات الصغيرة نسبيًا يمكن أن تصبح مرئية في كل ملف تعريف نهائي.
عندما تظهر علامات متكررة على فترات منتظمة، فإن التباعد بين تلك العلامات يمكن أن يوفر معلومات تشخيصية مفيدة. قد يتوافق النمط المتكرر مع محيط أسطوانة معينة، مما يساعد المشغلين على تحديد موقع الأدوات التالفة.
ولذلك ينبغي أن تكون نظافة الأسطوانة جزءًا من الفحص الروتيني. يجب تصحيح النتوءات الموجودة على حواف الشريط الواردة أو الجزيئات المعدنية السائبة أو الأدلة التالفة أو أسطح الأدوات البالية قبل أن تؤدي إلى عيوب سطحية مستمرة.
عيوب تشكيل اللفة الشائعة: الأسباب والشيكات
| عيب | أعراض نموذجية | الأسباب المحتملة | ما يجب التحقق منه أولا |
|---|---|---|---|
| تطور | الملف الشخصي يدور على طوله | قوى تشكيل غير متساوية، اختلال، تغذية خارج المركز | محاذاة الدخول وموضع الأسطوانة |
| قَوس | ينحني الملف الشخصي لأعلى أو لأسفل | إجهاد طولي غير متساو، وقضايا استقامة | تشكيل التمريرات والمملس |
| الحدبة | منحنيات الملف الشخصي جانبية | الحدبة الشريطية الواردة، الضغط التوجيهي، التشكيل غير المتساوي | الشريط الخام والخط المركزي |
| موجة الحافة | تصبح حواف الحافة متموجة | إجهاد الحافة المفرط، وضعف تقدم التمرير | تمرير التصميم وتشوه الحافة |
| نهاية التوهج | ينتهي الملف الشخصي مفتوحًا أو مغلقًا بعد القطع | الإجهاد المتبقي والربيع | التمريرات النهائية ومرحلة القطع |
| تباين الأبعاد | يتغير العرض أو الزاوية أو الارتفاع | تآكل الأداة، وتنوع المواد، وعدم استقرار الإعداد | فجوات اللفة وأبعاد المواد |
| أضرار السطح | الخدوش والخدوش وعلامات الأسطوانة | الأدوات القذرة أو التالفة، دليل الاتصال | أسطح الأسطوانة والتوجيه |
كيف تؤثر خصائص المواد على عيوب تشكيل اللفة
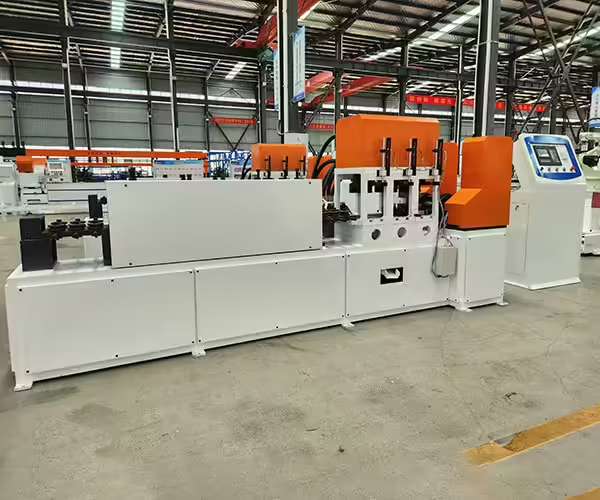
تعديلات الآلة ليست سوى جزء من عملية استكشاف الأخطاء وإصلاحها. يمكن أن تؤثر المواد الواردة بشكل كبير على سلوك خط تشكيل اللفة.
يمكن أن تؤثر قوة الخضوع، وقوة الشد، والسمك، والطلاء، والصلابة، والإجهاد المتبقي على كيفية استجابة الشريط للانحناء. قد لا يتصرف الملفان اللذان لهما نفس الأبعاد الاسمية بشكل مماثل إذا اختلفت خواصهما الميكانيكية.
Springback هو مثال جيد. بعد مرور المادة عبر لفة التشكيل، تحاول بشكل طبيعي استعادة جزء من شكلها الأصلي. يعتمد مقدار الاسترداد جزئيًا على المادة وجزئيًا على الشكل الهندسي الذي يتم تشكيله. عندما تختلف خصائص المادة، قد تختلف زوايا الانحناء أيضًا ما لم توفر الأدوات والعملية تحكمًا كافيًا.
يجب أن يظل عرض الشريط أيضًا ضمن النطاق الذي يتطلبه تصميم المظهر الجانبي. يمكن أن يؤدي العرض غير الصحيح إلى تغيير أبعاد الحافة وتغيير كيفية تدفق المواد عبر البكرات.
لهذا السبب، عندما تظهر عيوب فجأة في خط إنتاج مستقر سابقًا، يجب على المشغلين ألا يفترضوا على الفور أن الماكينة قد تغيرت. يمكن أن توفر مقارنة الملف الجديد مع دفعة المواد السابقة معلومات تشخيصية مهمة.
لماذا تعتبر محاذاة اللفة مهمة
يعتمد تشكيل اللفة على علاقة يتم التحكم فيها بعناية بين محطات التشكيل المتتالية. قد يبدو عدم المحاذاة صغيرًا عند قياسه على أسطوانة واحدة، لكن تأثيره يمكن أن يتراكم عندما يمر الشريط عبر حوامل متعددة.
لذلك يجب التحقق من توازي العمود، والموضع الأفقي، وارتفاع اللفة الرأسية، وفواصل الأدوات، والخط المركزي للآلة أثناء الإعداد واستكشاف الأخطاء وإصلاحها.
يجب على المشغلين تجنب استخدام الضغط الزائد على الأسطوانة كتصحيح عالمي. قد تؤدي زيادة الضغط إلى تغيير أبعاد المظهر الجانبي مؤقتًا، ولكنها قد تؤدي أيضًا إلى إجهاد إضافي، أو تسريع تآكل الأدوات، أو تحديد سطح المادة، أو إنشاء عيوب جديدة في مكان آخر من المظهر الجانبي.
الهدف ليس مجرد إجبار المادة على التشكيل. تقوم عملية التشكيل المستقرة بتوجيه المادة من خلال تسلسل متحكم فيه من الانحناءات بحيث يقوم كل حامل بتنفيذ الجزء المقصود من التشوه الكلي.
يمكن أن يؤدي ارتداء الأدوات إلى حدوث مشكلات تدريجية في الجودة
لا تظهر العيوب المتعلقة بالأدوات دائمًا فجأة. يمكن أن تتغير أسطح الأسطوانة ومناطق التلامس تدريجيًا مع مرور الإنتاج الممتد.
مع زيادة التآكل، يمكن أن تتغير مواقع الانحناء قليلاً، وقد تتغير فجوات التدحرج بشكل فعال، وقد لا تتصل المواد بالأدوات بنفس الطريقة تمامًا كما كانت أثناء الإعداد الأصلي.
وهذا هو أحد الأسباب التي تجعل سجلات الإنتاج ذات قيمة. إذا تم تتبع قياسات الأبعاد بمرور الوقت، فقد يصبح الانجراف التدريجي مرئيًا قبل أن تتحرك الأجزاء خارج المواصفات المقبولة.
يجب أن يشمل فحص الأدوات أسطح التلامس والحواف والفواصل والمحامل والأعمدة والمثبتات والمكونات الأخرى التي تؤثر على موضع الأسطوانة. يعتمد الفاصل الزمني الدقيق للفحص على ظروف الإنتاج والمواد وتصميم الماكينة ومتطلبات التشغيل.
طريقة أفضل لاستكشاف الأخطاء وإصلاحها
التعديلات العشوائية تجعل تشخيص عيوب تشكيل اللفة أكثر صعوبة لأن تغيير عدة متغيرات في وقت واحد يجعل من الصعب تحديد التعديل الذي أثر بالفعل على النتيجة.
يبدأ النهج الأكثر منهجية بتوثيق الخلل بدقة. تحديد ما إذا كان يحدث بشكل مستمر أو متقطع، وما إذا كان يظهر على جانب واحد أو كلا الجانبين، وما إذا كانت شدته تتغير مع سرعة الإنتاج أو المادة.
بعد ذلك، قم بفحص الشريط الوارد قبل تغيير الماكينة. تأكد من السُمك والعرض والاستقامة وحالة الحافة والتلف الواضح للملف.
يجب بعد ذلك متابعة الشريط من خلال حامل الآلة. غالبًا ما يوفر تحديد الموقع الأول الذي يصبح فيه العيب مرئيًا معلومات أكثر فائدة من فحص الجزء النهائي فقط.
بعد تحديد موقع منطقة المشكلة المحتملة، قم بتغيير متغير واحد ذي صلة في كل مرة وقم بتسجيل النتيجة. يؤدي هذا إلى إنشاء عملية استكشاف أخطاء قابلة للتكرار للأخطاء ويقلل من خطر حل عيب واحد أثناء إنشاء عيب آخر عن غير قصد.
منع عيوب تشكيل اللفة قبل بدء الإنتاج
أفضل استراتيجية لاستكشاف الأخطاء وإصلاحها هي تقليل الظروف التي تخلق العيوب في المقام الأول.
تبدأ عملية الإنتاج المستقرة برسم ملف تعريف مؤهل وتسلسل تشكيل مصمم حول المادة والهندسة الفعلية. يجب التحقق من الخط المركزي للآلة ومواضع الأسطوانة وأدلة الشريط وحالة الأدوات أثناء الإعداد.
يجب فحص المواد الواردة وفقًا للمواصفات المطلوبة، خاصة عند تغيير الموردين أو درجات المواد أو سمكها أو دفعات الملف. ويمكن بعد ذلك استخدام الإنتاج التجريبي للتحقق من أبعاد الملف الشخصي الرئيسي قبل بدء التصنيع المستمر.
ويجب على فرق الإنتاج أيضًا وضع قياسات مرجعية للأبعاد المهمة. وعندما تبدأ هذه الأبعاد في الانجراف، يمكن اتخاذ الإجراءات التصحيحية قبل أن تتأثر كميات كبيرة من المواد.
يجب أن تظل الصيانة والسلامة جزءًا من العملية. تعمل لفات التشكيل على إنشاء نقاط ارتطام أثناء التشغيل ومخاطر أخرى للآلة، لذلك يجب أن تتبع إجراءات الفحص والتعديل متطلبات الحماية والتشغيل المناسبة. توفر إدارة السلامة والصحة المهنية الأمريكية متطلبات محددة توجيه حراسة الآلة لتشكيل اللفات.
ما الذي يجب التحقق منه عند ظهور العيوب؟

عندما يبدأ خط تشكيل اللفة في إنتاج ملف تعريف غير طبيعي، يجب أن ينتقل استكشاف الأخطاء وإصلاحها من المنبع إلى المصب.
ابدأ بالملف وتحقق من أبعاد المادة وحالتها. بعد ذلك، تأكد من أداء إزالة اللف والتسوية، متبوعًا بمحاذاة دليل الإدخال. افحص المظهر الجانبي بعد حوامل الأسطوانة المتعاقبة لتحديد المكان الذي يبدأ فيه التشوه بالانحراف عن الشكل المتوقع.
بمجرد فحص قسم التشكيل، قم بتقييم العمليات النهائية مثل التثقيب والتقويم والقطع ومناولة المواد. لا يتم دائمًا إنشاء العيب المرئي في نهاية الخط بواسطة حوامل تشكيل اللفة نفسها.
يعد هذا النهج الموجه نحو العمليات مهمًا بشكل خاص لخطوط الإنتاج الآلية حيث يتم دمج عدة عمليات في نظام واحد.
خاتمة
نادرًا ما تنتج عيوب تشكيل التدحرج عن مشكلة عالمية واحدة. يمكن أن يتطور الالتواء والقوس والحدبة وموجة الحافة والتوهج النهائي وتباين الأبعاد وتلف السطح من مجموعات مختلفة من سلوك المواد وهندسة الأدوات ومحاذاة الماكينة وتقدم التمرير وظروف التشغيل.
الطريقة الأكثر فعالية لحل هذه المشكلات هي تحديد مكان ظهور الخلل لأول مرة ثم تقييم العملية بشكل منهجي. يوفر فحص المواد الواردة، ومحاذاة الخط المركزي، وحالة الأسطوانة، وتطور التشكيل، والعمليات النهائية تشخيصًا أوضح من ضبط حوامل الأسطوانة النهائية بشكل متكرر.
يجب أن تتحكم عملية تشكيل اللفة التي تم تكوينها بشكل صحيح في التشوه تدريجيًا مع الحفاظ على تدفق المواد المستقر خلال كل مرحلة من مراحل الإنتاج. بالنسبة للمصنعين الذين يقومون بتطوير مقاطع معدنية جديدة أو مراجعة عملية تشكيل موجودة، يجب أن يبدأ تكوين المعدات برسم المقاطع النهائية ومواصفات المواد وتسلسل المعالجة وخصائص الجودة المطلوبة.
التعليمات
ما هي عيوب تشكيل اللفة الأكثر شيوعا؟
تشمل عيوب تشكيل اللفة الشائعة الالتواء، والقوس، والحدبة، وموجة الحافة، والتوهج النهائي، وتغير الأبعاد، والخدوش السطحية أو علامات الأسطوانة. قد تتضمن أسبابها حالة المادة، أو الأدوات، أو المحاذاة، أو تسلسل التشكيل، أو إعداد الماكينة.
ما الذي يتسبب في التواء الملف الشخصي المتشكل؟
يرتبط الالتواء عادةً بقوى تشكيل غير متساوية عبر المظهر الجانبي. يمكن أن تساهم التغذية الشريطية خارج المركز، وعدم محاذاة الأسطوانة، والأدوات غير المتماثلة، وتنوع المواد، والتشوه غير المتساوي.
هل يمكن أن تسبب التغيرات المادية عيوبًا في تشكيل اللف؟
نعم. يمكن للتغيرات في السُمك، أو قوة الخضوع، أو الصلابة، أو عرض الشريط، أو الطلاء، أو الإجهاد المتبقي أن تغير كيفية تصرف المادة أثناء التشكيل. قد يتطلب إعداد الماكينة الذي يعمل بملف واحد التحقق عندما تتغير خصائص المادة.
لماذا يتغير شكل الأجزاء المشكلة باللف بعد القطع؟
تبقى الضغوط الداخلية في الملف الشخصي بعد التشكيل. يمكن أن يؤدي القطع إلى تحرير بعض هذه الضغوط، مما يتسبب في فتح الأطراف أو إغلاقها أو التواءها أو توهجها. يمكن أن يؤثر تسلسل التشكيل وخصائص المواد والمعايرة وظروف القطع على هذا السلوك.
كيف يمكن تقليل عيوب تشكيل اللف؟
يمكن تقليل العيوب من خلال التحكم المتسق في المواد الواردة، ومحاذاة الشريط الصحيحة، وتمريرات التشكيل المصممة بشكل صحيح، وإعداد الأسطوانة الدقيق، والفحص الروتيني للأدوات، وتشغيل الماكينة المتحكم فيه، وقياس الجودة المنهجي طوال فترة الإنتاج.
هل تحتاج إلى مساعدة في تقييم عملية تشكيل اللفة؟
يضع كل ملف تعريف متطلبات مختلفة على تغذية المواد، والأدوات، ومحطات التشكيل، والتثقيب، والقطع، والأتمتة. إذا كنت تقوم بتطوير ملف تعريف معدني جديد أو تقييم تكوين خط الإنتاج،, اتصل بجينبوليدا لمناقشة رسم الملف الشخصي ومواصفات المواد وخطوات المعالجة ومتطلبات الإنتاج.
 Arabic
 English
 Russian
 Spanish
 French