
آلة تشكيل القوس الكهروضوئية للفولاذ عالي القوة
جدول المحتويات
مقدمة
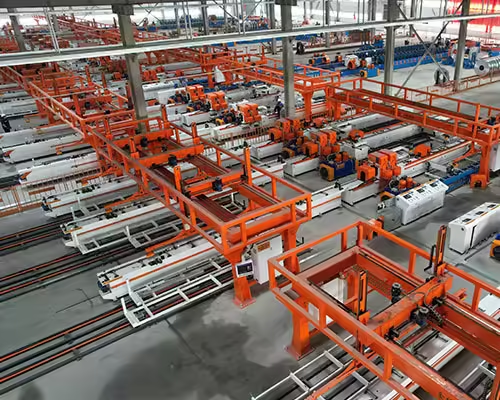
يجب أن تظل هياكل تركيب الطاقة الشمسية مستقرة في ظل الأحمال الخارجية طويلة المدى، بينما يحتاج المصنعون أيضًا إلى التحكم في استخدام المواد، ووزن الملف الشخصي، وكفاءة الإنتاج، واتساق المكونات. هذه المتطلبات تجعل مواصفات المواد جزءًا متزايد الأهمية من تصنيع الأقواس الكهروضوئية.
ل آلة تشكيل لفة القوس الكهروضوئية, إن التحول من الفولاذ التقليدي إلى درجة قوة أعلى ليس مجرد استبدال للمواد الخام.
تعمل قوة الخضوع الأعلى على تغيير كيفية تصرف الشريط أثناء الانحناء. يمكن أن يزيد من قوة التشكيل، ويزيد من الزنبرك الخلفي، ويؤثر على أحمال العمود والمحمل، ويغير متطلبات التثقيب، ويؤثر على الاستقامة، ويضع متطلبات أكبر على تصميم الأدوات وصلابة الماكينة.
وهذا يعني أن الآلة التي تشكل بنجاح قناة فولاذية مجلفنة تقليدية مقاس 2.0 مم لا ينبغي افتراضها تلقائيًا لمعالجة مقطع فولاذي عالي القوة مقاس 2.0 مم في ظل نفس الظروف تمامًا.
تشير شركة WorldAutoSteel إلى أن الصفائح ذات القوة الأعلى تتطلب قوة تشكيل لفة أكبر وتعويضًا أكبر للظهر الزنبركي، في حين أن تصميم الماكينة قد يتطلب أقطار عمود أكبر للتعامل مع الأحمال المتزايدة.
بالنسبة لمصنعي الأقواس الكهروضوئية، فإن السؤال العملي ليس ببساطة
ما هو الحد الأقصى لسمك الآلة؟
والسؤال الأكثر فائدة هو:
ما هي قوة المادة وسمكها وهندسة المظهر الجانبي ونمط التثقيب والتسامح وسرعة الإنتاج التي تم تصميم الخط الكامل لمعالجتها بالفعل؟
لماذا يعتبر الفولاذ عالي القوة مهمًا في هياكل تركيب الطاقة الشمسية
الأرفف الكهروضوئية عبارة عن نظام هيكلي وليس مجموعة معدنية زخرفية.
تصف وزارة الطاقة الأمريكية هياكل التركيب الكهروضوئية بأنها أنظمة يجب أن توفر دعمًا مستقرًا وتتحمل الظروف البيئية مثل الرياح والطقس والتآكل. تستخدم الأرفف المثبتة على الأرض عادةً الفولاذ، وغالبًا ما يكون مجلفنًا أو محميًا بطريقة أخرى للخدمة الخارجية.
تؤكد إرشادات وزارة الطاقة الأحدث أيضًا على مقاومة الأرفف للرياح العاتية والاهتزازات والحركة الهيكلية وسلامة المفاصل المثبتة المهمة.
بالنسبة لمهندسي أنظمة التركيب، يمكن أن تكون إحدى طرق تلبية المتطلبات الهيكلية من خلال تصميم المواد والمقطع العرضي.
قد يتيح الفولاذ عالي القوة إعادة تصميم مكونات معينة، لكن النتيجة النهائية تعتمد دائمًا على:
- قوة الخضوع،,
- قوة الشد،,
- سمك،,
- هندسة القسم،,
- سلوك الانبعاج المحلي،,
- سبان،,
- تصميم الاتصال،,
- أحمال الرياح والثلوج،,
- شروط التأسيس،,
- والمتطلبات الهيكلية المعمول بها.
لا يحدد خط التصنيع ما إذا كانت المادة ذات القوة الأعلى مناسبة من الناحية الهيكلية. ينتمي هذا القرار إلى عملية هندسة نظام التركيب.
ومع ذلك، بمجرد تحديد درجة قوة أعلى، يجب أن تكون معدات تشكيل اللف قادرة على معالجتها باستمرار.
القوة العالية لا تعني نفس الشيء مثل السُمك الأكبر
أحد الأخطاء الأكثر شيوعًا عند تحديد معدات تشكيل اللف هو وصف قدرة المواد فقط من خلال السُمك.
على سبيل المثال:
سمك المادة: 1.5 intreact.0 مم
هذه المعلومات غير كاملة.
يمكن أن يبلغ سمك الملفين الفولاذيين 2.5 مم ولكنهما يتطلبان قوى تشكيل مختلفة لأن قوة خضوعهما تختلف بشكل كبير.
ولذلك ينبغي أن تأخذ هندسة الآلات في الاعتبار:
سمك + قوة المادة + عرض الشريط + هندسة المظهر الجانبي
بدلا من سمك وحده.
يمكن لشريط عريض عالي القوة مع العديد من الانحناءات العميقة والشفاه الراجعة أن يضع حملًا أكبر بكثير على نظام التشكيل مقارنة بالمظهر الجانبي الضيق والبسيط المصنوع من الفولاذ منخفض القوة بنفس السُمك الاسمي.
يؤثر هذا على معدات مثل JBLDIE آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية, ، حيث يجب أن يكون تكوين الماكينة مطابقًا للمقطع العرضي الفعلي للقوس ونطاق المواد.
ما الذي يتغير عندما تزيد قوة الفولاذ؟
يمكن للمواد ذات القوة العالية أن تؤثر تقريبًا على كل مرحلة من مراحل إنتاج الأقواس الكهروضوئية.
| منطقة التصنيع | تأثير الفولاذ عالي القوة | قلق المعدات الرئيسية |
|---|---|---|
| تشكيل لفة | قوة تشكيل أكبر | صلابة الآلة وقدرة القيادة |
| سبرينغباك | عادة ما يكون التعويض أكثر صعوبة | الأدوات والمعايرة |
| مهاوي الأسطوانة | تحميل أعلى | قطر العمود والانحراف |
| محامل | أحمال عمل أكبر | القدرة وعمر الخدمة |
| الأدوات | اتصال/تحميل أكثر خطورة | التصميم والارتداء والمواد |
| اللكم | مطلوب قوة أكبر | القدرة الصحفية وحالة الموت |
| القطع | حمل قطع أكبر | قدرة القاطع وعمر الأداة |
| استقامة | قد تكون هناك حاجة إلى مزيد من القوة | نطاق التعديل |
| حماية السطح | الطلاء المجلفن لا يزال بحاجة إلى الحماية | حالة لفة/دليل |
| التحول | تصبح درجة المواد جزءًا من الإعداد | وصفات وفحص القطعة الأولى |
وينبغي النظر في هذه التأثيرات معا وليس بشكل مستقل.
يتطلب الفولاذ عالي القوة قوة تشكيل أكبر
يؤدي تشكيل اللفة إلى حدوث تشوه دائم فقط بعد أن تتجاوز الضغوط المحلية قوة خضوع الفولاذ.
عندما تزيد قوة الخضوع، تكون هناك حاجة إلى قوة أكبر بشكل عام لإنشاء نفس الانحناء الدائم.
تشير الإرشادات الفنية لشركة WorldAutoSteel على وجه التحديد إلى أن الصفائح ذات القوة العالية تزيد من متطلبات قوة تشكيل اللفة.
بالنسبة لمشتري المعدات، فإن هذا له آثار عديدة.
الآلة تحتاج إلى ما يكفي:
- صلابة الإطار،,
- قوة رمح،,
- قدرة التحمل،,
- سعة علبة التروس،,
- القدرة الحركية،,
- ودعم الأدوات
لحالة الإنتاج الفعلية.
إن مجرد زيادة قوة المحرك لا يحل كل مشكلة.
إذا انحرفت الأعمدة أو الحوامل بشكل مفرط تحت الحمل، فإن قوة المحرك الإضافية يمكن أن تجعل عدم استقرار الأبعاد أكثر وضوحًا.
يحتاج الهيكل الميكانيكي الكامل إلى مطابقة قوة التشكيل.
قطر العمود يصبح أكثر أهمية
تدعم أعمدة الأسطوانة الأدوات وتنقل قوة التشكيل.
عندما يدخل الشريط إلى البكرات، يتم تحميل الأعمدة.
إذا كانت صلابة العمود غير كافية، فيمكن أن ينحرف العمود قليلاً تحت حمل الإنتاج.
وهذا يعني أن موضع التدحرج الفعلي أثناء التشكيل قد يختلف عن الموضع المقاس عندما تكون الآلة فارغة.
وتشمل النتائج المحتملة ما يلي:
- فجوات لفة غير متناسقة،,
- أبعاد شفة غير متساوية،,
- الانحناءات غير المكتملة،,
- اختلاف فتح الملف الشخصي،,
- اختلافات الضغط السطحي،,
- والانجراف الأبعاد.
تشير WorldAutoSteel إلى أن المواد ذات القوة العالية يمكن أن تتطلب أقطار أكبر لعمود تشكيل اللفة بسبب زيادة أحمال التشكيل.
بالنسبة لمشتري آلة القوس الكهروضوئي، يجب مراجعة مواصفات العمود مع قوة المادة بدلاً من التعامل معها كمعلمة آلة معزولة.
مسائل صلابة إطار الآلة
يمر حمل التشكيل الأعلى أيضًا إلى:
- مواقف لفة،,
- قاعدة الآلة،,
- السحابات،,
- محامل،,
- آليات التكيف،,
- وهياكل الدعم.
إذا تحركت هذه المكونات تحت الحمل، تتغير هندسة الأدوات.
يمكن أن تبدو الآلة محاذية تمامًا أثناء التثبيت ولكنها لا تزال تنتج تنوعًا عند معالجة المواد المطلوبة.
ولهذا السبب فإن السؤال المناسب ليس فقط:
هل الآلة ثقيلة؟
وزن الماكينة وحده لا يثبت صلابة مفيدة.
تشمل الأسئلة الهندسية الأكثر صلة ما يلي:
- كيف يتم دعم منصات التشكيل؟
- ما هو مدى رمح؟
- كيف يتم تركيب الأعمدة؟
- ما هو ترتيب المحمل المستخدم؟
- كيف يتم تعديل فجوات اللفة؟
- كيف تتحكم الآلة في الحركة تحت حمل التشكيل؟
تصبح هذه العوامل ذات أهمية متزايدة مع ارتفاع قوة المواد وتعقيد الملف الشخصي.
أصبح Springback مشكلة رئيسية تتعلق بالتحكم في الجودة
يمكن أن يُظهر الفولاذ عالي القوة زنبركًا أكبر أثناء التشكيل على البارد.
يحدث الزنبرك الخلفي عندما يتعافى جزء من التشوه المرن بعد أن تترك المادة قوة التشكيل.
قد تفتح الحافة التي يتم تشكيلها تحت الحمل بعد مغادرة الأسطوانة.
بالنسبة للقنوات الكهروضوئية، يمكن أن يؤثر ذلك على:
- زاوية شفة،,
- زاوية العودة والشفة،,
- افتتاح القناة،,
- علاقة الويب بالشفة،,
- العرض الكلي،,
- وهندسة الاتصال.
وهذا مهم بشكل خاص للقنوات C ذات الشفاه حيث تتفاعل العديد من الانحناءات.
لا يمكن للأدوات دائمًا تشكيل المادة مباشرة إلى الزاوية النهائية الاسمية.
قد يحتاج إلى المبالغة في تشكيل الانحناءات المحددة عمدًا بحيث يستقر المظهر الجانبي بعد حدوث الارتداد بالقرب من الشكل الهندسي المطلوب.
يجب تصميم التشكيل الزائد، وليس ارتجاله
لنفترض أن القناة C النهائية تتطلب شفة اسمية بزاوية 90°.
إذا انفتحت مادة معينة باستمرار بعد مغادرة البكرات، فقد تحتاج الأدوات إلى التشكل خارج الزاوية المستهدفة قبل تحريرها.
ومع ذلك، فإن المبلغ الصحيح للتعويض يعتمد على:
- درجة الصلب،,
- سمك،,
- نصف قطر الانحناء،,
- تشكيل التاريخ،,
- هندسة الملف الشخصي،,
- وتصميم الأدوات.
لا ينبغي للمشغلين محاولة التعويض عن المواد عالية القوة بمجرد تشديد كل حامل.
يمكن أن يؤدي الضغط المفرط إلى:
- علامات السطح،,
- الإجهاد الطولي الإضافي،,
- ارتداء الأدوات،,
- تحمل الحمل،,
- موجة الحافة،,
- وتشويه الملف الشخصي.
يجب أن يتم دمج تعويض Springback في استراتيجية التشكيل.
أصبح تصميم نمط الزهرة أكثر أهمية
يصف نمط الزهرة كيفية تطور المظهر الجانبي من الشريط المسطح إلى القسم النهائي من خلال كل محطة تشكيل.
بالنسبة لقناة PV C، قد يتضمن التسلسل المبسط ما يلي
شريط مسطح → انحناءات الشفاه الأولية → تطوير الحافة → تكوين قناة أعمق → الانحناء الزائد المتحكم فيه → المعايرة
يمكن أن تتطلب المواد ذات القوة العالية توزيعًا أكثر دقة للتشوه عبر هذه المراحل.
إذا حدث الكثير من الانحناء في حامل واحد، فمن الممكن أن يتطور الخط
- القوة المفرطة،,
- سلالة الحافة،,
- الأضرار السطحية،,
- تطور،,
- عدم الاستقرار،,
- أو تآكل الأدوات المبكر.
قد يوفر التقدم التدريجي تحكمًا أفضل.
ومع ذلك، فإن مجرد إضافة المزيد من حوامل التشكيل ليس هو الحل تلقائيًا.
يجب أن يكون لكل حامل غرض تشكيل محدد.
يجب تبرير عدد التمريرات بـ:
- القوة المادية،,
- سمك،,
- شدة الانحناء،,
- عمق الملف الشخصي،,
- عودة الشفاه،,
- التسامح،,
- ويتطلب استقرار الإنتاج.
ملفات تعريف القناة C حساسة بشكل خاص

تستخدم هياكل التثبيت الكهروضوئية في كثير من الأحيان مقاطع على شكل حرف C أو على شكل حرف C.
JBLDIE آلة تشكيل لفائف الصلب على شكل قناة C لحامل الطاقة الشمسية الكهروضوئية هو أحد الأمثلة على المعدات التي تم تطويرها حول عائلة الملف الشخصي هذه.
تحتوي قناة C النموذجية ذات الشفاه على عدة أبعاد متفاعلة
- عرض الويب،,
- ارتفاع شفة،,
- طول الشفة الراجعة،,
- زاوية شفة،,
- زاوية الشفاه،,
- نصف قطر الانحناء،,
- وفتح القناة.
يمكن أن يؤدي تغيير الزنبرك الخلفي عند منعطف واحد إلى تغيير عدة أبعاد نهائية في وقت واحد.
على سبيل المثال، إذا كانت كلا الشفتين تنبثق إلى الخارج:
- يزيد عرض الفتح،,
- تتغير أوضاع الشفاه،,
- التغييرات الهندسية الشاملة للقسم.
وهذا يجعل فحص الملف الشخصي أكثر أهمية من مجرد قياس زاوية انحناء واحدة.
تستجيب قنوات U بشكل مختلف

تحتوي القناة U عادةً على انحناءات أقل من القسم C ذو الشفاه.
يمكن أن يبسط ذلك تسلسل التشكيل.
ومع ذلك، لا تزال المواد ذات القوة العالية تؤثر على:
- شفة الربيع،,
- زاوية الجدار الجانبي،,
- افتتاح القسم،,
- الاستقامة،,
- وتشكيل الحمل.
يمكن للمصانع التي تصنع الدعامات الكهروضوئية على شكل حرف U تقييم ما يقابلها آلة تشكيل الفولاذ على شكل قناة U لحامل الطاقة الشمسية الكهروضوئية إلى جانب مواصفات المواد الفعلية.
لا ينبغي التعامل مع ملفات تعريف C وU على أنها متطابقة لمجرد أن كلاهما قنوات مفتوحة.
يمكن أن تنتج شفاه الإرجاع وعمق القسم ونصف قطر الانحناء وقوة المادة متطلبات مختلفة جدًا للآلة.
الفولاذ عالي القوة يغير أيضًا متطلبات التثقيب
تحتوي الأقواس الكهروضوئية في كثير من الأحيان على:
- فتحات تثبيت مستديرة،,
- فتحات ممدودة،,
- تحديد الثقوب،,
- فتحات الموصل،,
- وغيرها من الميزات المثقوبة.
عندما تزيد قوة المادة، تتغير أيضًا متطلبات قوة التثقيب.
لا ينبغي افتراض أن نظام التثقيب الذي تم اختياره حول المواد التقليدية يتعامل تلقائيًا مع مواد أقوى بنفس السُمك وحجم الثقب ومعدل الدورة وعمر الأداة.
تعتمد قوة اللكم المطلوبة على عوامل تشمل:
- قوة القص المادية،,
- سمك،,
- محيط القطع الإجمالي،,
- عدد الثقوب المثقوبة في وقت واحد،,
- تخليص الأداة،,
- وتصميم القالب.
يصبح هذا مهمًا بشكل خاص في المعدات متعددة المحطات.
لا تحدد سعة التثقيب فقط من خلال الحمولة الهيدروليكية
تعتبر حمولة الضغط مهمة، ولكنها ليست كافية لتقييم نظام تثقيب الأقواس الكهروضوئية.
يجب على المشترين أيضًا توفير:
- رسومات الثقب الفعلية،,
- عدد الميزات المتزامنة،,
- درجة المواد،,
- سمك،,
- هندسة الثقب،,
- تثقيب الأسطح،,
- وقت الدورة المطلوبة،,
- وتكوين الأدوات.
الفتحة الطويلة لها محيط قطع مختلف عن الفتحة المستديرة الصغيرة.
تتطلب العديد من الثقوب المثقوبة في وقت واحد قوة مختلفة عن ميزة واحدة معزولة.
يمكن للمواد ذات القوة العالية زيادة الحمل بشكل أكبر.
JBLDIE معدات تثقيب الرفوف الكهروضوئية الشمسية يتضمن تكوينات متعددة المحطات، ولكن يجب تحديد العدد الصحيح وسعة المحطات من الشريحة النهائية الفعلية بدلاً من افتراض أن المزيد من المحطات تكون دائمًا أفضل.
يستحق Punch and Die Wear المزيد من الاهتمام
يمكن أن تؤدي قوة المواد الأعلى أيضًا إلى زيادة الطلب على أدوات التثقيب.
مع تآكل اللكمات والقوالب، قد يبدأ المصنعون في رؤية ما يلي
- نتوءات أكبر،,
- تغيير أبعاد الثقب،,
- حواف فتحة خشنة،,
- زيادة حمل اللكم،,
- سوء فصل البزاقة،,
- أو ضجيج أداة غير طبيعي.
تصبح هذه مشكلة الجودة والصيانة.
قد يظل المظهر الجانبي ذو أبعاد مثالية على شكل لفة ولكنه يصبح غير مقبول بسبب تدهور فتحات التثبيت.
ولذلك ينبغي ربط حالة الأدوات بفحص المنتج.
بدلاً من انتظار فشل اللكمة، يمكن للمصانع المراقبة
- تطوير لدغ،,
- أبعاد الميزة،,
- موقف الحفرة،,
- دورات الأدوات،,
- وحالة الأداة البصرية.
لا يزال يتعين التحكم في موضع الثقب بعد التشكيل
عندما يحدث التثقيب قبل تشكيل اللفة، فإن المادة ذات القوة العالية لا تزيل العلاقة بين التثقيب والتشوه اللاحق.
لا يزال من الممكن أن تتحرك الفتحة الموضوعة بالقرب من المنعطف بالنسبة إلى هندسة المظهر الجانبي النهائي.
يمكن لـ Springback تغيير الموقع النهائي للشفة أو الشبكة حول تلك الميزة.
ولهذا السبب، يجب قياس فحص الجودة النهائي
موضع الثقب النهائي بالنسبة لهندسة المظهر الجانبي النهائي
وليس فقط:
موضع الثقب المثقوب على الشريط المسطح الأصلي.
يعد هذا مهمًا بشكل خاص عندما تتفاعل فتحات التثبيت مع المشابك أو الموصلات أو أدوات التثبيت أو واجهات التثبيت الخاصة بالمشروع.
يزداد أيضًا حمل القطع
يحتاج قسم القطع إلى فصل ملف التعريف النهائي عالي القوة بشكل متكرر.
يمكن أن تؤثر قوة المواد الأكبر على:
- قوة القطع،,
- تحميل الشفرة،,
- يموت ارتداء،,
- دورة القطع،,
- تشكيل لدغ،,
- والهندسة النهائية.
بالنسبة لقناة C معقدة، تحتاج أدوات القطع أيضًا إلى دعم القسم ثلاثي الأبعاد أثناء السكتة الدماغية.
إذا كان الدعم غير كاف، فقد يتشوه الملف الشخصي في النهاية.
يمكن أن يخلق هذا:
- الشفاه المكسرة،,
- تغيير الافتتاح المحلي،,
- نهاية التوهج،,
- أو علامات السطح.
ولذلك ينبغي تصميم القاطع حول كل من هندسة المظهر الجانبي ودرجة المواد.
استقامة الملامح الكهروضوئية عالية القوة
قد تتطلب ملفات التعريف المشكلة على شكل لفة تصحيحًا نهائيًا لـ:
- القوس،,
- الحدبة،,
- وتطور.
يمكن للمواد عالية القوة مقاومة هذا التصحيح بقوة أكبر.
يحتاج نظام التقويم القابل للتعديل إلى نطاق عمل كافٍ لإجراء تغييرات يمكن التحكم فيها دون إدخال تشوه موضعي شديد.
ومع ذلك، لا ينبغي استخدام جهاز فرد الشعر لإخفاء عملية التشكيل غير المستقرة.
إذا تركت قناة C منصة التشكيل النهائية مع تطور شديد، تحقق من ذلك
- قطاع الخط المركزي،,
- لفة الفجوات،,
- محاذاة الأدوات،,
- انحراف رمح،,
- الحدبة المادية،,
- وتوازن التشكيل الأيسر/الأيمن
قبل تطبيق الاستقامة القصوى.
يجب أن يصل الملف الشخصي إلى قسم التصحيح مستقرًا بشكل معقول.
يمكن للقوة الأعلى أن تغير السرعة المفيدة للآلة
قد يكون للآلة سرعة ميكانيكية قصوى منشورة، ولكن السرعة المفيدة للفولاذ عالي القوة يمكن أن تكون مختلفة.
عند السرعة الأعلى، يجب أن يحافظ الخط على استقراره
- دخول الشريط،,
- اللكم،,
- تشكيل،,
- قطع،,
- والتفريغ.
يمكن أن يؤدي حمل التشكيل الأكبر إلى جعل الاهتزاز أو الانحراف أكثر وضوحًا.
يمكن أن يكشف التشغيل عالي السرعة أيضًا:
- توجيه عدم الاستقرار،,
- حركة الأدوات،,
- قضايا توقيت المؤازرة،,
- قيود دورة اللكم،,
- وقطع مشاكل التزامن.
وبالتالي فإن سرعة الإنتاج الصحيحة هي السرعة التي يمكن بها إنتاج الأقواس المؤهلة بشكل متسق.
لا ينبغي تقييم الحد الأقصى لعدد الأمتار في الدقيقة بشكل مستقل عن درجة المادة وجودة المنتج النهائي.
قد تكون القدرة الفعلية محدودة عن طريق اللكم بدلاً من التشكيل
وهذا مهم بشكل خاص في إنتاج الأقواس الكهروضوئية.
خذ بعين الاعتبار قناتين مصنوعتين من نفس الفولاذ عالي القوة.
الملف الشخصي أ
يحتوي على عدد صغير من ثقوب الويب المتكررة.
الملف الشخصي ب
يحتوي على فتحات مستديرة وفتحات طويلة وفتحات جانبية والعديد من أنماط الاتصال.
قد يقوم قسم تشكيل اللفة بمعالجة كلا الملفين بشكل مشابه.
لا يزال من الممكن أن يكون للملف B مخرجات نهائية أقل بكثير لأن التثقيب يتطلب المزيد من الدورات.
ولذلك ينبغي حساب سعة الخط الفعلية من:
تغذية + تثقيب + تشكيل + قطع + تفريغ
بدلاً من سرعة تشكيل اللفة فقط.
يمكن للفولاذ عالي القوة أن يجعل التحول أكثر تعقيدًا
قد يقوم خط الإنتاج بمعالجة عدة:
- الملفات الشخصية،,
- سمك،,
- درجات الصلب،,
- وأنماط الحفرة.
قد يتطلب تغيير قوة المادة إجراء تغييرات على:
- لفة الفجوة،,
- الإفراط في التشكيل،,
- إعداد المستقيم،,
- معلمات اللكم،,
- إعداد القطع،,
- وسرعة الإنتاج.
ولذلك يجب أن تصبح درجة المادة جزءًا من وصفة المنتج.
قد يحتوي سجل الإنتاج المفيد على:
الملف الشخصي C41
درجة الصلب أ
سمك 2.0 ملم
برنامج اللكم 03
إعداد لفة أ
إعداد المقوم ب
طول القطع 6000 ملم
إذا تم تقديم درجة أخرى، فقد تكون هناك حاجة إلى إعداد منفصل تم التحقق منه.
لا تفترض أن نفس إعداد اللفة يعمل لكل درجة من درجات الفولاذ
هذا الخطأ يمكن أن يخلق إنتاجًا غير مستقر.
لنفترض أن أحد المصانع قام بتطوير إنتاج مستقر للقناة C باستخدام مواصفات واحدة من الفولاذ المجلفن.
وفي وقت لاحق، يتم تحميل درجة قوة أعلى بنفس السُمك الاسمي.
يترك المشغلون كل إعداد للجهاز دون تغيير.
وقد يرون بعد ذلك:
- زيادة عرض الفتح،,
- زوايا الحافة تتغير،,
- المزيد من الالتواء،,
- حمل قطع أكبر،,
- وسلوك اللكم مختلف.
الآلة لم تصبح فجأة غير دقيقة.
لقد تغيرت المادة.
ولهذا السبب يجب أن يظل تحديد المواد متصلاً بإعداد الجهاز.
يصبح فحص القطعة الأولى أكثر أهمية
بعد حدوث تغيير جوهري في المواد، يجب فحص الدعامة النهائية الأولى قبل بدء الإنتاج المستمر.
بالنسبة للقناة C، تتضمن القياسات المفيدة ما يلي:
- عرض الويب،,
- ارتفاع شفة،,
- طول الشفة،,
- زاوية الشفاه،,
- عرض الافتتاح،,
- أبعاد الثقب،,
- موقف الحفرة،,
- قطع الطول،,
- الاستقامة،,
- تطور،,
- وحالة السطح.
جزء واحد لا يزال غير كاف.
يجب قياس عدة مكونات متتالية للتأكد من استقرار الخط.
يمكن أن تكشف المواد عالية القوة عن حركة الماكينة أو عدم اتساق الإعداد الذي قد يكون أقل وضوحًا مع المواد الأسهل تشكيلًا.
مسائل مادة الاختبار أثناء الدهون
يجب أن يستخدم اختبار قبول المصنع مواد تمثيلية كلما كان ذلك عمليًا.
إن اختبار خط إنتاج الفولاذ عالي القوة باستخدام الفولاذ التقليدي الأكثر ليونة فقط يعطي معلومات محدودة.
التأثيرات المادية الفعلية:
- قوة التشكيل،,
- سبرينغباك،,
- اللكم،,
- استقامة،,
- قطع،,
- وتحميل الآلة.
ولذلك ينبغي أن تحدد FAT ذات معنى ما يلي
مادة
الدرجة والسمك الفعلي أو التمثيلي.
ملف تعريف
مقطع عرضي تمثيلي عالي التحميل.
اللكم
نمط الثقب الفعلي أو التمثيلي.
سرعة
شرط الإنتاج المتفق عليه.
فحص
أبعاد قبول الملف الشخصي النهائي.
يعد هذا أكثر فائدة من عرض الماكينة بدون مواد أو بسرعة منخفضة للغاية.
ما الذي يجب على المشترين أن يسألوه عن قدرة الفولاذ عالية القوة
عند تقييم آلة تشكيل الأقواس الكهروضوئية، يجب على المشترين طرح أسئلة أكثر تفصيلاً من “، هل يمكنها معالجة الفولاذ عالي القوة؟”
الأسئلة المفيدة تشمل:
- ما هو نطاق قوة الخضوع الذي صممت الآلة من أجله؟
- ما هو رسم الملف الشخصي الذي تم استخدامه للحساب؟
- ما هو الحد الأقصى لعرض الشريط عند قوة المادة؟
- ما هو الحد الأقصى للسمك عند تلك القوة؟
- كيف تم تحديد قوة التشكيل المطلوبة؟
- ما هو قطر العمود المستخدم؟
- كيف يتم التحكم في انحراف العمود واستقرار فجوة التدحرج؟
- كم عدد تمريرات التشكيل المستخدمة للملف الشخصي؟
- كيف يتم تعويض الربيع؟
- هل يمكن تعديل الإفراط في التشكيل؟
- ما هي قدرة التثقيب المتاحة لنمط الثقب الفعلي؟
- كيف تؤثر قوة المواد الأعلى على وقت دورة التثقيب؟
- ما هو نظام القطع المستخدم؟
- كيف يتم التحكم في الاستقامة النهائية؟
- ما هي المواد التي سيتم استخدامها أثناء FAT؟
يجب على المورد مراجعة الجزء الفعلي قبل تقديم إجابة ذات معنى.
الحد الأقصى لسمك المطالبات تحتاج إلى سياق
عبارة مثل:
الحد الأقصى للسمك: 3 ملم
لا يخبر المشتري بما فيه الكفاية.
يسأل:
3 ملم من أي مادة؟
و:
3 ملم في أي ملف تعريف؟
قد تكون الآلة قادرة على تشكيل مادة مقاس 3 مم في شكل حرف U ضحل نسبيًا ولكن ليس بالضرورة قسمًا عميقًا أوسع بكثير بنفس السرعة.
يتصل بيان قدرة الآلة الأكثر فائدة بما يلي
درجة المادة + السمك + عرض الشريط + المظهر الجانبي النهائي
لمتطلبات الإنتاج.
يعد هذا أحد أهم دروس الشراء عندما يتعلق الأمر بالفولاذ عالي القوة.
كيفية مقارنة آلتين من الألواح الكهروضوئية
بدلاً من مقارنة أوراق المواصفات سطرًا تلو الآخر، استخدم منتجًا نهائيًا حقيقيًا.
أرسل نفس مواصفات الرسم والمواد إلى كلا الموردين.
ثم قارن:
| سؤال المشتري | الآلة أ | الآلة ب |
|---|---|---|
| قوة خضوع المواد المدعومة | ||
| نطاق سمك الملف الشخصي | ||
| قطر رمح | ||
| عدد تمريرات التشكيل | ||
| استراتيجية الربيع | ||
| تكوين اللكم | ||
| طريقة القطع | ||
| سرعة الإنتاج المؤهلة | ||
| طريقة التحول | ||
| مادة دهنية | ||
| التسامح النهائي | ||
| حماية السطح |
وهذا يخلق مقارنة ذات معنى أكبر بكثير من النظر فقط إلى قوة المحرك أو وزن الماكينة أو السرعة الاسمية.
طلاءات فولاذية وجلفانية عالية القوة
لا يزال بإمكان مواد الدعم الكهروضوئية عالية القوة استخدام أنظمة الطلاء المجلفنة أو غيرها من أنظمة الطلاء الواقية اعتمادًا على مواصفات المكون.
وهذا يعني أن خط الإنتاج يحتاج إلى إدارة متطلبين في وقت واحد
الطلب على التشكيل الميكانيكي أكبر
و
حماية السطح.
زيادة ضغط الأسطوانة للتعامل مع الفولاذ الأقوى يمكن أن يزيد من خطر حدوث:
- علامات الطلاء،,
- خدوش،,
- تلميع محلي،,
- أو الاتصال المفرط.
ولذلك تحتاج أسطح الأدوات إلى ما هو مناسب
- ينهي،,
- نظافة،,
- المحاذاة،,
- والتحكم في الضغط.
إن المظهر الجانبي عالي القوة الذي يلبي الأبعاد ولكنه يترك الخط مع تلف الطلاء الذي يمكن تجنبه ليس نتيجة إنتاج ناجحة.
يجب أن تتوافق مواد الأدوات والملابس مع برنامج الإنتاج
تقوم البكرات بمعالجة كل متر من المواد التي ينتجها الخط.
مع ارتفاع قوة المواد وحجم الإنتاج، تصبح حالة الأدوات ذات أهمية متزايدة.
يمكن أن يتغير التآكل تدريجياً:
- هندسة لفة فعالة،,
- موقف الانحناء،,
- لفة الفجوة،,
- وجودة السطح.
يجب على الشركات المصنعة وضع إجراءات التفتيش من أجل:
- أسطح لفة،,
- لفات الانحناء الحرجة،,
- لفات جانبية،,
- مهاوي،,
- محامل،,
- أدلة،,
- اللكمات،,
- يموت،,
- وأدوات القطع.
يمكن أن توفر اتجاهات أبعاد المنتج النهائي علامات مبكرة على تآكل الأدوات.
على سبيل المثال، إذا تغير عرض الفتح تدريجيًا على الرغم من استخدام نفس دفعة المواد ووصفة الآلة، فيجب فحص الأدوات أو الحالة الميكانيكية.
تصبح بيانات الصيانة أكثر قيمة
يمكن لمصنع الأقواس الكهروضوئية عالي الاستخدام توصيل معلومات الصيانة ببيانات الإنتاج.
تشمل السجلات المفيدة ما يلي:
- درجة المواد،,
- ساعات الآلة،,
- كمية الإنتاج،,
- فحص لفة،,
- دورات لكمة،,
- حالة الموت،,
- استبدال تحمل،,
- صيانة أدوات القطع،,
- وفحص الأبعاد.
وهذا يسمح للصيانة بالانتقال من الإصلاح الطارئ إلى التدخل المخطط له.
يمكن صيانة المثقاب البالي قبل أن يتجاوز لدغ الثقب حد القبول.
يمكن فحص اللفة قبل أن يصبح الانجراف التدريجي للأبعاد مشكلة كبيرة في جودة الدفعة.
تأتي القيمة من توصيل حالة المعدات بنتائج المنتج الفعلية.
تزيد متطلبات الرياح العالية والمتطلبات الهيكلية من أهمية اتساق التصنيع
تؤكد التوجيهات الأخيرة الصادرة عن وزارة الطاقة الأمريكية بشأن تركيب النظام الكهروضوئي وتشغيله على الأرفف القادرة على مقاومة الرياح العاتية والاهتزازات والحركة الالتوائية وعدم الاستقرار الهيكلي.
يحدد مهندس نظام التثبيت التصميم الهيكلي المطلوب لتلبية هذه الشروط.
تحتاج الشركة المصنعة بعد ذلك إلى إعادة إنتاج تلك المكونات الهندسية باستمرار.
وهذا يعني أن إنتاج الملف الشخصي يجب أن يحافظ على ما هو محدد
- المقطع العرضي،,
- الثقوب،,
- سمك الجدار،,
- قطع الطول،,
- حالة الطلاء،,
- وواجهات الاتصال.
لا يمكن للمواد عالية القوة أن تساهم في التصميم الهيكلي إلا إذا حافظت عملية التصنيع على الهندسة المطلوبة.
ولذلك يجب إدارة مواصفات المواد ودقة الإنتاج معًا.
القوة العالية لا تحل محل التصميم الجيد للملف الشخصي
من المهم عدم افتراض أن زيادة قوة المواد تحل المشكلات الهيكلية تلقائيًا.
لا يزال من الممكن أن يفشل عضو التثبيت الشمسي في الأداء على النحو المنشود إذا:
- قسمها غير مناسب،,
- لا يؤخذ في الاعتبار التواء المحلي،,
- مواقع التثبيت خاطئة،,
- الثقوب تضعف المناطق الحرجة،,
- أبعاد الملف الشخصي الانجراف،,
- الاتصالات سيئة التصميم،,
- أو الحماية من التآكل غير كافية.
يجب تصميم الملف الشخصي كجزء من هيكل التركيب الكهروضوئي الكامل.
يتمثل دور خط تشكيل اللفة في إعادة إنتاج هذا التصميم باستمرار.
ولذلك يجب أن يتبع اختيار المعدات الرسومات الهندسية المكتملة أو المطورة بشكل كافٍ بدلاً من محاولة تحديد النظام الهيكلي من خلال قدرة الآلة وحدها.
عندما يكون هناك خط مخصص عالي القوة منطقي
يمكن أن يكون خط الإنتاج المخصص مفيدًا عندما تنتج الشركة المصنعة ما يلي
- ملف هيكلي رئيسي واحد،,
- كميات كبيرة،,
- درجة المواد مستقرة،,
- أنماط الثقوب المتكررة،,
- وحملات إنتاجية طويلة.
يمكن بعد ذلك تحسين الآلة والأدوات حول هذا المنتج.
قد تشمل المزايا ما يلي:
- نقاط تعديل أقل،,
- إعداد أبسط،,
- تشكيل متكرر،,
- وتوحيد أسهل للعملية.
بالنسبة للمصنعين الذين يخدمون العديد من المشاريع بمواصفات متغيرة، قد يكون الخط الأكثر مرونة أكثر منطقية.
تعتمد الإستراتيجية المناسبة على مزيج الإنتاج.
عندما تكون الأدوات المرنة أكثر أهمية
قد يحتاج المصنع الذي يزود العديد من مشاريع الطاقة الشمسية إلى التغيير
- عرض الملف الشخصي،,
- ارتفاع شفة،,
- سمك المادة،,
- درجة الصلب،,
- نمط الثقب،,
- وانتهى الطول.
يمكن أن تساعد الأدوات القابلة للتعديل أو التبديل.
ومع ذلك، لا يزال يتعين تقييم الأدوات المرنة في ظل ظروف الإنتاج عالية القوة.
الأسئلة هي:
- هل يظل التعديل جامدًا تحت الحمل؟
- هل يتم وضع كلا الجانبين بشكل متكرر؟
- هل يمكن استعادة إعدادات Springback؟
- هل المراجع الميكانيكية موثقة؟
- هل فحص القطعة الأولى عملي؟
تؤدي المرونة بدون التكرار إلى إنشاء المزيد من أعمال الإعداد بدلاً من أقل.
معلومات إنتاج مفيدة لتوفير مورد الآلة
قبل البدء في هندسة المعدات، يجب على المشترين تقديم حزمة فنية كاملة.
معلومات الملف الشخصي
- انتهى المقطع العرضي،,
- منعطف نصف القطر،,
- أبعاد الحافة،,
- عودة الشفاه،,
- التسامح الحرجة.
معلومات مادية
- درجة الصلب،,
- قوة الخضوع،,
- قوة الشد حيثما كان ذلك مناسبا،,
- الحد الأدنى والحد الأقصى للسمك،,
- مواصفات الطلاء،,
- عرض الشريط.
معلومات اللكم
- فتحات مستديرة،,
- فتحات،,
- أبعاد الثقب،,
- خطوة،,
- الأسطح المراد ثقبها،,
- عدد الميزات المتزامنة.
معلومات الإنتاج
- الأطوال النهائية المشتركة،,
- أحجام الدفعات،,
- مزيج المنتج،,
- الإخراج المستهدف،,
- تردد التحول.
معلومات الجودة
- الاستقامة،,
- تطور،,
- متطلبات السطح،,
- قبول الأبعاد،,
- معايير المنتج المعمول بها.
وهذا يعطي مورد المعدات معلومات كافية لتقييم حالة الإنتاج الكاملة.
قائمة مرجعية عملية لإنتاج الأقواس الكهروضوئية عالية القوة
قبل الموافقة على الإنتاج المستمر، تحقق من:
المواد الواردة
تأكيد تحديد الدرجة والسمك والعرض والطلاء والملف.
تغذية
التحقق من الخط المركزي للشريط وحركة المواد المستقرة.
اللكم
تحقق من أبعاد الفتحة، والنتوءات، ودرجة الميل، والموضع بعيد المدى.
تشكيل
افحص الويب والشفة والشفة والزاوية والفتح وتماثل المظهر الجانبي.
سبرينغباك
قم بتأكيد ملف التعريف النهائي الذي تم تفريغه بدلاً من الشكل الهندسي داخل البكرات.
الاستقامة
تحقق من القوس والحدبة والالتواء.
القطع
فحص طول القطع وتشوه النهاية.
سطح
تحقق من الطلاء المجلفن بحثًا عن الخدوش وعلامات الأدوات.
التكرار
قياس عدة ملفات تعريف متتالية.
تؤكد هذه العملية ما إذا كان نظام التصنيع بأكمله لا يقتصر على البركان السابق للفة الذي يمكنه التعامل مع المادة المحددة ذات القوة العالية.
خاتمة
أ آلة تشكيل لفة القوس الكهروضوئية مصمم للفولاذ عالي القوة ويحتاج إلى إدارة أكثر بكثير من سمك المادة.
مع زيادة قوة الفولاذ، ترتفع قوى التشكيل ويصبح الزنبرك الخلفي أكثر أهمية. تحتاج الأعمدة والمحامل والحوامل والإطارات والأدوات وأنظمة التثقيب وأجهزة فرد الشعر والقواطع إلى العمل ضمن حالة الحمل الجديدة.
بالنسبة لإنتاج القنوات الكهروضوئية C وU، يكون التأثير واضحًا بشكل خاص في زوايا الحافة، وشفاه الإرجاع، وعرض الفتح، والاستقامة، وميزات الاتصال المثقوبة.
ولذلك فإن الدرس الأكثر أهمية في مجال المشتريات بسيط:
لا تسأل ما إذا كانت الآلة يمكنها معالجة الفولاذ “2 مم.”
اسأل ما إذا كان يمكنه معالجة درجة الفولاذ الفعلية 2 مم، وعرض الشريط، وهندسة المظهر الجانبي، ونمط التثقيب، والتسامح، وسرعة الإنتاج مطلوب من قبل قوس الكهروضوئية الخاص بك.
يمكن للمواد عالية القوة أن تدعم التصميمات الهيكلية المتقدمة، ولكن فقط عندما يتم تصميم خط الإنتاج حول سلوك التشكيل الحقيقي.
يجب تقييم صلابة الماكينة، وتعويض الارتداد، وقدرة التثقيب، وتآكل الأدوات، والتحقق من القطعة الأولى، وFAT التمثيلي قبل بدء الإنتاج المستمر.
التعليمات
هل يمكن لآلة تشكيل الأقواس الكهروضوئية القياسية معالجة الفولاذ عالي القوة؟
من المحتمل، لكن ذلك يعتمد على تصميم الماكينة، وقوة إنتاج المواد، والسمك، وعرض الشريط، وهندسة المظهر الجانبي، والأدوات، وسعة العمود، والسرعة المطلوبة. الحد الأقصى لتصنيف سمك الماكينة وحده لا يكفي لتأكيد الملاءمة.
لماذا يخلق الفولاذ عالي القوة المزيد من الزنبرك الخلفي؟
يتطلب الفولاذ عالي القوة عمومًا ضغطًا أكبر لإنتاج تشوه دائم ويمكنه الاحتفاظ بمكون استرداد مرن أكبر بعد التشكيل. ولذلك قد تحتاج الأدوات إلى قدر أكبر من الإفراط في التشكيل والمعايرة.
هل يتطلب الفولاذ عالي القوة آلة تشكيل لفة أكبر؟
ليس بالضرورة في الحجم المادي الإجمالي، ولكنه قد يتطلب صلابة أكبر للإطار، وأعمدة أكبر أو أقوى، ومحامل مناسبة، وقدرة قيادة كافية، وأدوات مصممة لأحمال تشكيل أعلى.
هل تؤثر قوة المواد على تثقيب الأقواس الكهروضوئية؟
نعم. يمكن للمواد ذات القوة العالية أن تزيد من القوة المطلوبة لثقب الثقوب والفتحات ويمكن أن تؤثر على تآكل الأدوات، وحالة النتوء، وقدرة الضغط، ودورة الإنتاج.
ما الذي يجب اختباره أثناء FAT لخط قوس كهروضوئي عالي القوة؟
يجب أن يستخدم FAT المواد التمثيلية وهندسة التشكيل الجانبي حيثما يكون ذلك عمليًا والتحقق من التشكيل والتثقيب والقطع والاستقامة وحالة السطح والأبعاد النهائية وسرعة الإنتاج والتكرار عبر أجزاء متعددة.
التخطيط لإنتاج الأقواس الكهروضوئية عالية القوة؟
يجب تكوين إنتاج الأقواس الكهروضوئية عالية القوة حول درجة الفولاذ الفعلية، والسمك، وعرض الشريط، ورسم المظهر الجانبي، ونمط الثقب، والظهر الزنبركي، والتفاوتات، والإخراج المستهدف. اتصل بـ JBLDIE لمناقشة ملفات تعريف الدعم الكهروضوئي ومتطلبات خط الإنتاج.
 Arabic
 English
 Russian
 Spanish
 French