
Крен PV кронштейна формируя машину для высокопрочной стали
/Машина для формования крена фотоэлектрического кронштейна для высокопрочной стали
Оглавление
Введение
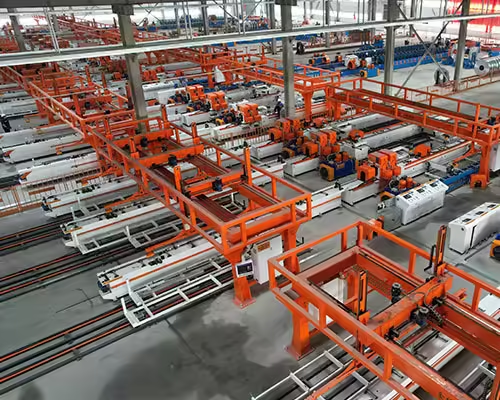
Солнечные монтажные конструкции должны оставаться стабильными при длительных нагрузках на открытом воздухе, в то время как производителям также необходимо контролировать использование материала, вес профиля, эффективность производства и согласованность компонентов. эти требования делают спецификацию материала все более важной частью производства фотоэлектрических кронштейнов.
Для а Крен кронштейна PV формируя машину, переход от обычной стали к более прочной марки - это не просто замена сырья.
Более высокий предел текучести изменяет поведение полосы при изгибе. Он может увеличить силу формования, увеличить пружину, повлиять на нагрузки на вал и подшипники, изменить требования к штамповке, повлиять на правку и предъявить более высокие требования к конструкции инструмента и жесткости станка.
Это означает, что машина, которая успешно образует обычный канал из оцинкованной стали диаметром 2,0 мм, не должна автоматически предполагать обработку профиля из стали более высокой прочности на 2,0 мм в точно таких же условиях.
WorldAutoSteel отмечает, что лист более высокой прочности требует большей силы формования валков и большей компенсации пружинения, в то время как конструкция машины может потребовать большего диаметра вала для обработки возросших нагрузок.
Поэтому для производителей фотоэлектрических кронштейнов практический вопрос заключается не просто в следующем
Какова максимальная толщина машины?
Более полезный вопрос заключается в следующем
Для обработки какой прочности материала, толщины, геометрии профиля, рисунка штамповки, допуска и скорости производства была разработана вся линия?
Почему высокопрочная сталь важна в солнечных монтажных конструкциях
Фотоэлектрические стеллажи - это структурная система, а не декоративная металлическая сборка.
Министерство энергетики США описывает конструкции крепления фотоэлектрических систем как системы, которые должны обеспечивать стабильную поддержку и выдерживать условия окружающей среды, такие как ветер, погода и коррозия. В наземной стеллаже обычно используется сталь, часто оцинкованная или иным образом защищенная для обслуживания на открытом воздухе.
В более поздних рекомендациях Министерства энергетики также подчеркивается устойчивость к сильному ветру, вибрации, движению конструкции и целостности критически важных скрепленных соединений.
Для инженеров монтажных систем одним из способов удовлетворения конструктивных требований может быть проектирование по классу материала и поперечному сечению.
Более высокопрочные стали могут позволить перепроектировать определенные компоненты, но конечный результат всегда зависит от
- предел текучести,
- прочность на разрыв,
- толщина,
- геометрия сечения,
- местное поведение при короблении,
- спан,
- конструкция соединения,
- ветровые и снежные нагрузки,
- условия фундамента,
- и применимые структурные требования.
Производственная линия не определяет, является ли материал более высокой прочности конструктивно подходящим. Это решение относится к процессу проектирования монтажной системы.
Однако после того, как определен более прочный сорт, оборудование для профилирования валков должно быть способно последовательно его обрабатывать.
Высокая прочность не означает то же самое, что большая толщина
Одной из наиболее распространенных ошибок при определении профилегибочного оборудования является описание способности материала только по толщине.
Например:
Толщина материала: 1.53.0 мм
Эта информация неполная.
Два стальных рулона могут иметь толщину 2,5 мм, но требуют разных усилий формования, поскольку их предел текучести значительно различается.
Поэтому машиностроению следует учитывать:
толщина + прочность материала + ширина полосы + геометрия профиля
а не только толщина.
Широкая высокопрочная полоса с несколькими глубокими изгибами и обратными кромками может создавать существенно большую нагрузку на формующую систему, чем узкий простой профиль, изготовленный из стали более низкой прочности при той же номинальной толщине.
Это влияет на такое оборудование, как JBLDIE Машина для формовки кронштейнов для солнечных фотоэлектрических систем, где конфигурация машины должна быть согласована с фактическим поперечным сечением кронштейна и диапазоном материалов.
Что меняется при увеличении прочности стали?
Материал более высокой прочности может влиять практически на каждый этап производства фотоэлектрических кронштейнов.
| Производственная зона | Эффект более высокопрочной стали | Основное оборудование Концерн |
|---|---|---|
| Формирование рулона | Большая формирующая сила | Жесткость машины и мощность привода |
| Спрингбек | Обычно сложнее компенсировать | Инструментарий и калибровка |
| Валы роликов | Более высокая загрузка | Диаметр вала и прогиб |
| Подшипники | Большие рабочие нагрузки | Вместимость и срок службы |
| Инструментарий | Более жесткий контакт/загрузка | Дизайн, износ и материал |
| Штамповка | Требуется большая сила | Емкость пресса и состояние матрицы |
| Резка | Большая режущая нагрузка | Емкость резца и срок службы инструмента |
| Выпрямление | Может потребоваться больше силы | Диапазон регулировки |
| Защита поверхности | Оцинкованное покрытие по-прежнему нуждается в защите | Состояние крена/направляющей |
| Переключение | Сорт материала становится частью настройки | Рецепты и проверка первой части |
Эти эффекты следует рассматривать вместе, а не независимо.
Сталь более высокой прочности требует большей формовочной силы
Профилегибочная формовка создает остаточную деформацию только после превышения локальными напряжениями предела текучести стали.
Когда предел текучести увеличивается, обычно требуется большая сила для создания такого же постоянного изгиба.
В техническом руководстве WorldAutoSteel особо отмечается, что лист повышенной прочности повышает требования к силе профилирования.
Для покупателей оборудования это имеет несколько последствий.
Машине нужно достаточно:
- жесткость рамы,
- сила вала,
- несущая способность,
- емкость коробки передач,
- мощность двигателя,
- и инструментальная поддержка
для фактического производственного состояния.
Простое увеличение мощности двигателя не решает всех проблем.
Если валы или стойки чрезмерно отклоняются под нагрузкой, дополнительная мощность привода может фактически сделать нестабильность размеров более очевидной.
Полная механическая конструкция должна соответствовать формующей силе.
Диаметр вала становится более важным
Валы роликов поддерживают оснастку и передают формующее усилие.
При поступлении полосы на ролики происходит загрузка валов.
Если жесткость вала недостаточна, вал может слегка отклоняться под производственной нагрузкой.
Это означает, что фактическое положение валка во время формования может отличаться от положения, измеренного, когда машина пуста.
К возможным результатам относятся
- непостоянные разрывы между валками,
- неравные размеры фланца,
- неполные изгибы,
- вариант открытия профиля,
- перепады поверхностного давления,
- и размерный дрейф.
WorldAutoSteel отмечает, что для более прочного материала может потребоваться больший диаметр вала для профилирования, поскольку возрастают формовочные нагрузки.
Поэтому для покупателя фотоэлектрических кронштейнов спецификацию вала следует пересматривать вместе с прочностью материала, а не рассматривать как изолированный параметр машины.
Жесткость рамы машины имеет значение
Более высокая формообразующая нагрузка также переходит в:
- рулонные подставки,
- база машины,
- крепеж,
- подшипники,
- механизмы регулировки,
- и опорные структуры.
Если эти компоненты перемещаются под нагрузкой, геометрия оснастки меняется.
Машина может выглядеть идеально выровненной во время установки, но при обработке требовательного материала все равно может изменять ее.
Вот почему уместным является вопрос не только
Машина тяжелая?
Вес машины сам по себе не доказывает полезной жесткости.
К наиболее актуальным инженерным вопросам относятся
- Как поддерживаются формовочные стенды?
- Что такое пролет вала?
- Как монтируются валы?
- Какое подшипниковое устройство используется?
- Как корректируются зазоры валков?
- Как машина управляет движением под формирующей нагрузкой?
Эти факторы становятся все более важными по мере роста прочности материала и сложности профиля.
Springback становится серьезной проблемой контроля качества
Стали более высокой прочности могут проявлять больший возврат при холодной штамповке.
Упругий возврат происходит, когда часть упругой деформации восстанавливается после выхода материала из формирующей силы.
Фланец, который формируется под нагрузкой, может открываться после выхода из ролика.
Для фотоэлектрических каналов это может повлиять на
- угол фланца,
- угол возврата губы,
- открытие канала,
- отношения паутина-фланц,
- габаритная ширина,
- и геометрия соединения.
Это особенно важно для губчатых С-каналов, где взаимодействуют несколько изгибов.
Инструмент не всегда может формировать материал непосредственно под номинальным готовым углом.
Возможно, потребуется намеренно перекрыть выбранные изгибы, чтобы после пружинения профиль оседал ближе к требуемой геометрии.
Переформирование должно быть спроектировано, а не импровизировано
Предположим, что готовый С-канал требует номинального фланца под углом 90°.
Если конкретный материал постоянно открывается после выхода из роликов, перед выпуском инструмента может потребоваться сформировать инструмент за пределами целевого угла.
Однако правильный размер компенсации зависит от
- марка стали,
- толщина,
- радиус изгиба,
- формирование истории,
- геометрия профиля,
- и проектирование инструментов.
Операторам не следует пытаться компенсировать высокопрочный материал, просто затягивая каждую подставку.
Чрезмерное давление может привести к
- поверхностные метки,
- дополнительное продольное напряжение,
- износ инструментов,
- несущая нагрузка,
- краевая волна,
- и искажение профиля.
Компенсация пружин должна быть встроена в стратегию формирования.
Дизайн цветочного узора становится более важным
Цветочный узор описывает, как профиль развивается от плоской полосы к готовому участку через каждую формовочную станцию.
Для PV C-канала упрощенная последовательность может включать в себя
плоская полоса → начальные изгибы кромок → развитие фланцев → более глубокое формирование каналов → контролируемый изгиб → калибровка
Материал более высокой прочности может потребовать более тщательного распределения деформации на этих стадиях.
Если в одной клети происходит слишком большой изгиб, может развиться линия
- чрезмерная сила,
- краевая деформация,
- поверхностные повреждения,
- крутить,
- нестабильность,
- или преждевременный износ инструмента.
Более постепенное развитие может обеспечить лучший контроль.
Однако простое добавление большего количества формовочных подставок не является автоматическим решением.
Каждая стойка должна иметь конкретное назначение формования.
Количество передач должно быть обосновано
- прочность материала,
- толщина,
- жесткость изгиба,
- глубина профиля,
- возвратные губы,
- толерантность,
- и требовала стабильности производства.
Профили C-каналов особенно чувствительны

В конструкциях крепления фотоэлектрических систем часто используются С-образные или губчатые С-образные секции.
JBLDIE's Профилегибочная машина для производства С-образных стальных профилей для солнечных фотоэлектрических кронштейнов является одним из примеров оборудования, разработанного на основе этого семейства профилей.
Типичный губчатый С-канал содержит несколько взаимодействующих измерений:
- ширина полотна,
- высота фланца,
- длина возвратного губа,
- угол фланца,
- угол губы,
- радиус изгиба,
- и открытие канала.
Изменение пружины на одном изгибе может одновременно изменить несколько готовых размеров.
Например, если оба фланца пружинят наружу:
- ширина проема увеличивается,
- положение губ меняется,
- общая геометрия сечения меняется.
Это делает проверку профиля более значимой, чем простое измерение одного угла изгиба.
U-каналы реагируют по-разному

U-образный канал обычно содержит меньше изгибов, чем губчатая кесарева сечение.
Это может упростить последовательность формирования.
Однако материал более высокой прочности все же влияет
- фланцевый пружинный,
- угол боковой стенки,
- открытие секции,
- прямолинейность,
- и формируя нагрузку.
Заводы, производящие U-образные фотоэлектрические опоры, могут оценить соответствующие Станок для формовки U-образного стального профиля для солнечных фотоэлектрических кронштейнов наряду с фактической спецификацией материала.
Профили C и U не следует рассматривать как идентичные просто потому, что оба являются открытыми каналами.
Возвратные кромки, глубина сечения, радиус изгиба и прочность материала могут привести к совершенно разным требованиям к машине.
Высокопрочная сталь также меняет требования к штамповке
Фотоэлектрические кронштейны часто содержат
- круглые монтажные отверстия,
- удлиненные прорези,
- расположение отверстий,
- отверстия разъемов,
- и другие перфо функции.
При увеличении прочности материала измен ютс и требования к силе пробивки.
Не следует автоматически предполагать, что пробивная система, выбранная из обычного материала, обрабатывает более прочный материал при одинаковой толщине, размере отверстий, скорости цикла и сроке службы инструмента.
Требуемая сила пробивки зависит от факторов, включающих
- прочность материала на сдвиг,
- толщина,
- общий периметр резки,
- количество отверстий, пробитых одновременно,
- зазор инструмента,
- и дизайн штампа.
Это становится особенно важным в многостанционном оборудовании.
Не указывайте производительность перфорации только с помощью гидравлической тональности
Тоннаж пресса важен, но недостаточно оценить фотоэлектрическую систему пробивки кронштейнов.
Покупатели также должны предусмотреть
- настоящие чертежи отверстий,
- количество одновременных функций,
- класс материала,
- толщина,
- геометрия отверстия,
- пробивные поверхности,
- необходимое время цикла,
- и конфигурация инструментов.
Длинная прорезь имеет другой периметр резания, чем маленькое круглое отверстие.
Несколько пробитых отверстий одновременно требуют силы, отличной от одной изолированной особенности.
Материал более высокой прочности может еще больше увеличить нагрузку.
JBLDIE's Оборудование для штамповки солнечных фотоэлектрических стоек включает конфигурации с несколькими станциями, но правильное количество и пропускная способность станций должны определяться на основе фактически готовой сетки, а не на основе предположения, что больше станций всегда лучше.
Износ пунша и штампа заслуживает большего внимания
Более высокая прочность материала также может увеличить требования к штамповочным инструментам.
По мере износа пуансонов и штампов производители могут начать видеть
- более крупные заусенцы,
- изменение размеров отверстий,
- шероховатые края пазов,
- повышенная пробивная нагрузка,
- плохое отделение слизней,
- или ненормальный шум инструмента.
Это становится проблемой качества и обслуживания.
Профиль может по-прежнему иметь идеальные размеры, образованные валками, но становится неприемлемым, поскольку его монтажные отверстия портятся.
Поэтому условия оснастки должны быть связаны с проверкой продукции.
Вместо того, чтобы ждать провала удара, заводы могут следить за тем, как
- бёрр девелопмент,
- размеры признаков,
- положение отверстия,
- циклы оснастки,
- и состояние визуального инструмента.
После формирования положение отверстий по-прежнему необходимо контролировать
При пробивке перед профилированием валков материал более высокой прочности не снимает соотношени между пробивкой и последующей деформацией.
Отверстие, размещенное вблизи изгиба, все еще может перемещаться относительно геометрии готового профиля.
Springback может изменить окончательное расположение фланца или перемычки вокруг этой функции.
По этой причине итоговая проверка качества должна измерять
положение готового отверстия относительно геометрии готового профиля
скорее, чем только:
положение перфорированного отверстия на исходной плоской полосе.
Это особенно важно, когда монтажные отверстия взаимодействуют с зажимами, разъемами, крепежными деталями или интерфейсами установки для конкретного проекта.
Нагрузка на резку также увеличивается
Отсекающему участку необходимо многократно разделять готовый высокопрочный профиль.
Большая прочность материала может повлиять на:
- сила резания,
- загрузка лезвия,
- умереть износ,
- цикл резки,
- образование заусенец,
- и готовая геометрия.
Для сложного С-канала отсекающий инструмент также должен поддерживать трехмерный разрез во время хода.
Если опоры недостаточно, профиль может деформироваться на конце.
Это может создать:
- раздавленные губы,
- изменение местного открытия,
- концевая вспышка,
- или поверхностные метки.
Поэтому резак должен быть спроектирован с учетом как геометрии профиля, так и качества материала.
Выпрямление высокопрочных фотоэлектрических профилей
Профили, сформированные в рулонах, могут потребовать окончательной коррекции для:
- боу,
- камбер,
- и крутить.
Высокопрочный материал может противостоять этой коррекции сильнее.
Регулируемая система правки требует достаточного рабочего диапазона для внесения контролируемых изменений без внесения серьезной локальной деформации.
Однако выпрямитель не следует использовать для сокрытия нестабильного процесса формования.
Если С-канал с сильным изгибом покидает окончательную формующую клеть, исследуйте:
- осевая линия полосы,
- зазоры валков,
- выравнивание инструментов,
- прогиб вала,
- развал материала,
- и левый/правый формирующий баланс
перед применением экстремального выпрямления.
Профиль должен доходить до секции коррекции достаточно стабильно.
Более высокая прочность может изменить полезную скорость машины
Машина может иметь опубликованную максимальную механическую скорость, но полезная скорость для более высокопрочной стали может быть разной.
На более высокой скорости линия должна сохранять устойчивость:
- запись полосы,
- пробивая,
- формирование,
- резка,
- и разгрузка.
Большая формовочная нагрузка может сделать вибрацию или отклонение более заметными.
Высокоскоростная работа также может обнажить
- направляющая нестабильность,
- инструментальное движение,
- проблемы с синхронизацией сервопривода,
- ограничения цикла штамповки,
- и решение проблем синхронизации.
Таким образом, правильная скорость производства - это скорость, с которой можно последовательно изготавливать квалифицированные кронштейны.
Максимальные метры в минуту не следует оценивать независимо от качества материала и качества готовой продукции.
Фактическая мощность может быть ограничена путем пробивания, а не формирования
Это особенно важно при производстве фотоэлектрических кронштейнов.
Рассмотрим два канала, изготовленных из одной и той же высокопрочной стали.
Профиль А
Содержит небольшое количество повторяющихся отверстий для полотна.
Профиль B
Содержит круглые отверстия, длинные прорези, боковые отверстия, несколько схем соединения.
Секция профилегибочной обработки может обрабатывать оба профиля одинаково.
Профиль B по-прежнему может иметь значительно меньшую готовую мощность, поскольку штамповка требует большего количества циклов.
Поэтому фактическую пропускную способность линии следует рассчитывать по следующим параметрам
подача + пробивка + формовка + резка + выгрузка
вместо того, чтобы только скорость профилирования.
Сталь более высокой прочности может сделать переключение более сложным
Производственная линия может обрабатывать несколько:
- профили,
- толщины,
- марки стали,
- и узоры дырок.
Изменение прочности материала может потребовать изменений в:
- зазор валка,
- переформирование,
- настройка выпрямителя,
- параметры штамповки,
- настройка резки,
- и скорость производства.
Поэтому сорт материала должен стать частью рецептуры продукта.
Полезная производственная запись может содержать
Профиль C41
Сталь марки А
Толщина 2,0 мм
Программа пробивки 03
Настройка рулона А
Настройка выпрямителя B
Длина реза 6000 мм
Если введен другой класс, может потребоваться отдельная проверенная настройка.
Не предполагайте, что для каждого сорта стали используются одни и те же работы по установке рулонов
Эта ошибка может создать нестабильное производство.
Предположим, завод разрабатывает стабильное производство С-каналов, используя одну спецификацию оцинкованной стали.
Позже нагружают марку повышенной прочности с той же номинальной толщиной.
Операторы оставляют неизменной каждую настройку машины.
Тогда они могут увидеть:
- увеличение ширины проема,
- углы фланца изменяются,
- еще поворот,
- большая режущая нагрузка,
- и разное пробивное поведение.
Машина не стала вдруг неточной.
Материал изменился.
Вот почему идентификация материалов должна оставаться подключенной к настройке машины.
Проверка первого образца становится более важной
После значительного изменения материала первый готовый кронштейн следует проверить перед началом непрерывного производства.
Для С-канала полезные измерения включают в себя
- ширина полотна,
- высота фланца,
- длина губ,
- угол губы,
- ширина проема,
- размеры отверстий,
- положение отверстия,
- длина разреза,
- прямолинейность,
- крутить,
- и состояние поверхности.
Одной части все равно недостаточно.
Необходимо измерить несколько последовательных компонентов, чтобы подтвердить стабильность линии.
Высокопрочный материал может выявить несоответствие движения или настройки машины, которое может быть менее заметно при использовании более легкого в формовании материала.
Испытательный материал имеет значение во время жировой
При заводском приемочном тестировании следует использовать репрезентативный материал, когда это практически возможно.
Испытание линии по производству высокопрочной стали с использованием только более мягкой обычной стали дает ограниченную информацию.
Фактические материальные влияния:
- формирующая сила,
- спрингбэк,
- пробивая,
- выпрямление,
- резка,
- и загрузка машины.
Поэтому значимый FAT должен определять:
Материал
Фактическая или репрезентативная марка и толщина.
Профиль
Репрезентативное сечение с высокой нагрузкой.
Штамповка
Фактический или репрезентативный рисунок отверстий.
Скорость
Согласованное производственное условие.
Инспекция
Размеры приемки готового профиля.
Это гораздо полезнее, чем демонстрировать машину без материала или на чрезвычайно низкой скорости.
Что покупателям следует спросить о возможностях высокопрочной стали
При оценке машины для профилирования кронштейнов PV покупатели должны задавать более подробные вопросы, чем “Может ли она обрабатывать высокопрочную сталь?”
Полезные вопросы включают в себя
- Для какого диапазона текучести и прочности была разработана машина?
- Какой чертеж профиля использовался для расчета?
- Какова максимальная ширина полосы при такой прочности материала?
- Какова максимальная толщина при такой прочности?
- Как определялась сила формирования?
- Какой диаметр вала используется?
- Как контролируются прогиб вала и устойчивость зазора валка?
- Сколько формовочных проходов используется для профиля?
- Как компенсируется "спрингбэк"?
- Можно ли скорректировать переформование?
- Какая пробивная способность доступна для фактического рисунка отверстий?
- Как более высокая прочность материала влияет на время цикла штамповки?
- Какая система отсечки используется?
- Как контролируется чистота готовой продукции?
- Какой материал будет использоваться во время FAT?
Поставщик должен просмотреть фактическую часть, прежде чем давать содержательный ответ.
Требуется контекст заявлений о максимальной толщине
Утверждение, такое, как
Максимальная толщина: 3 мм
недостаточно говорит покупателю.
Просить:
3 мм какого материала?
И:
3 мм в каком профиле?
Машина может быть способна формировать материал толщиной 3 мм в относительно неглубоком U-образном профиле, но не обязательно в гораздо более широком глубоком профиле, с той же скоростью.
Подключается более полезный оператор возможностей машины
сорт материала + толщина + ширина полосы + готовый профиль
к производственной потребности.
Это один из наиболее важных уроков закупок, когда речь идет о более прочной стали.
Как сравнить две машины для фотоэлектрических кронштейнов
Вместо того, чтобы сравнивать листы спецификаций построчно, используйте настоящий готовый продукт.
Отправьте оба поставщика одинаковые чертежи и спецификации материала.
Тогда сравните:
| Покупатель Вопрос | Машина А | Machine B |
|---|---|---|
| Material yield strength supported | ||
| Profile thickness range | ||
| Диаметр вала | ||
| Number of forming passes | ||
| Springback strategy | ||
| Конфигурация перфорации | ||
| Метод отсечки | ||
| Qualified production speed | ||
| Метод переналадки | ||
| FAT material | ||
| Finished tolerances | ||
| Защита поверхности |
This creates a much more meaningful comparison than looking only at motor power, machine weight, or nominal speed.
Высокопрочные стальные и оцинкованные покрытия
Higher-strength PV support material can still use galvanized or other protective coating systems depending on the component specification.
This means the production line needs to manage two requirements simultaneously:
Greater mechanical forming demand
и
surface protection.
Increasing roller pressure to handle stronger steel can increase the risk of:
- coating marks,
- царапины,
- local polishing,
- or excessive contact.
Tooling surfaces therefore need appropriate:
- finish,
- cleanliness,
- выравнивание,
- and pressure control.
A high-strength profile that meets dimensions but leaves the line with avoidable coating damage is not a successful production result.
Инструментальный материал и одежда должны соответствовать производственной программе
Rollers process every meter of material produced by the line.
As material strength and production volume rise, tooling condition becomes increasingly important.
Wear can gradually change:
- effective roll geometry,
- bend position,
- зазор валка,
- и качество поверхности.
Manufacturers should establish inspection procedures for:
- roll surfaces,
- critical bend rolls,
- side rolls,
- валы,
- подшипники,
- гиды,
- punches,
- dies,
- and cutting tools.
Finished-product dimensional trends can provide early signs of tooling wear.
For example, if opening width gradually changes despite using the same material batch and machine recipe, tooling or mechanical condition should be investigated.
Данные по техническому обслуживанию становятся более ценными
A high-utilization PV bracket factory can connect maintenance information with production data.
Полезные записи включают в себя
- класс материала,
- machine hours,
- количество продукции,
- roll inspection,
- punch cycles,
- die condition,
- bearing replacement,
- cutting-tool maintenance,
- and dimensional inspection.
This allows maintenance to move from emergency repair toward planned intervention.
A worn punch can be serviced before hole burr exceeds the acceptance limit.
A roll can be inspected before gradual dimensional drift becomes a large batch-quality problem.
The value comes from connecting equipment condition with actual product results.
Высокий ветер и структурные требования повышают важность согласованности производства
The U.S. Department of Energy’s recent guidance on PV system installation and commissioning emphasizes racking capable of resisting high wind, vibration, torsional movement, and structural instability.
The mounting-system engineer determines the structural design required to meet these conditions.
The manufacturer then needs to reproduce those engineered components consistently.
That means profile production should maintain the specified:
- поперечное сечение,
- holes,
- толщина стенки,
- длина разреза,
- coating condition,
- and connection interfaces.
Higher-strength material can contribute to a structural design only if the manufacturing process preserves the required geometry.
Material specification and production accuracy therefore need to be managed together.
Более высокая прочность не заменяет хороший дизайн профиля
It is important not to assume that increasing material strength automatically solves structural issues.
A solar mounting member can still fail to perform as intended if:
- its section is inappropriate,
- local buckling is not considered,
- fastener locations are wrong,
- holes weaken critical regions,
- profile dimensions drift,
- connections are poorly designed,
- or corrosion protection is insufficient.
The profile should be engineered as part of the complete photovoltaic mounting structure.
The roll forming line’s role is to reproduce that design consistently.
Equipment selection should therefore follow completed or sufficiently developed engineering drawings rather than attempt to define the structural system through machine capability alone.
Когда специальная высокопрочная профильная линия может иметь смысл
A dedicated production line can be useful when a manufacturer produces:
- one main structural profile,
- large volumes,
- stable material grade,
- repeatable hole patterns,
- and long production campaigns.
The machine and tooling can then be optimized around that product.
Advantages may include:
- fewer adjustment points,
- simpler setup,
- repeatable forming,
- and easier process standardization.
For manufacturers serving many projects with changing specifications, a more flexible line may make more sense.
The appropriate strategy depends on production mix.
Когда гибкие инструменты более важны
A factory supplying several solar projects may need to change:
- profile width,
- высота фланца,
- толщина материала,
- марка стали,
- hole pattern,
- и готовая длина.
Adjustable or interchangeable tooling can help.
However, flexible tooling should still be evaluated under high-strength production conditions.
The questions are:
- Does adjustment remain rigid under load?
- Are both sides positioned repeatably?
- Can springback settings be restored?
- Are mechanical references documented?
- Is first-piece inspection practical?
Flexibility without repeatability creates more setup work rather than less.
Полезная производственная информация для предоставления поставщика машин
Before equipment engineering begins, buyers should provide a complete technical package.
Информация о профиле
- finished cross-section,
- bend radii,
- размеры фланца,
- возвратные губы,
- critical tolerances.
Материальная информация
- марка стали,
- предел текучести,
- tensile strength where relevant,
- minimum and maximum thickness,
- coating specification,
- strip width.
Информация о перфорации
- круглые отверстия,
- слоты,
- размеры отверстий,
- pitch,
- surfaces to be punched,
- number of simultaneous features.
Производственная информация
- common finished lengths,
- batch sizes,
- product mix,
- target output,
- changeover frequency.
Информация о качестве
- прямолинейность,
- крутить,
- surface requirements,
- dimensional acceptance,
- applicable product standards.
This gives the equipment supplier enough information to evaluate the complete production condition.
Практический контрольный список для производства высокопрочных фотоэлектрических кронштейнов
Before approving continuous production, verify:
Incoming Material
Confirm grade, thickness, width, coating, and coil identification.
Кормление
Verify strip centerline and stable material movement.
Штамповка
Check hole dimensions, burrs, pitch, and long-range position.
Формирование
Inspect web, flange, lip, angle, opening, and profile symmetry.
Спрингбек
Confirm the finished unloaded profile rather than geometry inside the rollers.
Прямолинейность
Check bow, camber, and twist.
Резка
Inspect cut length and end deformation.
Поверхность
Check galvanized coating for scratches and tooling marks.
Повторяемость
Measure several consecutive profiles.
This process confirms whether the entire manufacturing system—not simply the roll former—can handle the selected higher-strength material.
Заключение
А Крен кронштейна PV формируя машину designed for higher-strength steel needs to manage significantly more than material thickness.
As steel strength increases, forming forces rise and springback becomes more important. Shafts, bearings, stands, frames, tooling, punching systems, straighteners, and cutters all need to work within the new load condition.
For photovoltaic C- and U-channel production, the effect is especially visible in flange angles, return lips, opening width, straightness, and punched connection features.
The most important procurement lesson is therefore simple:
Do not ask whether a machine can process “2 mm steel.”
Ask whether it can process the actual 2 mm steel grade, strip width, profile geometry, punching pattern, tolerance, and production speed required by your photovoltaic bracket.
High-strength material can support advanced structural designs, but only when the production line is engineered around its real forming behavior.
Machine rigidity, springback compensation, punching capacity, tooling wear, first-piece verification, and representative FAT should all be evaluated before continuous production begins.
Часто задаваемые вопросы
Может ли стандартная машина для профилирования фотоэлектрических кронштейнов обрабатывать высокопрочную сталь?
Possibly, but it depends on the machine design, material yield strength, thickness, strip width, profile geometry, tooling, shaft capacity, and required speed. A machine’s maximum thickness rating alone is not enough to confirm suitability.
Почему высокопрочная сталь создает больше пружин?
Higher-strength steel generally requires greater stress to produce permanent deformation and can retain a larger elastic recovery component after forming. Tooling may therefore need greater over-forming and calibration.
Требует ли высокопрочная сталь более крупной профилегибочной машины?
Not necessarily in overall physical size, but it may require greater frame rigidity, larger or stronger shafts, suitable bearings, adequate drive capacity, and tooling designed for higher forming loads.
Влияет ли прочность материала на фотоэлектрическую штамповку кронштейнов?
Yes. Higher-strength material can increase the force required to punch holes and slots and can influence tooling wear, burr condition, press capacity, and production cycle.
Что следует проверить во время FAT на наличие высокопрочной линии фотоэлектрических кронштейнов?
FAT should use representative material and profile geometry where practical and verify forming, punching, cutting, straightness, surface condition, finished dimensions, production speed, and repeatability across multiple parts.
Планируете производство высокопрочных фотоэлектрических кронштейнов?
High-strength photovoltaic bracket production should be configured around the actual steel grade, thickness, strip width, profile drawing, hole pattern, springback, tolerances, and target output. Свяжитесь с JBLDIE to discuss your PV support profiles and production-line requirements.
 Russian
 English
 Arabic
 Spanish
 French