
آلة تشكيل القناة الشمسية C: دليل الجودة
جدول المحتويات
مقدمة

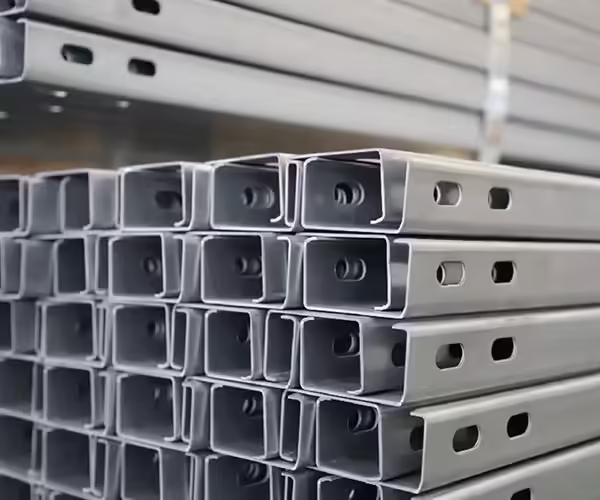
تُستخدم مقاطع القناة C على نطاق واسع في هياكل التركيب الكهروضوئية لأن هندسة المقطع المفتوح الخاصة بها يمكن أن تجمع بين الدعم الهيكلي ونقاط الاتصال الملائمة للمسامير والمشابك ومكونات التثبيت الأخرى. ومع ذلك، فإن إنتاج قناة دعم شمسية طويلة يتضمن باستمرار أكثر من مجرد ثني الفولاذ المجلفن إلى مقطع عرضي على شكل حرف C.
أ آلة تشكيل القناة الشمسية C يحتاج إلى التحكم في عرض الويب، وارتفاع الحافة، والشفاه الراجعة، وزوايا الانحناء، وموضع الفتحة، والاستقامة، والالتواء، وطول القطع، وحالة السطح طوال الإنتاج المستمر. يمكن أن تصبح تغييرات الأبعاد الصغيرة مهمة عندما تحتاج المقاطع الطويلة إلى التوافق مع المكونات الأخرى أثناء تجميع الدعم الكهروضوئي.
يصبح التحدي أكبر عندما يتعامل نفس خط الإنتاج مع عدة أبعاد للقناة، أو سماكات مختلفة للمواد، أو أنماط تثقيب متعددة. تصميم الأدوات، والتغذية المؤازرة، وتسلسل التثقيب، ومحاذاة اللفة، وتعويض الزنبرك الخلفي، والقطع، والتحويل، كلها تحتاج إلى العمل كعملية واحدة منسقة.
لهذا السبب، يجب تقييم جودة إنتاج القناة C من الدعامة النهائية إلى الخلف بدلاً من النظر فقط إلى سرعة التشكيل أو عدد حوامل الأسطوانة.
ما هي آلة تشكيل لفة القناة الشمسية C؟
تقوم آلة تشكيل لفة القناة الشمسية C بتحويل الشريط المعدني بشكل مستمر إلى مقاطع على شكل C أو على شكل C تستخدم في هياكل التركيب الكهروضوئية.
قد يتضمن طريق الإنتاج النموذجي ما يلي
تحميل الملف → إزالة اللف → التسوية → التغذية المؤازرة → التثقيب → تشكيل اللفة → الاستقامة → القياس → القطع → الاستلام
يعتمد التكوين الدقيق على القوس النهائي.
تحتوي بعض الملفات الشخصية على ثقوب بسيطة في الويب.
وتشمل الاخرى:
- فتحات طويلة،,
- فتحات التثبيت المتكررة،,
- عودة الشفاه،,
- تصلب الأضلاع،,
- عدة أحجام للقنوات،,
- تباعد الفتحات حسب الطلب،,
- أو ميزات اتصال أكثر تعقيدًا.
يمكن للمصانع التي تركز على الدعامات الكهروضوئية على شكل C مراجعة JBLDIE آلة تشكيل لفائف الصلب على شكل قناة C لحامل الطاقة الشمسية الكهروضوئية كمرجع لهذا النوع من معدات الإنتاج.
يجب تكوين الجهاز في النهاية وفقًا للرسم النهائي الفعلي بدلاً من التعريف العام لقناة “solar C.”
لماذا تتطلب ملفات تعريف القناة C تحكمًا دقيقًا في التشكيل
للوهلة الأولى، قد تبدو القناة C أبسط من الأنبوب المغلق أو المظهر الجانبي المعقد غير المتماثل.
في الواقع، تتفاعل عدة أبعاد.
يمكن أن تتضمن قناة C النموذجية ما يلي
- شبكة مركزية واحدة،,
- شفتين جانبيتين،,
- شفتان عائدتان،,
- أربع مناطق انحناء أو أكثر،,
- فتحات مثقوبة،,
- وعرض فتح محدد.
إذا تغيرت زاوية شفة واحدة، يتغير عرض الفتحة.
إذا ظهرت شفة العودة إلى الخارج، فقد يؤثر ذلك على منطقة الاتصال.
إذا تم تشكيل أحد الجانبين بقوة أكبر من الآخر، فيمكن أن يلتوي المظهر الجانبي النهائي.
إذا تحول الشريط بشكل جانبي قبل التثقيب أو التشكيل، فقد لا تتماشى الثقوب مع خط الوسط المقصود.
وبالتالي تعتمد الجودة على كيفية تطور المقطع العرضي بأكمله تدريجيًا من خلال حوامل التشكيل.
ابدأ برسم القناة C النهائي
قبل تصميم الأدوات، يجب أن يكون الرسم النهائي الكامل متاحًا.
ينبغي أن تحدد:
- عرض الويب،,
- ارتفاع شفة،,
- أبعاد الشفاه،,
- نصف قطر الانحناء،,
- زوايا الانحناء،,
- سمك المادة،,
- درجة الصلب،,
- أبعاد الثقب،,
- أبعاد الفتحة،,
- تباعد الفتحات،,
- المسافة من الثقوب إلى الأطراف المقطوعة،,
- طول الانتهاء،,
- والتفاوتات الحرجة.
عادةً لا يكون الوصف مثل قناة Rugby41 مم الشمسية كافيًا.
يمكن أن يختلف ملفان شخصيان لهما نفس العرض الاسمي في:
- عمق الحافة،,
- زاوية الشفاه،,
- نصف قطر الزاوية،,
- نمط الفتحة،,
- سمك المادة،,
- أو واجهة التثبيت.
يمكن أن تتطلب هذه الاختلافات أدوات واستراتيجيات تثقيب مختلفة.
ولذلك ينبغي تصميم خط الإنتاج حول المكون الحقيقي وليس فقط عائلة الملف الشخصي العام.
أبعاد الجودة الرئيسية في إنتاج القنوات الشمسية C
وهناك أبعاد عديدة تستحق اهتماما خاصا.
| عنصر الجودة | لماذا يهم |
|---|---|
| عرض الويب | يؤثر على القسم العام وموقع الحفرة |
| ارتفاع شفة | تؤثر على القوة وهندسة التجميع |
| البعد الشفاه | يؤثر على هندسة الفتح والاتصال |
| زاوية الانحناء | يتحكم في شكل القسم النهائي |
| عرض الافتتاح | توافق التأثيرات مع المشابك أو الموصلات |
| موقف الفتحة | يدعم محاذاة التثبيت |
| تباعد الثقب | يجب أن تظل متسقة على الملفات الشخصية الطويلة |
| الاستقامة | مهم للتجميع والتعامل |
| تطور | يمكن أن يمنع التثبيت الصحيح |
| طول القطع | تخطيط مجال التأثيرات |
| حالة السطح | مهم للمكونات الخارجية المغلفة |
ولا ينبغي التعامل مع هذه الأبعاد كلها على أنها مستقلة.
على سبيل المثال، يمكن أن يؤدي تغيير زاوية الحافة أيضًا إلى تغيير عرض الفتح وموضع الشفة.
لماذا يصعب تشكيل الشفاه المرتجعة
تحتوي العديد من القنوات الكهروضوئية C على شفاه رجعية عند الحواف الخارجية للفلنجات.
قد تكون هذه الشفاه صغيرة نسبيًا مقارنة بالمظهر الكامل، ولكنها تخلق تعقيدًا إضافيًا في التشكيل.
تحتاج الأدوات إلى ثني الشفة مع التحكم أيضًا في الحافة الأكبر الموجودة أسفلها.
إذا تشكلت الشفة بقوة شديدة، فقد تتعرض حافة الشريط لإجهاد طولي مفرط.
وتشمل النتائج المحتملة ما يلي:
- موجة الحافة،,
- تشويه الشفاه،,
- عرض فتح غير متساو،,
- تطور،,
- أو وضع علامات على السطح.
في العديد من تصميمات الأدوات، تبدأ ميزات الحواف الأصغر في التشكل مبكرًا نسبيًا بحيث يظل من الممكن الوصول إليها قبل إغلاق شكل القناة الأكبر حولها.
يعتمد التسلسل الدقيق على هندسة الملف الشخصي.
يوضح هذا سبب ضرورة تطوير نمط زهرة القناة C كعملية كاملة.
يتحكم نمط الزهرة في كيفية تطور القناة
يمثل نمط الزهرة الشكل الجانبي في كل مرحلة تشكيل.
قد يبدو التقدم المبسط كما يلي:
شريط مسطح → ثني الشفاه الأولي → تطوير الحافة → تشكيل قناة أعمق → تصحيح الزاوية النهائية → المعايرة
يمكن أن يحتوي التسلسل الحقيقي على العديد من المراحل.
يجب أن يتحكم نمط الزهرة الجيد في إجهاد المواد بشكل تدريجي.
إذا وصلت الحواف إلى زاويتها النهائية بسرعة كبيرة جدًا، فقد تصبح المادة غير مستقرة.
إذا تأخرت شفاه العودة لفترة طويلة جدًا، فقد يكون وصول الأدوات اللاحقة محدودًا.
إذا تطور أحد الجانبين بشكل أسرع من الآخر، فيمكن أن يلتوي المظهر الجانبي أو يتحرك بشكل جانبي.
التسلسل الصحيح يعتمد على:
- عرض القناة،,
- ارتفاع شفة،,
- هندسة الشفاه،,
- سمك المادة،,
- قوة الصلب،,
- نصف قطر الانحناء،,
- وسرعة الإنتاج المطلوبة.
الفولاذ المجلفن شائع في إنتاج الأقواس الكهروضوئية
تستخدم ملفات الدعم الكهروضوئية في كثير من الأحيان الفولاذ المجلفن لأنه غالبًا ما يتم تركيبها في البيئات الخارجية.
لتشكيل اللفائف، يقدم الفولاذ المجلفن متطلبين متزامنين:
التحكم بالأبعاد
يجب أن تتشكل الركيزة الفولاذية في الشكل الهندسي المطلوب.
حماية السطح
يجب أن تتجنب البكرات والأدلة والمغذيات ومعدات المناولة تلف الطلاء غير الضروري.
يجب أن تظل الأدوات نظيفة وخالية من:
- جزيئات معدنية مدمجة،,
- ضرر حاد،,
- الصدأ،,
- الأسطح الخشنة،,
- وغيرها من الملوثات.
يمكن لمنطقة صغيرة تالفة على أسطوانة دوارة واحدة أن تخلق علامات متكررة على طول طويل من القناة النهائية.
ولذلك ينبغي أن يكون فحص السطح جزءًا من مراقبة جودة الإنتاج العادية.
قوة المواد تتغير Springback
عندما تترك الحافة حامل التشكيل، فإنها لا تبقى بالضرورة تمامًا عند الزاوية التي تفرضها البكرات.
تتعافى المادة جزئيًا بشكل مرن.
هذا هو الربيع.
يمكن أن تظهر درجات الفولاذ المختلفة كميات مختلفة من الاسترداد حتى عندما يظل السمك الاسمي كما هو.
بالنسبة للقناة C، قد يؤثر الارتداد الربيعي على:
- زاوية شفة،,
- زاوية الشفاه،,
- الافتتاح الشامل،,
- علاقة الويب بالشفة،,
- والعرض النهائي.
يمكن تعويض الأدوات من خلال التشكيل الزائد والمعايرة النهائية الخاضعة للرقابة.
ومع ذلك، فإن الإعداد المحدد لدرجة فولاذية واحدة قد لا ينتج هندسة متطابقة مع درجة أخرى.
ولذلك ينبغي التعامل مع مواصفات المواد كجزء من إعداد الماكينة.
يؤدي اختلاف السُمك أيضًا إلى تغيير النتيجة
عادةً ما يتم تصميم أدوات اللف حول نطاق سمك محدد.
عندما يتغير السُمك، يتغير أيضًا اتصال المواد بالبكرات.
يمكن أن يواجه الشريط الأكثر سمكًا ما يلي
- حمل تشكيل أكبر،,
- ربيع مختلف،,
- زيادة حمل رمح،,
- وفجوات لفة فعالة مختلفة.
يمكن أن يصبح الشريط الرقيق أكثر حساسية لـ:
- موجة،,
- توجيه غير مستقر،,
- الضغط الزائد،,
- والتشوه المحلي.
عندما تتغير أبعاد قناة C المستقرة فجأة بعد تغيير الملف، يجب فحص سمك المادة قبل ضبط حوامل اللف المتعددة.
يعد عرض الشريط أمرًا أساسيًا لهندسة القناة C
يوفر الشريط المسطح جميع المواد التي تصبح:
- الويب،,
- شفتان،,
- شفتان،,
- ومناطق الانحناء.
وبالتالي يظهر عرض الشريط غير الصحيح في مكان ما في القسم النهائي.
اعتمادًا على كيفية إشارة الأدوات إلى الشريط، قد يتغير العرض الزائد أو غير الكافي
- طول الشفة،,
- أبعاد الحافة،,
- فتح الملف الشخصي،,
- أو التماثل.
ولذلك فإن اتساق الحز مهم.
عندما تصبح إحدى الشفتين أطول من الأخرى، لا ينبغي أن يكون الافتراض الأول تلقائيًا هو أن اللفة النهائية لتشكيل الشفة خاطئة.
يفحص:
- عرض الشريط الوارد،,
- قطاع الخط المركزي،,
- حالة الحز،,
- وأدلة الدخول.
تؤثر محاذاة الإدخال على كل من التشكيل واللكم
يحتاج الشريط إلى دخول الخط على خط مركزي مستقر.
إذا تحركت بشكل جانبي قبل اللكم، فقد يتم تعويض الثقوب.
إذا دخلت اللفة السابقة خارج المركز، فقد يتطور الجانبان بشكل مختلف.
يمكن أن تشمل النتيجة ما يلي:
- حواف غير متساوية،,
- أبعاد مختلفة للشفاه،,
- الحدبة،,
- تطور،,
- أو تغيير مواضع الثقب.
لذلك يجب أن تحدد أدلة الدخول موضع الشريط دون تطبيق قوة جانبية مفرطة.
غالبًا ما يكون الشريط الذي يضغط بقوة باستمرار على دليل واحد علامة على ضرورة مراجعة مسار المواد الأولية.
يعد التثقيب جزءًا أساسيًا من إنتاج القناة الشمسية C
على عكس العديد من القنوات الهيكلية العادية، تحتوي الأقواس الكهروضوئية في كثير من الأحيان على ثقوب متكررة وفتحات ممدودة.
تسمح هذه الميزات للملف الشخصي بالاتصال بـ:
- السحابات،,
- المشابك التثبيت،,
- دعم الأعضاء،,
- موصلات،,
- ومكونات النظام الأخرى.
وهذا يعني أن عملية التثقيب يمكن أن تكون بنفس أهمية تشكيل اللفة.
JBLDIE معدات تثقيب الرفوف الكهروضوئية الشمسية تم تصميمه حول متطلبات معالجة الثقوب لمكونات الدعم الكهروضوئية.
التحدي الهندسي الرئيسي لا يتمثل في خلق الحفرة فحسب.
يجب أن تظهر الفتحة النهائية في الموضع الصحيح بعد اكتمال التغذية والتثقيب والتشكيل والقطع.
يجب التحقق من موضع الثقب في الملف الشخصي النهائي
قد يتم وضع الثقب بشكل صحيح في شريط مسطح ولكنه يبدو مختلفًا بالنسبة للقناة C النهائية بعد التشكيل.
وهذا مهم بشكل خاص عندما تكون الثقوب أو الفتحات قريبة من:
- خطوط الانحناء،,
- الأضلاع،,
- النقوش،,
- انتقالات شفة،,
- أو المناطق المتكونة بشكل كبير.
يتغير شكل المادة المحيطة بالميزة أثناء تشكيل اللفة.
لهذا السبب، يجب أن يقيس فحص الجودة موضع الثقب في الملف الشخصي المكتمل.
المكون النهائي، وليس المقياس الفارغ المسطح، هو ما يحتاج في النهاية إلى ملاءمة نظام التركيب الكهروضوئي.
الفتحات الطويلة تحتاج إلى اهتمام خاص
تستخدم القنوات الكهروضوئية في كثير من الأحيان فتحات ممدودة لأنها توفر إمكانية تعديل التثبيت.
على عكس الفتحة المستديرة، فإن الفتحة الطويلة لها هندسة اتجاهية.
يحتاج المصنعون إلى التحكم:
- طول الفتحة،,
- عرض الفتحة،,
- اتجاه الفتحة،,
- خطوة،,
- المسافة من الحواف،,
- والمسافة من نهايات الملف الشخصي النهائي.
إذا امتدت المادة أو تغيرت أثناء التشكيل، يمكن أن تتغير العلاقة النهائية للفتحة بالقناة.
ولذلك ينبغي التحقق من العملية باستخدام المكونات النهائية الفعلية بدلاً من برنامج التثقيب فقط.
التغذية المؤازرة ودرجة الثقب
يمكن لوحدة التغذية المؤازرة تحريك الشريط وفقًا للمسافات المبرمجة قبل كل عملية تثقيب.
وهذا مفيد عندما تحتوي القناة على:
- عدة ملاعب فتحة،,
- مجموعات ثقب مختلفة،,
- أطوال المنتجات المتغيرة،,
- أو أنماط التركيب المخصصة.
ومع ذلك، تعتمد دقة تحديد المواقع المؤازرة على نظام تغذية المواد بأكمله.
تشمل الأسباب المحتملة لتغير الموقف ما يلي:
- زلة الشريط،,
- ضغط تغذية غير كاف،,
- الضغط المفرط على وحدة التغذية،,
- التوتر المنبع،,
- حالة سطح المادة،,
- مشاكل التشفير،,
- تسارع،,
- أو التآكل الميكانيكي.
ولذلك ينبغي مقارنة المسافة المبرمجة والتباعد الفعلي بين الثقوب أثناء التشغيل.
تجنب الخطأ التراكمي في موضع الثقب
قد تحتوي سكة الدعم الكهروضوئية الطويلة على العديد من الفتحات المتكررة.
حتى خطأ تحديد الموقع الصغير يمكن أن يصبح مهمًا إذا تراكم من ميزة إلى أخرى.
ولذلك فإن استراتيجية الإنتاج الجيدة يجب أن تأخذ في الاعتبار ليس فقط المسافة بين الثقوب المتجاورة ولكن أيضًا العلاقة بين:
- الحفرة الأولى،,
- الحفرة الأخيرة،,
- قطع البداية،,
- قطع النهاية،,
- والطول النهائي الإجمالي.
إذا تغير نمط الثقب بأكمله تدريجيًا على طول المظهر الجانبي، فقد تأتي المشكلة من التغذية أو المنطق المرجعي بدلاً من قالب التثقيب نفسه.
يجب أن تتضمن مراقبة الجودة قياسات طويلة المدى بدلاً من التحقق من درجة محلية واحدة فقط.
اللكم المسبق مقابل اللكم اللاحق
يمكن إنشاء فتحات القوس الشمسية قبل أو بعد التشكيل اعتمادًا على المظهر الجانبي.
اللكم المسبق
يتم ثقب الشريط المسطح قبل الدخول إلى آلة تشكيل اللف.
تشمل المزايا ما يلي:
- سهولة الوصول إلى الأدوات،,
- دعم شريط أبسط،,
- إزالة الخردة بشكل مريح،,
- والتكامل المباشر مع التغذية المؤازرة.
الاعتبار الرئيسي هو أن التشكيل اللاحق يمكن أن يؤثر على موضع الميزة النهائية.
بعد اللكم
يتم ثقب القناة C بعد التشكيل أو بعد اكتمال معظم عملية التشكيل.
يمكن أن يشير هذا إلى هندسة الملف الشخصي النهائية بشكل مباشر أكثر.
ومع ذلك، تحتاج القناة ثلاثية الأبعاد إلى دعم مناسب والوصول إلى الأدوات.
ولا تعتبر أي من العمليتين متفوقة عالميًا.
يجب أن يحدد الرسم النهائي موضع التثقيب.
متطلبات الفتحات متعددة الأسطح تغير استراتيجية المعدات
تحتوي بعض تصميمات القنوات C على ثقوب على الويب فقط.
قد يتطلب البعض الآخر ميزات على:
- الويب،,
- الشفاه الجانبية،,
- أو عدة وجوه.
مع زيادة عدد الأسطح المثقوبة، يصبح تكوين المعدات أكثر تعقيدًا.
وتشمل الاستراتيجيات الممكنة ما يلي:
- اللكم المسبق بشريط مسطح،,
- محطات اللكم المتعددة،,
- لكمة الملف الشخصي المستقل،,
- أو خلايا المعالجة المدمجة.
وبالتالي، قد تستخدم المصانع التي تعالج العديد من مواصفات الأقواس الكهروضوئية معدات تثقيب منفصلة بالإضافة إلى خط التشكيل الرئيسي.
يمكن أن يسمح هذا الأسلوب بجدولة قدرة التثقيب بشكل مستقل عن تشكيل اللفة الطويلة.
لماذا يمكن لللكم أن يحد من سرعة الخط
السرعة الميكانيكية القصوى لقسم التشكيل لا تساوي بالضرورة سرعة الإنتاج الفعلية.
لنفترض أن قناة C واحدة تتطلب عدة ثقوب فقط.
آخر يتطلب عشرات الفتحات.
قد تكون أدوات تشكيل اللف متطابقة، لكن المنتج الثاني يتطلب دورات تثقيب أكثر بكثير.
وبالتالي يمكن أن يقتصر الإنتاج الفعلي على:
- اضغط على وقت الدورة،,
- حركة الأعلاف،,
- عدد المحطات،,
- كمية الحفرة،,
- تفريغ الخردة،,
- والتحكم في المزامنة.
ولهذا السبب يمكن أن تكون القطع المؤهلة في الساعة ذات معنى أكبر من الحد الأقصى لعدد الأمتار في الدقيقة عند مقارنة خطوط إنتاج الأقواس الكهروضوئية الكاملة.
يجب أن يظل تشكيل اللفة متوازنًا من اليسار إلى اليمين
غالبًا ما تكون القنوات C متناظرة في المقطع العرضي الأساسي.
ولذلك ينبغي للجانبين أن يتطورا في ظل ظروف تشكيل مماثلة.
إذا كان الجانب الأيسر والجانب الأيمن يواجهان تجربة مختلفة:
- لفة الفجوات،,
- مواقف الأدوات،,
- توجيه الضغط،,
- حركة رمح،,
- أو الاتصال المادي،,
قد يلتوي الملف الشخصي النهائي.
أحد الأساليب المفيدة لاستكشاف الأخطاء وإصلاحها هو قياس زوايا الحافة وأبعاد الشفة.
إذا كان أحد الجانبين مختلفًا باستمرار، فافحص تسلسل التشكيل بدلاً من تطبيق الاستقامة النهائية فقط.
ما الذي يسبب تطور القناة C؟
يعد Twist أحد أكثر العيوب المزعجة في الملامح الكهروضوئية الطويلة.
تشمل الأسباب المحتملة ما يلي:
- التغذية الشريطية خارج المركز،,
- فجوات لفة غير متساوية،,
- اختلال الأدوات،,
- ارتداء غير متماثل،,
- معدلات تشكيل مختلفة على كل جانب،,
- الحدبة المادية،,
- أو التصحيح النهائي المفرط.
يمكن لجهاز فرد الشعر إجراء تعديلات يمكن التحكم فيها، ولكن لا ينبغي أن يتوقع منه تصحيح عملية التشكيل غير المتوازنة بشدة.
يجب أن يكون المظهر الجانبي مستقرًا نسبيًا بالفعل عندما يغادر منصة التشكيل النهائية.
عرض الفتح هو بُعد وظيفي حاسم
بالنسبة للقناة C ذات الشفاه، يمكن أن تكون المسافة بين حافتي الشفة ذات أهمية خاصة.
يمكن أن يؤثر هذا الفتح على التوافق مع:
- مكونات الاتصال،,
- مكسرات القناة،,
- المشابك،,
- أو أجهزة التثبيت الأخرى.
عرض الفتح يعتمد على عدة متغيرات في وقت واحد:
- عرض الويب،,
- ارتفاع شفة،,
- زوايا الانحناء،,
- زوايا الشفاه،,
- مادة سبرينغباك،,
- وإعداد الأدوات.
وبالتالي فإن ضبط انحناء واحد يمكن أن يغير الفتحة حتى عندما تظل الشبكة الاسمية صحيحة.
يجب أن تتضمن مراقبة الجودة الفتحة الوظيفية بدلاً من قياس أبعاد الحافة الفردية فقط.
التحكم في هندسة الشفاه بعناية
يمكن أن تؤثر شفاه العودة على كل من السلوك الهيكلي واتصال المكونات.
تشمل قياسات الشفاه المهمة ما يلي:
- طول الشفة،,
- زاوية الشفاه،,
- التماثل،,
- والعلاقة مع الخط المركزي للملف الشخصي.
إذا انحنت إحدى الشفتين إلى الداخل أكثر من الأخرى، فقد يصبح سلوك الاتصال غير متسق.
تشمل الأسباب الشائعة ما يلي:
- مركز الشريط غير صحيح،,
- ضغط الأدوات غير المتكافئ،,
- لفة ارتداء،,
- مواضع لفة مختلفة،,
- أو الاختلاف المادي.
يجب تعديل حوامل تشكيل الشفاه النهائية بشكل منهجي وليس بشكل مستقل عن طريق الحكم البصري.
الاستقامة مهمة للدعم الكهروضوئي الطويل
يجب أن تظل مقاطع التثبيت الشمسية الطويلة مستقيمة بشكل معقول للنقل والتكديس والتركيب.
يمكن أن تشمل مشاكل الاستقامة ما يلي:
- القوس،,
- الحدبة،,
- وتطور.
غالبًا ما تأتي هذه العيوب من الإجهاد الطولي المتراكم.
تشمل الأسباب المحتملة ما يلي:
- حالة الشريط الوارد،,
- تشكيل غير متوازن،,
- الاختلاف المادي،,
- توجيه الضغط،,
- لفة اختلال،,
- وخفض الافراج عن الإجهاد.
عندما ينحني الملف الشخصي بشكل جانبي، قم بفحص الشريط الوارد بحثًا عن الحدبة.
عندما يلتوي، قارن بين ظروف التشكيل اليسرى واليمنى.
عندما يتغير فقط بعد القطع، قد يكون الإجهاد المتبقي مساهمًا رئيسيًا.
القطع يمكن أن يغير الشكل النهائي
قبل القطع، تظل القناة C المستمرة مقيدة جزئيًا بمادة لا تزال داخل خط تشكيل اللفة.
بعد أن يفصل نظام القطع الملف الشخصي، يمكن تحرير بعض الضغط المتبقي.
قد يكون المنتج بعد ذلك:
- افتح قليلا،,
- تطور،,
- القوس،,
- أو إظهار التوهج النهائي.
وهذا يعني أن فحص الملف النهائي يجب أن يتم بعد القطع.
الملف الشخصي الذي يبدو صحيحًا أثناء وجوده داخل الجهاز لم يُظهر بعد الشكل الهندسي النهائي الذي تم تفريغه.
قطع التتبع المؤازر مقابل التوقف عن القطع

يمكن لخطوط إنتاج الأقواس الكهروضوئية المختلفة استخدام أساليب قطع مختلفة.
يقوم نظام التوقف للقطع بإيقاف حركة المواد مؤقتًا قبل القطع.
يتبع قاطع التتبع أو الطيران المظهر الجانبي المتحرك أثناء دورة القطع.
يمكن أن يدعم تتبع القطع إنتاجًا أكثر استمرارية، ولكنه يتطلب أيضًا مزامنة دقيقة بين حركة القاطع والملف الشخصي.
يجب أن يعتمد الاختيار على:
- هندسة الملف الشخصي،,
- مادة،,
- التسامح الطول المطلوب،,
- سرعة الإنتاج،,
- وخفض الجودة.
لا ينبغي اختيار تقنية القطع فقط لأن طريقة واحدة تبدو أكثر آلية.
وتبقى النتيجة النهائية هي الأولوية.
جودة السطح مهمة للقنوات C المجلفنة
نظرًا لأن مقاطع التثبيت الكهروضوئية غالبًا ما تكون مجلفنة، فيجب تجنب تلف الطلاء غير الضروري.
تشمل مشاكل السطح الشائعة ما يلي:
- خدوش،,
- تكرار علامات الأسطوانة،,
- دليل التآكل،,
- الخدوش،,
- علامات اللكم الحطام،,
- والتعامل مع الضرر.
يمكن أن يساعد نمط الخلل في تحديد المصدر.
قد يشير الخدش المستمر إلى دليل ثابت.
قد تتوافق العلامة المتكررة مع لفة دوارة واحدة.
قد تنشأ العلامات العشوائية من الحطام السائب.
يجب على المشغلين تحديد مكان ظهور العيب لأول مرة بدلاً من تنظيف حامل التشكيل النهائي فقط.
جدول استكشاف أخطاء جودة القناة C وإصلاحها
| مشكلة | سبب محتمل | الفحص الأول |
|---|---|---|
| ارتفاع شفة غير متساو | تجريد خارج المركز أو عدم تطابق الأدوات | محاذاة الدخول |
| تختلف أبعاد الشفاه | حالة تشكيل غير متساوية | أدوات الشفاه وعرض الشريط |
| فتح واسعة جدا | خطأ في الزنبرك الخلفي أو زاوية الحافة | تمريرات التشكيل النهائية |
| الفتح ضيق جدًا | الإفراط في الشكل | إعدادات المعايرة |
| تطور الملف الشخصي | عدم التوازن في تشكيل اليسار/اليمين | لفة الفجوات والمحاذاة |
| انحناء جانبي | الحدبة الواردة أو القوة الجانبية | الشريط الخام والأدلة |
| تحولات نمط الثقب | خطأ في الخلاصة أو المرجع | التغذية المؤازرة |
| تشوه الفتحة | ميزة قريبة جدًا من منطقة التشكيل | لكمة/تشكيل العلاقة |
| اختلاف الطول | القياس أو قطع التزامن | التشفير والقاطع |
| تكرار الخدوش | لفة تالفة | سطح الأدوات |
| الصفر المستمر | نقطة اتصال ثابتة | أدلة |
| تفتح النهاية بعد القطع | الإجهاد التشكيلي المتبقي | تقدم التشكيل النهائي |
لا ينبغي التعامل مع معدات القناة C والقناة U على أنها متطابقة
قد تبدو ملفات تعريف القناة C والقناة U مرتبطة ارتباطًا وثيقًا، لكن الشفاه المرتدة تجعل تشكيل القناة C أكثر تعقيدًا.
تحتوي قناة U الأساسية عادةً على:
- شبكة واحدة،,
- شفتان،,
- وعدد أقل من عمليات تشكيل الحافة.
تضيف القناة C ذات الشفاه انحناءات إضافية عند الحواف الخارجية.
وهذا يؤثر على:
- تسلسل الأدوات،,
- عدد عمليات التشكيل،,
- استقرار الحافة،,
- سبرينغباك،,
- والتحول.
يمكن للمصانع التي تنتج دعامات على شكل حرف U مقارنة ما يتعلق بها آلة تشكيل الفولاذ على شكل قناة U لحامل الطاقة الشمسية الكهروضوئية.
يجب أن تتبع الآلة المناسبة عائلة الملف الشخصي الفعلية بدلاً من افتراض أن مجموعة لفات واحدة يمكنها تغطية كل تصميم C وU تلقائيًا.
يجب تخطيط الملفات الشخصية الطويلة والموصلات الصغيرة بشكل منفصل
يحتوي هيكل التركيب الكهروضوئي على أكثر من قضبان قناة C طويلة.
وقد يتطلب أيضًا مكونات توصيل أصغر.
هذه المكونات لها خصائص تصنيع مختلفة.
يتم تقييم القنوات الطويلة عادةً وفقًا لما يلي:
- متر في الدقيقة،,
- استقامة الملف الشخصي،,
- توزيع الفتحات،,
- وانتهى الطول.
يمكن تقييم الموصلات الصغيرة بواسطة:
- أجزاء في كل دورة،,
- عمليات اللكم،,
- الانحناء،,
- قطع،,
- والتفريغ التلقائي.
باستخدام متخصص آلة تثقيب موصلات حاملات الطاقة الشمسية الكهروضوئية يمكن أن يسمح لإنتاج الموصل بالعمل بشكل منفصل عن الخط الطويل.
وهذا يمكن أن يمنع العمليات المتكررة للمكونات القصيرة من مقاطعة الإنتاج المستمر للسكك الحديدية.
الأدوات الثابتة مقابل أدوات القناة C القابلة للتعديل
قد تعطي المصانع ذات مواصفات قناة C واحدة مستقرة الأولوية للأدوات المخصصة.
يمكن أن يوفر هذا:
- إعداد أبسط،,
- هندسة متكررة،,
- ومتغيرات تعديل أقل.
قد تتطلب المصانع التي تنتج عدة أبعاد ذات صلة أدوات قابلة للتعديل أو التبديل.
يمكن أن يوفر ذلك مرونة أكبر للمنتج، ولكنه يقدم أيضًا المزيد من مراجع الإعداد.
بعد التغيير، يجب على المشغلين التحقق من ذلك
- عرض الويب،,
- ارتفاع شفة،,
- هندسة الشفاه،,
- افتتاح،,
- موقف الحفرة،,
- الاستقامة،,
- وقطع الطول.
تكون القدرة على تغيير الحجم مفيدة فقط عندما يمكن إعادة إنتاج ملف التعريف الجديد بشكل متسق.
ينبغي قياس وقت التغيير عمليا
قد تعلن الآلة عن تعديل سريع، لكن التغيير العملي يتضمن أكثر من مجرد تحريك بكرات التشكيل.
قد يتطلب تغيير منتج القناة C ما يلي
- تغيير الملف،,
- تعديل المغذية،,
- تغيير أداة اللكم،,
- تعديل لفة،,
- موقف الدليل،,
- إعداد المستقيم،,
- إعداد القطع،,
- وصفة PLC،,
- وفحص القطعة الأولى.
قياس التحول المفيد هو:
الجزء الأخير المقبول من المنتج أ → الجزء الأول المقبول من المنتج ب
وهذا يعكس التأثير الفعلي على إنتاج المصنع.
فحص القطعة الأولى بعد التغيير
لا ينبغي أبدًا أن تحل الإعدادات التلقائية محل فحص القطعة الأولى.
بعد تغيير الملف الشخصي أو المادة، قم بفحص:
- القسم العام،,
- عرض الويب،,
- أبعاد الحافة،,
- أبعاد الشفاه،,
- افتتاح،,
- زوايا الانحناء،,
- موضع الفتحة،,
- فتحة الملعب،,
- قطع الطول،,
- الاستقامة،,
- تطور،,
- وجودة السطح.
إذا كان المكون الأول مقبولاً، فيجب التحقق من عدة ملفات تعريف متتالية.
وهذا يؤكد تكرار العملية بدلاً من عينة واحدة ناجحة.
يجب أن تعتمد سرعة الإنتاج على المخرجات المؤهلة
تعد السرعة القصوى للخط مفيدة كمرجع للمعدات، ولكنها لا تمثل إنتاجًا مؤهلاً في حد ذاتها.
يحتاج خط قوس PV حقيقي إلى التنسيق:
- التفكيك،,
- التسوية،,
- تغذية،,
- اللكم،,
- تشكيل،,
- استقامة،,
- قطع،,
- والتفريغ.
إذا لم يتمكن اللكم من مواكبة التشكيل، يصبح اللكم عنق الزجاجة.
إذا كان نظام القطع يتطلب توقفات متكررة، يصبح القطع هو عنق الزجاجة.
إذا تم لف المقاطع بسرعة أعلى، فإن سرعة التشكيل القابلة للاستخدام تكون أقل من الحد الأقصى الميكانيكي.
وبالتالي فإن مقياس الإنتاج الأكثر أهمية هو:
ملفات تعريف نهائية مقبولة يتم إنتاجها خلال فترة إنتاج عادية
بدلاً من أعلى سرعة مؤقتة للآلة.
يجب أن تجمع مراقبة الجودة بين الهندسة وبيانات الثقب
يجب أن يجمع فحص القناة الشمسية C بين قياسات المقطع العرضي وقياسات الميزات الطولية.
يمكن أن تتضمن خطة التفتيش المفيدة ما يلي:
المقطع العرضي
- عرض الويب،,
- ارتفاع شفة،,
- البعد الشفاه،,
- زاوية الانحناء،,
- عرض الافتتاح.
الميزات الطولية
- فتحة الملعب،,
- موقف الحفرة الأولى،,
- موقف الحفرة الأخيرة،,
- المسافة من الثقوب إلى الأطراف المقطوعة،,
- طول المنتج الإجمالي.
شكل
- الاستقامة،,
- الحدبة،,
- تطور.
سطح
- خدوش،,
- تلف الطلاء،,
- نتوءات،,
- الخدوش.
إن النظر إلى هذه الفئات معًا يجعل استكشاف الأخطاء وإصلاحها أسهل لأن الأبعاد المتعددة يمكن أن تشير إلى نفس سبب العملية.
ما هي المعلومات التي يجب تقديمها قبل تكوين الجهاز؟
قبل تكوين آلة تشكيل لفة القناة الشمسية C، يجب على الشركات المصنعة توفير معلومات الإنتاج الكاملة.
رسومات الملف الشخصي
قم بتضمين جميع أبعاد القناة C والشفاه والأضلاع والانحناءات.
مادة
توفير درجة الفولاذ، والطلاء المجلفن، والخواص الميكانيكية ذات الصلة.
سمك
تحديد الحد الأدنى والحد الأقصى وسمك الإنتاج الطبيعي.
معلومات الملف
توفير عرض الشريط والقطر الداخلي والقطر الخارجي والحد الأقصى لوزن الملف.
نمط الثقب
أظهر كل ثقب وفتحة مع مسافات الملعب والنهاية.
طول المنتج
تحديد الأطوال العادية والحد الأقصى.
التسامح
تحديد الأبعاد الأكثر أهمية للتجميع.
مجموعة المنتجات
قم بإدراج كل حجم قناة C متوقع على الخط.
تردد التحول
اشرح ما إذا كانت المنتجات تتغير من حين لآخر أو عدة مرات في كل نوبة عمل.
متطلبات الإنتاج
حدد الإخراج باستخدام المنتجات النهائية الحقيقية بدلاً من الأمتار في الدقيقة فقط.
باستخدام هذه المعلومات، يمكن تطوير المعدات من الدعم الكهروضوئي النهائي إلى الخلف.
كيفية تقييم آلة تشكيل لفة القناة الشمسية C
عند مقارنة المعدات، يجب على الشركات المصنعة أن تنظر إلى ما هو أبعد من قوة المحرك وسرعة الخط القصوى.
الأسئلة الهامة تشمل:
- هل يمكن للأدوات إعادة إنتاج هندسة الشفاه المطلوبة؟
- كيف يتم التحكم في عرض الفتح؟
- كيف يتم تعويض الربيع؟
- كيف يتم توسيط الشريط؟
- كيف يتم وضع الثقوب؟
- كيف يتم التحكم في خطأ التغذية التراكمي؟
- كم عدد أنماط اللكم المطلوبة؟
- كيف يتم الانتهاء من تغييرات المنتج؟
- كيف يتم تصحيح الاستقامة؟
- كيف يدعم القاطع الملف الشخصي؟
- كيف تتم حماية جودة السطح المجلفن؟
- ما الذي سيتم قياسه أثناء اختبار القبول؟
الآلة الصحيحة هي التي تنتج باستمرار عائلة القنوات C النهائية المطلوبة في ظل ظروف الإنتاج المقصودة.
خاتمة
أ آلة تشكيل القناة الشمسية C يجب تنسيق أكثر بكثير من مجرد الانحناء المستمر.
يعتمد ملف الدعم الكهروضوئي النهائي على العلاقة بين المواد الخام، وعرض الشريط، والتسوية، والتغذية، والتثقيب، وتصميم نمط الزهرة، وتشكيل الشفاه الراجعة، وتعويض الزنبرك الخلفي، والتقويم، والقطع، وفحص الجودة.
يصبح إنتاج القناة C حساسًا بشكل خاص حول الشفاه المرتدة وعرض الفتح لأن التغييرات الصغيرة في زاوية الانحناء يمكن أن تؤثر على الهندسة الوظيفية للقسم بأكمله.
يضيف التثقيب طبقة أخرى من التحكم. يجب تقييم موضع الفتحة بعد تشكيل اللفة والقطع، بينما يجب فحص الملفات الشخصية الطويلة بحثًا عن خطأ تراكمي في درجة الصوت بالإضافة إلى دقة الثقب الفردي.
بالنسبة للمصانع التي تصنع العديد من مواصفات الأقواس الكهروضوئية، فإن التغيير والتحقق من القطعة الأولى لهما نفس القدر من الأهمية. لا يخلق الخط المرن قيمة إلا عندما يتمكن كل منتج مطلوب من العودة إلى حالة الأبعاد القابلة للتكرار.
من خلال تصميم عملية الإنتاج حول الدعامة النهائية الفعلية بدلاً من مواصفات الماكينة العامة، يمكن للمصنعين تحقيق هندسة قناة C أكثر استقرارًا، وتحديد موضع الثقب بشكل أكثر موثوقية، وتكامل أفضل بين إنتاج الملف الشخصي الطويل والموصل.
التعليمات
ما هي آلة تشكيل لفة القناة الشمسية C؟
تقوم آلة تشكيل لفة القناة الشمسية C بتحويل الملف المعدني بشكل مستمر إلى مقاطع على شكل C أو على شكل C مشقوقة تستخدم في هياكل التركيب الكهروضوئية. يمكن للخط أيضًا دمج التسوية والتغذية المؤازرة والتثقيب والقطع والتعامل الآلي.
لماذا تعتبر الشفاه المرتدة مهمة في إنتاج القنوات الشمسية C؟
تؤثر شفاه العودة على فتحة المظهر الجانبي والهندسة الهيكلية ومنطقة الاتصال. نظرًا لأنها تضيف انحناءات إضافية، يجب التحكم بعناية في تسلسل تشكيلها وزنبركها الخلفي.
هل يجب ثقب ثقوب القناة الكهروضوئية C قبل أو بعد تشكيلها؟
كلتا الطريقتين ممكنتان. يوفر التثقيب المسبق وصولاً أسهل للأدوات، بينما يمكن للتثقيب اللاحق الرجوع إلى هندسة الملف الشخصي النهائي بشكل مباشر أكثر. تعتمد الطريقة الصحيحة على موضع الثقب وهندسة المظهر الجانبي والتسامح ومتطلبات الإنتاج.
ما الذي يتسبب في التواء قناة C الشمسية؟
تشمل الأسباب الشائعة التغذية خارج المركز، وفجوات اللف غير المتساوية، وعدم محاذاة الأدوات، وقوى التشكيل غير المتماثلة، وحدبة المواد، وتآكل الأدوات، والتصحيح المفرط في المواقف اللاحقة.
ما الذي يجب التحقق منه بعد تغيير حجم القناة C؟
تحقق من عرض الويب، وأبعاد الحافة، وهندسة الشفاه، وعرض الفتح، وزوايا الانحناء، وموضع الفتحة، والطول النهائي، والاستقامة، والالتواء، وحالة السطح قبل استئناف الإنتاج المستمر.
هل تحتاج إلى تكوين خط إنتاج القناة الشمسية C؟
يجب تطوير معدات القناة C حول رسم المظهر الجانبي الفعلي، والمواد، والسمك، وهندسة الشفة الراجعة، ونمط الثقب، والتسامح، ومجموعة المنتجات، والأتمتة المطلوبة. اتصل بـ JBLDIE لمناقشة ملفات تعريف الأقواس الكهروضوئية ومتطلبات خط الإنتاج.
 Arabic
 English
 Russian
 Spanish
 French