
سعة آلة مطحنة الأنبوب: دليل عملي للمشتري
جدول المحتويات
غالبًا ما يتم الترويج لآلة مطحنة الأنابيب من خلال سرعة الخط القصوى، لكن سرعة الخط وحدها لا تخبر المشترين بعدد الأنابيب القابلة للبيع التي يمكن لخط الإنتاج تصنيعها. يعتمد الإنتاج الحقيقي على حجم الأنبوب، وسمك الجدار، ودرجة المواد، وتغييرات الملف، واستقرار اللحام، وسرعة القطع، وتعديلات الأدوات، والصيانة، ومتطلبات مراقبة الجودة.
قبل الاستثمار في خط إنتاج جديد، يجب على الشركات المصنعة حساب الطاقة الإنتاجية العملية بدلاً من الاعتماد فقط على السرعة القصوى الموضحة في عرض الأسعار.
الوجبات الرئيسية:
- الحد الأقصى لسرعة التشكيل ليس هو نفس خرج الأنبوب النهائي الفعلي.
- يؤثر قطر الأنبوب وشكله الجانبي وسمك الجدار على سرعة الإنتاج المستقرة.
- يؤدي تحميل الملف وربط الشريط وتغييرات الحجم إلى إنشاء وقت توقف مخطط له.
- قد تصبح جودة اللحام هي الحد الرئيسي للإنتاج عند السرعات الأعلى.
- يجب أن تتطابق معدات القطع والتفريغ مع مخرجات آلة مطحنة الأنبوب.
- يجب على المشترين حساب السعة حسب الوردية ومزيج المنتج والعائد المقبول.
- يمكن لعناصر التحكم التلقائية تحسين الاتساق ولكنها لا تقضي على اختناقات العملية.
- تعد تجربة الإنتاج باستخدام مواد المشتري أكثر فائدة من العرض التوضيحي بدون تحميل.
ما هي سعة آلة مطحنة الأنبوب؟
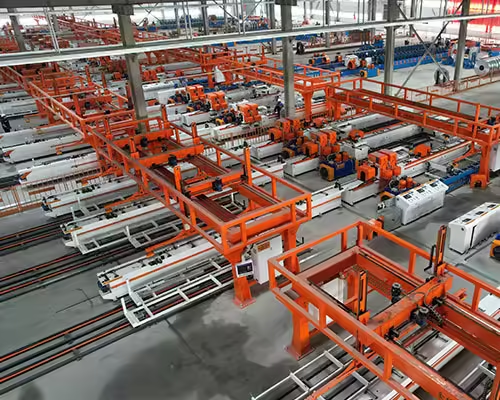
تصف سعة آلة مطحنة الأنابيب مقدار الأنابيب النهائية المقبولة التي يمكن لخط الإنتاج تصنيعها خلال فترة محددة. ويمكن التعبير عنها بالأمتار في الدقيقة، أو الأمتار في كل نوبة عمل، أو الأطنان شهريًا، أو القطع النهائية في الساعة.
يجيب كل قياس على سؤال شراء مختلف. ولذلك يجب على المشترين أن يطلبوا من الموردين تقديم السعة بتنسيق يعكس طلباتهم الفعلية.
سرعة الخط
سرعة الخط هي المعدل الذي يمر به الشريط عبر أقسام التشكيل واللحام. وعادة ما يتم التعبير عنها بالأمتار في الدقيقة.
يعد هذا الرقم مفيدًا لمقارنة الآلات المماثلة، ولكنه لا يشمل تغييرات الملف أو وقت الإعداد أو تعديلات المعدات أو عمليات الفحص أو التوقفات غير المخطط لها.
الانتهاء من إخراج الأنبوب
يقيس الإنتاج النهائي كمية الأنابيب المقبولة المنتجة بعد اللحام والتحجيم والقطع والفحص والتفريغ. وهذا أكثر صلة بتخطيط الإنتاج لأنه لا يمكن اعتبار الأنابيب المعيبة أو غير المكتملة سعة قابلة للبيع.
الطاقة الإنتاجية الشهرية
تقدر القدرة الشهرية إجمالي الإنتاج عبر الورديات وأيام العمل المتاحة. ويجب أن يأخذ في الاعتبار استخدام المعدات وتغييرات المنتج والصيانة والخردة وكفاءة التشغيل الفعلية.
القدرة المقدرة مقابل القدرة العملية
تمثل القدرة المقدرة الإنتاج في ظل ظروف محددة أو مثالية. تعكس القدرة العملية ظروف المصنع العادية وعادة ما تكون أقل لأن الإنتاج اليومي يشمل وقت التشغيل ووقت عدم التشغيل.
كيف تعمل آلة مطحنة الأنبوب؟
تقوم آلة الطاحونة الأنبوبية بتحويل الملف المعدني إلى أنابيب ملحومة بشكل مستمر أو أقسام مجوفة. يمر الشريط بعدة مراحل منسقة قبل أن يصبح منتجًا نهائيًا.
يساعد فهم هذه المراحل المشترين على تحديد الأماكن التي قد تحدث فيها قيود الإنتاج.
تحميل لفائف وفك لفائف
تبدأ العملية بتحميل ملف معدني على أداة فك اللف. يقوم جهاز فك اللف بتغذية الشريط إلى خط الإنتاج بمعدل متحكم فيه.
يؤثر وزن الملف وطول الشريط على عدد المرات التي يجب أن يتوقف فيها الإنتاج للاستبدال. يمكن للملفات الأكبر حجمًا أن تقلل من تكرار التغيير، ولكنها تتطلب معدات مناسبة لمعالجة المواد وقدرة كافية لفك اللفائف.
تراكم الشريط
يقوم المجمع بتخزين الشريط بين قسم الدخول ومطحنة التشكيل. فهو يسمح لخط الإنتاج الرئيسي بمواصلة العمل بينما يكمل قسم الإدخال تغيير الملف أو ينضم إلى الشريط التالي.
يمكن أن يؤثر نوع وقدرة المركم بقوة على كفاءة الإنتاج المستمر.
تشكيل اللفائف
يمر الشريط المسطح عبر سلسلة من حوامل التشكيل. يقوم كل حامل بثني المادة تدريجيًا حتى يتم وضع الحواف بشكل صحيح للحام.
يؤثر تصميم اللفة ومحاذاة الحامل وصلابة العمود وحالة المحمل على استقرار التشكيل. يمكن أن يؤدي ضعف التحكم في هذه المرحلة إلى إنشاء موجات حافة ولف وأخطاء في الأبعاد وطبقات لحام غير مستقرة.
لحام عالي التردد
يتم تسخين حواف الشريط وضغطها معًا لإنشاء لحام طولي مستمر. يجب تنسيق سرعة اللحام مع درجة المادة وسمك الجدار وإعداد الحافة وظروف التشكيل.
قد تكون الآلة قادرة ميكانيكيًا على العمل بشكل أسرع مما يمكن أن تدعمه عملية اللحام باستمرار. بالنسبة للمشترين، تعد جودة اللحام المستقرة أكثر أهمية من أعلى سرعة معروضة.
التحجيم والاستقامة
بعد اللحام، يمر الأنبوب عبر حوامل التحجيم لتحقيق الأبعاد الخارجية المطلوبة وشكل المظهر الجانبي. يساعد الاستقامة في التحكم في القوس والالتواء والمظهر النهائي.
بالنسبة للأنابيب المربعة والمستطيلة، يجب أن يحافظ قسم التحجيم أيضًا على هندسة الزاوية ودقة الأبعاد.
قطع الطيران
يقوم المنشار الطائر أو أي نظام قطع آخر بتقسيم الأنبوب المستمر إلى أطوال محددة دون إيقاف المطحنة. يمكن أن يؤثر تسارع القطع والتزامن وحالة الشفرة وسرعة العودة على سرعة الإنتاج القصوى.
التفريغ والتعبئة والتغليف
يتم تفريغ الأنابيب النهائية وجمعها وفحصها ونقلها للتجميع أو التعبئة. إذا لم يتمكن جدول التفريغ من إزالة المنتجات بالسرعة الكافية، فقد يصبح عنق الزجاجة في الإنتاج.
ما هي العوامل التي تحدد مخرجات آلة مطحنة الأنبوب؟
يتم التحكم في الإنتاج الفعلي من خلال أبطأ مرحلة في عملية الإنتاج. لن تؤدي زيادة سرعة التشكيل إلى تحسين القدرة النهائية إذا لم يتمكن اللحام أو القطع أو الفحص أو مناولة المواد من مواكبة ذلك.
قطر الأنبوب وحجم الملف الشخصي
قد تعمل الأنابيب الصغيرة بسرعات عالية نسبيًا لأنها تتطلب أعمال تشكيل أقل وأسهل في القطع والتعامل معها. تحتاج الأنابيب الأكبر حجمًا عادةً إلى حوامل أقوى وقوة تشكيل أكبر وتحكم أكثر استقرارًا.
قد تتطلب الأنابيب المستديرة والمربعة والمستطيلة أيضًا ترتيبات مختلفة للفة واستراتيجيات تحجيم.
سمك الجدار
تزيد المواد السميكة من الحمل على حوامل التشكيل والأعمدة ونظام النقل واللحام ووحدة القطع. قد يتطلب الأمر سرعة خط أقل للحفاظ على التشكيل الدقيق واللحام الموثوق.
يجب التحقق من نطاق السُمك
يجب أن يوضح الاقتباس نطاق سمك الجدار المسموح به لأحجام أنابيب محددة. قد لا ينطبق نطاق سمك عام واسع على كل ملف تعريف مدرج في كتالوج الماكينة.
درجة المواد
تؤثر قوة الخضوع، وقوة الشد، والاستطالة، وطلاء السطح، والتركيب الكيميائي على سلوك التشكيل واستجابة اللحام. قد يتطلب الفولاذ عالي القوة أدوات أقوى ومعلمات تشغيل مختلفة عن الفولاذ الشائع منخفض الكربون.
يجب على المشترين تقديم مواصفات تمثيلية للملف بدلاً من طلب آلة تعتمد فقط على أبعاد الأنبوب النهائي.
طول الأنبوب
تؤدي الأطوال النهائية القصيرة إلى إنشاء المزيد من دورات القطع في الساعة. يجب أن يقوم نظام القطع الطائر بالتسريع والمزامنة والقطع والعودة قبل بدء دورة القطع التالية.
خط الإنتاج الذي يعمل بشكل جيد مع أنابيب بطول ستة أمتار قد لا يحقق نفس سرعة الخط عند إنتاج العديد من القطع القصيرة.
التسامح الأبعاد
يمكن لمتطلبات الأبعاد الأكثر إحكامًا أن تقلل السرعة العملية لأن العملية تتطلب تشكيلًا أكثر استقرارًا ومراقبة أوثق وقياسًا أكثر تكرارًا. يجب على المشترين تحديد الأبعاد الخارجية المقبولة وهندسة الزاوية والاستقامة وتحمل الطول وحالة اللحام.
مقارنة سعة آلة مطحنة الأنبوب
يوضح الجدول التالي كيفية تأثير عوامل الإنتاج المختلفة على المخرجات العملية. القيم ليست مواصفات ثابتة؛ يجب تأكيد القدرة النهائية للمعدات المختارة ومجموعة المنتجات.
| عامل الإنتاج | حالة انخفاض الطلب | حالة الطلب العالي | التأثير المحتمل على الإخراج | ما يجب على المشترين التحقق منه |
|---|---|---|---|---|
| حجم الأنبوب | أنبوب دائري صغير | أنبوب مربع أو مستطيل كبير | قد تؤدي الملفات الشخصية الأكبر حجمًا إلى تقليل السرعة | سرعة الإنتاج الخاصة بالحجم |
| سمك الجدار | جدار رقيق | جدار سميك | تزيد المواد السميكة من حمل التشكيل واللحام | سعة المحرك والعمود وعلبة التروس واللحام |
| مادة | الفولاذ الطري القياسي | فولاذ عالي القوة أو مطلي | قد يحد السلوك المادي من السرعة المستقرة | درجات المواد المعتمدة |
| طول القطع | أطوال قياسية طويلة | أطوال قصيرة متكررة | المزيد من دورات القطع يمكن أن تحد من سرعة الخط | قدرة دورة المنشار الطائر |
| يتغير الحجم | يعمل الإنتاج الطويل | تغييرات متكررة في المنتج | التحولات تقلل من وقت التشغيل | طريقة الأدوات والتعديل |
| التعامل مع الملف | إمدادات الملف المستمر | تغييرات يدوية متكررة | وقت توقف الدخول يقلل من الاستخدام | تكوين Uncoiler والمراكم |
| مستوى التفتيش | فحوصات الأبعاد الأساسية | اختبار مضمن واسع النطاق | قد تؤدي عمليات التحقق الإضافية إلى إبطاء الإصدار | سير عمل مراقبة الجودة |
| الأتمتة | التعديلات اليدوية | التحكم الآلي المنسق | قد تؤدي الأتمتة إلى تحسين التكرار | وظائف التحكم وسجلات البيانات |
تساعد هذه المقارنة المشترين على فهم سبب قيام مصنعين يستخدمان آلات مماثلة بالإبلاغ عن مخرجات شهرية مختلفة.
كيفية حساب القدرة الإنتاجية العملية
يبدأ حساب السعة الأساسية بسرعة التشغيل ووقت الإنتاج المتاح. ويجب بعد ذلك تعديل النتيجة للاستخدام والإنتاج.
الخطوة 1: حساب الطول النظري
الصيغة المبسطة هي:
طول الإخراج النظري = سرعة الخط × دقائق التشغيل المتاحة
إذا كانت آلة الطاحونة الأنبوبية تعمل بسرعة 60 مترًا في الدقيقة لمدة ثماني ساعات، فسيكون طولها النظري هو:
60 × 480 = 28800 متر لكل وردية
يفترض هذا الرقم أن الآلة تعمل بشكل مستمر دون توقف. ولا ينبغي معاملته على أنه الناتج المتوقع القابل للبيع.
الخطوة 2: تطبيق معدل الاستخدام
يمثل الاستخدام النسبة المئوية للوقت المتاح الذي يتم خلاله إنتاج الخط فعليًا. تعمل تغييرات الملف وتعديلات الأدوات والصيانة وعمليات الفحص وانقطاع الإنتاج على تقليل هذا المعدل.
إذا حقق الخط استخدام 75%:
28،800 × 75% = 21،600 متر
الخطوة 3: تطبيق معدل العائد
يمثل العائد النسبة المئوية للمواد المنتجة التي تلبي متطلبات الجودة. خردة بدء التشغيل، وعيوب اللحام، وأخطاء الأبعاد، وفشل القطع، والأنابيب التالفة تقلل من الكمية النهائية.
إذا كان العائد المقبول هو 96%:
21،600 × 96% = 20،736 مترًا من الأنبوب المقبول لكل نوبة عمل
استخدم الافتراضات المحافظة
يجب على المصانع الجديدة تجنب استخدام افتراضات الاستخدام والإنتاج العدوانية. عادةً ما تتحسن خبرة المشغل واتساق المواد وممارسات الصيانة وجدولة الإنتاج بعد تشغيل الخط.
كيفية تحويل طول الأنبوب إلى طن
يقوم العديد من المشترين بتقييم الإنتاج بالطن شهريًا بدلاً من الأمتار. لإجراء هذا التحويل، يجب معرفة الوزن التقريبي لكل متر من الأنبوب النهائي.
يعتمد الوزن على الأبعاد الخارجية وسمك الجدار وشكل المظهر الجانبي وكثافة المادة.
وزن الأنبوب الدائري
بالنسبة للأنبوب الدائري، يمكن تقدير الوزن لكل متر من قطره الخارجي وسمك الجدار وكثافة الفولاذ. يجب على المشترين استخدام الصيغة الهندسية ذات الصلة أو جدول المنتجات الذي تم التحقق منه وفقًا لمعايير السوق الخاصة بهم.
وزن الأنبوب المربع والمستطيل
يجب أن تأخذ حسابات الأنابيب المربعة والمستطيلة في الاعتبار الأبعاد الخارجية والسمك وهندسة الزوايا. توفر الصيغ النظرية تقديرات، في حين أن الوزن الفعلي قد يختلف بسبب تفاوتات التصنيع.
الحمولة الشهرية
بمجرد تحديد الوزن لكل متر:
الحمولة الشهرية = العدادات المقبولة لكل وردية × الوزن لكل متر × عدد الورديات × أيام العمل
تعتبر هذه الطريقة أكثر واقعية من قبول المطالبة العامة بالحمولة الشهرية للمورد دون معرفة المنتج المفترض.
لماذا يمكن أن تكون السرعة القصوى للخط مضللة
غالبًا ما يتم تحقيق السرعة القصوى للخط بحجم الأنبوب المناسب والمواد والسمك وطول القطع. قد لا ينطبق على المنتج الأكثر شيوعًا للمشتري.
ولذلك يجب أن يتضمن عرض الأسعار المفيد نطاق سرعة للعديد من المنتجات التمثيلية.
سرعة عدم التحميل
توضح سرعة عدم التحميل مدى السرعة التي يمكن أن يتحرك بها النظام الميكانيكي دون تشكيل مواد لحام. إنه مفيد أثناء التشغيل ولكنه لا يمثل مخرجات الإنتاج.
سرعة إنتاج مستقرة
سرعة الإنتاج المستقرة هي المعدل الذي يمكن به لآلة مطحنة الأنابيب إنتاج المواد بشكل مستمر ضمن حدود الأبعاد وجودة اللحام المتفق عليها.
يجب تقييم هذا الرقم أثناء اختبار التحميل باستخدام مادة ملف محددة.
متوسط سرعة التحول
يتضمن متوسط سرعة التحول التباطؤ الروتيني وانقطاعات التشغيل العادية. وهو الرقم الأكثر فائدة لتخطيط الإنتاج وحسابات العمالة وتحليل العائد على الاستثمار.
كيف تقلل تغييرات المنتج من الطاقة الإنتاجية
يمكن للمصنع الذي ينتج أنبوبًا قياسيًا واحدًا لفترات طويلة أن يحقق استخدامًا أعلى من المصنع الذي يعالج العديد من الطلبات القصيرة. يتطلب كل تغيير في الحجم أو المظهر الجانبي وقتًا للأدوات والتعديل والإنتاج التجريبي وتأكيد الجودة.
تغييرات لفة
قد تتطلب تغييرات اللفة التقليدية إزالة وإعادة تثبيت العديد من مجموعات الأدوات. يعتمد الوقت المطلوب على تصميم الماكينة ووزن الأدوات وخبرة المشغل ومعدات الرفع.
تعديلات القطر
تسمح بعض الخطوط بإجراء تعديلات محددة دون استبدال جميع الأدوات بالكامل. ومع ذلك، يجب تأكيد نطاق الضبط الفعلي ودقة الأنبوب الناتجة.
تغييرات جولة إلى مربع
قد يتطلب إنتاج أنبوب مربع أو مستطيل حوامل تحجيم إضافية وأدوات مختلفة. يجب على المشترين أن يسألوا ما إذا كان الخط المقترح يشكل أنبوبًا دائريًا أولاً ثم يعيد تشكيله، أو يستخدم ترتيبًا آخر للعملية.
الطلبات الصغيرة تحتاج إلى استراتيجية مختلفة
عندما تكون أحجام الطلب منخفضة وتنوع المنتجات مرتفعًا، قد تكون كفاءة التحويل أكثر قيمة من السرعة القصوى للخط. يمكن أن يؤدي تنظيم الأدوات والوصفات الرقمية وأنظمة الضبط السريع وإجراءات الإعداد الواضحة إلى تحسين إجمالي إنتاج المصنع.
المعدات التي يجب أن تتطابق مع آلة مطحنة الأنبوب
لا يمكن لمطحنة التشكيل الرئيسية تحقيق قدرتها المتوقعة ما لم يكن للمعدات الأولية والنهائية أداء متوافق.
فك اللف
يجب أن يدعم جهاز فك اللف عرض الملف المطلوب، والقطر الخارجي، والقطر الداخلي، والحد الأقصى للوزن. يمكن أن تؤدي سعة الحمولة غير الكافية إلى تقييد المواد الخام التي يستطيع المصنع شراؤها.
وحدة ربط القص والشريط
يقوم القص بإعداد نهايات الشريط، بينما يقوم نظام الربط بتوصيل الملف التالي. يساعد إعداد الشريط الفعال على تقليل وقت الانقطاع.
تراكم
يوفر المجمع تخزينًا مؤقتًا للشريط. يجب أن تمنح سعتها قسم الإدخال وقتًا كافيًا لإكمال تغيير الملف العادي أثناء استمرار تشغيل الخط الرئيسي.
لحام عالي التردد
يجب أن يوفر اللحام طاقة مستقرة عند سرعة الإنتاج المطلوبة. يجب أن تتوافق قدرتها مع أبعاد الأنبوب وسمك الجدار والمواد وسرعة الخط المقصودة.
المنشار الطائر
يجب أن يتعامل نظام القطع مع الحجم الكامل ونطاق السُمك. ويجب أن يدعم أيضًا أطوال القطع والتفاوتات المطلوبة دون خلق عنق الزجاجة.
جدول النفاد
يجب أن يستقبل نظام التشغيل والتجميع الأنابيب بأمان بمعدل الإنتاج المتوقع. قد يكون العد التلقائي أو التراص أو التجميع ضروريًا للخطوط عالية الإخراج.
خطوط إنتاج الأنابيب اليدوية مقابل خطوط إنتاج الأنابيب الآلية
يؤثر مستوى الأتمتة على متطلبات العمالة، وتكرار الإعداد، ورؤية الإنتاج، ومراقبة الجودة. كما أنه يؤثر على سعر الشراء وتعقيد الصيانة.
خط إنتاج نصف آلي
يستخدم الخط شبه الأوتوماتيكي معدات تعمل بالطاقة ولكنه يعتمد على المشغلين في العديد من التعديلات وعمليات التفتيش ومهام المناولة. قد يناسب المصانع ذات المنتجات المستقرة والإنتاج المعتدل والمشغلين ذوي الخبرة.
يمكن أن يكون الاستثمار الأولي أقل، لكن الأداء قد يعتمد بشكل أكبر على المهارات الفردية.
خط إنتاج أوتوماتيكي بالكامل
يمكن لآلة مطحنة الأنابيب الأوتوماتيكية بالكامل تنسيق السرعة وطول القطع وحالة المعدات والتعديلات المحددة من خلال نظام تحكم مركزي.
يمكن للأتمتة أن تقلل من العمل اليدوي المتكرر وتحسن الاتساق. ومع ذلك، يجب على المشترين تأكيد ما يتضمنه “ التلقائي بالكامل لأن المصطلح قد يتم تعريفه بشكل مختلف من قبل كل مورد.
خط الإنتاج الذكي
قد يضيف الخط الذكي مراقبة في الوقت الفعلي، وسجلات الإنتاج، وتنبيهات الأخطاء، وبيانات الطاقة، وتذكيرات الصيانة، وتكامل نظام المصنع.
التركيز على البيانات المفيدة
المزيد من البيانات لا يخلق قيمة أكبر تلقائيًا. يجب على المشترين تحديد مديري إنتاج المعلومات وفرق الصيانة وأقسام الجودة التي سيستخدمونها فعليًا.
كيف تؤثر جودة اللحام على سرعة الإنتاج
يعد اللحام أحد أهم نقاط الجودة في إنتاج الأنابيب الملحومة. يمكن أن تسبب السرعة المفرطة تسخينًا غير مستقر، أو ضعف تقارب الحواف، أو ترابطًا غير مكتمل، أو تكوين خرزة غير متناسقة.
عرض الحافة
يجب أن تقوم حوامل التشكيل بتوجيه حافتي الشريط إلى الموضع الصحيح. يؤدي ضعف محاذاة الحافة إلى زيادة عدم استقرار اللحام حتى عندما تتمتع معدات اللحام بالطاقة الكافية.
إدخال الحرارة
يجب أن يتطابق إدخال الحرارة مع المادة وسمك الجدار وسرعة الخط. قد تؤدي الحرارة المنخفضة جدًا إلى اندماج غير كامل، بينما يمكن أن تؤدي الحرارة الزائدة إلى إتلاف منطقة اللحام أو زيادة حجم الخرزة.
ضغط الضغط
تطبق بكرات الضغط الضغط على الحواف الساخنة. تؤثر محاذاتها وقوتها على هيكل اللحام النهائي ومظهره.
فحص اللحام
اعتمادًا على تطبيق الأنبوب، قد يشمل الفحص فحوصات بصرية، أو قياس الأبعاد، أو اختبارات التسطيح، أو اختبار التيار الدوامي، أو اختبار الموجات فوق الصوتية، أو اختبار الهيدروستاتيكي.
ينبغي أخذ طريقة الاختبار المطلوبة في الاعتبار عند تصميم سير عمل الإنتاج الكامل.
كيفية مقارنة عروض أسعار آلة مطحنة الأنبوب
قد يصف عرضان أسعار لهما نطاقات منتجات مماثلة معدات مختلفة تمامًا. يجب على المشترين مقارنة التكوين المقترح سطرًا تلو الآخر.
تأكيد مصفوفة المنتج
إعداد قائمة الجدول:
- شكل الأنبوب
- القطر الخارجي أو أبعاد القسم
- سمك الجدار
- درجة المواد
- عرض الملف
- طول الانتهاء
- التسامح الأبعاد
- الحجم الشهري المتوقع
اطلب من كل مورد التأكد من المنتجات التي يمكن تصنيعها وبأي سرعة ثابتة متوقعة.
مراجعة البناء الميكانيكي
وتشمل النقاط الهامة ما يلي:
- تشكيل كمية الموقف
- قطر العمود والمواد
- تحمل العلامة التجارية والترتيب
- تصميم علبة التروس وناقل الحركة
- بناء قاعدة الآلة
- لفة المواد والمعالجة الحرارية
- آلية التكيف
- نظام التشحيم
مراجعة النظام الكهربائي
يجب أن يحدد عرض الأسعار المحركات ومحركات الأقراص وPLC وواجهة المشغل وأجهزة الاستشعار وأجهزة السلامة والمكونات الكهربائية. تأكيد توافر الجهد والتردد والطور والخدمة المحلية.
قارن النطاق المتضمن
قد يشمل أحد الأسعار مطحنة التشكيل فقط، بينما يغطي سعر آخر أداة فك اللف، والمراكم، واللحام، والمنشار الطائر، وطاولة النفاد، والأدوات، والتركيب، والتدريب.
قد يصبح السعر الأولي المنخفض باهظ الثمن بعد إضافة المكونات المفقودة.
اختبار قبول مصنع آلة مطحنة الأنبوب
يساعد اختبار قبول المصنع المشتري على التحقق من الأداء قبل الشحن. يجب أن يعتمد الاختبار على المنتجات المتفق عليها ومعايير القبول.
المواد للاختبار
كلما كان ذلك عمليًا، استخدم مادة تمثل درجة الملف الحقيقية للمشتري وسمكه وعرضه. قد لا يُظهر الاختبار باستخدام مادة أسهل الأداء في ظل ظروف الإنتاج الفعلية.
عناصر الأداء
يمكن مراجعة الاختبار:
- سرعة إنتاج مستقرة
- أبعاد الأنبوب الخارجي
- التوافق مع سمك الجدار
- مظهر اللحام
- استقامة الأنبوب
- دقة طول القطع
- حالة السطح
- تشغيل نظام التحكم
- وظائف السلامة
- إجراء التغيير
التوثيق
تسجيل مواصفات المواد وإعداد الأدوات ومعلمات التشغيل والكمية المنتجة ونتائج الفحص وأي تصحيحات يتم إجراؤها أثناء الاختبار.
لا تختبر السرعة بمفردك
لا يثبت العرض التوضيحي القصير عالي السرعة القدرة الإنتاجية المستمرة. يجب أن يعمل الخط لفترة كافية لتقييم ثبات درجة الحرارة، واتساق اللحام، ومزامنة القطع، وجودة المنتج النهائي.
أخطاء شراء آلة مطحنة الأنبوب الشائعة
الاختيار فقط بأقل سعر
قد يعكس السعر المنخفض نطاقًا أصغر، أو هيكلًا ميكانيكيًا أخف وزنًا، أو أدوات محدودة، أو أنظمة دعم أقل. قارن إجمالي تكلفة المشروع بدلاً من سعر الماكينة الرئيسية وحدها.
الاعتقاد بالسرعة القصوى
اسأل عن حجم الأنبوب وسمكه ومادته وطوله الذي تم استخدامه لتحديد السرعة المذكورة. اطلب السرعات القصوى والمستمرة الموصى بها.
تجاهل مزيج المنتجات
قد لا يكون الخط المصمم لفترة إنتاج طويلة فعالاً للطلبات الصغيرة المتكررة. يجب تضمين تنوع المنتج في حساب السعة.
التقليل من تقدير وقت التغيير
يمكن أن تستهلك تغييرات وتعديلات الأدوات جزءًا كبيرًا من التحول. اطلب من المورد توضيح عملية التغيير الفعلية.
نسيان التعامل مع المصب
يجب أن يدعم القطع والتجميع والفحص والتعبئة معدل الإنتاج المخطط له. وإلا فإن التأخير في اتجاه مجرى النهر سيجبر المطحنة الرئيسية على التباطؤ.
الفشل في التخطيط لتدريب المشغلين
لا تزال آلة مطحنة الأنابيب المصممة جيدًا تتطلب مشغلين مدربين وفنيي صيانة وكهربائيين ومفتشي جودة. يجب أن يغطي التدريب كلاً من التشغيل العادي واستكشاف الأخطاء وإصلاحها.
الأسئلة الشائعة حول سعة آلة مطحنة الأنبوب
كم طن يمكن لآلة مطحنة الأنابيب إنتاجها شهريًا؟
تعتمد الحمولة الشهرية على أبعاد الأنبوب، وسمك الجدار، والوزن لكل متر، وسرعة التشغيل، والتحولات، وأيام العمل، والاستخدام، والإنتاج. يجب على المورد حساب المخرجات باستخدام مزيج المنتج الفعلي الخاص بك بدلاً من تقديم رقم عام واحد.
ما هي سرعة إنتاج مطحنة الأنابيب الجيدة؟
لا توجد أفضل سرعة عالمية. السرعة الصحيحة هي التي تنتج باستمرار أبعادًا مقبولة وجودة لحام لمواصفات المواد والأنابيب المطلوبة.
هل يمكن لمطحنة أنبوبية واحدة إنتاج أنابيب مستديرة ومربعة ومستطيلة؟
يمكن للعديد من الخطوط تصنيع العديد من المقاطع عندما تكون مجهزة بأقسام التشكيل والتحجيم المناسبة. قم بتأكيد مصفوفة الحجم الدقيقة ومتطلبات الأدوات وطريقة التغيير.
هل يقلل الفولاذ السميك من سرعة مطحنة الأنابيب؟
غالبا ما يحدث. تزيد المواد السميكة من قوة التشكيل، والطلب على اللحام، وحمل القطع، وإجهاد المعدات، الأمر الذي قد يتطلب سرعة تشغيل مستقرة أقل.
كم من الوقت يستغرق تغيير حجم الأنبوب؟
يختلف وقت التغيير وفقًا لتصميم الماكينة وترتيب الأدوات وفرق المنتج ومعدات الرفع وخبرة المشغل. اطلب عرضًا حيًا أو إجراء تغيير موثق.
هل يتم تضمين لحام عالي التردد مع مطحنة الأنبوب؟
ذلك يعتمد على عرض الأسعار. يقوم بعض الموردين بتسعير مطحنة التشكيل بشكل منفصل، بينما يقدم البعض الآخر خطًا كاملاً. قم بتأكيد كل مكون متضمن قبل مقارنة الأسعار.
ما الذي يسبب انخفاض كفاءة إنتاج مطحنة الأنابيب؟
تشمل الأسباب الشائعة التغييرات المتكررة في الملف، وتعديلات الأدوات الطويلة، واللحام غير المستقر، وضعف اتساق المواد، وفشل المعدات، وتأخير القطع، وعدم كفاية قدرة الفحص، والصيانة غير المخطط لها.
هل يجب أن أختار أسرع جهاز متاح؟
ليس بالضرورة. قد يتطلب الخط الأسرع أنظمة لحام وقطع ومناولة وأتمتة أكثر تكلفة. اختر أ
这篇建议围绕 آلة مطحنة الأنبوب 展开،与网站的的配配配،也能覆盖产能،设备配采购采购本等高购买意图问题。
عنوان H1: سعة آلة مطحنة الأنبوب: دليل عملي للمشتري
يتطلب شراء آلة مطحنة الأنابيب أكثر من مجرد مقارنة سرعة الإنتاج القصوى. يجب على المشترين تحديد ما إذا كان الخط الكامل يمكنه إنتاج أحجام الأنابيب المطلوبة وسمك الجدار والمواد والإنتاج الشهري بشكل مستمر.
قد يوفر الخط المعلن عنه بسرعة تشكيل عالية قدرة إنتاجية حقيقية أقل بكثير بعد أخذ عمليات التحويل وتحميل الملف وتعديلات اللحام والقطع والصيانة وفحص الجودة في الاعتبار. إن فهم هذه العوامل يساعد الشركات المصنعة على اختيار خط إنتاج يدعم كلاً من الطلبات الحالية والنمو المستقبلي.
الوجبات الرئيسية:
- احسب السعة من الأنابيب القابلة للبيع بدلاً من السرعة القصوى للخط.
- قم بمطابقة الماكينة مع قطر الأنبوب وسمك الجدار ودرجة المادة وشكل المظهر الجانبي.
- قم بتقييم كل عملية بدءًا من فك اللف وحتى جمع المنتج النهائي.
- قم بتضمين تغييرات الملف وتغييرات اللفة والصيانة وفحوصات الجودة في تقديرات الإنتاج.
- تأكد مما إذا كان الخط يمكنه إنتاج أنابيب مستديرة ومربعة ومستطيلة.
- قارن أنظمة اللحام عالية التردد وفقًا لمتطلبات المواد الحقيقية.
- تحقق من العلاقة بين الأتمتة والعمل ووقت التغيير والإنتاج.
- اطلب اختبار الإنتاج باستخدام مادة قريبة من المواصفات الفعلية الخاصة بك.
ما هي سعة آلة مطحنة الأنبوب؟
تصف سعة آلة مطحنة الأنابيب مقدار الأنابيب المؤهلة التي يمكن لخط الإنتاج تصنيعها خلال فترة محددة. ويمكن التعبير عنها بالأمتار في الدقيقة، أو الأطنان في كل نوبة عمل، أو الأنابيب في الساعة، أو الأطنان في الشهر.
ومع ذلك، فإن هذه الأرقام لا تصف نفس الشيء بالضبط. تقيس سرعة الخط مدى سرعة تحرك الشريط، بينما تقيس الطاقة الإنتاجية عدد الأنابيب النهائية المقبولة التي يتم إنتاجها بعد التوقف عن العمل ويتم أخذ الخسائر في الاعتبار.
سرعة الخط المقدرة
السرعة المقدرة هي عادة السرعة الميكانيكية القصوى التي يحددها مورد المعدات. قد يكون من الممكن تحقيقه عندما تنتج الآلة حجم أنبوب مناسب في ظل ظروف تشغيل مستقرة.
تعد السرعة المقدرة مفيدة لمقارنة إمكانات المعدات الأساسية، ولكن لا ينبغي التعامل معها على أنها مخرجات مضمونة لكل مواصفات المنتج.
سرعة الإنتاج الفعلية
السرعة الفعلية هي سرعة التشغيل المستقرة التي يتم تحقيقها باستخدام مادة معينة، وقطر الأنبوب، وسمك الجدار، ونوع اللحام، ومتطلبات الجودة.
قد تؤدي المواد السميكة ودرجات الفولاذ الصعبة والتغييرات المتكررة في المواصفات ومتطلبات السطح الصارمة إلى تقليل سرعة التشغيل العملية.
مخرجات قابلة للبيع
يشمل الإنتاج القابل للبيع فقط الأنابيب التي تلبي متطلبات الأبعاد واللحام والسطح والطول. لا ينبغي احتساب الخردة والقطع التجريبية ومواد الإعداد والأنابيب المعيبة على أنها إنتاج نهائي.
بالنسبة لقرارات الشراء، يكون الإنتاج القابل للبيع أكثر أهمية من أعلى سرعة معروضة لآلة مطحنة الأنابيب.
كيف تعمل آلة مطحنة الأنبوب؟
يقوم خط إنتاج مطحنة الأنابيب بتحويل الملف المعدني إلى أنابيب ملحومة ومُشكَّلة بشكل مستمر. اعتمادًا على التكوين، قد يتضمن الخط فك اللف، وربط الشريط، والتراكم، والتشكيل، واللحام، والتحجيم، والتقويم، والقطع، والتجميع.
يؤثر أداء كل قسم على الطاقة الإنتاجية النهائية. يمكن لعملية واحدة بطيئة أو غير مستقرة أن تحد من إنتاج الخط بأكمله.
فك اللف وتقطيع التغذية
يدعم جهاز فك اللف الملف الفولاذي ويطلقه في خط الإنتاج. تساعد التغذية الشريطية المستقرة على منع تغيرات التوتر المفاجئة التي قد تؤثر على دقة التشكيل.
بالنسبة للإنتاج المستمر أو بكميات كبيرة، يجب أن يتطابق جهاز فك اللف مع وزن الملف وعرض الشريط وسرعة الخط التي يتطلبها المشروع.
تراكم الشريط
يقوم المركم بتخزين الشريط حتى تتمكن أقسام التشكيل واللحام من الاستمرار في العمل أثناء إعداد ملف جديد. بدون قدرة تراكم كافية، قد يحتاج الخط بأكمله إلى التوقف أثناء كل تغيير للملف.
لماذا تعتبر سعة المجمع مهمة
لا يزيد المركم بشكل مباشر من سرعة التشكيل القصوى. وبدلاً من ذلك، فإنه يقلل من وقت التوقف عن العمل الذي يمكن تجنبه ويساعد الخط على البقاء في الإنتاج المستمر لنسبة أكبر من كل نوبة عمل.
تشكيل اللفائف
يقوم قسم التشكيل بتشكيل الشريط المسطح تدريجيًا إلى شكل دائري مفتوح. يعد تصميم اللفة الصحيح ومحاذاة الحامل وتسلسل التشكيل أمرًا مهمًا للحواف المستقرة واللحام المتسق.
قد يتسبب التشكيل غير الصحيح في حدوث موجات حافة، أو التواء، أو طبقات لحام غير مستقرة، أو تآكل مفرط للفة.
لحام عالي التردد
يقوم قسم اللحام بتسخين حواف الشريط وربطها لإنشاء أنبوب مستمر. يعتمد ثبات اللحام على خصائص المواد، وإعداد الشريط، وسرعة الخط، وإعدادات الطاقة، وعرض الحافة، والتحكم في التبريد.
التحجيم والاستقامة
بعد اللحام، تقوم حوامل التحجيم بإحضار الأنبوب إلى أبعاده المطلوبة. إذا تم إنتاج أنابيب مربعة أو مستطيلة، فقد تؤدي مراحل التشكيل الإضافية إلى تحويل الأنبوب الدائري إلى المظهر الجانبي النهائي.
قطع الطيران
يقوم المنشار الطائر أو نظام القطع البارد الطائر بقطع الأنبوب المتحرك إلى الطول دون إيقاف خط الإنتاج الرئيسي. تؤثر سرعة القطع ودقة التتبع وعمر الشفرة بشكل مباشر على الإنتاجية وتحمل الطول النهائي.
العوامل الرئيسية التي تحدد مخرجات آلة مطحنة الأنبوب
يمكن تقدير الناتج النظري لآلة مطحنة الأنابيب من سرعة الخط، وأبعاد الأنبوب، وكثافة المواد، ووقت التشغيل. وتعتمد القدرة الحقيقية أيضًا على كفاءة الإنتاج ونسبة المنتجات المقبولة.
قبل مقارنة عروض الأسعار، يجب على المشترين تحديد مزيج منتج تمثيلي بدلاً من طلب رقم سعة عامة واحد.
قطر الأنبوب وحجم الملف الشخصي
قد تعمل أحجام الأنابيب الأصغر بشكل أسرع لأنها تتطلب قوة تشكيل أقل وتخلق حملًا أقل على خط الإنتاج. تتطلب الأنابيب الأكبر حجمًا عمومًا حوامل وأعمدة ومحامل وعلب تروس وأنظمة قيادة أقوى.
قد تتطلب المقاطع المربعة والمستطيلة أيضًا تحكمًا إضافيًا في الحجم. يمكن أن تزيد متطلبات الزاوية الحادة من صعوبة التشكيل.
سمك الجدار
يزيد الشريط السميك من الحمل الموضوع على حوامل التشكيل ومعدات اللحام والمحركات وأنظمة القطع. قد يتطلب الأمر أيضًا سرعة إنتاج أقل للحفاظ على جودة التشكيل واللحام المتسقة.
يجب على المورد تأكيد الإنتاج لكل من أنحف وأسمك الجدران في مجموعة المنتجات المطلوبة.
درجة المواد
لا يتصرف الفولاذ الكربوني والفولاذ المجلفن والفولاذ المقاوم للصدأ والفولاذ عالي القوة بشكل مماثل أثناء التشكيل. قد تؤثر قوة الخضوع وحالة الطلاء وتشطيب السطح وتحمل الأبعاد على إعدادات الماكينة والسرعة المستقرة.
لا تحدد المادة فقط كـ“Steel”
يجب أن يتضمن الاستفسار المفيد معيار المادة، والدرجة، وقوة الخضوع، وقوة الشد، وسمك الشريط، وحالة الطلاء، وجودة السطح المتوقعة. وهذا يسمح للمورد بتقييم متطلبات الأدوات والطاقة بشكل أكثر دقة.
طول الأنبوب النهائي
تؤدي الأطوال النهائية القصيرة إلى إنشاء دورات قطع أكثر تكرارًا. يجب أن تتسارع وحدة القطع الطائرة، وتتزامن مع الأنبوب المتحرك، وتكمل القطع، وتعود للدورة التالية.
إذا لم يتمكن نظام القطع من إكمال هذا التسلسل بالسرعة الكافية، فقد يصبح عنق الزجاجة في إنتاج الخط.
متطلبات جودة المنتج
قد تؤدي التفاوتات الضيقة في الأبعاد، وطبقات اللحام الملساء، ونصف قطر الزاوية المتحكم فيه، ومتطلبات تشطيب السطح العالية إلى الحد من سرعة الخط العملية. ولذلك ينبغي النظر في القدرة الإنتاجية جنبا إلى جنب مع معايير الجودة المقبولة.
لا يخلق الخط الأسرع قيمة أكبر إذا كان لا بد من إعادة صياغة نسبة أعلى من الأنابيب أو رفضها.
مقارنة سعة مطحنة الأنبوب حسب سيناريو الإنتاج
يوضح الجدول التالي كيف تؤثر ظروف الإنتاج المختلفة على نوع تكوين آلة مطحنة الأنابيب التي قد يطلبها المشتري. هذه هي مبادئ الاختيار وليست المواصفات الفنية الثابتة.
| سيناريو الإنتاج | أولوية القدرة الرئيسية | تكوين المعدات الهامة | مخاطر القدرات المشتركة |
|---|---|---|---|
| أنابيب مخصصة دفعة صغيرة | تغييرات سريعة في المواصفات | أدوات التغيير السريع والضوابط المرنة | الكثير من الوقت الضائع أثناء تغييرات اللفة |
| أنابيب قياسية كبيرة الحجم | وقت التشغيل المستمر | تراكم والقطع الآلي | اختيار المعدات فقط بالسرعة القصوى |
| أنابيب هيكلية سميكة الجدار | قوة التشكيل واستقرار اللحام | حوامل شديدة التحمل وقوة لحام كافية | محركات الأقراص أو الأعمدة صغيرة الحجم للشريط السميك |
| الأثاث والأنابيب الزخرفية | جودة السطح | أنظمة التحكم في التعامل مع الشريط وعدم وضع العلامات | خدوش تقلل من الإنتاج القابل للبيع |
| أنابيب مربعة ومستطيلة | اتساق الأبعاد | أقسام التحجيم والتقويم الدقيقة | زوايا سيئة أو تطور أنبوب مفرط |
| ملامح أنبوب متعددة | مرونة الأدوات | مجموعات لفة منظمة وأنظمة التعديل | التحولات الطويلة تقلل الإنتاج الشهري |
| الإنتاج الموجه للتصدير | التكرار والتوثيق | مراقبة الجودة والضوابط التي يمكن تتبعها | الناتج يتحقق على حساب الاتساق |
يجب على المورد حساب التكوين الموصى به باستخدام مواصفات المنتج الفعلية. أسماء الفئات العامة مثل “mall Tube Mill” أو “High-speed Tube Mill” ليست مفصلة بما يكفي للاختيار النهائي.
كيفية حساب الطاقة الإنتاجية الحقيقية
يجب أن يبدأ تخطيط الإنتاج بالمخرجات النظرية ثم يأخذ في الاعتبار الكفاءة التشغيلية. لا يلزم أن يكون الحساب معقدًا، ولكن يجب أن يستخدم قيم مدخلات واقعية.
الخطوة 1: تحديد سرعة الخط المستقر
استخدم سرعة الإنتاج المتوقعة لمواصفات الأنبوب التمثيلي. لا تستخدم تلقائيًا السرعة الميكانيكية القصوى الموضحة في كتيب المنتج.
اطلب من المورد توفير سرعات ثابتة مقدرة لعدة أحجام وسمك مهم.
الخطوة 2: حساب وقت الإنتاج المجدول
تحديد عدد ساعات العمل لكل نوبة، والمناوبات في اليوم، وأيام العمل في الشهر.
ثم اطرح الفواصل المخطط لها، والصيانة الوقائية، وتغييرات اللفة، وتحميل الملف، وفحص الجودة.
الخطوة 3: تطبيق عامل الكفاءة
يمثل عامل الكفاءة التوقفات غير المخطط لها، وتعديلات اللحام، وتغير المواد، والأخطاء البسيطة، وتأخيرات المشغل.
يجب أن تستخدم المصانع الجديدة افتراضات متحفظة لأن المشغلين قد يحتاجون إلى وقت للتعرف على آلة مطحنة الأنابيب.
الخطوة 4: تطبيق معدل العائد
لا يصبح كل متر من شريط الإدخال منتجًا نهائيًا قابلاً للبيع. يؤدي تشذيب الحواف، ونهايات الملفات، والأقسام التجريبية، وتعديلات اللحام، وخسائر القطع، والأنابيب المرفوضة إلى تقليل العائد الفعلي.
صيغة القدرات الأساسية
يمكن التعبير عن الحساب الشهري المبسط على النحو التالي:
الإنتاج الشهري القابل للبيع = معدل الإنتاج المستقر × وقت الإنتاج المتاح × كفاءة التشغيل × إنتاجية المنتج
عندما يتم قياس الإنتاج بالأطنان، يجب أيضًا تضمين وزن الأنبوب لكل متر.
مثال على منطق الحساب
إذا كان الخط يعمل بسرعة ثابتة لجزء فقط من كل وردية، فلا يمكن التعامل مع الوقت غير المستخدم على أنه إنتاج. وبالمثل، لا ينبغي تضمين الأنابيب المرفوضة أثناء فحص الجودة في الإخراج النهائي.
الهدف ليس خلق أعلى نتيجة نظرية. الهدف هو تقدير الكمية التي يمكن للمصنع تسليمها للعملاء بشكل موثوق.
السرعة القصوى مقابل الإخراج الحقيقي
السرعة القصوى هي واحدة من أكثر الأرقام وضوحًا في الاقتباس، ولكنها يمكن أن تكون أيضًا واحدة من أكثر الأرقام تضليلًا. قد ينطبق الحد الأقصى فقط على أنبوب صغير رفيع الجدار في ظل ظروف مثالية.
يجب على المشتري أن يطلب مصفوفة قدرة تغطي أحجام الإنتاج الرئيسية.
أسئلة يجب طرحها حول السرعة
اسأل المورد:
- ما هو حجم الأنبوب الذي يمكن تشغيله بالسرعة القصوى المذكورة؟
- ما هي درجة المواد المستخدمة لتحديد السرعة؟
- ما هي السرعة المتوقعة للجدار الأكثر سمكًا؟
- هل يشمل الشكل إنتاج الأنابيب المربعة والمستطيلة؟
- ما هو الطول النهائي الذي تم استخدامه؟
- هل يمكن للمنشار الطائر أن يعمل بشكل مستمر بهذه السرعة؟
- ما هي الجودة التي يمكن الحفاظ عليها؟
- هل تم التحقق من هذه السرعة على الخط الموجود؟
مصفوفة القدرات
تسرد مصفوفة السعة المفيدة حجم الأنبوب، وسمك الجدار، والمواد، والسرعة المستقرة المتوقعة، والوزن التقريبي لكل متر، والإنتاج المتوقع.
وهذا يجعل من السهل تحديد ما إذا كانت آلة مطحنة الأنابيب مُحسّنة للمنتجات التي تدر معظم إيرادات المشتري.
كيف تؤثر تغييرات المنتج على القدرة
قد تنتج الطاحونة الأنبوبية التي تعمل بسرعة ولكنها تتطلب عمليات تغيير طويلة أقل شهريًا من الخط الأبطأ قليلاً مع تغييرات الأدوات الفعالة.
وهذا مهم بشكل خاص للمصنعين المتعاقدين الذين ينتجون العديد من مواصفات الأنابيب على دفعات صغيرة.
لفة تغيير الوقت
قد تتطلب تغييرات اللف التقليدية إزالة منصات اللف المتعددة ومعالجتها وتركيبها ومحاذاتها. يعتمد الوقت المطلوب على تصميم الماكينة ووزن الأدوات وخبرة المشغل ومعدات الرفع المتاحة.
يجب أن يشرح الاقتباس الكامل طريقة تغيير اللفة وأي نظام اختياري سريع التغيير.
تعديل الحجم
قد يتم إكمال بعض التغييرات من خلال تعديل الحامل، بينما يتطلب البعض الآخر استبدالًا كاملاً للأدوات. يجب على المشترين تأكيد المنتجات التي يمكنها مشاركة مجموعات اللفات وتلك التي تتطلب أدوات منفصلة.
منظمة الأدوات
يمكن لمجموعات اللفات المميزة بوضوح، ورفوف التخزين المناسبة، وأدوات الرفع، وسجلات الإعداد، والإجراءات الموحدة أن تقلل من أخطاء التحويل. تؤثر هذه التفاصيل التشغيلية على القدرة الإنتاجية على الرغم من أنها ليست جزءًا من سرعة الخط المعلن عنها.
فحص القطعة الأولى
بعد التغيير، يجب فحص الأنابيب الأولى للتأكد من الأبعاد والاستقامة وجودة اللحام وشكل الزاوية وطول القطع. يجب أن يتضمن جدول الإنتاج وقتًا للتعديل والموافقة.
إنتاج الأنابيب المستديرة والمربعة والمستطيلة
يريد العديد من المشترين خط إنتاج واحد لتصنيع العديد من مقاطع الأنابيب. قد يكون هذا ممكنًا، ولكن يجب تقييم الأدوات ومسار التشكيل ونطاق الحجم ومتطلبات الجودة بعناية.
ال آلة تشكيل الأنبوب المربع يوفر مرجعًا مفيدًا للمصنعين الذين يفكرون في إنتاج الأنابيب المربعة أو المستطيلة.
تشكيل دائري إلى مربع
في هذه الطريقة، يتم أولاً تشكيل الشريط ولحامه كأنبوب دائري. ثم تقوم حوامل التحجيم بإعادة تشكيلها إلى شكل مربع أو مستطيل.
إنها طريقة إنتاج شائعة ومرنة، ولكن يجب التحكم بشكل صحيح في نصف قطر الزاوية وتوزيع سمك الجدار.
تشكيل مربع مباشر
يشكل التشكيل المربع المباشر الشريط باتجاه المظهر الجانبي النهائي قبل اللحام. اعتمادًا على نطاق المنتج وتصميم الخط، قد يوفر مزايا المواد أو الأدوات.
ومع ذلك، فإنه يتطلب نظام تشكيل مناسب وتقييم فني دقيق. لا ينبغي للمشترين أن يفترضوا أن كل مطحنة أنبوبية تقليدية تدعم التشكيل المربع المباشر.
التسامح الملف الشخصي
يجب تقييم الأنابيب المربعة والمستطيلة من حيث الأبعاد الجانبية ونصف قطر الزاوية والالتواء والتقعر والتحدب والاستقامة وموضع اللحام.
وينبغي ربط سرعة الإنتاج المتوقعة بمتطلبات المنتج النهائي هذه.
المعدات التي يمكن أن تصبح عنق الزجاجة في الإنتاج
آلة مطحنة الأنابيب الكاملة عبارة عن نظام متصل. لا يمكن للخط العام أن يعمل بكفاءة إلا بقدر أبطأ قسم أساسي فيه.
يجب على المشترين مقارنة قدرة كل مكون رئيسي.
فك اللف
قد لا يدعم جهاز فك اللف الصغير الحجم وزن الملف المطلوب أو عرض الشريط. يمكن أن يؤدي التحميل البطيء والتمدد اليدوي أيضًا إلى زيادة وقت التوقف عن العمل بين الملفات.
معدات الانضمام إلى نهاية الشريط
يجب تحضير نهايات الملفات المتتالية وربطها قبل دخولها إلى المجمع. يمكن لعملية الربط البطيئة أو الصعبة أن تؤخر تغييرات الملف وتقلل من كفاءة التشغيل.
تراكم
يجب أن يحتوي المجمع على شريط كافٍ لتغطية وقت تغيير الملف المتوقع. إذا نفد الشريط المخزن قبل أن يصبح الملف الجديد جاهزًا، فيجب أن يتوقف قسم التشكيل.
نظام اللحام
يجب أن تتوافق قدرة اللحام مع المادة والسمك والسرعة المستهدفة. يمكن أن تؤدي الطاقة غير الكافية أو عرض الحافة غير المستقر إلى إنشاء طبقات ضعيفة أو غير متناسقة.
نظام القطع
يجب أن تدعم وحدة القطع أقصر طول مطلوب للمنتج بالسرعة المقصودة. وبخلاف ذلك، قد يحتاج الخط الرئيسي إلى التباطؤ لإكمال كل دورة قطع.
التعبئة والتغليف والتحصيل
يجب إزالة الأنابيب النهائية وفحصها وعدها وتجميعها ونقلها بعيدًا عن الخط. يمكن أن يؤدي سوء التعامل مع المصب إلى حدوث ازدحام حتى عندما تعمل أقسام التشكيل واللحام بشكل صحيح.
مستويات الأتمتة لآلة مطحنة الأنبوب
يمكن للأتمتة أن تقلل من التدخل اليدوي، وتحسن التكرار، وتوفر سجلات إنتاج أكثر دقة. ومع ذلك، يجب اختياره وفقًا لمتطلبات المصنع بدلاً من إضافته دون غرض واضح.
التكوين شبه التلقائي
قد يتطلب الخط شبه الأوتوماتيكي من المشغلين ضبط بعض الحوامل ومراقبة اللحام وفحص الأنابيب النهائية وإدارة جمع المنتجات.
قد يقدم هذا الخيار تكلفة أولية أقل، ولكن يمكن أن يعتمد الإخراج بشكل أكبر على تجربة المشغل.
التكوين التلقائي بالكامل
قد تدمج آلة مطحنة الأنابيب الآلية للغاية التحكم المنسق في القيادة، وإعداد الطول الآلي، وعد الإنتاج، وإنذارات الأخطاء، وتخزين المعلمات، والتجميع الآلي.
يمكنه تحسين الاتساق وتقليل المهام المتكررة، خاصة في المصانع ذات الحجم الكبير.
الأتمتة لا تقضي على الإعداد
لا يزال المشغلون بحاجة إلى التحقق من الأدوات والمواد وجودة اللحام والتبريد والتشحيم والأبعاد النهائية. تدعم الأتمتة عملية خاضعة للرقابة ولكنها لا تستطيع تصحيح تكوين الماكينة غير المناسب.
كيفية مقارنة عروض أسعار آلة مطحنة الأنبوب
وينبغي مقارنة عروض الأسعار سطراً بسطر بدلاً من السعر الإجمالي. قد يستبعد الاقتراح الأقل سعرًا الأدوات الأساسية أو المركم أو معدات الاختبار أو التركيب أو تدريب المشغلين.
قم بإعداد ورقة متطلبات فنية واحدة وأرسلها إلى كل مورد محتمل.
مجموعة المنتجات
يحدد:
- نطاق قطر الأنبوب الدائري
- نطاق الأنابيب المربعة والمستطيلة
- الحد الأدنى والحد الأقصى لسمك الجدار
- درجات المواد وظروف الطلاء
- نطاق عرض الشريط
- أطوال الأنبوب النهائية
- متطلبات الأبعاد والسطح
هدف الإنتاج
يقدم:
- الناتج السنوي أو الشهري المطلوب
- التحولات المتوقعة يوميا
- حجم الدفعة النموذجي
- عدد تغييرات المواصفات
- أحجام الأنابيب الرئيسية كبيرة الحجم
- معدل الخردة المقبول
- خطط التوسع المستقبلية
تكوين الخط المطلوب
اسأل ما إذا كان الاقتباس يتضمن:
- معدات تحميل الملف
- فك اللف
- معدات القص والربط ذات نهاية الشريط
- تراكم
- منصات التشكيل والتحجيم
- نظام لحام عالي التردد
- معدات وشاح التماس
- قسم التبريد
- نظام القطع الطائر
- جدول النفاد
- نظام التجميع أو التراص
- أدوات لفة
- الضوابط الكهربائية
- التثبيت والتدريب
- قطع الغيار الموصى بها
يمكنك مراجعة Jinbolida على نطاق أوسع حلول خط إنتاج مطحنة الأنابيب عند مقارنة تكوينات الإنتاج الممكنة.
اختبار قبول المصنع قبل الشحن
يساعد اختبار قبول المصنع في التحقق مما إذا كان الجهاز يمكنه إنتاج مواصفات الأنبوب المتفق عليها قبل شحنه.
يجب أن يعتمد الاختبار على مواد تمثيلية ومعايير قبول موثقة.
استخدم منتجًا تمثيليًا
كلما كان ذلك عمليًا، اختبر إحدى مواصفات الأنبوب المهمة للمشتري. قد لا يثبت العرض التوضيحي الذي يستخدم المنتج الأسهل ذو القطر الصغير فقط الأداء عبر النطاق الكامل.
سجل ظروف التشغيل
يجب أن يحدد سجل الاختبار ما يلي
- درجة المواد وسمك الشريط
- أبعاد الملف أو شريط العينة
- حجم الأنبوب والطول النهائي
- سرعة إنتاج مستقرة
- إعدادات اللحام
- قياسات الأبعاد
- ملاحظات السطح واللحام
- دقة القطع
- كمية الأنابيب المؤهلة المنتجة
فحص الأنابيب النهائية
قد يشمل الفحص الأبعاد وسمك الجدار والاستقامة والالتواء وجودة القطع ومظهر اللحام والاختبارات الأخرى التي يتطلبها معيار المنتج المتفق عليه.
تأكيد معيار القبول مبكرا
يجب أن يتفق المشتري والمورد على طرق الاختبار ومعايير القبول قبل بدء التصنيع. وهذا يمنع التفسيرات المختلفة أثناء الفحص النهائي.
أخطاء شراء آلة مطحنة الأنبوب الشائعة
يمكن أن يساعد التعرف على الأخطاء الشائعة المشترين على تجنب انخفاض الإنتاجية والترقيات غير المتوقعة ومشاكل جودة المنتج.
الاختيار بأقصى سرعة وحده
السرعة القصوى العالية لها قيمة قليلة إذا لم يتمكن الخط من الحفاظ على جودة اللحام أو دقة القطع للمنتج المطلوب.
توفير نطاق أنبوب غير مكتمل
إذا حصل المورد على الحد الأقصى للقطر والسمك فقط، فقد لا يتم تحسين نظام الأدوات والقيادة ليناسب مزيج المنتجات الحقيقية للمشتري.
تجاهل وقت التغيير
يمكن أن تفقد المصانع التي تنتج طلبات صغيرة جزءًا كبيرًا من كل نوبة عمل أثناء تغيير الأدوات وتعديلها.
التقليل من أهمية التعامل مع المصب
يجب أن يواكب التفتيش والجمع والتجميع والنقل خط الإنتاج.
باستثناء الأدوات من المقارنة
تشكل الآلات الرئيسية وأدوات اللف نظام إنتاج واحد. يجب تضمين مواد الأدوات والتصميم وعدد المجموعات وعمر الخدمة المتوقع في المقارنة الفنية.
الفشل في التخطيط للتثبيت
يجب فحص ظروف الأساس وارتفاع المصنع وسعة الرافعة والإمداد الكهربائي ومياه التبريد والهواء المضغوط والمساحة الأرضية المتاحة قبل وصول المعدات.
الأسئلة الشائعة حول سعة آلة مطحنة الأنبوب
كم طن يمكن لآلة مطحنة الأنابيب إنتاجها يوميًا؟
يعتمد الإخراج اليومي على حجم الأنبوب، وسمك الجدار، والمواد، وسرعة الخط المستقرة، وساعات التشغيل، والكفاءة، وإنتاجية المنتج. اطلب من المورد حساب الإخراج باستخدام جدول الأنبوب الفعلي الخاص بك بدلاً من الاعتماد على رقم الحمولة العام.
ما الذي يتحكم في سرعة مطحنة الأنبوب؟
يمكن أن يؤدي ثبات التشكيل وقدرة اللحام وخصائص المواد وطول الأنبوب النهائي وسرعة القطع والتبريد ومتطلبات الجودة إلى الحد من سرعة الإنتاج.
هل يمكن لمطحنة أنبوبية واحدة إنتاج أنابيب مستديرة ومربعة؟
يمكن للعديد من الخطوط إنتاج أنابيب مستديرة ثم حجمها إلى مقاطع مربعة أو مستطيلة. يعتمد النطاق المتاح على تصميم الماكينة والأدوات المثبتة.
هل يتطلب الأنبوب السميك آلة أكثر قوة؟
عادة نعم. تزيد المواد السميكة من أحمال التشكيل وقد تتطلب حوامل وأعمدة ومحركات ومعدات لحام وأنظمة قطع أقوى.
ما مقدار وقت الإنتاج المفقود أثناء تغيير اللفة؟
يختلف وقت التغيير بشكل كبير وفقًا لتصميم الماكينة ووزن الأدوات ومعدات الرفع ومهارة المشغل ومتطلبات التعديل. اطلب إجراء تغيير تقديري ووقتًا من المورد.
هل أسرع مطحنة أنبوبية هي الأكثر إنتاجية دائمًا؟
لا. قد ينتج الخط الأبطأ ولكن الأكثر استقرارًا أنابيب أكثر تأهيلاً إذا كان به توقفات أقل، وتغييرات أسرع، وخردة أقل، وموثوقية قطع أفضل.
ما هو الغرض من المجمع؟
يقوم المجمع بتخزين الشريط ويسمح لقسم التشكيل بمواصلة العمل أثناء إعداد ملف جديد وربطه. وهذا يقلل من التوقف أثناء تغييرات الملف.
كيف يمكنني تقدير إنتاج الأنبوب الشهري؟
اضرب معدل الإنتاج الواقعي في وقت التشغيل المقرر، ثم قم بتطبيق عوامل الكفاءة والإنتاج المعقولة. استخدم حسابات منفصلة لأحجام المنتجات الرئيسية إذا اختلفت سرعات إنتاجها بشكل كبير.
ما هي المعلومات التي يحتاجها مورد مطحنة الأنابيب؟
يحتاج المورد إلى أشكال الأنابيب، والأبعاد، وسمك الجدار، ودرجات المواد، والأطوال النهائية، والسعة المستهدفة، والظروف الكهربائية، ومتطلبات الجودة، ومساحة المصنع المتاحة.
هل يجب أن أطلب اختبار الإنتاج؟
نعم. يساعد اختبار قبول المصنع الموثق باستخدام مواصفات الأنبوب التمثيلي في التحقق من التشكيل واللحام والتحجيم والقطع واستقرار الخط بشكل عام قبل الشحن.
خاتمة
يجب أن يبدأ اختيار آلة مطحنة الأنابيب بمزيج المنتجات الفعلي للمصنع وهدف الإنتاج القابل للبيع. السرعة القصوى للخط ليست سوى جزء واحد من الحساب.
يجب أن يشمل تقييم القدرة الموثوق به أبعاد الأنبوب، وسمك الجدار، ودرجة المواد، ومتطلبات اللحام، والطول النهائي، وتغييرات الأدوات، ومعالجة الملفات، ودورات القطع، والصيانة، والعمالة، والخردة، وفحص الجودة.
قبل تقديم الطلب، اطلب من المورد توفير مصفوفة سعة لأهم المنتجات. قم بمراجعة تكوين الخط الكامل، وتحديد الاختناقات المحتملة، والاتفاق على اختبار قبول المصنع التمثيلي.
يمكن للمصنعين الذين يخططون لمنشأة جديدة لإنتاج الأنابيب أو تحديث خط حالي استكشاف جينبوليدا الآلات الصناعية وحلول خطوط الإنتاج. للحصول على تكوين يعتمد على أحجام الأنابيب والمواد وهدف الإخراج وتخطيط المصنع، أرسل تفاصيل المشروع من خلال صفحة الاتصال.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
لنواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا!
 Arabic
 English
 Russian
 Spanish
 French