
Мощность станка трубной мельницы: практическое руководство для покупателя
/Пропускная способность станка трубной мельницы: практическое руководство для покупателя
Оглавление
Станка трубной мельницы часто продвигается своей максимальной скоростью линии, но только скорость линии не говорит покупателям, сколько продаваемых трубок производственная линия может изготовить. Реальный выход зависит от размера трубы, толщины стенки, качества материала, изменения рулона, стабильности сварки, скорости резки, регулировки инструментов, технического обслуживания и требований контроля качества.
Прежде чем инвестировать в новую производственную линию, производителям следует рассчитать практическую производственную мощность, а не полагаться только на максимальную скорость, указанную в котировке.
Ключевые выводы:
- Максимальная скорость формования не совпадает с фактической выходной мощностью готовой трубки.
- Диаметр трубы, форма профиля и толщина стенки влияют на стабильную скорость производства.
- Загрузка катушки, соединение полос и изменение размера создают запланированное время простоя.
- Качество сварки может стать основным пределом производства на более высоких скоростях.
- Оборудование для резки и разгрузки должно соответствовать производительности станка трубной мельницы.
- Покупатели должны рассчитывать мощность по смене, ассортименту продукции и приемлемому выходу.
- Автоматическое управление может улучшить согласованность, но не устраняет узких мест в процессах.
- Серийное испытание с использованием материала покупателя полезнее демонстрации без нагрузки.
Какова мощность машины трубной мельницы?
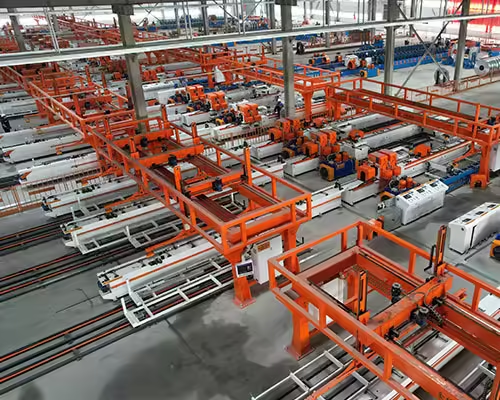
Мощность станка трубной мельницы описывает, сколько приемлемых готовых трубок производственная линия может изготовить в течение определенного периода. Это может быть выражено в метрах в минуту, метрах в смену, тоннах в месяц или готовых деталях в час.
Каждое измерение отвечает на отдельный вопрос о закупках. поэтому покупатели должны попросить поставщиков представить мощности в формате, отражающем их фактические заказы.
Скорость линии
Скорость линии - скорость прохождения полосы через формовочный и сварочный участки, Обычно она выражается в метрах в минуту.
Эта цифра полезна для сравнения аналогичных машин, но не включает изменения катушек, время настройки, регулировку оборудования, проверки или незапланированные остановки.
Готовый выход трубки
Готовая продукция измеряет количество приемлемых труб, произведенных после сварки, калибровки, резки, проверки и разгрузки. Это более актуально для планирования производства, поскольку дефектные или незавершенные трубы не могут считаться продаваемой мощностью.
Ежемесячная производственная мощность
Ежемесячная мощность оценивает общий выпуск в доступные смены и рабочие дни. Он должен учитывать использование оборудования, изменения продукции, техническое обслуживание, лом и фактическую эффективность эксплуатации.
Номинальная мощность в зависимости от практической мощности
Номинальная мощность представляет собой выпуск в определенных или идеальных условиях. практическая мощность отражает нормальные заводские условия и обычно ниже, поскольку ежедневное производство включает как рабочее, так и нерабочее время.
Как работает машина для трубной мельницы?
Трубная мельница машина преобразует металлический змеевик в непрерывно сваренные трубы или полые секции, Полоса проходит несколько согласованных стадий, прежде чем она становится готовым продуктом.
Понимание этих этапов помогает покупателям определить, где могут возникнуть ограничения производства.
Загрузка и раскрутка катушки
Процесс начинается с загрузки металлической катушки на моталки. моталки подает полосу в технологическую линию с контролируемой скоростью.
Вес катушки и длина полосы влияют на то, как часто производство должно останавливаться для замены. Большие катушки могут снизить частоту изменений, но для них требуется подходящее оборудование для обработки материалов и достаточная емкость разматывателя.
Накопление полосок
Аккумулятор хранит полосу между входной секцией и формовочным станом. Он позволяет основной производственной линии продолжать работу, в то время как входная секция завершает смену рулона или присоединяется к следующей полосе.
Тип и мощность аккумулятора могут сильно влиять на эффективность непрерывного производства.
Прокатка
Плоская полоса проходит через последовательность формовочных клетей Каждая клеть постепенно изгибает материал до тех пор, пока края не будут правильно расположены для сварки.
Конструкция валков, выравнивание стенда, жесткость вала и состояние подшипника влияют на стабильность формования. Плохой контроль на этом этапе может создать краевые волны, скручивание, ошибки размеров и нестабильные сварные швы.
Высокочастотная сварка
Кромки полосы нагревают и сжимают вместе для создания непрерывного продольного сварного шва. Скорость сварки должна быть согласована с маркой материала, толщиной стенки, подготовкой кромок и условиями формования.
Машина может быть механически способна работать быстрее, чем может постоянно поддерживать процесс сварки. для покупателей стабильное качество сварки важнее, чем самая высокая отображаемая скорость.
Калибровка и выпрямление
После сварки трубка проходит через калибровочные стойки для достижения необходимых наружных размеров и формы профиля. выпрямление помогает контролировать лук, скручивание и окончательный внешний вид.
Для квадратных и прямоугольных трубок калибровочная секция также должна сохранять геометрию угла и точность размеров.
Летающий резки
Летающая пила или другая режущая система делит непрерывную трубку на заданные длины без остановки стана. Ускорение резки, синхронизация, состояние лезвия и скорость возврата могут влиять на максимальную скорость производства.
Выгрузка и упаковка
Готовые трубки выгружаются, собираются, проверяются и передаются для связывания или упаковки. Если стол для разгрузки не может удалить продукты достаточно быстро, он может стать узким местом производства.
Какие факторы определяют выход машины трубной мельницы?
Фактическая производительность контролируется самым медленным этапом производственного процесса. Увеличение скорости формования не улучшит конечную производительность, если сварка, резка, проверка или обработка материалов не успевают за ней.
Диаметр трубки и размер профиля
Маленькие трубы могут работать на относительно высоких скоростях, потому что они требуют меньше работы по формованию и их легче разрезать и обрабатывать. Большие трубы обычно нуждаются в более прочных стойках, большей силе формования и более стабильном управлении.
Круглые, квадратные и прямоугольные трубы также могут потребовать различного расположения валков и стратегии калибровки.
Толщина стены
Более толстый материал увеличивает нагрузку на формовочные клети, валы, систему передачи, сварщика и режущий блок. Для поддержания точной формовки и надежного сварного шва может потребоваться более низкая скорость линии.
Диапазон толщины должен быть проверен
В котировке должен быть указан разрешенный диапазон толщины стенок для конкретных размеров трубок Широкий общий диапазон толщины может применяться не к каждому профилю, включенному в каталог машины.
Материал Ранг
Предел текучести, предел прочности, удлинение, покрытие поверхности и химический состав влияют на поведение при формовании и реакцию сварки. Высокопрочная сталь может потребовать более прочной оснастки и других рабочих параметров, чем обычная низкоуглеродистая сталь.
Покупатели должны предоставлять репрезентативные характеристики катушек, а не запрашивать машину только на основе размеров готовых трубок.
Длина трубки
Короткие готовые длины создают больше циклов резки в час Летающая система резки должна ускориться, синхронизировать, вырезать и вернуться до начала следующего цикла резки.
Производственная линия, которая хорошо работает с шестиметровыми трубками, может не достичь той же скорости линии при производстве множества коротких деталей.
Размерная толерантность
Более жесткие требования к размерам могут снизить практическую скорость, поскольку процесс требует более стабильного формования, более тщательного мониторинга и более частого измерения. Покупатели должны определить приемлемые внешние размеры, геометрию угла, прямолинейность, допуск по длине и состояние сварки.
Сравнение производительности трубной мельницы
В следующей таблице показано, как различные факторы производства влияют на практическую производительность. значения не являются фиксированными спецификациями; окончательная возможность должна быть подтверждена для выбранного оборудования и ассортимента продукции.
| Производственный фактор | Состояние меньшего спроса | Состояние повышенного спроса | Вероятное влияние на выпуск | Что должны проверять покупатели |
|---|---|---|---|---|
| Размер трубки | Маленькая круглая трубка | Большая квадратная или прямоугольная трубка | Большие профили могут снизить скорость | Скорость производства по размеру |
| Толщина стенки | Тонкая стена | Толстая стена | Более толстый материал увеличивает нагрузку на формовку и сварку | Мощность двигателя, вала, коробки передач и сварщика |
| Материал | Стандартная мягкая сталь | Высокопрочная сталь или сталь с покрытием | Поведение материала может ограничивать стабильную скорость | Утвержденные марки материалов |
| Длина разреза | Длинные стандартные длины | Частые короткие длины | Больше циклов резки может ограничить скорость линии | Емкость цикла летающей пилы |
| Изменения размера | Длинные производственные циклы | Частые изменения продукта | Переключения сокращают время работы | Метод оснастки и регулировки |
| Обработка катушек | Непрерывная подача катушки | Частые ручные изменения | Время простоя при входе снижает загрузку | Конфигурация разматывателя и аккумулятора |
| Уровень проверки | Базовые проверки размеров | Обширное встроенное тестирование | Дополнительные проверки могут замедлить выпуск | Рабочий процесс контроля качества |
| Автоматизация | Ручные регулировки | Согласованное автоматическое управление | Автоматизация может улучшить повторяемость | Функции управления и записи данных |
Это сравнение помогает покупателям понять, почему два завода, использующих схожие машины, могут сообщать о разной ежемесячной производительности.
Как рассчитать практическую производственную мощность
Базовый расчет мощности начинается с рабочей скорости и доступного времени производства. Затем результат необходимо скорректировать с учетом использования и выхода.
Шаг 1: Вычислите теоретическую длину
Упрощенная формула такова
Теоретическая длина вывода = Скорость линии × Доступные рабочие минуты
Если машина трубной мельницы работает со скоростью 60 метров в минуту в течение восьмичасовой смены, ее теоретическая длина будет равна
60 × 480 = 28 800 метров за смену
Эта цифра предполагает, что машина работает непрерывно без остановки. не следует рассматривать ее как ожидаемый продаваемый выход.
Шаг 2: Примените скорость использования
Использование представляет собой процент доступного времени, в течение которого линия фактически производит. Изменения катушки, регулировка инструмента, техническое обслуживание, проверки и перерывы в производстве снижают эту скорость.
Если линия достигает использования 75%:
28 800 × 75% = 21 600 метров
Шаг 3: Примените норму доходности
Выход представляет процент произведенного материала, который соответствует требованиям качества. пусковой лом, дефекты сварного шва, ошибки размеров, разрушение разреза, а поврежденные трубы уменьшают конечное количество.
Если допустимый выход составляет 96%:
21 600 × 96% = 20 736 метров допустимой трубки за смену
Используйте консервативные предположения
Новые заводы должны избегать использования агрессивных допущений об использовании и урожайности Опыт эксплуатации, согласованность материалов, методы технического обслуживания и планирование производства обычно улучшаются после ввода линии в эксплуатацию.
Как преобразовать длину трубки в тонны
Многие покупатели оценивают выпуск в тоннах в месяц, а не в метрах. Чтобы осуществить это преобразование, необходимо знать приблизительный вес на метр готовой трубы.
Вес зависит от внешних размеров, толщины стенки, формы профиля и плотности материала.
Вес круглой трубки
Для круглой трубы вес на метр можно оценить по ее наружному диаметру, толщине стенки и плотности стали. покупатели должны использовать соответствующую инженерную формулу или проверенную таблицу продуктов для своего рыночного стандарта.
Квадратный и прямоугольный вес трубки
Расчеты квадратной и прямоугольной труб должны учитывать внешние размеры, толщину и геометрию угла. Теоретические формулы дают оценки, тогда как фактический вес может варьироваться из-за производственных допусков.
Ежемесячный тоннаж
После установления веса на метр:
Ежемесячный тоннаж = Приемлемые метры за смену × Вес на метр × Количество смен × Рабочие дни
Такой способ более реален, чем принятие общей месячной тоннажной претензии поставщика без знания предполагаемого продукта.
Почему максимальная скорость линии может вводить в заблуждение
Максимальная скорость линии часто достигается при благоприятном размере трубки, материале, толщине, длине разреза. может не относиться к наиболее распространенному продукту покупателя.
Поэтому полезная котировка должна включать диапазон скоростей для нескольких репрезентативных продуктов.
Скорость холостого хода
Скорость холостого хода показывает, насколько быстро механическая система может двигаться без формовочного и сварочного материала. Он полезен при вводе в эксплуатацию, но не отражает производственную мощность.
Стабильная скорость производства
Стабильная скорость производства - это скорость, с которой машина трубной мельницы может непрерывно производить материал в согласованных пределах размеров и качества сварки.
Эту цифру следует оценить во время нагруженного испытания с использованием указанного материала катушки.
Средняя скорость смены
Средняя скорость смены включает в себя рутинные замедления и нормальные перебои в работе. Это наиболее полезное число для планирования производства, расчета рабочей силы и анализа рентабельности инвестиций.
Как изменения продукта сокращают производственные мощности
Завод, производящий одну стандартную трубку в течение длительного периода времени, может добиться более высокого использования, чем заводская обработка многих коротких заказов. Каждое изменение размера или профиля требует времени для оснастки, регулировки, пробного производства и подтверждения качества.
Ролл Изменения
Традиционные изменения валков могут потребовать удаления и переустановки нескольких наборов инструментов. необходимое время зависит от конструкции машины, веса инструмента, опыта оператора и подъемного оборудования.
Регулировки диаметра
Некоторые линии позволяют осуществлять выбранные регулировки без полной замены всех инструментов Однако фактический диапазон регулировки и результирующая точность трубки должны быть подтверждены.
Изменения от круглого до квадратного
Для производства квадратной или прямоугольной трубки могут потребоваться дополнительные калибровочные стойки и различные инструменты. Покупателям следует спросить, образует ли предлагаемая линия сначала круглую трубку, а затем меняет ее форму, или использует другую технологическую компоновку.
Малые заказы нуждаются в другой стратегии
Когда объемы заказов низкие, а разнообразие продуктов высокое, эффективность переключения может быть более ценной, чем максимальная скорость линии. Организация инструментов, цифровые рецепты, системы быстрой настройки и четкие процедуры настройки могут улучшить общий объем заводской продукции.
Оборудование, которое должно соответствовать трубной мельнице
Главный формовочный стан не сможет достичь ожидаемой мощности, если вышестоящее и нижестоящее оборудование не будет иметь совместимых характеристик.
Разматыватель
Разматыватель должен поддерживать необходимую ширину рулона, внешний диаметр, внутренний диаметр и максимальный вес. Недостаточная грузоподъемность может ограничить сырье, которое завод может приобрести.
Соединительный блок для стрижки и стрижки
Сдвиг подготавливает концы полосы, а система соединения соединяет следующую катушку. Эффективная подготовка полосы помогает сократить время прерывания.
Аккумулятор
Аккумулятор обеспечивает временное хранение полосы Его емкость должна давать входной секции достаточно времени для завершения нормальной смены катушки, пока основная линия продолжает работать.
Высокочастотный сварщик
Сварщик должен обеспечивать стабильную энергию при требуемой скорости производства. его производительность должна быть согласована с размерами труб, толщиной стенок, материалом и предполагаемой скоростью линии.
Летающая пила
Система резки должна обрабатывать полный размер и диапазон толщины. Она также должна поддерживать требуемые длины и допуски резки, не создавая узкого места.
Таблица выбега
Система биения и сбора должна безопасно принимать трубки с ожидаемой производительностью. автоматический подсчет, штабелирование или комплектация могут потребоваться для линий с высокой производительностью.
Ручные и автоматизированные линии производства труб
Уровень автоматизации влияет на требования к рабочей силе, повторяемость настройки, видимость производства и контроль качества. Это также влияет на цену покупки и сложность обслуживания.
Линия полуавтоматического производства
Полуавтоматическая линия использует механизированное оборудование, но полагается на операторов для выполнения многих задач по регулировке, проверкам и погрузочно-разгрузочным работам. Это может подойти заводам со стабильной продукцией, умеренной производительностью и опытными операторами.
Первоначальные инвестиции могут быть ниже, но производительность может в большей степени зависеть от индивидуальных навыков.
Полностью автоматическая производственная линия
Полностью автоматическая машина трубной мельницы может координировать скорость, длину резания, состояние оборудования и выбранные настройки через централизованную систему управления.
Автоматизация может уменьшить повторяющуюся ручную работу и улучшить согласованность. однако покупатели должны подтвердить, что “fally automatic” включает в себя, потому что термин может быть определен по-разному каждым поставщиком.
Умная производственная линия
Умная линия может добавлять мониторинг в реальном времени, производственные записи, оповещения о неисправностях, энергетические данные, напоминания о техническом обслуживании и интеграцию заводской системы.
Сосредоточьтесь на полезных данных
Больше данных не создает автоматически больше ценности Покупатели должны определить, какую информацию на самом деле будут использовать менеджеры по производству, команды по техническому обслуживанию и отделы качества.
Как качество сварки влияет на скорость производства
Сварной шов является одной из наиболее критических точек качества в производстве сварных труб. Чрезмерная скорость может вызвать нестабильный нагрев, плохую сходимость кромок, неполное соединение или непостоянное образование бортов.
Презентация края
Формовочные клети должны направлять обе кромки полосы в правильное положение Плохое выравнивание кромок увеличивает нестабильность сварного шва даже при достаточной мощности сварочного оборудования.
Тепловой вход
Вход тепла должен соответствовать материалу, толщине стенки и скорости линии. Слишком мало тепла может привести к неполному плавлению, а чрезмерное тепло может повредить область сварного шва или увеличить размер борта.
Сжимать Давление
Сжимающие валки оказывают давление на нагретые кромки Их выравнивание и усилие влияют на конечную структуру и внешний вид сварного шва.
Сварка Инспекция
В зависимости от применения трубки проверка может включать визуальные проверки, измерения размеров, испытания на сплющивание, вихретоковые испытания, ультразвуковой контроль или гидростатический контроль.
При проектировании всего производственного рабочего процесса следует учитывать требуемый метод тестирования.
Как сравнить расценки на машины для трубных мельниц
Две цитаты с одинаковыми ассортиментами продукции могут описывать очень разное оборудование Покупатели должны сравнивать предлагаемую конфигурацию построчно.
Подтвердите матрицу продуктов
Подготовьте список таблиц:
- Форма трубки
- Внешний диаметр или размеры сечения
- Толщина стенки
- Материальный сорт
- Ширина катушки
- Готовая длина
- Допуск размеров
- Ожидаемый месячный объем
Попросите каждого поставщика подтвердить, какие продукты можно производить и с какой ожидаемой стабильной скоростью.
Обзор Механическое строительство
Важные моменты включают в себя
- Количество формовочной клети
- Диаметр вала и материал
- Марка подшипника и расположение
- Конструкция коробки передач и трансмиссии
- Конструкция основания машины
- Рулонный материал и термическая обработка
- Механизм регулировки
- Система смазки
Просмотрите электрическую систему
В котировке должны быть указаны двигатели, приводы, ПЛК, интерфейс оператора, датчики, устройства безопасности и электрические компоненты. Подтвердите наличие напряжения, частоты, фазы и местного обслуживания.
Сравните включенную область применения
Одна цена может включать только формовочный стан, а другая - моталки, аккумулятор, сварщик, летающую пилу, биений стол, оснастку, установку и обучение.
Низкая начальная цена может стать дорогой после добавления недостающих компонентов.
Приемочный тест завода по производству трубных станков
Заводское приемочное испытание помогает покупателю проверить работоспособность перед отправкой. испытание должно основываться на согласованных продуктах и критериях приемки.
Материал для испытаний
Когда это практически возможно, используйте материал, который представляет реальную марку, толщину и ширину рулона покупателя. Испытание с более простым материалом может не продемонстрировать производительность в реальных условиях производства.
Предметы производительности
Тест может рассмотреть:
- Стабильная скорость производства
- Трубка наружных размеров
- Совместимость по толщине стенки
- Сварка внешний вид
- Прямолинейность трубки
- Точность длины среза
- Состояние поверхности
- Работа системы управления
- Функции безопасности
- Процедура переналадки
Документация
Записывайте характеристики материалов, настройку инструментов, рабочие параметры, произведенное количество, результаты проверки и любые исправления, внесенные во время испытания.
Не тестируйте скорость в одиночку
Короткая демонстрация на высокой скорости не доказывает непрерывную производственную способность. Линия должна работать достаточно долго, чтобы оценить стабильность температуры, согласованность сварки, синхронизацию резки и качество готовой продукции.
Обычные ошибки при покупке трубной мельницы
Выбор только по самой низкой цене
Более низкая цена может отражать меньший объем, более легкую механическую конструкцию, ограниченное количество инструментов или меньшее количество вспомогательных систем. Сравните общую стоимость проекта, а не только основную цену машины.
Вера в максимальную скорость
Спросите, какой размер, толщина, материал и длина трубки были использованы для установления заявленной скорости. запросите как максимальную, так и рекомендуемую непрерывную скорость.
Игнорирование смеси продуктов
Линия, рассчитанная на один длительный производственный цикл, может оказаться неэффективной для частых небольших заказов. разнообразие продукции должно быть включено в расчет мощности.
Недооценка времени переключения
Изменения и корректировки инструментов могут занять большую часть смены. Попросите поставщика продемонстрировать фактический процесс перехода.
Забыв о погрузочно-разгрузо
Резка, сбор, проверка и упаковка должны поддерживать запланированную производительность. В противном случае задержки в дальнейшем заставят основной завод замедлиться.
Не удалось пройти обучение операторов плана
Хорошо спроектированная машина трубной мельницы по-прежнему требует обученных операторов, техников по техническому обслуживанию, электриков и инспекторов качества. Обучение должно охватывать как нормальную работу, так и устранение неполадок.
Часто задаваемые вопросы о производительности станка трубной мель
Сколько тонн может производить трубчатая мельница в месяц?
Ежемесячный тоннаж зависит от размеров труб, толщины стенок, веса на метр, рабочей скорости, смен, рабочих дней, использования и выхода продукции. поставщик должен рассчитывать выпуск продукции, используя ваш фактический ассортимент продукции, а не предоставлять одну общую цифру.
Какова хорошая скорость производства трубной мельницы?
Не существует универсальной лучшей скорости. правильная скорость - это скорость, которая последовательно обеспечивает приемлемые размеры и качество сварки для требуемого материала и спецификации трубки.
Может ли одна трубчатая мельница производить круглые, квадратные и прямоугольные трубы?
Многие линии могут изготовить несколько профилей, когда оснащены подходящими секциями формовки и калибровки. Подтвердите точную матрицу размеров, требования к оснастке и метод переналадки.
Уменьшает ли более толстая сталь скорость трубной мельницы
Часто так и есть. Более толстый материал увеличивает силу формования, потребность в сварке, нагрузку на резку и напряжение оборудования, что может потребовать более низкой стабильной рабочей скорости.
Сколько времени занимает изменение размера трубки?
Время переключения варьируется в зависимости от конструкции машины, расположения инструментов, разницы в продукции, подъемного оборудования и опыта оператора. Попросите провести демонстрацию в реальном времени или документированную процедуру переключения.
Входит ли в состав трубной мельницы высокочастотный сварщик?
Это зависит от котировки. некоторые поставщики цитируют формовочный стан отдельно, в то время как другие предоставляют полную строку. Подтвердите каждый включенный компонент перед сравнением цен.
Что вызывает низкую эффективность производства трубных мельниц?
Общие причины включают частую смену рулонов, длительную регулировку инструментов, нестабильную сварку, плохую консистенцию материала, отказы оборудования, задержки резания, недостаточную проверяющую способность и незапланированное техническое обслуживание.
Должен ли я выбрать самую быструю из доступных машин
Не обязательно. более быстрая линия может потребовать более дорогих систем сварки, резки, обработки и автоматизации. Выберите a
这 篇 い 围 围 трубка мельница машина 女, 北の北公女频焊部采购イ本生い 公い い い い 加, ♪ 能 公能 公 公能 公 い い 采购 本 本 の い购买 问题 。 河
H1 Название: Производительность станка для трубной мельницы: Практическое руководство для покупателя
Приобретение станка трубной мельницы требует большего, чем сравнение максимальной скорости производства Покупатели должны определить, может ли вся линия последовательно производить требуемые размеры труб, толщину стенок, материалы и ежемесячную производительность.
Линия, рекламируемая с высокой скоростью формования, может обеспечить гораздо меньшую реальную производственную мощность после переключения, загрузки рулонов, регулировки сварки, резки, технического обслуживания и проверки качества. Понимание этих факторов помогает производителям выбрать производственную линию, которая поддерживает как текущие заказы, так и будущий рост.
Ключевые выводы:
- Рассчитайте емкость по продаваемым трубкам, а не максимальную скорость линии.
- Сопоставьте машину с диаметром трубы, толщиной стенки, маркой материала и формой профиля.
- Оцените каждый процесс от разматывания до сбора готовой продукции.
- Включите изменения рулонов, изменения рулонов, техническое обслуживание и проверку качества в производственные оценки.
- Подтвердите, может ли линия производить круглые, квадратные и прямоугольные трубки.
- Сравните системы высокочастотной сварки в соответствии с реальными требованиями к материалам.
- Проверьте взаимосвязь между автоматизацией, трудом, временем перехода и выходом.
- Запросите производственное испытание с использованием материала, близкого к вашей фактической спецификации.
Какова мощность машины трубной мельницы?
Мощность станка трубной мельницы описывает, сколько квалифицированных трубок производственная линия может изготовить в течение определенного периода. Это может быть выражено в метрах в минуту, тоннах за смену, трубах в час или тоннах в месяц.
Однако эти цифры не описывают точно то же самое. скорость линии измеряет, насколько быстро движется полоса, в то время как производственная мощность измеряет, сколько приемлемых готовых труб производится после простоя и учитываются потери.
Номинальная скорость линии
Номинальная скорость обычно является максимальной механической скоростью, заявленной поставщиком оборудования. она может быть достижима, когда машина производит трубку подходящего размера в стабильных условиях эксплуатации.
Номинальная скорость полезна для сравнения потенциала базового оборудования, но ее не следует рассматривать как гарантированную производительность для каждой спецификации продукта.
Фактическая скорость производства
Фактическая скорость - это стабильная рабочая скорость, достигаемая при использовании определенного материала, диаметра трубы, толщины стенки, типа сварного шва и требований к качеству.
Толстый материал, сложные марки стали, частые изменения технических характеристик и строгие требования к поверхности могут снизить практическую скорость работы.
Продаваемый выход
Продаваемая продукция включает только трубы, которые удовлетворяют требованиям к размерам, сварке, поверхности и длине. лом, пробные образцы, установочный материал и дефектные трубы не должны учитываться как готовое производство.
Для принятия решений о покупке продаваемая продукция имеет большее значение, чем самая высокая отображаемая скорость машины трубной мельницы.
Как работает машина для трубной мельницы?
Линия производства трубной мельницы преобразует металлический змеевик в непрерывно сформированные и сварные трубки. В зависимости от конфигурации линия может включать в себя разматывание, соединение полос, накопление, формование, сварку, калибровку, правку, резку и сбор.
Производительность каждого участка влияет на конечную производственную мощность. один медленный или нестабильный процесс может ограничить производительность всей линии.
Разматывание и ленточное кормление
Разматыватель поддерживает и отпускает стальной рулон в производственную линию Стабильная подача полосы помогает предотвратить внезапные изменения натяжения, которые могут повлиять на точность формования.
Для непрерывного или крупносерийного производства разматыватель должен соответствовать весу рулона, ширине полосы и скорости линии, требуемым проектом.
Накопление полосок
Аккумулятор хранит полосу, так что формовочные и сварочные секции могут продолжать работать, пока готовится новая катушка. без достаточной емкости накопления, возможно, придется останавливаться всей линии во время каждой смены катушки.
Почему емкость аккумулятора имеет значение
Аккумулятор не увеличивает напрямую максимальную скорость формовки. Вместо этого он сокращает время простоя, которого можно избежать, и помогает линии оставаться в непрерывном производстве в течение большего процента каждой смены.
Прокатка
Формовочная секция постепенно формирует плоскую полосу в открытый круглый профиль Правильная конструкция валков, выравнивание клети и последовательность формования важны для стабильных кромок и последовательной сварки.
Неправильная формовка может вызвать краевые волны, скручивание, нестабильные сварные швы или чрезмерный износ валков.
Высокочастотная сварка
Сварочный участок нагревает и соединяет кромки полосы, чтобы создать непрерывную трубку. стабильность сварки зависит от свойств материала, подготовки полосы, скорости линии, настроек мощности, представления края и управления охлаждением.
Калибровка и выпрямление
После сварки калибровочные клети приводят трубку к требуемым размерам Если изготавливаются квадратные или прямоугольные трубки, дополнительные стадии формообразования могут преобразовать круглую трубку в конечный профиль.
Летающий резки
Летающая пила или летающая система холодной резки разрезают движущуюся трубку на длину без остановки основной производственной линии Скорость резки, точность отслеживания и срок службы лезвий напрямую влияют на производительность и допуск готовой длины.
Основные факторы, определяющие выход машины трубной мельницы
Теоретический выход машины трубной мельницы можно оценить по скорости линии, размерам трубы, плотности материала и времени работы. Реальная мощность также зависит от эффективности производства и процента приемлемых продуктов.
Прежде чем сравнивать котировки, покупатели должны определить репрезентативный ассортимент продукции, а не запрашивать одну общую цифру мощности.
Диаметр трубки и размер профиля
Трубы меньшего размера могут работать быстрее, потому что они требуют меньше формовочной силы и создают меньшую нагрузку на производственную линию. Трубы большего размера обычно требуют более прочных стоек, валов, подшипников, редукторов и приводных систем.
Квадратные и прямоугольные профили также могут потребовать дополнительного контроля размеров. острые угловые требования могут увеличить сложность формования.
Толщина стены
Более толстая полоса увеличивает нагрузку, которую оказывают на формовочные клети, сварочное оборудование, двигатели и системы резки. Также может потребоваться более низкая скорость производства для поддержания стабильного качества формования и сварки.
Поставщик должен подтвердить выход как самых тонких, так и самых толстых стенок в необходимом ассортименте продукции.
Материал Ранг
Углеродистая сталь, оцинкованная сталь, нержавеющая сталь и высокопрочная сталь не ведут себя одинаково во время формования. Предел текучести, состояние покрытия, отделка поверхности и допуск размеров могут влиять на настройки машины и стабильную скорость.
Не указывайте материал только как “Steel”
Полезный запрос должен включать стандарт материала, сорт, предел текучести, предел прочности, толщину полосы, состояние покрытия и ожидаемое качество поверхности. Это позволяет поставщику более точно оценить требования к оснастке и мощности.
Длина готовой трубки
Короткие готовые длины создают более частые циклы резки Летающий режущий блок должен ускориться, синхронизироваться с движущейся трубкой, завершить рез и вернуться к следующему циклу.
Если система резки не сможет выполнить эту последовательность достаточно быстро, она может стать производственным узким местом линии.
Требования к качеству продукции
Плотные допуски на размеры, гладкие сварные швы, контролируемые радиусы углов и высокие требования к отделке поверхности могут ограничивать практическую скорость линии. Поэтому производственную мощность следует рассматривать вместе с приемлемым стандартом качества.
Более быстрая линия не принесет большей ценности, если необходимо переработать или отклонить более высокий процент трубок.
Сравнение мощности трубного стана по производственному сценарию
В следующей таблице показано, как различные условия производства влияют на тип конфигурации станка трубной мельницы, который может потребоваться покупателю. это принципы выбора, а не фиксированные технические спецификации.
| Сценарий производства | Основной приоритет мощности | Важная конфигурация оборудования | Общий риск мощности |
|---|---|---|---|
| Малопартийные нестандартные трубки | Быстрые изменения спецификации | Быстросменная оснастка и гибкое управление | Слишком много времени теряется при смене рулона |
| Стандартные трубки большого объема | Непрерывное время работы | Аккумулятор и автоматизированная резка | Выбор оборудования только по максимальной скорости |
| Толстостенные конструкционные трубы | Формовочная сила и стабильность сварного шва | Сверхпрочные стойки и достаточная сварочная способность | Приводы или валы меньшего размера для толстой полосы |
| Мебель и декоративные трубки | Качество поверхности | Системы управляемой обработки полос и немаркировки | Царапины, снижающие продаваемую продукцию |
| Квадратные и прямоугольные трубки | Размерная согласованность | Точные калибровочные и выпрямляющие участки | Плохие углы или чрезмерное скручивание трубки |
| Несколько профилей труб | Гибкость инструментов | Организованные наборы валков и системы регулировки | Длительные переключения, снижающие ежемесячный выпуск |
| Экспортно-ориентированное производство | Повторяемость и документация | Мониторинг качества и отслеживаемый контроль | Результат достигнут за счет последовательности |
Поставщик должен рассчитать рекомендуемую конфигурацию, используя фактические спецификации продукта Общие названия категорий, такие как “mall tube mill” или “high-speed tube mill”, недостаточно детализированы для окончательного выбора.
Как рассчитать реальную производственную мощность
Планирование производства должно начинаться с теоретического вывода, а затем учитывать операционную эффективность. Расчет не обязательно должен быть сложным, но он должен использовать реалистичные входные значения.
Шаг 1: Определите стабильную скорость линии
Используйте ожидаемую скорость производства для репрезентативной спецификации трубки. не используйте автоматически максимальную механическую скорость, указанную в брошюре о продукте.
Попросите поставщика предоставить расчетные стабильные скорости для нескольких важных размеров и толщин.
Шаг 2: Рассчитайте запланированное время производства
Определяют количество рабочих часов в смену, смен в день, рабочих дней в месяц.
Затем вычтите запланированные перерывы, профилактическое обслуживание, смену валков, загрузку рулонов и проверку качества.
Шаг 3: Примените коэффициент эффективности
Коэффициент эффективности учитывает незапланированные остановки, регулировку сварки, изменение материала, незначительные неисправности и задержки оператора.
Новые заводы должны использовать консервативные предположения, поскольку операторам может потребоваться время, чтобы ознакомиться с машиной трубной мельницы.
Шаг 4: Примените норму доходности
Не каждый метр входной полосы становится продаваемым готовым продуктом Обрезка кромок, концы катушек, пробные участки, регулировка сварного шва, потери на резку и бракованные трубки снижают фактический выход.
Формула базовой емкости
Упрощенный ежемесячный расчет можно выразить так
Ежемесячная продаваемая продукция = Стабильная производительность × Доступное время производства × Эксплуатационная эффективность × Выход продукции
При измерении производства в тоннах необходимо также учитывать вес трубы на метр.
Пример логики расчета
Если линия работает на стабильной скорости только часть каждой смены, неиспользованное время не может рассматриваться как производство. аналогично, трубы, отбракованные во время проверки качества, не должны включаться в конечный выпуск.
Цель не в том, чтобы создать наивысший теоретический результат Цель - оценить количество, которое завод может надежно доставить клиентам.
Максимальная скорость против реального выхода
Максимальная скорость - одна из наиболее заметных фигур в цитате, но она также может быть одной из самых вводящих в заблуждение. максимум может применяться только к конкретной маленькой тонкостенной трубке в идеальных условиях.
Покупатель должен запросить матрицу мощностей, охватывающую основные размеры продукции.
Вопросы, которые нужно задать о скорости
Спросите поставщика:
- Какой размер трубки может работать с указанной максимальной скоростью?
- Какой класс материала использовался для определения скорости?
- Какая скорость ожидается для самой толстой стены?
- Включает ли фигура производство квадратных и прямоугольных трубок?
- Какая готовая длина была использована?
- Может ли летающая пила работать непрерывно на такой скорости?
- Какую устойчивость к качеству можно сохранить?
- Проверена ли эта скорость на существующей линии?
Матрица Емкости
В полезной матрице производительности указаны размер трубки, толщина стенки, материал, ожидаемая стабильная скорость, приблизительный вес на метр и прогнозируемая производительность.
Это облегчает определение того, оптимизирована ли машина трубной мельницы под продукцию, приносящую большую часть выручки покупателя.
Как изменения в продуктах влияют на емкость
Трубная мельница, которая работает быстро, но требует длительных переключений, может производить меньше в месяц, чем несколько более медленная линия с эффективными изменениями инструментов.
Это особенно важно для контрактных производителей, производящих множество спецификаций трубок небольшими партиями.
Время смены рулона
Традиционные изменения валков могут потребовать удаления, обработки, установки и выравнивания нескольких клетей валков. Требуемое время зависит от конструкции машины, веса инструмента, опыта оператора и доступного подъемного оборудования.
Полное предложение должно объяснять метод смены валков и любую дополнительную систему быстрой замены.
Регулировка размера
Некоторые изменения могут быть завершены через регулировку клети, в то время как другие требуют полной замены инструмента Покупатели должны подтвердить, какие продукты могут совместно использовать наборы рулонов, а какие требуют отдельной оснастки.
Организация инструментов
Четко обозначенные наборы рулонов, правильные стеллажи для хранения, подъемные инструменты, записи настройки и стандартизированные процедуры могут уменьшить ошибки переключения. Эти эксплуатационные детали влияют на производственную мощность, даже если они не являются частью заявленной скорости линии.
Инспекция первого образца
После переключения первые трубы должны быть проверены на размеры, прямолинейность, качество сварки, форму угла и длину разреза. график производства должен включать время на регулировку и одобрение.
Производство круглых, квадратных и прямоугольных трубок
Многие покупатели хотят, чтобы одна производственная линия изготовила несколько профилей труб. это может быть возможно, но оснастка, маршрут формирования, диапазон размеров и требования к качеству должны быть тщательно оценены.
The машина для формования квадратных трубок предоставляет полезную справочную информацию для производителей, рассматривающих возможность производства квадратных или прямоугольных трубок.
Формирование "круглый к квадрату"
В этом способе полосу сначала формируют и сваривают в виде круглой трубки. калибровочные клеть затем перекраивают ее в квадратный или прямоугольный профиль.
Это распространенный и гибкий метод производства, но радиус угла и распределение толщины стенок должны контролироваться должным образом.
Прямое квадратичное формование
Прямая квадратная форма формирует полосу в направлении конечного профиля перед сваркой. в зависимости от ассортимента продукции и конструкции линии, он может предложить преимущества материала или инструмента.
Однако он требует подходящей системы формования и тщательной технической оценки. покупатели не должны предполагать, что каждая обычная трубная мельница поддерживает прямую квадратную формовку.
Допуски профиля
Квадратные и прямоугольные трубы необходимо оценивать по боковым размерам, радиусу угла, скручиванию, вогнутости, выпуклости, прямолинейности и положению сварного шва.
Ожидаемая скорость производства должна быть связана с этими требованиями к готовой продукции.
Оборудование, которое может стать узким местом производства
Полная машина мельницы трубы подключенная система, Общая линия может работать только так же эффективно, как его самый медленный существенный участок.
Покупатели должны сравнивать мощности каждого основного компонента.
Разматыватель
Недоразмерный разматыватель может не поддерживать требуемый вес катушки или ширину полосы Медленная загрузка и ручное расширение также могут увеличить время простоя между катушками.
Соединительное оборудование с торцевым концом
Концы последовательных катушек должны быть подготовлены и соединены перед входом в аккумулятор. медленный или трудный процесс соединения может задержать изменения катушки и снизить эффективность работы.
Аккумулятор
Аккумулятор должен удерживать достаточно полосы, чтобы покрыть ожидаемое время смены катушки. Если сохраненная полоса заканчивается до того, как новая катушка будет готова, формовочная секция должна остановиться.
Сварочная Система
Сварочная способность должна соответствовать материалу, толщине и целевой скорости. Недостаточная мощность или нестабильное представление кромок могут создать слабые или непоследовательные швы.
Система резки
Режущий блок должен поддерживать кратчайшую требуемую длину изделия при предполагаемой скорости линии. в противном случае, возможно, основной линии придется замедлиться, чтобы завершить каждый цикл резки.
Упаковка и сбор
Готовые трубы должны быть удалены, проверены, подсчитаны, связаны и транспортированы в сторону от линии. Плохая обработка на выходе может создать заторы даже при правильной работе формовочных и сварочных секций.
Уровни автоматизации для машины для трубной мельницы
Автоматизация может уменьшить ручное вмешательство, улучшить повторяемость и обеспечить более точные производственные записи. Однако его следует выбирать в соответствии с заводскими требованиями, а не добавлять без четкой цели.
Полуавтоматическая конфигурация
Полуавтоматическая линия может потребовать от операторов настройки некоторых стендов, контроля сварки, проверки готовых труб и управления сбором продукции.
Этот вариант может предложить более низкую первоначальную стоимость, но производительность может в большей степени зависеть от опыта оператора.
Полностью автоматическая настройка
Высокоавтоматизированная машина трубной мельницы может включать в себя скоординированное управление приводом, автоматическую настройку длины, производственный подсчет, сигнализацию неисправностей, хранение параметров и автоматический сбор.
Это может улучшить согласованность и сократить повторяющиеся задачи, особенно на заводах с большим объемом производства.
Автоматизация не устраняет настройку
Операторам все еще необходимо проверить оснастку, материал, качество сварки, охлаждение, смазку и готовые размеры. автоматизация поддерживает контролируемый процесс, но не может исправить неподходящую конфигурацию машины.
Как сравнить расценки на машины для трубных мельниц
Котировки следует сравнивать построчно, а не по общей цене. Предложение по более низкой цене может исключать необходимые инструменты, аккумулятор, испытательное оборудование, установку или обучение операторов.
Подготовьте один лист технических требований и отправьте его каждому потенциальному поставщику.
Диапазон продуктов
Укажите:
- Диапазон диаметра круглой трубки
- Квадратный и прямоугольный диапазон трубок
- Минимальная и максимальная толщина стенки
- Марки материалов и условия покрытия
- Диапазон ширины полосы
- Длины готовых трубок
- Требования к размерам и поверхности
Цель производства
Обеспечить:
- Требуемая годовая или ежемесячная продукция
- Ожидаемые смены в день
- Типичный размер партии
- Количество изменений спецификации
- Основные размеры трубок большого объема
- Приемлемая норма брака
- Будущие планы расширения
Требуемая конфигурация линии
Спросите, включает ли цитата:
- Оборудование для загрузки катушек
- Разматыватель
- Сдвиг и соединительное оборудование на концах полосы
- Аккумулятор
- Формирование и калибровка стендов
- Система высокочастотной сварки
- Шовное оборудование для зачистки
- Секция охлаждения
- Летающая режущая система
- Выбегающий стол
- Система комплектации или штабелирования
- Рулонный инструментальный
- Электрические управления
- Установка и обучение
- Рекомендуемые запасные части
Можно рассмотреть Джинболиду шире решения производственной линии трубчатой мельницы при сравнении возможных конфигураций производства.
Заводское приемочное тестирование перед отправкой
Заводские приемочные испытания помогают проверить, может ли машина изготовить согласованную спецификацию трубки перед ее отправкой.
Испытание должно основываться на репрезентативных материалах и документально подтвержденных критериях приемки.
Используйте репрезентативный продукт
Когда это практически возможно, проверьте одну из важных спецификаций трубки покупателя. демонстрация с использованием только самого простого продукта малого диаметра может не доказать производительность во всем диапазоне.
Запись условий эксплуатации
В протоколе испытаний должно быть указано
- Сорт материала и толщина полосы
- Размеры катушки или полосы образца
- Размер трубки и длина готовой
- Стабильная скорость производства
- Настройки сварки
- Размерные измерения
- Наблюдения за поверхностью и сваркой
- Точность резки
- Количество произведенных квалифицированных трубок
Проверьте готовые трубки
Проверка может включать размеры, толщину стенки, прямолинейность, скручивание, качество резки, внешний вид сварного шва и другие испытания, требуемые согласованным стандартом на продукцию.
Подтвердите стандарт приемки заранее
Покупатель и поставщик должны согласовать методы испытаний и критерии приемки до начала производства. Это предотвращает различные интерпретации во время окончательной проверки.
Обычные ошибки при покупке трубной мельницы
Признание распространенных ошибок может помочь покупателям избежать низкой производительности, неожиданных обновлений и проблем с качеством продукции.
Выбор по максимальной скорости в одиночку
Высокая максимальная скорость имеет мало значения, если линия не может поддерживать качество сварки или точность резки требуемого продукта.
Обеспечение неполного диапазона труб
Если поставщик получит только максимальный диаметр и толщину, то инструментально-приводная система может быть не оптимизирована под реальный ассортимент продукции покупателя.
Игнорирование времени переключения
Заводы, производящие небольшие заказы, могут потерять значительную часть каждой смены при смене и настройке оснастки.
Недооценка обработки вниз по потоку
Проверка, сбор, комплектация и транспортировка должны идти в ногу с производственной линией.
Исключая инструменты из сравнения
Основной станко - и валковый инструментарий образуют одну производственную систему, Инструментальный материал, конструкция, количество комплектов, и ожидаемый срок службы должны быть включены в техническое сравнение.
Не удалось спланировать установку
Перед прибытием оборудования следует проверить состояние фундамента, высоту завода, мощность крана, электроснабжение, охлаждающую воду, сжатый воздух и доступное пространство.
Часто задаваемые вопросы о производительности станка трубной мель
Сколько тонн может производить трубчатая мельница в день?
Ежедневная производительность зависит от размера трубки, толщины стенки, материала, стабильной скорости линии, часов работы, эффективности и выхода продукта. попросите поставщика рассчитать выход, используя ваш фактический график работы трубки, вместо того, чтобы полагаться на общий показатель тоннажа.
Что управляет скоростью трубной мельницы?
Стабильность формования, сварочная способность, свойства материала, длина готовой трубки, скорость резки, охлаждение и требования к качеству - все это может ограничить скорость производства.
Может ли одна трубная мельница производить круглые и квадратные трубы?
Многие линии могут производить круглые трубы, а затем размещать их в квадратные или прямоугольные профили. доступный диапазон зависит от конструкции машины и установленной оснастки.
Требует ли более толстая трубка более мощной машины?
Обычно, да. более толстый материал увеличивает формующие нагрузки и может потребовать более прочных клетей, валов, приводов, сварочного оборудования и систем резки.
Сколько времени производства теряется при смене рулона?
Время переключения широко варьируется в зависимости от конструкции машины, веса инструмента, подъемного оборудования, навыков оператора и требований к регулировке. Запросите у поставщика предполагаемую процедуру и время переключения.
Всегда ли самая быстрая трубная мельница является самой производительной?
Нет. Более медленная, но более стабильная линия может производить более квалифицированные трубы, если она имеет меньше остановок, более быстрые замены, меньший утиль и лучшую надежность резки.
Каково назначение аккумулятора?
Аккумулятор хранит полосу и позволяет формовочной секции продолжать работу, пока готовится и соединяется новая катушка. Это уменьшает остановку во время смены катушки.
Как я могу оценить ежемесячное производство трубок?
Умножьте реалистичную производительность на запланированное время работы, затем примените разумные коэффициенты эффективности и урожайности. Используйте отдельные расчеты для основных размеров продукции, если скорость ее производства существенно различается.
Какая информация нужна поставщику трубной мельницы?
Поставщику необходимы формы труб, размеры, толщина стенок, марки материалов, готовая длина, целевая производительность, электрические условия, требования к качеству и доступное производственное пространство.
Должен ли я запросить производственный тест?
Да. Документированное заводское приемочное испытание с использованием репрезентативной спецификации трубки помогает проверить формование, сварку, калибровку, резку и общую стабильность линии перед отправкой.
Заключение
Выбор станка трубной мельницы должен начинаться с фактического ассортимента продукции завода и продаваемой цели производства Максимальная скорость линии - это только одна часть расчета.
Надежная оценка производительности должна включать размеры труб, толщину стенок, качество материала, требования к сварке, готовую длину, изменения оснастки, обращение с рулонами, циклы резки, техническое обслуживание, рабочую силу, лом и проверку качества.
Перед размещением заказа попросите поставщика предоставить матрицу мощности для наиболее важных продуктов. проверьте полную конфигурацию линии, определите возможные узкие места и согласуйте репрезентативное приемочное испытание на заводе.
Исследовать Jinbolida 's могут производители, планирующие новое производство труб или модернизирующие существующую линию промышленное оборудование и производственные решения. Для конфигурации, основанной на размерах трубок, материалах, целевой мощности и заводской компоновке, отправьте подробную информацию о проекте через страница контактов.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French