
Springback de formación de rollos: causas y cómo controlarlo
Tabla de contenido
Introducción
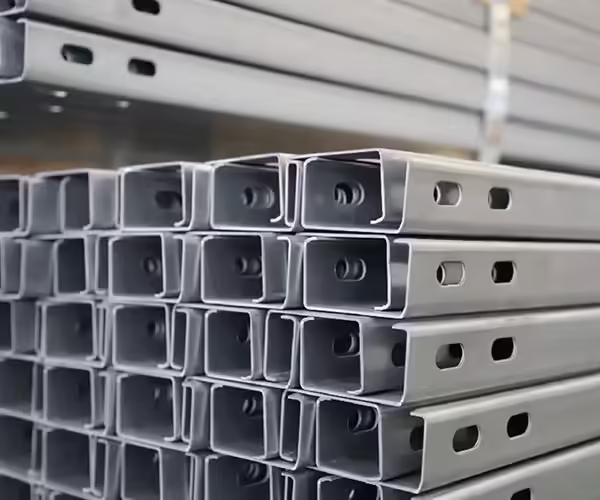
Un perfil formado en rollo no siempre permanece exactamente en la forma impuesta por los rodillos. Después de que el metal sale de una pasada de formación y se reduce la fuerza de formación externa, parte de la deformación puede recuperarse elásticamente. Este fenómeno se conoce como springback de formación de rodillos.
Springback puede cambiar los ángulos de curvatura, los radios de las esquinas, las posiciones de las bridas, el ancho total, la altura del perfil y la relación entre diferentes características en la sección terminada. El efecto puede ser pequeño en un perfil de acero simple de baja resistencia, pero se vuelve mucho más notable al formar acero de alta resistencia, acero inoxidable, aluminio, material delgado o perfiles con radios de curvatura relativamente grandes.
Para los fabricantes, el principal desafío no es eliminar todas las formas de recuperación elástica. Springback es un resultado normal de la deformación del metal. El objetivo es comprender cuánta recuperación es probable que se produzca y luego diseñar el proceso de herramientas y conformado para que el material alcance la geometría requerida después de salir de los rodillos.
Por lo tanto, el control estable de recuperación elástica depende de las propiedades del material, la geometría de la curvatura, el diseño del patrón de flores, el sobreformado, los espacios entre rodillos, la calibración final, la alineación de la máquina y la materia prima consistente.
¿qué es el Springback en forma de rollo?
El resorte de formación de rodillos es la recuperación elástica parcial que se produce después de doblar una tira de metal y eliminar la carga de formación.
Durante la flexión, el material contiene deformación tanto elástica como plástica.
La deformación plástica crea la forma permanente.
La deformación elástica sigue siendo recuperable.
Cuando la tira sale del rodillo formador, la porción elástica intenta volver a su condición original. Como resultado, la curvatura final a menudo se abre ligeramente en comparación con la forma impuesta mientras el material estaba bajo carga.
Un ejemplo simplificado es una brida que debe terminar a 90 grados.
Si la herramienta forma el material exactamente a 90 grados mientras está bajo presión, la brida puede abandonar el rollo y recuperarse a 92 o 93 grados dependiendo del material y las condiciones de formación.
Por lo tanto, es posible que sea necesario formar intencionalmente más allá del ángulo requerido para que después de que se produzca el resorte, el perfil terminado se acerque a la dimensión objetivo.
Esta compensación intencional se denomina comúnmente sobreformado o sobreflexión.
¿por qué el metal retrocede después del conformado por rollo?
Para comprender el springback, es útil considerar qué sucede en todo el espesor del material durante la flexión.
La superficie exterior de una curva está estirada.
La superficie interior está comprimida.
Entre ellos hay una región donde la deformación longitudinal es menor, comúnmente asociada con el eje neutro.
Cuando la fuerza de formación se aplica con suficiente fuerza, algunas regiones pasan más allá del rango elástico y experimentan una deformación plástica permanente. Otras partes de la distribución de tensiones todavía contienen tensión elástica recuperable.
Una vez que el material sale de las herramientas, se libera esa tensión elástica.
Por tanto, la sección transversal cambia ligeramente.
Cursos de fabricación del MIT sobre springback de chapa ilustra este principio: después de la descarga, el radio de curvatura final puede aumentar y el ángulo de curvatura puede disminuir porque la porción elástica de la deformación intenta recuperarse.
El perfilado aplica este mismo comportamiento del material progresivamente a través de varios soportes de conformado en lugar de en una sola operación de prensa-freno.
Por qué es importante el Springback en la formación de rollos
El perfilado produce secciones largas donde pequeñas diferencias angulares pueden afectar varias dimensiones terminadas simultáneamente.
Supongamos que un canal contiene dos bridas laterales.
Si cada brida salta ligeramente hacia afuera, el perfil terminado puede mostrar cambios en:
- ancho total,
- angul bridului,
- ancho de apertura,
- relación agujero,
- ajuste de montaje,
- y rectitud.
Por lo tanto, un perfil puede parecer sólo ligeramente diferente en una curva, mientras que el cambio dimensional acumulado se vuelve significativo en toda la sección.
Springback es especialmente importante para productos como:
- canale de montare solară,
- perfiles de construcción,
- Secțiuni C y U,
- Perfiles Z,
- canale structurale,
- brackets,
- componentes de encofrado de acero,
- y perfiles industriales personalizados.
Cuanto más estrecha sea la relación de montaje requerida, más importante será el springback controlado.
La resistencia al rendimiento del material tiene una influencia importante
La resistencia al rendimiento es una de las propiedades del material más importantes que afectan el springback.
El material de mayor resistencia generalmente requiere mayor tensión para crear una deformación permanente.
Como resultado, la proporción de deformación elástica recuperable puede volverse más significativa.
Esto significa que un juego de rodillos desarrollado alrededor de acero relativamente dulce puede comportarse de manera diferente cuando se introduce acero de alta resistencia.
El perfil podrá salir del soporte de conformado final con:
- ángulos de curvatura más abiertos,
- radios de curvatura efectivos más grandes,
- diferentes posiciones de brida,
- o mayor variación dimensional.
Los operadores a veces responden apretando los rodillos.
Esto puede cambiar el perfil temporalmente, pero una presión excesiva del rodillo no es lo mismo que compensar correctamente el comportamiento del material.
Si la nueva calidad del acero produce más recuperación elástica, la estrategia de conformado debe revisarse sistemáticamente.
El módulo elástico también influye en el Springback
El Springback está relacionado no sólo con el límite elástico sino también con la rigidez elástica del material.
La relación entre el límite elástico y el módulo elástico ayuda a explicar por qué diferentes materiales pueden mostrar una recuperación sustancialmente diferente después de la flexión.
Los materiales con una relación relativamente alta entre límite elástico y módulo elástico pueden presentar un retroceso más notable.
Ésta es una de las razones por las que el aluminio y ciertos aceros de alta resistencia pueden comportarse de manera muy diferente al acero convencional con bajas emisiones de carbono.
Por lo tanto, no se debe esperar automáticamente que dos bobinas con el mismo espesor y geometría de perfil utilicen ajustes de conformación idénticos si las propiedades del material son sustancialmente diferentes.
El espesor del material afecta el Springback
El espesor del material cambia la relación entre la deformación elástica y plástica durante la flexión.
En general, el material más delgado puede mostrar una mayor sensibilidad al resorte cuando otras condiciones siguen siendo comparables.
Una tira delgada también tiene menos rigidez de sección, lo que la hace más sensible a:
- roll breche,
- posición de herramientas,
- presión lateral,
- variación material,
- y manipulación posterior.
Por lo tanto, la variación de espesor dentro de la especificación de bobina permitida puede contribuir a la variación angular y dimensional.
Para perfiles de tolerancia estricta, se debe verificar el espesor entrante durante la puesta en servicio y después de cambios de material.
Si un perfil comienza a abrirse más después de introducir una nueva bobina, se debe examinar el espesor del material antes de realizar grandes ajustes en la máquina.
El radio de curvatura cambia el comportamiento de Springback
La relación entre el radio de curvatura y el espesor del material tiene un fuerte efecto sobre el resorte.
Un radio de curvatura relativamente grande en comparación con el espesor de la lámina suele producir una mayor contribución elástica a la deformación total.
Esto puede aumentar la recuperación.
Un radio más estrecho fuerza a más material a deformarse en plástico, aunque una flexión excesivamente estrecha puede introducir otros problemas, como alta tensión, daño a la superficie o grietas, según el material.
Por lo tanto, el diseñador de herramientas no debería simplemente reducir el radio de curvatura para reducir el retroceso.
El radio correcto debería satisfacer:
- design de produs,
- formabilidad material,
- requerimientos estructurales,
- condiția superficială,
- capacidad de herramientas,
- y especificaciones de producto aplicables.
La compensación Springback debería entonces diseñarse en torno a la geometría requerida.
Factores de resorte de formación de rollos
| Factor | Efecto típico en Springback | Qué revisar |
|---|---|---|
| Fuerza de rendimiento | Una mayor fuerza puede aumentar la recuperación | Grado de material |
| Módulo elástico | Influye en la recuperación elástica | Tipo de material |
| Espesor | El material fino puede ser más sensible a la recuperación elástica | Rango de espesor |
| Radio de curvatura | Una relación radio/espesor más grande puede aumentar la recuperación | Dibujo de perfil |
| Ángulo de curvatura | Una mayor deformación cambia la distribución de tensiones | Patrón floral |
| Progresión de herramientas | Controla cómo se desarrolla la tensión | Número y secuencia de pases |
| Espacio de rollo | Influye en la condición de flexión real | Configuración |
| Variación material | Cambia la recuperación entre bobinas | Inspección entrante |
| Sobreformado | Compensa la recuperación esperada | Pases finales |
| Calibración | Refina la geometría del perfil final | Soportes de acabado |
| Desgaste de herramientas | Cambia la geometría de formación efectiva | Mantenimiento |
| Alineación de la máquina | Cambia la carga de material | Estado del soporte y del eje |
Por qué no se puede utilizar un valor Springback para cada perfil
A menudo se analiza el Springback como si cada curvatura pudiera corregirse utilizando una asignación angular fija.
El perfilado real es más complicado.
Un perfil puede contener:
- diferentes radios de curvatura,
- diferentes longitudes de brida,
- caracteristici asimetrice,
- devuelve labios,
- varias curvas muy juntas,
- fără găuri,
- y zonas reforzadas localmente.
Cada característica interactúa con el resto de la sección transversal.
Una sobredoblada de 2 grados que funciona en una brida no necesariamente funciona en otra sección del mismo perfil.
Por lo tanto, se debe evaluar la progresión completa de la formación en lugar de asignar una corrección de resorte universal a cada rodillo.
Springback comienza durante toda la secuencia de formación
El perfil final se crea mediante múltiples pasadas.
Cada pasada cambia la condición de estrés dejada por la anterior.
Esto significa que el springback no debe considerarse sólo en la última estación de formación.
Los primeros pases establecen cómo el material comienza a moverse.
Los rodales intermedios continúan doblándose y redistribuyendo tensiones.
Los rodales posteriores terminan la geometría y pueden introducir compensación intencionalmente.
Si la progresión de formación temprana está mal diseñada, es posible que las gradas finales deban corregir el error acumulado excesivo.
Esto puede aumentar la tensión residual y hacer que el perfil sea menos estable después del corte.
Un mejor enfoque es gestionar la deformación progresivamente para que la corrección final permanezca controlada.
El diseño de patrones de flores ayuda a controlar el Springback
El patrón floral muestra la sección transversal en cada etapa de formación principal.
Permite al diseñador de herramientas decidir:
- cuando comienza cada curva,
- con qué rapidez se desarrolla,
- que las características forman primero,
- cómo interactúan las curvas adyacentes,
- y dónde debería ocurrir la corrección final.
Para materiales sensibles al resorte, la progresión se puede ajustar para que las curvas no se creen de manera demasiado agresiva en una estación.
El diseñador también puede reservar pasadas posteriores para un sobreformado y calibración controlados.
Por lo tanto, un buen patrón floral hace más que mostrar el camino más corto entre la franja plana y el perfil final.
Gestiona la tensión del material en toda la máquina.
JBLDIE guía de la máquina perfiladora explica cómo la geometría del perfil se desarrolla progresivamente a través de múltiples estaciones de rodillos en lugar de crearse en una sola operación.
La sobreformulación es un método común de compensación Springback
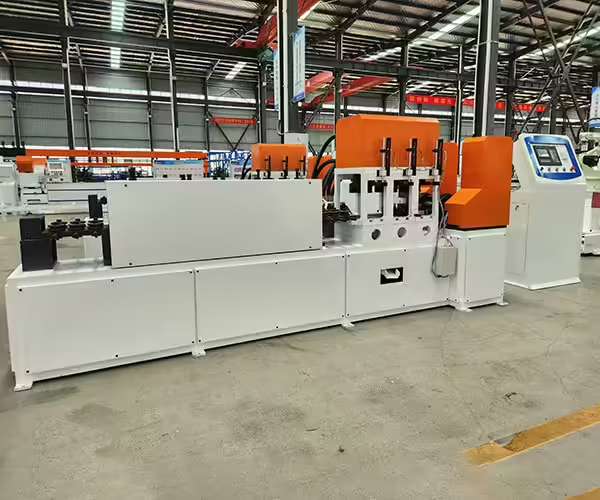
Uno de los métodos más directos para controlar el springback es el sobreformado intencional.
Supongamos que el ángulo final requerido es de 90 grados.
Si las pruebas muestran que el material se abre constantemente aproximadamente 2 grados en condiciones de producción establecidas, las herramientas pueden formar el perfil más allá de los 90 grados antes de su liberación.
Después de la recuperación elástica, la brida se acerca al ángulo final deseado.
El concepto es sencillo, pero su implementación requiere cuidado.
Muy poca sobreforma produce un ángulo abierto.
Demasiado crea un ángulo excesivamente cerrado.
La compensación correcta depende de:
- material actual,
- grosor,
- radio,
- formando historia,
- geometría de herramientas,
- y configuración de la máquina.
Por lo tanto, el sobreformado debe validarse utilizando material de producción representativo.
¿dónde debería ocurrir la formación excesiva?
No siempre es necesario que el sobreformado se produzca en un solo rodal.
Dependiendo del perfil, la compensación se puede distribuir entre varias pasadas de formación posteriores.
Esto puede producir una trayectoria de deformación más suave que forzar una gran corrección angular en la estación final.
Por ejemplo, un perfil que requiere una brida nominal de 90 grados puede progresar conceptualmente a través de:
20° → 45° → 70° → 88° → sobreforma controlada → calibración final
Los valores reales dependen completamente del perfil y del diseño de las herramientas.
El propósito es llegar a la geometría final a través de etapas controladas y al mismo tiempo tener en cuenta la recuperación del material.
Los soportes de calibración ayudan a estabilizar la geometría final
Las estaciones de rodillos posteriores pueden funcionar en parte cuando pasa la calibración.
En lugar de introducir nuevas curvas importantes, estos soportes se perfeccionan:
- ángulo,
- ancho,
- altura,
- posición de brida,
- y estabilidad transversal.
La calibración es particularmente útil cuando el material ya ha sufrido la mayor parte de su deformación plástica.
Luego, las herramientas pueden aplicar una corrección controlada para acercar el perfil al requisito dimensional final.
Sin embargo, no se debe esperar que la calibración repare una secuencia de formación fundamentalmente deficiente.
Si el perfil llega a los soportes finales con una torsión severa, ondas o ubicaciones de curvatura incorrectas, la calibración agresiva puede agregar tensión residual en lugar de producir una solución estable.
Roll Gap influye en la compensación Springback
La relación de contacto real entre el material y los rodillos influye en la cantidad de deformación creada en cada pasada.
Si cambia el espacio entre rodillos, la condición de formación efectiva también puede cambiar.
Una brecha excesiva puede reducir el control.
Un espacio demasiado estrecho puede crear compresión, marcado de superficie o distorsión del material innecesarios.
Esto significa que un diseño de herramientas con una compensación teórica correcta del resorte aún puede producir ángulos inconsistentes si los espacios entre rodillos no son repetibles.
Por lo tanto, los ajustes exitosos deben documentarse después de la puesta en servicio.
Durante la producción futura, los operadores pueden devolver la máquina a una línea de base conocida en lugar de ajustar cada posición mediante un juicio visual.
No utilice presión excesiva de balanceo como solución universal
Una respuesta común a la solución de problemas es apretar las herramientas cuando se abre una brida.
A veces, esto puede cambiar el resultado, pero no es un método general confiable para controlar el springback.
La presión excesiva puede causar:
- marcas de superficie,
- mayor desgaste de herramientas,
- onda de borde,
- tensión longitudinal adicional,
- distorsión de perfil no deseada,
- o mayores cargas de cojinetes y ejes.
La respuesta correcta es primero confirmar si el cambio dimensional es realmente causado por el retroceso.
En cambio, el perfil puede verse afectado por:
- ancho del material,
- desalineación de entrada,
- utillaje glaseado,
- posición incorrecta del rollo,
- mișcare de roție,
- u otro problema mecánico.
Sólo después de considerar estas posibilidades se debe ajustar la compensación de recuperación elástica.
Desalineación Springback vs Herramientas
La desalineación de Springback y herramientas puede producir síntomas de apariencia similar.
Supongamos que una brida está más abierta de lo necesario.
Posibles explicaciones incluyen:
Springback
El material se dobla correctamente bajo carga pero se abre después de salir del rollo.
Incorrect Roll Position
The tooling never creates enough angle in the first place.
Shaft or Bearing Movement
The roll position changes under forming load.
Off-Center Feeding
One side of the profile forms differently from the other.
Desgaste de herramientas
The actual roller geometry is no longer the same as the original design.
The troubleshooting method should determine where the flange angle changes.
If the profile is correctly over-formed while inside the tooling and opens after release, springback is the likely mechanism.
If it never reaches the intended loaded geometry, machine setup should be investigated first.
La coherencia material es esencial
Springback compensation works best when the incoming material remains reasonably consistent.
Imagine a tooling setup established with one steel grade and thickness.
If the next coil has a different yield behavior, the same over-forming condition may produce a different final angle.
The machine itself has not changed.
The material response has.
Incoming-material control should therefore include relevant checks such as:
- grado material,
- grosor,
- ancho de tira,
- mechanical-property documentation where required,
- e identificación de la bobina.
Production records should associate coil information with dimensional inspection data when tight accuracy is important.
La variación de bobina a bobina puede revelar efectos materiales
One useful troubleshooting clue is whether the dimensional change begins exactly when a new coil enters production.
If the profile was stable throughout one coil and changes immediately after the next coil begins, material variation deserves attention.
Before changing several roll stands, compare:
- grosor,
- grado,
- batch identification,
- ancho de tira,
- and known mechanical properties.
If the profile returns to its previous behavior when the original material specification is restored, the problem is unlikely to be random machine drift.
Recording these relationships gradually builds useful process knowledge for future material changes.
El acero de alta resistencia requiere una compensación más cuidadosa
High-strength steel is increasingly used where thinner sections or greater structural capacity are required.
However, higher yield strength can make springback more noticeable.
Tooling originally developed around conventional mild steel may therefore need a different forming progression or over-forming strategy for high-strength grades.
Simply increasing forming force may not be enough.
Engineers may need to review:
- bend progression,
- radio de curvatura,
- over-form angle,
- calibration,
- machine rigidity,
- deflecția echipei,
- and material consistency.
The line should be engineered for the actual material range expected in production.
El acero inoxidable puede comportarse de manera diferente al acero al carbono
Stainless steel may show different springback behavior from conventional carbon steel because of its mechanical properties and work-hardening characteristics.
Surface protection is also more important for many stainless profiles.
Using excessive forming pressure to compensate for springback can therefore create unwanted surface marking as well as dimensional problems.
Tooling surface condition, forming progression, lubrication where appropriate, and controlled calibration become especially important.
When a roll forming machine is expected to process both carbon steel and stainless steel, the production team should not assume that one set of forming values will produce identical geometry across both materials.
El aluminio suele mostrar una sensibilidad Springback significativa
Aluminum has a lower elastic modulus than steel and can show noticeable elastic recovery depending on alloy, temper, thickness, and bend geometry.
This does not mean aluminum cannot be roll formed accurately.
It means springback needs to be included in tooling development.
The process may require different:
- over-forming,
- bend progression,
- roller contact,
- and final calibration
from a comparable steel profile.
Surface sensitivity can also make excessive roller pressure undesirable.
Material-specific setup therefore becomes especially important in multi-material production.
La ubicación de la curva debe permanecer estable
Springback correction assumes the bend itself occurs at the correct position.
If the bend line shifts laterally during forming, over-forming cannot solve the underlying dimensional problem.
For example, a flange may have the correct final angle but still have the wrong width because the bend began in the wrong location.
Tooling design should therefore control:
- bend position,
- ángulo de curvatura,
- radio,
- and adjacent feature relationship
together.
Springback compensation is one part of geometry control, not a substitute for accurate tooling.
Las curvas adyacentes pueden influirse unas a otras
Complex profiles often contain several bends located close together.
When one bend is formed, the resulting material movement can influence neighboring features.
This interaction becomes particularly important in:
- narrow channels,
- devuelve labios,
- boxed sections,
- deep profiles,
- and asymmetrical shapes.
The forming sequence may need to delay one bend until another has developed sufficiently.
If all bends are driven aggressively at the same time, material stress can become difficult to control.
Springback must therefore be evaluated at the profile level rather than one bend at a time.
Los perfiles asimétricos pueden mostrar una recuperación desigual
Symmetrical profiles often distribute forming forces more evenly.
Asymmetric profiles do not.
One side may contain several bends while the other side remains relatively flat.
This can create differences in longitudinal strain and springback behavior across the strip.
The result may include:
- girar,
- camber,
- unequal flange angles,
- or lateral movement.
Tooling design may use side rolls, additional calibration, or a modified flower pattern to help stabilize the profile.
The solution depends on the actual cross-section rather than one standard springback correction.
Los agujeros perforados pueden afectar el comportamiento de formación local
Many roll formed components are punched before forming.
Holes and slots remove material locally.
When these features sit close to a bend, they can influence the way the surrounding strip deforms.
A slotted solar channel, for example, may behave differently around a densely punched region than around an unpunched section.
This can affect:
- ángulo de curvatura,
- forma de agujero,
- local stiffness,
- and final hole position.
Punching and forming should therefore be developed together for high-accuracy components.
JBLDIE soluciones de máquinas formadoras can combine feeding, punching, forming, and cutting according to the profile and production sequence, making coordination between these processes important when final dimensions depend on both punching and bending.
Cortar puede revelar estrés residual
A profile may appear stable while it remains part of a continuous strip.
After cutting, residual stresses are partially released.
El componente terminado puede entonces:
- open,
- close,
- girar,
- arco,
- or develop end flare.
This behavior is related to the same stored elastic and residual stresses involved in springback.
For this reason, profile inspection should not be completed only before the cut-off operation.
Finished parts should be measured after cutting and after sufficient release from the tooling.
A profile that meets the drawing only while still restrained inside the machine is not yet a qualified finished product.
El Springback y el End Flare están relacionados pero no son idénticos
Springback generally describes elastic recovery after bending.
End flare describes a change in cross-section near the cut end of a roll formed profile.
Both involve residual stress, but they appear differently.
A profile may maintain a consistent flange angle through most of its length while opening significantly near the first several centimeters after cutting.
Trying to correct end flare by globally increasing over-forming can distort the central section.
The production team should therefore distinguish between:
- general angular springback,
- localized end flare,
- arco,
- y girar.
Each may require a different correction strategy.
La temperatura y las condiciones de producción pueden influir en la repetibilidad
Cold roll forming is generally performed without deliberately heating the complete strip, but machine and material temperatures can still change during extended production.
Tooling, bearings, drives, and material-contact areas can warm as the line runs.
For extremely tight dimensional requirements, production teams may observe slight differences between startup conditions and stable continuous operation.
This is another reason first-piece inspection should be followed by in-process inspection.
A correct first profile does not guarantee that the process remains centered during a long production run.
El desgaste de la herramienta cambia la compensación Springback
Tooling wear gradually alters the effective forming geometry.
Suppose a roll surface responsible for over-forming a flange wears over time.
The tooling may no longer impose the same loaded angle.
The operator then sees more springback in the finished profile, even though the material behavior itself has not changed.
This can lead to repeated manual adjustments.
Maintenance records and dimensional trends can help separate true material-related springback from tooling deterioration.
When a dimension drifts gradually over weeks or months rather than changing suddenly with a new coil, mechanical wear deserves closer investigation.
La desviación del eje puede parecer Springback
During forming, the rollers apply load through the shafts.
If shaft stiffness is insufficient for the material and profile, the shaft can deflect under load.
The roll gap then becomes different during forming than it appears when the machine is stopped.
The finished flange may therefore leave the stand less formed than expected.
Operators may describe this as springback, but the actual cause is a mechanical change in tooling position under load.
Machine rigidity, shaft diameter, shaft span, bearing arrangement, and stand construction should therefore match the expected forming force.
Cómo medir correctamente el Springback
Springback should be measured on the finished unloaded profile.
Useful measurements can include:
- ángulo de curvatura,
- radio interior,
- ancho de brida,
- ancho total,
- altura de la sección,
- and assembly fit.
The measurement location should be standardized.
Avoid measuring one sample close to the cut end and another at the center if end flare is present.
Use the same:
- datum,
- measuring tool,
- orientație parțială,
- and distance from the end
when comparing production samples.
Repeatable measurement is essential before the process can be adjusted intelligently.
Las pruebas de primera pieza establecen la línea base de compensación
When a new profile or material is commissioned, first-piece testing helps establish how much springback occurs under actual production conditions.
A practical process is:
- Install tooling according to the design baseline.
- Verify incoming material.
- Produce a trial profile.
- Measure finished angles and dimensions.
- Compare results with the drawing.
- Identify whether deviation is caused by springback or setup.
- Adjust the relevant forming or calibration pass.
- Produce another sample.
- Record the successful setting.
This process should be systematic.
Changing multiple stands at once makes it difficult to understand which adjustment created the improvement.
Utilice varias muestras, no una
Springback control is about repeatability.
One profile reaching exactly 90 degrees does not prove that the process is stable.
Several consecutive samples should be measured.
If the angle varies between:
89.5° → 91.0° → 90.2° → 92.0°
the issue is not simply average springback.
The process itself may be unstable.
Posibile cauze includ:
- variación material,
- roll movement,
- seguimiento de tiras,
- loose tooling,
- inestabilidad del alimentador,
- or changing machine conditions.
Springback compensation should be applied only after the underlying process demonstrates reasonable repeatability.
Tabla de solución de problemas de Springback
| Symptom | Posible causa | First Check |
|---|---|---|
| Bend consistently too open | Material springback or insufficient over-form | Material and final forming pass |
| Angle changes after coil change | Different material properties | Coil grade and thickness |
| One flange differs from the other | Alignment or asymmetric forming | Entry centerline and tooling |
| Angle gradually changes over time | Tool wear or machine movement | Rollers, shafts and bearings |
| Correct before cutting, open after cutting | Residual stress | Cutting and forming progression |
| Only ends open | End flare | Final passes and cut-off condition |
| Angle varies randomly | Process instability | Material, roll gap and mechanical looseness |
| More pressure causes surface marks | Over-tight tooling | Reassess compensation method |
Cómo puede ayudar la simulación
For complex sections and advanced materials, forming simulation can help predict areas where high strain or springback may develop.
Simulation is particularly useful when:
- material strength is high,
- geometry is complex,
- tooling changes would be difficult,
- or tolerance requirements are demanding.
However, simulation depends heavily on accurate input data.
Material models, thickness, mechanical properties, friction assumptions, tooling geometry, and process conditions all influence the prediction.
Physical trial forming and measurement remain important for final validation.
Simulation should therefore support tooling engineering rather than replace real production verification.
Cómo reducir la variación Springback en la producción
Stable springback control depends more on consistency than on extreme forming force.
A practical production strategy includes:
Control incoming material
Use the specified grade and thickness range.
Standardize roll gaps
Return tooling to documented baseline settings.
Maintain centerline
Keep the strip aligned through entry and forming.
Inspect tooling
Watch for wear and contamination.
Use controlled over-forming
Compensate for expected elastic recovery.
Calibrate final geometry
Use later passes for controlled correction.
Measure after cutting
Verify the actual unloaded finished component.
Record coil and dimensional data
Identify material-related trends.
Change one parameter at a time
Build repeatable process knowledge.
This approach turns springback from an unpredictable defect into a controllable manufacturing variable.
Cuando puede ser necesario rediseñar las herramientas
Machine adjustment has limits.
If the material range or profile requirement changes significantly from the original design, the existing tooling may no longer provide sufficient control.
A tooling review may be needed when:
- significantly higher-strength material is introduced,
- thickness range changes substantially,
- bend radius changes,
- tighter tolerances are required,
- profile geometry changes,
- additional punched features are added,
- or repeated adjustments cannot create stable results.
In these situations, modifying the flower pattern or selected roll geometry can provide a more robust solution than continuing to compensate through machine settings.
¿qué información se necesita antes de diseñar para Springback?
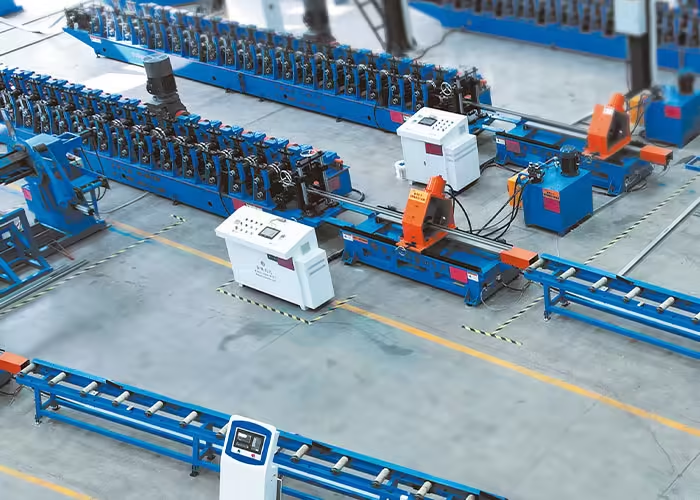
Accurate springback compensation begins with complete engineering information.
Useful data includes:
Dibujo de perfil terminado
Include bend angles, radii, flanges, lips, and critical dimensions.
Grado de material
Specify actual steel, stainless steel, aluminum, or other material.
Propiedades mecánicas
Provide relevant strength data where available.
Rango de espesor
Include minimum, maximum, and normal thickness.
Ancho de la tira
Confirm incoming coil width requirements.
Tolerance requirements
Identify which dimensions are functionally critical.
Punching features
Show holes or slots near bend locations.
Requisitos de superficie
Indicate whether the material is coated or appearance-sensitive.
Método de corte
Clarify whether cutting occurs before or after forming.
Gama de productos
Identify whether one line needs several materials or profile sizes.
The more accurately these conditions are defined, the more realistically the tooling can be engineered around springback.
Cómo evaluar el Springback durante la aceptación de la máquina
Factory or site acceptance should use representative material whenever possible.
Finished samples should be checked after they leave the tooling and are cut to their normal product condition.
Important measurements may include:
- angul bridului,
- radio de curvatura,
- ancho total,
- altura de la sección,
- ticălos,
- girar,
- end condition,
- poziția grozavă,
- and assembly fit.
If several steel grades or thicknesses are part of the agreed production range, representative material changes should be tested where practical.
The objective is to confirm that the machine and tooling can maintain the required geometry across the specified production conditions rather than only with one ideal coil.
Conclusión
Roll forming springback is a normal result of elastic recovery after metal is bent, but it can become a significant source of dimensional variation when material behavior is not considered during tooling and process design.
Yield strength, elastic modulus, thickness, bend radius, profile geometry, forming sequence, roll gaps, tooling wear, machine stiffness, punching, and cutting can all influence the final amount of recovery.
The most common compensation method is controlled over-forming, often supported by final calibration passes. However, over-forming works reliably only when the incoming material and machine setup remain consistent.
Manufacturers should therefore treat springback as part of the complete roll forming process rather than as a final-stand adjustment.
A stable strategy begins with accurate material information and profile drawings, develops the correct flower pattern, establishes controlled over-forming, verifies the finished unloaded profile, and records successful machine settings for future production.
When these factors are managed systematically, springback becomes a predictable engineering consideration rather than a recurring production problem.
Preguntas frecuentes
¿qué es el springback de formación de rodi
Roll forming springback is the elastic recovery that occurs after metal leaves the forming rolls. The material partially returns toward its original shape, which can change bend angles, radii, and finished profile dimensions.
¿qué causa el retroceso excesivo en el perfilado?
Springback is influenced by material yield strength, elastic modulus, thickness, bend radius, profile geometry, forming progression, and tooling conditions. Higher-strength or thinner materials can be particularly sensitive.
¿cómo se compensa el springback en el perfilado?
A common method is controlled over-forming, where the tooling bends the material slightly beyond the required final angle. After elastic recovery, the profile moves toward its target geometry. Final calibration passes can provide additional correction.
¿pueden los espacios entre rodillos más estrechos eliminar el spring
Not reliably. Excessive roll pressure can create surface damage, tooling wear, distortion, or additional residual stress. Springback should be controlled through material-aware tooling design, forming progression, over-forming, and calibration.
¿por qué cambia el resorte después de cambiar las bobinas?
Different coils can vary in thickness, strength, residual stress, or other mechanical characteristics. These differences can change how much elastic recovery occurs even when the machine settings remain unchanged.
¿necesita controlar Springback en un perfil formado en rollo?
Springback compensation should be developed around the actual material, thickness, bend radii, profile geometry, tolerances, punching features, and cutting process. If you are evaluating tooling or a new roll forming production line, póngase en contacto con JBLDIE to discuss your profile drawings and forming requirements.
 Spanish
 English
 Arabic
 Russian
 French