
Guía de máquinas perfiladoras: de la bobina al perfil calificado
/ Guía de máquinas formadoras de rollos: de la bobina al perfil calificado
Tabla de contenido
Una máquina perfiladora convierte tiras metálicas continuas en perfiles con una sección transversal consistente. En lugar de completar un codo completo en una sola operación, la máquina mueve la tira a través de una secuencia de estaciones de rodillos. Cada estación realiza una parte controlada de la deformación total hasta que se produce el perfil requerido.
Sin embargo, producir un perfil calificado requiere algo más que pasar material a través de rodillos. La condición de la bobina, la nivelación, la alineación de entrada, el diseño de las herramientas, la precisión del eje, el punzonado, el corte y el manejo del producto terminado afectan el resultado final.
Esta guía explica:
- Cómo funciona el proceso de perfilado
- Qué componentes conforman una línea de producción completa
- Cómo afectan las propiedades del material al conformado
- Por qué el diseño y la alineación de los rodillos influyen en la precisión
- Cómo se puede integrar el punzonado y el corte
- Qué causa torsión, arco, ondas y variación dimensional
- Cómo evaluar la capacidad de producción real
- Qué controles de calidad deben realizarse
- Cómo seleccionar una máquina para un perfil específico
Una máquina perfiladora es más adecuada para producir componentes metálicos largos con una sección transversal constante y dimensiones repetidas. Las aplicaciones típicas incluyen perfiles en forma de C, U, Z, W y L, soportes de montaje solar, paneles de techo, canales estructurales, barreras de carreteras, componentes de encofrado de acero y secciones de soporte industrial.
¿qué es una máquina formadora de rollos?
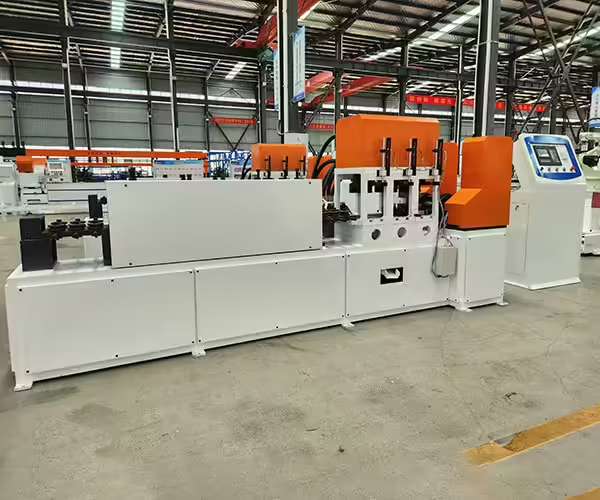
Una máquina perfiladora es un sistema industrial de conformado de metales que dobla gradualmente una tira continua a través de múltiples pares de rodillos contorneados. Cada estación de rodillos realiza un pequeño cambio dimensional, permitiendo que la tira alcance su forma final sin completar todas las curvaturas a la vez.
El principio general de perfilado hace que el proceso sea adecuado para la producción repetida de perfiles largos. Una vez que se han establecido correctamente los ajustes de las herramientas y la máquina, se puede fabricar continuamente la misma sección a partir de material de bobina.
A diferencia de una plegadora, que normalmente forma espacios en blanco individuales, una línea de perfilado puede combinar varias operaciones en un proceso de producción conectado.
Dependiendo del producto terminado, una línea completa puede funcionar:
- Desenrollamiento
- Nivelación
- Servoalimentación
- Puñetazos
- Muescas
- Marcado
- Formación progresiva
- Soldadura
- Medición
- Corte
- Recibir
- Apilamiento
- Agrupación
Jinbolida suministra diferentes soluciones de conformado para soportes fotovoltaicos, perfiles constructivos, acero en forma de W, L y Z, barreras de tráfico y componentes industriales personalizados. Estas aplicaciones se pueden revisar a través de la empresa categorías de productos de máquinas perfiladoras.
Cómo funciona una máquina perfiladora
Una tira metálica plana no entra inmediatamente en la forma final del rodillo. La deformación se divide en una serie de etapas de conformación cuidadosamente diseñadas.
Carga y desenrollado de bobinas
El proceso comienza cargando la bobina metálica en un decodificador. El decodificador soporta la bobina y libera material a la línea de producción a un ritmo controlado.
Su tamaño y estructura deben coincidir:
- Peso máximo de la bobina
- Diámetro interior de la bobina
- Diámetro exterior de la bobina
- Ancho de la tira
- Velocidad de línea
- Método de expansión requerido
Un desengrasante manual puede ser suficiente para bobinas ligeras y volúmenes de producción bajos. Las líneas pesadas o operadas continuamente normalmente requieren expansión hidráulica o motorizada, rotación controlada y un método de carga de bobinas adecuado.
Una bobina mal centrada puede hacer que la tira se mueva hacia los lados antes de llegar a la máquina formadora. El problema puede aparecer más tarde como bridas desiguales, punzonado inexacto o presión excesiva contra las guías de entrada.
Nivelando la franja
El material enrollado conserva naturalmente la curvatura. Una unidad niveladora reduce este conjunto de bobinas y prepara una tira más estable para alimentar, perforar y formar.
Una mala nivelación puede provocar:
- Alimentación inestable
- Ubicaciones inexactas de los agujeros
- Contacto desigual con el rodillo
- Arco de perfil
- Variación dimensional
- Longitud de corte irregular
El nivelador debe ajustarse según el espesor y la resistencia del material. Una presión excesiva puede marcar la superficie o introducir una nueva distorsión, mientras que una presión insuficiente puede dejar demasiada curvatura de la bobina.
Orientación y Alimentación
La guía de entrada centra la tira antes de que entre en las estaciones de formación. Los servoalimentadores también pueden colocar el material para perforar o cortar.
La alimentación estable depende de:
- Ancho correcto de la tira
- Espesor del material consistente
- Limpiar las superficies guía
- Alineación precisa de la guía
- Agarre suficiente sin daños en la superficie
- Comentarios del codificador calibrado
Un error de alimentación al comienzo de la línea puede afectar cada proceso posterior. Para productos con patrones de orificios repetidos, se pueden acumular pequeños errores de posicionamiento a lo largo de todo el componente.
Formación progresiva de rollos
La franja pasa por una secuencia de estaciones de rodillos. Las primeras estaciones normalmente comienzan las curvas principales, las estaciones intermedias continúan formándose y las estaciones posteriores llevan el perfil a su geometría final.
La secuencia de formación correcta depende de:
- Forma del perfil
- Número de curvas
- Ángulos de curvatura
- Grosor del material
- Fuerza de rendimiento
- Alargamiento
- Revestimiento superficial
- Tolerancias requeridas
- Estrés residual aceptable
Agregar más estaciones de rodillos no mejora automáticamente la calidad. Las estaciones deben distribuir la deformación adecuadamente. Muy pocas etapas pueden crear una tensión excesiva, mientras que las etapas innecesarias aumentan la longitud de la máquina, el costo de las herramientas y la complejidad del ajuste.
Enderezamiento y Corrección
Incluso un proceso de conformado diseñado correctamente puede requerir un dispositivo de enderezamiento o corrección final. Esta unidad realiza ajustes controlados para reducir la proa, la curvatura o la torsión.
La corrección debe completarse sólo después de que se hayan investigado las principales causas de la distorsión. El uso de un dispositivo de enderezamiento para compensar la alineación incorrecta del rodillo o el material inestable puede ocultar el problema original en lugar de resolverlo.
Medición y Corte
Después de la formación, el perfil se mide y se separa en longitudes específicas.
Los métodos de corte comunes incluyen:
- Precorte de la tira plana
- Detener para cortar después del conformado
- Corte de vuelo
- Corte de sierra
- Troquelado hidráulico
- Corte de seguimiento servo
El método correcto depende de la geometría del perfil, la condición final requerida, la velocidad de la línea y la tolerancia de longitud.
Un sistema de parada para cortar es relativamente sencillo pero interrumpe temporalmente el movimiento del material. Un sistema de corte volador sigue el perfil móvil y puede soportar una mayor salida continua, aunque la sincronización y el diseño de herramientas se vuelven más exigentes.
Recepción y apilamiento
Los perfiles terminados deben apoyarse al salir de la máquina. Las secciones largas y delgadas pueden doblarse, rayarse o torcerse si caen sin un manejo controlado.
El equipo receptor puede incluir:
- Tablas agotadas
- Transportadores motorizados
- Descarga automática
- Apilamiento robótico o mecánico
- Sistemas de conteo
- Equipo de agrupación
Jinbolida Equipos auxiliares de máquinas formadoras se puede considerar cuando la línea requiere mejoras coordinadas de carga, recepción, apilamiento o eficiencia.
Componentes principales de una máquina perfiladora
El formador de rodillos es la parte central de la línea de producción, pero su rendimiento depende de varios componentes mecánicos y de control.
| Componente | Función principal | Efecto sobre la calidad del acabado |
|---|---|---|
| Base de la máquina | Soporta el sistema de conformación | Influye en la alineación y vibración a largo plazo |
| Estaciones de rodillos | Dar forma gradualmente a la tira de metal | Determine la geometría del perfil y la consistencia de la curvatura |
| Rodillos formadores | Contactar y deformar el material | Afecta dimensiones, acabado y flujo de material |
| Ejes | Sostenga y gire los rodillos | Influir en el descentramiento y la alineación |
| Rodamientos | Rotación del eje de soporte | Afecta la estabilidad, el calor y la vibración |
| Sistema de accionamiento | Transfiere energía a las estaciones | Controla el par y la continuidad de formación |
| Guías de entrada | Centra la franja entrante | Afecta el equilibrio de bridas y la simetría del perfil |
| Unidad de enderezamiento | Corrige el arco o el giro | Mejora la condición del perfil final |
| Sistema de control | Gestiona recetas y movimientos | Admite repetibilidad y automatización |
| Sistema de seguridad | Protege a operadores y equipos | Reduce la exposición a áreas móviles y peligrosas |
Marco y base de la máquina
La base debe proporcionar suficiente rigidez para el espesor del material, la fuerza de formación y la velocidad de funcionamiento. Una base débil o mal alineada puede permitir que las posiciones de los rodillos cambien bajo carga.
Los requisitos de cimentación también importan. Una instalación desigual puede introducir errores de alineación incluso cuando la máquina se montó correctamente en las instalaciones del fabricante.
Rodillos y herramientas
Los rodillos formadores determinan cómo se dobla progresivamente la tira. Su diseño requiere una comprensión clara del flujo del material, la tolerancia a la flexión, el resorte y las tolerancias del perfil.
La calidad de las herramientas se ve afectada por:
- Material del rodillo
- Tratamiento térmico
- Precisión del mecanizado
- Dureza superficial
- Rugosidad superficial
- Concentricidad
- Método de posicionamiento
- Estado de mantenimiento
La superficie del rodillo también debe ser compatible con materiales recubiertos o sensibles a la apariencia. Las superficies rugosas y las partículas metálicas acumuladas pueden rayar las bobinas galvanizadas, pintadas o de acero inoxidable.
Ejes y rodamientos
El diámetro del eje por sí solo no determina la calidad de la máquina. El material del eje, el tratamiento térmico, la disposición de los cojinetes, la luz, el descentramiento y la estructura de la estación deben evaluarse juntos.
Una deflexión excesiva del eje puede cambiar el espacio entre los rodillos bajo carga. Esto puede producir una variación dimensional entre el centro y los bordes del perfil.
Transmisión y transmisión
Las máquinas perfiladoras pueden utilizar sistemas accionados por cadena, engranajes o caja de cambios. La transmisión debe proporcionar un par suficiente y mantener una rotación coordinada entre las estaciones.
Los signos de problemas de transmisión pueden incluir:
- Velocidad irregular
- Ruido excesivo
- Vibración
- Movimiento de cadena
- Desgaste de engranajes
- Calienta alrededor de los rodamientos
- Marcas superficiales causadas por movimiento inestable de la tira
Materiales utilizados en el conformado por rollos
Una máquina perfiladora puede procesar acero al carbono, acero galvanizado, acero inoxidable, aluminio y otros materiales a base de bobinas cuando se diseñan para sus propiedades mecánicas.
La selección de materiales influye tanto en el producto terminado como en la configuración del equipo.
Acero al carbono
El acero al carbono se utiliza ampliamente para perfiles estructurales. Su comportamiento de formación depende de la ley, la resistencia y el espesor. Los productos pueden requerir recubrimiento u otro tratamiento superficial después del conformado.
Acero galvanizado
El acero galvanizado se utiliza comúnmente para la construcción de exteriores y componentes de montaje fotovoltaico. Las guías y rodillos deben proteger el revestimiento de zinc contra rayones y presión excesiva.
Acero inoxidable
El acero inoxidable proporciona resistencia a la corrosión, pero puede producir un mayor endurecimiento por trabajo y recuperación elástica que algunos aceros al carbono de menor resistencia. Se deben evaluar las herramientas y la fuerza de la máquina para el grado seleccionado.
Aluminio
El aluminio es liviano y resistente a la corrosión, pero su superficie puede ser sensible a rayones y marcas de presión. El acabado de las herramientas, la limpieza y el manejo de materiales son particularmente importantes.
El proveedor debe recibir datos materiales reales, que incluyen:
- Grado
- Espesor mínimo y máximo
- Fuerza de rendimiento
- Resistencia a la tracción
- Alargamiento
- Recubrimiento
- Ancho de la tira
- Peso de la bobina
- Requisitos de superficie
Las descripciones genéricas como “bobina de acero” no son suficientes para un diseño de línea preciso.
Aplicaciones de máquinas perfiladoras

El mismo principio de formación se puede adaptar a muchas familias e industrias de perfiles.
Soportes Fotovoltaicos
La producción de soporte solar puede incluir canales C, canales U, correas en forma de Z, puntales ranurados y postes de montaje en el suelo. Estas líneas frecuentemente integran alimentación servo, punzonado y corte automático.
Las fábricas que producen perfiles de montaje solar pueden explorar Jinbolida Máquina formadora de soportes para sistemas solares fotovoltaicos soluciones.
Acero en forma de W, L y Z
Los perfiles en forma de W, L y Z se utilizan en la construcción, estructuras de acero, almacenamiento, componentes automotrices y otros sistemas industriales.
El Máquina formadora de acero en forma de W, L y Z la categoría incluye equipos para la producción continua de varios tipos de perfiles estructurales.
Perfiles de construcción
Los equipos de perfilado de construcción pueden producir:
- Paneles de techado
- Paneles de pared
- Perfiles de marco de puerta
- Paneles de encofrado
- Costillas horizontales
- Canales C y U
- Secciones estructurales personalizadas
Jinbolida Máquina formadora de tipo construcción range admite diferentes aplicaciones estructurales y de construcción.
Barreras de tráfico
Los componentes de carreteras y barreras de tráfico requieren geometría de onda controlada, posición del orificio, longitud y condición de la superficie. A Máquina formadora de barreras de tráfico puede combinar alimentación, punzonado, conformado y corte de bobinas para una producción continua de barreras.
Formación de rollos en comparación con otros métodos
Los diferentes volúmenes de fabricación y requisitos de productos pueden favorecer diferentes tecnologías de conformado.
| Factor | Formación de rollos | Presione el freno | Estampado |
|---|---|---|---|
| Mejor tipo de producto | Perfiles largos con secciones constantes | Curvas variadas y lotes más cortos | Partes individuales repetidas |
| Suministro de materiales | Generalmente bobina continua | Hoja o corte en blanco | Hoja o bobina |
| Método de producción | Flexión progresiva continua | Doblado pieza por pieza | Operación de prensa y troquel |
| Consistencia de perfil largo | Alto después de la configuración correcta | Más dependiente del operador | Depende de parte y muere |
| Punzonado en línea | Fácilmente integrado | Generalmente separados | Se puede integrar en herramientas |
| Flexibilidad en la longitud del producto | Alto para la misma sección transversal | Alto pero más lento | Limitado por herramientas y prensa |
| Requisito de herramientas | Herramientas de rollo específicas para perfiles | Herramientas generales de doblado | Troqueles dedicados |
| Volumen adecuado | Medio a alto | Bajo a medio | Alto |
El perfilado es particularmente valioso cuando se debe producir la misma sección transversal en varias longitudes. El sistema de corte puede cambiar la longitud del producto sin reemplazar el conjunto completo de herramientas de conformado.
El frenado por presión sigue siendo útil para prototipos, pedidos de bajo volumen y productos con posiciones de curvatura que cambian con frecuencia. El estampado es adecuado para piezas individuales repetidas que pueden fabricarse eficazmente con matrices específicas.
Cómo se integra el punzonado
Muchos perfiles formados requieren agujeros, ranuras, muescas o características de conexión. El punzonado puede ocurrir antes, durante o después de la operación de conformado principal.
Pre-perforación
El preperforado procesa la tira plana antes de que entre en los rodillos formadores.
Ventajas incluyen:
- Acceso más fácil a la herramienta
- Soporte estable debajo de la tira
- Producción eficiente de agujeros repetidos
- Eliminación más sencilla de residuos perforados
Sin embargo, se debe considerar la deformación del material durante el conformado al calcular las posiciones finales de los orificios.
Post-Punching
El post-perforación crea agujeros una vez completadas algunas o todas las curvas.
Este método puede ser necesario para elementos de paredes laterales o orificios referenciados a la sección final. Las herramientas deben soportar el perfil tridimensional sin aplastarlo ni distorsionarlo.
Golpe como cuello de botella de producción
Una máquina perfiladora puede funcionar continuamente a alta velocidad, pero un patrón de punzonado denso puede reducir la velocidad de toda la línea.
Los cálculos de capacidad deben incluir:
- Golpes por producto
- Pulsa tiempo de ciclo
- Aceleración del alimentador
- Complejidad del patrón de agujeros
- Timp de schimbare a stocurilor
- Eliminación de desechos
- Ciclo de corte
- Manipulación de productos terminados
La velocidad máxima de conformado nunca debe utilizarse como única medida de la capacidad de la línea.
Defectos comunes de formación de rollos
Comprender los patrones de defectos ayuda a los operadores a localizar la etapa del proceso que necesita corrección.
Giro de perfil
Giro significa que el perfil gira a lo largo de su longitud. Puede deberse a tensiones desiguales del material, alineación de entrada incorrecta, espacios desiguales entre los rodillos o presión de formación asimétrica.
La investigación debe comenzar con la alineación de la tira en bruto, las guías y el rodillo antes de ajustar el cabezal corrector.
Arco y camber
El arco tiene curvatura a lo largo de la dirección vertical, mientras que la curvatura generalmente describe la curvatura lateral. Las causas pueden incluir juego de bobinas, deformación desigual, enderezamiento deficiente o propiedades desequilibradas del material.
Ola de borde
La onda del borde ocurre cuando el borde del perfil se vuelve más largo que la región central. Puede deberse a una tensión longitudinal excesiva o a una secuencia de formación inadecuada.
Llamarada
El ensanchamiento aparece cuando el perfil termina abierto o cerrado de manera diferente a la sección principal. La tensión residual liberada durante el corte es un factor común.
Variación dimensional
El cambio en el ancho de la banda, la altura de la brida o el ángulo de curvatura puede deberse a:
- Variación material-espesor
- Rodillo
- Movimiento del eje
- Configuraciones de espacios incorrectas
- Alimentación inestable
- Movimiento máquina-marco
- Contaminación por herramientas
Daños superficiales
Los rayones y marcas pueden provenir de guías rugosas, rodillos dañados, partículas atrapadas, presión excesiva o equipos receptores inadecuados.
El artículo existente Fundamentos y aplicaciones de las máquinas perfiladoras proporciona información introductoria adicional sobre el funcionamiento de la máquina y comprobaciones de mantenimiento comunes.
Control de Calidad desde la Bobina hasta el Perfil Terminado
El control de calidad debe distribuirse a lo largo del proceso de producción en lugar de completarse sólo después de que se haya fabricado un lote completo.
Inspección de materiales entrantes
Verificar:
- Certificado de materiales
- Grado
- Espesor
- Ancho de la tira
- Estado de la bobina
- Recubrimiento
- Daño superficial
- Identificación de bobinas
Inspección del primer artículo
Después de la configuración o el cambio, inspeccione el primer perfil completado para:
- Dimensiones de la sección transversal
- Ángulos de curvatura
- Posición del agujero
- Tamaño del orificio
- Cortar longitud
- Rectitud
- Giro
- Condición de la superficie
- Ajuste de montaje
Inspección en proceso
Las muestras de producción deben comprobarse a intervalos definidos. La frecuencia de inspección puede aumentar después de un cambio de bobina, ajuste de herramientas o interrupción del proceso.
Inspección final
La inspección final debe verificar que los perfiles aceptados estén correctamente identificados, apilados y protegidos. Manejar daños puede hacer que un producto formado con precisión no sea adecuado para su uso.
Evaluación de la capacidad de la máquina perfiladora
Un cálculo práctico de resultados debe considerar toda la línea.
La producción calificada depende de:
- Velocidad de formación
- Longitud del producto
- Ciclo de puñetazo
- Ciclo de corte
- Reemplazo de bobina
- Hora de configuración
- Cambios
- Inspección
- Apilamiento
- Disponibilidad
- Rata de respărtare
Por ejemplo, una línea capaz de formarse a 30 metros por minuto no entregará 30 metros de producto calificado cada minuto durante un turno de ocho horas. También se requiere tiempo para cambios de bobinas, inspecciones, cortes y paradas no planificadas.
Solicitar un cálculo de capacidad basado en uno o más productos representativos. El proveedor debe indicar el perfil, el material, el patrón de orificios, la longitud y los supuestos operativos utilizados.
Automatización y Control de Producción Digital
Las líneas modernas pueden conectar la producción mecánica con la monitorización digital.
Funciones útiles incluyen:
- Almacenamiento de recetas de productos
- Control de cantidad de lotes
- Ajuste automático de longitud
- Programación de patrones de punzonado
- Conteo de producción
- Historial de alarmas
- Grabación de tiempo de inactividad
- Seguimiento del uso de materiales
- Monitoreo energético
- Recordatorios de mantenimiento
- Diagnóstico remoto
La automatización debería abordar un problema de producción definido. Agregar más sensores o pantallas de control no crea valor a menos que los datos admitan decisiones de configuración, calidad, mantenimiento o planificación.
Un proceso mecánico estable sigue siendo esencial. El software no puede compensar el desgaste de las herramientas, la alineación incorrecta o el material inadecuado.
Consideraciones de seguridad
Las líneas de perfilado contienen ejes giratorios, rodillos accionados, tiras móviles, punzonadoras, herramientas de corte y sistemas hidráulicos. Estas áreas requieren una protección adecuada y un acceso controlado.
El Orientación sobre protección automática de la Administración de Salud y Seguridad Ocupacional explica que las piezas móviles de las máquinas pueden provocar lesiones graves en el lugar de trabajo y deben protegerse con las medidas de seguridad adecuadas.
Una revisión de seguridad específica de la línea debe considerar:
- Acceso a rodillos y ejes
- Puntos de pellizco
- Movimiento desenrollador
- Carga de bobinas
- Zonas de punzonado y corte
- Chatarra expulsada
- Presión hidráulica
- Aislamiento eléctrico
- Paradas de emergencia
- Guardias entrelazados
- Acceso de mantenimiento
- Procedimientos de bloqueo
Los operadores deben recibir capacitación para la producción, configuración, limpieza, cambios de herramientas y condiciones de emergencia normales.
Cómo seleccionar la máquina formadora de rollos adecuada
Comience con el producto terminado en lugar de con una especificación de equipo genérica.
Proporcionar al proveedor:
- Dibujos de perfil completos
- Grado y resistencia del material
- Rango de espesor
- Dimensiones de la bobina
- Patrones de agujeros
- Longitudes de los productos
- Tolerancias requeridas
- Volumen anual
- Tamaño del lote
- Frecuencia de cambio
- Automatización requerida
- Diseño de fábrica
- Suministro eléctrico
- Criterios de aceptación
Luego compare los sistemas propuestos en función de:
- Capacidad de perfil confirmada
- Gama de materiales
- Diseño de herramientas
- Rigidez de la máquina
- Configuración de punzonado
- Método de corte
- Proceso de cambio
- Salida calificada
- Diseño de seguridad
- Pruebas de aceptación en fábrica
- Documentación y formación
- Soporte técnico
Una prueba útil de aceptación en fábrica debe procesar el material acordado desde la carga de la bobina hasta la recolección del perfil terminado. Se deben documentar las dimensiones, posiciones de los orificios, longitud de corte, rectitud, torsión y condición de la superficie.
Para consideraciones de adquisiciones adicionales, consulte Consejos para comprar máquinas perfiladoras: guía, estándares y estrategia de 2026.
Conclusión
Una máquina perfiladora no es simplemente un grupo de rodillos. Es un sistema de producción conectado que gestiona el material desde la bobina mediante nivelación, alimentación, conformado, punzonado, corte y manipulación del producto terminado.
La producción estable depende de la relación entre la materia prima, las herramientas, la estructura de la máquina, el sistema de control y los requisitos de calidad. La velocidad máxima importa, pero la producción calificada, las dimensiones repetibles, los cambios controlados y el mantenimiento confiable son medidas más útiles del desempeño a largo plazo.
Jinbolida desarrolla soluciones de líneas de producción automatizadas, de perfilado, punzonado, corte y laminado para aplicaciones fotovoltaicas, de construcción, de estructuras de acero, de tráfico e industriales. Los fabricantes pueden enviar dibujos de perfiles, datos de materiales, objetivos de producción e información de diseño de fábrica a través del Página de contacto de Jinbolida para una configuración basada en requisitos de producción reales.
Preguntas frecuentes
¿Qué productos puede fabricar una máquina perfiladora?
Una máquina perfiladora puede producir componentes metálicos largos con una sección transversal constante, incluidos perfiles en forma de C, U, Z, W y L, rieles de montaje solar, paneles de techo, piezas de encofrado y barreras de carretera. La gama exacta de productos depende de las herramientas de los rodillos, las propiedades del material, el sistema de punzonado y el método de corte.
¿Puede una máquina perfiladora producir diferentes tamaños de perfil?
Algunas máquinas pueden producir una gama definida de tamaños relacionados mediante espaciadores, soportes móviles, herramientas de casete, ajuste motorizado o ejes servocontrolados. Sin embargo, perfiles con posiciones de curvatura sustancialmente diferentes pueden requerir juegos de rodillos separados. El proveedor debe proporcionar una matriz de ajuste que muestre qué cambia y qué permanece fija.
¿qué hace que un perfil laminado se tuerza?
La torsión del perfil puede deberse a guías de entrada desalineadas, espacios desiguales entre los rodillos, posiciones incorrectas de las herramientas, tensiones residuales desiguales, variación de las propiedades del material o una secuencia de formación desequilibrada. Los operadores deben inspeccionar la tira, las guías y las estaciones de formación antes de confiar en el cabezal de corrección final para compensar el problema.
¿cómo se calcula la capacidad real de la máquina perfiladora?
La capacidad real debe incluir velocidad de conformado, longitud del producto, ciclos de punzonado y corte, reemplazo de bobinas, cambios, inspección, apilamiento, tiempo de inactividad y tasas de rechazo. Las piezas terminadas calificadas por hora o turno proporcionan una medida más confiable que los metros máximos por minuto indicados solo para la sección de conformado.
¿Qué se debe probar antes de enviar una máquina perfiladora?
La prueba de aceptación en fábrica debe utilizar material acordado y dibujos representativos. Debe verificar alimentación, conformación, punzonado, corte, dimensiones, rectitud, torsión, calidad de la superficie, funcionamiento continuo, cambios, recetas, alarmas y funciones de seguridad. Los métodos de prueba y los límites de aceptación deben acordarse de antemano.
 Spanish
 English
 Arabic
 Russian
 French