
Руководство по профилегибочной машине: от катушки до квалифицированного профиля
/Руководство для профилегибочной машины: от катушки до квалифицированного профиля
Оглавление
Профилегибочный станок преобразует непрерывную металлическую полосу в профили с последовательным поперечным сечением Вместо полного изгиба за одну операцию станок перемещает полосу через последовательность роликовых станций Каждая станция выполняет контролируемую часть общей деформации до тех пор, пока не будет изготовлен требуемый профиль.
Однако для изготовления квалифицированного профиля требуется нечто большее, чем просто пропускание материала через ролики.Состояние катушки, выравнивание, выравнивание входа, конструкция оснастки, точность вала, штамповка, резка и обработка готовой продукции - все это влияет на конечный результат.
В этом руководстве поясняется:
- Как работает процесс формования валков
- Какие компоненты составляют полную производственную линию
- Как свойства материала влияют на формование
- Почему конструкция и выравнивание роликов влияют на точность
- Как можно интегрировать штамповку и резку
- Что вызывает скручивание, смычок, волны и изменение размеров
- Как оценить реальные производственные мощности
- Какие проверки качества должны быть завершены
- Как выбрать машину для определенного профиля
Профилегибочная машина наиболее подходит для производства длинномерных металлических компонентов с постоянным поперечным сечением и повторяющимися размерами. типичные области применения включают профили C-, U-, Z-, W- и L-образной формы, монтажные кронштейны для солнечных батарей, кровельные панели, конструкционные каналы, дорожные ограждения, стальные компоненты опалубки и секции промышленной опоры.
Что такое валкообразующая машина?
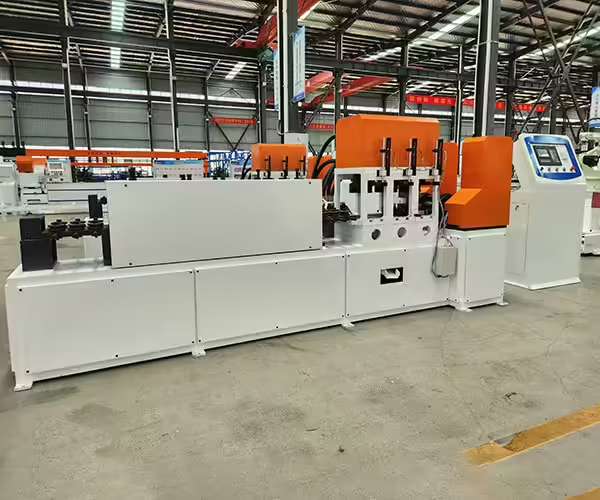
Профилегибочная машина - это промышленная система формования металла, которая постепенно изгибает непрерывную полосу через несколько пар контурных роликов. Каждая роликовая станция вносит небольшое изменение размеров, позволяя полосе достичь окончательной формы, не завершая все изгибы одновременно.
Общий принцип профилирование рулона делает процесс пригодным для многократного производства длинномерных профилей После правильного установления настроек оснастки и станка один и тот же участок можно непрерывно изготавливать из рулонного материала.
В отличие от пресс-тормоза, который обычно образует отдельные заготовки, линия профилегибочной обработки может сочетать в себе несколько операций в одном связанном производственном процессе.
В зависимости от готового продукта может выполняться полная линия
- Разгружать
- Выравнивание
- Сервопитание
- Штамповка
- Выемка
- Маркировка
- Прогрессивная формовка
- Сварка
- Измерение
- Резка
- Получение
- Штабелирование
- Объединение
Компания Jinbolida поставляет различные решения для формования фотоэлектрических кронштейнов, строительных профилей, W-, L- и Z-образной стали, дорожных барьеров и индивидуальных промышленных компонентов. эти приложения можно рассмотреть через компанию категории продукции профилегибочной машины.
Как работает профилегибочная машина
Плоская металлическая полоса не сразу входит в окончательную форму валка Деформация делится на тщательно разработанную серию стадий формования.
Загрузка катушки и удаление масла
Процесс начинается с загрузки металлической катушки на декоилер. декоилер поддерживает катушку и выпускает материал на производственную линию с контролируемой скоростью.
Его размер и структура должны совпадать:
- Максимальный вес катушки
- Внутренний диаметр катушки
- Внешний диаметр катушки
- Ширина полосы
- Скорость линии
- Требуемый метод расширения
Ручной декоилер может быть достаточным для легких катушек и небольших объемов производства. Тяжелые или непрерывно эксплуатируемые линии обычно требуют механизированного или гидравлического расширения, контролируемого вращения и подходящего метода загрузки катушек.
Неправильно центрированная катушка может привести к перемещению полосы вбок до того, как она достигнет формовочной машины. позже проблема может проявиться в виде неровных фланцев, неточной пробивки или чрезмерного давления на входные направляющие.
Выравнивание полосы
Рулонный материал естественным образом сохраняет кривизну. выравнивающий блок уменьшает этот набор рулонов и готовит более стабильную полосу для подачи, штамповки и формования.
Плохое выравнивание может привести к
- Нестабильное кормление
- Неточные местоположения отверстий
- Неравномерный роликовый контакт
- Профильный лук
- Изменение размеров
- Неправильная длина резки
Выравниватель следует регулировать с учетом толщины и прочности материала. Чрезмерное давление может обозначить поверхность или внести новые искажения, в то время как недостаточное давление может привести к слишком большой кривизне катушки.
Руководство и кормление
Направляющая входа центрирует полосу перед ее поступлением на формовочные станции. сервопитатели также могут позиционировать материал для штамповки или резки.
Стабильное кормление зависит от:
- Правильная ширина полосы
- Согласованная толщина материала
- Чистые направляющие поверхности
- Точное выравнивание направляющих
- Достаточный захват без повреждения поверхности
- Калиброванная обратная связь кодера
Ошибка подачи в начале линии может повлиять на каждый последующий процесс. Для продуктов с повторяющимися рисунками отверстий небольшие ошибки позиционирования могут накапливаться вдоль всего компонента.
Прогрессивное профилирование
Полоса проходит через последовательность роликовых станций Ранние станции обычно начинают основные повороты, промежуточные станции продолжают формироваться, а более поздние станции приводят профиль к его окончательной геометрии.
Правильная последовательность формирования зависит от
- Форма профиля
- Количество изгибов
- Углы изгиба
- Толщина материала
- Предел текучести
- Удлинение
- Поверхностное покрытие
- Требуемые допуски
- Приемлемый остаточный стресс
Добавление большего количества роликовых станций не улучшает качество автоматически Станции должны распределять деформацию надлежащим образом Слишком мало ступеней может создать чрезмерную нагрузку, в то время как ненужные ступени увеличивают длину станка, стоимость оснастки и сложность регулировки.
Выпрямление и коррекция
Даже правильно разработанный процесс формования может потребовать окончательного выпрямления или коррекции устройства. этот блок осуществляет контролируемые регулировки для уменьшения лука, развала или скручивания.
Коррекция должна быть завершена только после того, как основные причины искажений были исследованы Использование выпрямляющего устройства для компенсации неправильного выравнивания роликов или нестабильного материала может скрыть, а не решить первоначальную проблему.
Измерение и резка
После формовани профиль измер ют и раздел ют на заданные длины.
Распространенные методы резки включают:
- Предварительная резка плоской полосы
- Стоп-к-нарезать после формирования
- Летающая отсечка
- Резка пилы
- Гидравлическая высечка
- Сервопривод слежения резки
Правильный метод зависит от геометрии профиля, требуемого конечного состояния, скорости линии и допуска длины.
Система "стоп-вырез" относительно проста, но временно прерывает движение материала. Летающая режущая система следует за движущимся профилем и может поддерживать более высокую непрерывную производительность, хотя синхронизация и конструкция инструментов становятся более требовательными.
Прием и укладка
Готовые профили должны поддерживаться, когда они покидают машину Длинные, тонкие секции могут сгибаться, царапать или скручиваться, если они падают без контролируемого обращения.
Приемное оборудование может включать в себя
- Столы выбега
- Моторные конвейеры
- Автоматическая разгрузка
- Роботизированная или механическая укладка
- Системы подсчета
- Комплектация оборудования
Джинболида Формовочная машина Вспомогательное оборудование может быть рассмотрено, когда линия требует скоординированной загрузки, приема, штабелирования или повышения эффективности.
Основные компоненты профилегибочной машины
Формообразователь валков является центральной частью производственной линии, но его производительность зависит от нескольких механических и управляющих компонентов.
| Компонент | Основная функция | Влияние на готовое качество |
|---|---|---|
| Машинная база | Поддерживает систему формования | Влияет на долгосрочное выравнивание и вибрацию |
| Роликовые станции | Постепенно формируют металлическую полосу | Определяют геометрию профиля и консистенцию изгиба |
| Формовочные валки | Контактируют и деформируют материал | Влияют на размеры, отделку и расход материала |
| Валы | Удерживайте и вращайте ролики | Влияние на биение и выравнивание |
| Подшипники | Вращение опорного вала | Влияют на стабильность, тепло и вибрацию |
| Система привода | Передает электроэнергию на станции | Управляет крутящим моментом и формирует непрерывность |
| Руководства входа | Центрируйте входящую полосу | Влияют на баланс фланца и симметрию профиля |
| Выпрямляющий агрегат | Исправляет смычок или скрутку | Улучшает конечное состояние профиля |
| Система управления | Управляет рецептами и движениями | Поддерживает повторяемость и автоматизацию |
| Система безопасности | Защищает операторов и оборудование | Снижает воздействие на движущиеся и опасные зоны |
Рама машины и основание
Основание должно обеспечивать достаточную жесткость для толщины материала, силы формования и рабочей скорости. слабое или плохо выровненное основание может позволить изменять положения роликов под нагрузкой.
Имеют значение и требования к фундаменту Неравномерная установка может внести ошибки центровки даже при правильной сборке машины на предприятии производителя.
Ролики и инструменты
Формовочные ролики определяют, как полоса постепенно изгибается. их конструкция требует четкого понимания текучести материала, припуска на изгиб, допусков на возврат и профиль.
На качество оснастки влияют
- Материал ролика
- Термическая обработка
- Точность обработки
- Твердость поверхности
- Шероховатость поверхности
- Концентричность
- Метод позиционирования
- Состояние обслуживания
Поверхность ролика также должна быть совместима с материалами с покрытием или чувствительными к внешнему виду. шероховатые поверхности и скопившиеся металлические частицы могут царапать оцинкованные, окрашенные или нержавеющие стальные катушки.
Валы и подшипники
Диаметр вала сам по себе не определяет качество машины. Материал вала, термическая обработка, расположение подшипников, пролет, биение и конструкция станции должны оцениваться вместе.
Чрезмерное отклонение вала может изменить зазор ролика под нагрузкой. Это может привести к изменению размеров между центром и краями профиля.
Привод и трансмиссия
В профилегибочных машинах могут использоваться системы с цепным, зубчатым или редукторным приводом Привод должен обеспечивать достаточный крутящий момент и поддерживать согласованное вращение по станциям.
Признаки проблем передачи могут включать в себя
- Нерегулярная скорость
- Чрезмерный шум
- Вибрация
- Цепное движение
- Износ шестерни
- Тепло вокруг подшипников
- Следы поверхности, вызванные неустойчивым движением полосы
Материалы, используемые при профилировании рулонов
Профилегибочная машина может обрабатывать углеродистую сталь, оцинкованную сталь, нержавеющую сталь, алюминий и другие материалы на основе рулонов, если они разработаны с учетом их механических свойств.
Выбор материала влияет как на готовый продукт, так и на конфигурацию оборудования.
Углеродистая сталь
Углеродистая сталь широко используется для структурных профилей. ее формующее поведение зависит от марки, прочности и толщины. продукты могут потребовать покрытия или другой обработки поверхности после формования.
Оцинкованная сталь
Оцинкованная сталь обычно используется для наружного строительства и фотоэлектрических монтажных компонентов. направляющие и ролики должны защищать цинковое покрытие от царапин и чрезмерного давления.
Нержавеющая сталь
Нержавеющая сталь обеспечивает коррозионную стойкость, но может производить большую закалку и пружинение, чем некоторые углеродистые стали с более низкой прочностью. Инструмент и усилие машины должны быть оценены для выбранной марки.
Алюминий
Алюминий легкий и коррозионностойкий, но его поверхность может быть чувствительна к царапинам и следам давления. отделка инструмента, чистота и обращение с материалом особенно важны.
Поставщик должен получать фактические данные о материалах, в том числе
- Оценка
- Минимальная и максимальная толщина
- Предел текучести
- Прочность на разрыв
- Удлинение
- Покрытие
- Ширина полосы
- Вес катушки
- Требования к поверхности
Общие описания, такие как “steel coil”, недостаточны для точного проектирования линий.
Применение профилегибочных машин

Один и тот же принцип формирования можно адаптировать ко многим профильным семействам и отраслям.
Фотоэлектрические кронштейны
Производство солнечной поддержки может включать С-каналы, U-каналы, Z-образные прогоны, стойки с прорезями и стойки для монтажа на землю. Эти линии часто включают в себя сервоподачу, штамповку и автоматическую резку.
Исследовать Jinbolida 's могут заводы, производящие профили крепления солнечных батарей Машина для формовки кронштейнов для солнечных фотоэлектрических систем решения.
Сталь W-, L- и Z-образной формы
Профили W-, L- и Z-образной формы используются в строительстве, стальных конструкциях, складском хозяйстве, автомобильных компонентах и других промышленных системах.
The Машина для формовки стали W, L, Z-образной формы к категории относится оборудование для непрерывного производства нескольких типов конструкционного профиля.
Строительные профили
Строительное профилегибочное оборудование может производить:
- Кровельные панели
- Стеновые панели
- Профили дверной рамы
- Опалубочные панели
- Горизонтальные ребра
- C- и U-каналы
- Индивидуальные структурные секции
Джинболида Формовочная машина строительного типа range поддерживает различные строительные и конструкционные применения.
Дорожные барьеры
Компоненты шоссе и барьеров движения требуют контролируемой геометрии волн, положения дыр, длины и состояния поверхности. А Машина для формирования дорожных ограждений может сочетать подачу рулона, штамповку, формование и резку для непрерывного производства барьеров.
Формирование рулона по сравнению с другими методами
Различные объемы производства и требования к продукции могут способствовать различным технологиям формования.
| Фактор | Формирование рулона | Торможение нажатием | Штамповка |
|---|---|---|---|
| Лучший тип продукта | Длинные профили с постоянными сечениями | Разнообразные изгибы и более короткие партии | Повторные отдельные части |
| Материальная поставка | Обычно непрерывная катушка | Лист или вырезанная заготовка | Лист или катушка |
| Метод производства | Непрерывный прогрессивный изгиб | Piece-by-piece bending | Press and die operation |
| Long-profile consistency | High after correct setup | More operator dependent | Depends on part and die |
| Inline punching | Easily integrated | Обычно отдельные | Can be integrated into tooling |
| Product-length flexibility | High for the same cross-section | High but slower | Limited by tooling and press |
| Tooling requirement | Profile-specific roll tooling | General bending tools | Dedicated dies |
| Suitable volume | От среднего до высокого | Низкий и средний | Высокий |
Roll forming is particularly valuable when the same cross-section must be produced in several lengths. The cutting system can change product length without replacing the complete forming toolset.
Press braking remains useful for prototypes, low-volume orders and products with frequently changing bend positions. Stamping is suitable for repeated individual parts that can be manufactured effectively with dedicated dies.
Как интегрирована перфорация
Many formed profiles require holes, slots, notches or connection features. Punching can occur before, during or after the main forming operation.
Предварительная штамповка
Pre-punching processes the flat strip before it enters the forming rollers.
К преимуществам относятся
- Easier tool access
- Stable support under the strip
- Efficient production of repeated holes
- Simpler removal of punched waste
However, material deformation during forming must be considered when calculating final hole positions.
После перфорации
Post-punching creates holes after some or all bends have been completed.
This method may be required for side-wall features or holes referenced to the final section. Tooling must support the three-dimensional profile without crushing or distorting it.
Пробивка как производственное узкое место
A roll forming machine may operate continuously at high speed, but a dense punching pattern can reduce the speed of the entire line.
Capacity calculations should include:
- Punching strokes per product
- Press cycle time
- Feeder acceleration
- Hole-pattern complexity
- Tool-change time
- Удаление лома
- Цикл резки
- Обработка готовой продукции
Maximum forming speed should never be used as the only measure of line capacity.
Общие дефекты формирования рулонов
Understanding defect patterns helps operators locate the process stage that needs correction.
Профиль Твист
Twist means the profile rotates along its length. It may result from uneven material stress, incorrect entry alignment, unequal roller gaps or asymmetrical forming pressure.
The investigation should begin with the raw strip, guides and roller alignment before the correction head is adjusted.
Боу и Камбер
Bow is curvature along the vertical direction, while camber generally describes sideways curvature. Causes may include coil set, uneven deformation, poor straightening or unbalanced material properties.
Краевая волна
Edge wave occurs when the profile edge becomes longer than the central region. It can result from excessive longitudinal strain or an unsuitable forming sequence.
Вспышка
Flare appears when the profile ends open or close differently from the main section. Residual stress released during cutting is a common contributor.
Размерное изменение
Changing web width, flange height or bend angle may be caused by:
- Material-thickness variation
- Износ ролика
- Shaft movement
- Incorrect gap settings
- Нестабильное кормление
- Machine-frame movement
- Tooling contamination
Повреждение поверхности
Scratches and marks may come from rough guides, damaged rollers, trapped particles, excessive pressure or unsuitable receiving equipment.
The existing article Основы и применение профилегибочных машин provides additional introductory information on machine operation and common maintenance checks.
Контроль качества от катушки до готового профиля
Quality control should be distributed across the production process rather than completed only after an entire batch has been manufactured.
Входящий осмотр материалов
Проверка:
- Material certificate
- Оценка
- Толщина
- Ширина полосы
- Coil condition
- Покрытие
- Повреждение поверхности
- Идентификация катушки
Проверка первой статьи
After setup or changeover, inspect the first completed profile for:
- Размеры поперечного сечения
- Углы изгиба
- Положение отверстия
- Размер отверстия
- Длина разреза
- Прямолинейность
- Твист
- Состояние поверхности
- Assembly fit
Внутрипроцессный осмотр
Production samples should be checked at defined intervals. Inspection frequency may increase after a coil change, tooling adjustment or process interruption.
Окончательная инспекция
Final inspection should verify that accepted profiles are correctly identified, stacked and protected. Handling damage can make an accurately formed product unsuitable for use.
Оценка мощности профилегибочной машины
A practical output calculation should consider the entire line.
Qualified output depends on:
- Forming speed
- Длина продукта
- Цикл перфорации
- Цикл резки
- Замена катушки
- Setup time
- Переключения
- Инспекция
- Штабелирование
- Доступность
- Частота отбраковки
For example, a line capable of forming at 30 meters per minute will not deliver 30 meters of qualified product every minute throughout an eight-hour shift. Time is also required for coil changes, inspections, cutting and unplanned stops.
Request a capacity calculation based on one or more representative products. The supplier should state the profile, material, hole pattern, length and operating assumptions used.
Автоматизация и цифровой контроль производства
Modern lines can connect mechanical production with digital monitoring.
Полезные функции включают в себя
- Product recipe storage
- Контроль количества партии
- Automatic length adjustment
- Punching pattern programming
- Production counting
- История тревоги
- Запись простоя
- Material-use tracking
- Мониторинг энергии
- Напоминания по техническому обслуживанию
- Удаленная диагностика
Automation should address a defined production problem. Adding more sensors or control screens does not create value unless the data supports setup, quality, maintenance or planning decisions.
A stable mechanical process remains essential. Software cannot compensate for worn tooling, incorrect alignment or unsuitable material.
Меры безопасности
Roll forming lines contain rotating shafts, driven rollers, moving strip, punching presses, cutting tools and hydraulic systems. These areas require suitable guarding and controlled access.
The Occupational Safety and Health Administration’s machine-guarding guidance explains that moving machine parts can cause serious workplace injuries and should be protected with appropriate safeguards.
A line-specific safety review should consider:
- Roller and shaft access
- Pinch points
- Decoiler movement
- Загрузка катушки
- Punching and cutting zones
- Ejected scrap
- Hydraulic pressure
- Electrical isolation
- Аварийные остановки
- Interlocked guards
- Доступ к техническому обслуживанию
- Lockout procedures
Operators should receive training for normal production, setup, cleaning, tool changes and emergency conditions.
Как выбрать правильную машину для формования рулонов
Begin with the finished product rather than a generic equipment specification.
Provide the supplier with:
- Complete profile drawings
- Сорт материала и прочность
- Диапазон толщины
- Размеры катушки
- Выкройки отверстий
- Длины продукта
- Требуемые допуски
- Годовой объем
- Размер партии
- Частота переключения
- Требуемая автоматизация
- Планировка завода
- Электропитание
- Критерии принятия
Then compare proposed systems based on:
- Confirmed profile capability
- Material range
- Дизайн инструментов
- Machine rigidity
- Конфигурация перфорации
- Метод резки
- Changeover process
- Квалифицированный выпуск
- Safety design
- Factory acceptance testing
- Documentation and training
- Техническая поддержка
A useful factory acceptance test should process the agreed material from coil loading to finished-profile collection. Dimensions, hole positions, cut length, straightness, twist and surface condition should be documented.
For additional procurement considerations, refer to Советы по покупке профилегибочных машин: Руководство, стандарты и стратегия на 2026 год.
Заключение
A roll forming machine is not simply a group of rollers. It is a connected production system that manages material from the coil through leveling, feeding, forming, punching, cutting and finished-product handling.
Stable output depends on the relationship between the raw material, tooling, machine structure, control system and quality requirements. Maximum speed matters, but qualified output, repeatable dimensions, controlled changeovers and reliable maintenance are more useful measures of long-term performance.
Jinbolida develops roll forming, punching, cutting and automated production-line solutions for photovoltaic, construction, steel-structure, traffic and industrial applications. Manufacturers can submit profile drawings, material data, production targets and factory-layout information through the Контактная страница Джинболида for a configuration based on actual production requirements.
Часто задаваемые вопросы
Какую продукцию может изготовить профилегибочная машина?
A roll forming machine can produce long metal components with a constant cross-section, including C-, U-, Z-, W- and L-shaped profiles, solar mounting rails, roofing panels, formwork parts and highway barriers. The exact product range depends on the roller tooling, material properties, punching system and cutting method.
Может ли одна профилегибочная машина производить профили разных размеров?
Some machines can produce a defined range of related sizes through spacers, movable stands, cassette tooling, motorized adjustment or servo-controlled axes. However, profiles with substantially different bend positions may require separate roller sets. The supplier should provide an adjustment matrix showing what changes and what remains fixed.
Что вызывает скручивание профил, сформированного в рулоне?
Profile twist can result from misaligned entry guides, unequal roller gaps, incorrect tooling positions, uneven residual stress, material-property variation or an unbalanced forming sequence. Operators should inspect the strip, guides and forming stations before relying on the final correction head to compensate for the problem.
Как рассчитывается реальная производительность профилегибочной машины?
Real capacity should include forming speed, product length, punching and cutting cycles, coil replacement, changeovers, inspection, stacking, downtime and rejection rates. Qualified finished pieces per hour or shift provide a more reliable measure than maximum meters per minute stated for the forming section alone.
Что следует проверить перед отправкой профилегибочной машины?
The factory acceptance test should use agreed material and representative drawings. It should verify feeding, forming, punching, cutting, dimensions, straightness, twist, surface quality, continuous running, changeovers, recipes, alarms and safety functions. Test methods and acceptance limits should be agreed in advance.
 Russian
 English
 Arabic
 Spanish
 French