
دليل آلة تشكيل اللفة: من الملف إلى الملف الشخصي المؤهل
جدول المحتويات
تقوم آلة تشكيل اللف بتحويل الشريط المعدني المستمر إلى مقاطع جانبية ذات مقطع عرضي ثابت. بدلاً من إكمال الانحناء الكامل في عملية واحدة، تقوم الآلة بتحريك الشريط عبر سلسلة من محطات الأسطوانة. تقوم كل محطة بتنفيذ جزء متحكم فيه من التشوه الكلي حتى يتم إنتاج المظهر الجانبي المطلوب.
ومع ذلك، فإن إنتاج ملف تعريف مؤهل يتطلب أكثر من مجرد تمرير المواد عبر البكرات. تؤثر حالة الملف، والتسوية، ومحاذاة الإدخال، وتصميم الأدوات، ودقة العمود، والتثقيب، والقطع، والتعامل مع المنتج النهائي على النتيجة النهائية.
يوضح هذا الدليل:
- كيف تعمل عملية تشكيل اللفة
- ما هي المكونات التي تشكل خط الإنتاج الكامل
- كيف تؤثر خصائص المواد على التشكيل
- لماذا يؤثر تصميم الأسطوانة ومحاذاتها على الدقة
- كيف يمكن دمج التثقيب والقطع
- ما الذي يسبب الالتواء والقوس والأمواج وتغير الأبعاد
- كيفية تقييم القدرة الإنتاجية الحقيقية
- ما هي فحوصات الجودة التي ينبغي إكمالها
- كيفية تحديد جهاز لملف تعريف محدد
تعتبر آلة تشكيل اللف أكثر ملاءمة لإنتاج مكونات معدنية طويلة ذات مقطع عرضي ثابت وأبعاد متكررة. تشمل التطبيقات النموذجية مقاطع على شكل C وU وZ وW وL وأقواس التثبيت الشمسية وألواح التسقيف والقنوات الهيكلية وحواجز الطرق السريعة ومكونات القوالب الفولاذية وأقسام الدعم الصناعي.
ما هي آلة تشكيل لفة؟
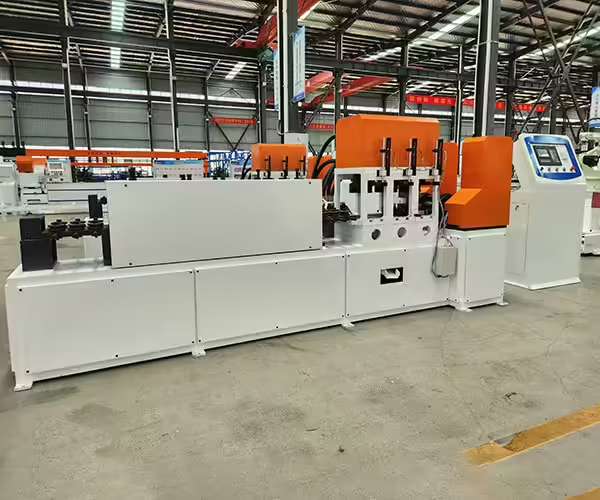
آلة تشكيل اللف عبارة عن نظام صناعي لتشكيل المعادن يقوم بثني الشريط المستمر تدريجيًا من خلال أزواج متعددة من البكرات المحددة. تقوم كل محطة أسطوانية بإجراء تغيير بسيط في الأبعاد، مما يسمح للشريط بالوصول إلى شكله النهائي دون إكمال جميع الانحناءات مرة واحدة.
المبدأ العام ل تشكيل لفة يجعل العملية مناسبة للإنتاج المتكرر للمقاطع الطويلة. بمجرد إنشاء الأدوات وإعدادات الماكينة بشكل صحيح، يمكن تصنيع نفس القسم بشكل مستمر من مادة الملف.
على عكس فرامل الضغط، التي تشكل عادةً فراغات فردية، يمكن لخط تشكيل اللفة أن يجمع بين عدة عمليات في عملية إنتاج واحدة متصلة.
اعتمادًا على المنتج النهائي، قد يتم تنفيذ خط كامل
- إزالة التربة
- التسوية
- التغذية المؤازرة
- اللكم
- الشق
- وضع العلامات
- التشكيل التدريجي
- لحام
- قياس
- القطع
- استلام
- التراص
- تجميع
توفر Jinbolida حلول تشكيل مختلفة للأقواس الكهروضوئية، وملامح البناء، والفولاذ على شكل W- وL- وZ، وحواجز المرور والمكونات الصناعية المخصصة. ويمكن مراجعة هذه التطبيقات من خلال الشركة فئات منتجات آلات تشكيل اللف.
كيف تعمل آلة تشكيل اللفة
لا يدخل الشريط المعدني المسطح على الفور إلى شكل الأسطوانة النهائي. وينقسم التشوه إلى سلسلة مصممة بعناية من مراحل التشكيل.
تحميل لفائف وإزالة التربة
تبدأ العملية بتحميل الملف المعدني على آلة فك اللفائف. يدعم جهاز فك اللفائف الملف ويطلق المواد في خط الإنتاج بمعدل متحكم فيه.
يجب أن يتطابق حجمها وبنيتها مع:
- الحد الأقصى لوزن الملف
- القطر الداخلي للملف
- القطر الخارجي للملف
- عرض الشريط
- سرعة الخط
- طريقة التوسع المطلوبة
قد تكون أداة فك اللف اليدوية كافية للملفات الخفيفة وأحجام الإنتاج المنخفضة. تتطلب الخطوط الثقيلة أو التي يتم تشغيلها بشكل مستمر عادةً تمددًا كهربائيًا أو هيدروليكيًا ودورانًا متحكمًا فيه وطريقة مناسبة لتحميل الملف.
يمكن أن يتسبب الملف المتمركز بشكل غير صحيح في تحرك الشريط جانبيًا قبل أن يصل إلى آلة التشكيل. قد تظهر المشكلة لاحقًا على شكل حواف غير مستوية أو تثقيب غير دقيق أو ضغط مفرط على أدلة الدخول.
تسوية الشريط
تحتفظ المادة الملفوفة بالانحناء بشكل طبيعي. تعمل وحدة التسوية على تقليل مجموعة الملفات هذه وإعداد شريط أكثر استقرارًا للتغذية والتثقيب والتشكيل.
يمكن أن يؤدي ضعف التسوية إلى:
- تغذية غير مستقرة
- مواقع الحفر غير دقيقة
- اتصال الأسطوانة غير المتكافئ
- القوس الملف الشخصي
- اختلاف الأبعاد
- طول القطع غير منتظم
يجب ضبط جهاز التسوية ليناسب سمك المادة وقوتها. يمكن أن يؤدي الضغط الزائد إلى تحديد السطح أو إدخال تشويه جديد، في حين أن الضغط غير الكافي قد يترك الكثير من انحناء الملف.
التوجيه والتغذية
يقوم دليل الدخول بتوسيط الشريط قبل دخوله إلى محطات التشكيل. قد تقوم وحدات التغذية المؤازرة أيضًا بوضع المادة للتثقيب أو القطع.
التغذية المستقرة تعتمد على:
- عرض الشريط الصحيح
- سمك مادة متسقة
- تنظيف أسطح الدليل
- محاذاة الدليل بدقة
- قبضة كافية دون تلف السطح
- ردود فعل التشفير معايرة
يمكن أن يؤثر خطأ التغذية في بداية الخط على كل عملية في اتجاه مجرى النهر. بالنسبة للمنتجات ذات أنماط الثقوب المتكررة، قد تتراكم أخطاء تحديد المواقع الصغيرة على طول المكون بأكمله.
تشكيل لفة التقدمية
يمر الشريط عبر سلسلة من المحطات الدوارة. تبدأ المحطات المبكرة عادةً الانحناءات الرئيسية، وتستمر المحطات المتوسطة في التشكل، وتقوم المحطات اللاحقة بإحضار المظهر الجانبي إلى هندسته النهائية.
يعتمد تسلسل التشكيل الصحيح على:
- شكل الملف الشخصي
- عدد الانحناءات
- زوايا الانحناء
- سمك المادة
- قوة العائد
- استطالة
- طلاء السطح
- التفاوتات المطلوبة
- الإجهاد المتبقي المقبول
إن إضافة المزيد من محطات الأسطوانة لا يؤدي إلى تحسين الجودة تلقائيًا. يجب على المحطات توزيع التشوه بشكل مناسب. قد تؤدي المراحل القليلة جدًا إلى إجهاد مفرط، بينما تؤدي المراحل غير الضرورية إلى زيادة طول الماكينة وتكلفة الأدوات وتعقيد التعديل.
الاستقامة والتصحيح
حتى عملية التشكيل المصممة بشكل صحيح قد تتطلب جهاز تقويم أو تصحيح نهائي. تقوم هذه الوحدة بإجراء تعديلات يمكن التحكم فيها لتقليل القوس أو الحدبة أو الالتواء.
يجب أن يكتمل التصحيح فقط بعد التحقيق في الأسباب الرئيسية للتشويه. يمكن أن يؤدي استخدام جهاز تقويم للتعويض عن محاذاة الأسطوانة غير الصحيحة أو المواد غير المستقرة إلى إخفاء المشكلة الأصلية بدلاً من حلها.
القياس والقطع
بعد التشكيل، يتم قياس المظهر الجانبي وفصله إلى أطوال محددة.
تشمل طرق القطع الشائعة ما يلي:
- القطع المسبق للشريط المسطح
- توقف للقطع بعد التشكيل
- قطع الطيران
- قطع المنشار
- قطع القالب الهيدروليكي
- قطع تتبع المؤازرة
تعتمد الطريقة الصحيحة على هندسة المظهر الجانبي وحالة النهاية المطلوبة وسرعة الخط وتسامح الطول.
يعد نظام التوقف عن القطع واضحًا نسبيًا ولكنه يقاطع حركة المواد مؤقتًا. يتبع نظام القطع الطائر المظهر الجانبي المتحرك وقد يدعم مخرجات مستمرة أعلى، على الرغم من أن تصميم المزامنة والأدوات يصبح أكثر تطلبًا.
الاستلام والتكديس
يجب دعم المقاطع النهائية عند مغادرتها الماكينة. يمكن للأجزاء الطويلة والرفيعة أن تنحني أو تخدش أو تلتوي إذا سقطت دون التحكم في التعامل معها.
قد تشمل معدات الاستلام ما يلي:
- جداول النفاد
- الناقلات بالطاقة
- التفريغ التلقائي
- التراص الآلي أو الميكانيكي
- أنظمة العد
- معدات التجميع
جينبوليدا معدات مساعدة لآلة التشكيل يمكن أخذه في الاعتبار عندما يتطلب الخط تحسينات منسقة في التحميل أو الاستقبال أو التراص أو الكفاءة.
المكونات الرئيسية لآلة تشكيل اللفة
تعتبر اللفة السابقة الجزء المركزي من خط الإنتاج، لكن أدائها يعتمد على العديد من المكونات الميكانيكية والتحكم.
| مكون | الوظيفة الرئيسية | التأثير على الجودة النهائية |
|---|---|---|
| قاعدة الآلة | يدعم نظام التشكيل | يؤثر على المحاذاة والاهتزاز على المدى الطويل |
| محطات الأسطوانة | تشكيل الشريط المعدني تدريجيا | تحديد هندسة الملف الشخصي واتساق الانحناء |
| تشكيل بكرات | الاتصال وتشويه المادة | تؤثر على الأبعاد والتشطيب وتدفق المواد |
| مهاوي | عقد وتدوير البكرات | التأثير على الجريان والمحاذاة |
| محامل | دعم دوران رمح | تؤثر على الاستقرار والحرارة والاهتزاز |
| نظام القيادة | ينقل الطاقة إلى المحطات | يتحكم في عزم الدوران ويشكل الاستمرارية |
| أدلة الدخول | مركز الشريط الوارد | تؤثر على توازن الحافة وتماثل المظهر الجانبي |
| وحدة استقامة | يصحح القوس أو الالتواء | يحسن حالة الملف الشخصي النهائي |
| نظام التحكم | يدير الوصفات والحركات | يدعم التكرار والأتمتة |
| نظام السلامة | يحمي المشغلين والمعدات | يقلل من التعرض للمناطق المتحركة والخطرة |
إطار الآلة وقاعدتها
يجب أن توفر القاعدة صلابة كافية لسمك المادة وقوة التشكيل وسرعة التشغيل. قد تسمح القاعدة الضعيفة أو سيئة المحاذاة بتغيير مواضع الأسطوانة تحت الحمل.
متطلبات الأساس مهمة أيضًا. يمكن أن يؤدي التثبيت غير المتساوي إلى حدوث أخطاء في المحاذاة حتى عندما يتم تجميع الجهاز بشكل صحيح في منشأة الشركة المصنعة.
بكرات وأدوات
تحدد بكرات التشكيل كيفية ثني الشريط تدريجيًا. يتطلب تصميمها فهمًا واضحًا لتدفق المواد، وبدل الانحناء، والظهر الزنبركي، وتفاوتات المظهر الجانبي.
تتأثر جودة الأدوات بما يلي:
- مادة الأسطوانة
- المعالجة الحرارية
- دقة التصنيع
- صلابة السطح
- خشونة السطح
- التركيز
- طريقة تحديد المواقع
- حالة الصيانة
يجب أن يكون سطح الأسطوانة أيضًا متوافقًا مع المواد المطلية أو الحساسة للمظهر. يمكن للأسطح الخشنة والجزيئات المعدنية المتراكمة أن تخدش ملفات الفولاذ المجلفن أو المطلي أو المقاوم للصدأ.
مهاوي ومحامل
قطر العمود وحده لا يحدد جودة الماكينة. يجب تقييم مادة العمود والمعالجة الحرارية وترتيب المحمل والامتداد والجريان وهيكل المحطة معًا.
يمكن أن يؤدي انحراف العمود المفرط إلى تغيير فجوة الأسطوانة تحت الحمل. قد يؤدي هذا إلى اختلاف الأبعاد بين مركز وحواف المظهر الجانبي.
القيادة وناقل الحركة
قد تستخدم آلات تشكيل اللف أنظمة تعمل بالسلسلة أو التروس أو علبة التروس. يجب أن يوفر المحرك عزم دوران كافيًا ويحافظ على دوران منسق عبر المحطات.
يمكن أن تشمل علامات مشاكل النقل ما يلي:
- سرعة غير منتظمة
- الضوضاء المفرطة
- اهتزاز
- حركة السلسلة
- ارتداء العتاد
- الحرارة حول المحامل
- العلامات السطحية الناتجة عن حركة الشريط غير المستقرة
المواد المستخدمة في تشكيل لفة
قد تقوم آلة تشكيل اللف بمعالجة الفولاذ الكربوني والفولاذ المجلفن والفولاذ المقاوم للصدأ والألمنيوم والمواد الأخرى القائمة على الملفات عند تصميمها لخصائصها الميكانيكية.
يؤثر اختيار المواد على كل من المنتج النهائي وتكوين المعدات.
الفولاذ الكربوني
يستخدم الفولاذ الكربوني على نطاق واسع في التشكيلات الهيكلية. يعتمد سلوك التشكيل على الدرجة والقوة والسمك. قد تتطلب المنتجات طلاءًا أو معالجة سطحية أخرى بعد التشكيل.
الفولاذ المجلفن
يشيع استخدام الفولاذ المجلفن في البناء الخارجي ومكونات التركيب الكهروضوئية. يجب أن تحمي الأدلة والبكرات طلاء الزنك من الخدوش والضغط الزائد.
الفولاذ المقاوم للصدأ
يوفر الفولاذ المقاوم للصدأ مقاومة للتآكل ولكنه قد ينتج عنه تصلب عمل وزنبرك أكبر من بعض أنواع الفولاذ الكربوني منخفض القوة. يجب تقييم الأدوات وقوة الماكينة للدرجة المحددة.
الألومنيوم
الألومنيوم خفيف الوزن ومقاوم للتآكل، ولكن سطحه يمكن أن يكون حساسًا للخدوش وعلامات الضغط. تعتبر تشطيب الأدوات والنظافة والتعامل مع المواد ذات أهمية خاصة.
يجب أن يتلقى المورد بيانات مادية فعلية، بما في ذلك:
- درجة
- الحد الأدنى والحد الأقصى للسمك
- قوة العائد
- قوة الشد
- استطالة
- طلاء
- عرض الشريط
- وزن الملف
- متطلبات السطح
الأوصاف العامة مثل “steel coil” ليست كافية لتصميم الخط الدقيق.
تطبيقات آلة تشكيل لفة

يمكن تكييف نفس مبدأ التشكيل مع العديد من العائلات والصناعات الشخصية.
الأقواس الكهروضوئية
قد يشمل إنتاج الدعم الشمسي قنوات C، وقنوات U، ومدادات على شكل حرف Z، ودعامات مشقوقة، وأعمدة تثبيت على الأرض. تدمج هذه الخطوط في كثير من الأحيان التغذية المؤازرة والتثقيب والقطع التلقائي.
يمكن للمصانع التي تنتج مقاطع تركيب الطاقة الشمسية استكشاف جينبوليدا آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية الحلول.
فولاذ على شكل W- وL- وZ
تُستخدم المقاطع الجانبية على شكل W- وL- وZ في البناء والهياكل الفولاذية والتخزين ومكونات السيارات والأنظمة الصناعية الأخرى.
ال آلة تشكيل الفولاذ على شكل W وL وZ تشمل الفئة معدات الإنتاج المستمر للعديد من أنواع التشكيلات الهيكلية.
لمحات البناء
قد تنتج معدات تشكيل لفة البناء:
- ألواح التسقيف
- ألواح الحائط
- ملامح إطار الباب
- لوحات القوالب
- الأضلاع الأفقية
- قنوات C وU
- أقسام هيكلية مخصصة
جينبوليدا آلة تشكيل نوع البناء يدعم Range تطبيقات البناء والهيكلية المختلفة.
الحواجز المرورية
تتطلب مكونات الطريق السريع وحاجز المرور هندسة موجية يمكن التحكم فيها، وموضع الثقب، والطول، وحالة السطح. أ آلة تشكيل حاجز المرور قد يجمع بين تغذية الملف والتثقيب والتشكيل والقطع لإنتاج الحاجز المستمر.
تشكيل لفة مقارنة بالطرق الأخرى
قد تفضل أحجام التصنيع ومتطلبات المنتج المختلفة تقنيات التشكيل المختلفة.
| عامل | تشكيل لفة | اضغط على الكبح | ختم |
|---|---|---|---|
| أفضل نوع المنتج | لمحات طويلة مع أقسام ثابتة | انحناءات متنوعة ودفعات أقصر | الأجزاء الفردية المتكررة |
| توريد المواد | عادة لفائف مستمرة | ورقة أو قطع فارغة | ورقة أو لفائف |
| طريقة الإنتاج | الانحناء التدريجي المستمر | الانحناء قطعة قطعة | عملية الصحافة والقالب |
| اتساق طويل | عالية بعد الإعداد الصحيح | المزيد من المشغل يعتمد | يعتمد على جزء ويموت |
| اللكم المضمنة | متكاملة بسهولة | عادة منفصلة | يمكن دمجها في الأدوات |
| مرونة طول المنتج | عالية لنفس المقطع العرضي | عالية ولكن أبطأ | محدودة بالأدوات والضغط |
| متطلبات الأدوات | أدوات اللف الخاصة بملف التعريف | أدوات الانحناء العامة | يموت مخصصة |
| حجم مناسب | متوسطة إلى عالية | منخفضة إلى متوسطة | عالي |
يعد تشكيل اللفة ذا قيمة خاصة عندما يجب إنتاج نفس المقطع العرضي بعدة أطوال. يمكن لنظام القطع تغيير طول المنتج دون استبدال مجموعة أدوات التشكيل الكاملة.
يظل الكبح بالضغط مفيدًا للنماذج الأولية والطلبات ذات الحجم المنخفض والمنتجات ذات مواضع الانحناء المتغيرة بشكل متكرر. الختم مناسب للأجزاء الفردية المتكررة التي يمكن تصنيعها بفعالية باستخدام قوالب مخصصة.
كيف يتم دمج اللكم
تتطلب العديد من الملفات الشخصية المشكلة ثقوبًا أو فتحات أو شقوقًا أو ميزات اتصال. يمكن أن يحدث التثقيب قبل أو أثناء أو بعد عملية التشكيل الرئيسية.
اللكم المسبق
يقوم التثقيب المسبق بمعالجة الشريط المسطح قبل دخوله إلى بكرات التشكيل.
تشمل المزايا ما يلي:
- سهولة الوصول إلى الأداة
- دعم مستقر تحت الشريط
- الإنتاج الفعال للثقوب المتكررة
- إزالة النفايات المثقوبة بشكل أبسط
ومع ذلك، يجب أخذ تشوه المادة أثناء التشكيل في الاعتبار عند حساب مواضع الثقب النهائية.
بعد اللكم
يؤدي ما بعد التثقيب إلى إنشاء ثقوب بعد اكتمال بعض أو كل الانحناءات.
قد تكون هذه الطريقة مطلوبة لميزات الجدار الجانبي أو الثقوب المشار إليها في القسم الأخير. يجب أن تدعم الأدوات المظهر الجانبي ثلاثي الأبعاد دون سحقه أو تشويهه.
اللكم كعنق الزجاجة في الإنتاج
قد تعمل آلة تشكيل اللف بشكل مستمر بسرعة عالية، ولكن نمط التثقيب الكثيف يمكن أن يقلل من سرعة الخط بأكمله.
يجب أن تتضمن حسابات السعة ما يلي:
- ضربات اللكم لكل منتج
- اضغط على وقت الدورة
- تسريع المغذية
- تعقيد نمط الثقب
- وقت تغيير الأداة
- إزالة الخردة
- دورة القطع
- التعامل مع المنتج النهائي
لا ينبغي أبدًا استخدام سرعة التشكيل القصوى كمقياس وحيد لسعة الخط.
عيوب تشكيل اللفة الشائعة
يساعد فهم أنماط العيوب المشغلين على تحديد مرحلة العملية التي تحتاج إلى تصحيح.
تطور الملف الشخصي
الالتواء يعني أن المظهر الجانبي يدور على طوله. قد ينجم عن إجهاد مادي غير متساوٍ، أو محاذاة دخول غير صحيحة، أو فجوات غير متساوية في الأسطوانة، أو ضغط تشكيل غير متماثل.
يجب أن يبدأ التحقيق بالشريط الخام والأدلة ومحاذاة الأسطوانة قبل ضبط رأس التصحيح.
القوس والحدبة
القوس هو انحناء على طول الاتجاه الرأسي، في حين أن الحدبة تصف بشكل عام الانحناء الجانبي. قد تشمل الأسباب مجموعة الملفات، أو التشوه غير المتساوي، أو ضعف الاستقامة أو خصائص المواد غير المتوازنة.
موجة الحافة
تحدث موجة الحافة عندما تصبح حافة المظهر الجانبي أطول من المنطقة الوسطى. يمكن أن ينتج عن إجهاد طولي مفرط أو تسلسل تشكيل غير مناسب.
مضيئة
يظهر التوهج عندما ينتهي الملف الشخصي مفتوحًا أو مغلقًا بشكل مختلف عن القسم الرئيسي. يعد الضغط المتبقي المنطلق أثناء القطع مساهمًا مشتركًا.
تباين الأبعاد
قد يكون سبب تغيير عرض الويب أو ارتفاع الحافة أو زاوية الانحناء هو:
- اختلاف سمك المادة
- ارتداء الأسطوانة
- حركة رمح
- إعدادات الفجوة غير صحيحة
- تغذية غير مستقرة
- حركة إطار الآلة
- تلوث الأدوات
أضرار السطح
قد تأتي الخدوش والعلامات من أدلة خشنة أو بكرات تالفة أو جزيئات محاصرة أو ضغط مفرط أو معدات استقبال غير مناسبة.
المادة الموجودة أساسيات وتطبيقات آلة تشكيل اللفائف يوفر معلومات تمهيدية إضافية حول تشغيل الماكينة وفحوصات الصيانة الشائعة.
مراقبة الجودة من الملف إلى الملف النهائي
يجب توزيع مراقبة الجودة عبر عملية الإنتاج بدلاً من إكمالها فقط بعد تصنيع الدفعة بأكملها.
فحص المواد الواردة
يفحص:
- شهادة المواد
- درجة
- سمك
- عرض الشريط
- حالة الملف
- طلاء
- الضرر السطحي
- تحديد الملف
التفتيش على المادة الأولى
بعد الإعداد أو التغيير، قم بفحص أول ملف تعريف مكتمل لـ:
- أبعاد المقطع العرضي
- زوايا الانحناء
- موقف الحفرة
- حجم الثقب
- طول القطع
- الاستقامة
- تطور
- حالة السطح
- تناسب الجمعية
التفتيش أثناء العملية
يجب فحص عينات الإنتاج على فترات زمنية محددة. قد يزيد تردد الفحص بعد تغيير الملف أو تعديل الأدوات أو انقطاع العملية.
التفتيش النهائي
يجب أن يتحقق الفحص النهائي من تحديد الملفات الشخصية المقبولة وتكديسها وحمايتها بشكل صحيح. يمكن أن يؤدي التعامل مع الضرر إلى جعل المنتج الذي تم تشكيله بدقة غير مناسب للاستخدام.
تقييم قدرة آلة تشكيل اللفة
يجب أن يأخذ حساب المخرجات العملي في الاعتبار السطر بأكمله.
يعتمد الإخراج المؤهل على:
- سرعة التشكيل
- طول المنتج
- دورة اللكم
- دورة القطع
- استبدال الملف
- وقت الإعداد
- التحولات
- فحص
- التراص
- توفر
- معدل الرفض
على سبيل المثال، الخط القادر على التشكيل بسرعة 30 مترًا في الدقيقة لن يوفر 30 مترًا من المنتج المؤهل كل دقيقة طوال نوبة عمل مدتها ثماني ساعات. الوقت مطلوب أيضًا لتغيير الملف وعمليات الفحص والقطع والتوقف غير المخطط له.
اطلب حساب السعة بناءً على منتج تمثيلي واحد أو أكثر. يجب على المورد ذكر الملف الشخصي والمواد ونمط الثقب والطول وافتراضات التشغيل المستخدمة.
الأتمتة والتحكم في الإنتاج الرقمي
يمكن للخطوط الحديثة ربط الإنتاج الميكانيكي بالمراقبة الرقمية.
تشمل الوظائف المفيدة ما يلي:
- تخزين وصفة المنتج
- التحكم في كمية الدفعة
- تعديل الطول التلقائي
- برمجة نمط اللكم
- عد الإنتاج
- تاريخ التنبيه
- تسجيل التوقف
- تتبع استخدام المواد
- مراقبة الطاقة
- تذكيرات الصيانة
- التشخيص عن بعد
يجب أن تعالج الأتمتة مشكلة إنتاج محددة. لا تؤدي إضافة المزيد من أجهزة الاستشعار أو شاشات التحكم إلى إنشاء قيمة ما لم تدعم البيانات قرارات الإعداد أو الجودة أو الصيانة أو التخطيط.
تظل العملية الميكانيكية المستقرة ضرورية. لا يمكن للبرامج التعويض عن الأدوات البالية أو المحاذاة غير الصحيحة أو المواد غير المناسبة.
اعتبارات السلامة
تحتوي خطوط تشكيل اللف على أعمدة دوارة، وبكرات مدفوعة، وشريط متحرك، ومكابس تثقيب، وأدوات قطع وأنظمة هيدروليكية. تتطلب هذه المناطق حراسة مناسبة وإمكانية الوصول إليها.
ال إرشادات الحراسة الآلية لإدارة السلامة والصحة المهنية يوضح أن نقل أجزاء الماكينة يمكن أن يسبب إصابات خطيرة في مكان العمل ويجب حمايته بالضمانات المناسبة.
يجب أن تأخذ مراجعة السلامة الخاصة بالخط بعين الاعتبار ما يلي
- الوصول إلى الأسطوانة والعمود
- قرصة النقاط
- حركة ديكويلر
- تحميل الملف
- مناطق التثقيب والقطع
- الخردة المقذوفة
- الضغط الهيدروليكي
- العزل الكهربائي
- توقف الطوارئ
- حراس متشابكة
- الوصول إلى الصيانة
- إجراءات القفل
يجب أن يتلقى المشغلون تدريبًا على الإنتاج العادي والإعداد والتنظيف وتغيير الأدوات وظروف الطوارئ.
كيفية اختيار آلة تشكيل اللفة الصحيحة
ابدأ بالمنتج النهائي بدلاً من مواصفات المعدات العامة.
تزويد المورد بما يلي:
- رسومات الملف الشخصي كاملة
- درجة المواد وقوتها
- نطاق السماكة
- أبعاد الملف
- أنماط الثقب
- أطوال المنتج
- التفاوتات المطلوبة
- الحجم السنوي
- حجم الدفعة
- تردد التحول
- الأتمتة المطلوبة
- تخطيط المصنع
- إمدادات كهربائية
- معايير القبول
ثم قارن الأنظمة المقترحة على أساس:
- قدرة الملف الشخصي المؤكدة
- نطاق المواد
- تصميم الأدوات
- صلابة الآلة
- تكوين اللكم
- طريقة القطع
- عملية التحول
- الإخراج المؤهل
- تصميم السلامة
- اختبار قبول المصنع
- التوثيق والتدريب
- الدعم الفني
يجب أن يقوم اختبار قبول المصنع المفيد بمعالجة المواد المتفق عليها بدءًا من تحميل الملف وحتى تجميع الملف النهائي. يجب توثيق الأبعاد ومواضع الثقب وطول القطع والاستقامة والالتواء وحالة السطح.
لاعتبارات الشراء الإضافية، راجع نصائح لشراء آلة تشكيل اللف: دليل ومعايير واستراتيجية 2026.
خاتمة
آلة تشكيل اللف ليست مجرد مجموعة من البكرات. إنه نظام إنتاج متصل يدير المواد من الملف من خلال التسوية والتغذية والتشكيل والتثقيب والقطع ومعالجة المنتج النهائي.
يعتمد الإنتاج المستقر على العلاقة بين المواد الخام والأدوات وهيكل الآلة ونظام التحكم ومتطلبات الجودة. السرعة القصوى مهمة، ولكن المخرجات المؤهلة والأبعاد القابلة للتكرار والتحولات الخاضعة للرقابة والصيانة الموثوقة هي مقاييس أكثر فائدة للأداء على المدى الطويل.
تقوم Jinbolida بتطوير حلول تشكيل اللف والتثقيب والقطع وخطوط الإنتاج الآلية للتطبيقات الكهروضوئية والبناء والهياكل الفولاذية وحركة المرور والتطبيقات الصناعية. يمكن للمصنعين تقديم رسومات الملف الشخصي وبيانات المواد وأهداف الإنتاج ومعلومات تخطيط المصنع من خلال صفحة الاتصال جينبوليدا للتكوين على أساس متطلبات الإنتاج الفعلية.
التعليمات
ما هي المنتجات التي يمكن تصنيع آلة تشكيل اللف؟
يمكن لآلة تشكيل اللف أن تنتج مكونات معدنية طويلة ذات مقطع عرضي ثابت، بما في ذلك المقاطع الجانبية على شكل C وU وZ وW وL، وقضبان التثبيت الشمسية، وألواح التسقيف، وأجزاء القوالب وحواجز الطرق السريعة. يعتمد نطاق المنتج الدقيق على الأدوات الدوارة وخصائص المواد ونظام التثقيب وطريقة القطع.
هل يمكن لآلة تشكيل لفة واحدة إنتاج أحجام مختلفة من التشكيل الجانبي؟
يمكن لبعض الآلات إنتاج نطاق محدد من الأحجام ذات الصلة من خلال الفواصل، أو الحوامل المتحركة، أو أدوات الكاسيت، أو الضبط الآلي، أو المحاور التي يتم التحكم فيها مؤازرًا. ومع ذلك، قد تتطلب الملفات الشخصية ذات مواضع الانحناء المختلفة إلى حد كبير مجموعات بكرات منفصلة. يجب على المورد توفير مصفوفة ضبط توضح التغييرات وما الذي يظل ثابتًا.
ما الذي يتسبب في التواء الملف الشخصي المتدحرج؟
يمكن أن ينجم تطور الملف الشخصي عن أدلة إدخال غير محاذية، أو فجوات غير متساوية في الأسطوانة، أو مواضع أدوات غير صحيحة، أو إجهاد متبقي غير متساوٍ، أو اختلاف في خصائص المواد أو تسلسل تشكيل غير متوازن. يجب على المشغلين فحص الشريط والأدلة ومحطات التشكيل قبل الاعتماد على رأس التصحيح النهائي للتعويض عن المشكلة.
كيف يتم حساب سعة آلة تشكيل اللفة الحقيقية؟
يجب أن تشمل السعة الحقيقية سرعة التشكيل، وطول المنتج، ودورات التثقيب والقطع، واستبدال الملف، والتحويلات، والفحص، والتكديس، ووقت التوقف عن العمل، ومعدلات الرفض. توفر القطع النهائية المؤهلة في الساعة أو المناوبة قياسًا أكثر موثوقية من الحد الأقصى لعدد الأمتار في الدقيقة المذكورة لقسم التشكيل وحده.
ما الذي يجب اختباره قبل شحن آلة تشكيل اللف؟
يجب أن يستخدم اختبار قبول المصنع مواد ورسومات تمثيلية متفق عليها. يجب التحقق من التغذية والتشكيل والتثقيب والقطع والأبعاد والاستقامة والالتواء وجودة السطح والتشغيل المستمر والتحولات والوصفات والإنذارات ووظائف السلامة. وينبغي الاتفاق على طرق الاختبار وحدود القبول مقدما.
 Arabic
 English
 Russian
 Spanish
 French