
Guide de la machine de formage de rouleaux : de la bobine au profil qualifié
/Guide de la machine de formage de rouleaux : de la bobine au profil qualifié
Table des matières
Une machine de formage de rouleaux convertit une bande métallique continue en profilés avec une section transversale constante Au lieu de terminer un pliage complet en une seule opération, la machine déplace la bande à travers une séquence de postes de rouleaux Chaque poste effectue une partie contrôlée de la déformation totale jusqu'à ce que le profil requis soit produit.
Cependant, la production d'un profil qualifié nécessite plus que le passage du matériau à travers les rouleaux. L'état de la bobine, le nivellement, l'alignement de l'entrée, la conception de l'outillage, la précision de l'arbre, le poinçonnage, la coupe et la manipulation du produit fini affectent tous le résultat final.
Ce guide explique:
- Comment fonctionne le processus de formation des rouleaux
- Quels composants constituent une chaîne de production complète
- Comment les propriétés des matériaux affectent le formage
- Pourquoi la conception et l'alignement des rouleaux influencent la précision
- Comment le poinçonnage et la découpe peuvent être intégrés
- Qu'est-ce qui cause la torsion, l'arc, les vagues et la variation dimensionnelle
- Comment évaluer la capacité de production réelle
- Quels contrôles de qualité doivent être effectués
- Comment sélectionner une machine pour un profil spécifique
Une machine de formage de rouleaux est la plus adaptée pour produire des composants métalliques longs avec une section transversale constante et des dimensions répétées Les applications typiques incluent les profilés en forme de C, U, Z, W et L, les supports de montage solaires, les panneaux de toiture, les canaux structurels, les barrières routières, les composants de coffrage en acier et les sections de support industriel.
Qu'est-ce qu'une machine de formage
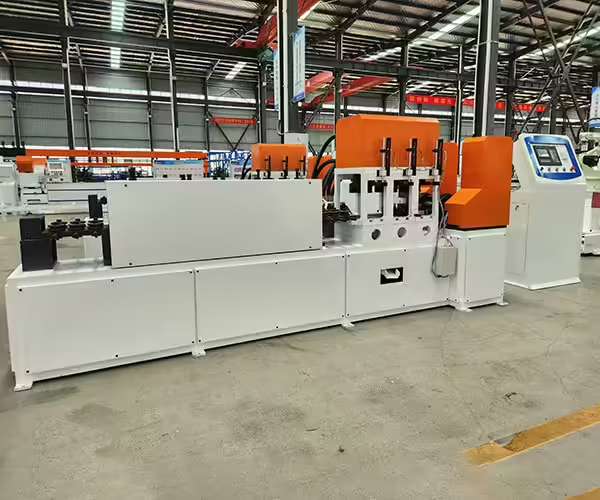
Une machine de formage de rouleaux est un système industriel de formage de métaux qui plie progressivement une bande continue à travers plusieurs paires de rouleaux profilés Chaque station de rouleaux effectue un petit changement dimensionnel, permettant à la bande d'atteindre sa forme finale sans terminer tous les pliages en même temps.
Le principe général de roll formage rend le procédé adapté à la production répétée de profilés longs Une fois que les réglages de l'outillage et de la machine ont été correctement établis, la même section peut être fabriquée en continu à partir de matériau de bobine.
Contrairement à une presse plieuse, qui forme normalement des flans individuels, une ligne de profilage peut combiner plusieurs opérations dans un seul processus de production connecté.
Selon le produit fini, une ligne complète peut effectuer :
- Décoilage
- Nivellement
- Servo-alimentation
- Perforation
- Entaille
- Marquage
- Formage progressif
- Soudage
- Mesure
- Coupe
- Réception
- Empilage
- Regroupement
Jinbolida fournit différentes solutions de formage pour les supports photovoltaïques, les profils de construction, l'acier en forme de W, L et Z, les barrières de circulation et les composants industriels personnalisés Ces applications peuvent être examinées par l'intermédiaire de l'entreprise catégories de produits de machines de formage de rouleaux.
Comment fonctionne une machine de formage de rouleaux
Une bande métallique plane n'entre pas immédiatement dans la forme finale du rouleau La déformation est divisée en une série d'étapes de formage soigneusement conçues.
Chargement et décoilage de bobines
Le processus commence par le chargement de la bobine métallique sur un décoiler Le décoiler supporte la bobine et libère de la matière dans la chaîne de production à un rythme contrôlé.
Sa taille et sa structure doivent correspondre :
- Poids maximum de la bobine
- Diamètre intérieur de la bobine
- Diamètre extérieur de la bobine
- Largeur de bande
- Vitesse de ligne
- Méthode d'expansion requise
Un décoiler manuel peut suffire pour les serpentins légers et les faibles volumes de production Les lignes lourdes ou à commande continue nécessitent normalement une détente motorisée ou hydraulique, une rotation contrôlée et une méthode de chargement de serpentin adaptée.
Une bobine mal centrée peut provoquer un déplacement latéral de la bande avant qu'elle n'atteigne la machine de formage Le problème peut apparaître plus tard comme des brides inégales, un poinçonnage inexact ou une pression excessive contre les guides d'entrée.
Nivellement de la bande
Le matériau enroulé conserve naturellement la courbure Une unité de nivellement réduit cet ensemble de bobines et prépare une bande plus stable pour l'alimentation, le poinçonnage et le formage.
Un mauvais nivellement peut conduire à :
- Alimentation instable
- Emplacements des trous inexacts
- Contact à rouleaux inégaux
- Arc profilé
- Variation dimensionnelle
- Longueur de coupe irrégulière
La niveleuse doit être ajustée en fonction de l'épaisseur et de la résistance du matériau Une pression excessive peut marquer la surface ou introduire une nouvelle distorsion, tandis qu'une pression insuffisante peut laisser une courbure trop importante de la bobine.
Guidage et alimentation
Le guide d'entrée centre la bande avant qu'elle n'entre dans les postes de formage Les servomoteurs peuvent également positionner le matériau pour le poinçonnage ou la découpe.
L'alimentation stable dépend de :
- Largeur de bande correcte
- Épaisseur du matériau cohérente
- Nettoyer les surfaces de guidage
- Alignement précis du guide
- Adhérence suffisante sans dommage de surface
- Retour d'encodeur calibré
Une erreur d'alimentation au début de la ligne peut affecter chaque processus en aval Pour les produits avec des modèles de trous répétés, de petites erreurs de positionnement peuvent s'accumuler sur l'ensemble du composant.
Formage de rouleaux progressifs
La bande passe à travers une séquence de postes à rouleaux Les premiers postes commencent normalement les virages principaux, les postes intermédiaires continuent de se former et les postes ultérieurs amènent le profil à sa géométrie finale.
La séquence de formage correcte dépend de :
- Forme profilée
- Nombre de virages
- Angles de courbure
- Épaisseur du matériau
- Force d'élasticité
- Allongement
- Revêtement de surface
- Tolérances requises
- Stress résiduel acceptable
L'ajout de postes de rouleaux plus nombreux n'améliore pas automatiquement la qualité Les postes doivent répartir la déformation de façon appropriée Trop peu d'étages peuvent créer une contrainte excessive, tandis que les étages inutiles augmentent la longueur de la machine, le coût de l'outillage et la complexité du réglage.
Redressage et correction
Même un procédé de formage correctement conçu peut nécessiter un dispositif de redressement ou de correction final Cette unité effectue des réglages contrôlés pour réduire l'arc, le carrossage ou la torsion.
La correction doit être terminée seulement après que les principales causes de distorsion ont été étudiées L'utilisation d'un dispositif de redressement pour compenser l'alignement incorrect du rouleau ou le matériau instable peut dissimuler plutôt que résoudre le problème initial.
Mesure et découpe
Après formage, le profil est mesuré et séparé en longueurs spécifiées.
Les méthodes de coupe courantes comprennent :
- Pré-coupe de la bande plate
- Arrêt-à-couper après formage
- Coupure volante
- Coupe de scie
- Découpe hydraulique
- Découpe de suivi de servo
La méthode correcte dépend de la géométrie du profil, de l'état final requis, de la vitesse de la ligne et de la tolérance de longueur.
Un système stop-to-cut est relativement simple mais interrompt temporairement le mouvement du matériau Un système de coupe volant suit le profil mobile et peut prendre en charge une sortie continue plus élevée, bien que la synchronisation et la conception de l'outillage deviennent plus exigeantes.
Réception et empilement
Les profilés finis doivent être soutenus à leur sortie de la machine Des sections longues et minces peuvent se plier, se rayer ou se tordre si elles tombent sans manipulation contrôlée.
Les équipements de réception peuvent comprendre
- Tableaux épuisés
- Convoyeurs motorisés
- Déchargement automatique
- Empilage robotisé ou mécanique
- Systèmes de comptage
- Matériel de regroupement
Jinbolida Équipement auxiliaire de machine de formage peut être envisagé lorsque la ligne nécessite des améliorations coordonnées de chargement, de réception, d'empilage ou d'efficacité.
Composants principaux d'une machine de formage de rouleaux
Le formeur de rouleaux est la partie centrale de la chaîne de production, mais ses performances dépendent de plusieurs composants mécaniques et de contrôle.
| Composant | Fonction principale | Effet sur la qualité finie |
|---|---|---|
| Base de machines | Prend en charge le système de formage | Influence l'alignement et les vibrations à long terme |
| Stations roulantes | Façonner progressivement la bande métallique | Déterminer la géométrie du profil et la cohérence des courbures |
| Rouleaux de formage | Mettre en contact et déformer le matériau | Affecter les dimensions, la finition et le flux de matière |
| Arbres | Maintenez et faites tourner les rouleaux | Influencer le voile et l'alignement |
| Roulements | Rotation de l'arbre de support | Affecter la stabilité, la chaleur et les vibrations |
| Système d'entraînement | Transfère l'électricité aux stations | Contrôle le couple et la continuité de formation |
| Guides d'entrée | Centrer la bande entrante | Affecter l'équilibre des brides et la symétrie du profil |
| Unité de redressement | Corrige l'arc ou la torsion | Améliore la condition finale du profil |
| Système de contrôle | Gère les recettes et les mouvements | Prend en charge la répétabilité et l'automatisation |
| Système de sécurité | Protège les opérateurs et les équipements | Réduit l'exposition aux zones mobiles et dangereuses |
Cadre et base de machine
La base doit fournir une rigidité suffisante pour l'épaisseur du matériau, la force de formage et la vitesse de fonctionnement Une base faible ou mal alignée peut permettre aux positions des rouleaux de changer sous charge.
Les exigences de fondation comptent également Une installation inégale peut introduire des erreurs d'alignement même lorsque la machine a été correctement assemblée dans les installations du fabricant.
Rouleaux et outillage
Les rouleaux de formage déterminent la façon dont la bande est progressivement pliée Leur conception nécessite une compréhension claire de l'écoulement du matériau, de la tolérance de courbure, du retour élastique et des tolérances de profil.
La qualité de l'outillage est affectée par :
- Matériau du rouleau
- Traitement thermique
- Précision d'usinage
- Dureté superficielle
- Rugosité de surface
- Concentricité
- Méthode de positionnement
- Condition d'entretien
La surface du rouleau doit également être compatible avec les matériaux revêtus ou sensibles à l'apparence Les surfaces rugueuses et les particules métalliques accumulées peuvent rayer les bobines d'acier galvanisé, peint ou inoxydable.
Arbres et roulements
Le diamètre de l'arbre ne détermine pas à lui seul la qualité de la machine Le matériau de l'arbre, le traitement thermique, la disposition des roulements, la portée, le voile et la structure de la station doivent être évalués ensemble.
Une déviation excessive de l'arbre peut modifier l'espace entre les rouleaux sous charge. Cela peut produire une variation dimensionnelle entre le centre et les bords du profil.
Conduite et transmission
Les machines de profilage peuvent utiliser des systèmes entraînés par chaîne, engrenages ou boîtes de vitesses L'entraînement doit fournir un couple suffisant et maintenir une rotation coordonnée à travers les stations.
Les signes de problèmes de transmission peuvent inclure :
- Vitesse irrégulière
- Bruit excessif
- Vibration
- Mouvement de chaîne
- Usure d'engrenage
- Chaleur autour des roulements
- Marques de surface causées par un mouvement instable de la bande
Matériaux utilisés dans le formage de rouleaux
Une machine de profilage peut traiter de l'acier au carbone, de l'acier galvanisé, de l'acier inoxydable, de l'aluminium et d'autres matériaux à base de bobines lorsqu'elle est conçue pour leurs propriétés mécaniques.
La sélection des matériaux influence à la fois le produit fini et la configuration de l'équipement.
Acier au carbone
L'acier au carbone est largement utilisé pour les profilés de structure Son comportement de formage dépend de la nuance, de la résistance et de l'épaisseur Les produits peuvent nécessiter un revêtement ou un autre traitement de surface après formage.
Acier galvanisé
L'acier galvanisé est couramment utilisé pour la construction extérieure et les composants de montage photovoltaïque Les guides et les rouleaux doivent protéger le revêtement de zinc des rayures et de la pression excessive.
Acier inoxydable
L'acier inoxydable offre une résistance à la corrosion mais peut produire un écrouissage et un retour élastique plus importants que certains aciers au carbone à plus faible résistance L'outillage et la force de la machine doivent être évalués pour la nuance sélectionnée.
Aluminium
L'aluminium est léger et résistant à la corrosion, mais sa surface peut être sensible aux rayures et aux marques de pression La finition de l'outillage, la propreté et la manipulation des matériaux sont particulièrement importantes.
Le fournisseur devrait recevoir des données matérielles réelles, notamment
- Grade
- Épaisseur minimale et maximale
- Force d'élasticité
- Résistance à la traction
- Allongement
- Revêtement
- Largeur de bande
- Poids de la bobine
- Exigences de surface
Les descriptions génériques telles que “steel coil” ne suffisent pas pour une conception de ligne précise.
Applications de machines de formage de rouleaux

Le même principe de formage peut être adapté à de nombreuses familles et industries de profils.
Supports photovoltaïques
La production de support solaire peut inclure des canaux en C, des canaux en U, des pannes en forme de Z, des entretoises fendues et des poteaux de montage au sol Ces lignes intègrent fréquemment l'alimentation par servo, le poinçonnage et la découpe automatique.
Les usines produisant des profils de montage solaires peuvent explorer celui de Jinbolida Machine de formage de supports solaires photovoltaïques solutions.
Acier en forme de W, L et Z
Les profilés en forme de W, L et Z sont utilisés dans la construction, les structures en acier, l'entreposage, les composants automobiles et d'autres systèmes industriels.
Le Machine de formage d'acier en forme de W, L et Z la catégorie comprend les équipements pour la production continue de plusieurs types de profilés structurels.
Profils Construction
Les équipements de profilage de construction peuvent produire :
- Panneaux de toiture
- Panneaux muraux
- Profils de cadre de porte
- Panneaux de coffrage
- Côtes horizontales
- Canaux C et U
- Sections structurelles personnalisées
Jinbolida Machine de formage de type construction la gamme prend en charge différentes applications de construction et structurelles.
Barrières de circulation
Les composants des autoroutes et des barrières de circulation nécessitent une géométrie des vagues, une position des trous, une longueur et un état de surface contrôlés. UN Machine de formage de barrières de circulation peut combiner l'alimentation, le poinçonnage, le formage et la coupe de bobines pour une production continue de barrières.
Formage de rouleaux par rapport à d'autres méthodes
Des volumes de fabrication et des exigences de produits différents peuvent favoriser différentes technologies de formage.
| Facteur | Rouleau formant | Freinage à la pression | Estampillage |
|---|---|---|---|
| Meilleur type de produit | Profils longs à sections constantes | Courbures variées et lots plus courts | Parties individuelles répétées |
| Approvisionnement en matériaux | Généralement bobine continue | Feuille ou blanc découpé | Feuille ou bobine |
| Méthode de production | Flexion progressive continue | Flexion pièce par pièce | Opération de presse et de matrice |
| Cohérence à long profil | Élevé après une configuration correcte | Plus dépendant de l'opérateur | Cela dépend en partie et meurt |
| Poinçonnage en ligne | Facilement intégré | Habituellement séparés | Peut être intégré à l'outillage |
| Flexibilité de la longueur du produit | Élevé pour la même section transversale | Élevé mais plus lent | Limité par l'outillage et la presse |
| Exigence d'outillage | Outillage de rouleau spécifique au profil | Outils de pliage généraux | Matrices dédiées |
| Volume approprié | Moyen à élevé | Faible à moyen | Haut |
Le formage en rouleaux est particulièrement précieux lorsqu'une même section doit être réalisée en plusieurs longueurs Le système de coupe peut modifier la longueur du produit sans remplacer l'ensemble complet d'outils de formage.
Le freinage par pression reste utile pour les prototypes, les commandes à faible volume et les produits dont les positions de pliage changent fréquemment L'emboutissage convient aux pièces individuelles répétées qui peuvent être fabriquées efficacement avec des matrices dédiées.
Comment le poinçonnage est intégré
De nombreux profilés formés nécessitent des trous, des fentes, des encoches ou des caractéristiques de connexion Le poinçonnage peut se produire avant, pendant ou après l'opération principale de formage.
Pré-poinçonnage
Le prépoinçonnage traite la bande plate avant qu'elle n'entre dans les rouleaux de formage.
Les avantages comprennent :
- Accès outil plus facile
- Support stable sous la bande
- Production efficace de trous répétés
- Élimination plus simple des déchets poinçonnés
Cependant, la déformation du matériau pendant le formage doit être prise en compte lors du calcul des positions finales des trous.
Post-poinçonnage
Le post-poinçonnage crée des trous une fois que tout ou partie des virages ont été terminés.
Cette méthode peut être requise pour les éléments de paroi latérale ou les trous référencés à la section finale L'outillage doit supporter le profil tridimensionnel sans l'écraser ni le déformer.
Poinçonnage comme goulot d'étranglement de production
Une machine de formage de rouleaux peut fonctionner en continu à grande vitesse, mais un motif de poinçonnage dense peut réduire la vitesse de l'ensemble de la ligne.
Les calculs de capacité devraient inclure :
- Coups de poing par produit
- Temps de cycle de presse
- Accélération d'alimentation
- Complexité trou-motif
- Temps de changement d'outil
- Retrait de ferraille
- Cycle de coupe
- Manutention des produits finis
La vitesse maximale de formage ne doit jamais être utilisée comme seule mesure de la capacité de la ligne.
Défauts de formation de rouleaux courants
Comprendre les modèles de défauts aide les opérateurs à localiser l'étape du processus qui doit être corrigée.
Twist de profil
La torsion signifie que le profil tourne sur sa longueur. Cela peut résulter d'une contrainte inégale du matériau, d'un alignement d'entrée incorrect, d'espaces de rouleaux inégaux ou d'une pression de formage asymétrique.
L'enquête doit commencer par la bande brute, les guides et l'alignement des rouleaux avant que la tête de correction ne soit réglée.
Arc et Camber
L'arc est une courbure dans la direction verticale, tandis que la cambrure décrit généralement une courbure latérale. Les causes peuvent inclure un jeu de bobines, une déformation inégale, un mauvais redressement ou des propriétés de matériau déséquilibrées.
Onde de bord
L'onde de bord se produit lorsque le bord du profil devient plus long que la région centrale Elle peut résulter d'une déformation longitudinale excessive ou d'une séquence de formation inadaptée.
Éclat
L'évasement apparaît lorsque le profil se termine ouvert ou fermé différemment de la section principale La contrainte résiduelle libérée lors de la coupe est un contributeur courant.
Variation Dimensionnelle
La modification de la largeur de l'âme, de la hauteur de la bride ou de l'angle de courbure peut être causée par :
- Variation matière-épaisseur
- Usure de rouleaux
- Mouvement d'arbre
- Paramètres d'écart incorrects
- Alimentation instable
- Mouvement machine-cadre
- Contamination d'outillage
Dommages Surface
Les rayures et les marques peuvent provenir de guides rugueux, de rouleaux endommagés, de particules piégées, d'une pression excessive ou d'un équipement de réception inadapté.
L'article existant Principes de base et applications des profileuses à rouleaux fournit des informations introductives supplémentaires sur le fonctionnement de la machine et les contrôles de maintenance courants.
Contrôle de qualité de la bobine au profil fini
Le contrôle de la qualité doit être réparti dans le processus de production plutôt que terminé seulement après la fabrication d'un lot entier.
Inspection du matériel entrant
Vérifier:
- Certificat matériel
- Grade
- Épaisseur
- Largeur de bande
- État de la bobine
- Revêtement
- Dégâts superficiels
- Identification de la bobine
Inspection du premier article
Après la configuration ou le changement, inspectez le premier profil complété pour :
- Dimensions de la section transversale
- Angles de courbure
- Position du trou
- Taille du trou
- Longueur coupée
- Droiture
- Torsion
- État de surface
- Ajustement d'assemblage
Inspection en cours de processus
Les échantillons de production doivent être vérifiés à intervalles définis La fréquence d'inspection peut augmenter après un changement de bobine, un réglage de l'outillage ou une interruption du processus.
Inspection finale
L'inspection finale devrait vérifier que les profils acceptés sont correctement identifiés, empilés et protégés La manipulation des dommages peut rendre un produit formé avec précision impropre à l'utilisation.
Évaluation de la capacité de la machine de formage de rouleaux
Un calcul pratique de sortie doit prendre en compte l’ensemble de la ligne.
La sortie qualifiée dépend de :
- Vitesse de formation
- Longueur du produit
- Cycle de poinçonnage
- Cycle de coupe
- Remplacement de la bobine
- Temps d'installation
- Changements
- Inspection
- Empilage
- Disponibilité
- Taux de rejet
Par exemple, une ligne capable de se former à 30 mètres par minute ne livrera pas 30 mètres de produit qualifié chaque minute tout au long d'un quart de travail de huit heures Le temps est également nécessaire pour les changements de bobines, les inspections, la coupe et les arrêts imprévus.
Demander un calcul de capacité basé sur un ou plusieurs produits représentatifs Le fournisseur devrait énoncer le profil, le matériau, le modèle de trou, la longueur et les hypothèses de fonctionnement utilisés.
Automatisation et contrôle de production numérique
Les lignes modernes peuvent relier la production mécanique à la surveillance numérique.
Les fonctions utiles comprennent :
- Stockage de recettes de produits
- Contrôle de la quantité de lot
- Réglage automatique de la longueur
- Programmation des modèles de poinçonnage
- Comptage de la production
- Historique d'alarme
- Enregistrement d'immobilisation
- Suivi de l'utilisation du matériel
- Surveillance énergétique
- Rappels d'entretien
- Diagnostic à distance
L'automatisation devrait résoudre un problème de production défini L'ajout de plus de capteurs ou d'écrans de contrôle ne crée pas de valeur à moins que les données ne prennent en charge les décisions de configuration, de qualité, de maintenance ou de planification.
Un processus mécanique stable reste indispensable Le logiciel ne peut compenser l'outillage usé, un alignement incorrect ou un matériau inadapté.
Considérations de sécurité
Les lignes de formage de rouleaux contiennent des arbres rotatifs, des rouleaux entraînés, des bandes mobiles, des presses à poinçonner, des outils de coupe et des systèmes hydrauliques Ces zones nécessitent un maintien et un accès contrôlé appropriés.
Le Orientation de la protection des machines de l'Occupational Safety and Health Administration explique que les pièces mobiles des machines peuvent causer de graves blessures au travail et doivent être protégées par des garanties appropriées.
Un examen de la sécurité spécifique à une ligne devrait envisager
- Accès rouleau et arbre
- Pointes de pincement
- Mouvement décoiler
- Chargement de bobine
- Zones de poinçonnage et de découpe
- Débris éjectés
- Pression hydraulique
- Isolation électrique
- Arrêts d'urgence
- Gardes verrouillés
- Accès maintenance
- Procédures de verrouillage
Les opérateurs doivent recevoir une formation pour la production normale, la configuration, le nettoyage, les changements d'outils et les conditions d'urgence.
Comment sélectionner la bonne machine de formage de rouleaux
Commencez par le produit fini plutôt que par une spécification d'équipement générique.
Fournir au fournisseur :
- Dessins de profil complets
- Qualité et force du matériau
- Plage d'épaisseur
- Dimensions de la bobine
- Modèles de trous
- Longueurs de produits
- Tolérances requises
- Volume annuel
- Taille du lot
- Fréquence de changement
- Automatisation requise
- Disposition d'usine
- Alimentation électrique
- Critères d'acceptation
Comparer ensuite les systèmes proposés en fonction de
- Capacité de profil confirmée
- Gamme de matériaux
- Conception d'outillage
- Rigidité machine
- Configuration du poinçonnage
- Méthode de découpe
- Processus de basculement
- Sortie qualifiée
- Conception de sécurité
- Tests d'acceptation d'usine
- Documentation et formation
- Support technique
Un essai utile de réception en usine devrait traiter le matériau convenu depuis le chargement de la bobine jusqu'à la collecte du profil fini Les dimensions, les positions des trous, la longueur de coupe, la rectitude, la torsion et l'état de surface devraient être documentés.
Pour des considérations supplémentaires en matière de passation des marchés, se référer à Conseils d’achat de machines à former des rouleaux : Guide, normes et stratégie 2026.
Conclusion
Une machine de formage de rouleaux n'est pas simplement un groupe de rouleaux Il s'agit d'un système de production connecté qui gère le matériau de la bobine par le nivellement, l'alimentation, le formage, le poinçonnage, la coupe et la manipulation du produit fini.
La production stable dépend de la relation entre la matière première, l'outillage, la structure de la machine, le système de contrôle et les exigences de qualité La vitesse maximale est importante, mais la production qualifiée, les dimensions reproductibles, les changements contrôlés et la maintenance fiable sont des mesures plus utiles de la performance à long terme.
Jinbolida développe des solutions de profilage, de poinçonnage, de découpe et de lignes de production automatisées pour les applications photovoltaïques, de construction, de structure métallique, de circulation et industrielles. Les fabricants peuvent soumettre des dessins de profil, des données sur les matériaux, des objectifs de production et des informations sur la configuration de l'usine via le Page de contact Jinbolida pour une configuration basée sur les exigences réelles de production.
FAQ
Quels produits une machine de profilage peut-elle fabriquer ?
Une machine de formage de rouleaux peut produire de longs composants métalliques avec une section transversale constante, notamment des profilés en forme de C, U, Z, W et L, des rails de montage solaires, des panneaux de toiture, des pièces de coffrage et des barrières routières. La gamme exacte de produits dépend de l'outillage des rouleaux, des propriétés des matériaux, du système de poinçonnage et de la méthode de coupe.
Une machine de formage de rouleaux peut-elle produire différentes tailles de profilés
Certaines machines peuvent produire une gamme définie de tailles apparentées par le biais d'entretoises, de supports mobiles, d'outillage de cassettes, d'axes de réglage motorisés ou asservis. Cependant, les profils avec des positions de pliage sensiblement différentes peuvent nécessiter des jeux de rouleaux séparés. Le fournisseur doit fournir une matrice de réglage montrant ce qui change et ce qui reste fixe.
Qu'est-ce qui provoque la torsion d'un profilé formé en rouleau
La torsion du profil peut résulter de guides d'entrée mal alignés, d'espaces inégaux entre les rouleaux, de positions d'outillage incorrectes, d'une contrainte résiduelle inégale, d'une variation matériau-propriété ou d'une séquence de formage déséquilibrée Les opérateurs doivent inspecter la bande, les guides et les postes de formage avant de s'appuyer sur la tête de correction finale pour compenser le problème.
Comment est calculée la capacité réelle de la machine de profilage ?
La capacité réelle devrait inclure la vitesse de formage, la longueur du produit, les cycles de poinçonnage et de coupe, le remplacement de la bobine, les changements, l'inspection, l'empilage, les temps d'arrêt et les taux de rejet Les pièces finies qualifiées par heure ou par poste fournissent une mesure plus fiable que les compteurs maximum par minute indiqués pour la seule section de formage.
Que faut-il tester avant qu'une machine de formage de rouleaux ne soit expédiée
L'essai de réception en usine doit utiliser des dessins de matériaux et représentatifs convenus Il doit vérifier l'alimentation, le formage, le poinçonnage, la coupe, les dimensions, la rectitude, la torsion, la qualité de la surface, le fonctionnement continu, les changements, les recettes, les alarmes et les fonctions des méthodes d'essai et des limites d'acceptation doivent être convenues à l'avance.
 French
 English
 Arabic
 Russian
 Spanish