
Machine de formage de rouleaux de pannes C : modèles fixes ou réglables
/C Machine de formage de rouleaux de pannes : modèles fixes ou réglables
Table des matières
Une machine de formage de rouleaux de pannes en C convertit les bobines métalliques en profils structurels continus en forme de C utilisés dans les bâtiments industriels, les entrepôts, les systèmes de toiture, les structures murales, les systèmes de montage solaire et la construction préfabriquée.
Lors de l'achat de cet équipement, les acheteurs doivent souvent choisir entre une machine de taille fixe et un modèle réglable Une machine fixe est optimisée pour un profil spécifique ou une gamme de produits limitée, tandis qu'une machine réglable peut modifier certaines dimensions de la bande, de la bride ou des lèvres.
Le bon choix dépend de la variété du produit, du volume de commande, des spécifications du matériau, de la fréquence de changement, des exigences de précision et de l'investissement disponible.
Principaux points à retenir :
- Les machines de taille fixe conviennent à une production stable et en grand volume.
- Les machines réglables offrent une plus grande flexibilité pour plusieurs tailles de pannes C.
- “Adjustable” ne signifie pas que chaque dimension change automatiquement.
- La qualité et l'épaisseur du matériau affectent la force de formage et la conception de l'outillage.
- Les configurations de pré-poinçonnage et de post-poinçonnage servent à différentes applications.
- Le temps de réglage du profil doit être inclus dans les calculs de capacité de production.
- Les acheteurs doivent comparer la précision du produit fini plutôt que la vitesse maximale seule.
- Les tests d'acceptation en usine doivent couvrir différentes tailles et épaisseurs de matériaux.
- Des dessins complets de profil sont requis avant que la machine soit conçue.
Qu’est-ce qu’une machine de formage de rouleaux de violonc
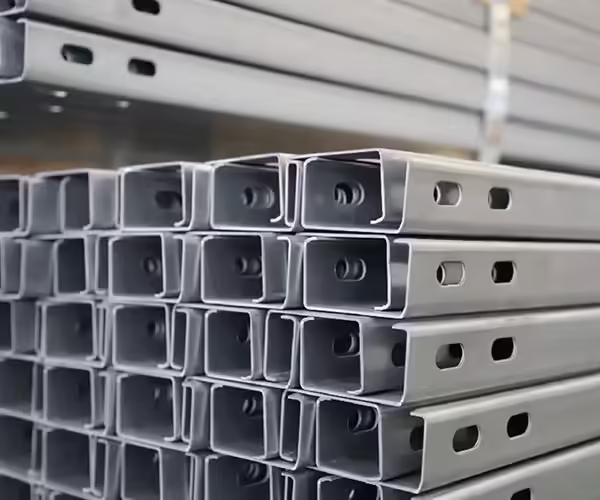
Une machine de formage de rouleaux de pannes C est un système de formage continu de métaux conçu pour fabriquer des sections structurelles en forme de C à partir de bobines d'acier. La bande passe par plusieurs postes de laminage, chaque poste pliant progressivement le matériau dans la section transversale requise.
Une ligne complète peut comprendre un dérouleur, une unité de nivellement, un servomoteur, un système de poinçonnage, une unité de profilage, un système de coupe, une armoire de commande électrique, une table de sortie et un équipement de collecte automatique.
Le processus de formation de rouleaux
Le formage en rouleau est un processus continu de pliage à froid. Au lieu de créer le profil complet en une seule opération, la machine forme la bande progressivement à travers une séquence de rouleaux.
Ce processus progressif permet de contrôler la déformation des matériaux et permet une production cohérente de longs profils structurels.
Caractéristiques typiques de C Purlin
Une panne C finie contient normalement :
- Un web central
- Deux brides
- Lèvres de retour optionnelles
- Rayons d'angle définis
- Trous ou fentes d'installation
- Une longueur finie spécifiée
Les dimensions de ces caractéristiques doivent être tirées d'un dessin de produit approuvé.
Applications courantes
Les pannes C sont couramment utilisées comme éléments structurels secondaires dans les bâtiments métalliques. Ils peuvent supporter des tôles de toit, des revêtements muraux, des panneaux solaires et d'autres composants de construction.
Le profil requis doit toujours être déterminé par le concepteur du bâtiment ou du système de montage.
Machines à pannes C fixes ou réglables
La principale différence réside dans la façon dont l'équipement gère les changements de dimensions du profil Une machine de taille fixe utilise un outillage optimisé pour un profil, tandis qu'une machine réglable modifie des dimensions sélectionnées par un mouvement manuel, mécanique, hydraulique ou asservi.
| Facteur de comparaison | Machine de taille fixe | Machine réglable |
|---|---|---|
| Gamme de produits | Famille de taille unique ou à profil étroit | Plusieurs tailles de profil liées |
| Coût initial | Habituellement inférieur | Généralement plus élevé |
| Conception d'outillage | Relativement simple | Plus complexe |
| Changement de taille | Remplacement du rouleau ou réinitialisation mécanique | Réglage manuel ou automatique |
| Stabilité de la production | Fort pour les produits répétés | Dépend de la précision de l'ajustement |
| Temps de changement | Plus long si l'outillage doit être remplacé | Plus court lorsque les dimensions sont programmables |
| Compétence de l'opérateur | Connaissance standard de l'installation | Contrôle supplémentaire des paramètres requis |
| Meilleur type d'ordre | Des commandes importantes et cohérentes | Commandes mixtes ou changeant fréquemment |
| Entretien | Relativement simple | Plus de composants de réglage à inspecter |
| Planification d'usine | Production dédiée | Fabrication flexible |
La meilleure machine n'est pas nécessairement celle qui a la plus large gamme de réglage C'est celle qui correspond à la combinaison réelle de produits du fabricant.
Comment fonctionne une machine de formage de rouleaux de pannes C de taille fixe
Une machine de taille fixe utilise une configuration de rouleau dédiée pour une section transversale de pannes en C définie. Certains petits ajustements peuvent être possibles, mais la géométrie principale de l'âme et de la bride reste inchangée.
Cette configuration est particulièrement efficace lorsqu'une usine produit le même profil en continu.
Outillage dédié au rouleau
Les rouleaux sont conçus autour d'un dessin de profil spécifique, d'une gamme de matériaux et d'une séquence de formage. Étant donné que l'outillage n'a pas besoin de supporter une large plage de réglage, le processus de production peut être relativement stable.
Configuration simplifiée
Les opérateurs ajustent normalement la position de la bande, le jeu de rouleau, les paramètres de poinçonnage et la longueur de coupe. Ils n'ont pas besoin de repositionner le système de formage complet pour chaque commande.
Production à haut volume
Une machine fixe de formage de rouleaux de pannes C peut être économique lorsque le même profil représente la plupart des commandes des clients. Une activité de changement réduite permet de maximiser le temps de production disponible.
Limitation Principale
Si le marché exige ultérieurement des dimensions différentes de la bande ou de la bride, un nouvel outillage en rouleau ou une machine séparée peut être nécessaire Les acheteurs doivent évaluer les futurs plans de produits avant de sélectionner une configuration dédiée.
Comment fonctionne une machine de formage de rouleaux de pannes C réglables
Une machine réglable modifie les positions de roulis sélectionnées pour produire plusieurs dimensions de pannes C associées. Le réglage peut être effectué à l'aide de roues à main, de moteurs, de mécanismes hydrauliques ou de systèmes servocommandés.
La méthode d'ajustement exacte doit être expliquée clairement dans la citation.
Ajustement manuel
Les opérateurs repositionnent les composants de formation selon une table de configuration Cette option peut offrir une flexibilité à un coût inférieur à celui d'un système entièrement automatique.
Cependant, la vitesse de réglage et la répétabilité dépendent davantage des compétences de l'opérateur.
Réglage Motorisé
Les moteurs électriques déplacent les sections désignées de la machine vers de nouvelles positions L'opérateur sélectionne ou saisit les dimensions requises par l'interface de commande.
Le réglage motorisé réduit le travail physique et peut rendre les changements plus cohérents.
Ajustement servo-contrôlé
Une machine de formage de rouleaux de pannes C servocommandée peut stocker des recettes de produits et déplacer automatiquement les composants réglables vers des positions programmées.
Cette configuration est utile lorsque l'usine produit de nombreuses petites commandes ou modifie fréquemment les spécifications.
Vérifiez quelles dimensions sont réglables
Certaines machines ajustent uniquement la largeur de l'âme, tandis que les dimensions de la bride et des lèvres restent fixes. D’autres peuvent ajuster plusieurs dimensions indépendamment.
L'acheteur doit demander un tableau répertoriant la méthode minimale, maximale et d'ajustement pour chaque dimension importante du profil.
Ajustement de la toile, de la bride et des lèvres
La taille de la panne C est définie par plus que sa largeur hors tout. L'âme, la bride, la lèvre, l'épaisseur et le rayon du coin affectent tous les exigences d'outillage et de formage.
Largeur Web
La bande est la partie plate centrale du profil Les machines réglables modifient généralement la largeur de la bande en déplaçant les ensembles de formage gauche et droit.
Le système de réglage doit maintenir les deux côtés alignés avec la ligne centrale de production.
Hauteur de la bride
Les brides s'étendent à partir des bords de l'âme Certains équipements peuvent changer la hauteur de bride, tandis que d'autres modèles nécessitent des rouleaux différents.
Longueur des lèvres
Les lèvres de retour sont relativement petites mais peuvent fortement influencer la conception de l'outillage La production de lèvres réglables peut nécessiter des dispositions de rouleaux spécialisées.
Rayon d'angle
Le rayon du coin est affecté par la géométrie du rouleau, l'épaisseur du matériau, la résistance et le retour élastique. Il peut ne pas rester identique sur toutes les tailles de profil réglables sans une conception d'outillage appropriée.
Exigences matérielles pour la production de purlin C
La machine de formage de rouleaux de pannes C doit être conçue autour du matériau réel plutôt que d'une description générale telle que la bobine d'acier.“
La résistance du matériau, l'épaisseur, le revêtement et la tolérance à la largeur influencent la puissance d'entraînement, les dimensions de l'arbre, la rigidité du cadre, le jeu de rouleau et la séquence de formage.
Acier galvanisé
L'acier galvanisé est fréquemment utilisé pour les profilés de construction car son revêtement de zinc offre une résistance à la corrosion La chaîne de production doit guider et former le matériau sans créer de dommages inutiles au revêtement.
Acier prépeint
Le matériau prépeint nécessite une manipulation minutieuse car les rayures de surface peuvent affecter l'apparence et la protection contre la corrosion. La finition du rouleau, la propreté, le dégagement et le support du matériau doivent être contrôlés.
Acier à haute résistance
L'acier à haute résistance peut nécessiter une plus grande force de formage et une compensation de retour élastique plus prudente que l'acier conventionnel à faible teneur en carbone.
Le fournisseur a besoin de la qualité du matériau et des propriétés mécaniques pour sélectionner une structure de machine appropriée.
Gamme d'épaisseurs des matériaux
Une machine conçue pour une bande mince peut ne pas avoir suffisamment de rigidité ou de puissance pour un matériau épais. À l’inverse, un outillage conçu principalement pour une bande épaisse peut ne pas contrôler efficacement les matériaux très minces.
Fournir des spécifications de production réelles
L'acheteur devrait énumérer les épaisseurs les plus fréquemment utilisées, pas seulement le minimum et le maximum théoriques Cela aide le fournisseur à optimiser l'équipement pour une production normale.
Pré-poinçonnage vs post-poinçonnage
Les pannes C contiennent souvent des trous ou des fentes pour les boulons, les renforts, les plaques et autres connexions. Ces caractéristiques peuvent être poinçonnées avant ou après le profilage.
Pré-poinçonnage
Le pré-poinçonnage crée des trous alors que la bande d'acier est plane Le matériau est facile à supporter, et la matrice a un accès dégagé à la zone de poinçonnage.
Il est généralement intégré à un système d'alimentation par servo.
Avantages
- Accès pratique à la filière
- Traitement facile des différentes formes de trous
- Support stable pour bande plate
- Convient pour l'espacement des trous programmable
- Risque moindre d'écrasement du profilé fini
Points à vérifier
Les positions des trous doivent rester correctes après le passage de la bande dans les postes de formage Les commandes d'alimentation, de formage et de coupe doivent utiliser une référence coordonnée.
Post-poinçonnage
Le post-poinçonnage crée des trous dans le profil C fini ou partiellement fini. Il peut être sélectionné lorsque les trous doivent référencer directement les caractéristiques formées.
Un outillage de support spécialisé est généralement nécessaire pour empêcher la panne de se déformer.
Avantages
- La position du trou peut faire référence au profil fini
- Convient pour certains trous de bride ou latéraux
- Utile pour certaines conceptions de produits spécialisés
Points à vérifier
L'accès limité à la matrice, le support du profil, la vitesse de poinçonnage et le risque de déformation doivent être évalués.
Systèmes pré-coupés ou post-coupés
La configuration de coupe influence la forme finale, la continuité de la production et les exigences en matière d'outillage.
Pré-coupe
La bande plate est coupée à longueur avant de passer à travers les postes de formage Un outil de coupe peut supporter plusieurs tailles de profil car il traite un matériau plat.
Cependant, des flans séparés se déplacent dans la machine plutôt qu'une seule bande continue.
Post-coupure
La panne C terminée est coupée après le formage au rouleau La matrice de coupe doit correspondre à la section transversale finie.
Une machine de taille fixe peut utiliser une matrice à profil dédié, tandis qu'une machine réglable peut nécessiter un système de coupe flexible.
Découpe Volante
Un système de coupe volant se déplace avec le profil et termine la coupe sans arrêter la ligne de formage Il peut améliorer la sortie continue mais nécessite une synchronisation précise.
Qualité Cut-End
Quelle que soit la méthode de coupe, les acheteurs doivent inspecter la tolérance à la longueur, l'équerrage, les bavures, les dommages au revêtement et la déformation du profil.
Vitesse de production et capacité réelle
La vitesse maximale de formage n'est qu'une partie de la capacité totale Les cycles de poinçonnage, la coupe, les changements de taille, le chargement de la bobine, l'inspection et la maintenance réduisent tous le temps de production disponible.
Le calcul correct doit être basé sur des pannes finies vendables.
Vitesse de formage nominale
Cette figure décrit la vitesse maximale de la section de formage dans des conditions définies Elle peut ne pas comporter de butées pour le poinçonnage ou la découpe.
Vitesse de production intégrée
La vitesse intégrée reflète les performances de la ligne complète. Une presse à poinçonner lente ou un cycle de coupe peut limiter la sortie même lorsque la section de formage peut fonctionner plus rapidement.
Temps d'ajustement
Une machine de formage de rouleaux de pannes en C réglable peut réduire le remplacement de l'outillage, mais elle nécessite toujours du temps pour les changements de dimensions et l'inspection des échantillons.
Approbation du premier article
Après chaque changement de taille, le premier profil fini doit être mesuré avant la reprise normale de la production Ce temps d'inspection doit être inclus dans la planification de la production.
Quand faut-il choisir une machine fixe ?
Une machine de taille fixe convient généralement lorsque l'usine a des contrats stables pour un nombre limité de profilés.
Il peut fournir un équilibre pratique entre les coûts, la stabilité de la production et un fonctionnement simplifié.
Conditions de production appropriées
Considérons un modèle fixe lorsque :
- Un profil représente la plupart des commandes
- Les lots de production sont importants
- Les modifications des spécifications sont peu fréquentes
- Les opérateurs ont besoin d'un processus de configuration simple
- L'investissement initial est limité
- Des machines supplémentaires peuvent être ajoutées ultérieurement
Principal avantage d'achat
L'acheteur investit principalement dans les fonctions nécessaires au produit défini Il y a moins de complexité mécanique et de contrôle que dans une ligne automatique à large gamme.
Quand faut-il choisir une machine réglable ?
Un modèle réglable convient lorsqu'une usine sert plusieurs systèmes de construction, distributeurs ou commandes spécifiques à un projet.
Cela peut réduire le besoin d’acheter une machine de formage séparée pour chaque taille de profil.
Conditions de production appropriées
Considérons un modèle réglable lorsque :
- Les clients nécessitent plusieurs tailles de pannes C
- Les commandes changent fréquemment
- Les quantités de lots sont relativement faibles
- La surface au sol de l'usine est limitée
- Des changements de taille plus rapides sont commercialement précieux
- Les recettes de produits doivent être stockées
- La flexibilité future est une priorité
Principal avantage d'achat
Une ligne de production peut prendre en charge une gamme de produits plus large. Cela peut améliorer l’utilisation des équipements lorsqu’aucun profil unique ne fournit suffisamment de volume pour une machine dédiée.
Principal risque d'achat
Une large gamme annoncée peut ne pas offrir la même précision, vitesse ou stabilité pour toutes les tailles possibles L'acheteur doit vérifier les profils représentatifs de la plus petite à la plus grande gamme.
Machine réglable par rapport à plusieurs machines fixes
Certaines usines doivent décider d'acheter une ligne flexible ou plusieurs machines dédiées.
La décision doit être basée sur le volume de produits, l'espace de l'usine, la main-d'œuvre, la maintenance et l'effet financier des changements.
| Facteur décisionnel | Une machine réglable | Machines fixes multiples |
|---|---|---|
| Investissement initial | Concentré en une ligne flexible | Distribué sur plusieurs machines |
| Surface au sol | Habituellement inférieur | Généralement plus élevé |
| Flexibilité du produit | Élevé dans la fourchette convenue | Limité à l'outillage installé |
| Production simultanée | Taille unique à la fois | Plusieurs profils peuvent s'exécuter ensemble |
| Impact en temps d'arrêt | Une défaillance affecte toutes les tailles prises en charge | D'autres lignes peuvent continuer |
| Activité de basculement | Requis entre les produits | Réduit lorsque chaque machine est dédiée |
| Complexité de maintenance | Plus de mécanismes d'ajustement | Plus de machines totales à entretenir |
| Meilleur type d'usine | Commandes mixtes et espace limité | Familles de produits stables et à grand volume |
Un fabricant à grand volume peut obtenir un meilleur rendement en utilisant plusieurs lignes fixes Un fabricant à contrat flexible peut gagner plus de valeur d'une machine réglable.
Exigences importantes en matière de précision
Une panne C doit s'adapter à d'autres composants du bâtiment pendant l'installation. La variation dimensionnelle peut créer des retards d’assemblage et des problèmes d’alignement structurel.
Les exigences de précision doivent apparaître dans le cahier des charges et le document d'acceptation de l'achat.
Dimensions de la section transversale
Mesurer:
- Largeur de la toile
- Hauteur de la bride
- Longueur des lèvres
- Rayon d'angle
- Largeur d'ouverture
- Hauteur hors tout
Droiture
Les longues pannes doivent rester droites dans les limites de la tolérance convenue Un alignement incorrect du rouleau, une force de formage inégale ou une alimentation instable des bandes peuvent créer un arc.
Torsion
La torsion se produit lorsque le profil tourne sur sa longueur. Cela peut être dû à un formage asymétrique, à un désalignement du rouleau ou à un matériau incohérent.
Position du trou
Vérifiez la distance entre les trous et la relation entre chaque trou et les extrémités du profil fini.
Répétabilité dimensionnelle
Un échantillon correct ne prouve pas une production stable Les mesures doivent être répétées sur plusieurs profils fabriqués au cours d'un essai continu.
Comment sélectionner la bonne machine de formage de rouleaux de pannes C
Un devis utile nécessite des informations détaillées sur les produits, les matériaux et les usines.
L'envoi d'une photo ou d'un nom de profil général uniquement peut entraîner un outillage incorrect et une comparaison de prix incomplète.
Dessins Produits
Fournir des dessins montrant:
- Largeur minimale et maximale de la bande
- Dimensions de la bride
- Dimensions des lèvres
- Rayons d'angle
- Épaisseur du matériau
- Modèles de trous
- Longueurs terminées
- Tolérances requises
Données Matérielles
Fournir:
- Nuance d'acier
- Force d'élasticité
- Résistance à la traction
- Type de revêtement
- Plage d'épaisseur
- Gamme bande-largeur
- Dimensions de la bobine
- Poids maximum de la bobine
Objectifs de Production
Expliquer:
- Profils requis par équipe
- Principales tailles de produits
- Taille moyenne des lots
- Nombre de changements de taille
- Niveau d'automatisation requis
- Gamme de produits futurs
Conditions d'usine
Confirmer:
- Tension, phase et fréquence
- Zone de production disponible
- Méthode de chargement de bobines
- Capacité de la grue ou du chariot élévateur
- Conditions de fondation
- Nombre d'opérateurs
Jinbolida fournit différents Machines de formage d'acier en forme de W, L et Z et des solutions personnalisées de profilage pour les exigences de production structurelle.
Liste de contrôle des tests d'acceptation en usine
L'essai de réception en usine devrait vérifier que la machine terminée produit des profils selon les dessins approuvés.
Pour une ligne réglable, tester un seul profil de taille moyenne ne suffit pas.
Tailles représentatives des tests
Le test doit comprendre notamment
- Un petit profil dans la gamme
- Un profil fréquemment produit
- Un grand profil dans la gamme
- Une spécification de matériau mince
- Une spécification de matériau épais
Vérifiez les fonctions de réglage
Demander au fournisseur de démontrer :
- Sélection de recettes
- Réglage automatique ou manuel de la taille
- Modifications d'outillage
- Modifications du programme de poinçonnage
- Réglage de la coupe
- Mesure du premier profil
Inspectez les produits finis
Vérifier:
- Dimensions transversales
- Longueur
- Position du trou
- Droiture
- Torsion
- État de coupe
- Revêtement de surface
- Stabilité de la production
Documenter les Résultats
Enregistrez les spécifications des matériaux, les paramètres de la machine, la vitesse, les résultats de mesure, le temps de réglage et les problèmes observés.
Erreurs courantes d’achat de machines à pannes C
Comprendre les erreurs courantes peut aider les acheteurs à éviter les changements d'outillage et les retards de production.
Sélection par Prix Seul
Un faible devis peut exclure le dérouleur, les matrices de poinçonnage, le système de coupe réglable, l'installation, la mise en service ou l'outillage en rouleau.
Utilisation d'un dessin incomplet
Les rayons de coin, les lèvres, les positions des trous ou les exigences de tolérance manquants peuvent conduire à une conception incorrecte de la machine.
En supposant que chaque dimension soit automatique
Certaines machines ajustent automatiquement la largeur de la bande mais nécessitent des modifications manuelles pour les brides, les lèvres, les matrices de poinçonnage ou les outils de coupe.
Ignorer la force du matériau
L'épaisseur à elle seule ne décrit pas la difficulté de formage L'acier à haute résistance peut nécessiter une machine plus résistante que l'acier conventionnel de même épaisseur.
Comparaison uniquement de la vitesse maximale
La sortie réelle comprend le poinçonnage, la découpe, les changements, les inspections, le chargement de la bobine et les temps d'arrêt.
Sauter les tests multi-tailles
Une machine réglable doit démontrer ses performances sur des points représentatifs de sa plage annoncée.
Conclusion
Le choix entre une machine de formage de rouleaux de pannes C fixe et réglable doit être basé sur les commandes réelles plutôt que sur la gamme de production annoncée la plus large.
Les machines fixes sont pratiques pour les usines produisant de grandes quantités de profils stables Les modèles réglables sont mieux adaptés aux fabricants manipulant plusieurs tailles, des lots plus petits et des changements fréquents de produits.
Avant l'achat, définissez la gamme complète de profils, les propriétés des matériaux, les modèles de trous, les objectifs de production, la méthode de réglage et les critères d'acceptation Demandez au fournisseur d'identifier exactement quelles dimensions peuvent être ajustées et quels composants nécessitent des modifications d'outillage.
Les acheteurs peuvent explorer la gamme complète de Jinbolida équipement de profilage industriel pour différents profils structurels Pour une configuration personnalisée basée sur vos dessins de panne C, vos matériaux, vos exigences de poinçonnage et vos objectifs de production, soumettez les détails du projet via le page contact.
FAQ
Que produit une machine de formage de rouleaux de pannes C ?
Il produit des sections structurelles continues en forme de C à partir de bobines métalliques. Ces profils sont couramment utilisés dans les structures de toiture, de mur, d'entrepôt, de bâtiment industriel et de montage solaire.
Quelle est la différence entre les machines fixes et réglables ?
Une machine fixe est optimisée pour un profil ou une gamme étroite Une machine réglable peut modifier les dimensions de profil sélectionnées par des commandes manuelles, motorisées ou automatiques.
Une machine peut-elle produire des pannes C et Z ?
Certaines machines sont conçues pour produire les deux types de profil, mais cette capacité dépend du système d'outillage et de réglage Les acheteurs doivent soumettre les deux dessins pour confirmation technique.
La machine peut-elle traiter l'acier galvanisé
Oui, lorsque son outillage, sa puissance, son jeu de rouleaux et sa manutention sont conçus pour la nuance et l'épaisseur d'acier galvanisé spécifiées.
Combien de temps prend un changement de taille de profil ?
Le temps de changement varie selon la méthode de réglage Les systèmes servo-commandés peuvent réduire le temps de réglage, tandis que les systèmes manuels nécessitent généralement plus d'entrée et de mesure de l'opérateur.
Les dimensions des brides et des lèvres peuvent-elles être
Cela dépend de la conception de la machine Certains modèles ajustent uniquement la largeur de la bande, tandis que d'autres prennent en charge les modifications des dimensions de la bande, de la bride ou des lèvres.
Faut-il percer des trous avant de former le rouleau
Le pré-poinçonnage est couramment utilisé car la bande est plate et facile à supporter. Un post-poinçonnage peut être sélectionné lorsque les trous doivent référencer le profil fini.
Comment la vitesse de la machine est-elle déterminée
La vitesse stable dépend de la qualité du matériau, de l'épaisseur, des dimensions du profil, de la fréquence de poinçonnage, de la méthode de coupe et des exigences de précision.
Quelles informations sont nécessaires pour un devis ?
Fournissez les dessins de produits, les spécifications de matériaux, la plage d'épaisseur, les motifs de trous, les longueurs finies, les objectifs de production, les exigences de réglage et les conditions électriques d'usine.
Comment tester une machine réglable ?
Testez plusieurs tailles et épaisseurs sur la plage convenue Mesurez les dimensions, les trous, la rectitude, la torsion, la qualité de coupe, la vitesse et le temps de réglage.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish