
C Профилегибочная машина для перлина: фиксированные и регулируемые модели
/C Профилегибочная машина для гофрирования: фиксированные и регулируемые модели
Оглавление
Профилегибочная машина C преобразует металлические рулоны в непрерывные С-образные конструкционные профили, используемые в промышленных зданиях, складах, кровельных системах, стеновых конструкциях, солнечных монтажных системах и сборных конструкциях.
При покупке этого оборудования покупателям часто необходимо выбирать между машиной фиксированного размера и регулируемой моделью. фиксированная машина оптимизирована для определенного профиля или ограниченного ассортимента продукции, в то время как регулируемая машина может изменять выбранные размеры полотна, фланца или кромки.
Правильный выбор зависит от разнообразия продукции, объема заказа, характеристик материала, частоты переналадки, требований к точности и доступных инвестиций.
Ключевые выводы:
- Машины фиксированного размера подходят для стабильного и объемного производства.
- Регулируемые машины обеспечивают большую гибкость для прогонов нескольких размеров C.
- “Adjustable” не означает, что каждое измерение меняется автоматически.
- Массив и толщина материала влияют на силу формования и конструкцию инструмента.
- Конфигурации предварительной и последующей перфорации служат разным приложениям.
- Время корректировки профиля должно быть включено в расчет производственных мощностей.
- Покупатели должны сравнивать точность готовой продукции, а не только максимальную скорость.
- Заводские приемочные испытания должны охватывать различные размеры и толщину материала.
- Перед проектированием машины требуются полные чертежи профиля.
Что такое машина для формования рулонов C Purlin?
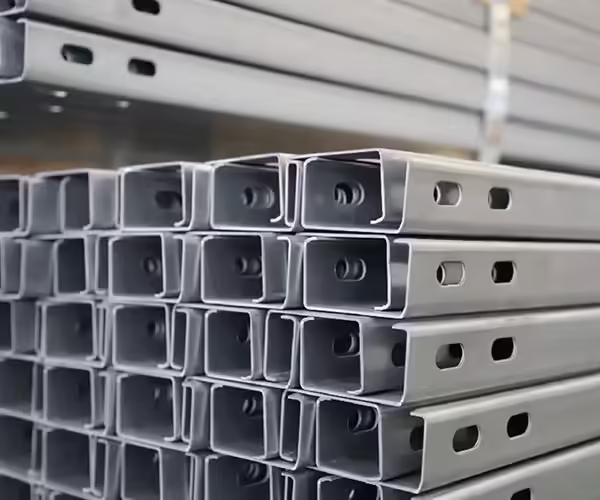
Продувочная профилегибочная машина C представляет собой непрерывную металлообразующую систему, предназначенную для изготовления конструкционных секций С-образной формы из стальных рулонов. полоса проходит через несколько валковых станций, при этом каждая станция постепенно изгибает материал в требуемое поперечное сечение.
Полная линия может включать в себя разматыватель, выравнивающий блок, сервопитатель, систему штамповки, блок профилирования, систему резки, электрический шкаф управления, биение стола и автоматическое оборудование для сбора.
Процесс формирования рулона
Формование валков - это непрерывный процесс холодной гибки. Вместо создания полного профиля за одну операцию машина постепенно формирует полосу через последовательность валков.
Этот постепенный процесс помогает контролировать деформацию материала и обеспечивает стабильное производство длинных структурных профилей.
Типичные характеристики C Purlin
Готовый прогон C обычно содержит
- Центральная паутина
- Два фланца
- Опциональные возвратные губы
- Определенные радиусы углов
- Установочные отверстия или прорези
- Указанная готовая длина
Размеры этих признаков должны быть взяты из утвержденного чертежа изделия.
Общие приложения
Прогоны C обычно используются в качестве вторичных элементов конструкции в металлических зданиях. Они могут поддерживать листы крыши, облицовку стен, солнечные панели и другие компоненты конструкции.
Требуемый профиль всегда должен определяться проектировщиком здания или монтажной системы.
Фиксированные и регулируемые машины C Purlin
Основное отличие заключается в том, как оборудование обрабатывает изменения в размерах профиля. станок фиксированного размера использует инструменты, оптимизированные для одного профиля, в то время как регулируемый станок изменяет выбранные размеры посредством ручного, механического, гидравлического или сервоуправляемого движения.
| Фактор сравнения | Станок фиксированного размера | Регулируемая машина |
|---|---|---|
| Ассортимент продукции | Одноразмерное или узкопрофильное семейство | Несколько связанных размеров профиля |
| Начальная стоимость | Обычно ниже | Обычно выше |
| Дизайн инструментов | Относительно просто | Более сложными |
| Изменение размера | Замена рулона или механический сброс | Ручная или автоматическая регулировка |
| Стабильность производства | Сильный для повторяющихся продуктов | Зависит от точности регулировки |
| Время переключения | Если необходимо заменить инструменты, дольше | Короче, когда размеры программируются |
| Навык оператора | Стандартные знания по настройке | Требуется дополнительный контроль параметров |
| Лучший тип заказа | Большие, последовательные заказы | Смешанные или часто меняющиеся заказы |
| Обслуживание | Относительно прямолинейно | Дополнительные компоненты регулировки для проверки |
| Планирование завода | Выделенное производство | Гибкое производство |
Лучшая машина не обязательно та, что с самым широким диапазоном регулировки Именно она соответствует реальному ассортименту продукции производителя.
Как работает профилегибочная машина с фиксированным размером C
В машине фиксированного размера используется специальная конфигурация валков для определенного сечения прогона C. Возможны некоторые небольшие регулировки, но геометрия основного полотна и фланца остается неизменной.
Такая конфигурация особенно эффективна, когда завод непрерывно производит один и тот же профиль.
Специальные рулонные инструменты
Валки разработаны вокруг определенного профиля чертежа, диапазона материала, и последовательности формирования, Поскольку оснастка не нуждается в поддержке широкого диапазона регулировки, производственный процесс может быть относительно стабильным.
Упрощенная настройка
Операторы обычно регулируют положение полосы, зазор валков, параметры штамповки и длину резки. Им не нужно перемещать всю систему формовки для каждого заказа.
Высокообъемное производство
Фиксированная машина для профилирования прогонов C может быть экономичной, когда на один и тот же профиль приходится большинство заказов клиентов. Снижение активности переналадки помогает максимизировать доступное время производства.
Основное ограничение
Если рынок позже требует различные размеры полотна или фланца, может потребоваться новый рулонный инструмент или отдельный станок. покупатели должны оценить планы будущих продуктов, прежде чем выбирать специальную конфигурацию.
Как работает регулируемая машина для формования рулонов из перлина C
Регулируемая машина меняет выбранные положения валков, чтобы получить несколько связанных размеров прогона C. Регулировка может быть завершена с использованием маховиков, двигателей, гидравлических механизмов или систем с сервоуправлением.
Точный метод корректировки должен быть четко объяснен в цитате.
Ручная регулировка
Операторы изменяют положение формирующих компонентов в соответствии с таблицей настройки. этот вариант может обеспечить гибкость при меньших затратах, чем полностью автоматическая система.
Однако скорость регулировки и повторяемость в большей степени зависят от навыков оператора.
Моторизованная регулировка
Электродвигатели перемещают назначенные секции машины на новые позиции Оператор выбирает или вводит необходимые размеры через интерфейс управления.
Моторизованная регулировка уменьшает физическую работу и может сделать изменения более последовательными.
Сервоуправляемая регулировка
Сервоуправляемая машина для формования валков из прогона C может хранить рецепты продуктов и автоматически перемещать регулируемые компоненты в запрограммированные положения.
Такая конфигурация полезна, когда завод производит множество небольших заказов или часто меняет спецификации.
Проверьте, какие размеры регулируются
Некоторые машины регулируют только ширину полотна, в то время как размеры фланца и кромки остаются фиксированными. другие могут регулировать несколько размеров независимо.
Покупатель должен запросить таблицу с указанием минимального, максимального и метода регулировки для каждого важного измерения профиля.
Регулировка паутины, фланцев и губ
Размер прогона C определяется более чем его общей шириной. Перемычка, фланец, кромка, толщина и радиус угла влияют на требования к оснастке и формованию.
Ширина веб-сайта
Полотно является центральной плоской частью профиля Регулируемые машины обычно изменяют ширину полотна, перемещая левый и правый формовочные узлы.
Система регулировки должна поддерживать выравнивание обеих сторон с центральной линией производства.
Высота фланца
Фланцы отходят от краев полотна, Некоторые оборудование может изменять высоту фланца, в то время как другие модели требуют других валков.
Длина губы
Возвратные кромки относительно малы, но могут сильно влиять на конструкцию оснастки. Регулируемое производство кромок может потребовать специализированных расположений валков.
Угловой радиус
На радиус угла влияют геометрия валка, толщина материала, прочность и пружинение. Он не может оставаться идентичным для каждого регулируемого размера профиля без надлежащего дизайна инструментов.
Требования к материалам для производства C Purlin
Продувочная валкообразующая машина C должна быть спроектирована вокруг фактического материала, а не общего описания, такого как “steel coil.”
Прочность материала, толщина, покрытие и допуск по ширине влияют на мощность привода, размеры вала, жесткость рамы, зазор между валками и последовательность формования.
Оцинкованная сталь
Оцинкованная сталь часто используется для строительных профилей, потому что ее цинковое покрытие обеспечивает коррозионную стойкость. производственная линия должна направлять и формировать материал, не создавая ненужных повреждений покрытия.
Предварительно окрашенная сталь
Предварительно окрашенный материал требует тщательного обращения, потому что царапины поверхности могут повлиять на внешний вид и защиту от коррозии. следует контролировать отделку крена, чистоту, зазор и поддержку материала.
Высокопрочная сталь
Высокопрочная сталь может потребовать большей силы формования и более тщательной компенсации отвода назад, чем обычная низкоуглеродистая сталь.
Поставщику необходимы сортность материала и механические свойства для выбора подходящей конструкции машины.
Диапазон толщины материала
Машина, предназначенная для тонкой полосы может не иметь достаточной жесткости или мощности для толстого материала. наоборот, инструменты, предназначенные в основном для толстой полосы, могут не контролировать очень тонкий материал эффективно.
Предоставьте реальные производственные характеристики
Покупатель должен перечислить наиболее часто используемые толщины, не только теоретический минимум и максимум Это помогает поставщику оптимизировать оборудование для нормального производства.
Предварительная штамповка против последующей штамповки
Прогоны C часто содержат отверстия или прорези для болтов, раскосов, пластин и других соединений. Эти элементы можно пробивать до или после профилирования.
Предварительная штамповка
Предварительная штамповка создает отверстия, в то время как стальная полоса плоская Материал легко поддерживается, и матрица имеет свободный доступ к области штамповки.
Обычно он интегрирован с системой сервопитания.
Преимущества
- Удобный доступ к кристаллу
- Легкая обработка отверстий различной формы
- Стабильная опора для плоской полосы
- Подходит для программируемого расстояния между отверстиями
- Меньший риск раздавливания готового профиля
Пункты для проверки
Положения отверстий должны оставаться правильными после прохождения полосы через формовочные станции. элементы управления подачей, формованием и резкой должны использовать скоординированную ссылку.
После перфорации
После перфорации создаются отверстия в готовом или частично готовом профиле C. Его можно выбрать, когда отверстия должны напрямую ссылаться на сформированные элементы.
Для предотвращения деформации прогона обычно требуется специализированная опорная оснастка.
Преимущества
- Положение отверстия может ссылаться на готовый профиль
- Подходит для определенных фланцевых или боковых отверстий
- Полезно для некоторых специализированных дизайнов продуктов
Пункты для проверки
Необходимо оценить ограниченный доступ к штампу, поддержку профиля, скорость штамповки и риск деформации.
Системы предварительного и после завершения
Конфигурация резки влияет на форму готового конца, непрерывность производства и требования к оснастке.
Предварительная резка
Плоская полоса разрезается по длине перед тем, как она пройдет через формовочные станции. один режущий инструмент может поддерживать несколько размеров профиля, поскольку он обрабатывает плоский материал.
Однако через машину движутся отдельные заготовки, а не одна непрерывная полоса.
Пост-Каттинг
Готовый прогонный С режут после профилировани валков Режущий штамп должен соответствовать готовому сечению.
В машине фиксированного размера может использоваться специальная профильная матрица, а в регулируемой машине может потребоваться гибкая система резки.
Летающий резки
Летающая режущая система перемещается вместе с профилем и завершает разрез, не останавливая линию формования. Она может улучшить непрерывную производительность, но требует точной синхронизации.
Качество Cut-End
Независимо от метода резки покупатели должны проверить допуск по длине, квадратность, заусенцы, повреждение покрытия и деформацию профиля.
Скорость производства и реальная мощность
Максимальная скорость формования - это только одна часть общей мощности. циклы штамповки, резки, изменения размера, загрузка рулонов, проверка и техническое обслуживание - все это сокращает доступное время производства.
Правильный расчет должен основываться на продаваемых готовых прогонах.
Номинальная скорость формирования
На этом рисунке описана максимальная скорость формовочной секции при определенных условиях. Она может не включать упоры для штамповки или резки.
Интегрированная скорость производства
Интегрированная скорость отражает производительность полной линии Медленный штамповочный пресс или цикл резки могут ограничить выход даже тогда, когда формовочная секция может работать быстрее.
Время регулировки
Регулируемая машина для профилирования прокатных валков C может сократить замену оснастки, но для изменения размеров и проверки образца все равно требуется время.
Утверждение первой статьи
После каждого изменения размера первый готовый профиль должен быть измерен до возобновления нормального производства. это время проверки должно быть включено в планирование производства.
Когда следует выбрать фиксированную машину?
Машина фиксированного размера обычно подходит, когда завод имеет стабильные контракты на ограниченное количество профилей.
Он может обеспечить практический баланс стоимости, стабильности производства и упрощения эксплуатации.
Подходящие условия производства
Рассмотрим фиксированную модель, когда
- Один профиль представляет большинство заказов
- Производственные партии большие
- Изменения спецификаций происходят нечасто
- Операторам нужен простой процесс настройки
- Первоначальные инвестиции ограничены
- Дополнительные машины можно добавить позже
Основное преимущество покупки
Покупатель инвестирует в основном в функции, необходимые для определенного продукта. механическая и управляющая сложность меньше, чем в широкодиапазонной автоматической линии.
Когда следует выбрать регулируемую машину?
Регулируемая модель подходит, когда завод обслуживает несколько строительных систем, дистрибьюторов или заказы по конкретным проектам.
Это может снизить необходимость приобретения отдельной формовочной машины для каждого размера профиля.
Подходящие условия производства
Рассмотрим регулируемую модель, когда
- Клиентам требуется несколько размеров прогона C
- Заказы меняются часто
- Количество партий относительно невелико
- Площадь завода ограничена
- Более быстрые изменения размера имеют коммерческую ценность
- Рецепты продуктов нужно хранить
- Будущая гибкость является приоритетом
Основное преимущество покупки
Одна производственная линия может поддерживать более широкий ассортимент продукции. это может улучшить использование оборудования, когда ни один профиль не обеспечивает достаточный объем для специальной машины.
Основной риск покупки
Широкий рекламируемый ассортимент может не обеспечить одинаковую точность, скорость или стабильность для всех возможных размеров. Покупатель должен проверить репрезентативные профили от самого маленького до самого большого диапазона.
Регулируемая машина против нескольких фиксированных машин
Некоторые заводы должны решить, покупать ли одну гибкую линию или несколько выделенных машин.
Решение должно основываться на объеме продукции, заводских площадях, рабочей силе, техническом обслуживании и финансовом эффекте от переналадки.
| Фактор решения | Одна регулируемая машина | Несколько стационарных машин |
|---|---|---|
| Первоначальные инвестиции | Сосредоточены в одной гибкой линии | Распространено на нескольких машинах |
| Напольное пространство | Обычно ниже | Обычно выше |
| Гибкость продукта | Высоко в пределах согласованного диапазона | Ограничено установленной оснасткой |
| Одновременное производство | По одному размеру | Несколько профилей могут работать вместе |
| Влияние простоя | Один сбой затрагивает все поддерживаемые размеры | Другие линии могут продолжаться |
| Переменная деятельность | Требуется между продуктами | Уменьшается, когда каждая машина выделена |
| Сложность обслуживания | Больше механизмов регулировки | Больше всего машин для обслуживания |
| Лучший заводской тип | Смешанные заказы и ограниченное пространство | Семейства продуктов с большим объемом и стабильностью |
Производитель больших объемов может достичь лучшей производительности, используя несколько фиксированных линий. гибкий контрактный производитель может получить большую ценность от одной регулируемой машины.
Важные требования к точности
Прогон C должен соответствовать другим строительным компонентам во время установки. Изменение размеров может привести к задержкам сборки и проблемам с выравниванием конструкции.
Требования к точности должны быть указаны в спецификации покупки и документе о приемке.
Размеры поперечного сечения
Мера:
- Ширина паутины
- Высота фланца
- Длина губы
- Радиус угла
- Ширина проема
- Общая высота
Прямолинейность
Длинные прогоны должны оставаться прямыми в пределах согласованного допуска. неправильное выравнивание валков, неравномерное формовочное усилие или нестабильная подача полос могут привести к образованию лука.
Твист
Закручивание происходит при вращении профиля по длине, Оно может быть вызвано асимметричной формовкой, перекосом валков или несогласованным материалом.
Положение отверстия
Проверьте расстояние между отверстиями и соотношение между каждым отверстием и готовыми концами профиля.
Размерная повторяемость
Один правильный образец не доказывает стабильное производство Измерения следует повторять по нескольким профилям, изготовленным в ходе непрерывного испытания.
Как выбрать правильную машину для формования рулонов из перлина C
Полезное предложение требует подробной информации о продукте, материале и заводе.
Отправка только фотографии или общего имени профиля может привести к неправильному оснащению и неполному сравнению цен.
Чертежи продукта
Предоставьте чертежи, показывающие:
- Минимальная и максимальная ширина полотна
- Размеры фланца
- Размеры губ
- Угловые радиусы
- Толщина материала
- Выкройки отверстий
- Готовые длины
- Требуемые допуски
Материальные данные
Обеспечить:
- Стальной марки
- Предел текучести
- Прочность на разрыв
- Тип покрытия
- Диапазон толщины
- Диапазон ширины полосы
- Размеры катушки
- Максимальный вес катушки
Производственные цели
Объяснить:
- Требуемые профили за смену
- Основные размеры продукции
- Средний размер партии
- Количество изменений размера
- Требуемый уровень автоматизации
- Будущий ассортимент продукции
Условия фабрики
Подтвердить:
- Напряжение, фаза и частота
- Доступная производственная площадь
- Способ загрузки катушки
- Мощность крана или вилочного погрузчика
- Условия фонда
- Количество операторов
Джинболида предоставляет разные Сталеформовочные машины W-, L- и Z-образной формы и индивидуальные профилеобразующие решения для требований структурного производства.
Контрольный список для испытаний на приемку на заводе
Приемочные испытания на заводе должны проверять, что готовая машина производит профили по утвержденным чертежам.
Для регулируемой линии недостаточно протестировать только один профиль среднего размера.
Размеры тестовых представителей
Испытание должно включать
- Небольшой профиль в пределах диапазона
- Часто выпускаемый профиль
- Большой профиль в пределах диапазона
- Спецификация тонкого материала
- Спецификация толстого материала
Проверьте функции регулировки
Попросите поставщика продемонстрировать:
- Выбор рецепта
- Автоматическая или ручная регулировка размера
- Изменения инструментов
- Изменения программы перфорации
- Режущая регулировка
- Измерение первого профиля
Проверьте готовую продукцию
Проверка:
- Размеры поперечного сечения
- Длина
- Положение отверстия
- Прямолинейность
- Твист
- Конечное условие
- Поверхностное покрытие
- Стабильность производства
Документируйте результаты
Записывайте характеристики материала, настройки машины, скорость, результаты измерений, время регулировки и наблюдаемые проблемы.
Обычные ошибки при покупке машин C Purlin
Понимание распространенных ошибок может помочь покупателям избежать изменений инструментов и задержек производства.
Выбор по цене один
Низкое предложение может исключать разматыватель, штампы, регулируемую систему резки, установку, ввод в эксплуатацию или рулонную оснастку.
Использование неполного рисунка
Отсутствие радиусов углов, кромок, положений отверстий или требований допуска может привести к неправильной конструкции машины.
Предполагая, что каждое измерение автоматизировано
Некоторые машины автоматически регулируют ширину полотна, но требуют ручного изменения фланцев, кромок, штампов или режущих инструментов.
Игнорирование прочности материала
Одна только толщина не описывает трудности формования. Высокопрочная сталь может потребовать более прочной машины, чем обычная сталь той же толщины.
Сравнение только максимальной скорости
Реальная производительность включает штамповку, резку, переналадку, проверки, загрузку рулонов и время простоя.
Пропуск многоразмерного тестирования
Регулируемая машина должна демонстрировать производительность в репрезентативных точках заявленного диапазона.
Заключение
Выбор между фиксированной и регулируемой машиной для профилирования прогонов C должен основываться на фактических заказах, а не на самом широком заявленном производственном ассортименте.
Стационарные машины практичны для заводов, производящих большое количество стабильных профилей Регулируемые модели лучше подходят для производителей, работающих с несколькими размерами, меньшими партиями и частой сменой продукции.
Перед покупкой определите полный диапазон профиля, свойства материала, структуру отверстий, производственные цели, метод регулировки и критерии приемки. попросите поставщика точно определить, какие размеры можно регулировать, а какие компоненты требуют изменений оснастки.
Покупатели могут изучить весь ассортимент Jinbolida промышленное профилегибочное оборудование для различных структурных профилей. для индивидуальной конфигурации на основе ваших чертежей прогона C, материалов, требований к штамповке и производственных целей, отправьте детали проекта через страница контактов.
Часто задаваемые вопросы
Что производит профилегибочная машина C для прогона?
Он производит непрерывные С-образные структурные секции из металлических рулонов. Эти профили обычно используются в кровельных, стеновых, складских, промышленных зданиях и солнечных монтажных конструкциях.
В чем разница между фиксированными и регулируемыми машинами?
Стационарная машина оптимизирована для одного профиля или узкого диапазона. регулируемая машина может изменять выбранные размеры профиля с помощью ручного, моторизованного или автоматического управления.
Может ли одна машина производить прогоны C и Z?
Некоторые машины предназначены для производства обоих типов профилей, но эта возможность зависит от оснастки и системы регулировки. покупатели должны представить оба чертежа для технического подтверждения.
Может ли машина перерабатывать оцинкованную сталь?
Да, когда его оснастка, мощность, зазор валков, обработка материала рассчитаны на указанную марку и толщину оцинкованной стали.
Сколько времени занимает изменение размера профиля?
Время переключения варьируется в зависимости от метода регулировки. Системы с сервоуправлением могут сократить время регулировки, в то время как ручные системы обычно требуют большего количества входных данных и измерений оператора.
Можно ли регулировать размеры фланца и кромки?
Это зависит от конструкции машины. некоторые модели регулируют только ширину полотна, в то время как другие поддерживают изменения размеров полотна, фланца или кромки.
Следует ли пробивать отверстия перед профилированием валков?
Предварительная штамповка обычно используется, потому что полоса плоская и легко поддерживается. После штамповки может быть выбрано, когда отверстия должны соответствовать готовому профилю.
Как определяется скорость машины?
Стабильная скорость зависит от марки материала, толщины, размеров профиля, частоты штамповки, метода резки и требований к точности.
Какая информация нужна для котировки?
Предоставьте чертежи продукции, характеристики материала, диапазон толщины, рисунок отверстий, готовую длину, производственные цели, требования к регулировке и заводские электрические условия.
Как должна быть испытана регулируемая машина?
Испытайте несколько размеров и толщин в согласованном диапазоне. Измерьте размеры, отверстия, прямолинейность, скручивание, качество резки, скорость и время регулировки.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French