
Машины для формирования солнечных кронштейнов канала C против U
Оглавление
Выбор между каналом C и U-каналом солнечной скобы формируя машину не просто вопрос решения, какой профиль выглядит более прочным или какая машина имеет более высокую скорость формования, Правильный выбор зависит от конструкции монтажной системы, геометрии готового профиля, спецификации стали, схемы отверстий, требования к нагрузке, объема производства и количества размеров кронштейнов, которые фабрика должна изготовить.
Это различие важно, потому что фотоэлектрические модули полагаются на монтажные и стеллажные конструкции для механической поддержки. Министерство энергетики США объясняет, что фотоэлектрические батареи требуют стабильных, прочных монтажных конструкций, способных поддерживать массив, одновременно сопротивляясь нагрузкам окружающей среды, таким как ветер, дождь, град и коррозия. Его обзор проектирование солнечной фотоэлектрической системы также отмечает, что конфигурации монтажа различаются на крышах, наземных системах и приложениях слежения.
Для производителей эти структурные различия в конечном итоге становятся производственными требованиями.
Завод, производящий длинные элементы С-канала для наземной опорной системы, может потребовать другой стратегии формования, штамповки и обращения с завода, производящего более легкие рельсы U-канала или соединительные профили. Понимание того, что разница перед заказом оборудования может предотвратить негабаритные машины, недостаточную гибкость инструментов и ненужное время переналадки.
Что такое солнечная скоба C-канала?
Канал C обычно состоит из центрального полотна и двух фланцев, проходящих с одной и той же стороны секции. В зависимости от конструктивного исполнения края фланцев могут также включать в себя обратные кромки.
Упрощенное поперечное сечение напоминает
С
С-каналы, используемые в солнечных монтажных конструкциях, могут функционировать как
- Опорные рельсы
- Перлинс
- Вертикальные посты
- Горизонтальные члены
- Профили крепления
- Структурные каналы поддержки
Губчатые С-каналы также широко признаны в холоднодеформированной стальной конструкции Исследования, опубликованные через Институт инженеров холодной штамповки стали, описывают губчатые каналы как один из распространенных участков, используемых в холоднодеформированном стальном каркасе, и обсуждают, как геометрия их поперечного сечения влияет на поведение местных короблений Покупатели, интересующиеся структурным фоном, могут рассмотреть Исследования CFSEI по губчатым каналам.
С точки зрения производства важным моментом является то, что полотно, высота фланца, размеры кромок, радиусы углов и ширина отверстия влияют на конструкцию рулонной оснастки.
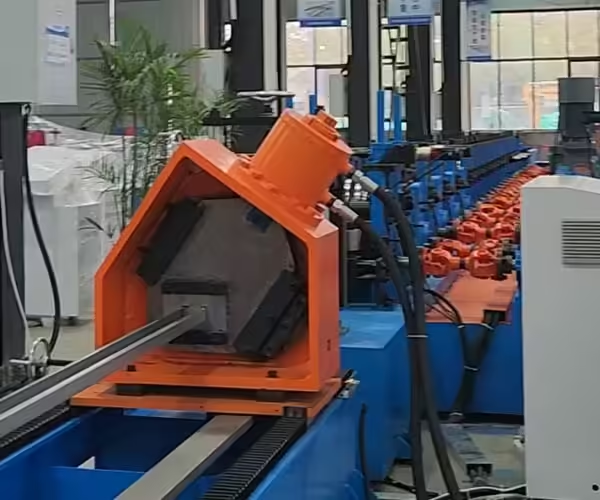
Джинболида предоставляет солнечные фотоэлектрические машины для формирования кронштейнов для С-канальных, U-канальных и других фотоэлектрических монтажных профилей.
Что такое солнечная скоба канала U?

U-образный канал обычно состоит из плоского основания с двумя боковыми стенками, проходящими в одном направлении.
Его упрощенное поперечное сечение напоминает:
У
По сравнению с губчатым каналом C базовый профиль U обычно имеет меньше изгибов, поскольку он может не включать обратные внутрь кромки.
В зависимости от конструкции монтажно-систем U-каналы могут быть использованы как
- Монтажные рельсы
- Каналы поддержки
- Рамки
- Члены подключения
- Вторичные опоры
- Легкие структурные профили
Однако только названия профилей никогда не должны определять выбор оборудования.
Два клиента могут оба назвать продукт “U канал” при поставке совершенно разных чертежей, материалов, высоты стен, пазы рисунки и допуски.
По этой причине у Джинболиды решения для производственных линий фотоэлектрических кронштейнов настроены в соответствии с реальными чертежами профиля, спецификациями материалов, требованиями к штамповке, выходными целями и требованиями автоматизации, а не только названиями профилей.
Канал C против канала U: основные различия
Первое сравнение должно быть проведено на уровне готового профиля.
| Фактор | Канал С | Канал У |
|---|---|---|
| Типичная геометрия | Паутина, фланцы и часто губы | Основание с двумя боковыми стенками |
| Количество изгибов | Часто выше | Часто ниже |
| Сложность сечения | От среднего до высокого | Обычно проще |
| Структурное использование | Первичная или вторичная поддержка | Рельсы, рамы или вспомогательная опора |
| Сложность инструментов | Может быть выше | Часто проще |
| Требования к переходу | Сильно зависит от губ и размеров | Часто проще для аналогичных размеров |
| Штамповка | Может включать перемычку и фланцы | Часто концентрируется на основании или бортах |
| Формирование контроля | Ширина, фланец, кромка и скручивание | Ширина, высота стены и раскидистость |
| Общая производственная озабоченность | Точность скручивания и губ | Консистенция открытия и угла стены |
Это общие тенденции, а не универсальные инженерные правила.
Готовый рисунок всегда должен иметь приоритет.
Какой профиль сильнее?
Это один из самых распространенных вопросов, но он не имеет полезного ответа без размеров, толщины, материала и направления нагрузки.
Канал C не должен автоматически считаться “stronger” просто потому, что он содержит больше изгибов.
Структурный потенциал зависит от факторов, в том числе
- Глубина раздела
- Ширина фланца
- Геометрия губ
- Толщина материала
- Предел текучести
- Неподдерживаемая длина
- Способ подключения
- Направление нагрузки
- Локальное коробление
- Искажение коробления
- Общий членский баклинг
Аналогично, U-канал может быть полностью достаточным для конкретного компонента установки солнечной энергии, если система была спроектирована вокруг этой секции.
Министерство энергетики США отмечает, что конструкции фотоэлектрических стеллажей существенно различаются в зависимости от типа установки. Наземные системы обычно изготавливаются из стали с покрытием или оцинкованной стали, а конфигурации крыш и трекеров могут использовать различные конструктивные конструкции. Больше информации доступно в DOE обзор производства солнечной фотоэлектрической энергии.
Для покупателя оборудования практическим правилом является
Производитель машины должен точно воспроизводить инженерный профиль; он не должен переопределять структурный профиль в зависимости от того, что легче всего изготовить.
Как геометрия канала C влияет на формирование рулона
Губчатый канал C обычно требует, чтобы полоса проходила последовательную последовательность операций изгиба.
Возможно, процесс должен контролировать
- Ширина паутины
- Высота фланца
- Длина губы
- Угол губы
- Внутриугольный радиус
- Ширина проема
- Симметрия поперечного сечения
- Прямолинейность
- Твист
Чем больше геометрических характеристик содержит профиль, тем тщательнее должна быть разработана последовательность проходов по крену.
Попытка слишком быстро создать большие изгибы может увеличить риск
- Краевая волна
- Твист
- Вспышка
- Лук
- Маркировка поверхности
- Нестабильные размеры
По этой причине необходимое количество формирующих станций невозможно выбрать по простой универсальной формуле.
Это зависит от фактического профиля.
Джинболида существующая решение для формирования солнечных фотоэлектрических кронштейнов включает С-канальное оборудование, предназначенное для изготовления фотоэлектрического опорного профиля.
Как геометрия канала U влияет на формирование рулона
Простой U-образный канал может потребовать меньше стадий формования, чем губчатая секция C, поскольку изгибов меньше.
Однако это не означает, что производство U-каналов автоматически становится простым.
Типичные проблемы качества могут включать в себя
- Изменение угла боковой стенки
- Распространение профиля
- Неравномерная высота стены
- Отклонение базовой ширины
- Лук
- Твист
- Вариация длины
Профиль, который открывается наружу после формования, может соответствовать целевой ширине на выходе из машины, но выходит из строя после стабилизации остаточного напряжения.
Вот почему конструкция инструментов должна учитывать пружину и вариации материала.
Для заводов, производящих U-образные размеры, регулируемая формовка также может стать важной.
Существующая статья Джинболиды о солнечный U кронштейн формируя станки оснастки и переключения обсуждает, как оснастка, точность размеров и изменения размеров влияют на планирование производства.
Нужна ли машине с каналом C больше формирующих станций?
Часто, но не всегда.
Канал C с обратными кромками имеет больше геометрических особенностей, чем базовый канал U. Это может потребовать дополнительных операций постепенного формирования.
Однако фактическое количество станций зависит также от
- Толщина материала
- Предел текучести
- Глубина профиля
- Радиус изгиба
- Скорость линии
- Требования к поверхности
- Требуемый допуск
Например, неглубокий тонкоколейный канал C может быть легче сформировать, чем глубокий тяжелый канал U, изготовленный из более высокопрочной стали.
Поэтому полезный вопрос не в том, что
“Сколько станций имеет машина канала C?”
Оно:
“Почему для моего конкретного профиля было выбрано такое количество формирующих станций?”
Профессиональный поставщик должен иметь возможность объяснить стратегию формирования, а не просто рекламировать большее количество станций как автоматически лучшее.
Спецификация материала имеет значение больше, чем название профиля
Два идентичных в остальном канала C могут потребовать различного поведения при формовании, если их марки стали различаются.
Перед выбором станка покупатель должен предоставить
- Стандарт материала
- Стальной марки
- Предел текучести
- Прочность на разрыв
- Номинальная толщина
- Допуск толщины
- Спецификация покрытия
- Ширина катушки
- Вес катушки
Оцинкованная сталь широко используется в фотоэлектрических стеллажах, поскольку защита от коррозии важна для наружных конструкций. Министерство энергетики США отмечает, что в наземных стеллажах обычно используется сталь, покрытая или оцинкованная для защиты от коррозии.
В производственных целях покрытие также вносит еще одно соображение: инструменты и направляющие должны сводить к минимуму ненужные царапины на поверхности.
Требования к перфорации могут изменить выбор машины
Во многих фотоэлектрических кронштейнах штамповка так же важна, как и формовка.
Профиль может содержать
- Круглые отверстия
- Длинные слоты
- Повторяющиеся слоты
- Монтажные отверстия
- Соединительные отверстия
- Край выемки
- Множественные группы отверстий
Расположение этих функций может различаться в каналах C и U.
Например, канал U может иметь повторяющиеся прорези в основании, тогда как канал C может требовать функций как в полотне, так и во фланцах.
Это влияет:
- Макет пунша
- Дизайн Die
- Стратегия кормления
- Сервопозиционирование
- Цикл перфорации
- Общая скорость линии
Джинболида предоставляет специальные фотоэлектрическое оборудование для штамповки стоек для различных требований к профилю и обработке разъемов.
Предварительная перфорация для каналов C и U
Предварительная штамповка обрабатывает отверстия или прорези до полного формирования полосы.
Этот подход может предложить несколько преимуществ:
- Более легкий доступ к плоскому материалу
- Упрощенные конструкции штампов
- Эффективная повторяющаяся штамповка
- Простая интеграция с сервопитанием
Однако инженер по профилю должен рассмотреть вопрос о том, меняет ли процесс формования окончательную взаимосвязь между отверстиями и геометрией профиля.
Это особенно важно, когда отверстие должно совпадать с
- Фланцевая кромка
- Другой монтажный слот
- Разъем
- Соседний структурный элемент
Поэтому на чертеже профиля должен быть указан окончательный допуск на положение отверстия, а не только положение штамповки на плоской полосе.
После перфорации для каналов C и U
Послебойная обработка происходит после частичного или полного формирования профиля.
Это может быть полезно, если готовое поперечное сечение обеспечивает соответствующую привязку к размерам.
Однако сформированные каналы могут усложнить доступ к инструментам.
Например, глубокий канал C с возвратными кромками может обеспечивать меньший прямой доступ, чем открытая секция U.
Поэтому выбор между предварительной и последующей перфорацией должен основываться на следующем
- Расположение отверстия
- Глубина профиля
- Законченная толерантность
- Скорость производства
- Доступ к инструментам
- Количество пробитых поверхностей
Не каждый канал должен использовать одну и ту же пробивку.
Сложность инструментария канала C и канала U
Инструментарий часто является одним из самых больших различий между двумя производственными системами.
A simple U profile usually requires control of:
- Base width
- Side-wall height
- Side-wall angle
- Радиус угла
A lipped C channel may add:
- Длина губы
- Угол губы
- Ширина проема
- Additional bend transitions
The additional bends can make tooling synchronization more demanding.
However, complexity also increases whenever the machine must handle a wider range of sizes.
A multi-size U-channel machine may therefore be more complex than a dedicated C-channel machine designed for one fixed profile.
Фиксированный инструмент против регулируемого инструмента
Buyers should decide whether production is primarily:
High volume + low variety
или
Lower volume + high variety
That distinction often matters more than C versus U.
Фиксированный Инструмент
Fixed tooling can be suitable when a factory runs one or a few stable profiles for long production campaigns.
Potential advantages include:
- Simpler setup
- Fewer adjustment points
- Stable repeatability
- Easier operator training
Регулируемый Инструмент
Adjustable tooling can be useful when a factory frequently changes profile widths or heights.
Potential advantages include:
- Less tooling replacement
- Faster size changes
- Greater product flexibility
But buyers should verify the actual adjustment process.
Do not rely only on the word “automatic.”
Просить:
- Which dimensions change automatically?
- Which still require manual adjustment?
- Are tooling spacers changed?
- Does the control system store recipes?
- How is the first piece checked?
- How long does complete changeover take?
Сравните время переключения, а не только диапазон профиля
Suppose one machine can produce ten channel sizes.
That sounds attractive.
But if changing between sizes takes two hours, the machine may not be suitable for short production batches.
Another machine may support only six sizes but change between them in 15 minutes.
For a manufacturer producing many small orders, the second line may generate more usable output.
That is why Jinbolida’s solar bracket production line solutions emphasize configurable and interchangeable systems for manufacturers producing multiple bracket specifications.
The purchasing question should therefore be:
How many sellable profiles can I produce efficiently?
Not merely:
How many profiles are theoretically possible?
Скорость производства: канал C против U
Profile shape can influence achievable forming speed, but speed cannot be evaluated from section type alone.
Effective production speed depends on:
- Количество изгибов
- Прочность материала
- Толщина
- Цикл перфорации
- Метод резки
- Длина продукта
- Required dimensional accuracy
- Требования к поверхности
- Обработка материалов
Jinbolida lists production speeds up to approximately 45 m/min for certain C- and U-channel solar bracket solutions, but actual line output depends on the complete project configuration.
This distinction matters.
A 45 m/min forming section does not automatically create 45 m/min of finished bracket output if the punching or cutting process repeatedly stops the line.
Номинальная скорость в зависимости от эффективного выхода
Buyers should request at least three production indicators:
| Метрический | Meaning |
| Максимальная скорость формования | Peak roll-former speed |
| Normal production speed | Typical stable operating speed |
| Finished output | Actual pieces or meters produced |
Finished output is usually the most useful value for factory planning.
It accounts more realistically for:
- Штамповка
- Резка
- Ускорение
- Изменения катушки
- Переключения
- Разгрузка
- Проверка качества
This principle applies equally to C and U channels.
Какая машина лучше для крупносерийного производства?
If a factory has long-term demand for one C-channel specification, a dedicated C-channel line may provide a very efficient solution.
Likewise, if a large customer requires millions of meters of one U-channel rail, a dedicated U-channel machine may be preferable to a more complicated universal system.
High-volume factories should prioritize:
- Stable forming
- Continuous material flow
- Fast punching
- Reliable cutting
- Low unplanned downtime
- Автоматическая укладка
- Tool durability
The objective is not simply maximum flexibility.
It is maximum saleable output for the required product.
Какая машина лучше подходит для производства нескольких продуктов?
A contract manufacturer or OEM supplier may have a different priority.
It may need to produce:
- C channels
- U channels
- Different widths
- Different heights
- Multiple thicknesses
- Different hole patterns
In this situation, flexibility becomes more important.
A production strategy may include:
- One flexible forming line for related profiles
- Interchangeable roll tooling
- Adjustable stations
- Recipe-based servo punching
- Separate punching equipment for special components
However, attempting to make one machine perform every possible operation can also create excessive complexity.
The correct balance depends on actual order history.
Может ли одна машина производить каналы C и U?
Sometimes, but not always economically.
Whether one machine can produce both depends on how similar the profiles are and how the tooling is designed.
Possible approaches include:
- Замена инструмента
- Cassette change
- Adjustable roll stations
- Shared early forming stations
- Dedicated final forming sections
The technical possibility should not be confused with production efficiency.
A machine may be capable of producing both profiles but require extensive manual tooling changes.
For occasional product changes, that may be acceptable.
For daily changeovers, it may become a serious bottleneck.
Как решить, объединять ли производство C и U
Before combining both profiles on one line, calculate:
Changeovers per week × changeover duration
Например:
- 8 changeovers/week
- 90 minutes/changeover
Total changeover time:
12 hours/week
If the factory operates 80 productive hours per week, 12 hours represents 15% of available production time before maintenance or other stoppages are considered.
That may justify investing in faster-change tooling or separate machines.
This kind of calculation is more useful than choosing equipment based only on initial purchase price.
Требования к точности канала C
Important dimensions for a C channel may include:
- Overall depth
- Ширина фланца
- Длина губы
- Угол губы
- Opening
- Радиус угла
- Прямолинейность
- Твист
- Положение отверстия
- Overall length
A dimensional deviation in one area can influence another.
For example, excessive twist can make hole positions difficult to align during assembly even when the punching process itself is accurate.
Требования к точности канала U
Important U-channel dimensions may include:
- Base width
- Side-wall height
- Wall angle
- Internal opening
- Общая ширина
- Прямолинейность
- Твист
- Положение отверстия
- Длина
One particularly important issue is profile spreading.
After the material exits the final roll stand, residual stress may cause the side walls to open slightly.
Tooling therefore needs to compensate for the material’s actual forming behavior.
Качество поверхности профилей солнечных кронштейнов
Both C and U channels may use galvanized or coated steel.
Because photovoltaic support structures can remain outdoors for decades, surface protection is important.
The Department of Energy emphasizes that PV mounting structures need durability against environmental exposure, including corrosion.
During manufacturing, surface damage can result from:
- Dirty tooling
- Misaligned guides
- Excessive roller pressure
- Metal chips
- Острые края
- Dragging profiles
- Poor stacking
Factories should therefore include surface appearance in their acceptance criteria.
A profile should not be considered qualified only because its cross-sectional dimensions are correct.
Заводская планировка может различаться между линиями C и U
Long profiles require sufficient space after cutting for:
- Выписка
- Штабелирование
- Объединение
- Инспекция
- Доступ вилочного погрузчика
The profile section can also affect how finished products are handled.
Thin U channels may be easier to deform during careless stacking, while deeper C profiles may require different support spacing.
For a broader factory-layout approach, Jinbolida’s руководство по компоновке линии машины для формирования кронштейна солнечной опоры explains how finished product size, coil handling, punching, forming, discharge and maintenance access should be planned as one workflow.
Подумайте обо всей фабрике фотоэлектрических кронштейнов
Manufacturing photovoltaic brackets does not necessarily involve only channel roll forming.
A mounting system may also require:
- Разъемные пластины
- Clamp components
- Базовые пластины
- Brackets
- Fastener interfaces
- Short punched parts
That means a complete factory may need separate profile forming and component punching systems.
DOE’s overview of photovoltaic manufacturing notes that racking-system manufacturing varies significantly depending on the installation environment and system design.
For equipment planning, this reinforces a key point:
Start with the complete bill of manufactured components rather than selecting one roll forming machine in isolation.
Коэффициенты затрат канала C и канала U
It would be misleading to say one machine type is always cheaper.
Machine cost depends on much more than profile shape.
Major cost factors include:
- Толщина материала
- Количество формирующих станций
- Сложность инструментов
- Система пробивки
- Сервопитание
- Метод резки
- Скорость линии
- Автоматическая регулировка ширины
- Tool-change system
- Stacking automation
- Система управления
- Factory integration
A fixed U-channel line can be simpler than a multi-size C-channel system.
But an advanced U-channel line with automatic width and height adjustment may cost more than a basic fixed C-channel machine.
Therefore, buyers should compare technical scope, not machine names.
Когда машина с каналом C обычно является лучшим выбором
A C-channel forming machine may be appropriate when:
- The mounting design requires C or lipped C profiles
- Higher section stiffness is needed for the engineered application
- Long structural support members are required
- Return lips are part of the finished section
- The factory has stable C-channel demand
The structural engineer or mounting-system designer should determine the profile.
The manufacturing line should then be optimized around that section.
Когда машина канала U обычно является лучшим выбором
A U-channel machine may be more appropriate when:
- The engineered mounting system specifies an open U section
- A simpler open profile is required
- Rails or connection channels use U geometry
- Multiple related U sizes need to be produced
- Rapid size adjustment is commercially important
Again, the decision should follow the product specification.
Распространенные ошибки при покупке
Выбор C или U в зависимости от цены машины
The final profile should be selected by the product designer before equipment is purchased.
Предполагая, что каналы C всегда сильнее
Structural performance depends on geometry, material, thickness, load and support conditions.
Игнорирование шаблонов отверстий
Punching may determine overall production speed.
Покупка “Multi-Size” машины без тестирования переналадки
Always ask for the complete changeover sequence and expected time.
Сравнение только максимальной скорости
Finished output is more useful than maximum roll-former speed.
Игнорирование класса материала
Yield strength and thickness variation affect forming behavior.
Забывание требований к поверхности
Galvanized profiles can be dimensionally correct but commercially unacceptable if heavily scratched.
Покупка одной универсальной машины для слишком большого количества продуктов
Flexibility can become counterproductive if excessive tooling changes reduce productivity.
Таблица практического отбора
Use this table as an initial decision guide.
| Требование | C Channel Line | U Channel Line |
| Lipped structural section | Strong candidate | Usually not applicable |
| Simple open channel | Possible | Strong candidate |
| High-volume fixed profile | Отлично | Отлично |
| Multiple related sizes | Adjustable design recommended | Adjustable design recommended |
| Frequent changeover | Evaluate tooling carefully | Often favorable for simple profiles |
| Complex flange punching | Requires detailed planning | Depends on geometry |
| Base punching | Possible | Common configuration |
| High structural complexity | Часто выше | Обычно ниже |
| Universal solution required | Needs engineering evaluation | Needs engineering evaluation |
This table should not replace a profile drawing review.
Информация, которую следует отправить перед запросом предложения
For either a C-channel or U-channel machine, prepare:
- Finished profile drawing
- Спецификация материала
- Диапазон толщины материала
- Предел текучести
- Ширина катушки
- Вес катушки
- Шаблон отверстия
- Допуск на положение отверстия
- Готовые длины
- Допуск длины
- Необходимый выход
- Number of SKUs
- Количество партии
- Частота переключения
- Factory voltage
- Планировка завода
- Требуемый уровень автоматизации
If both C and U profiles are required, include all drawings in the same RFQ.
That allows the equipment manufacturer to determine whether shared tooling or separate lines are more practical.
Вопросы, которые следует задать поставщику машин
Before placing an order, ask:
- Can the machine process my exact material grade?
- How many forming stations are proposed?
- Why is that station count appropriate?
- Which roll-tooling material will be used?
- How will springback be controlled?
- What finished tolerances are guaranteed?
- How is punching synchronized with feeding?
- Is cutting continuous or stop-to-cut?
- How long does a complete size change take?
- Какие регулировки автоматические?
- What output can the complete line achieve?
- How is profile straightness checked?
- How is surface scratching minimized?
- Can future profile sizes be added?
- What factory space is required?
These questions help reveal the real technical difference between quotations that may otherwise look very similar.
Часто задаваемые вопросы
В чем основное отличие канала C от солнечного кронштейна канала U?
A C channel usually has a web, two flanges and sometimes return lips, while a U channel normally has a base and two side walls without return lips. The exact geometry depends on the mounting-system design.
Является ли солнечный кронштейн канала C прочнее канала U?
Not automatically. Structural strength depends on section dimensions, material, thickness, load direction, connection conditions and unsupported length. Profile selection should be made through structural design.
Может ли одна машина для формирования солнечных кронштейнов производить каналы C и U?
It may be possible with replaceable, cassette or adjustable tooling, depending on the profile similarity. However, buyers should evaluate changeover time before deciding whether one machine is economically preferable to separate lines.
Какой профиль легче свернуть в форму?
A simple U profile may require fewer bends than a lipped C channel, but material thickness, profile depth and steel strength can make a U profile equally demanding. The actual drawing determines forming difficulty.
Какая машина быстрее?
Neither is universally faster. Effective speed depends on profile complexity, punching, material, cutting and automation.
Нужна ли пробивная техника линиям каналов C и U?
If the finished profiles contain holes or slots, yes. Punching can be integrated before or after forming depending on the required geometry and tolerance.
Что вызывает распространение U-канала после формирования?
Residual forming stress and material springback can cause the side walls to open after the profile exits the tooling. Roll-pass design needs to compensate for this behavior.
Почему каналы С могут скручиваться при профилировании валков?
Uneven deformation, material variation, asymmetric loading, incorrect tooling alignment or an unbalanced forming sequence can contribute to twist.
Стоит ли покупать одну гибкую машину или две специальные машины?
It depends on production volume and changeover frequency. High-volume stable production can favor dedicated lines, while manufacturers processing many specifications may benefit from flexible equipment.
Какой документ является самым важным для выбора машины?
The finished profile drawing. It should show geometry, thickness, hole pattern, tolerances and product dimensions.
Заключение
The choice between a C channel and U channel solar bracket forming machine should begin with the photovoltaic mounting-system design and finished profile drawing.
C channels may involve more complex roll tooling when return lips and multiple bends are required, while U channels can provide a simpler open geometry. However, neither profile is universally easier, faster, stronger or cheaper to manufacture.
Material strength, thickness, punching requirements, product dimensions, tolerance, production volume and changeover frequency can matter just as much as the cross-sectional shape.
For a high-volume manufacturer, a dedicated C- or U-channel line may offer the best productivity. For an OEM supplier handling many specifications, adjustable or interchangeable tooling may provide greater commercial flexibility.
Manufacturers can review Jinbolida’s солнечный фотоэлектрический кронштейн формируя машинный ряд, фотоэлектрическое оборудование для штамповки стоек и solar bracket production line solutions when planning a complete manufacturing system.
For equipment configuration, send your C-channel or U-channel profile drawings, steel specification, thickness range, hole patterns, required output and product mix through the Jinbolida website. This allows the production line to be evaluated around the actual bracket rather than a generic machine specification.
 Russian
 English
 Arabic
 Spanish
 French