
Машина для формирования кронштейна солнечной поддержки: полное руководство по компоновке строк
/Машина для формирования кронштейна солнечной опоры: полное руководство по компоновке строк
Оглавление
Ключевые выводы
- Проектируйте производственную линию вокруг готового чертежа кронштейна и требуемой производительности.
- Зарезервируйте отдельные помещения для хранения, загрузки, штамповки, формования, резки, штабелирования, проверки и хранения готовой продукции.
- Определите самый медленный повторяющийся процесс перед расчетом фактической пропускной способности линии.
- Сравните прямые, U-образные и разделенные ячейки в соответствии с имеющимися заводскими площадями.
- Обеспечьте достаточный доступ к техническому обслуживанию вокруг декойлера, формирователя валков, штампов, фрезы, электрического шкафа и гидравлической системы.
- Включите в планировку поток материалов, движение оператора, вилочные погрузчики, краны, защитные ограждения и будущее расширение.
- Подтвердите схему линии с помощью заводских приемочных испытаний перед отправкой и приемочных испытаний на площадке после установки.
Машина для формирования кронштейнов солнечной опоры не является единой частью оборудования, работающего независимо. Обычно она является частью скоординированной производственной системы, которая преобразует металлические катушки в перфорированные, сформированные, разрезанные, проверенные и уложенные друг на друга солнечные монтажные профили.
Плохо спланированная линия может иметь усовершенствованный формирователь рулонов, но при этом производить ниже номинальной мощности.Длинные маршруты передачи материалов, недостаточное пространство для загрузки рулонов, медленная штамповка, ручная укладка, ограниченный доступ к техническому обслуживанию и неправильное планирование коммунальных услуг - все это может создать узкие места в производстве.
Практическая схема линии должна соединить оборудование, операторов, сырье, готовую продукцию, пункты контроля качества и заводскую инфраструктуру в один непрерывный рабочий процесс.
В этом руководстве объясняется, как спланировать линию машины для формирования кронштейна солнечной опоры для C-канала, U-канала, Z-профиля, канала стойки, стойки для заземления и других компонентов фотоэлектрической опоры.
Что такое линия машины для формирования кронштейна солнечной опоры?
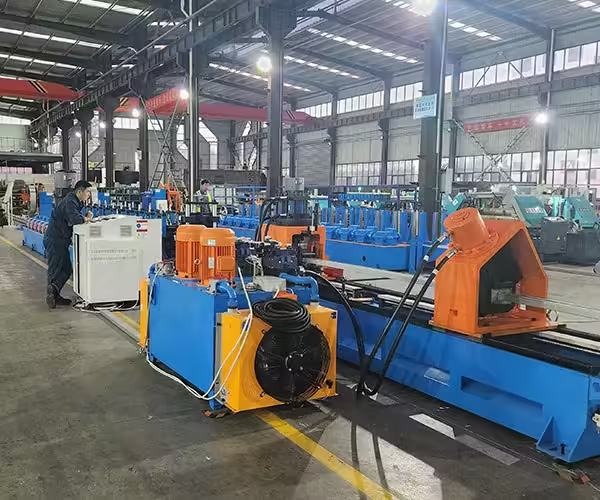
Солнечная опорная скоба формируя линию машины обрабатывает свернутый металл в структурные профили, используемые в фотоэлектрических системах крепления, В зависимости от продукта линия может завершить разгрузку, выравнивание, подачу, пробивку, профилирование, резку, маркировку, разгрузку, точение, и штабелирование.
Производители, производящие различные профили крепления солнечной энергии, могут просмотреть имеющиеся данные солнечные фотоэлектрические машины для формирования кронштейнов перед выбором конфигурации линии.
Базовая производственная линия
Базовая производственная линия обычно включает в себя
- Разматыватель
- Катушечное загрузочное устройство
- Выравнивающе-питательный агрегат
- Пуншировочная станция
- Профилегибочная машина
- Система резки
- Выбегающий стол
- Система управления ПЛК
Эта конфигурация может подойти для заводов со стабильным профилем, умеренной производительностью и ручной обработкой готовой продукции.
Полностью автоматизированная производственная линия
Полностью автоматизированная линия может также включать в себя
- Выравнивание катушки
- Автоматическая сварка полос
- Аккумулятор материала или петлитель
- Несколько пробивных станций
- Сервопривод слежения резак
- Маркировка продукции
- Автоматическая разгрузка
- Смещение роботизированного материала
- Профиль поворот
- Автоматическая укладка
- Запись производственных данных
- Мониторинг энергопотребления
- Удаленная диагностика
The Производственная линия солнечного монтажа Jinbolida объединяет функции загрузки и хранения, холодной штамповки валков, сервоотслеживания резки, разгрузки, точения и укладки.
Начните раскладку с готового кронштейна
Правильная компоновка должна начинаться со спецификации продукта, а не с доступной модели машины.
Перед проведением производственной линии определите
- Профиль поперечное сечение
- Готовая длина
- Материальный сорт
- Толщина материала
- Ширина катушки
- Максимальный вес катушки
- Размеры отверстия
- Расстояние между отверстиями
- Количество пробитых поверхностей
- Требуемый допуск по длине
- Требуемый допуск на положение отверстия
- Требования к защите поверхности
- Количество продукта за смену
- Количество спецификаций профиля
- Ожидаемая частота переключения
Эти факторы влияют почти на каждую часть линии машины, образующей кронштейн солнечной опоры.
Например, длинный С-канал с несколькими отверстиями с трех сторон может потребовать другого устройства подачи и пробивки, чем короткий U-канал с простым призабойным рисунком.
Рекомендуемая последовательность машины для формирования кронштейна солнечной опоры
Наиболее распространенное расположение соответствует направлению потока материала.
1. Хранение сырья
Зона хранения рулонов должна располагаться вблизи начала линии. Она должна обеспечивать достаточно места для входящих рулонов, идентификации материалов, временного хранения и безопасного перемещения краном или вилочным погрузчиком.
План хранения должен учитывать
- Наружный диаметр катушки
- Катушка внутреннего диаметра
- Максимальный вес катушки
- Количество марок материалов
- Количество типов покрытий
- Ежедневное потребление катушки
- Управление первым, первым
- Карантинное пространство для неутвержденного материала
Отдельная зона контроля может использоваться для проверки толщины, ширины, покрытия, состояния поверхности и документации по материалам перед производством.
2. Загрузка и разгрузка катушек
Декойлер поддерживает и выпускает катушку в производственную линию, Это может быть ручной, гидравлический, одноголовый, или двойной головной.
Двухголовочный декоилер может сократить время простоя при смене катушки, поскольку во время обработки предыдущей катушки можно подготовить сменную катушку. Однако для этого требуется больше места на полу и более подробный план обработки материала.
Обеспечить достаточный зазор для:
- Загрузка катушки
- Расширение оправки
- Движение опорной руки
- Катушечное путешествие
- Замена катушки
- Обслуживание
- Охрана безопасности
Маршрут крана или вилочного погрузчика не должен пересекать обычный проход оператора.
3. Подготовка головки катушки и соединение полосок
Линии с высокой производительностью могут включать в себя станцию подготовки катушки и сварщика полосы Эти компоненты соединяют конец одной катушки с началом следующей катушки.
Непрерывное соединение полос может уменьшить остановки машины, но соединение необходимо контролировать, чтобы оно не повредило последующие штампы, ролики или режущие инструменты.
Когда полезна сварка полос?
Полосковая сварка наиболее полезна, когда
- Линия работает в длительные смены.
- Изменения катушек происходят часто.
- Перерыв производства должен быть сведен к минимуму.
- В комплект входит аккумулятор материала.
- Сустав можно безопасно удалить или управлять им.
Для производства меньшего объема ручная замена катушек может быть проще и экономичнее.
4. Аккумулятор материала или петля
Петлеобразователь временно сохраняет металлическую полосу между секцией подачи рулона и секцией формования.
Это позволяет входной области остановиться для соединения катушек, в то время как выходное оборудование продолжает работать от хранимой полосы.
Длина аккумулятора должна основываться на
- Нормальная скорость линии
- Время, необходимое для замены или соединения катушек
- Толщина материала
- Ширина полосы
- Доступная площадь
- Глубина безопасной петли
Петлеобразователь улучшает непрерывность, но увеличивает длину линии и требует соответствующей защиты.
5. Выравнивание и подача сервоприводов
Выравнивающий узел снимает кривизну катушки и подготавливает полосу к точной штамповке и формованию.
Сервопитатель управляет движением материала в соответствии с запрограммированным расстоянием между отверстиями, длиной резки и рецептурой производства.
Систему выравнивания и подачи следует выбирать согласно
- Толщина материала
- Предел текучести
- Ширина катушки
- Требуемая точность подачи
- Частота перфорации
- Чувствительность поверхности
Высокопрочный или толстый материал может потребовать больших выравнивающих роликов и большей приводной способности.
Где следует расположить перфорацию?
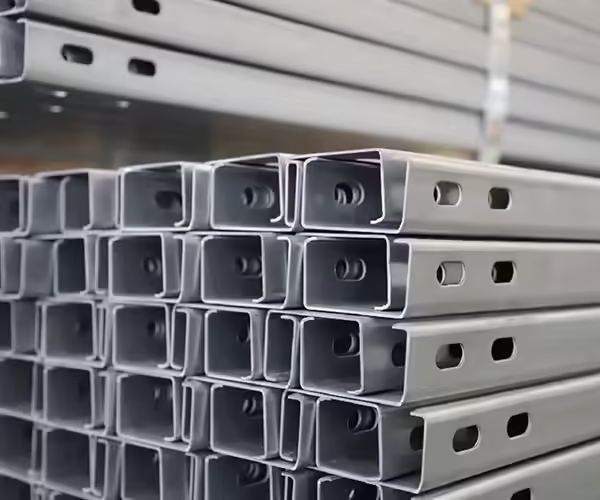
Пробивку можно устанавливать до формования, во время формования или после формования. Правильное расположение зависит от геометрии кронштейна и поверхностей, требующих отверстий.
Предварительная штамповка
Предварительная штамповка обрабатывает плоскую полосу перед ее поступлением в секцию профилирования.
К его преимуществам относятся:
- Проще дизайн матрицы
- Удобный доступ к нескольким схемам отверстий
- Простой вывоз лома
- Эффективная обработка плоского материала
- Легче обслуживание
Однако процесс формования может незначительно изменить конечное положение или форму некоторых отверстий. конструкция машины должна компенсировать движение материала и деформацию профиля.
После перфорации
После штамповки обрабатывают готовый профиль после формования.
Он может обеспечить более прямую связь между отверстием и конечной геометрией профиля. Однако оснастка должна располагаться вокруг сформированного компонента, а пробивка нескольких сторон может потребовать более сложной системы.
Отдельная перфорационная ячейка
Отдельная штамповочная машина может быть подходящей, когда завод обрабатывает множество рисунков отверстий, небольшие объемы индивидуальных заказов или существующие формованные профили.
Джинболида оборудование для перфорации стоек солнечных фотоэлектрических панелей включает многостанционные конфигурации для обработки отверстий на разных сторонах С-образной стали.
Для компонентов соединения меньшего размера машина для пробивки соединителей для солнечных фотоэлектрических кронштейнов сочетает в себе штамповку, резку и формовку. В опубликованной конфигурации указано время цикла 3 — 5 секунд на компонент и точность позиционирования ± 0,5 мм.
| Расположение перфорации | Лучший костюм для | Главное преимущество | Основное ограничение |
|---|---|---|---|
| Предварительная штамповка | Плоская полоса с повторяющимися рисунками отверстий | Простая оснастка и поток материала | Формирование может повлиять на конечное положение отверстия |
| Послебойный | Отверстия, относящиеся к готовому профилю | Прямое управление из сформированной геометрии | Доступ к инструментам может быть затруднен |
| Встроенная многостанционная штамповка | Высокообъемное производство кронштейнов | Непрерывная автоматизированная обработка | Более высокие первоначальные инвестиции |
| Отдельная пробивная ячейка | Индивидуальные или малообъемные заказы | Гибкое планирование производства | Дополнительная обработка материалов |
| Машина производства разъемов | Короткие кронштейны и разъемы | Пробивка, резка и формование за один цикл | Не предназначен для длинных опорных рельсов |
Формирование рулона. Формирование секции
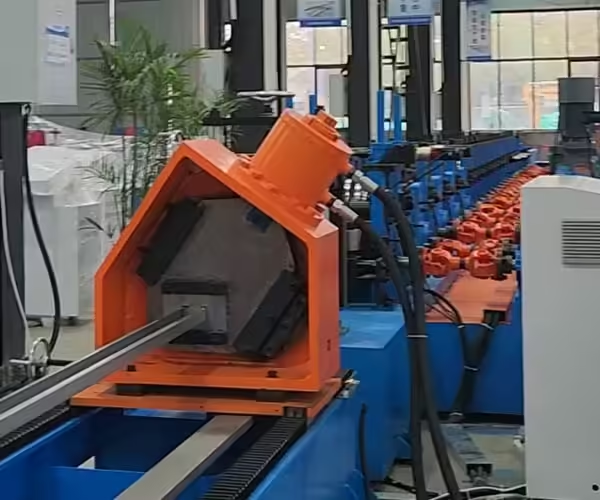
Секция профилирования рулона постепенно формирует полосу посредством последовательности роликовых станций.
Требуемая длина машины зависит от
- Сложность профиля
- Толщина материала
- Предел текучести
- Количество изгибов
- Минимальный радиус изгиба
- Требуемая скорость производства
- Количество формирующих станций
- Требования к выпрямлению
Специальная линия профиля
Специальная линия предназначена для одного семейства основных профилей. обычно она предлагает более простую регулировку, стабильное качество и эффективное массовое производство.
Фабрики, специализирующиеся на С-образных профилях, могут оценить a солнечный фотоэлектрический кронштейн С-канальный профилегибочный станок.
Гибкая линия профиля
В гибкой линии могут использоваться регулируемые ролики, сменные инструменты, сменные кассеты или автоматическая регулировка размеров.
Заводы, производящие U-образные опоры, также могут сравнивать a солнечный фотоэлектрический кронштейн U-канальная формовочная машина.
В опубликованных конфигурациях C-каналов и U-каналов указаны скорости производства до 45 м/мин, точность ±1 мм, мощность примерно 40 кВт и настраиваемое пространство пола примерно 35 м × 5 м. Эти значения следует рассматривать как ссылки на конфигурацию, а не как гарантированный выход для каждого профиля.
Резка и контроль длины
Режущая система обычно расположена после формовочной секции, хотя возможны и предварительно вырезанные конфигурации.
Система "Стоп-резок"
Линия ненадолго останавливается, пока профиль разрезается.
Эта конфигурация относительно проста, но повторные остановки могут снизить производительность и увеличить механическую нагрузку во время ускорения и замедления.
Сервоотслеживающий резак
Сервослежащий резец перемещается вместе с профилем во время резки. секция формования валков может продолжать работу, пока резец следует за материалом.
Этот метод может улучшить непрерывность линии, но требует точной синхронизации между кодером, сервоприводом, резаком и ПЛК.
Выбранная система резки должна соответствовать
- Форма профиля
- Прочность материала
- Скорость линии
- Длина разреза
- Допуск длины
- Требование к поверхности среза
- Ограничение заусенцев
Зона разгрузки, токарной обработки и укладки
Конец производственной линии часто недооценивается при планировании планировки.
Длинные профили поддержки солнечной энергии требуют достаточно места для безопасного разряда и организованного штабелирования. сбор вручную может стать узким местом, даже если оборудование верхнего потока работает эффективно.
Ручная таблица выбега
Ручной стол подходит для более низкой производительности или более коротких продуктов Операторы собирают, проверяют и складывают профили вручную.
Его преимущества - низкие инвестиции и простая эксплуатация. к его недостаткам относятся более высокий спрос на рабочую силу, непостоянная укладка и больший риск повреждения поверхности.
Автоматическая система штабелирования
Автоматизированная система укладки может включать в себя
- Выпускной конвейер
- Разделение профиля
- Смещение ЧПУ
- Автоматическое точение
- Подсчет
- Формирование слоя
- Подготовка пучка
- Законченная передача стека
Автоматическая укладка особенно ценна для длинных профилей, высоких скоростей линий и многосменного производства.
Прямая, U-образная или отдельная планировка?
Общая фабричная структура может следовать нескольким закономерностям.
| Тип макета | Преимущества | Ограничения | Рекомендуемое приложение |
| Прямолинейная компоновка | Простой поток материала и легкий мониторинг | Требует длительного семинара | Новые заводы достаточной длины |
| П-образная компоновка | Более короткое расстояние между стартом и финишем | Требуется контролируемый поворот профиля | Ограниченная длина здания |
| Г-образная компоновка | Эффективно использует угловое пространство | Материальное направление меняется один раз | Нерегулярные заводские здания |
| Отдельные производственные ячейки | Гибкое планирование и обслуживание | Больше материальных переводов | Высокое разнообразие продукции |
| Параллельные линии | Высокий общий объем производства и общие услуги | Требует большей ширины | Крупнообъемные производители |
Прямолинейная компоновка
Прямолинейное расположение, как правило, проще всего понять и управлять. Катушка входит на одном конце, а готовый кронштейн уходит на другом.
Он обеспечивает чистый поток материала, но цех должен быть достаточно длинным для декойлера, аккумулятора, системы штамповки, валкообразователя, резца, штабелера и технического зазора.
U-образная планировка
П-образная компоновка уменьшает расстояние между участками ввода материала и готовой продукции.
Однако металлическая полоса или длинно законченные профили не могут просто повернуть через тугой угол. линия должна быть разделена в логической точке переноса, например, после резки или между отдельными производственными ячейками.
Отдельные производственные ячейки
В отдельной компоновке штамповка, формовка и отделка работают как отдельные ячейки.
Этот подход может быть полезен, когда заказы значительно различаются, но он увеличивает обработку материалов, инвентаризацию в процессе, сложность планирования и требования к позиционированию.
Сколько заводских площадей требуется?
Посадочная площадь машины, указанная в котировке, не совпадает с требуемой производственной площадью.
В планировку также должны входить
- Хранилище сырых катушек
- Загрузка катушки
- Дорожки оператора
- Доступ к электрошкафу
- Гидравлическое обслуживание
- Замена штамповки
- Регулировка ролика
- Обслуживание режущего инструмента
- Защитное ограждение
- Проверка готовой продукции
- Штабелирование
- Упаковка
- Сбор лома
- Маршруты вилочных погрузчиков
- Аварийные выходы
В опубликованной конфигурации производственной линии полного солнечного монтажа Jinbolida указана настраиваемая эталонная площадь пола примерно 65 м × 11 м. В ее конфигурации предусмотрены загрузка и хранение, холодная формовка валков, сервоотслеживание резки, разгрузки, токарной обработки и укладки. в выделенной линии C-канала или U-канала меньшего размера может использоваться эталонный след примерно 35 м × 5 м.
Рекомендуемые зоны очистки
В качестве принципа планирования обеспечить доступ к компонентам, требующим частой настройки или обслуживания.
Особое внимание следует уделить
- Механизм расширения декоилер
- Выравнивающие ролики
- Пробивка штампов
- Роликовые станции
- Система привода
- Гидравлический резак
- Электрический шкаф
- Точки смазки
- Разрядка лома
- Система штабелирования
Окончательный допуск должен следовать чертежам поставщика оборудования и действующим местным правилам безопасности.
Планирование коммунальных услуг производственной линии
Для изготовления механической линии кронштейна солнечной опоры может потребоваться электричество, сжатый воздух, гидравлическое масло, охлаждение, доступ к сети, освещение и вентиляция.
Электропитание
Подтвердить:
- Местное напряжение
- Частота
- Фаза
- Установленная мощность
- Нормальная рабочая мощность
- Пусковой ток
- Емкость трансформатора
- Кабельная трасса
- Заземление
- Требования к резервному питанию
Полная производственная линия, опубликованная Jinbolida, перечисляет примерно 90 кВт мощности оборудования, в то время как выделенные линии C-каналов и U-каналов компании перечисляют примерно 40 кВт. Фактические требования зависят от согласованной конфигурации.
Сжатый воздух
Сжатый воздух может потребоваться для зажимов, маркировки, разделения материалов, штабелирования и других пневматических компонентов.
Поставщик должен указать давление, расход, качество воздуха и размер соединения.
Сеть и соединение данных
Интеллектуальная производственная линия может записывать информацию о производительности, потреблении энергии, сигналах тревоги, рецептах, времени простоя и техническом обслуживании.
Планирование сети должно включать:
- Подключение Ethernet
- Удаленный доступ к услугам
- Безопасность данных
- Разрешения пользователя
- Локальное хранение данных
- Резервные процедуры
- Работа во время прерывания сети
Как рассчитать реальную производственную мощность
Не рассчитывайте выходной сигнал, используя только скорость линии.
На реальный цикл влияют
- Количество отверстий на изделие
- Частота ударов
- Длина продукта
- Цикл резки
- Ускорение и замедление
- Замена катушки
- Переключение профиля
- Инспекция
- Штабелирование
- Обслуживание
- Эффективность оператора
- Доступность материала
Пример Логика емкости
Линия, работающая со скоростью 30 метров в минуту, не обязательно производит 1800 метров каждый час.
При расчете необходимо вычесть
- Время загрузки катушки
- Задержки пробивания
- Сокращение задержек
- Регулировки инструмента
- Коллекция продуктов
- Проверка качества
- Планируемые перерывы
- Незначительные остановки
Попросите поставщика предоставить и то, и другое:
- Максимальная механическая скорость
- Гарантированный выпуск согласно согласованной спецификации продукта
В гарантированном испытании должны использоваться фактическая длина кронштейна, толщина материала и рисунок отверстий.
Сравните три уровня автоматизации
| Уровень автоматизации | Типичная конфигурация | Требования к рабочей силе | Подходящий завод |
| Базовый | Декоилер, питатель, формирователь, резак, стол для биения | Выше | Малообъемное или пусковое производство |
| Полуавтоматический | Сервоподача, штамповка, формовка, резка, ручная укладка | Середина | Стабильные среднеобъемные заказы |
| Полностью автоматический | Соединение катушек, накопление, штамповка, формовка, отслеживание выреза, роботизированная укладка | Ниже | Высокообъемное непрерывное производство |
Базовая линия
Базовая машина для формирования кронштейна солнечной опоры имеет меньшие первоначальные инвестиции и более простое обслуживание. Это может быть целесообразно, когда рабочая сила доступна и объемы производства умеренные.
Полуавтоматическая линия
Полуавтоматическая линия уравновешивает инвестиции и эффективность. этапы формирования ключа, штамповки и резки контролируются автоматически, в то время как загрузка и укладка остаются частично ручными.
Полностью автоматическая линия
Полностью автоматическая линия уменьшает повторное обращение и может улучшить согласованность. ее ценность является самой высокой, когда у производителя есть стабильные заказы, несколько смен, длинные профили и четкие процедуры управления производством.
Автоматизация должна решить реальную производственную задачу, а не просто увеличить количество компонентов.
Стандарты материалов и требования к продукции
Производственная линия должна быть настроена в соответствии с требованиями к материалам и проектам, определенными покупателем.
Для оцинкованного стального листа, АСТМ А653/А653М-25а покрывает покрытый цинком и покрытый сплавом цинка-железа стальной лист, произведенный горячим погружением процесса в рулонах и длины отруба Стандарт включает несколько обозначений материала и марки с различными требованиями механической свойства.
Для проектов фотоэлектрических матриц, IEC 62548-1:2023+AMD1:2025 удовлетворяет требованиям к конструкции фотоэлектрических батарей и включает пересмотренные требования к монтажной конструкции. Покупатели оборудования должны по-прежнему определять конкретные национальные, структурные, коррозионные и клиентские стандарты, применимые к их готовым кронштейнам.
Поставщик машин не определяет конструктивные требования проекта Покупатель должен предоставить утвержденные требования к чертежу кронштейна, марке материала, покрытию, допуску, проверке.
Доступ к безопасности и техническому обслуживанию
Быстрая линия не является продуктивной, когда обслуживание затруднено или небезопасно.
Макет должен включать
- Аварийные остановки
- Защитные ограждения
- Сблокированные двери доступа
- Предупреждающие огни
- Доступные станции управления
- Защищенные электрические шкафы
- Безопасные зоны замены штампов
- Точки блокировки
- Четко обозначенные дорожки
- Доступ для удаления лома
- Доступ к пожарной безопасности
- Аварийные выходы
Планирование технического обслуживания
Поставщик должен указать
- Ежедневные пункты досмотра
- График смазки
- Процедура роликовой очистки
- Замена перфоратора и штампа
- Замена режущего лезвия
- Гидравлический фильтр замена
- Электроосмотр
- Рекомендуемые запасные части
- Необходимые инструменты обслуживания
Сохраняйте достаточно места для удаления валов, роликов, матриц, двигателей и цилиндров без демонтажа несвязанного оборудования.
Приемка и приемка сайта на заводе
Планировку линии следует проверять перед отправкой и после установки.
Заводской приемный тест
Заводское приемочное испытание должно подтвердить
- Материальная подача
- Последовательность перфорации
- Размеры профиля
- Положение отверстия
- Длина резки
- Скорость линии
- Выбор рецепта
- Переключение
- Функции сигнализации
- Непрерывная работа
- Штабелирование готовой продукции
Используйте по возможности фактический материал покупателя.
Тест на приемку сайта
Приемочные испытания объекта должны подтвердить
- Основание и закрепление
- Электропитание
- Сжатый воздух
- Гидравлическая работа
- Выравнивание машины
- Системы безопасности
- Обучение операторов
- Пробное производство
- Конечное качество продукции
- Доставка документации
| Пункт принятия | ЖИР | СБ |
| Конфигурация машины | Проверять | Подтверждать |
| Размеры продукта | Испытание | Снова тест |
| Точность удара | Испытание | Снова тест |
| Коммунальные услуги | Имитация или заводская поставка | Фактическое заводское снабжение |
| Расчистка макета | Рисунок обзора | Проверьте на месте |
| Обучение операторов | Предварительно | Полный |
| Функции безопасности | Испытание | Окончательная проверка |
| Непрерывное производство | Заводской процесс | Испытание производства на месте |
Информация для отправки предложения по макету строки
Для получения точной компоновки машины для формирования кронштейна опоры для солнечных батарей предусмотреть
Подробности о продукте
- Поперечный рисунок
- Длина готового продукта
- Шаблон отверстия
- Размер отверстия
- Толерантность
- Образец фотографии
- Приложение
Материал Подробности
- Материальный сорт
- Предел текучести
- Толщина
- Ширина катушки
- Вес катушки
- Тип покрытия
- Требования к поверхности
Детали производства
- Штук в час
- Тонн в месяц
- Количество смен
- Смесь продуктов
- Частота переключения
- Планируемые будущие продукты
Заводские детали
- Рисунок мастерской
- Позиции столбцов
- Размеры двери
- Мощность крана
- Напольная загрузка
- Напряжение и частота
- Подача сжатого воздуха
- Сырьевой маршрут
- Маршрут готовой продукции
Дополнительные вопросы по выбору поставщика читайте в разделе руководство по покупке профилегибочной машины.
Заключение
Успешный проект машины для формирования кронштейна солнечной опоры зависит не только от выбора формирователя рулона. Вся линия должна соединить хранение рулона, загрузку, выравнивание, штамповку, формование, резку, разгрузку, проверку, укладку и перемещение материала в один эффективный рабочий процесс.
Планировка должна основываться на реальных чертежах продукции, свойствах материала, рисунках отверстий, целевых показателях выпуска, размерах завода и планах будущего производства.
Прежде чем подтвердить оборудование, сравните предлагаемую последовательность линий, требования к площади, пропускную способность узких мест, доступ к техническому обслуживанию, коммунальные услуги, уровень автоматизации и критерии приемки.
Для индивидуального предложения по планировке линии отправьте чертежи кронштейнов, информацию о сырье, производственную цель и размеры мастерской Инженерная команда Джинболиды.
Солнечная опорная скоба Формируя машину Часто задаваемые вопросы
Сколько места нужно машине для формирования кронштейна солнечной опоры?
Специальная линия формовки может потребовать меньше места, чем полная автоматизированная производственная линия, Конечная область зависит от декоилер, пробивая, аккумулятор, формирователь валков, резак, метод штабелирования, длина продукта, и техническое обслуживание зазор Всегда запрашивать полную компоновку, а не полагаться только на площадь машины.
Следует ли ставить штамповочную машину перед формирователем валков?
Предварительная штамповка является обычным явлением, потому что полоса плоская и легко обрабатывается. пост-пуансонирование может быть более подходящим, когда отверстия должны ссылаться на готовый профиль. правильное положение зависит от чертежа продукта и требуемого допуска.
Может ли одна производственная линия сделать кронштейны как C-, так и U-каналов?
Гибкая линия может производить несколько профилей, когда она спроектирована с регулируемой или взаимозаменяемой оснасткой Покупатели должны подтвердить диапазон размеров, включенную оснастку, процедуру переналадки и время переналадки.
Необходим ли автоматический укладчик?
Автоматический укладчик является наиболее ценным для длинномерных продуктов, высоких скоростей производства, и непрерывной многосменной работы, Ручной стол может быть достаточным для более низкой производительности или коротких профилей.
Каково самое большое узкое место на производственной линии?
Узким местом может быть пробивка, резка, замена рулона, изменение профиля или укладка. Самый медленный повторяющийся процесс определяет фактическую пропускную способность линии, а не максимальную скорость формирователя рулона.
Как рассчитать выпуск продукции?
Рассчитайте выход, используя реальную длину продукта, рисунок отверстий, цикл штамповки, цикл резки, изменения катушки, время простоя и время штабелирования. попросите поставщика продемонстрировать гарантированный выход, используя согласованную спецификацию продукта.
Какие чертежи нужны перед установкой?
Покупатель должен получить чертеж общей компоновки, чертеж фундамента, план электрического соединения, требования к пневматике и гидравлике, положения якорей машин, схему безопасности и план потока материала.
Как мне следует запросить индивидуальную производственную линию?
Отправьте чертежи продукта, спецификации материала, цель вывода, планировку завода, информацию о коммунальных услугах, требования к автоматизации и обязательный график доставки. Это позволяет поставщику подготовить практическое техническое предложение.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French