
Machine de formage de support solaire : guide complet de mise en page de ligne
/Machine de formage de support solaire : guide complet de disposition de ligne
Table des matières
Points clés à retenir
- Concevez la ligne de production autour du dessin du support fini et de la sortie requise.
- Réservez des zones séparées pour le stockage des bobines, le chargement, le poinçonnage, le formage, la découpe, l'empilage, l'inspection et le stockage des produits finis.
- Identifiez le processus répété le plus lent avant de calculer la capacité réelle de la ligne.
- Comparez les dispositions en ligne droite, en forme de U et en cellules séparées en fonction de l'espace disponible en usine.
- Fournir suffisamment d'accès de maintenance autour du décoiler, du formeur de rouleaux, des matrices de poinçonnage, du couteau, de l'armoire électrique et du système hydraulique.
- Incluez le flux de matériaux, le mouvement de l'opérateur, les chariots élévateurs, les grues, les clôtures de sécurité et l'expansion future dans l'aménagement.
- Confirmez la disposition de la ligne grâce à un test de réception en usine avant expédition et un test de réception sur site après installation.
Une machine de formation de support solaire n'est pas un équipement unique fonctionnant indépendamment Elle fait normalement partie d'un système de production coordonné qui convertit les bobines métalliques en profils de montage solaire poinçonnés, formés, coupés, inspectés et empilés.
Une ligne mal planifiée peut avoir un formeur de rouleau avancé mais produire toujours en dessous de sa capacité nominale. De longues voies de transfert de matériaux, un espace de chargement de bobine insuffisant, un poinçonnage lent, un empilage manuel, un accès limité à la maintenance et une planification incorrecte des services publics peuvent tous créer des goulots d'étranglement dans la production.
Une disposition pratique des lignes doit relier l'équipement, les opérateurs, les matières premières, les produits finis, les points de contrôle qualité et l'infrastructure de l'usine en un seul flux de travail continu.
Ce guide explique comment planifier une ligne de machine formant support solaire pour le canal C, le canal U, le profil Z, le canal de jambe de force, le montant au sol et d'autres composants de support photovoltaïque.
Qu'est-ce qu'une ligne de machine de formage de support solaire ?
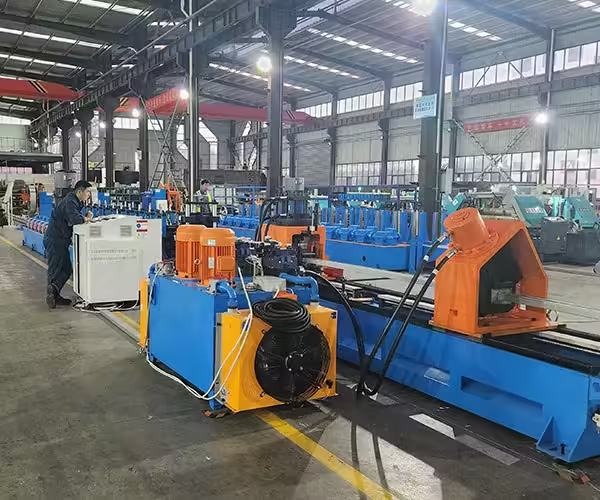
Un support solaire formant la ligne de machine traite le métal enroulé en profils structurels utilisés dans les systèmes de montage photovoltaïques Selon le produit, la ligne peut compléter le décoilement, le nivellement, l'alimentation, le poinçonnage, le profilage, la découpe, le marquage, le déchargement, le tournage et l'empilage.
Les fabricants produisant différents profils de montage solaire peuvent examiner les disponibles machines de formage de supports solaires photovoltaïques avant de sélectionner une configuration de ligne.
Ligne de production de base
Une ligne de production de base comprend habituellement
- Dérouleur
- Dispositif de chargement de bobines
- Unité de nivellement et d'alimentation
- Poste de poinçonnage
- Machine de formage de rouleaux
- Système de coupe
- Table d'épuisement
- Système de contrôle PLC
Cette configuration peut convenir aux usines avec un profil stable, un rendement modéré et une manipulation manuelle des produits finis.
Ligne de production entièrement automatisée
Une ligne entièrement automatisée peut également comprendre
- Alignement tête de bobine
- Soudage automatique de bandes
- Accumulateur de matériel ou boucleur
- Plusieurs postes de poinçonnage
- Coupeur de suivi de servo
- Marquage du produit
- Déchargement automatique
- Déplacement de matière robotique
- Tournage de profil
- Empilage automatique
- Enregistrement des données de production
- Surveillance de la consommation d'énergie
- Diagnostic à distance
Le Ligne de production de montage solaire Jinbolida intègre les fonctions de chargement et de stockage, de formage de rouleaux froids, de découpe, de déchargement, de tournage et d'empilage par servo-suivi.
Démarrez la mise en page avec le support fini
La disposition correcte doit commencer par la spécification du produit plutôt que par le modèle de machine disponible.
Avant de tracer la chaîne de production, définir :
- Section transversale du profil
- Longueur finie
- Qualité matérielle
- Épaisseur du matériau
- Largeur de bobine
- Poids maximum de la bobine
- Dimensions du trou
- Espacement des trous
- Nombre de surfaces poinçonnées
- Tolérance de longueur requise
- Tolérance requise en position des trous
- Exigences en matière de protection des surfaces
- Quantité de produit par équipe
- Nombre de spécifications du profil
- Fréquence de basculement prévue
Ces facteurs affectent presque toutes les parties de la ligne de machine formant support solaire.
Par exemple, un long canal en C comportant plusieurs trous sur trois côtés peut nécessiter un agencement d'alimentation et de poinçonnage différent d'un court canal en U avec un simple motif de trou inférieur.
Séquence recommandée de machine de formage de support solaire
La disposition la plus courante suit la direction d’écoulement des matériaux.
1. Stockage des matières premières
La zone de stockage des bobines doit être située près du début de la ligne. Il doit fournir suffisamment d'espace pour les bobines entrantes, l'identification des matériaux, le stockage temporaire et un mouvement sûr par grue ou chariot élévateur.
Le plan de stockage doit tenir compte de :
- Diamètre extérieur de la bobine
- Diamètre intérieur de la bobine
- Poids maximum de la bobine
- Nombre de qualités de matériaux
- Nombre de types de revêtement
- Consommation quotidienne de bobines
- Gestion de premier entré, premier sorti
- Espace de quarantaine pour le matériel non approuvé
Une zone d'inspection distincte peut être utilisée pour vérifier l'épaisseur, la largeur, le revêtement, l'état de surface et la documentation des matériaux de la bobine avant la production.
2. chargement et décoilage de la bobine
Le décoiler supporte et libère la bobine dans la chaîne de production Il peut être manuel, hydraulique, à tête unique, ou à double tête.
Un décoiler à double tête peut réduire les temps d'arrêt du changement de bobine, car une bobine de remplacement peut être préparée pendant le traitement de la bobine précédente. Cependant, cela nécessite plus d’espace au sol et un plan de manutention plus détaillé.
Permettre un dégagement suffisant pour:
- Chargement de bobine
- Expansion du mandrel
- Mouvement bras-support
- Voyage en voiture
- Remplacement de la bobine
- Entretien
- Protection de sécurité
Le parcours de la grue ou du chariot élévateur ne doit pas traverser la passerelle normale de l'opérateur.
3. Préparation de la tête de bobine et assemblage des bandes
Les lignes à haut rendement peuvent comprendre un poste de préparation de la tête de bobine et une soudeuse à bande Ces composants relient l'extrémité d'une bobine au début de la bobine suivante.
L'assemblage continu de bandes peut réduire les arrêts de la machine, mais le joint doit être contrôlé afin qu'il n'endommage pas les matrices de poinçonnage, les rouleaux ou les outils de coupe en aval.
Quand le soudage sur bande est-il utile ?
Le soudage sur bande est plus utile lorsque :
- La ligne fonctionne pour de longs quarts de travail.
- Les changements de bobine se produisent fréquemment.
- L'interruption de production doit être minimisée.
- Un accumulateur de matériaux est inclus.
- L'articulation peut être retirée ou gérée en toute sécurité.
Pour une production à faible volume, le remplacement manuel des bobines peut être plus simple et plus économique.
4. Accumulateur de matériaux ou boucleur
Une boucleuse stocke temporairement la bande métallique entre la section d'alimentation en bobine et la section de formage.
Il permet à la zone amont de s'arrêter pour la jonction de la bobine tandis que l'équipement aval continue de fonctionner à partir de la bande stockée.
La longueur de l'accumulateur doit être basée sur :
- Vitesse normale de ligne
- Temps nécessaire pour changer ou joindre les bobines
- Épaisseur du matériau
- Largeur de bande
- Surface au sol disponible
- Profondeur de boucle sûre
Un boucleur améliore la continuité mais augmente la longueur de la ligne et nécessite un maintien approprié.
5. Nivellement et alimentation servo
L'unité de nivellement supprime la courbure de la bobine et prépare la bande pour un poinçonnage et un formage précis.
Un servomoteur contrôle le mouvement du matériau en fonction de l'espacement programmé des trous, de la longueur de coupe et de la recette de production.
Le système de nivellement et d'alimentation doit être sélectionné en fonction de :
- Épaisseur du matériau
- Force d'élasticité
- Largeur de bobine
- Précision d'alimentation requise
- Fréquence de poinçonnage
- Sensibilité de surface
Un matériau à haute résistance ou épais peut nécessiter des rouleaux de nivellement plus grands et une plus grande capacité d'entraînement.
Où faut-il positionner le poinçonnage ?
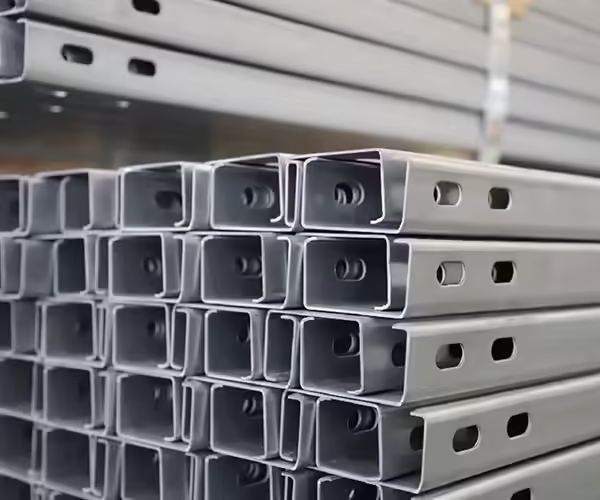
Le poinçonnage peut être installé avant le formage, pendant le formage ou après le formage. L'emplacement correct dépend de la géométrie du support et des surfaces qui nécessitent des trous.
Pré-poinçonnage
Le prépoinçonnage traite la bande plate avant qu'elle n'entre dans la section de formation de rouleaux.
Ses avantages sont notamment
- Conception de matrice plus facile
- Accès pratique à plusieurs motifs de trous
- Simple retrait de ferraille
- Traitement efficace des matériaux plats
- Entretien plus facile
Cependant, le processus de formage peut légèrement modifier la position finale ou la forme de certains trous La conception de la machine doit compenser le mouvement du matériau et la déformation du profil.
Post-poinçonnage
Le post-poinçonnage traite le profil terminé après le formage.
Il peut fournir une relation plus directe entre le trou et la géométrie du profil final Cependant, l'outillage doit s'ajuster autour du composant formé, et le poinçonnage de plusieurs côtés peut nécessiter un système plus complexe.
Cellule de poinçonnage séparée
Une poinçonneuse séparée peut être appropriée lorsque l'usine gère de nombreux modèles de trous, des commandes personnalisées à faible volume ou des profils formés existants.
Jinbolida équipement de poinçonnage de supports photovoltaïques solaires comprend des configurations multi-stations pour traiter les trous sur différentes faces de l'acier en forme de C.
Pour les composants de connexion plus petits, le poinçonneuse solaire photovoltaïque de connecteur de support combine poinçonnage, découpe et formage Sa configuration publiée répertorie un temps de cycle de 3 secondes par composant et une précision de positionnement de ±0,5 mm.
| Disposition de poinçonnage | Le mieux adapté | Avantage principal | Limitation Principale |
|---|---|---|---|
| Pré-poinçonnage | Bande plate avec motifs de trous répétables | Outillage simple et flux de matériaux | La formation peut affecter la position finale du trou |
| Post-poinçonnage | Trous référencés au profil fini | Contrôle direct à partir de la géométrie formée | L'accès à l'outillage peut être difficile |
| Poinçonnage multi-stations en ligne | Production de supports en grand volume | Traitement automatisé continu | Investissement initial plus élevé |
| Cellule de poinçonnage séparée | Commandes personnalisées ou à faible volume | Planification de production flexible | Manutention de matériaux supplémentaire |
| Machine de production de connecteurs | Supports et connecteurs courts | Poinçonnage, découpe et formage en un seul cycle | Non destiné aux long rails de support |
Disposition de la section de formage de rouleaux
La section de profilage façonne progressivement la bande à travers une séquence de postes de rouleaux.
La longueur de machine requise dépend de :
- Complexité du profil
- Épaisseur du matériau
- Force d'élasticité
- Nombre de virages
- Rayon de courbure minimum
- Vitesse de production requise
- Nombre de postes de formage
- Exigences de redressement
Ligne de profil dédiée
Une ligne dédiée est conçue pour une famille de profilés principale Elle offre normalement un réglage plus simple, une qualité stable et une production de masse efficace.
Les usines axées sur les profils en forme de C peuvent évaluer a machine de formage de rouleaux à canal C à support solaire photovoltaïque.
Ligne de profil flexible
Une ligne flexible peut utiliser des rouleaux réglables, un outillage interchangeable, des cassettes remplaçables ou un réglage dimensionnel automatique.
Les usines produisant des supports en forme de U peuvent également comparer a machine de formage de canal en U à support solaire photovoltaïque.
Les configurations publiées à canal C et à canal U répertorient toutes deux des vitesses de production allant jusqu'à 45 m/min, une précision de ± 1 mm, une puissance d'environ 40 kW et une surface au sol personnalisable d'environ 35 m. 100 m. Ces valeurs doivent être traitées comme des références de configuration plutôt que comme une sortie garantie pour chaque profil.
Contrôle de coupe et de longueur
Le système de coupe est normalement situé après la section de formage, bien que des configurations prédécoupées soient également possibles.
Système Stop-to-Cut
La ligne s'arrête brièvement pendant que le profil est coupé.
Cette configuration est relativement simple, mais des arrêts répétés peuvent réduire le rendement et augmenter la charge mécanique lors de l'accélération et de la décélération.
Coupeur de suivi de servo
Un coupeur de servo-suivi se déplace avec le profilé pendant la découpe La section de roll forming peut continuer à fonctionner pendant que le coupeur suit le matériau.
Cette méthode peut améliorer la continuité de ligne, mais elle nécessite une synchronisation précise entre l'encodeur, l'asservissement, le coupeur et l'automate.
Le système de coupe sélectionné doit correspondre à :
- Forme profilée
- Force matérielle
- Vitesse de ligne
- Longueur coupée
- Tolérance de longueur
- Exigence de surface de coupe
- Limitation de la bavure
Zone de déchargement, de virage et d'empilement
La fin de la chaîne de production est souvent sous-estimée lors de la planification de l'aménagement.
Les profils de support solaire longs nécessitent suffisamment d'espace pour une décharge sûre et un empilement organisé La collecte manuelle peut devenir un goulot d'étranglement même lorsque l'équipement en amont fonctionne efficacement.
Table de sortie manuelle
Une table manuelle convient aux produits à faible rendement ou plus courts. Les opérateurs collectent, inspectent et empilent les profils à la main.
Ses avantages sont un faible investissement et un fonctionnement simple Ses inconvénients incluent une demande de main-d'œuvre plus élevée, un empilement incohérent et un risque plus important de dommages à la surface.
Système d'empilage automatique
Un système d'empilage automatisé peut comprendre
- Convoyeur de décharge
- Séparation de profil
- Déplacement CNC
- Tournage automatique
- Comptage
- Formation de couche
- Préparation du paquet
- Transfert de pile terminé
L'empilage automatique est particulièrement précieux pour les profils longs, les vitesses de ligne élevées et la production à plusieurs équipes.
Disposition droite, en forme de U ou séparée ?
La disposition globale de l'usine peut suivre plusieurs modèles.
| Type de disposition | Avantages | Limites | Application recommandée |
| Disposition en ligne droite | Flux de matière simple et surveillance facile | Nécessite un long atelier | Nouvelles usines d'une longueur suffisante |
| Disposition en forme de U | Distance de déplacement plus courte entre le début et la fin | Nécessite un tournage de profil contrôlé | Longueur limitée du bâtiment |
| Disposition en forme de L | Utilise l'espace de coin efficacement | La direction matérielle change une fois | Bâtiments d'usine irréguliers |
| Cellules de production séparées | Planification et maintenance flexibles | Plus de transferts matériels | Variété de produits élevée |
| Lignes parallèles | Production totale élevée et services partagés | Nécessite une plus grande largeur | Fabricants de gros volumes |
Disposition Straight-Line
Un agencement en ligne droite est généralement le plus facile à comprendre et à gérer La bobine entre par une extrémité et le support fini part par l'autre.
Il permet un flux de matériaux clair, mais l'atelier doit être suffisamment long pour le décoiler, l'accumulateur, le système de poinçonnage, l'agent de formage de rouleaux, le coupeur, l'empileur et le jeu de maintenance.
Disposition en forme de U
Une disposition en forme de U réduit la distance entre les zones d'entrée des matériaux et celles des produits finis.
Cependant, la bande métallique ou les profilés finis longs ne peuvent pas simplement tourner dans un coin serré La ligne doit être divisée à un point de transfert logique, comme après la coupe ou entre des cellules de production séparées.
Cellules de production séparées
Dans une disposition séparée, le poinçonnage, le formage et la finition fonctionnent comme des cellules individuelles.
Cette approche peut être utile lorsque les commandes varient considérablement, mais elle augmente la manutention des matériaux, l'inventaire du travail en cours, la complexité de la planification et les exigences de positionnement.
Combien d’espace d’usine est requis ?
L'empreinte de la machine indiquée sur un devis n'est pas la même que celle de la zone de production requise.
La disposition devrait également comprendre
- Stockage de bobines brutes
- Chargement de bobine
- Passerelles d'opérateurs
- Accès armoire électrique
- Entretien hydraulique
- Remplacement de la matrice de poinçonnage
- Réglage des rouleaux
- Entretien des outils de coupe
- Clôture de sécurité
- Inspection des produits finis
- Empilage
- Conditionnement
- Collection de ferraille
- Itinéraires de chariot élévateur
- Sorties de secours
La configuration publiée de la ligne de production de montage solaire complet de Jinbolida énumère une surface au sol de référence personnalisable d'environ 65 m. × 11 m. Sa configuration comprend le chargement et le stockage, le formage de rouleaux à froid, le suivi d'asservissement de la coupe, du déchargement, du tournage et de l'empilement Une ligne dédiée plus petite à canal C ou à canal U peut utiliser un encombrement de référence d'environ 35 m. 5 m.
Zones de dégagement recommandées
Comme principe de planification, fournir un accès autour des composants qui nécessitent un réglage ou une maintenance fréquente.
Une attention particulière devrait être accordée à
- Mécanisme d'expansion du décoreleur
- Rouleaux de nivellement
- Matrices de poinçonnage
- Stations roulantes
- Système d'entraînement
- Coupeur hydraulique
- Armoire électrique
- Points de lubrification
- Décharge de ferraille
- Système d'empilage
L'autorisation finale doit suivre les dessins du fournisseur d'équipement et les réglementations locales de sécurité applicables.
Planification des services publics pour la chaîne de production
Une ligne de machine formant support solaire peut nécessiter de l'électricité, de l'air comprimé, de l'huile hydraulique, du refroidissement, un accès au réseau, un éclairage et une ventilation.
Alimentation électrique
Confirmer:
- Tension locale
- Fréquence
- Phase
- Puissance installée
- Puissance de fonctionnement normale
- Courant de démarrage
- Capacité du transformateur
- Voie câblée
- Mise à la terre
- Exigences de puissance de secours
La ligne de production complète publiée par Jinbolida répertorie environ 90 kW de puissance d'équipement, tandis que les lignes dédiées aux canaux C et U de l'entreprise répertorient environ 40 kW. Les exigences réelles dépendent de la configuration convenue.
Air comprimé
De l'air comprimé peut être nécessaire pour les pinces, le marquage, la séparation des matériaux, l'empilage et d'autres composants pneumatiques.
Le fournisseur doit spécifier la pression, le débit, la qualité de l'air et la taille du raccordement.
Connexion réseau et données
Une ligne de production intelligente peut enregistrer des informations sur la production, la consommation d'énergie, les alarmes, les recettes, les temps d'arrêt et la maintenance.
La planification du réseau devrait inclure :
- Connexion Ethernet
- Accès à distance
- Sécurité des données
- Autorisations utilisateur
- Stockage local des données
- Procédures de sauvegarde
- Fonctionnement pendant l'interruption du réseau
Comment calculer la capacité de production réelle
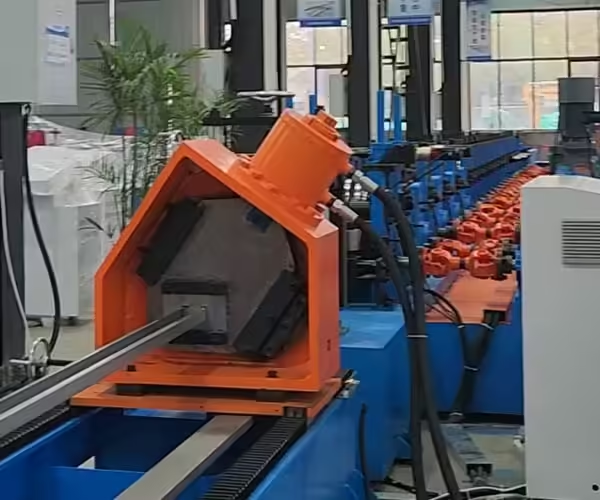
Ne calculez pas la sortie en utilisant uniquement la vitesse de ligne.
Le cycle réel est affecté par :
- Nombre de trous par produit
- Fréquence des coups de poing
- Longueur du produit
- Cycle de coupe
- Accélération et décélération
- Remplacement de la bobine
- Changement de profil
- Inspection
- Empilage
- Entretien
- Efficacité de l'opérateur
- Disponibilité matérielle
Exemple de logique de capacité
Une ligne fonctionnant à 30 mètres par minute ne produit pas nécessairement 1 800 mètres toutes les heures.
Le calcul doit déduire:
- Temps de chargement de la bobine
- Retards de poinçonnage
- Réduire les retards
- Ajustements d'outils
- Collection de produits
- Contrôles de qualité
- Pauses prévues
- Arrêts mineurs
Demander au fournisseur de fournir les deux :
- Vitesse mécanique maximale
- Sortie garantie selon une spécification de produit convenue
Le test garanti doit utiliser la longueur réelle du support, l’épaisseur du matériau et le motif des trous.
Comparez trois niveaux d'automatisation
| Niveau d'automatisation | Configuration Typique | Besoins en main-d'œuvre | Usine appropriée |
| Basique | Décoiler, mangeoire, ancien, coupeur, table de sortie | Plus haut | Production à faible volume ou au démarrage |
| Semi-automatique | Servo-alimentation, poinçonnage, formage, découpe, empilage manuel | Moyen | Commandes stables de volume moyen |
| Entièrement automatique | Joint de bobine, accumulation, poinçonnage, formage, coupe de suivi, empilement robotisé | Inférieur | Production continue à grand volume |
Ligne de base
Une machine de base de formage de support solaire a un investissement initial plus faible et un entretien plus simple Il peut être approprié lorsque la main-d'œuvre est disponible et que les quantités de production sont modérées.
Ligne semi-automatique
Une ligne semi-automatique équilibre investissement et efficacité Les étapes de formage, poinçonnage, et découpe de la clé sont contrôlées automatiquement, tandis que le chargement et l'empilage restent en partie manuels.
Ligne entièrement automatique
Une ligne entièrement automatique réduit les manipulations répétées et peut améliorer la cohérence Sa valeur est la plus élevée lorsque le fabricant a des commandes stables, des équipes multiples, des profils longs et des procédures claires de gestion de la production.
L'automatisation devrait résoudre un véritable problème de production plutôt que simplement augmenter le nombre de composants.
Normes de matériaux et exigences relatives aux produits
La chaîne de production doit être configurée en fonction des exigences en matière de matériel et de projet définies par l'acheteur.
Pour tôle d'acier galvanisée, ASTM A653/A653M-25a couvre les tôles d'acier zinguées et revêtues d'un alliage zinc-fer produites par le procédé à chaud en bobines et en longueurs coupées. La norme comprend plusieurs désignations et qualités de matériaux avec différentes exigences en matière de propriétés mécaniques.
Pour les projets de panneaux photovoltaïques, CEI 62548-1:2023+AMD1:2025 répond aux exigences de conception des panneaux photovoltaïques et inclut des exigences révisées en matière de structure de montage. Les acheteurs d’équipements doivent toujours identifier les normes nationales, structurelles, de corrosion et de clientèle spécifiques qui s’appliquent à leurs supports finis.
Le fournisseur de la machine ne détermine pas les exigences structurelles du projet L'acheteur doit fournir les exigences approuvées en matière de dessin des supports, de qualité du matériau, de revêtement, de tolérance et d'inspection.
Sécurité et Maintenance Accès
Une ligne rapide n'est pas productive lorsque la maintenance est difficile ou dangereuse.
La disposition devrait comprendre notamment
- Arrêts d'urgence
- Clôtures de sécurité
- Portes d'accès verrouillées
- Feux d'avertissement
- Postes de contrôle accessibles
- Armoires électriques protégées
- Zones de changement de matrice sûres
- Points de verrouillage
- Passerelles clairement balisées
- Accès ferraille
- Accès sécurité incendie
- Sorties de secours
Planification de la maintenance
Le fournisseur doit identifier :
- Points d'inspection quotidiens
- Horaire de lubrification
- Procédure de nettoyage des rouleaux
- Remplacement du poinçon et du dé
- Remplacement de lame de coupe
- Remplacement du filtre hydraulique
- Inspection électrique
- Pièces détachées recommandées
- Outils de maintenance requis
Gardez suffisamment d'espace pour retirer les arbres, les rouleaux, les matrices, les moteurs et les cylindres sans démonter les équipements non liés.
Acceptation d'usine et acceptation de site
La disposition de la ligne doit être vérifiée avant l'expédition et après l'installation.
Test d'acceptation en usine
Le test de réception en usine doit confirmer :
- Alimentation matérielle
- Séquence de poinçonnage
- Dimensions du profil
- Position du trou
- Longueur de coupe
- Vitesse de ligne
- Sélection de recettes
- Changement
- Fonctions d'alarme
- Fonctionnement continu
- Empilage de produits finis
Utiliser le matériel réel de l'acheteur chaque fois que possible.
Test d'acceptation du site
Le test d'acceptation du site doit confirmer :
- Fondation et ancrage
- Alimentation électrique
- Air comprimé
- Opération hydraulique
- Alignement des machines
- Systèmes de sécurité
- Formation d'opérateur
- Production d'essai
- Qualité du produit final
- Livraison de documentation
| Article d'acceptation | GRAISSE | ASSIS |
| Configuration machine | Vérifier | Reconfirmer |
| Dimensions du produit | Test | Testez à nouveau |
| Précision du poinçonnage | Test | Testez à nouveau |
| Utilitaires | Fourniture simulée ou en usine | Approvisionnement réel d'usine |
| Dégagement de disposition | Dessin d'examen | Vérifier sur place |
| Formation d'opérateur | Préliminaire | Complété |
| Fonctions de sécurité | Test | Vérification finale |
| Production continue | Essai d'usine | Essai de production sur site |
Informations à envoyer pour une proposition de mise en page de ligne
Pour recevoir une disposition précise de la machine de formage de support solaire, fournissez :
Détails Produit
- Dessin en coupe transversale
- Longueur du produit fini
- Modèle de trou
- Taille du trou
- Tolérance
- Exemple de photographie
- Application
Material Détails
- Qualité matérielle
- Force d'élasticité
- Épaisseur
- Largeur de bobine
- Poids de la bobine
- Type de revêtement
- Exigences de surface
Détails de la production
- Pièces par heure
- Tonnes par mois
- Nombre d'équipes
- Mélange de produits
- Fréquence de changement
- Produits futurs prévus
Détails d'usine
- Dessin d'atelier
- Positions des colonnes
- Dimensions de la porte
- Capacité de la grue
- Chargement au sol
- Tension et fréquence
- Alimentation en air comprimé
- Voie des matières premières
- Voie produits finis
Pour des questions supplémentaires sur la sélection des fournisseurs, lisez le guide d'achat de machines de formage de rouleaux.
Conclusion
Un projet réussi de machine de formage de supports solaires dépend de plus que la sélection d'un formeur de rouleaux La ligne complète doit connecter le stockage, le chargement, le nivellement, le poinçonnage, le formage, la coupe, le déchargement, l'inspection, l'empilage et le mouvement des matériaux des bobines en un seul flux de travail efficace.
La mise en page doit être basée sur les dessins réels du produit, les propriétés des matériaux, les modèles de trous, les objectifs de sortie, les dimensions de l'usine et les plans de production futurs.
Avant de confirmer l'équipement, comparez la séquence de lignes proposée, les exigences en matière d'espace au sol, la capacité des goulots d'étranglement, l'accès à la maintenance, les utilités, le niveau d'automatisation et les critères d'acceptation.
Pour une proposition de disposition de ligne personnalisée, envoyez vos dessins de parenthèses, vos informations sur les matières premières, votre objectif de production et vos dimensions d'atelier au Équipe d'ingénierie Jinbolida.
FAQ sur la machine de formage de supports solaires
De combien d'espace un support solaire support formant la machine a besoin ?
Une ligne de formage dédiée peut nécessiter moins d'espace qu'une ligne de production automatisée complète La zone finale dépend du décoiler, du poinçonnage, de l'accumulateur, de l'agent de formage, du cutter, de la méthode d'empilage, de la longueur du produit et du jeu de maintenance. Demandez toujours une disposition complète plutôt que de vous fier uniquement à l'empreinte de la machine.
La poinçonneuse doit-elle être placée avant le formeur de rouleau ?
Le prépoinçonnage est courant car la bande est plate et facile à traiter Le postpoinçonnage peut être plus adapté lorsque les trous doivent référencer le profil fini La position correcte dépend du dessin du produit et de la tolérance requise.
Une ligne de production peut-elle fabriquer des supports de canaux C et U ?
Une ligne flexible peut produire plusieurs profils lorsqu'elle est conçue avec un outillage réglable ou interchangeable Les acheteurs doivent confirmer la gamme de dimensions, l'outillage inclus, la procédure de changement et le temps de changement.
Un empileur automatique est-il nécessaire ?
Un empileur automatique est plus précieux pour les produits longs, les vitesses de production élevées et le fonctionnement multi-équipes continu Une table manuelle peut suffire pour un rendement inférieur ou des profils courts.
Quel est le plus grand goulot d’étranglement de la chaîne de production
Le goulot d'étranglement peut être le poinçonnage, la coupe, le remplacement de bobine, le changement de profil ou l'empilement. Le processus répété le plus lent détermine la capacité réelle de la ligne, et non la vitesse maximale du formeur de rouleau.
Comment calculer la production ?
Calculez la sortie en utilisant la longueur réelle du produit, le modèle de trou, le cycle de poinçonnage, le cycle de coupe, les changements de bobine, le temps d'arrêt et le temps d'empilement Demandez au fournisseur de démontrer la sortie garantie en utilisant une spécification de produit convenue.
Quels dessins sont nécessaires avant l'installation ?
L'acheteur doit recevoir le dessin général de l'agencement, le dessin des fondations, le plan de connexion électrique, les exigences pneumatiques et hydrauliques, les positions des ancrages de la machine, la disposition de sécurité et le plan d'écoulement des matériaux.
Comment dois-je demander une ligne de production personnalisée ?
Envoyez les dessins du produit, les spécifications du matériau, l'objectif de sortie, la disposition de l'usine, les informations sur les services publics, les exigences d'automatisation et le calendrier de livraison requis. Cela permet au fournisseur de préparer une proposition technique pratique.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish