
Máquina formadora de soportes solares: guía completa de diseño de líneas
/ Máquina formadora de soportes solares: Guía completa de diseño de líneas
Tabla de contenido
Conclusiones clave
- Diseñe la línea de producción alrededor del dibujo del soporte terminado y el resultado requerido.
- Reserve áreas separadas para almacenamiento de bobinas, carga, punzonado, conformado, corte, apilamiento, inspección y almacenamiento de productos terminados.
- Identifique el proceso repetido más lento antes de calcular la capacidad real de la línea.
- Compare diseños de celdas en línea recta, en forma de U y separadas según el espacio disponible de la fábrica.
- Proporcione suficiente acceso de mantenimiento alrededor del decodificador, el formador de rodillos, los troqueles perforadores, el cortador, el gabinete eléctrico y el sistema hidráulico.
- Incluya flujo de materiales, movimiento del operador, montacargas, grúas, cercas de seguridad y futura expansión en el diseño.
- Confirme el diseño de la línea mediante una prueba de aceptación en fábrica antes del envío y una prueba de aceptación en el sitio después de la instalación.
Una máquina formadora de soportes solares no es un solo equipo que funcione de forma independiente. Normalmente forma parte de un sistema de producción coordinado que convierte bobinas metálicas en perfiles de montaje solar perforados, formados, cortados, inspeccionados y apilados.
Una línea mal planificada puede tener un formador de rollos avanzado pero aun así producir por debajo de su capacidad nominal. Las rutas largas de transferencia de material, el espacio insuficiente de carga de bobinas, el punzonado lento, el apilamiento manual, el acceso de mantenimiento limitado y la planificación incorrecta de los servicios públicos pueden crear cuellos de botella en la producción.
Un diseño de línea práctico debe conectar los equipos, operadores, materias primas, productos terminados, puntos de control de calidad e infraestructura de fábrica en un flujo de trabajo continuo.
Esta guía explica cómo planificar una línea de máquina formadora de soportes solares para canales C, canales U, perfiles Z, canales de puntal, postes de montaje en tierra y otros componentes de soporte fotovoltaico.
¿qué es una línea de máquinas formadoras de soportes solares?
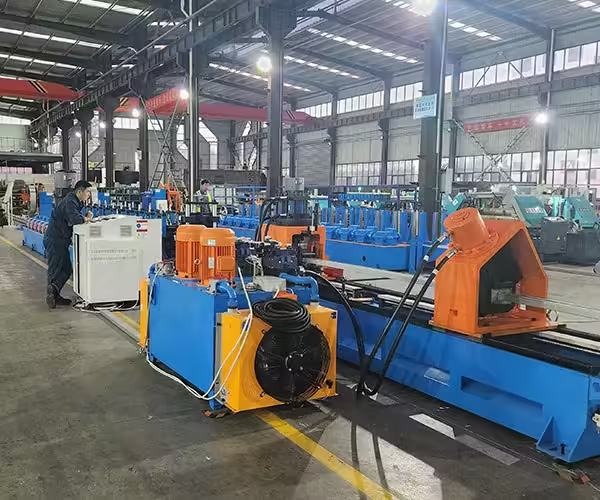
Una línea de máquina formadora de soportes solares procesa metal enrollado en perfiles estructurales utilizados en sistemas de montaje fotovoltaicos. Dependiendo del producto, la línea puede completar el desenrollado, nivelación, alimentación, punzonado, perfilado, corte, marcado, descarga, torneado y apilamiento.
Los fabricantes que producen diferentes perfiles de montaje solar pueden revisar los disponibles máquinas formadoras de soportes solares fotovoltaicas antes de seleccionar una configuración de línea.
Línea de producción básica
Una línea de producción básica suele incluir:
- Desenrollador
- Dispositivo de carga de bobinas
- Unidad de nivelación y alimentación
- Estación de punzonado
- Máquina perfiladora
- Sistema de corte
- Mesa agotada
- sistema de control PLC
Esta configuración puede ser adecuada para fábricas con un perfil estable, producción moderada y manipulación manual de productos terminados.
Línea de producción totalmente automatizada
Una línea totalmente automatizada también puede incluir:
- Alineación bobina-cabeza
- Soldadura automática de bandas
- Acumulador o looper de material
- Múltiples estaciones de punzonado
- Cortador de seguimiento servo
- Marcado de productos
- Descarga automática
- Desplazamiento robótico de material
- Perfil girando
- Apilamiento automático
- Grabación de datos de producción
- Monitoreo del consumo de energía
- Diagnóstico remoto
El Línea de producción de montaje solar Jinbolida integra funciones de carga y almacenamiento, perfilado en frío, servoseguimiento, corte, descarga, torneado y apilamiento.
Inicie el diseño con el soporte terminado
El diseño correcto debe comenzar con las especificaciones del producto en lugar del modelo de máquina disponible.
Antes de trazar la línea de producción, defina:
- Sección transversal del perfil
- Longitud terminada
- Grado de material
- Grosor del material
- Ancho de la bobina
- Peso máximo de la bobina
- Dimensiones del orificio
- Espaciado de agujeros
- Número de superficies perforadas
- Tolerancia de longitud requerida
- Tolerancia requerida a la posición del orificio
- Requisitos de protección de superficies
- Cantidad de producto por turno
- Número de especificaciones de perfil
- Frecuencia de cambio esperada
Estos factores afectan a casi todas las partes de la línea de máquinas formadoras de soportes solares.
Por ejemplo, un canal C largo con varios orificios en tres lados puede requerir una disposición de alimentación y punzonado diferente a la de un canal U corto con un patrón de orificio inferior simple.
Secuencia recomendada de la máquina formadora de soportes solares
La disposición más común sigue la dirección del flujo de material.
1. Almacenamiento de Materias Primas
El área de almacenamiento de bobinas debe ubicarse cerca del inicio de la línea. Debe proporcionar suficiente espacio para las bobinas entrantes, la identificación de materiales, el almacenamiento temporal y el movimiento seguro mediante grúa o montacargas.
El plan de almacenamiento debe tener en cuenta:
- Diámetro exterior de la bobina
- Diámetro interior de la bobina
- Peso máximo de la bobina
- Número de grados de materiales
- Número de tipos de recubrimiento
- Consumo diario de bobina
- Gestión de primero en entrar, primero en salir
- Espacio de cuarentena para material no homologado
Se puede utilizar un área de inspección separada para verificar el espesor, el ancho, el recubrimiento, el estado de la superficie y la documentación del material de la bobina antes de la producción.
2. Carga y desenrollado de bobinas
El descoiler soporta y libera la bobina en la línea de producción. Puede ser manual, hidráulico, de una o dos cabezas.
Un decodificador de doble cabezal puede reducir el tiempo de inactividad por cambio de bobina porque se puede preparar una bobina de repuesto mientras se procesa la bobina anterior. Sin embargo, requiere más espacio y un plan de manipulación de materiales más detallado.
Permita suficiente espacio libre para:
- Carga de bobinas
- Expansión del mandril
- Movimiento del brazo de apoyo
- Viaje en coche helicoidal
- Reemplazo de bobina
- Mantenimiento
- Vigilancia de seguridad
La ruta de la grúa o del montacargas no debe cruzar la pasarela normal del operador.
3. Preparación de cabezales de bobina y unión de tiras
Las líneas de alto rendimiento pueden incluir una estación de preparación de cabezal de bobina y un soldador de tiras. Estos componentes conectan el extremo de una bobina con el comienzo de la siguiente bobina.
La unión continua de tiras puede reducir los topes de la máquina, pero la unión debe controlarse para que no dañe las matrices de punzonado, los rodillos o las herramientas de corte aguas abajo.
¿cuándo es útil la soldadura en tiras?
La soldadura por tiras es más útil cuando:
- La línea opera para turnos largos.
- Los cambios de bobina ocurren con frecuencia.
- Se debe minimizar la interrupción de la producción.
- Se incluye un acumulador de material.
- La articulación se puede quitar o gestionar de forma segura.
Para una producción de menor volumen, el reemplazo manual de la bobina puede ser más simple y económico.
4. Acumulador o Looper de materiales
Un looper almacena temporalmente una tira de metal entre la sección de alimentación de bobina y la sección de formación.
Permite que el área aguas arriba se detenga para la unión de la bobina mientras el equipo aguas abajo continúa funcionando desde la tira almacenada.
La longitud del acumulador debe basarse en:
- Velocidad normal de la línea
- Tiempo necesario para cambiar o unir bobinas
- Grosor del material
- Ancho de la tira
- Espacio disponible
- Profundidad del bucle seguro
Un looper mejora la continuidad pero aumenta la longitud de la línea y requiere una protección adecuada.
5. Nivelación y Servoalimentación
La unidad de nivelación elimina la curvatura de la bobina y prepara la tira para un punzonado y conformado precisos.
Un servoalimentador controla el movimiento del material de acuerdo con el espaciado de los orificios programado, la longitud de corte y la receta de producción.
El sistema de nivelación y alimentación debe seleccionarse según:
- Grosor del material
- Fuerza de rendimiento
- Ancho de la bobina
- Precisión de alimentación requerida
- Frecuencia de perforación
- Sensibilidad superficial
El material grueso o de alta resistencia puede requerir rodillos niveladores más grandes y una mayor capacidad de accionamiento.
¿dónde se deben colocar los puñetazos?
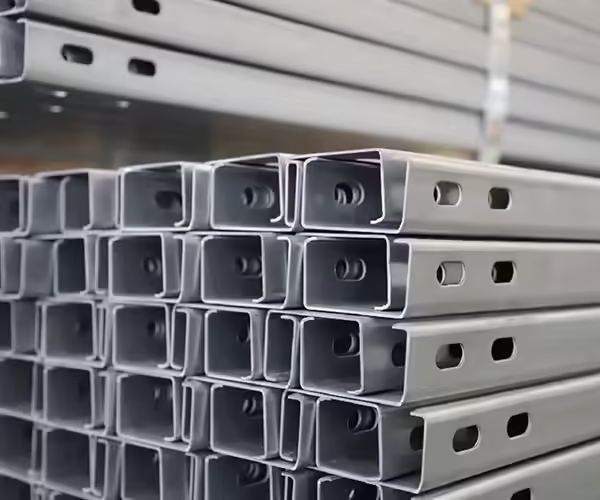
El punzonado se puede instalar antes del conformado, durante el conformado o después del conformado. La ubicación correcta depende de la geometría del soporte y de las superficies que requieren agujeros.
Pre-perforación
El preperforado procesa la tira plana antes de que entre en la sección de perfilado.
Sus ventajas incluyen:
- Diseño de troquel más fácil
- Acceso conveniente a varios patrones de agujeros
- Eliminación sencilla de chatarra
- Procesamiento eficiente de material plano
- Mantenimiento más fácil
Sin embargo, el proceso de conformado puede cambiar ligeramente la posición final o la forma de algunos agujeros. El diseño de la máquina debe compensar el movimiento del material y la deformación del perfil.
Post-Punching
El post-perforación procesa el perfil completado después del conformado.
Puede proporcionar una relación más directa entre el orificio y la geometría del perfil final. Sin embargo, las herramientas deben encajar alrededor del componente formado y perforar varios lados puede requerir un sistema más complejo.
Celda de punzonado separada
Una punzonadora separada puede ser apropiada cuando la fábrica maneja muchos patrones de agujeros, pedidos personalizados de bajo volumen o perfiles formados existentes.
Jinbolida Equipos de perforación de bastidores solares fotovoltaicos incluye configuraciones multiestación para procesar agujeros en diferentes lados de acero en forma de C.
Para componentes de conexión más pequeños, el perforadora con conector de soporte solar fotovoltaico combina punzonado, corte y conformado. Su configuración publicada enumera un tiempo de ciclo de 3 a 5 segundos por componente y una precisión de posicionamiento de ±0,5 mm.
| Disposición de punzonado | Mejor adecuado para | Ventaja principal | Limitación principal |
|---|---|---|---|
| Pre-perforación | Tira plana con patrones de orificios repetibles | Herramientas simples y flujo de materiales | La formación puede afectar la posición final del hoyo |
| Post-puñetazo | Agujeros referenciados al perfil terminado | Control directo a partir de geometría formada | El acceso a herramientas puede resultar difícil |
| Punzonado multiestación en línea | Producción de soportes de gran volumen | Procesamiento automatizado continuo | Mayor inversión inicial |
| Celda de punzonado separada | Pedidos personalizados o de bajo volumen | Programación de producción flexible | Manejo adicional de materiales |
| Máquina de producción de conectores | Soportes cortos y conectores | Perforar, cortar y formar en un solo ciclo | No está diseñado para rieles de soporte largos |
Diseño de sección de conformado de rollos
La sección de perfilado da forma gradualmente a la tira a través de una secuencia de estaciones de rodillos.
La longitud requerida de la máquina depende de:
- Complejidad del perfil
- Grosor del material
- Fuerza de rendimiento
- Número de curvas
- Radio de curvatura mínimo
- Velocidad de producción requerida
- Número de estaciones de formación
- Requisitos de enderezamiento
Línea de perfil dedicada
Una línea dedicada está diseñada para una familia de perfiles principal. Normalmente ofrece un ajuste más simple, una calidad estable y una producción en masa eficiente.
Las fábricas centradas en perfiles en forma de C pueden evaluar a máquina perfiladora de canal C con soporte solar fotovoltaico.
Línea de perfil flexible
Una línea flexible puede utilizar rodillos ajustables, herramientas intercambiables, casetes reemplazables o ajuste dimensional automático.
Las fábricas que producen soportes en forma de U también pueden comparar a máquina formadora de canales en U con soporte solar fotovoltaico.
Las configuraciones publicadas de canal C y canal U enumeran velocidades de producción de hasta 45 m/min, precisión de ±1 mm, potencia de aproximadamente 40 kW y espacio personalizable de aproximadamente 35 m × 5 m. Estos valores deben tratarse como referencias de configuración en lugar de salida garantizada para cada perfil.
Control de corte y longitud
El sistema de corte normalmente se ubica después de la sección de conformado, aunque también son posibles configuraciones precortadas.
Sistema de parada para cortar
La línea se detiene brevemente mientras se corta el perfil.
Esta configuración es relativamente simple, pero las paradas repetidas pueden reducir la producción y aumentar la carga mecánica durante la aceleración y desaceleración.
Cortador de seguimiento servo
Un cortador de seguimiento servo se mueve con el perfil durante el corte. La sección de perfilado puede continuar funcionando mientras el cortador sigue el material.
Este método puede mejorar la continuidad de la línea, pero requiere una sincronización precisa entre el codificador, el servoaccionamiento, el cortador y el PLC.
El sistema de corte seleccionado debe coincidir:
- Forma del perfil
- Resistencia del material
- Velocidad de línea
- Cortar longitud
- Tolerancia de longitud
- Cerință de suprafață de tăiat
- Limitación de rebabas
Área de Descarga, Torneado y Apilamiento
El final de la línea de producción a menudo se subestima durante la planificación del diseño.
Los perfiles largos de soporte solar requieren suficiente espacio para una descarga segura y un apilamiento organizado. La recolección manual puede convertirse en un cuello de botella incluso cuando el equipo ascendente está funcionando de manera eficiente.
Mesa de salida manual
Una mesa manual es adecuada para productos de menor rendimiento o más cortos. Los operadores recopilan, inspeccionan y apilan perfiles a mano.
Sus ventajas son la baja inversión y la operación sencilla. Sus desventajas incluyen una mayor demanda de mano de obra, un apilamiento inconsistente y un mayor riesgo de daños en la superficie.
Sistema de apilamiento automático
Un sistema de apilamiento automatizado puede incluir:
- Transport de descărcare
- Separación de perfiles
- Desplazamiento CNC
- Giro automático
- Contando
- Formación de capas
- Preparación del paquete
- Transferencia de pila terminada
El apilamiento automático es especialmente valioso para perfiles largos, altas velocidades de línea y producción de múltiples turnos.
¿diseño recto, en forma de U o separado?
La disposición general de la fábrica puede seguir varios patrones.
| Tipo de diseño | Ventajas | Limitaciones | Aplicación recomendada |
| Diseño en línea recta | Flujo de materiales sencillo y fácil seguimiento | Requiere un taller largo | Nuevas fábricas con longitud suficiente |
| Disposición en forma de U | Distancia de recorrido más corta entre la salida y la llegada | Requiere giro de perfil controlado | Longitud limitada del edificio |
| Diseño en forma de L | Utiliza el espacio de las esquinas de manera eficiente | La dirección del material cambia una vez | Edificios irregulares de fábricas |
| Separar las células de producción | Programación y mantenimiento flexibles | Más transferencias de material | Alta variedad de productos |
| Líneas paralelas | Alta producción total y servicios compartidos | Requiere mayor ancho | Fabricantes de gran volumen |
Diseño de línea recta
Una disposición en línea recta es generalmente la más fácil de entender y gestionar. La bobina entra por un extremo y el soporte terminado sale por el otro.
Proporciona un flujo de material claro, pero el taller debe ser lo suficientemente largo para el descoilerrador, el acumulador, el sistema de punzonado, el formador de rodillos, el cortador, el apilador y la holgura de mantenimiento.
Diseño en forma de U
Un diseño en forma de U reduce la distancia entre las áreas de entrada de material y de producto terminado.
Sin embargo, las tiras metálicas o los perfiles acabados largos no pueden simplemente girar en una esquina cerrada. La línea debe dividirse en un punto de transferencia lógico, como después del corte o entre celdas de producción separadas.
Celdas de producción separadas
En un diseño separado, el punzonado, el conformado y el acabado funcionan como celdas individuales.
Este enfoque puede resultar útil cuando los pedidos varían significativamente, pero aumenta el manejo de materiales, el inventario de trabajo en proceso, la complejidad de la programación y los requisitos de posicionamiento.
¿cuánto espacio de fábrica se requiere?
La huella de la máquina que se muestra en una cotización no es la misma que el área de producción requerida.
El diseño también debe incluir:
- Almacenamiento de bobinas crudas
- Carga de bobinas
- Pasarelas de operadores
- Acceso al gabinete eléctrico
- Mantenimiento hidráulico
- Reemplazo de troquel perforador
- Ajuste del rodillo
- Mantenimiento de herramientas de corte
- Cercado de seguridad
- Inspección de producto terminado
- Apilamiento
- Embalaje
- Colección de chatarra
- Rutas de carretillas elevadoras
- Salidas de emergencia
La configuración completa de la línea de producción de montaje solar publicada por Jinbolida enumera un área de piso de referencia personalizable de aproximadamente 65 m × 11 m. Su configuración incluye carga y almacenamiento, laminado en frío, servoseguimiento, corte, descarga, torneado y apilamiento. Una línea dedicada más pequeña de canal C o canal U puede utilizar una huella de referencia de aproximadamente 35 m × 5 m.
Áreas de liquidación recomendadas
Como principio de planificación, proporcionar acceso a componentes que requieren ajustes o mantenimiento frecuentes.
Se debe prestar especial atención a:
- Mecanismo de expansión del desenrollador
- Rodillos niveladores
- Troqueles perforadores
- Estaciones de rodillos
- Sistema de accionamiento
- Cortadora hidráulica
- Gabinete eléctrico
- Puntos de lubricación
- Descarga de chatarra
- Sistema de apilamiento
La autorización final debe seguir los planos del proveedor del equipo y las normas de seguridad locales aplicables.
Planificación de servicios públicos para la línea de producción
Una línea de máquina formadora de soportes solares puede requerir electricidad, aire comprimido, aceite hidráulico, refrigeración, acceso a la red, iluminación y ventilación.
Suministro eléctrico
Confirmar:
- Tensión local
- Frecuencia
- Fase
- Energía instalada
- Potencia de funcionamiento normal
- Corriente inicial
- Capacidad transformadora
- Ruta del cable
- Tierra
- Requisitos de energía de respaldo
La línea de producción completa publicada por Jinbolida enumera aproximadamente 90 kW de potencia del equipo, mientras que las líneas dedicadas de canal C y canal U de la compañía enumeran aproximadamente 40 kW. Los requisitos reales dependen de la configuración acordada.
Aire comprimido
Es posible que se requiera aire comprimido para abrazaderas, marcas, separación de materiales, apilamiento y otros componentes neumáticos.
El proveedor debe especificar la presión, el caudal, la calidad del aire y el tamaño de la conexión.
Conexión de red y datos
Una línea de producción inteligente puede registrar la producción, el consumo de energía, las alarmas, las recetas, el tiempo de inactividad y la información de mantenimiento.
La planificación de la red debe incluir:
- Conexión Ethernet
- Acceso al servicio remoto
- Seguridad de los datos
- Permisos de usuario
- Almacenamiento de datos local
- Procedimientos de respaldo
- Funcionamiento durante la interrupción de la red
Cómo calcular la capacidad de producción real
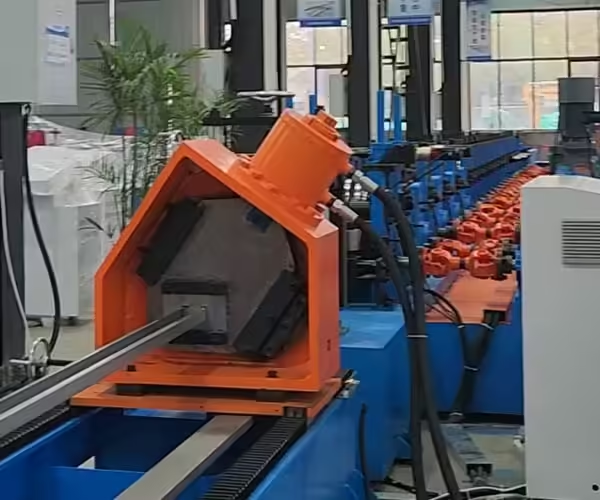
No calcule la salida utilizando únicamente la velocidad de la línea.
El ciclo real se ve afectado por:
- Número de agujeros por producto
- Frecuencia de carrera de punzonado
- Longitud del producto
- Ciclo de corte
- Aceleración y desaceleración
- Reemplazo de bobina
- Cambio de perfil
- Inspección
- Apilamiento
- Mantenimiento
- Eficiencia del operador
- Disponibilidad de materiales
Ejemplo de lógica de capacidad
Una línea que funciona a 30 metros por minuto no produce necesariamente 1.800 metros cada hora.
El cálculo debe deducir:
- Tiempo de carga de la bobina
- Retrasos en los golpes
- Retrasos en la reducción
- Ajustes de herramientas
- Colección de productos
- Controles de calidad
- Descansos planificados
- Paradas menores
Solicite al proveedor que proporcione ambos:
- Velocidad mecánica máxima
- Producción garantizada según una especificación de producto acordada
La prueba garantizada debe utilizar la longitud real del soporte, el espesor del material y el patrón de orificios.
Compare tres niveles de automatización
| Nivel de automatización | Configuración típica | Requisito de mano de obra | Fábrica adecuada |
| Básico | Desenrollador, alimentador, formador, cortador, mesa de salida | Más alto | Producción de bajo volumen o startups |
| Semiautomático | Servoalimentación, punzonado, conformado, corte, apilamiento manual | Medio | Pedidos estables de volumen medio |
| Totalmente automático | Unión de bobinas, acumulación, punzonado, conformado, corte de seguimiento, apilamiento robótico | Más bajo | Producción continua de alto volumen |
Línea Básica
Una máquina formadora de soportes solares básica tiene una inversión inicial menor y un mantenimiento más sencillo. Puede ser apropiado cuando hay mano de obra disponible y las cantidades de producción son moderadas.
Línea Semiautomática
Una línea semiautomática equilibra inversión y eficiencia. Los pasos de formación, punzonado y corte de llaves se controlan automáticamente, mientras que la carga y el apilamiento siguen siendo parcialmente manuales.
Línea Totalmente Automática
Una línea totalmente automática reduce el manejo repetido y puede mejorar la consistencia. Su valor es mayor cuando el fabricante tiene pedidos estables, turnos múltiples, perfiles largos y procedimientos claros de gestión de producción.
La automatización debería resolver un problema de producción real en lugar de simplemente aumentar el número de componentes.
Estándares de materiales y requisitos de productos
La línea de producción debe configurarse de acuerdo con los requisitos de material y proyecto definidos por el comprador.
Pentru chapa de acero galvanizat, ASTM A653/A653M-25a cubre láminas de acero recubiertas de zinc y de aleación de zinc-hierro producidas mediante el proceso de inmersión en caliente en bobinas y longitudes cortadas. La norma incluye múltiples designaciones de materiales y grados con diferentes requisitos de propiedad mecánica.
Para proyectos de paneles fotovoltaicos, IEC 62548-1:2023+AMD1:2025 aborda los requisitos de diseño de conjuntos fotovoltaicos e incluye requisitos revisados de estructura de montaje. Los compradores de equipos aún deben identificar los estándares nacionales, estructurales, de corrosión y de clientes específicos que se aplican a sus soportes terminados.
El proveedor de la máquina no determina los requisitos estructurales del proyecto. El comprador debe proporcionar los requisitos aprobados de dibujo del soporte, grado del material, recubrimiento, tolerancia e inspección.
Acceso a Seguridad y Mantenimiento
Una línea rápida no es productiva cuando el mantenimiento es difícil o inseguro.
El diseño debe incluir:
- Paradas de emergencia
- Vallas de seguridad
- Puertas de acceso entrelazadas
- Luces de advertencia
- Estaciones de control accesibles
- Gabinetes eléctricos protegidos
- Zonas seguras de cambio de troqueles
- Puntos de bloqueo
- Pasarelas claramente señalizadas
- Acceso de retirada de chatarra
- Acceso de seguridad contra incendios
- Salidas de emergencia
Planificación del mantenimiento
El proveedor debe identificar:
- Puntos de inspección diarios
- Calendario de lubricación
- Procedimiento de limpieza de rodillos
- Reemplazo de punzonado y troquel
- Reemplazo de cuchillas de corte
- Reemplazo de filtro hidráulico
- Inspección eléctrica
- Repuestos recomendados
- Herramientas de mantenimiento necesarias
Mantenga suficiente espacio para quitar ejes, rodillos, matrices, motores y cilindros sin desmontar equipos no relacionados.
Aceptación de fábrica y aceptación de sitio
El diseño de la línea debe verificarse antes del envío y después de la instalación.
Prueba de aceptación de fábrica
La prueba de aceptación de fábrica debe confirmar:
- Alimentación de materiales
- Secuencia de puñetazos
- Dimensiones del perfil
- Posición del agujero
- Longitud de corte
- Velocidad de línea
- Selección de recetas
- Cambio
- Funciones de alarma
- Operación continua
- Apilamiento de productos terminados
Utilice el material real del comprador siempre que sea posible.
Prueba de aceptación del sitio
La prueba de aceptación del sitio debe confirmar:
- Fundación y anclaje
- Suministro eléctrico
- Aire comprimido
- Operación hidráulica
- Alineación de la máquina
- Sistemas de seguridad
- Formación de operadores
- Producción de prueba
- Calidad del producto final
- Entrega de documentación
| Artículo de aceptación | GRASA | SAT |
| Configuración de la máquina | Verificar | Reconfirmar |
| Dimensiones del producto | Prueba | Prueba de nuevo |
| Precisión de perforación | Prueba | Prueba de nuevo |
| Utilidades | Suministro simulado o de fábrica | Suministro real de fábrica |
| Liquidación de diseño | Revisar dibujo | Verificar en el sitio |
| Formación de operadores | Preliminar | Completo |
| Funciones de seguridad | Prueba | Verificación definitiva |
| Producción continua | Prueba de fábrica | Prueba de producción en el sitio |
Información a enviar para una propuesta de diseño de línea
Para recibir un diseño preciso de la máquina formadora de soportes solares, proporcione:
Detalles del producto
- Dibujo transversal
- Longitud del producto terminado
- Patrón de agujeros
- Tamaño del orificio
- Tolerancia
- Fotografía de muestra
- Solicitud
Detalles del material
- Grado de material
- Fuerza de rendimiento
- Espesor
- Ancho de la bobina
- Peso de la bobina
- Tipo de revestimiento
- Requisitos de superficie
Detalles de producción
- Piezas por hora
- Toneladas por mes
- Número de turnos
- Mezcla de productos
- Frecuencia de cambio
- Productos futuros planificados
Detalles de fábrica
- Dibujo de taller
- Posiciones de columna
- Dimensiones de las puertas
- Capacidad de la grúa
- Carga de piso
- Tensión y frecuencia
- Suministro de aire comprimido
- Ruta de la materia prima
- Ruta del producto terminado
Para preguntas adicionales sobre selección de proveedores, lea el guía de compra de máquinas perfiladoras.
Conclusión
Un proyecto exitoso de una máquina formadora de soportes solares depende de algo más que seleccionar un formador de rodillos. La línea completa debe conectar el almacenamiento, carga, nivelación, punzonado, conformado, corte, descarga, inspección, apilamiento y movimiento de materiales de la bobina en un flujo de trabajo eficiente.
El diseño debe basarse en dibujos reales del producto, propiedades del material, patrones de agujeros, objetivos de producción, dimensiones de la fábrica y planes de producción futuros.
Antes de confirmar el equipo, compare la secuencia de líneas propuesta, los requisitos de espacio, la capacidad de cuellos de botella, el acceso de mantenimiento, los servicios públicos, el nivel de automatización y los criterios de aceptación.
Para obtener una propuesta de diseño de línea personalizada, envíe los dibujos de su soporte, la información de la materia prima, el objetivo de producción y las dimensiones del taller al Equipo de ingeniería de Jinbolida.
Preguntas frecuentes sobre la máquina formadora de soportes solares
¿Cuánto espacio necesita una máquina formadora de soportes solares?
Una línea de conformado dedicada puede requerir menos espacio que una línea de producción automatizada completa. El área final depende del decoiler, punzonador, acumulador, formador de rodillos, cortador, método de apilamiento, longitud del producto y autorización de mantenimiento. Solicite siempre un diseño completo en lugar de depender únicamente del tamaño de la máquina.
¿debería colocarse la punzonadora antes del formador de rodillos?
El preperforado es común porque la tira es plana y fácil de procesar. El posperforado puede ser más adecuado cuando los agujeros deben hacer referencia al perfil terminado. La posición correcta depende del dibujo del producto y de la tolerancia requerida.
¿puede una línea de producción fabricar soportes de canal C y U?
Una línea flexible puede producir varios perfiles cuando está diseñada con herramientas ajustables o intercambiables. Los compradores deben confirmar el rango de dimensiones, las herramientas incluidas, el procedimiento de cambio y el tiempo de cambio.
¿es necesario un apilador automático?
Un apilador automático es más valioso para productos largos, altas velocidades de producción y operación continua de múltiples turnos. Una mesa manual puede ser suficiente para obtener menores resultados o perfiles cortos.
¿Cuál es el mayor cuello de botella en la línea de producción?
El cuello de botella puede ser punzonado, corte, reemplazo de bobinas, cambio de perfil o apilamiento. El proceso repetido más lento determina la capacidad real de la línea, no la velocidad máxima del formador de rodillos.
¿Cómo calculo la producción?
Calcule la producción utilizando la longitud real del producto, el patrón de orificios, el ciclo de punzonado, el ciclo de corte, los cambios de la bobina, el tiempo de inactividad y el tiempo de apilamiento. Pida al proveedor que demuestre la producción garantizada utilizando una especificación de producto acordada.
¿Qué dibujos se necesitan antes de la instalación?
El comprador debe recibir el plano de disposición general, el plano de cimentación, el plano de conexión eléctrica, los requisitos neumáticos e hidráulicos, las posiciones de anclaje de la máquina, el diseño de seguridad y el plano de flujo de materiales.
¿Cómo debo solicitar una línea de producción personalizada?
Envíe los dibujos del producto, las especificaciones del material, el objetivo de producción, el diseño de la fábrica, la información de servicios públicos, los requisitos de automatización y el cronograma de entrega requerido. Esto permite al proveedor preparar una propuesta técnica práctica.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French