
آلة تشكيل قوس الدعم الشمسي: دليل تخطيط الخط الكامل
جدول المحتويات
أهم النقاط
- تصميم خط الإنتاج حول رسم القوس النهائي والإخراج المطلوب.
- احجز مناطق منفصلة لتخزين الملفات، والتحميل، والتثقيب، والتشكيل، والقطع، والتكديس، والفحص، وتخزين المنتج النهائي.
- حدد أبطأ عملية متكررة قبل حساب سعة الخط الفعلية.
- قارن تخطيطات الخطوط المستقيمة وعلى شكل حرف U والخلايا المنفصلة وفقًا لمساحة المصنع المتاحة.
- توفير وصول كافٍ للصيانة حول آلة فك اللف، ومقدمة اللف، وقوالب التثقيب، والقاطع، والخزانة الكهربائية، والنظام الهيدروليكي.
- قم بتضمين تدفق المواد وحركة المشغل والرافعات الشوكية والرافعات وأسوار الأمان والتوسع المستقبلي في التصميم.
- قم بتأكيد تخطيط الخط من خلال اختبار قبول المصنع قبل الشحن واختبار قبول الموقع بعد التثبيت.
آلة تشكيل قوس الدعم الشمسي ليست قطعة واحدة من المعدات التي تعمل بشكل مستقل. وهو عادةً جزء من نظام إنتاج منسق يحول الملفات المعدنية إلى مقاطع تثبيت شمسية مثقوبة ومُشكَّلة ومقطعة ومُفحوصّة ومكدسة.
قد يحتوي الخط سيئ التخطيط على لفة متقدمة ولكنه لا يزال ينتج أقل من سعته المقدرة. يمكن أن تؤدي مسارات نقل المواد الطويلة، ومساحة تحميل الملف غير الكافية، والتثقيب البطيء، والتكديس اليدوي، والوصول المحدود للصيانة، والتخطيط غير الصحيح للمرافق، إلى اختناقات في الإنتاج.
يجب أن يربط تخطيط الخط العملي المعدات والمشغلين والمواد الخام والمنتجات النهائية ونقاط مراقبة الجودة والبنية التحتية للمصنع في سير عمل واحد مستمر.
يشرح هذا الدليل كيفية تخطيط خط آلة تشكيل قوس الدعم الشمسي للقناة C، والقناة U، والملف Z، وقناة الدعامة، وعمود التثبيت الأرضي، ومكونات الدعم الكهروضوئية الأخرى.
ما هو خط آلة تشكيل قوس الدعم الشمسي؟
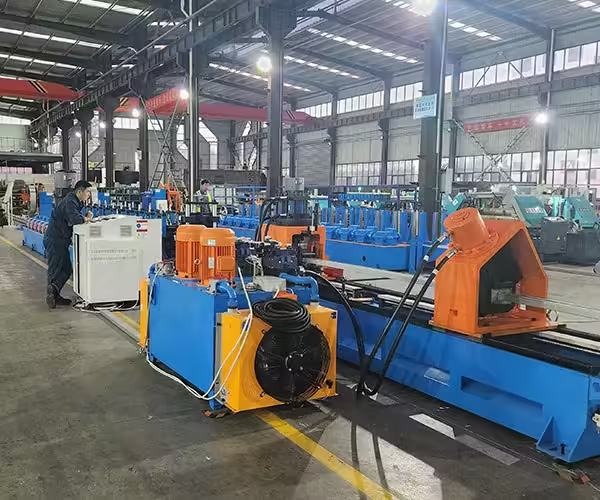
يقوم خط آلة تشكيل دعامة الدعم الشمسي بمعالجة المعدن الملفوف إلى مقاطع هيكلية مستخدمة في أنظمة التركيب الكهروضوئية. اعتمادًا على المنتج، قد يكمل الخط عملية إزالة اللف، والتسوية، والتغذية، والتثقيب، وتشكيل اللف، والقطع، ووضع العلامات، والتفريغ، والخراطة، والتكديس.
يمكن للمصنعين الذين ينتجون ملفات تعريف مختلفة لتركيب الطاقة الشمسية مراجعة ما هو متاح آلات تشكيل الأقواس الشمسية الكهروضوئية قبل تحديد تكوين الخط.
خط الإنتاج الأساسي
يتضمن خط الإنتاج الأساسي عادة ما يلي:
- فك اللفائف
- جهاز تحميل الملف
- وحدة التسوية والتغذية
- محطة اللكم
- آلة تشكيل لفة
- نظام القطع
- جدول النفاد
- نظام التحكم PLC
قد يكون هذا التكوين مناسبًا للمصانع ذات المظهر الجانبي المستقر والإنتاج المعتدل والتعامل اليدوي مع المنتج النهائي.
خط إنتاج آلي بالكامل
قد يتضمن الخط الآلي بالكامل أيضًا ما يلي
- محاذاة رأس الملف
- اللحام الشريطي التلقائي
- تراكم المواد أو وبير
- محطات اللكم المتعددة
- قاطع تتبع مؤازر
- وضع علامات على المنتج
- التفريغ التلقائي
- إزاحة المواد الروبوتية
- تحول الملف الشخصي
- التراص التلقائي
- تسجيل بيانات الإنتاج
- مراقبة استهلاك الطاقة
- التشخيص عن بعد
ال خط إنتاج تركيب الطاقة الشمسية جينبوليدا يدمج وظائف التحميل والتخزين، وتشكيل اللفة الباردة، وقطع التتبع المؤازر، والتفريغ، والخراطة، والتكديس.
ابدأ التخطيط باستخدام القوس النهائي
يجب أن يبدأ التخطيط الصحيح بمواصفات المنتج بدلاً من طراز الماكينة المتوفر.
قبل رسم خط الإنتاج، حدد:
- المقطع العرضي للملف الشخصي
- طول الانتهاء
- درجة المواد
- سمك المادة
- عرض الملف
- الحد الأقصى لوزن الملف
- أبعاد الحفرة
- تباعد الثقب
- عدد الأسطح المثقوبة
- التسامح الطول المطلوب
- التسامح المطلوب مع موضع الثقب
- متطلبات حماية السطح
- كمية المنتج لكل نوبة عمل
- عدد مواصفات الملف الشخصي
- تردد التحول المتوقع
تؤثر هذه العوامل تقريبًا على كل جزء من خط آلة تشكيل قوس الدعم الشمسي.
على سبيل المثال، قد تتطلب قناة C طويلة بها عدة ثقوب من ثلاث جهات ترتيبًا مختلفًا للتغذية والتثقيب من قناة U قصيرة بنمط ثقب سفلي بسيط.
يوصى بتسلسل آلة تشكيل قوس الدعم الشمسي
الترتيب الأكثر شيوعًا يتبع اتجاه تدفق المواد.
1. تخزين المواد الخام
يجب أن تكون منطقة تخزين الملفات قريبة من بداية الخط. يجب أن توفر مساحة كافية للملفات الواردة، وتحديد المواد، والتخزين المؤقت، والحركة الآمنة بواسطة الرافعة أو الرافعة الشوكية.
يجب أن تأخذ خطة التخزين في الاعتبار ما يلي:
- ملف القطر الخارجي
- ملف داخل القطر
- الحد الأقصى لوزن الملف
- عدد درجات المواد
- عدد أنواع الطلاء
- استهلاك الملف اليومي
- إدارة الدخول والخروج أولاً
- مساحة الحجر الصحي للمواد غير المعتمدة
يمكن استخدام منطقة فحص منفصلة للتحقق من سمك الملف وعرضه وطلاءه وحالة السطح وتوثيق المواد قبل الإنتاج.
2. تحميل الملف وإزالة اللف
تدعم أداة فك اللف الملف وتحرره في خط الإنتاج. قد يكون يدويًا أو هيدروليكيًا أو أحادي الرأس أو مزدوج الرأس.
يمكن أن تقلل أداة فك اللف ذات الرأس المزدوج من وقت توقف تغيير الملف لأنه يمكن إعداد ملف بديل أثناء معالجة الملف السابق. ومع ذلك، فإنه يتطلب مساحة أرضية أكبر وخطة أكثر تفصيلاً لمعالجة المواد.
السماح بتصريح كاف ل:
- تحميل الملف
- توسيع مغزل
- حركة الذراع الداعمة
- السفر بالسيارة
- استبدال الملف
- صيانة
- حراسة السلامة
يجب ألا يعبر مسار الرافعة أو الرافعة الشوكية ممر المشغل العادي.
3. إعداد رأس الملف وربط الشريط
قد تشتمل الخطوط عالية الإخراج على محطة تحضير برأس الملف ولحام الشريط. تربط هذه المكونات نهاية ملف واحد ببداية الملف التالي.
يمكن أن يؤدي ربط الشريط المستمر إلى تقليل توقف الماكينة، ولكن يجب التحكم في المفصل حتى لا يؤدي إلى إتلاف قوالب التثقيب أو البكرات أو أدوات القطع.
متى يكون اللحام الشريطي مفيدًا؟
اللحام الشريطي مفيد للغاية عندما:
- يعمل الخط للنوبات الطويلة.
- تحدث تغييرات الملف بشكل متكرر.
- يجب تقليل انقطاع الإنتاج إلى الحد الأدنى.
- يتم تضمين تراكم المواد.
- يمكن إزالة المفصل أو إدارته بأمان.
بالنسبة للإنتاج بكميات أقل، قد يكون استبدال الملف اليدوي أبسط وأكثر اقتصادا.
4. تراكم المواد أو حلقة
يقوم الحلقة بتخزين الشريط المعدني مؤقتًا بين قسم تغذية الملف وقسم التشكيل.
فهو يسمح لمنطقة المنبع بالتوقف لربط الملف بينما تستمر المعدات النهائية في العمل من الشريط المخزن.
يجب أن يعتمد طول المجمع على:
- سرعة الخط العادية
- الوقت اللازم لتغيير أو ضم الملفات
- سمك المادة
- عرض الشريط
- المساحة الأرضية المتاحة
- عمق الحلقة الآمنة
يعمل الحلقة على تحسين الاستمرارية ولكنه يزيد من طول الخط ويتطلب حراسة مناسبة.
5. التسوية والتغذية المؤازرة
تقوم وحدة التسوية بإزالة انحناء الملف وإعداد الشريط للتثقيب والتشكيل الدقيق.
تتحكم وحدة التغذية المؤازرة في حركة المواد وفقًا لتباعد الفتحات المبرمج وطول القطع ووصفة الإنتاج.
يجب اختيار نظام التسوية والتغذية وفقًا لما يلي:
- سمك المادة
- قوة العائد
- عرض الملف
- دقة التغذية المطلوبة
- تردد اللكم
- حساسية السطح
قد تتطلب المواد عالية القوة أو السميكة بكرات تسوية أكبر وقدرة قيادة أكبر.
أين يجب وضع اللكم؟
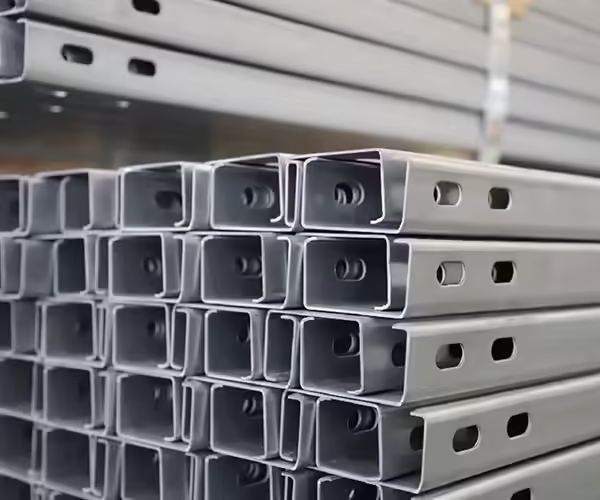
يمكن تركيب التثقيب قبل التشكيل أو أثناء التشكيل أو بعد التشكيل. يعتمد الموقع الصحيح على هندسة القوس والأسطح التي تتطلب ثقوبًا.
اللكم المسبق
يقوم التثقيب المسبق بمعالجة الشريط المسطح قبل دخوله إلى قسم تشكيل اللفة.
وتشمل مزاياها ما يلي:
- تصميم قالب أسهل
- سهولة الوصول إلى العديد من أنماط الثقوب
- إزالة الخردة البسيطة
- معالجة فعالة للمواد المسطحة
- صيانة أسهل
ومع ذلك، فإن عملية التشكيل قد تغير قليلاً الموضع النهائي أو الشكل النهائي لبعض الثقوب. يجب أن يعوض تصميم الماكينة حركة المواد وتشوه المظهر الجانبي.
بعد اللكم
يقوم ما بعد التثقيب بمعالجة الملف الشخصي المكتمل بعد التشكيل.
قد يوفر علاقة أكثر مباشرة بين الثقب وهندسة المظهر الجانبي النهائي. ومع ذلك، يجب أن تتلاءم الأدوات مع المكون المشكل، وقد يتطلب ثقب عدة جوانب نظامًا أكثر تعقيدًا.
خلية تثقيب منفصلة
قد تكون آلة التثقيب المنفصلة مناسبة عندما يتعامل المصنع مع العديد من أنماط الثقوب، أو الطلبات المخصصة ذات الحجم المنخفض، أو الملفات الشخصية المشكلة الموجودة.
جينبوليدا معدات تثقيب الرفوف الشمسية الكهروضوئية يتضمن تكوينات متعددة المحطات لمعالجة الثقوب على جوانب مختلفة من الفولاذ على شكل حرف C.
بالنسبة لمكونات الاتصال الأصغر، فإن آلة تثقيب موصلات قوس الطاقة الشمسية الكهروضوئية يجمع بين التثقيب والقطع والتشكيل. يسرد تكوينها المنشور وقت دورة يبلغ 3.5 ثانية لكل مكون ودقة تحديد موضع تبلغ ±0.5 مم.
| ترتيب اللكم | الأنسب ل | الميزة الرئيسية | القيد الرئيسي |
|---|---|---|---|
| اللكم المسبق | شريط مسطح بأنماط فتحات قابلة للتكرار | أدوات بسيطة وتدفق المواد | قد يؤثر التشكيل على موضع الثقب النهائي |
| بعد اللكم | الثقوب المشار إليها في الملف الشخصي النهائي | التحكم المباشر من الهندسة المشكلة | قد يكون الوصول إلى الأدوات أمرًا صعبًا |
| التثقيب المضمن متعدد المحطات | إنتاج قوس كبير الحجم | المعالجة الآلية المستمرة | ارتفاع الاستثمار الأولي |
| خلية تثقيب منفصلة | أوامر مخصصة أو منخفضة الحجم | جدولة إنتاج مرنة | مناولة مواد إضافية |
| آلة إنتاج الموصل | الأقواس القصيرة والموصلات | التثقيب والقطع والتشكيل في دورة واحدة | غير مخصص لقضبان الدعم الطويلة |
تخطيط قسم تشكيل اللفة
يقوم قسم تشكيل اللفة بتشكيل الشريط تدريجيًا من خلال سلسلة من محطات الأسطوانة.
يعتمد طول الماكينة المطلوب على:
- تعقيد الملف الشخصي
- سمك المادة
- قوة العائد
- عدد الانحناءات
- الحد الأدنى لنصف قطر الانحناء
- سرعة الإنتاج المطلوبة
- عدد محطات التشكيل
- متطلبات الاستقامة
خط الملف الشخصي المخصص
تم تصميم خط مخصص لعائلة ملفات تعريف رئيسية واحدة. فهو يوفر عادةً تعديلًا أبسط وجودة مستقرة وإنتاجًا ضخمًا فعالاً.
يمكن للمصانع التي تركز على الملامح على شكل حرف C تقييم أ آلة تشكيل لفة القناة C ذات القوس الكهروضوئي الشمسي.
خط الملف الشخصي المرن
قد يستخدم الخط المرن بكرات قابلة للتعديل، أو أدوات قابلة للتبديل، أو أشرطة قابلة للاستبدال، أو تعديل الأبعاد تلقائيًا.
يمكن أيضًا للمصانع التي تنتج دعامات على شكل حرف U مقارنة أ آلة تشكيل القنوات الشمسية الكهروضوئية على شكل حرف U.
تسرد تكوينات القناة C والقناة U المنشورة سرعات إنتاج تصل إلى 45 م/دقيقة، ودقة ±1 مم، وطاقة تبلغ حوالي 40 كيلووات، ومساحة أرضية قابلة للتخصيص تبلغ حوالي 35 م × 5 م. ويجب التعامل مع هذه القيم على أنها مراجع التكوين بدلاً من الإخراج المضمون لكل ملف تعريف.
القطع والتحكم في الطول
يقع نظام القطع عادةً بعد قسم التشكيل، على الرغم من إمكانية تكوينات القطع المسبق أيضًا.
نظام التوقف عن القطع
يتوقف الخط لفترة وجيزة أثناء قطع الملف الشخصي.
هذا التكوين بسيط نسبيًا، لكن التوقفات المتكررة يمكن أن تقلل من الخرج وتزيد الحمل الميكانيكي أثناء التسارع والتباطؤ.
قاطع التتبع المؤازر
يتحرك قاطع التتبع المؤازر مع المظهر الجانبي أثناء القطع. يمكن لقسم تشكيل اللفة الاستمرار في العمل بينما يتبع القاطع المادة.
يمكن لهذه الطريقة تحسين استمرارية الخط، ولكنها تتطلب مزامنة دقيقة بين جهاز التشفير ومحرك المؤازرة والقاطع وPLC.
يجب أن يتطابق نظام القطع المحدد مع:
- شكل الملف الشخصي
- قوة المادة
- سرعة الخط
- طول القطع
- تحمل الطول
- متطلبات سطح القطع
- الحد من لدغ
منطقة التفريغ والخراطة والتكديس
غالبًا ما يتم التقليل من أهمية نهاية خط الإنتاج أثناء التخطيط التخطيطي.
تتطلب ملفات الدعم الشمسية الطويلة مساحة كافية للتفريغ الآمن والتكديس المنظم. يمكن أن يصبح التجميع اليدوي عنق الزجاجة حتى عندما تعمل المعدات الأولية بكفاءة.
جدول التشغيل اليدوي
الجدول اليدوي مناسب للمنتجات ذات الإخراج المنخفض أو المنتجات الأقصر. يقوم المشغلون بجمع الملفات الشخصية وفحصها وتكديسها يدويًا.
مزاياها هي انخفاض الاستثمار والتشغيل البسيط. وتشمل عيوبه ارتفاع الطلب على العمالة، والتكديس غير المتسق، وزيادة خطر تلف السطح.
نظام التراص التلقائي
قد يتضمن نظام التراص الآلي ما يلي:
- ناقل التفريغ
- فصل الملف الشخصي
- إزاحة CNC
- الدوران التلقائي
- العد
- تشكيل الطبقة
- إعداد الحزمة
- الانتهاء من نقل المكدس
يعد التراص التلقائي ذا قيمة خاصة للملفات الطويلة وسرعات الخطوط العالية والإنتاج متعدد الورديات.
تخطيط مستقيم أو على شكل حرف U أو منفصل؟
يمكن أن يتبع الترتيب العام للمصنع عدة أنماط.
| نوع التخطيط | المزايا | القيود | التطبيق الموصى به |
| تخطيط خط مستقيم | تدفق بسيط للمواد وسهولة المراقبة | يتطلب ورشة عمل طويلة | مصانع جديدة بطول كاف |
| تخطيط على شكل حرف U | مسافة سفر أقصر بين البداية والنهاية | يتطلب تحول الملف الشخصي المتحكم فيه | طول المبنى محدود |
| تخطيط على شكل حرف L | يستخدم مساحة الزاوية بكفاءة | يتغير اتجاه المادة مرة واحدة | مباني المصانع غير النظامية |
| خلايا إنتاج منفصلة | جدولة وصيانة مرنة | المزيد من عمليات نقل المواد | تنوع المنتجات العالية |
| خطوط متوازية | ارتفاع إجمالي الإنتاج والخدمات المشتركة | يتطلب عرضا أكبر | الشركات المصنعة كبيرة الحجم |
تخطيط الخط المستقيم
يعد ترتيب الخط المستقيم بشكل عام هو الأسهل في الفهم والإدارة. يدخل الملف من أحد طرفيه ويغادر القوس النهائي من الطرف الآخر.
إنها توفر تدفقًا واضحًا للمواد، ولكن يجب أن تكون ورشة العمل طويلة بما يكفي لفك اللفافة، والمراكم، ونظام التثقيب، ومثبت اللف، والقاطع، والمكدس، وخلوص الصيانة.
تخطيط على شكل حرف U
يعمل التصميم على شكل حرف U على تقليل المسافة بين مناطق إدخال المواد ومناطق المنتج النهائي.
ومع ذلك، لا يمكن للشريط المعدني أو المقاطع الطويلة الانتهاء ببساطة من خلال زاوية ضيقة. يجب تقسيم الخط عند نقطة نقل منطقية، مثل بعد القطع أو بين خلايا إنتاج منفصلة.
خلايا إنتاج منفصلة
في تخطيط منفصل، يعمل التثقيب والتشكيل والتشطيب كخلايا فردية.
يمكن أن يكون هذا النهج مفيدًا عندما تختلف الطلبات بشكل كبير، ولكنه يزيد من معالجة المواد، ومخزون العمل قيد التشغيل، وتعقيد الجدولة، ومتطلبات تحديد المواقع.
ما هي مساحة المصنع المطلوبة؟
إن بصمة الماكينة الموضحة في عرض الأسعار ليست هي نفس مساحة الإنتاج المطلوبة.
يجب أن يتضمن التخطيط أيضًا ما يلي
- تخزين لفائف الخام
- تحميل الملف
- ممرات المشغلين
- الوصول إلى الخزانة الكهربائية
- الصيانة الهيدروليكية
- استبدال قالب التثقيب
- تعديل الأسطوانة
- صيانة أدوات القطع
- سياج السلامة
- فحص المنتج النهائي
- التراص
- التعبئة والتغليف
- جمع الخردة
- طرق الرافعات الشوكية
- مخارج الطوارئ
يسرد تكوين خط إنتاج تركيب الطاقة الشمسية الكامل المنشور من Jinbolida مساحة أرضية مرجعية قابلة للتخصيص تبلغ حوالي 65 مترًا × 11 مترًا. يتضمن تكوينه التحميل والتخزين، وتشكيل اللفة الباردة، وقطع التتبع المؤازر، والتفريغ، والدوران، والتكديس. قد يستخدم خط قناة C أو قناة U أصغر حجمًا بصمة مرجعية تبلغ حوالي 35 مترًا × 5 مترًا.
مناطق التخليص الموصى بها
كمبدأ تخطيط، قم بتوفير الوصول حول المكونات التي تتطلب تعديلًا أو صيانة متكررة.
وينبغي إيلاء اهتمام خاص ل:
- آلية توسيع ديكلر
- بكرات التسوية
- اللكم يموت
- محطات الأسطوانة
- نظام القيادة
- القاطع الهيدروليكي
- خزانة كهربائية
- نقاط التشحيم
- تفريغ الخردة
- نظام التراص
يجب أن يتبع التخليص النهائي رسومات مورد المعدات ولوائح السلامة المحلية المعمول بها.
تخطيط المرافق لخط الإنتاج
قد يتطلب خط آلة تشكيل قوس الدعم الشمسي الكهرباء والهواء المضغوط والزيت الهيدروليكي والتبريد والوصول إلى الشبكة والإضاءة والتهوية.
إمدادات كهربائية
يؤكد:
- الجهد المحلي
- تردد
- مرحلة
- الطاقة المثبتة
- قوة التشغيل العادية
- البدء الحالي
- قدرة المحولات
- طريق الكابل
- التأريض
- متطلبات الطاقة الاحتياطية
يسرد خط الإنتاج الكامل الذي نشرته Jinbolida ما يقرب من 90 كيلووات من طاقة المعدات، في حين أن خطوط القناة C والقناة U المخصصة للشركة تسرد حوالي 40 كيلووات. تعتمد المتطلبات الفعلية على التكوين المتفق عليه.
الهواء المضغوط
قد تكون هناك حاجة إلى هواء مضغوط للمشابك، ووضع العلامات، وفصل المواد، والتكديس، والمكونات الهوائية الأخرى.
يجب على المورد تحديد الضغط ومعدل التدفق وجودة الهواء وحجم الاتصال.
اتصال الشبكة والبيانات
قد يقوم خط الإنتاج الذكي بتسجيل معلومات الإخراج واستهلاك الطاقة والإنذارات والوصفات ووقت التوقف عن العمل والصيانة.
يجب أن يتضمن تخطيط الشبكة ما يلي:
- اتصال إيثرنت
- الوصول إلى الخدمة عن بعد
- أمن البيانات
- أذونات المستخدم
- تخزين البيانات المحلية
- إجراءات النسخ الاحتياطي
- التشغيل أثناء انقطاع الشبكة
كيفية حساب الطاقة الإنتاجية الحقيقية
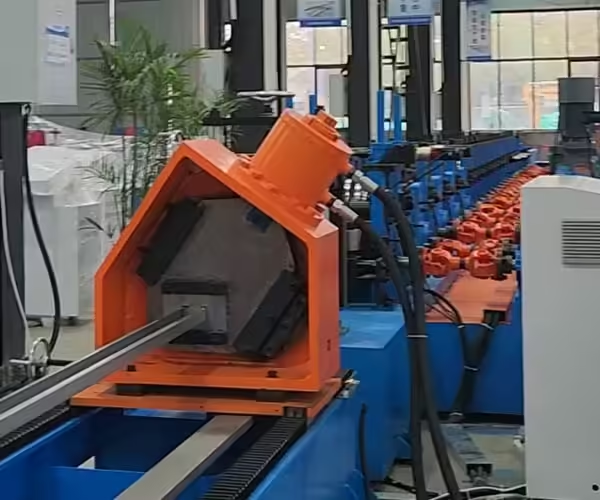
لا تحسب الإخراج باستخدام سرعة الخط وحدها.
تتأثر الدورة الحقيقية بما يلي
- عدد الثقوب لكل منتج
- تردد ضربة اللكم
- طول المنتج
- دورة القطع
- التسارع والتباطؤ
- استبدال الملف
- تغيير الملف الشخصي
- فحص
- التراص
- صيانة
- كفاءة المشغل
- توافر المواد
مثال منطق القدرات
الخط الذي يعمل بسرعة 30 مترًا في الدقيقة لا ينتج بالضرورة 1800 مترًا كل ساعة.
يجب أن يتم خصم الحساب:
- وقت تحميل الملف
- تأخيرات اللكم
- تأخير القطع
- تعديلات الأداة
- جمع المنتجات
- فحوصات الجودة
- الفواصل المخططة
- توقفات طفيفة
اطلب من المورد توفير كليهما:
- السرعة الميكانيكية القصوى
- إنتاج مضمون بموجب مواصفات المنتج المتفق عليها
يجب أن يستخدم الاختبار المضمون طول الدعامة الفعلي وسمك المادة ونمط الثقب.
قارن بين ثلاثة مستويات من الأتمتة
| مستوى الأتمتة | التكوين النموذجي | متطلبات العمالة | مصنع مناسب |
| أساسي | مزيل اللف، وحدة التغذية، السابقة، القاطع، طاولة نفاد | أعلى | إنتاج منخفض الحجم أو بدء التشغيل |
| شبه أوتوماتيكي | التغذية المؤازرة، التثقيب، التشكيل، القطع، التراص اليدوي | واسطة | أوامر مستقرة متوسطة الحجم |
| أوتوماتيكي بالكامل | ربط الملف، التراكم، التثقيب، التشكيل، تتبع القطع، التراص الآلي | أدنى | إنتاج مستمر بكميات كبيرة |
الخط الأساسي
تتمتع آلة تشكيل قوس الدعم الشمسي الأساسية باستثمار أولي أقل وصيانة أبسط. قد يكون ذلك مناسبًا عندما تكون العمالة متاحة وتكون كميات الإنتاج معتدلة.
خط شبه أوتوماتيكي
خط شبه تلقائي يوازن بين الاستثمار والكفاءة. يتم التحكم في خطوات تشكيل المفتاح والتثقيب والقطع تلقائيًا، بينما يظل التحميل والتكديس يدويًا جزئيًا.
خط أوتوماتيكي بالكامل
يقلل الخط الأوتوماتيكي بالكامل من المعالجة المتكررة ويمكن أن يحسن الاتساق. تكون قيمته أعلى عندما يكون لدى الشركة المصنعة طلبات مستقرة، ونوبات متعددة، وملفات تعريف طويلة، وإجراءات واضحة لإدارة الإنتاج.
يجب أن تحل الأتمتة مشكلة إنتاج حقيقية بدلاً من مجرد زيادة عدد المكونات.
معايير المواد ومتطلبات المنتج
يجب تكوين خط الإنتاج وفقًا لمتطلبات المواد والمشروع التي يحددها المشتري.
لصفائح الفولاذ المجلفنة،, ASTM A653/A653M-25a يغطي صفائح الفولاذ المطلية بالزنك وسبائك الحديد والزنك التي يتم إنتاجها بواسطة عملية الغمس الساخن في ملفات وأطوال مقطوعة. يتضمن المعيار تسميات ودرجات متعددة للمواد مع متطلبات مختلفة للممتلكات الميكانيكية.
لمشاريع المصفوفة الكهروضوئية،, IEC 62548-1:2023+AMD1:2025 يتناول متطلبات تصميم المصفوفة الكهروضوئية ويتضمن متطلبات هيكل التثبيت المنقحة. يجب على مشتري المعدات تحديد المعايير الوطنية والهيكلية ومعايير التآكل ومعايير العملاء المحددة التي تنطبق على أقواسهم النهائية.
لا يحدد مورد الماكينة المتطلبات الهيكلية للمشروع. يجب على المشتري تقديم متطلبات الرسم المعتمد ودرجة المواد والطلاء والتسامح والفحص.
الوصول إلى السلامة والصيانة
الخط السريع لا يكون منتجًا عندما تكون الصيانة صعبة أو غير آمنة.
يجب أن يتضمن التخطيط ما يلي:
- توقف الطوارئ
- أسوار السلامة
- أبواب الوصول المتشابكة
- أضواء التحذير
- محطات التحكم التي يمكن الوصول إليها
- خزائن كهربائية محمية
- مناطق التغيير الآمنة
- نقاط القفل
- ممرات محددة بوضوح
- الوصول إلى إزالة الخردة
- الوصول إلى السلامة من الحرائق
- مخارج الطوارئ
تخطيط الصيانة
يجب على المورد تحديد:
- نقاط التفتيش اليومية
- جدول التشحيم
- إجراء التنظيف بالأسطوانة
- لكمة واستبدال القالب
- استبدال شفرة القطع
- استبدال الفلتر الهيدروليكي
- الفحص الكهربائي
- قطع الغيار الموصى بها
- أدوات الصيانة المطلوبة
احتفظ بمساحة كافية لإزالة الأعمدة والبكرات والقوالب والمحركات والأسطوانات دون تفكيك المعدات غير ذات الصلة.
قبول المصنع وقبول الموقع
يجب التحقق من تخطيط الخط قبل الشحن وبعد التثبيت.
اختبار قبول المصنع
يجب أن يؤكد اختبار قبول المصنع ما يلي
- تغذية المواد
- تسلسل اللكم
- أبعاد الملف الشخصي
- موقف الحفرة
- طول القطع
- سرعة الخط
- اختيار الوصفة
- التحول
- وظائف الإنذار
- التشغيل المستمر
- تكديس المنتج النهائي
استخدم المواد الفعلية للمشتري كلما أمكن ذلك.
اختبار قبول الموقع
يجب أن يؤكد اختبار قبول الموقع ما يلي
- الأساس والرسو
- إمدادات كهربائية
- الهواء المضغوط
- التشغيل الهيدروليكي
- محاذاة الآلة
- أنظمة السلامة
- تدريب المشغلين
- الإنتاج التجريبي
- جودة المنتج النهائي
- تسليم الوثائق
| بند القبول | سمين | جلس |
| تكوين الآلة | تحقق | إعادة التأكيد |
| أبعاد المنتج | امتحان | اختبار مرة أخرى |
| دقة اللكم | امتحان | اختبار مرة أخرى |
| المرافق | محاكاة أو توريد المصنع | توريد المصنع الفعلي |
| تخليص التخطيط | مراجعة الرسم | التحقق في الموقع |
| تدريب المشغلين | تمهيدي | مكتمل |
| وظائف السلامة | امتحان | التحقق النهائي |
| الإنتاج المستمر | محاكمة المصنع | تجربة إنتاج الموقع |
معلومات لإرسالها لاقتراح تخطيط الخط
للحصول على تخطيط دقيق لآلة تشكيل قوس الدعم الشمسي، قم بتوفير ما يلي
تفاصيل المنتج
- رسم مقطعي
- طول المنتج النهائي
- نمط الثقب
- حجم الثقب
- التسامح
- صورة عينة
- طلب
تفاصيل المواد
- درجة المواد
- قوة العائد
- سمك
- عرض الملف
- وزن الملف
- نوع الطلاء
- متطلبات السطح
تفاصيل الإنتاج
- قطع في الساعة
- طن شهريا
- عدد التحولات
- مزيج المنتج
- تردد التحول
- المنتجات المستقبلية المخططة
تفاصيل المصنع
- رسم الورشة
- مواقف العمود
- أبعاد الباب
- سعة الرافعة
- تحميل الكلمة
- الجهد والتردد
- إمدادات الهواء المضغوط
- طريق المواد الخام
- طريق المنتج النهائي
للحصول على أسئلة إضافية حول اختيار الموردين، اقرأ دليل شراء آلة تشكيل اللف.
خاتمة
يعتمد مشروع آلة تشكيل قوس الدعم الشمسي الناجح على أكثر من مجرد اختيار لفة سابقة. يجب أن يربط الخط الكامل تخزين الملف، وتحميله، وتسويته، وتثقيبه، وتشكيله، وقطعه، وتفريغه، وفحصه، وتكديسه، وحركة المواد في سير عمل واحد فعال.
يجب أن يعتمد التخطيط على رسومات المنتج الفعلية، وخصائص المواد، وأنماط الثقوب، وأهداف الإخراج، وأبعاد المصنع، وخطط الإنتاج المستقبلية.
قبل تأكيد المعدات، قارن تسلسل الخط المقترح، ومتطلبات المساحة الأرضية، وسعة عنق الزجاجة، والوصول إلى الصيانة، والمرافق، ومستوى الأتمتة، ومعايير القبول.
للحصول على مقترح تخطيط خط مخصص، أرسل رسومات القوس ومعلومات المواد الخام وهدف الإنتاج وأبعاد ورشة العمل إلى فريق جينبوليدا الهندسي.
الأسئلة الشائعة حول آلة تشكيل قوس الدعم الشمسي
ما مقدار المساحة التي تحتاجها آلة تشكيل قوس الدعم الشمسي؟
قد يتطلب خط التشكيل المخصص مساحة أقل من خط الإنتاج الآلي الكامل. تعتمد المنطقة النهائية على آلة فك اللف، والتثقيب، والمراكم، ومثبت اللفة، والقاطع، وطريقة التراص، وطول المنتج، وخلوص الصيانة. اطلب دائمًا تخطيطًا كاملاً بدلاً من الاعتماد فقط على بصمة الماكينة.
هل يجب وضع آلة التثقيب قبل اللفة السابقة؟
يعد التثقيب المسبق أمرًا شائعًا لأن الشريط مسطح وسهل المعالجة. قد يكون التثقيب اللاحق أكثر ملاءمة عندما يجب أن تشير الثقوب إلى المظهر الجانبي النهائي. يعتمد الموضع الصحيح على رسم المنتج والتسامح المطلوب.
هل يمكن لخط إنتاج واحد أن يصنع قوسين للقناة C وU؟
يمكن للخط المرن أن ينتج عدة ملفات تعريف عندما يتم تصميمه بأدوات قابلة للتعديل أو التبديل. يجب على المشترين تأكيد نطاق الأبعاد، والأدوات المضمنة، وإجراءات التغيير، ووقت التغيير.
هل المكدس التلقائي ضروري؟
تعتبر آلة التكديس الأوتوماتيكية أكثر قيمة للمنتجات الطويلة وسرعات الإنتاج العالية والتشغيل المستمر متعدد الورديات. قد يكون الجدول اليدوي كافيًا لإنتاج أقل أو ملفات تعريف قصيرة.
ما هو أكبر عنق الزجاجة في خط الإنتاج؟
قد يكون عنق الزجاجة هو التثقيب، أو القطع، أو استبدال الملف، أو تغيير المظهر الجانبي، أو التراص. تحدد أبطأ عملية متكررة سعة الخط الفعلية، وليس السرعة القصوى للفة السابقة.
كيف أحسب مخرجات الإنتاج؟
احسب الإخراج باستخدام طول المنتج الحقيقي، ونمط الثقب، ودورة التثقيب، ودورة القطع، وتغييرات الملف، ووقت التوقف عن العمل، ووقت التراص. اطلب من المورد إظهار المخرجات المضمونة باستخدام مواصفات المنتج المتفق عليها.
ما هي الرسومات المطلوبة قبل التثبيت؟
يجب أن يحصل المشتري على رسم الترتيب العام، ورسم الأساس، وخطة التوصيل الكهربائي، والمتطلبات الهوائية والهيدروليكية، ومواضع تثبيت الماكينة، وتخطيط السلامة، وخطة تدفق المواد.
كيف يجب أن أطلب خط إنتاج مخصص؟
أرسل رسومات المنتج، ومواصفات المواد، وهدف الإخراج، وتخطيط المصنع، ومعلومات المرافق، ومتطلبات الأتمتة، وجدول التسليم المطلوب. وهذا يسمح للمورد بإعداد مقترح فني عملي.
إذا أعجبك هذا المقال حول خبرة شركة Jinbolida في التصنيع الذكي والمصانع الرقمية، فتابعنا للحصول على المزيد من الأفكار والتحديثات:
- 📘 فيسبوك: ترقبوا أحدث مشاريع خطوط الإنتاج الذكية لدينا → فيسبوك
- 📱 WhatsApp: اتصل بنا في أي وقت للحصول على حلول إنتاج مخصصة → الدردشة الآن
- ▶️ YouTube: شاهد عروضنا التوضيحية للخطوط الآلية وتطبيقاتنا الواقعية → يوتيوب
لنواصل الابتكار وتشكيل مستقبل التصنيع الذكي - معًا!
 Arabic
 English
 Russian
 Spanish
 French