
Формирование рулона оцинкованной стали: ключевые технологические факторы
Оглавление
Введение
Оцинкованная сталь широко используется для компонентов, сформированных в рулонах, которые требуют сочетания структурных характеристик, эффективного непрерывного производства и защиты от коррозии. Строительные профили, фотоэлектрические монтажные каналы, кровельные компоненты, кронштейны, элементы каркаса и другие металлические изделия для наружного применения часто изготавливаются из стального рулона с оцинкованным покрытием.
Однако, оцинкованная сталь профилирование включает в себя больше, чем просто обработку обычной углеродистой стали со слоем цинка на поверхности. покрытие меняет то, как производителям нужно думать о работе с материалами, контакте роликов, жесткости изгиба, защите поверхности, чистоте оснастки, смазке, штамповке, резке и проверке готового профиля.
Линия профилирования может успешно производить требуемое поперечное сечение, сохраняя при этом повреждение оцинкованной поверхности из-за чрезмерного давления, изношенных инструментов, захваченных металлических частиц, плохих направляющих или неправильного обращения. И наоборот, сосредоточение внимания только на защите покрытия без контроля свойств материала и пружинения может привести к несоответствию размеров.
Поэтому наиболее эффективная производственная стратегия рассматривает стальную подложку и цинковое покрытие как одну систему материалов. Инструменты, установка станка, подача, формование, штамповка, резка и обращение должны разрабатываться на основе фактических спецификаций оцинкованного рулона и требований к готовому профилю.
Что такое профилирование оцинкованной стали?

Формование валков из оцинкованной стали - это непрерывный процесс холодной штамповки, используемый для преобразования стальной полосы с оцинкованным покрытием в определенное поперечное сечение посредством ряда роликовых станций.
Основной процесс аналогичен другим операциям профилирования:
загрузка рулона → удаление рулона → выравнивание → направление → штамповка, где это необходимо → прогрессивная формовка рулона → правка → резка → обработка
Отличием оцинкованного материала является наличие защитного покрытия на основе цинка.
Это покрытие помогает защитить нижележащую сталь от коррозии, но оно также становится одной из поверхностей, непосредственно контактирующих:
- компоненты декоилер,
- выравнивающие рулоны,
- питающие валки,
- гиды,
- перфорирующая оснастка,
- формовочные валки,
- отсекающее оборудование,
- конвейеры,
- и системы штабелирования.
Поэтому защиту поверхности необходимо рассматривать по всей линии, а не только внутри профилегибочной машины.
JBLDIE's направляющая машины для формования рулонов включает оцинкованную сталь в число распространенных материалов, используемых для непрерывного производства профилей, и подчеркивает важность контроля контакта роликов и направляющих при обработке материала с покрытием.
Почему оцинкованная сталь обычно изготавливается в рулоне?
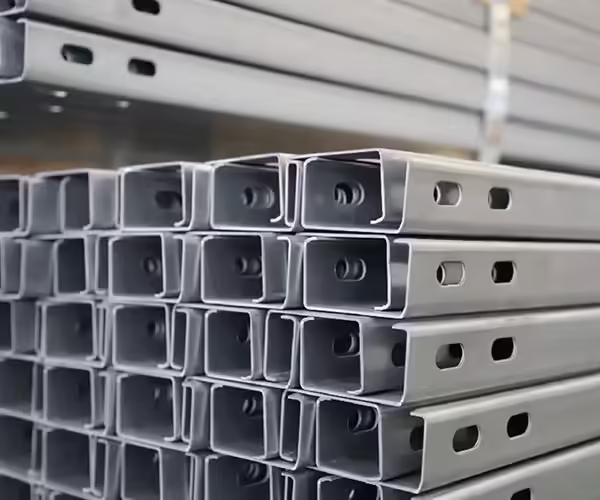
Формование валков особенно подходит для изготовления длинномерных профилей с постоянным поперечным сечением.
Оцинкованная сталь дополняет этот процесс, поскольку материал уже несет защитное цинковое покрытие до того, как он попадет на производственную линию.
Поэтому в зависимости от конструкции продукта производители могут производить
- структурные каналы,
- Профили C и U,
- Z-профили,
- солнечные монтажные каналы,
- кровельные секции,
- компоненты каркаса,
- профили арматуры,
- опорные кронштейны,
- и другие непрерывные секции
не требуя, чтобы весь профиль подвергался такому же типу процесса последующего формования покрытия.
Это может быть полезно для крупносерийного производства, где требуются длинные сечения и повторяющаяся геометрия.
Однако обработка предварительно оцинкованной стали возлагает большую ответственность на линию формования, поскольку ненужное повреждение покрытия, возникающее во время производства, может снизить качество готовой детали.
Оцинкованная сталь не является одним универсальным материалом
Одна из первых ошибок при профилировании валков из оцинкованной стали - это обращение с каждым оцинкованным рулоном так, как если бы он вел себя одинаково.
Стальная подложка может отличаться в
- толщина,
- оценка,
- предел текучести,
- прочность на разрыв,
- элонгация,
- твердость,
- и остаточное напряжение.
Покрытие может отличаться также тем, что
- тип покрытия,
- масса или толщина покрытия,
- отделка поверхности,
- состояние блестки,
- смазка,
- и другие детали спецификации.
Эти переменные влияют как на поведение при формировании, так и на состояние поверхности.
Установка инструментов, разработанная с использованием одной спецификации оцинкованной стали, не может автоматически вести себя одинаково, когда вводится другая марка или толщина.
По этой причине производители должны предоставить фактическую спецификацию материала во время линии профилирования и разработки оснастки, а не просто указывать “galvanized steel.”
Толщина материала влияет на разрыв в крене
Толщина оцинкованной полосы влияет на то, как она помещается между верхним и нижним формовочными валками.
Рулонные инструменты обычно разрабатываются в определенном диапазоне толщины материала.
Если материал становится значительно толще, чем ожидалось, контакт инструмента изменяется. профиль может испытывать большую формующую силу, другую геометрию изгиба или чрезмерное давление ролика.
Если полоса тоньше, оснастка может обеспечивать меньший контроль, чем предполагалось.
Нормальное изменение толщины также может способствовать окончательным изменениям размеров.
Поэтому перед началом производства операторы должны убедиться, что входящая катушка попадает в диапазон материалов, для которых была разработана оснастка.
Затем зазор между валками следует устанавливать в соответствии с процедурой оснастки, а не затягивать просто для того, чтобы привести профиль к номинальным размерам.
Урожайность Сила Влияет на Springback
Оцинкованная сталь по-прежнему следует механическому поведению своей стальной подложки во время изгиба.
После прохождения полосы через формующий валок часть приложенной деформации может упруго восстанавливаться Это известно как пружинение.
Материал с более высоким пределом текучести может реагировать иначе, чем более мягкая сталь, даже если оба материала имеют одинаковую толщину и цинковое покрытие.
Спрингбек может влиять:
- угол изгиба,
- положение фланца,
- габаритная ширина,
- высота секции,
- и окончательная геометрия углов.
Конструкция инструмента может компенсировать это за счет контролируемого формования или калибровки.
Однако эти поправки следует основывать на диапазоне материалов, а не рассматривать как фиксированные значения для каждой оцинкованной катушки.
Если размеры профиля изменяются после смены марок стали, следует проверить поведение материала, прежде чем операторы начнут вносить серьезные корректировки в оснастку.
Цинковое покрытие меняет требования к поверхностному контакту
В случае стали без покрытия небольшая царапина на ролике может в основном представлять собой проблему качества поверхности.
При использовании оцинкованной стали чрезмерное царапание также может удалить или нарушить часть защитного покрытия.
Это делает состояние поверхности инструмента особенно важным.
Формовочные валки следует проверять на предмет
- грубые места,
- беррс,
- царапины,
- ржавчина,
- внедренные частицы,
- поврежденные края,
- и наращивание покрытия.
Аналогичное внимание следует уделить направляющим и подающим валкам.
Небольшой кусок захваченного металла может неоднократно отмечать каждый метр полосы, проходящей через машину.
Поскольку профилирование валков является непрерывным, один загрязненный валок может образовывать длинную последовательность идентичных поверхностных дефектов до того, как проблема будет обнаружена.
Избегайте чрезмерного давления в крене
Распространенным ответом на проблемы с размерами является затягивание клети.
При использовании оцинкованного материала чрезмерное давление может создать дополнительные риски.
Слишком сильное давление может:
- отметьте цинковое покрытие,
- увеличить трение,
- создайте локальную полировку поверхности,
- ускорьте износ инструментов,
- изменить поток материала,
- или ввести ненужное формовочное напряжение.
Формование валков должно постепенно приводить полосу в форму, а не полагаться на чрезмерное сжатие.
Если профиль находится за пределами требуемого измерения, операторы должны сначала определить, является ли причина
- вариация материала,
- выравнивание полос,
- положение инструмента,
- неправильный зазор между валками,
- спрингбэк,
- износ инструментов,
- или другая переменная процесса.
Простое увеличение давления может скрыть исходную проблему, создавая при этом новую поверхностную проблему.
Радиус изгиба имеет значение
Каждый профиль, сформированный валиком, содержит соотношение между толщиной материала, радиусом изгиба, углом и свойствами стали.
Очень сильный изгиб может привести к большей нагрузке как на сталь, так и на ее покрытие.
Это становится более актуальным, когда профиль требует крутых углов.
Поэтому разработчику инструментов следует избегать автоматически рассматривать минимально возможный радиус изгиба как желательный.
Американская ассоциация гальванизаторов отмечает в своем руководстве гибка оцинкованная сталь такая жесткость изгиба и скорость изгиба могут повлиять на целостность покрытия, когда после нанесения покрытия образуется оцинкованная сталь.
Рулонные изделия и серийные детали, изготовленные методом горячего цинкования, не являются идентичными производственными системами, но основной принцип остается полезным: при определении сильных изгибов и процедур формования следует учитывать состояние покрытия.
Таким образом, требование к готовому изгибу должно отражать фактические характеристики материала и функцию продукта.
Прогрессивное формование помогает контролировать деформацию материала
Формование валков создает профиль через несколько формовочных станций, а не полностью изгибает полосу за одну операцию.
Этот прогрессивный подход особенно ценен для оцинкованной стали.
Вместо немедленного изгиба на 90 градусов инструменты могут развивать изгиб на несколько промежуточных углов.
Упрощенная прогрессия может быть такой
плоский → небольшой изгиб → промежуточный изгиб → ближний конечный изгиб → калибровка
Фактическое развитие зависит от геометрии профиля.
Постепенная формовка помогает распределить деформацию и дает оснастке больше контроля над тем, как движется полоса с покрытием.
Агрессивная деформация за слишком мало проходов может усиливаться:
- краевая волна,
- крутить,
- контакт с поверхностью,
- стресс покрытия,
- и размерная вариация.
Поэтому правильное количество формовочных подставок должно соответствовать фактическому сечению, а не просто минимизировать длину машины.
Дизайн цветочного узора влияет на контакт с покрытием
Цветочный узор показывает, как профиль развивается через каждый формирующий проход.
Для оцинкованной стали проектировщику следует учитывать не только геометрию, но и то, где полоса контактирует с валками на каждом этапе.
Если оснастка вызывает ненужное скольжение между материалом и поверхностями роликов, износ покрытия может увеличиться.
Хорошая оснастка пытается провести полосу через заданный путь деформации, сводя к минимуму неконтролируемое трение.
Это становится особенно важным для:
- глубокие каналы,
- возвратные губы,
- узкие внутренние изгибы,
- асимметричные профили,
- и профили с несколькими близлежащими изгибами.
Наиболее эффективным путем формования не всегда является путь с наименьшим количеством клетей.
Стабильное развитие, защищающее как размеры, так и состояние поверхности, обычно более ценно.
Инструментальная отделка поверхности важна
Поверхности валков, контактирующие с оцинкованной сталью, должны быть изготовлены и сохранены до соответствующей отделки.
Дефекты поверхности оснастки можно перенести непосредственно на полосу.
Для профилей, чувствительных к внешнему виду, даже неглубокие отметки могут стать неприемлемыми.
Требуемый инструментальный материал и обработка поверхности зависят от
- объем производства,
- марка стали,
- толщина полосы,
- покрытие,
- геометрия профиля,
- и проектирование машин.
Какие бы спецификации инструмента ни использовались, состояние следует контролировать на протяжении всего производства.
Ролик, который был пригоден в новом состоянии, может стать источником повреждения покрытия после износа или случайного контакта.
Таким образом, обслуживание инструментов является частью контроля качества оцинкованной стали.
Чистоту инструментов следует проверять часто
Производство оцинкованной стали может генерировать или переносить загрязнения в секцию формования.
Потенциальные источники включают
- щелевое заусенце,
- металлические частицы,
- грязь,
- загрязнение нефтью,
- частицы от пробивки,
- и мусор, образующийся от изношенных инструментов.
Эти частицы могут задерживаться между полосой и роликом.
Результатом может быть непрерывная царапина или повторяющееся углубление.
Операторы должны очищать формовочные валки в соответствии с установленными процедурами технического обслуживания и проверять поверхности, контактирующие с материалом, при появлении новой маркировки.
Характер дефекта также может предоставить диагностическую информацию.
Если метка повторяется через равные промежутки времени, ее расстояние может соответствовать окружности конкретного ролика.
Это может помочь бригадам технического обслуживания быстрее определить источник.
Входные гиды должны защищать края
Направляющие входа удерживают полосу на одной линии с осевой линией формирования валков.
Они должны контролировать полосу, не оказывая ненужного бокового давления.
Если направляющая агрессивно трутся о оцинкованную кромку, это может повредить покрытие или создать чрезмерное трение.
Плохое позиционирование направляющей также может привести к смещению полосы вбок.
Это может привести к:
- неравные размеры фланца,
- камбер,
- крутить,
- маркировка краев,
- и нестабильное отслеживание.
Поэтому направляющая должна устанавливать положение материала, а не проталкивать неправильно выровненную катушку через машину.
Если для удержания полосы в центре требуется сильное направляющее давление, следует исследовать путь материала вверх по потоку.
Разгрузка должна поддерживать стабильное положение полосы
Защита поверхности начинается перед первым формовочным валком.
Катушку следует правильно нагрузить и центрировать на декоилере.
Если катушка по существу смещена от центра линии, полоса может перемещаться вбок при входе в выравниватель или питатель.
Это создает ненужный контакт с гидом.
Декойлер также должен контролировать высвобождение материала в соответствии с конструкцией линии.
Нестабильное движение катушки может привести к:
- внезапное напряжение,
- боковое движение,
- нестабильность цикла,
- или поверхностный контакт.
Поэтому взаимосвязь между декоилером, выравнивателем, питателем и формовочной машиной следует проверять как один непрерывный путь полосы.
Выравнивание Оцинкованная Сталь
Рулонный материал может иметь кривизну или набор рулонов, которые необходимо уменьшить перед штамповкой или профилированием.
Выравниватель использует последовательность роликов для поочередного сгибания полосы и улучшения плоскостности.
Для оцинкованного материала выравнивающие валки должны оставаться чистыми и правильно отрегулированными.
Чрезмерное выравнивающее давление может обозначить поверхность или вызвать нежелательную деформацию.
Недостаточное выравнивание может сделать полосу нестабильной для операций на нисходящем направлении.
Правильная настройка зависит от
- толщина,
- прочность стали,
- состояние катушки,
- ширина полосы,
- и конфигурация линий.
При переходе на другую спецификацию материала, возможно, потребуется проверить условия выравнивания, а не предполагать, что одна настройка работает для каждой катушки.
Сервопитание и защита оцинкованной поверхности
Многие автоматизированные линии используют сервопитатели перед штамповкой или резкой.
Подающим роликам необходимо достаточное давление, чтобы переместить полосу без скольжения.
Однако чрезмерное сцепление может обозначить поверхности с покрытием.
Это создает баланс между стабильностью позиционирования и защитой поверхности.
Операторы должны следить за тем, чтобы
- давление питателя,
- чистота роликов,
- материал слип,
- состояние поверхности ролика,
- ускорение,
- и натяжение полосы вверх по потоку.
Питатель, который изо всех сил пытается переместить полосу, не должен автоматически затягиваться.
Причиной может быть чрезмерное сопротивление со стороны декойлера или выравнивателя.
Стабильное питание требует совместной работы всей системы верхнего потока.
Пробивка оцинкованной стали перед профилированием
Многие профили, изготовленные из оцинкованных валков, содержат отверстия или прорези.
Распространенными примерами являются солнечные монтажные каналы, строительные профили и опорные компоненты.
Пробивка часто выполняется, пока полоса еще плоская, поскольку доступ к инструментам проще.
Однако операция штамповки может влиять как на состояние поверхности, так и на последующее формование.
Важные меры контроля включают в себя
- зазор пунша и штампа,
- острота инструмента,
- положение отверстия,
- состояние заусенца,
- поддержка полоски,
- и смазка там, где это необходимо.
Чрезмерный заусенцы вблизи будущего изгиба могут помешать контакту с инструментами.
Свободные металлические частицы, образующиеся во время штамповки, также могут перемещаться к секции профилирования валков и создавать поверхностные царапины.
Поэтому зона пробивки должна включать соответствующее управление мусором и проверку.
Держите перфорированные функции подальше от критических изгибов, когда это возможно
Когда отверстие или прорезь расположены очень близко к изгибу, окружающий материал может деформироваться во время формования валков.
Отверстие может:
- стретч,
- изменить форму,
- сдвиг относительно готового профиля,
- или воздействовать на локальный изгиб.
Это не уникально для оцинкованной стали, но материал с покрытием добавляет еще одну проблему, поскольку деформация вокруг объекта может повлиять на местную поверхность.
Поэтому дизайн профиля и последовательность производства следует пересматривать вместе.
Когда расположение отверстий функционально фиксировано, конструкция оснастки должна учитывать их положение во время формования.
Окончательный осмотр должен измерять расположение отверстий на готовом профиле, а не только на плоской перфорированной полосе.
Резка создает открытую сталь на краю
Когда оцинкованная полоса разрезается, режущая кромка локально обнажает стальную подложку, поскольку исходное цинковое покрытие не покрывает вновь созданную поверхность так же, как широкие поверхности с покрытием.
Это может произойти по адресу
- пробитые отверстия,
- слоты,
- насечки,
- срезанные края,
- и завершается окончательный разрез.
Whether additional protection is required depends on the material system, finished product, environment, applicable standard, and customer specification.
Manufacturers should therefore avoid assuming that the presence of galvanized coating eliminates every post-processing consideration.
Cutting quality should also remain controlled.
Large burrs or distorted ends can interfere with assembly and handling regardless of coating condition.
Инструмент для отсечки должен избегать раздавливания профиля
A profile may leave the forming stands with an acceptable galvanized surface but become damaged during final cutting.
Complex sections require cutting tooling that supports the profile geometry appropriately.
If the cut-off system crushes or rubs the section excessively, it can create:
- coating marks,
- local deformation,
- беррс,
- концевая вспышка,
- or dimensional changes.
Cutting should therefore be evaluated as part of the finished-profile process rather than as a separate machine function.
Both the cross-section and surface should be checked after the final cut.
Ключевые факторы в профилировании оцинкованной стали
| Process Factor | Почему это важно | What to Monitor |
|---|---|---|
| Толщина материала | Influences roll gap and dimensions | Спецификация катушки |
| Steel strength | Influences springback | Grade and mechanical properties |
| Состояние покрытия | Affects finished surface | Scratches, flaking, abrasion |
| Bend severity | Influences local coating strain | Bend radius and progression |
| Roll surface | Contacts coating continuously | Wear, roughness and debris |
| Зазор валка | Controls material contact | Pressure and profile geometry |
| Руководства входа | Establish strip position | Alignment and edge rubbing |
| Выравнивание | Prepares strip for processing | Flatness and surface marks |
| Сервопитание | Controls longitudinal position | Slip and roller pressure |
| Штамповка | Creates holes and debris | Burrs and final feature position |
| Резка | Produces finished length | Burrs, crushing and end condition |
| Обработка | Protects finished profile | Sliding, impact and stacking |
Распространенные проблемы с формированием поверхности оцинкованного валка
Длинные непрерывные царапины
A continuous scratch usually suggests prolonged contact with one stationary source.
К числу возможных причин относятся
- damaged entry guide,
- rough side guide,
- debris trapped at a fixed contact point,
- or another component rubbing continuously against the strip.
The location of the scratch across the profile width can help identify the corresponding machine position.
Повторяющиеся следы роликов
Marks occurring at regular intervals may be associated with a rotating roll.
Inspect the corresponding roller circumference for:
- внедренные частицы,
- вмятины,
- грубые места,
- or surface damage.
Полированные или блестящие зоны контакта
Local polishing may indicate excessive tooling pressure or sliding.
Check roll gap and whether the strip is moving naturally through the intended forming path.
Нарушение покрытия на поворотах
If damage occurs mainly around severe bends, review:
- радиус изгиба,
- спецификация материала,
- coating condition,
- forming progression,
- and the amount of deformation introduced per pass.
Повреждение края
Edge marks may come from slitting, entry guides, side rolls, or lateral strip movement.
The problem should be traced from the incoming coil rather than assumed to originate in the final profile.
Отличить повреждение покрытия от нормального изменения внешнего вида
Galvanized steel can show natural appearance variation depending on coating and material specification.
Not every visible difference indicates harmful damage.
At the same time, a production line should not dismiss genuine scratches, bare areas, or repeated abrasion simply because galvanized surfaces are not always visually uniform.
Inspection requirements should be based on:
- the relevant material specification,
- customer expectations,
- product application,
- and functional coating requirements.
For products where surface appearance is especially important, acceptable reference samples can help operators distinguish normal coating variation from process-created damage.
Обработка материалов имеет значение после формирования
A well-formed profile can still be damaged after leaving the machine.
Long galvanized profiles often pass through:
- receiving tables,
- конвейеры,
- системы передачи,
- stacking devices,
- bundling,
- and storage.
Sliding one coated profile against another can create abrasion.
Dropping profiles onto hard metal supports can also damage surfaces or edges.
Automated handling should therefore be designed to control contact.
The objective is to move the product efficiently without undoing the surface protection maintained during roll forming.
Укладка оцинкованных профилей
Finished profiles should be stacked in a stable arrangement that minimizes uncontrolled movement.
The appropriate method depends on the section geometry.
Some profiles can nest together efficiently, while others need spacers or defined orientation.
Stacking design should consider:
- profile shape,
- weight,
- длина,
- surface sensitivity,
- bundle stability,
- lifting method,
- and storage conditions.
If profiles slide excessively during stacking, surface marks can occur even though every upstream machine operates correctly.
Finished-product quality therefore continues beyond the cut-off station.
Компоненты из оцинкованной стали и рулона для наружного применения
One reason galvanized steel is common in roll forming is its suitability for products exposed to outdoor or corrosive environments.
Примеры включают:
- photovoltaic mounting structures,
- construction framing,
- roofing components,
- infrastructure profiles,
- outdoor support channels,
- and other structural sections.
JBLDIE's формовочные машинные решения process galvanized steel alongside carbon steel, stainless steel, aluminum, and other coil materials for different profile applications.
For outdoor components, coating condition becomes an important part of manufacturing quality because the surface is intended to contribute to corrosion protection during service.
The roll forming line should therefore preserve the specified material condition as much as practical throughout processing.
Оцинкованная сталь для профилей солнечного монтажа
Solar mounting profiles provide a good example of galvanized steel roll forming.
A photovoltaic support channel may require:
- long continuous length,
- accurate cross-section,
- repeated slots,
- multiple bend features,
- consistent hole positioning,
- outdoor corrosion resistance,
- and efficient production.
The manufacturing process may combine:
decoiling → leveling → servo feeding → punching → roll forming → cutting → unloading
The profile must be dimensionally correct while the zinc-coated surface passes through multiple mechanical operations.
This makes coordination between punching, tooling design, roll pressure, and automated handling particularly important.
Оцинкованная сталь для строительных профилей
Construction roll formed products can include:
- перлинс,
- framing members,
- кровельные секции,
- wall profiles,
- каналы,
- and other structural components.
These profiles may contain wide flanges or relatively thin material, making them susceptible to edge wave or surface marking if the forming progression is poorly controlled.
JBLDIE's construction forming machine range is designed for coil materials including galvanized steel and other metal types used for construction profiles.
As with other applications, the machine should be configured around the actual profile drawing and material rather than a generic material category.
Как устранить повреждения покрытия
When surface damage appears, begin by identifying its pattern.
Просить:
- Is the defect continuous?
- Does it repeat at regular intervals?
- Is it concentrated on one edge?
- Does it appear only after a specific forming stand?
- Is it limited to a bend?
- Does it occur only after punching?
- Does it appear during handling rather than forming?
Then inspect the material upstream.
Confirm whether the coil already contained the defect before entering the machine.
Follow the strip through each processing stage.
When the first new damage appears, the likely source becomes much easier to identify.
Avoid adjusting unrelated roller stands before determining where the coating is actually being affected.
Не игнорируйте качество разрезания
The quality of the incoming slit coil influences roll forming.
Poor strip edges can contain:
- чрезмерный заусенец,
- краевая волна,
- width variation,
- or damage.
Burrs can scratch guides and tooling or generate particles that travel into the forming section.
Width variation can also affect final flange dimensions and strip tracking.
For galvanized steel, slitting should therefore be considered part of material preparation.
If coating damage is concentrated at the profile edges, inspect the original strip before changing the roll forming machine.
Переключение требует проверки поверхности
A production line processing several materials should include surface inspection during changeover.
After running uncoated carbon steel, tooling may contain particles or residue that could mark the next galvanized coil.
Rollers and guides should therefore be inspected and cleaned as required before introducing an appearance-sensitive or coated material.
Likewise, changing thickness may require roll-gap verification.
Changing grade may alter springback.
The production recipe should therefore include both control-system settings and physical machine conditions.
A material change should not be treated only as changing the coil.
Техническое обслуживание особенно важно для материала с покрытием
Routine maintenance helps preserve both profile accuracy and coating quality.
Important inspection areas include:
- формовочные валки,
- side rolls,
- entry guides,
- питающие валки,
- выравнивающие рулоны,
- перфорирующая оснастка,
- cutting tooling,
- конвейеры,
- and stacking contact surfaces.
Damaged bearings or shaft movement can also change roller contact and increase surface pressure.
Cleaning should be part of normal maintenance.
Waiting until a visible scratch appears means a significant length of product may already have been affected.
Контроль качества должен включать как геометрию, так и поверхность
A galvanized profile should not be approved based only on dimensions.
Inspection should consider two main categories.
Геометрическое качество
Check features such as:
- ширина,
- height,
- размеры фланца,
- углы изгиба,
- положение отверстия,
- прямолинейность,
- крутить,
- и готовая длина.
Качество поверхности
Проверьте:
- царапины,
- repeated tool marks,
- coating disturbance,
- contamination,
- вмятины,
- handling damage,
- and unacceptable edge condition.
The required acceptance criteria depend on the applicable product and material specification.
Inspection frequency should be sufficient to identify process drift before a large production batch is affected.
Тестирование первого образца после изменения материала
When a different galvanized steel specification is introduced, first-piece verification becomes useful even when the same profile tooling remains installed.
Check whether the new coil changes:
- угол изгиба,
- ширина фланца,
- спрингбэк,
- отслеживание полос,
- контакт с поверхностью,
- punching quality,
- or cutting behavior.
If the new material behaves differently, machine adjustments should be made systematically and recorded.
This provides a repeatable setup if the same material is used again.
Material-related settings should not depend solely on operator memory.
Какую информацию следует предоставить перед настройкой линии?
Before developing equipment for galvanized steel roll forming, manufacturers should provide detailed production information.
Important information includes:
Рисунки профиля
Show the complete cross-section, bends, lips, holes, slots, and critical dimensions.
Спецификация материала
Identify the steel grade and galvanized coating specification.
Диапазон толщины
Provide both minimum and maximum material thickness.
Ширина полосы
Confirm the material range entering the line.
Требования к поверхности
Indicate whether the finished profile is appearance-sensitive.
Punching pattern
Provide hole dimensions, spacing, and relationship with bend locations.
Готовые длины
Define required profile lengths and tolerance.
Производственный диапазон
Identify how many profile sizes will run on the machine.
Производственные требования
Provide expected output and changeover frequency.
Handling requirements
Explain how finished profiles will be received, stacked, or transferred.
With this information, tooling and machine configuration can be developed around the actual material and product.
Как оценить линию профилирования оцинкованной стали
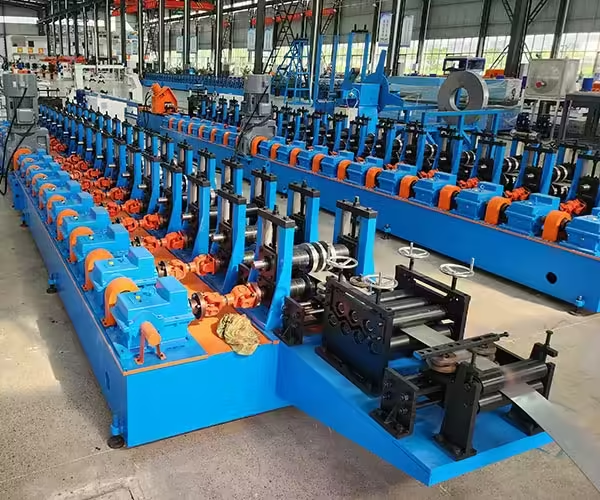
When evaluating equipment, do not focus only on maximum material thickness or forming speed.
Ask how the machine controls the coated strip through the complete process.
Важные вопросы включают в себя
- How is the coil centered?
- How are leveler rolls adjusted?
- What surfaces contact the strip?
- How are entry guides designed?
- How is roll gap established?
- How is tooling cleaned and maintained?
- How are punched particles controlled?
- How is strip feeding managed?
- How does the cut-off system support the profile?
- How are finished parts transferred?
- How are surface defects inspected?
A machine can produce the correct cross-section while still creating unacceptable surface damage.
Equipment evaluation should therefore consider both geometry and coating condition.
Заключение
Galvanized steel roll forming requires coordinated control of both profile geometry and coated-surface condition.
The zinc-coated strip passes through numerous contact points from decoiling and leveling to feeding, punching, forming, cutting, and stacking. Tooling condition, roller cleanliness, bend progression, roll gap, material properties, guides, and handling can all influence the final result.
Material variation is equally important. Thickness and steel strength affect forming behavior and springback, while the coating influences how carefully the strip needs to be handled throughout production.
The most stable process begins with a clearly defined profile drawing and a complete galvanized steel specification. Tooling can then be developed around the required bends and material behavior, while machine settings and handling systems protect the surface from unnecessary abrasion.
For manufacturers producing construction profiles, photovoltaic mounting components, roofing sections, or other galvanized products, the goal should not simply be to form the steel into the correct shape. The objective is to produce a dimensionally consistent profile while preserving the material condition required for its intended application.
Часто задаваемые вопросы
Что такое профилирование оцинкованной стали?
Galvanized steel roll forming is a continuous cold-forming process that passes zinc-coated steel strip through multiple roller stations to create a specified metal profile.
Можно ли формовать оцинкованную сталь валиком, не повреждая покрытие?
Galvanized steel can be roll formed successfully when tooling design, roller surfaces, bend progression, roll pressure, guides, punching, and material handling are properly controlled. Surface condition should still be inspected throughout production.
Почему оцинкованная сталь царапается при профилировании валков?
Common causes include damaged or dirty rollers, trapped metal particles, excessive guide contact, inappropriate roll pressure, punching debris, and poor downstream handling.
Оцинкованная сталь пружинит после профилирования?
Yes. Springback is mainly influenced by the mechanical properties of the steel substrate, material thickness, bend geometry, and forming process. Different galvanized steel grades can therefore require different forming adjustments.
Какая информация необходима для настройки профилегибочной машины для оцинкованной стали?
Important information includes the finished profile drawing, steel grade, galvanized coating specification, thickness range, strip width, bend geometry, punching pattern, surface requirements, finished length, and expected production range.
Необходимо оценить профилирование оцинкованной стали?
Galvanized profile production should be developed around the actual steel grade, coating, thickness, profile geometry, punching requirements, surface expectations, and production process. If you are planning a new forming line, связаться JBLDIE to discuss your material specifications and finished-profile requirements.
 Russian
 English
 Arabic
 Spanish
 French