
خط تشكيل اللفة التلقائي: التثقيب للقطع
جدول المحتويات
مقدمة
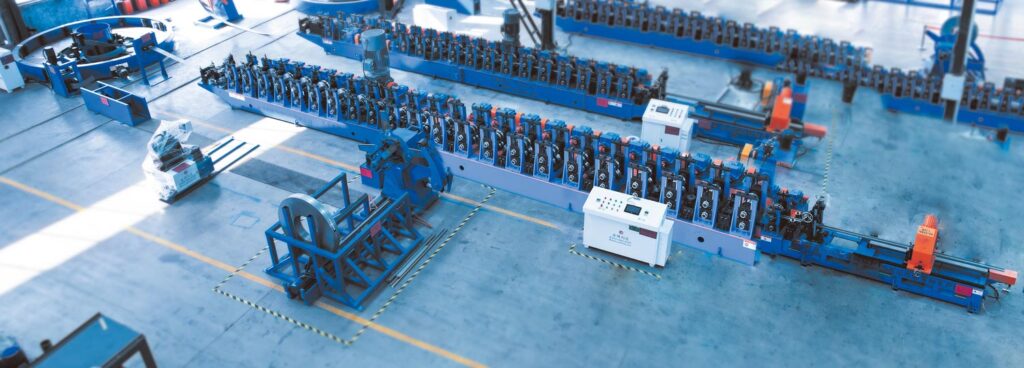
يمكن لآلة تشكيل اللف أن تشكل الشريط المعدني بشكل مستمر في شكل محدد، ولكن العديد من المكونات النهائية تتطلب أكثر بكثير من التشكيل بمفردها. تحتاج قنوات التثبيت الشمسية إلى فتحات وفتحات. قد تتطلب الملامح الهيكلية أنماط اتصال متكررة. تحتاج مكونات البناء إلى أطوال يمكن التحكم فيها. يجب نقل المنتجات الأخرى أو عدها أو تكديسها أو إعدادها تلقائيًا للمعالجة النهائية.
أن خط تشكيل اللفة الأوتوماتيكي يربط هذه العمليات في نظام إنتاج واحد منسق. اعتمادًا على المنتج النهائي، يمكن للخط دمج تحميل الملف، وإزالة اللف، والتسوية، والتغذية المؤازرة، والتثقيب، وتشكيل اللف، والقياس، والقطع، والتفريغ، والتكديس، وجمع بيانات الإنتاج.
الميزة الرئيسية للأتمتة ليست مجرد استبدال العمل اليدوي. يقوم الخط المصمم جيدًا بتنسيق كل مرحلة معالجة بحيث تتحرك المواد عبر التسلسل الصحيح مع عدد أقل من التوقفات وعمليات النقل غير الضرورية. ومع ذلك، فإن سرعة اللفة السابقة وحدها لا تحدد قدرة الخط الكامل. يمكن أن تصبح دورات التثقيب، وتسارع وحدة التغذية، ووقت القطع، وتغيير المواد، والتفريغ، وحتى إزالة الخردة اختناقات في الإنتاج.
لهذا السبب، يجب تصميم خط تشكيل اللفة الأوتوماتيكي بشكل عكسي من المنتج النهائي وعملية التصنيع المطلوبة.
ما هو خط تشكيل اللفة التلقائي؟
خط تشكيل اللفة الأوتوماتيكي هو نظام إنتاج متكامل يحول الملف المعدني إلى مقاطع نهائية مع تنسيق العديد من عمليات المعالجة من خلال المعدات الميكانيكية وأدوات التحكم المركزية.
قد يتكون الخط الأساسي من:
إزالة اللف → التسوية → التغذية → التثقيب → تشكيل اللف → القطع → الاستلام
يمكن إضافة تكوينات أكثر تقدمًا:
- تحميل الملف التلقائي،,
- تخزين الملف،,
- التغذية المؤازرة،,
- محطات اللكم المتعددة،,
- وضع العلامات،,
- مراقبة الأبعاد عبر الإنترنت،,
- قطع الطيران،,
- التفريغ التلقائي،,
- تحول،,
- النقل الآلي،,
- التراص،,
- عد الإنتاج،,
- إدارة الوصفات،,
- وتسجيل بيانات التصنيع.
يعتمد التكوين الصحيح على ملف التعريف.
قد تتطلب القناة C التي لا تحتوي على ثقوب تشكيلًا وقطعًا بسيطًا نسبيًا. قد يتطلب ملف الدعم الكهروضوئي الذي يحتوي على أنماط فتحات متعددة عمليات تثقيب متعددة وتغذية قابلة للبرمجة. قد يركز المكون الهيكلي ذو أحجام التشكيل الجانبي المتعددة بشكل أكبر على التغيير التلقائي.
JBLDIE تشكيل حلول الآلات دمج التغذية والتثقيب والتشكيل والقطع والأتمتة ذات الصلة وفقًا للملف النهائي ومتطلبات الإنتاج.
يجب أن تبدأ الأتمتة بالمنتج النهائي
أحد أهم المبادئ في تصميم الخطوط الآلية هو البدء برسم المنتج بدلاً من الآلات المتاحة.
الرسم يحدد:
- الهندسة المقطعية،,
- مادة،,
- سمك،,
- عرض الشريط،,
- أنماط الثقب،,
- فتحات،,
- النقوش،,
- قطع الطول،,
- التسامح،,
- متطلبات السطح،,
- وميزات التجميع النهائية.
تحدد خصائص المنتج هذه تسلسل العملية.
على سبيل المثال، قد يتطلب المظهر الجانبي الذي يحتوي على عدة ثقوب بالقرب من الانحناءات دراسة متأنية حول ما إذا كان يجب أن يحدث التثقيب قبل التشكيل أو بعده.
قد يستفيد المظهر الجانبي الطويل الذي يحتوي على أنماط فتحات متعددة قابلة للبرمجة من التغذية المؤازرة.
يمكن للمنتج الذي يتطلب عدة أطوال استخدام القطع القابل للبرمجة دون تغيير أدوات اللف.
ولذلك ينبغي أن يتم بناء الأتمتة حول منطق تصنيع المكون بدلاً من جمع الآلات معًا لمجرد أنها تستطيع التواصل مع PLC.
عملية خط تشكيل اللفة الأوتوماتيكية النموذجية
يمكن تقسيم الخط الأوتوماتيكي الكامل إلى عدة مراحل إنتاج متصلة.
| مرحلة الإنتاج | الوظيفة الرئيسية | تحكم مهم |
|---|---|---|
| تحميل الملف | موقف لفائف الخام | الوزن والعرض وخط الوسط |
| إزالة التربة | شريط الافراج | تسليم المواد مستقرة |
| التسوية | تقليل مجموعة الملف | التسطيح وحالة الشريط |
| التغذية المؤازرة | مادة الموقف | طول التغذية والمزامنة |
| اللكم | إنشاء الثقوب والفتحات | الموقف والنمط ووقت الدورة |
| تشكيل لفة | إنشاء هندسة الملف الشخصي | الأدوات والمحاذاة وفجوة اللفة |
| قياس | تتبع موقف المنتج | دقة التشفير والمستشعر |
| القطع | إنتاج الطول النهائي | التوقيت ودعم الملف الشخصي |
| تفريغ | إزالة الملف الشخصي النهائي | مزامنة الدورة |
| التراص | تنظيم الأجزاء المكتملة | التوجيه والتعامل |
| التحكم بالبيانات | إدارة الوصفات والمخرجات | معلومات إنتاج موثوقة |
لا يحتاج كل خط إلى كل هذه العمليات. يجب أن يحتوي النظام فقط على العمليات التي يتطلبها المنتج الفعلي ونموذج الإنتاج.
تحميل الملف هو بداية الأتمتة
غالبًا ما تحظى الأتمتة بأكبر قدر من الاهتمام فيما يتعلق بالتثقيب والتشكيل، لكن عملية الإنتاج تبدأ قبل دخول الشريط إلى الآلة الأولى.
يجب وضع الملفات الثقيلة بأمان ودقة في قسم الدخول.
يمكن أن تساعد السيارة اللولبية أو جهاز التحميل أو نظام النقل الآلي في نقل الملفات إلى موضع فك اللفائف الصحيح.
يجب أن يتم توسيط الملف بالنسبة لخط الإنتاج.
إذا بدأت المادة الخام على بعد عدة ملليمترات أو سنتيمترات من خط الوسط المقصود، فقد تضطر أدلة المصب إلى تصحيح هذا الخطأ بشكل مستمر.
يمكن أن يخلق هذا:
- قوة الشريط الجانبي،,
- فرك الحافة،,
- ارتداء الدليل،,
- الحدبة،,
- أو تشكيل غير متساو.
وبالتالي فإن الأتمتة الجيدة تبدأ بتحديد موضع المواد بشكل مستقر بدلاً من محاولة تصحيح المحاذاة الضعيفة في اتجاه مجرى النهر.
يجب أن يتطابق التفكيك مع خط المصب
يحمل جهاز فك اللف الملف ويطلق الشريط في خط الإنتاج.
يجب أن توفر المواد دون خلق توتر غير منضبط أو حركة جانبية.
اعتمادًا على تكوين الخط، قد يعمل جهاز فك اللفافة مع:
- حلقة،,
- مستوي،,
- قرصة المغذية،,
- تراكم،,
- أو نظام تغذية مؤازر.
العلاقة بين هذه الآلات مهمة.
لا ينبغي أن يُتوقع من وحدة التغذية المؤازرة أن تسحب ملفًا ثقيلًا مباشرة ضد المقاومة المفرطة لفك اللفائف أثناء كل دورة تحديد موضع.
وبالمثل، يمكن أن يؤدي تحرير الملف غير المنضبط إلى حدوث حلقات شريطية غير مستقرة.
يجب أن يقوم قسم الإدخال بإنشاء مخزن مؤقت متحكم فيه بحيث تتلقى المعدات الدقيقة النهائية المواد في ظل ظروف قابلة للتكرار.
التسوية تعد الشريط للمعالجة الدقيقة
تحتوي المادة الملفوفة بشكل طبيعي على انحناء من التخزين على الملف.
قبل التثقيب أو التشكيل الدقيق، قد يحتاج الشريط إلى المرور عبر أداة التسوية.
يقلل قسم التسوية من مجموعة الملفات ويساعد على خلق حالة أكثر استقرارًا للمعالجة النهائية.
يصبح هذا مهمًا بشكل خاص عندما يتطلب التثقيب اتصالاً ثابتًا بين الشريط المسطح والقالب.
يمكن أن يساهم ضعف التسوية في:
- تغذية غير مستقرة،,
- اللكم غير الدقيق،,
- حركة الشريط،,
- والدخول غير المتسق إلى منصات التشكيل.
يجب أن تتوافق إعدادات التسوية مع سمك المادة وقوتها.
وبالتالي، قد يتطلب خط معالجة العديد من مواصفات المواد إعدادات تسوية معتمدة مختلفة لكل عائلة منتج.
التغذية المؤازرة تربط موضع المادة ببرنامج الإنتاج
تعد التغذية المؤازرة أحد المكونات الرئيسية في العديد من خطوط تشكيل اللف الأوتوماتيكية.
تقدم وحدة التغذية الشريط وفقًا للمسافات المبرمجة.
وهذا يسمح لنظام التحكم بتنسيق موضع المادة مع:
- اللكم،,
- إحراز،,
- النقش،,
- وضع العلامات،,
- وبعض عمليات القطع.
لنفترض أن الملف الشخصي يحتوي على عدة مساحات مختلفة للثقوب.
بدلاً من استخدام خطوة ميكانيكية ثابتة واحدة، يمكن للتسلسل الذي يتم التحكم فيه مؤازرًا أن يتبع نظريًا نمطًا مبرمجًا مثل:
تغذية → لكمة → تغذية → لكمة → تغذية أطول → لكمة → تغذية → قطع
وهذا يجعل الخط أكثر مرونة عندما تستخدم المنتجات المختلفة أنماط ميزات طولية مختلفة.
ومع ذلك، فإن المسافة المبرمجة ليست هي نفس الدقة المادية المضمونة.
يمكن أن يؤثر انزلاق لفة التغذية، وشد الشريط العلوي، والتسارع، وحالة المواد، والتآكل الميكانيكي على الحركة الفعلية.
ولذلك لا يزال فحص المنتج النهائي ضروريًا.
غالبًا ما يكون اللكم هو عنق الزجاجة الحقيقي للقدرة
قد تكون آلة تشكيل اللف قادرة ميكانيكيًا على تحريك الشريط بشكل مستمر بسرعة عالية نسبيًا.
اللكم يعمل بشكل مختلف.
قد تتطلب كل فتحة أو فتحة دورة ضغط.
إذا كان ملف التعريف النهائي يحتوي على العديد من الميزات المثقوبة، فيمكن لقسم التثقيب أن يحد من سرعة عمل الخط بأكمله.
النظر في منتجين.
يحتوي المنتج أ على أربعة ثقوب.
يحتوي المنتج ب على أربعين حفرة.
قد يستخدم كلاهما نفس أدوات المقطع العرضي واللف، لكن طاقتهما الإنتاجية الفعلية يمكن أن تكون مختلفة تمامًا لأن المنتج B يتطلب العديد من دورات التثقيب.
عند تقدير سعة خط تشكيل اللفة الأوتوماتيكي، يجب على الشركات المصنعة أن تأخذ في الاعتبار ما يلي
- عدد ضربات اللكم،,
- وقت دورة السكتة الدماغية،,
- حركة المغذية،,
- تكوين الأداة،,
- تفريغ الخردة،,
- طول المنتج،,
- وتوزيع الحفرة.
إن استخدام الحد الأقصى لسرعة تشكيل اللفة فقط يمكن أن يبالغ بشكل كبير في تقدير الإخراج النهائي الحقيقي.
محطة واحدة مقابل اللكم متعدد المحطات
تحدد متطلبات التثقيب عدد الأدوات أو المحطات المناسبة.
قد يحتاج المنتج البسيط إلى محطة تثقيب واحدة فقط.
قد يحتوي المكون الأكثر تعقيدًا على عدة:
- أقطار الثقب،,
- أشكال الفتحات،,
- أنماط الاتصال،,
- النقوش،,
- أو مجموعات ميزات مختلفة.
أحد الأساليب هو وضع عدة قوالب في نظام تثقيب واحد أكبر.
والسبب الآخر هو تقسيم العمليات بين محطات متعددة.
الاختيار الصحيح يعتمد على:
- هندسة المنتج،,
- تسلسل المعالجة،,
- وقت الدورة،,
- إمكانية الوصول إلى الأدوات،,
- صيانة،,
- وتنوع المنتج.
إن إضافة المزيد من المحطات لا يؤدي تلقائيًا إلى زيادة الإنتاجية.
تضيف كل محطة إضافية أيضًا متطلبات المزامنة والأدوات والصيانة والتحكم.
ولذلك يجب أن تحل بنية التثقيب مشكلة معالجة المنتج الفعلية.
التثقيب المسبق قبل تشكيل اللفة
العديد من الخطوط الأوتوماتيكية تثقب الشريط وهو لا يزال مسطحًا.
يوفر اللكم المسبق العديد من المزايا العملية.
يمكن دعم المادة على سطح قالب مسطح بسيط نسبيًا.
أدوات التثقيب لديها وصول أسهل.
يمكن إزالة الخردة بشكل مباشر أكثر.
يمكن أيضًا تنسيق أنماط الثقوب المتعددة مع التغذية المؤازرة قبل دخول الشريط إلى حوامل التشكيل.
ومع ذلك، يجب أن يأخذ موضع الثقب النهائي في الاعتبار التشوه اللاحق.
إذا كانت الميزة المثقوبة قريبة من خط الانحناء، فيمكن أن يتغير تشكيل اللفة
- شكل الثقب،,
- الهندسة المحلية،,
- أو العلاقة بين الحفرة والملف النهائي.
لهذا السبب، يجب إجراء الفحص النهائي بعد التشكيل بدلاً من قبول موضع الثقب بناءً على التثقيب بشريط مسطح فقط.
عندما يكون ما بعد اللكم ضروريًا
تشير بعض الثقوب إلى الهندسة النهائية ثلاثية الأبعاد بدلاً من الشريط المسطح الأصلي.
في هذه الحالات، قد يكون التثقيب بعد التشكيل الجزئي أو الكامل أكثر ملاءمة.
يقدم ما بعد التثقيب تحديات مختلفة للأدوات لأن الملف الشخصي الذي تم تشكيله يحتاج إلى الدعم أثناء عملية الضغط.
يجب أن يتجنب القالب سحق أو تشويه القسم.
قد يكون الوصول إلى الأداة أيضًا أكثر تقييدًا.
ولذلك ينبغي أن يتم الاختيار بين التثقيب المسبق والتثقيب اللاحق أثناء هندسة العمليات، وليس بعد اختيار الآلات بالفعل.
يجب أن تحدد متطلبات رسم الملف الشخصي والتسامح التسلسل الصحيح.
تشكيل اللفة هو النواة المستمرة للخط
بعد العمليات الأولية المطلوبة، يدخل الشريط إلى قسم تشكيل اللفة.
تعمل سلسلة من محطات الأسطوانة على تحويل الشريط المسطح تدريجيًا إلى المقطع العرضي النهائي.
يؤدي كل حامل جزءًا من التشوه الكلي.
يمكن أن تشكل العملية:
- قنوات ج،,
- قنوات يو،,
- ملفات تعريف Z،,
- أقسام التسقيف،,
- ملامح التركيب الشمسي،,
- القنوات الهيكلية،,
- مكونات الدرابزين،,
- والعديد من المقاطع المعدنية المخصصة.
يجب أن يظل تقدم الأدوات مستقرًا حتى عندما تعمل العملية الأولية بشكل متقطع.
إذا كان التثقيب يتطلب حركة توقف وبدء متكررة بينما تم تصميم اللفة السابقة حول الحركة المستمرة، فإن البنية العامة تحتاج إلى مراعاة هذا الاختلاف.
وهذا هو أحد الأسباب التي تجعل استراتيجيات التحكم التراكمي أو المؤازر أو المتزامن مهمة في الخطوط الأكثر تعقيدًا.
حركة المواد المستمرة مقابل المتقطعة
لا يتعامل كل خط تشكيل تلقائي مع المواد بنفس الطريقة تمامًا.
تعمل بعض الخطوط بحركة شريطية مستمرة إلى حد كبير.
ويتوقف آخرون بشكل متكرر عن التثقيب أو القطع.
يؤثر هذا الاختلاف على تصميم النظام.
وقد يتبع ذلك خط متقطع:
تغذية → توقف → لكمة → تغذية → توقف → لكمة → نموذج → توقف → قطع
قد يفصل الخط الأكثر استمرارية المعالجة المتقطعة عن التشكيل المستمر باستخدام التخزين المؤقت أو المعدات القادرة على العمل أثناء تحرك المواد.
ولا تعتبر أي من الطريقتين أفضل على مستوى العالم.
يعتمد الاختيار على:
- كثافة الثقب،,
- سرعة الخط،,
- طول الملف الشخصي،,
- الأدوات،,
- طريقة القطع،,
- تنوع المنتجات،,
- والمخرجات المطلوبة.
الخط الأكثر فعالية يقلل من التعارض غير الضروري بين مراحل العملية.
القطع هو عنق الزجاجة المحتمل الآخر
بعد التشكيل، يجب فصل المظهر الجانبي المستمر إلى أطوال نهائية.
يجب أن ينسق نظام القطع مع حركة المواد.
يتم استخدام استراتيجيتين عامتين بشكل شائع.
توقف للقطع
تتوقف المادة مؤقتًا أثناء إجراء القطع.
يمكن أن يؤدي ذلك إلى تبسيط آليات القطع ولكنه يقاطع الحركة المستمرة.
قطع الطيران
تتحرك معدات القطع مع المظهر الجانبي أثناء إجراء القطع.
يسمح هذا لعملية التشكيل الرئيسية بالبقاء أكثر استمرارية ولكنها تتطلب مزامنة دقيقة بين سرعة المنتج وحركة القاطع.
الطريقة المناسبة تعتمد على متطلبات الإنتاج.
لا يعد القاطع الطائر ضروريًا تلقائيًا لكل خط، في حين أن نظام التوقف للقطع قد يحد من الإنتاجية في التطبيقات عالية السرعة.
لماذا يجب أن تتطابق أداة القطع مع ملف التعريف
لا يمكن دائمًا قطع المقاطع المعقدة المشكلة بشكل فعال باستخدام شفرة مسطحة عامة.
تحتاج الأدوات إلى دعم الملف النهائي أثناء تطبيق قوة القطع.
إذا كان ملف التعريف مدعومًا بشكل سيئ، فيمكن إنشاء القطع
- حواف مسحوقة،,
- مضيئة،,
- نتوءات،,
- تغيير الأبعاد،,
- أو تلف السطح.
الإنتاج التلقائي يجعل تكرار القطع أكثر أهمية لأن حالة ميكانيكية سيئة واحدة يمكن أن تؤثر على كل جزء بشكل مستمر.
ولذلك ينبغي تطوير عملية القطع من المقطع العرضي النهائي بنفس طريقة أدوات اللف.
قياس الطول النهائي
يعتمد القطع التلقائي على معرفة مكان وجود المنتج.
قد يشمل قياس الطول ما يلي:
- التشفير،,
- عجلات القياس،,
- بيانات مؤازرة،,
- أجهزة الاستشعار،,
- أو أنظمة التحكم في الموضع الأخرى.
يجب أن يعكس نظام القياس حركة الملف الشخصي الفعلية.
يمكن لعجلة القياس التي تنزلق على المادة أن تخلق اختلافًا في الطول حتى لو كان حساب PLC صحيحًا.
أثناء التشغيل، يجب قياس عدة أجزاء متتالية ماديًا.
والهدف هو التحقق من ذلك:
الطول المبرمج = الطول النهائي الفعلي
ضمن التسامح المطلوب.
يمكن أن يصبح التفريغ التلقائي عنق الزجاجة المخفي
بمجرد قطع الملف النهائي، يجب عليه مغادرة منطقة القطع قبل وصول المنتج التالي.
بمعدلات إنتاج معتدلة، يمكن للمشغل إزالة الأجزاء يدويًا.
عند الإنتاج العالي، يمكن أن يصبح التفريغ اليدوي هو العملية المقيدة.
إذا كانت أقسام تشكيل اللف والقطع تنتج مقاطع جانبية بشكل أسرع من قدرة العمال على إزالتها، فيجب إبطاء الخط الكامل.
يمكن استخدام التفريغ التلقائي:
- الناقلات،,
- دافعات،,
- نقل الأسلحة،,
- الأجهزة الروبوتية،,
- أو أنظمة المناولة الأخرى
اعتمادا على هندسة المنتج.
يجب تضمين دورة التفريغ في حسابات السعة تمامًا مثل التثقيب والقطع.
الملفات الشخصية الطويلة تحتاج إلى معالجة يمكن التحكم فيها
يمكن أن يصل طول المنتجات المشكلة على شكل لفة إلى عدة أمتار.
يصعب التعامل مع الملفات الشخصية الطويلة تلقائيًا لأنها قد:
- فليكس،,
- تدوير،,
- التدخل في الأدلة،,
- خدش ضد بعضكم البعض،,
- أو تصبح غير مستقرة أثناء النقل.
تحتاج معدات المناولة إلى نقاط دعم كافية للملف النهائي.
على سبيل المثال، تتطلب القناة الهيكلية الضيقة ولوحة السقف العريضة استراتيجيات تفريغ مختلفة تمامًا.
ولذلك يجب أن تتبع الأتمتة هندسة المنتج.
قد يكون نظام المناولة الذي يعمل بشكل جيد مع الأقواس القصيرة المثقوبة غير مناسب للمقاطع الهيكلية الطويلة.
الدوران والتوجيه التلقائي
تتطلب بعض العمليات النهائية أن يصل الملف الشخصي النهائي في اتجاه محدد.
قد يترك المظهر الجانبي آلة تشكيل اللف مع جانبها المفتوح لأعلى ولكن يجب تكديسها أو تجميعها مع هذا الجانب لأسفل.
يمكن لآلية الدوران التلقائية تدوير الجزء قبل التكديس أو النقل النهائي.
يعد هذا مفيدًا عندما يلزم إدخال الملفات الشخصية
- لحام،,
- الجمعية،,
- التعبئة والتغليف،,
- أو المنصات
في اتجاه ثابت.
ومع ذلك، فإن الدوران يضيف دورة أخرى إلى الخط.
ولذلك ينبغي تنسيق الحركة المطلوبة مع القطع والتفريغ حتى لا تصبح عنق الزجاجة الجديد للإنتاج.
التراص التلقائي
غالبًا ما يكون التراص هو المرحلة النهائية قبل التعبئة والتغليف أو المعالجة النهائية.
يمكن لنظام التراص التلقائي ترتيب الملفات الشخصية النهائية وفقًا لما يلي
- كمية،,
- التوجه،,
- طبقة،,
- حجم الحزمة،,
- أو متطلبات التعامل مع المصب.
وهذا يمكن أن يقلل من التعامل اليدوي المتكرر.
ومع ذلك، فإن تكديس الجودة مهم.
يمكن أن تؤدي الأكوام ذات المحاذاة الضعيفة إلى جعل التجميع اللاحق أو حركة الرافعة الشوكية أكثر صعوبة.
يجب أيضًا وضع الملفات الشخصية الحساسة للسطح دون خدش غير ضروري.
ولذلك ينبغي تعريف استراتيجية التراص جنبًا إلى جنب مع التعبئة والتغليف والخدمات اللوجستية الداخلية بدلاً من التعامل معها على أنها وظيفة نهاية خط ميكانيكية بحتة.
كيف يقوم PLC بتنسيق الخط الكامل
يعمل PLC كمنسق التحكم للعديد من خطوط الإنتاج الأوتوماتيكية.
يمكنه إدارة الإشارات بين:
- مزيل اللفائف،,
- مستوي،,
- مغذي المؤازرة،,
- نظام اللكم،,
- لفة السابقة،,
- القاطع،,
- الناقل،,
- معدات التفريغ،,
- ونظام التراص.
يحتاج منطق التحكم إلى معرفة ما إذا كانت كل مرحلة جاهزة قبل بدء الحركة التالية.
على سبيل المثال، يجب ألا تتقدم المادة إلى أداة التثقيب التي لم تعد بالكامل.
يجب ألا يتم تنشيط القاطع قبل أن يصل الملف الشخصي إلى الموضع الصحيح.
يجب ألا يدخل الجزء النهائي التالي إلى منطقة التفريغ التي تظل مشغولة.
ولذلك تعتمد الأتمتة بشكل كبير على التشابكات ومنطق التسلسل.
إدارة الوصفات تحسن التكرار
يمكن لخط الإنتاج الذي يتعامل مع منتجات متعددة تخزين وصفات خاصة بالمنتج.
اعتمادا على النظام، قد تشمل الوصفة ما يلي
- أطوال التغذية،,
- تسلسل اللكم،,
- تباعد الفتحات،,
- قطع الطول،,
- كمية الإنتاج،,
- إعدادات السرعة،,
- والوظائف التلقائية المحددة.
وهذا يقلل من إدخال البيانات اليدوية المتكررة.
ومع ذلك، الوصفات الإلكترونية لا تحل محل الإعداد الميكانيكي.
إذا كان ملف تعريف آخر يتطلب أدوات لفة مختلفة، أو قوالب تثقيب، أو أدلة، أو أدوات قطع، فلا تزال هذه المكونات بحاجة إلى التثبيت والتحقق منها بشكل صحيح.
يجب أن يتوافق التحكم الرقمي والإعداد المادي.
الأتمتة لا تصلح عملية ميكانيكية غير مستقرة
وهذا المبدأ مهم بشكل خاص.
لا يستطيع PLC تصحيح الأسطوانة البالية.
لا يمكن للمؤازرة التعويض بشكل موثوق عن انزلاق الشريط بسبب ضعف التحكم في المواد.
لا يمكن لمزيد من المستشعرات إصلاح حامل اللف المحاذي بشكل غير صحيح.
لا يؤدي التراص التلقائي إلى تحسين المظهر الجانبي الذي يلتوي بالفعل بعد القطع.
يجب أن تكون العملية الميكانيكية الأساسية مستقرة قبل أن تخلق الأتمتة قيمة.
ويتوافق هذا أيضًا مع الاتجاه الأوسع للتصنيع الذكي. NIST خارطة طريق 2026 للذكاء الاصطناعي والتعلم الآلي في التصنيع الذكي يسلط الضوء على أهمية دمج البيانات والاستشعار وأنظمة التحكم والأنظمة المستقلة والتشغيل الصناعي الموثوق بدلاً من التعامل مع التقنيات الرقمية كوظائف معزولة.
بالنسبة لخط تشكيل اللفة الأوتوماتيكي، تظل الهندسة الميكانيكية الجيدة هي الأساس الذي يتم بناء التحكم الرقمي عليه.
يجب أن تحل أجهزة الاستشعار المشكلات المحددة
يمكن أن تحتوي خطوط الإنتاج الحديثة على العديد من أجهزة الاستشعار، ولكن المزيد من أجهزة الاستشعار لا يعني تلقائيًا إنتاجًا أفضل.
يجب أن يوفر المستشعر معلومات تدعم:
- تسلسل الآلة،,
- جودة،,
- أمان،,
- استكشاف الأخطاء وإصلاحها،,
- صيانة،,
- أو تخطيط الإنتاج.
وتشمل الأمثلة المفيدة ما يلي:
- أجهزة استشعار وجود المواد،,
- أجهزة استشعار حلقة الملف،,
- ردود فعل موقف المغذية،,
- أجهزة استشعار موضع اللكمة،,
- أجهزة استشعار موضع القاطع،,
- أجهزة استشعار الكشف عن المنتج،,
- تأكيد التفريغ،,
- كشف ارتفاع المكدس،,
- وتشابكات السلامة.
يقدم كل مستشعر مكونًا آخر يحتاج إلى تحديد الموضع والصيانة الصحيحة.
ولذلك ينبغي أن تبرر القيمة التعقيد الإضافي.
يمكن لبيانات الإنتاج أن تكشف عن عنق الزجاجة الحقيقي
يمكن لخطوط الإنتاج الأوتوماتيكية تسجيل المعلومات التي غالبًا ما تتركها الخطوط اليدوية غير موثقة.
يمكن أن تشمل البيانات المفيدة ما يلي:
- الكمية النهائية،,
- وقت الدورة،,
- توقف الآلة،,
- تاريخ التنبيه،,
- وقت التحول،,
- دورة اللكم،,
- material use,
- and downtime.
This information helps answer an important question:
Which part of the line actually limits production?
The answer may not be the roll former.
Repeated analysis can reveal that most lost time comes from:
- coil changes,
- اللكم،,
- cut-off delay,
- unloading,
- tooling changes,
- or alarm recovery.
Improvement can then focus on the actual constraint.
كيفية حساب سعة الخط التلقائي الحقيقي
A realistic capacity calculation should consider the entire manufacturing cycle.
Suppose the roll former can theoretically process material at a given line speed.
The finished output may still depend on:
Punching time
How many strokes does each product require?
Feeding time
How far does material move between operations?
Cutting time
Does the line stop to cut?
Unloading time
How quickly can the finished product leave the cutting zone?
التحول
How often does tooling or material change?
استبدال الملف
How much time is lost between coils?
Maintenance and inspection
How frequently does the line need planned interruption?
The practical capacity is determined by the slowest recurring requirement within the complete system.
طاولة عنق الزجاجة لخط تشكيل اللفة الأوتوماتيكية
| Bottleneck | Typical Cause | Possible Engineering Direction |
|---|---|---|
| Coil change | Slow material preparation | Buffer or improved coil handling |
| تغذية | Long movements or strip slip | Motion optimization and material control |
| اللكم | Too many press cycles | Multi-station tooling or process review |
| تشكيل | Unstable profile at higher speed | Tooling and alignment improvement |
| القطع | Stop-to-cut cycle too slow | Review cutting strategy |
| تفريغ | Finished profiles accumulate | Automatic transfer |
| التراص | Long handling cycle | Stack sequence optimization |
| التحول | Excessive manual adjustment | Standardized or adjustable tooling |
| فحص الجودة | Defects found too late | In-process control |
| Alarm recovery | Poor fault information | Better diagnostics |
Automation improvements should target the bottleneck that actually affects production rather than adding complexity uniformly across every stage.
ينبغي دمج مراقبة الجودة في استراتيجية الخط
An automatic line can produce unacceptable components automatically just as efficiently as acceptable ones.
Quality control therefore needs to remain part of the process.
Important checks may include:
- مواصفات المواد،,
- عرض الشريط،,
- موقف الحفرة،,
- profile dimensions,
- زوايا الانحناء،,
- طول الانتهاء،,
- الاستقامة،,
- حالة السطح،,
- and repeatability.
Some measurements may remain offline.
Others can potentially be monitored through sensors or machine data depending on the application.
The most important point is to detect process drift before a large batch has been produced.
التفتيش على القطعة الأولى لا يزال مهما
Automatic production should not begin at full speed immediately after a product change.
The first finished part should be measured against the approved drawing.
يفحص:
- المقطع العرضي،,
- نمط الثقب،,
- تباعد الفتحات،,
- قطع الطول،,
- الاستقامة،,
- حالة السطح،,
- and other critical features.
Once the first part is accepted, the line can proceed into continuous production.
Several subsequent parts should still be checked to confirm repeatability.
Automation reduces manual processing but does not remove the need for process verification.
التغيير جزء من أداء الأتمتة
A factory producing many profile specifications may spend a significant percentage of available production time changing products.
Changeover can involve:
- roll tooling,
- spacers,
- guide positions,
- punching dies,
- material width,
- cut-off tooling,
- straightener settings,
- and PLC recipes.
Automatic or motorized adjustment can reduce some manual work.
Combination or adjustable tooling can also support multiple related profiles in certain applications.
However, changeover performance should be measured practically.
The useful metric is:
الجزء الأخير المقبول من المنتج أ → الجزء الأول المقبول من المنتج ب
rather than the time needed to change one control value.
الأتمتة المرنة مقابل الأتمتة المخصصة
A highly automated line can be designed around one dedicated product or around a range of products.
These two strategies have different priorities.
A dedicated line may focus on:
- stable high output,
- fixed tooling,
- minimal product variation,
- and continuous operation.
A flexible line may focus more on:
- programmable punching,
- multiple lengths,
- adjustable tooling,
- recipe storage,
- and faster changeover.
Neither approach is universally superior.
Manufacturers should choose according to their actual production mix.
A factory running one profile for several days has different automation needs from a contract manufacturer switching product several times per shift.
الخطوط التلقائية لملفات التثبيت الشمسية
Solar mounting profiles illustrate how multiple operations can be integrated.
A typical profile may require:
- galvanized steel strip,
- repeated slots,
- mounting holes,
- C or U cross-section,
- several finished lengths,
- والتكديس التلقائي.
The production sequence can therefore combine:
decoiling → leveling → servo feeding → punching → roll forming → cutting → unloading
The punching pattern may become more important to cycle time than the forming speed itself.
For several bracket specifications, stored recipes and standardized tooling setup can make changeover more manageable.
الخطوط الأوتوماتيكية لملفات البناء
Construction components such as C/Z sections, steel formwork profiles, roofing panels, and structural channels have different automation requirements.
Some require extensive punching.
Others primarily require continuous forming and cutting.
Wide roofing panels may require specialized receiving and stacking.
Structural profiles may require heavier coil handling and greater forming force.
This illustrates why “fully automatic roll forming line” should not describe one universal machine configuration.
Automation needs to match the physical product.
الخطوط التلقائية لملفات تعريف البنية التحتية
Highway barriers and other infrastructure profiles can combine:
- heavy material,
- repeated hole patterns,
- long finished lengths,
- deep cross-sections,
- and substantial handling requirements.
In these applications, forming speed may be only one part of total cycle performance.
Punching capacity, cutting force, and finished-profile transfer can have equally important roles.
Production planning should therefore evaluate the complete line under representative material and product conditions.
يجب أن تغطي سلامة الماكينة الخط الآلي بأكمله
Integrating several machines also integrates their hazards.
An automatic roll forming line can include:
- rotating rollers,
- pinch points,
- moving strip,
- punching presses,
- cutting tools,
- transfer mechanisms,
- الناقلات،,
- hydraulic actuators,
- and automatic stacking equipment.
Safety design should consider how operators interact with the complete system during:
- normal production,
- coil loading,
- threading,
- setup,
- changeover,
- inspection,
- fault recovery,
- and maintenance.
Interlocks and guards should be designed around the operating sequence.
Automation should reduce unnecessary exposure to hazards rather than create situations where workers must enter moving equipment to correct frequent faults.
يجب أن يختبر التشغيل الخط كنظام واحد
Each individual machine may work correctly in manual mode while the complete automatic line still experiences synchronization problems.
Commissioning should therefore test:
- automatic startup,
- material feeding,
- punch timing,
- forming stability,
- قطع،,
- unloading,
- التراص،,
- استجابة الاستشعار،,
- alarm handling,
- and line restart.
Representative production programs should be used.
Speed should be increased progressively.
Several consecutive finished profiles should then be inspected.
The objective is to prove that the complete system can manufacture acceptable components repeatedly, not simply that each machine can move independently.
اختبار قبول المصنع للخط التلقائي
Factory Acceptance Testing should focus on the agreed manufacturing functions.
Useful areas to verify include:
| منطقة الدهون | ما يجب تأكيده |
|---|---|
| تغذية المواد | Stable strip movement |
| تحديد المواقع المؤازرة | Feed matches required program |
| اللكم | Hole quality and position |
| تشكيل لفة | Profile meets drawing |
| القطع | حالة الطول والنهاية |
| الأتمتة | Processes follow correct sequence |
| أجهزة الاستشعار | Signals and interlocks respond correctly |
| Recipes | Product programs operate as intended |
| تفريغ | Parts leave line reliably |
| أمان | Guards and emergency functions respond |
| التكرار | Consecutive products remain consistent |
Where a line is intended for several product specifications, representative changeover testing can provide useful evidence of real production flexibility.
يجب أن تغطي الصيانة الأتمتة والميكانيكا
An automatic line contains more components than a standalone roll forming machine.
Maintenance should therefore include both mechanical and control systems.
Areas may include:
- forming rolls,
- مهاوي،,
- محامل،,
- أدلة،,
- feed rolls,
- punching tooling,
- cutters,
- motors,
- gearboxes,
- hydraulics,
- أنظمة المؤازرة،,
- أجهزة الاستشعار،,
- cables,
- PLC hardware,
- الناقلات،,
- transfer equipment,
- and safety devices.
Production data can also support maintenance.
If a sensor begins generating repeated intermittent alarms or a feeder requires increasing correction, these trends may indicate developing problems before complete failure occurs.
أسئلة يجب طرحها قبل تصميم خط تشكيل اللفة التلقائي
Before defining the equipment, manufacturers should answer several practical questions.
What profiles need to be produced?
Provide complete drawings.
What material will be processed?
Define grade, thickness, width, coating, and coil size.
Which features require punching?
Provide hole and slot patterns.
Where should punching occur?
Evaluate pre-punching and post-punching against finished geometry.
What finished lengths are needed?
Identify normal and maximum lengths.
How many product specifications will run?
This affects tooling and recipe strategy.
How often will products change?
Changeover frequency influences the value of adjustable tooling and stored settings.
How should products leave the line?
Define manual receiving, conveyors, automatic unloading, turning, or stacking.
What is the actual production target?
Calculate output using the complete process rather than only forming speed.
Which production data is useful?
Collect information that supports quality, maintenance, planning, or troubleshooting.
خاتمة
أن خط تشكيل اللفة الأوتوماتيكي integrates multiple manufacturing operations so metal coil can move from raw material toward a finished profile through one coordinated process.
Depending on the product, the system can include decoiling, leveling, servo feeding, punching, roll forming, measuring, cutting, unloading, turning, stacking, and production-data control.
The key to successful automation is not simply adding more machines or sensors.
Every stage needs to match the product and the stages around it. Punching capacity must correspond with hole density. Servo feeding must remain synchronized with the tooling. Roll forming must remain mechanically stable. Cutting needs to support the finished profile. Unloading must clear parts quickly enough to avoid slowing the line.
Real production capacity is therefore determined by the complete system rather than maximum roll forming speed.
Manufacturers planning automated profile production should begin with the finished drawing, map every required processing step, identify likely bottlenecks, and then select the level of automation that improves actual manufacturing flow.
التعليمات
ما هو خط تشكيل اللفة التلقائي؟
An automatic roll forming line is an integrated metal-processing system that can combine coil handling, leveling, feeding, punching, roll forming, cutting, unloading, and other operations under coordinated control.
هل يمكن إكمال التثقيب والتشكيل على نفس خط الإنتاج؟
Yes. Many lines punch holes, slots, or other features before or after forming depending on the finished profile. The correct process sequence should be determined from the product drawing and tolerance requirements.
ما الذي يحد من سرعة خط تشكيل اللفة الأوتوماتيكي؟
The bottleneck may be punching, servo feeding, forming, cutting, unloading, coil changes, or product changeover. Maximum roll forming speed alone does not represent actual finished-product capacity.
هل خط تشكيل اللفة الأوتوماتيكي بالكامل أفضل دائمًا؟
No. The appropriate automation level depends on product variety, production volume, changeover frequency, labor requirements, material handling, and the actual manufacturing bottlenecks. A simpler line can be more practical for stable, lower-complexity production.
ما هي المعلومات المطلوبة لتصميم خط تشكيل اللفة التلقائي؟
Important information includes finished-profile drawings, material specifications, thickness, strip width, punching patterns, product lengths, tolerances, product range, changeover requirements, production targets, and downstream handling needs.
هل تحتاج إلى تخطيط خط تشكيل تلقائي؟
An automated line should be configured around the actual profile, material, punching pattern, forming sequence, cutting method, production capacity, and handling requirements. If you are evaluating a new integrated production system, اتصل بـ JBLDIE to discuss your profile drawings and manufacturing process.
 Arabic
 English
 Russian
 Spanish
 French