
Ligne de formage automatique des rouleaux : poinçonnage vers la coupe
/Ligne de formage automatique des rouleaux : poinçonnage à la coupe
Table des matières
Introduction
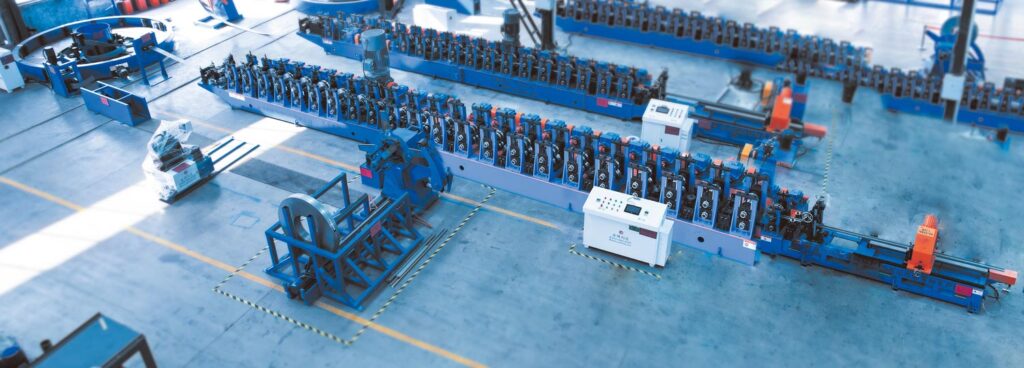
Une machine de formage de rouleaux peut façonner en continu une bande métallique en un profil spécifié, mais de nombreux composants finis nécessitent beaucoup plus que le formage seul Les canaux de montage solaires ont besoin de fentes et de trous Les profils structurels peuvent nécessiter des modèles de connexion répétés Les composants de construction ont besoin de longueurs contrôlées D'autres produits doivent être automatiquement transférés, comptés, empilés ou préparés pour le traitement en aval.
Un ligne de roll forming automatique connecte ces opérations dans un système de production coordonné. En fonction du produit fini, la ligne peut intégrer le chargement des bobines, le décoilage, le nivellement, l'alimentation asservie, le poinçonnage, le profilage, la mesure, la découpe, le déchargement, l'empilage et la collecte de données de production.
Le principal avantage de l'automatisation n'est pas simplement de remplacer le travail manuel Une ligne bien conçue coordonne chaque étape de traitement de sorte que le matériau se déplace dans la bonne séquence avec moins d'arrêts et de transferts inutiles Cependant, la vitesse du formeur de rouleau ne détermine pas à elle seule la capacité de la ligne complète Les cycles de poinçonnage, l'accélération du chargeur, le temps de coupe, le changement de matériau, le déchargement, et même l'enlèvement de la ferraille peuvent devenir des goulots d'étranglement de production.
Pour cette raison, une ligne de profilage automatique doit être conçue vers l’arrière à partir du produit fini et de son processus de fabrication requis.
Qu'est-ce qu'une ligne de formage automatique de
Une ligne de laminage automatique est un système de production intégré qui convertit la bobine métallique en profilés finis tout en coordonnant plusieurs opérations de traitement grâce à des équipements mécaniques et des commandes centralisées.
Une ligne de base peut consister en
décoilage → nivellement → alimentation → poinçonnage → formage des rouleaux → découpe → réception
Des configurations plus avancées peuvent ajouter :
- chargement automatique de la bobine,
- stockage de bobines,
- alimentation servocommandée,
- plusieurs postes de poinçonnage,
- marquage,
- surveillance dimensionnelle en ligne,
- coupe volante,
- déchargement automatique,
- tournant,
- transfert robotique,
- empilage,
- comptage de production,
- gestion des recettes,
- et enregistrement des données de fabrication.
La configuration correcte dépend du profil.
Un canal en C sans trous peut nécessiter un formage et une découpe relativement simples Un profil de support photovoltaïque avec plusieurs motifs de fentes peut nécessiter plusieurs opérations de poinçonnage et une alimentation programmable Un composant structurel avec plusieurs tailles de profil peut mettre davantage l'accent sur le changement automatique.
JBLDIE solutions de machines de formage intégrez l'alimentation, le poinçonnage, le formage, la coupe et l'automatisation associée en fonction des exigences du profil fini et de la production.
L'automatisation devrait commencer par le produit fini
L’un des principes les plus importants de la conception automatisée des lignes est de commencer par le dessin du produit plutôt que par les machines disponibles.
Le dessin détermine:
- géométrie de la section transversale,
- matériel,
- épaisseur,
- largeur de bande,
- motifs de trous,
- emplacements,
- gaufrages,
- longueur coupée,
- tolérances,
- exigences de surface,
- et caractéristiques d'assemblage en aval.
Ces caractéristiques du produit déterminent la séquence du processus.
Par exemple, un profilé contenant plusieurs trous à proximité des coudes peut nécessiter un examen attentif pour déterminer si un poinçonnage doit avoir lieu avant ou après le formage.
Un profil long avec plusieurs modèles de trous programmables peut bénéficier d'une alimentation par servo.
Un produit nécessitant plusieurs longueurs peut utiliser une découpe programmable sans changer l'outillage du rouleau.
L'automatisation devrait donc être construite autour de la logique de fabrication du composant plutôt que d'additionner des machines simplement parce qu'elles peuvent communiquer avec un automate.
Processus typique de la ligne de formage automatique de rouleaux
Une ligne automatique complète peut être divisée en plusieurs étapes de production connectées.
| Étape de production | Fonction principale | Contrôle important |
|---|---|---|
| Chargement de bobine | Positionnez la bobine brute | Poids, largeur et ligne médiane |
| Décoilage | Bande de sortie | Livraison de matériel stable |
| Nivellement | Réduire l'ensemble de bobines | Planéité et état de la bande |
| Servo-alimentation | Matériel de position | Longueur de flux et synchronisation |
| Perforation | Créer des trous et des fentes | Position, modèle et temps de cycle |
| Rouleau formant | Créer une géométrie de profil | Outillage, alignement et écart de roulis |
| Mesure | Suivre la position du produit | Précision du codeur et du capteur |
| Coupe | Produire la longueur finie | Prise en charge du timing et du profil |
| Déchargement | Supprimer le profil fini | Synchronisation du cycle |
| Empilage | Organiser les pièces terminées | Orientation et manipulation |
| Contrôle des données | Gérer les recettes et les sorties | Informations fiables sur la production |
Toutes les lignes n'ont pas besoin de toutes ces opérations Le système ne doit contenir que les processus requis par le produit réel et le modèle de production.
Le chargement de bobines est le début de l'automatisation
L'automatisation reçoit souvent le plus d'attention autour du poinçonnage et du formage, mais le processus de production commence avant que la bande n'entre dans la première machine.
Les bobines lourdes doivent être positionnées de manière sûre et précise au niveau de la section d'entrée.
Un wagon à bobines, un dispositif de chargement ou un système de transfert automatisé peuvent aider à déplacer les bobines dans la position correcte du décoreur.
La bobine doit être centrée par rapport à la chaîne de production.
Si la matière première commence à plusieurs millimètres ou centimètres de la ligne médiane prévue, les guides en aval peuvent être forcés de corriger cette erreur en continu.
Cela peut créer:
- force de bande latérale,
- frottement des bords,
- porter un guide,
- camber,
- ou formage inégal.
Une bonne automatisation commence donc par un positionnement stable des matériaux plutôt que d'essayer de corriger un mauvais alignement plus en aval.
Le décoilage doit correspondre à la ligne en aval
Le décoiler maintient la bobine et libère la bande dans la chaîne de production.
Il doit fournir du matériel sans créer de tension incontrôlée ni de mouvement latéral.
Selon la configuration de la ligne, le décoiler peut fonctionner avec
- une boucle,
- niveleur,
- alimentateur à pincement,
- accumulateur,
- ou système d'alimentation servo.
La relation entre ces machines compte.
Il ne faut pas s'attendre à ce qu'un servomoteur tire une bobine lourde directement contre une résistance excessive du décoreur à chaque cycle de positionnement.
De même, un dégagement incontrôlé de la bobine peut provoquer des boucles de bande instables.
La section d'entrée doit créer un tampon contrôlé afin que l'équipement de précision en aval reçoive du matériel dans des conditions reproductibles.
Le nivellement prépare la bande pour un traitement précis
Le matériau enroulé contient naturellement une courbure provenant du stockage sur la bobine.
Avant le poinçonnage ou le formage précis, la bande peut devoir passer à travers une planeuse.
La section de nivellement réduit le jeu de bobines et contribue à créer une condition plus stable pour le traitement en aval.
Ceci devient particulièrement important lorsque le poinçonnage nécessite un contact cohérent entre la bande plate et la matrice.
Un mauvais nivellement peut contribuer à
- alimentation instable,
- poinçonnage inexact,
- mouvement de bande,
- et entrée incohérente dans les supports de formage.
Les paramètres de nivellement doivent correspondre à l'épaisseur et à la résistance du matériau.
Une ligne traitant plusieurs spécifications de matériaux peut donc nécessiter différents réglages de nivellement approuvés pour chaque famille de produits.
L'alimentation servo relie la position du matériau au programme de production
L'alimentation servo est l'un des composants clés de nombreuses lignes de profilage automatique.
Le chargeur avance la bande en fonction des distances programmées.
Cela permet au système de contrôle de coordonner la position du matériau avec :
- poinçonnage,
- entaillage,
- gaufrage,
- marquage,
- et certaines opérations de découpe.
Supposons qu'un profil contienne plusieurs espaces de trous différents.
Au lieu d'utiliser un pas mécanique fixe, une séquence asservie peut théoriquement suivre un motif programmé tel que
feed → punch → feed → punch → feed plus long → punch → feed → cut
Cela rend la ligne plus flexible lorsque différents produits utilisent différents modèles de caractéristiques longitudinales.
Cependant, la distance programmée n’est pas la même chose que la précision physique garantie.
Le glissement du rouleau d'alimentation, la tension de la bande en amont, l'accélération, l'état du matériau et l'usure mécanique peuvent influencer le mouvement réel.
Une inspection des produits finis reste donc nécessaire.
Le poinçonnage est souvent le goulot d'étranglement de capacité réelle
Une machine de profilage peut être mécaniquement capable de déplacer des bandes en continu à une vitesse relativement élevée.
Le poinçonnage fonctionne différemment.
Chaque trou ou fente peut nécessiter un cycle de presse.
Si un profil fini contient de nombreuses caractéristiques poinçonnées, la section de poinçonnage peut limiter la rapidité avec laquelle toute la ligne fonctionne.
Considérons deux produits.
Le produit A contient quatre trous.
Le produit B contient quarante trous.
Les deux peuvent utiliser la même section transversale et le même outillage de rouleau, mais leur capacité de production réelle peut être très différente car le produit B nécessite beaucoup plus de cycles de poinçonnage.
Lors de l'estimation de la capacité de la ligne de laminage automatique, les fabricants devraient donc tenir compte
- nombre de coups de poing,
- temps de cycle de course,
- mouvement d'alimentation,
- configuration de l'outil,
- décharge de ferraille,
- longueur du produit,
- et la distribution des trous.
L’utilisation uniquement d’une vitesse maximale de formage en rouleau peut surestimer considérablement la production finie réelle.
Poinçonnage à station unique ou multi-stations
Les exigences de poinçonnage déterminent le nombre d'outils ou de stations approprié.
Un produit simple peut ne nécessiter qu’un seul poste de poinçonnage.
Un composant plus compliqué peut en contenir plusieurs :
- diamètres des trous,
- formes de fentes,
- modèles de connexion,
- gaufrages,
- ou différents groupes de fonctionnalités.
Une approche consiste à placer plusieurs matrices dans un système de poinçonnage plus grand.
Une autre consiste à diviser les opérations entre plusieurs stations.
Le bon choix dépend de :
- géométrie du produit,
- séquence de traitement,
- temps de cycle,
- accessibilité des outils,
- entretien,
- et variation de produit.
L'ajout de stations supplémentaires n'augmente pas automatiquement la productivité.
Chaque station supplémentaire ajoute également des exigences de synchronisation, d'outillage, de maintenance et de contrôle.
L’architecture de poinçonnage devrait donc résoudre le problème réel du traitement des produits.
Pré-poinçonnage avant formage du rouleau
De nombreuses lignes automatiques perforent la bande alors qu'elle est encore plate.
Le pré-poinçonnage offre plusieurs avantages pratiques.
Le matériau peut être supporté sur une surface de matrice plate relativement simple.
L'outillage de poinçonnage a un accès plus facile.
Les déchets peuvent être retirés plus directement.
Plusieurs motifs de trous peuvent également être coordonnés avec une servomotrice avant que la bande n'entre dans les supports de formage.
Cependant, la position finale du trou doit tenir compte de la déformation ultérieure.
Si un élément perforé se trouve à proximité d'une ligne de pliage, le profilage peut modifier :
- forme de trou,
- géométrie locale,
- ou la relation entre le trou et le profil fini.
Pour cette raison, l'inspection finale doit être effectuée après le formage plutôt que d'accepter la position du trou sur la base uniquement d'un poinçonnage à bande plate.
Quand le post-poinçonnage peut être nécessaire
Certains trous font référence à la géométrie tridimensionnelle finale plutôt qu'à la bande plate d'origine.
Dans ces cas, un poinçonnage après formage partiel ou complet peut être plus approprié.
Le post-poinçonnage introduit différents défis d'outillage car le profil formé a besoin d'être soutenu pendant l'opération de presse.
La filière doit éviter d'écraser ou de déformer la section.
L'accès aux outils peut également être plus restreint.
Le choix entre le pré-poinçonnage et le post-poinçonnage doit donc être fait lors de l'ingénierie des procédés, et non après que les machines ont déjà été sélectionnées.
Les exigences en matière de dessin de profil et de tolérance doivent déterminer la séquence correcte.
La formation de rouleaux est le noyau continu de la ligne
Après les opérations en amont requises, la bande pénètre dans la section de profilage.
Une séquence de postes de rouleaux transforme progressivement la bande plate en section transversale finie.
Chaque peuplement effectue une partie de la déformation totale.
Le procédé peut former
- Canaux C,
- Chaînes U,
- Profils Z,
- sections de toiture,
- profils de montage solaires,
- canaux structurels,
- composants de garde-corps,
- et de nombreuses sections métalliques personnalisées.
La progression de l'outillage doit rester stable même lorsque le processus en amont fonctionne par intermittence.
Si le poinçonnage nécessite un mouvement d'arrêt-démarrage fréquent alors que le formeur de rouleau est conçu autour d'un mouvement continu, l'architecture globale doit tenir compte de cette différence.
C’est l’une des raisons pour lesquelles les stratégies d’accumulateur, d’asservissement ou de contrôle synchronisé deviennent importantes dans des lignes plus complexes.
Mouvement matériel continu ou intermittent
Toutes les lignes de profilage automatique ne traitent pas le matériau exactement de la même manière.
Certaines lignes fonctionnent avec un mouvement de bande largement continu.
D'autres s'arrêtent à plusieurs reprises pour frapper ou couper.
Cette différence affecte la conception du système.
Une ligne intermittente peut suivre :
alimentation → arrêt → poinçon → alimentation → arrêt → poinçon → forme → arrêt → coupe
Une ligne plus continue peut séparer le traitement intermittent du formage continu à l'aide d'un tampon ou d'un équipement capable de fonctionner pendant que le matériau se déplace.
Aucune des deux méthodes n’est universellement meilleure.
La sélection dépend de :
- densité des trous,
- vitesse de ligne,
- longueur du profil,
- outillage,
- méthode de coupe,
- variété de produit,
- et sortie requise.
La ligne la plus efficace minimise les conflits inutiles entre les étapes du processus.
La coupe est un autre goulot d'étranglement potentiel
Après formage, le profil continu doit être séparé en longueurs finies.
Le système de coupe doit se coordonner avec le mouvement du matériau.
Deux stratégies générales sont couramment utilisées.
Arrêt-à-couper
Le matériau s'arrête pendant que la coupe est faite.
Cela peut simplifier la mécanique de coupe mais interrompt le mouvement continu.
Coupe volante
L'équipement de coupe se déplace avec le profil tout en effectuant la coupe.
Cela permet au processus de formage principal de rester plus continu mais nécessite une synchronisation précise entre la vitesse du produit et le mouvement du couteau.
La méthode appropriée dépend des exigences de production.
Un coupe-vol n'est pas automatiquement nécessaire pour chaque ligne, tandis qu'un système d'arrêt à coupe peut limiter le débit dans les applications à grande vitesse.
Pourquoi l'outil de coupure doit correspondre au profil
Les sections complexes formées en rouleaux ne peuvent pas toujours être coupées efficacement avec une lame plate générique.
L'outillage doit supporter le profil fini pendant que la force de coupe est appliquée.
Si le profil est mal supporté, la découpe peut créer
- bords écrasés,
- flare,
- bavures,
- changement dimensionnel,
- ou des dommages de surface.
La production automatique rend la répétabilité de la coupe encore plus importante car un mauvais état mécanique peut affecter chaque pièce en continu.
Le processus de coupure doit donc être développé à partir de la section transversale finie de la même manière que l'outillage en rouleau.
Mesure de la longueur finie
La découpe automatique dépend de la connaissance de l'endroit où se trouve le produit.
La mesure de longueur peut impliquer :
- encodeurs,
- roues de mesure,
- données d'asservissement,
- capteurs,
- ou d'autres systèmes de contrôle de position.
Le système de mesure doit refléter le mouvement réel du profil.
Une roue de mesure qui glisse contre le matériau peut créer une variation de longueur même si le calcul du PLC est correct.
Lors de la mise en service, plusieurs pièces consécutives doivent donc être mesurées physiquement.
L'objectif est de vérifier que :
longueur programmée = longueur finie réelle
dans la tolérance requise.
Le déchargement automatique peut devenir le goulot d'étranglement caché
Une fois qu'un profil fini est coupé, il doit quitter la zone de coupe avant l'arrivée du produit suivant.
À des cadences de production modérées, un opérateur peut retirer des pièces manuellement.
À un rendement plus élevé, le déchargement manuel peut devenir l’opération limitante.
Si les sections de profilage et de coupe produisent des profilés plus rapidement que les travailleurs ne peuvent les retirer, la ligne complète doit ralentir.
Le déchargement automatique peut utiliser :
- convoyeurs,
- pousseurs,
- transférer des armes,
- appareils robotiques,
- ou d'autres systèmes de manutention
selon la géométrie du produit.
Le cycle de déchargement doit être inclus dans les calculs de capacité, tout comme le poinçonnage et la découpe.
Les profils longs nécessitent une manipulation contrôlée
Les produits formés en rouleaux peuvent mesurer plusieurs mètres de long.
Les profils longs sont plus difficiles à manipuler automatiquement car ils peuvent :
- fléchir,
- tourner,
- interférer avec les guides,
- grattez les uns contre les autres,
- ou devenir instable pendant le transfert.
L'équipement de manutention a besoin de suffisamment de points d'appui pour le profil fini.
Un canal structurel étroit et un panneau de toiture large, par exemple, nécessitent des stratégies de déchargement très différentes.
L'automatisation devrait donc suivre la géométrie du produit.
Un système de manutention qui fonctionne bien pour les supports perforés courts peut ne pas convenir aux profilés structurels longs.
Tournage et orientation automatiques
Certains processus en aval nécessitent que le profil fini arrive dans une orientation spécifique.
Un profilé peut quitter la machine de formage de rouleaux avec son côté ouvert vers le haut mais doit être empilé ou assemblé avec ce côté vers le bas.
Un mécanisme de retournement automatique peut faire tourner la pièce avant l'empilage ou le transfert vers l'aval.
Ceci est utile là où les profils doivent entrer :
- soudage,
- assemblage,
- emballage,
- ou palettisation
dans une orientation cohérente.
Cependant, le virage ajoute un autre cycle à la ligne.
Le mouvement requis doit donc être coordonné avec la découpe et le déchargement afin qu'il ne devienne pas un nouveau goulot d'étranglement de production.
Empilage Automatique
L'empilement est souvent l'étape finale avant l'emballage ou le traitement en aval.
Un système d'empilage automatique peut disposer des profilés finis selon :
- quantité,
- orientation,
- couche,
- taille du paquet,
- ou exigence de manutention en aval.
Cela peut réduire la manipulation manuelle répétée.
Cependant, l’empilement de qualité est important.
Des piles mal alignées peuvent rendre plus difficile le regroupement ultérieur ou le mouvement du chariot élévateur.
Les profilés sensibles à la surface doivent également être placés sans rayures inutiles.
La stratégie d'empilement devrait donc être définie en même temps que l'emballage et la logistique interne plutôt que traitée comme une fonction de fin de ligne purement mécanique.
Comment l'automate coordonne la ligne complète
Le PLC agit en tant que coordinateur de contrôle pour de nombreuses lignes de production automatiques.
Il peut gérer les signaux entre :
- décoiler,
- niveleur,
- servomoteur,
- système de poinçonnage,
- rouleau ancien,
- coupeur,
- convoyeur,
- équipement de déchargement,
- et système d'empilage.
La logique de commande doit savoir si chaque étape est prête avant le début du mouvement suivant.
Par exemple, le matériau ne doit pas avancer dans un outil de poinçonnage qui n'est pas complètement revenu.
Le coupeur ne doit pas s'activer avant que le profil n'atteigne la bonne position.
La partie finie suivante ne doit pas entrer dans une zone de déchargement qui reste occupée.
L'automatisation dépend donc fortement des verrouillages et de la logique de séquence.
La gestion des recettes améliore la répétabilité
Une chaîne de production gérant plusieurs produits peut stocker des recettes spécifiques à un produit.
Selon le système, une recette pourrait comprendre
- longueurs d'alimentation,
- séquence de poinçonnage,
- espacement des trous,
- longueur coupée,
- quantité de production,
- paramètres de vitesse,
- et fonctions automatiques sélectionnées.
Cela réduit la saisie manuelle répétée des données.
Cependant, les recettes électroniques ne remplacent pas la configuration mécanique.
Si un autre profil nécessite un outillage de rouleau, des matrices de poinçonnage, des guides ou un outillage de coupure différents, ces composants doivent encore être installés et vérifiés correctement.
Le contrôle numérique et la configuration physique doivent correspondre.
L'automatisation ne corrige pas un processus mécanique instable
Ce principe est particulièrement important.
Un automate ne peut pas corriger un rouleau usé.
Un servo ne peut pas compenser de manière fiable le glissement de la bande en raison d'un mauvais contrôle du matériau.
Davantage de capteurs ne peuvent pas réparer un support de rouleau mal aligné.
L'empilement automatique n'améliore pas un profil qui se tord déjà après la découpe.
Le processus mécanique sous-jacent doit être stable avant que l’automatisation ne crée de la valeur.
Cela est également cohérent avec l'orientation plus large de la fabrication intelligente. NIST Feuille de route 2026 pour l’IA et l’apprentissage automatique dans la fabrication intelligente souligne l'importance d'intégrer les données, la détection, les systèmes de contrôle, les systèmes autonomes et un fonctionnement industriel fiable plutôt que de traiter les technologies numériques comme des fonctions isolées.
Pour une ligne de laminage automatique, une bonne construction mécanique reste la base sur laquelle est construite la commande numérique.
Les capteurs doivent résoudre des problèmes définis
Les lignes de production modernes peuvent contenir de nombreux capteurs, mais plus de capteurs ne signifie pas automatiquement une meilleure production.
Un capteur doit fournir des informations qui soutiennent :
- séquençage automatique,
- qualité,
- sécurité,
- dépannage,
- entretien,
- ou la planification de la production.
Parmi les exemples utiles, citons
- capteurs de présence de matériaux,
- capteurs à boucle en bobine,
- feeder-position feedback,
- capteurs de position de poinçon,
- capteurs de position de coupe,
- capteurs de détection de produits,
- confirmation de déchargement,
- détection de hauteur de pile,
- et verrouillages de sécurité.
Chaque capteur introduit un autre composant qui nécessite un positionnement et une maintenance corrects.
La valeur devrait donc justifier la complexité supplémentaire.
Les données de production peuvent révéler le véritable goulot d’étranglement
Les lignes de production automatiques peuvent enregistrer des informations que les lignes manuelles laissent souvent sans papiers.
Les données utiles peuvent inclure :
- quantité finie,
- temps de cycle,
- la machine s'arrête,
- historique de l'alarme,
- heure de changement,
- cycle de poinçonnage,
- utilisation matérielle,
- et temps d'arrêt.
Ces informations permettent de répondre à une question importante :
Quelle partie de la ligne limite réellement la production ?
La réponse n’est peut-être pas la réponse précédente.
Une analyse répétée peut révéler que la plupart du temps perdu provient de :
- les changements de bobine,
- poinçonnage,
- délai de coupure,
- déchargement,
- changements d'outillage,
- ou récupération d'alarme.
L'amélioration peut alors se concentrer sur la contrainte réelle.
Comment calculer la capacité réelle de la ligne automatique
Un calcul réaliste de la capacité devrait tenir compte de l'ensemble du cycle de fabrication.
Supposons que le formeur de rouleau puisse théoriquement traiter le matériau à une vitesse de ligne donnée.
La sortie finie peut encore dépendre de :
Temps de poinçonnage
Combien de coups chaque produit nécessite-t-il ?
Temps d'alimentation
Jusqu'où le matériel se déplace-t-il entre les opérations ?
Temps de coupe
La ligne s'arrête-t-elle pour couper ?
Temps de déchargement
À quelle vitesse le produit fini peut-il quitter la zone de coupe ?
Changement
À quelle fréquence l'outillage ou le matériel changent-ils ?
Remplacement de la bobine
Combien de temps est perdu entre les bobines ?
Entretien et inspection
À quelle fréquence la ligne a-t-elle besoin d’une interruption planifiée ?
La capacité pratique est déterminée par l'exigence récurrente la plus lente au sein du système complet.
Table de goulot d'étranglement automatique de ligne de formage de
| Goulot d'étranglement | Cause Typique | Direction technique possible |
|---|---|---|
| Changement de bobine | Préparation lente des matériaux | Manipulation du tampon ou de la bobine améliorée |
| Alimentation | Longs mouvements ou glissement de bande | Optimisation du mouvement et contrôle des matériaux |
| Perforation | Trop de cycles de presse | Outillage multi-stations ou examen des processus |
| Formation | Profil instable à vitesse plus élevée | Outillage et amélioration de l'alignement |
| Coupe | Cycle stop-to-cut trop lent | Réviser la stratégie de coupe |
| Déchargement | Les profils finis s'accumulent | Transfert automatique |
| Empilage | Cycle de manutention long | Optimisation de la séquence de pile |
| Changement | Réglage manuel excessif | Outillage standardisé ou réglable |
| Contrôle qualité | Défauts trouvés trop tard | Contrôle en cours de processus |
| Récupération d'alarme | Mauvaise information sur les défauts | Meilleurs diagnostics |
Les améliorations de l'automatisation devraient cibler le goulot d'étranglement qui affecte réellement la production plutôt que d'ajouter de la complexité de manière uniforme à chaque étape.
Le contrôle qualité doit être intégré à la stratégie de ligne
Une ligne automatique peut produire automatiquement des composants inacceptables aussi efficacement que ceux acceptables.
Le contrôle qualité doit donc rester une partie du processus.
Les contrôles importants peuvent inclure :
- spécification du matériel,
- largeur de bande,
- position du trou,
- dimensions du profil,
- angles de courbure,
- longueur finie,
- rectitude,
- état de surface,
- et répétabilité.
Certaines mesures peuvent rester hors ligne.
D'autres peuvent potentiellement être surveillés via des capteurs ou des données de machine en fonction de l'application.
Le point le plus important est de détecter la dérive du processus avant qu’un gros lot n’ait été produit.
L’inspection de première pièce compte toujours
La production automatique ne doit pas commencer à plein régime immédiatement après un changement de produit.
La première pièce finie doit être mesurée par rapport au dessin approuvé.
Vérifier:
- coupe transversale,
- motif de trou,
- espacement des trous,
- longueur coupée,
- rectitude,
- état de surface,
- et autres caractéristiques critiques.
Une fois la première partie acceptée, la ligne peut passer en production continue.
Plusieurs parties suivantes doivent encore être vérifiées pour confirmer la répétabilité.
L'automatisation réduit le traitement manuel mais ne supprime pas le besoin de vérification du processus.
Le changement fait partie des performances d’automatisation
Une usine produisant de nombreuses spécifications de profil peut consacrer un pourcentage important du temps de production disponible à changer de produit.
Le basculement peut impliquer:
- outillage de rouleaux,
- entretoises,
- positions de guidage,
- matrices de poinçonnage,
- largeur du matériau,
- outillage de coupure,
- réglages du redresseur,
- et recettes PLC.
Le réglage automatique ou motorisé peut réduire certains travaux manuels.
L'outillage combiné ou réglable peut également prendre en charge plusieurs profils associés dans certaines applications.
Toutefois, les performances de changement doivent être mesurées de manière pratique.
La métrique utile est la suivante
dernière partie acceptable du Produit A → première partie acceptable du Produit B
plutôt que le temps nécessaire pour modifier une valeur de contrôle.
Automatisation flexible vs automatisation dédiée
Une ligne hautement automatisée peut être conçue autour d'un produit dédié ou autour d'une gamme de produits.
Ces deux stratégies ont des priorités différentes.
Une ligne dédiée peut se concentrer sur :
- rendement élevé stable,
- outillage fixe,
- variation minimale du produit,
- et fonctionnement continu.
Une ligne flexible peut se concentrer davantage sur :
- poinçonnage programmable,
- plusieurs longueurs,
- outillage réglable,
- stockage de recettes,
- et un changement plus rapide.
Aucune des deux approches n’est universellement supérieure.
Les fabricants doivent choisir en fonction de leur mix de production réel.
Une usine fonctionnant avec un profil pendant plusieurs jours a des besoins d'automatisation différents d'un fabricant sous contrat changeant de produit plusieurs fois par équipe.
Lignes automatiques pour profils de montage solaire
Les profils de montage solaire illustrent comment plusieurs opérations peuvent être intégrées.
Un profil type peut nécessiter
- bande d'acier galvanisé,
- créneaux répétés,
- trous de montage,
- Section transversale en C ou en U,
- plusieurs longueurs finies,
- et l'empilage automatique.
La séquence de production peut donc combiner
décoilage → nivellement → alimentation servo → poinçonnage → formage des rouleaux → découpe → déchargement
Le motif de poinçonnage peut devenir plus important pour le temps de cycle que la vitesse de formage elle-même.
Pour plusieurs spécifications de parenthèses, les recettes stockées et la configuration standardisée de l'outillage peuvent rendre le changement plus gérable.
Lignes automatiques pour profils de construction
Les composants de construction tels que les sections C/Z, les profilés de coffrage en acier, les panneaux de toiture et les canaux structurels ont des exigences d'automatisation différentes.
Certains nécessitent un poinçonnage important.
D'autres nécessitent principalement un formage et une découpe continus.
Les panneaux de toiture larges peuvent nécessiter une réception et un empilage spécialisés.
Les profils structurels peuvent nécessiter une manipulation plus lourde des bobines et une plus grande force de formage.
Cela illustre pourquoi les term-“ de ligne de formage de rouleaux automatiques ne devraient pas décrire une configuration de machine universelle.
L'automatisation doit correspondre au produit physique.
Lignes automatiques pour profils d'infrastructure
Les barrières routières et autres profils d'infrastructure peuvent se combiner
- matière lourde,
- motifs de trous répétés,
- longues longueurs finies,
- coupes transversales profondes,
- et des exigences de manutention substantielles.
Dans ces applications, la vitesse de formage peut n'être qu'une partie des performances totales du cycle.
La capacité de poinçonnage, la force de coupe et le transfert du profil fini peuvent jouer des rôles tout aussi importants.
La planification de la production doit donc évaluer la ligne complète dans des conditions représentatives du matériau et du produit.
La sécurité des machines doit couvrir l’ensemble de la ligne automatisée
L'intégration de plusieurs machines intègre également leurs dangers.
Une ligne de profilage automatique peut comprendre
- rouleaux rotatifs,
- des points de pincement,
- bande mobile,
- presses à poinçonner,
- outils de coupe,
- mécanismes de transfert,
- convoyeurs,
- actionneurs hydrauliques,
- et équipement d'empilage automatique.
La conception de la sécurité doit tenir compte de la manière dont les opérateurs interagissent avec l'ensemble du système pendant :
- production normale,
- chargement de bobines,
- filetage,
- configuration,
- changement,
- inspection,
- récupération de fautes,
- et entretien.
Les verrouillages et les protections doivent être conçus autour de la séquence de fonctionnement.
L'automatisation devrait réduire l'exposition inutile aux dangers plutôt que de créer des situations où les travailleurs doivent pénétrer dans les équipements en mouvement pour corriger les défauts fréquents.
La mise en service devrait tester la ligne comme un seul système
Chaque machine individuelle peut fonctionner correctement en mode manuel alors que la ligne automatique complète connaît encore des problèmes de synchronisation.
La mise en service devrait donc tester:
- démarrage automatique,
- alimentation matérielle,
- synchronisation du poinçon,
- stabilité de formage,
- découpage,
- déchargement,
- empilage,
- réponse du capteur,
- gestion des alarmes,
- et redémarrage de la ligne.
Il convient d'utiliser des programmes de production représentatifs.
La vitesse doit être augmentée progressivement.
Plusieurs profils finis consécutifs doivent ensuite être inspectés.
L'objectif est de prouver que le système complet peut fabriquer des composants acceptables de manière répétée, et pas simplement que chaque machine peut se déplacer indépendamment.
Tests d'acceptation d'usine pour une ligne automatique
Les tests d'acceptation en usine doivent se concentrer sur les fonctions de fabrication convenues.
Les domaines utiles à vérifier comprennent notamment
| Zone GRASSE | Ce qu'il faut confirmer |
|---|---|
| Alimentation matérielle | Mouvement de bande stable |
| Positionnement servo | Programme de correspondances de flux requises |
| Perforation | Qualité et position du trou |
| Rouleau formant | Profil rencontre dessin |
| Coupe | Longueur et état de fin |
| Automation | Les processus suivent la séquence correcte |
| Capteurs | Les signaux et les verrouillages répondent correctement |
| Recettes | Les programmes de produits fonctionnent comme prévu |
| Déchargement | Les pièces quittent la ligne de manière fiable |
| Sécurité | Les gardes et les fonctions d'urgence interviennent |
| Répétabilité | Les produits consécutifs restent cohérents |
Lorsqu'une ligne est destinée à plusieurs spécifications de produits, des tests de changement représentatifs peuvent fournir des preuves utiles d'une réelle flexibilité de production.
La maintenance doit couvrir l'automatisation et la mécanique
Une ligne automatique contient plus de composants qu'une machine de profilage autonome.
La maintenance devrait donc inclure à la fois des systèmes mécaniques et de contrôle.
Les domaines peuvent inclure :
- former des rouleaux,
- arbres,
- roulements,
- guides,
- rouleaux d'alimentation,
- outillage de poinçonnage,
- coupeurs,
- moteurs,
- boîtes de vitesses,
- hydraulique,
- systèmes d'asservissement,
- capteurs,
- câbles,
- Matériel PLC,
- convoyeurs,
- équipement de transfert,
- et dispositifs de sécurité.
Les données de production peuvent également prendre en charge la maintenance.
Si un capteur commence à générer des alarmes intermittentes répétées ou si un alimentateur nécessite une correction croissante, ces tendances peuvent indiquer des problèmes en développement avant qu'une défaillance complète ne se produise.
Questions à poser avant de concevoir une ligne de formage automatique de rouleaux
Avant de définir les équipements, les fabricants devraient répondre à plusieurs questions pratiques.
Quels profils faut-il produire ?
Fournir des dessins complets.
Quel matériel sera traité ?
Définissez la qualité, l'épaisseur, la largeur, le revêtement et la taille de la bobine.
Quelles fonctionnalités nécessitent un poinçonnage ?
Fournir des motifs de trous et de fentes.
Où doit se produire le poinçonnage ?
Évaluer le pré-poinçonnage et le post-poinçonnage par rapport à la géométrie finie.
Quelles longueurs finies sont nécessaires ?
Identifier les longueurs normales et maximales.
Combien de spécifications de produits fonctionneront ?
Cela affecte l’outillage et la stratégie de recette.
À quelle fréquence les produits changeront-ils ?
La fréquence de changement influence la valeur de l'outillage réglable et des paramètres stockés.
Comment les produits doivent-ils quitter la ligne ?
Définir la réception manuelle, les convoyeurs, le déchargement automatique, le tournage ou l'empilage.
Quel est l'objectif réel de production ?
Calculez la sortie en utilisant le processus complet plutôt que de former uniquement la vitesse.
Quelles données de production sont utiles ?
Collectez des informations prenant en charge la qualité, la maintenance, la planification ou le dépannage.
Conclusion
Un ligne de roll forming automatique intègre plusieurs opérations de fabrication afin que la bobine métallique puisse passer de la matière première à un profil fini grâce à un processus coordonné.
Selon le produit, le système peut inclure le décoincement, le nivellement, l'alimentation servo, le poinçonnage, le profilage, la mesure, la découpe, le déchargement, le tournage, l'empilage et le contrôle des données de production.
La clé d'une automatisation réussie n'est pas simplement d'ajouter plus de machines ou de capteurs.
Chaque étape doit correspondre au produit et aux étapes qui l'entourent La capacité de poinçonnage doit correspondre à la densité des trous L'alimentation servo doit rester synchronisée avec l'outillage Le formage des rouleaux doit rester mécaniquement stable La coupe doit supporter le profil fini Le déchargement doit dégager les pièces suffisamment rapidement pour éviter de ralentir la ligne.
La capacité de production réelle est donc déterminée par le système complet plutôt que par la vitesse maximale de laminage.
Les fabricants qui planifient la production automatisée de profilés doivent commencer par le dessin fini, cartographier chaque étape de traitement requise, identifier les goulots d'étranglement probables, puis sélectionner le niveau d'automatisation qui améliore le flux de fabrication réel.
FAQ
Qu'est-ce qu'une ligne de profilage
Une ligne de profilage automatique est un système intégré de traitement des métaux qui peut combiner la manipulation des bobines, le nivellement, l'alimentation, le poinçonnage, le profilage, la découpe, le déchargement et d'autres opérations sous contrôle coordonné.
Le poinçonnage et le profilage peuvent-ils être réalisés sur la même chaîne de production ?
Oui. De nombreuses lignes perforent des trous, des fentes ou d'autres caractéristiques avant ou après le formage en fonction du profil fini La séquence de processus correcte doit être déterminée à partir des exigences de dessin et de tolérance du produit.
Qu'est-ce qui limite la vitesse d'une ligne de laminage automatique
Le goulot d'étranglement peut être le poinçonnage, l'alimentation par servo, le formage, la coupe, le déchargement, les changements de bobine ou le changement de produit. La vitesse maximale de formage en rouleau ne représente pas à elle seule la capacité réelle du produit fini.
Une ligne de profilage entièrement automatique est-elle toujours meilleure ?
Non. Le niveau d'automatisation approprié dépend de la variété du produit, du volume de production, de la fréquence de changement, des exigences de main-d'œuvre, de la manipulation des matériaux et des goulots d'étranglement réels de la fabrication. Une ligne plus simple peut être plus pratique pour une production stable et moins complexe.
Quelles sont les informations nécessaires pour concevoir une ligne de profilage automatique ?
Les informations importantes comprennent les dessins de profilés finis, les spécifications des matériaux, l'épaisseur, la largeur de la bande, les modèles de poinçonnage, les longueurs des produits, les tolérances, la gamme de produits, les exigences de changement, les objectifs de production et les besoins de manipulation en aval.
Besoin de planifier une ligne de formage automatique de rouleaux ?
Une ligne automatisée doit être configurée autour du profil réel, du matériau, du motif de poinçonnage, de la séquence de formage, de la méthode de coupe, de la capacité de production et des exigences de manipulation Si vous évaluez un nouveau système de production intégré, contactez JBLDIE pour discuter de vos dessins de profil et de votre processus de fabrication.
 French
 English
 Arabic
 Russian
 Spanish