
تشكيل لفائف الفولاذ المجلفن: كيفية منع تلف الطلاء
جدول المحتويات
يستخدم الملف الفولاذي المجلفن على نطاق واسع لإنتاج الأقواس الكهروضوئية، ومقاطع البناء، ومكونات الأسقف، والقنوات وغيرها من المنتجات المعدنية الخارجية. يحمي طلاء الزنك الفولاذ الأساسي، ولكن يمكن خدش هذا السطح أو وضع علامة عليه أو تلويثه أثناء مرور الشريط عبر الأدلة وبكرات التسوية واللكمات ومحطات التشكيل ومعدات القطع.
لا يحدث تلف الطلاء دائمًا بسبب المواد الخام الرديئة. قد ينشأ من خلوص غير صحيح للأدوات، أو بكرات متسخة، أو ضغط توجيه مفرط، أو تغذية غير مستقرة، أو جزيئات معدنية محاصرة، أو معالجة غير مناسبة للمنتج النهائي.
توضح هذه المقالة:
- لماذا يتم استخدام الطلاءات المجلفنة
- ما هي المعلومات المادية التي ينبغي تأكيدها
- حيث يحدث تلف الطلاء في خط الإنتاج
- كيف تتطور الخدوش وعلامات الضغط وتراكم الزنك
- كيف يؤثر تصميم الأدوات على السطح المجلفن
- ما هي الضوابط اللازمة أثناء التثقيب والقطع
- كيف ينبغي إدارة التشحيم والتنظيف
- ما الذي يجب تضمينه في فحص الملف الشخصي النهائي
- كيفية استكشاف عيوب الطلاء المتكررة وإصلاحها
الطريقة الأكثر فعالية لحماية لفائف الفولاذ المجلفن هي التحكم في كل سطح يلامس المادة. تعتبر الأدوات السلسة والخلوص الصحيح والمحاذاة المستقرة ومسارات الإنتاج النظيفة والتعامل المدعوم مع المنتج أكثر موثوقية من محاولة إصلاح المقاطع التالفة بعد التشكيل.
ما هو لفائف الصلب المجلفن؟
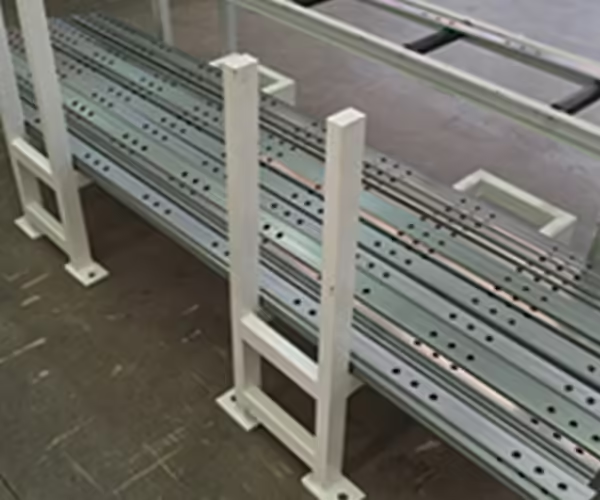
لفائف الفولاذ المجلفن عبارة عن شريط فولاذي مطلي بالزنك لتحسين الحماية من التآكل. في الجلفنة المستمرة، يتم تنظيف الشريط الفولاذي وتغليفه وإعادة لفه في ملف قبل توفيره للتصنيع اللاحق.
ال الجلفنة بالغمس الساخن تخلق العملية طبقة واقية من الزنك على الفولاذ. يمكن أن يوفر الزنك حماية للحاجز وحماية مضحية، مما يساعد على حماية الفولاذ المكشوف عندما يظل الطلاء مستمرًا ويتم تطبيقه بشكل صحيح.
اعتمادًا على المنتج والمواصفات، قد يشتمل الملف المطلي على:
- الفولاذ المجلفن المطلي بالزنك
- سبائك الصلب المطلية بالزنك والحديد
- الفولاذ المطلي بالزنك والألمنيوم
- فولاذ مطلي بالزنك والألمنيوم والمغنيسيوم
- الفولاذ المجلفن المطلي مسبقًا
- منتجات صفائح معدنية أخرى مطلية
يجب ذكر نظام الطلاء الدقيق في مواصفات المادة. بالإشارة إلى كل ملف مطلي ببساطة على أنه “، لا يوفر الفولاذ المجلفن معلومات كافية لتصميم الأدوات أو فحص الجودة.
لماذا يتم استخدام لفائف الصلب المجلفن للأقواس الكهروضوئية
تتعرض مقاطع التركيب الكهروضوئية للمطر والرطوبة وتغير درجات الحرارة والظروف الخارجية الأخرى. يتم اختيار الفولاذ المجلفن بشكل شائع لأنه يجمع بين القوة الهيكلية وقابلية التصنيع والحماية من التآكل.
تشمل المنتجات المشكلة النموذجية ما يلي:
- أقواس تثبيت القناة C
- قضبان القناة U
- قنوات تبختر مشقوقة
- مدادات على شكل حرف Z
- مشاركات الدعم الأرضي
- أعضاء تستعد
- ملامح تركيب السقف
- مكونات الموصل
جينبوليدا آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية تم تصميم Range لإنتاج مقاطع C- وU- وما يتصل بها من تركيبات شمسية من مواد قائمة على الملفات.
تأكيد مواصفات لفائف الصلب المجلفن
يحتاج مهندسو الأدوات إلى أكثر من سمك الملف وعرضه. يجب مراجعة مواصفات المواد الكاملة قبل تصميم أنظمة تشكيل اللف والتثقيب.
يقدم:
- درجة الصلب الأساسية
- قوة العائد
- قوة الشد
- استطالة
- سمك الاسمي
- تحمل السماكة
- عرض الشريط
- التسامح مع عرض الشريط
- نوع الطلاء
- تسمية الطلاء
- كتلة الطلاء أو سمكه
- المعالجة السطحية
- متطلبات اللمعان أو المظهر
- القطر الداخلي للملف
- القطر الخارجي للملف
- الحد الأقصى لوزن الملف
- زيت الحماية أو التخميل
- حالة السطح النهائي المطلوبة
قوة الفولاذ الأساسية
عادةً ما ينتج الفولاذ عالي القوة المزيد من الزنبرك الخلفي ومقاومة أكبر للتشكيل. قد يتطلب ذلك تسلسل تشكيل مختلفًا وأعمدة أكثر صلابة وفجوات أسطوانية يتم التحكم فيها بعناية.
إذا تم اختبار الآلة بمادة ناعمة ولكنها تعمل لاحقًا بملف فولاذي مجلفن عالي القوة، فقد يظهر المظهر الجانبي ما يلي
- زوايا الانحناء غير صحيحة
- اختلاف شفة
- تطور الملف الشخصي
- زيادة ضغط الأسطوانة
- علامات السطح
- حمل محرك أعلى
ولذلك يجب أن يستخدم اختبار قبول المصنع مادة تمثل ظروف الإنتاج الفعلية.
نوع الطلاء ومعالجة السطح
لا تتصرف الطلاءات المختلفة بشكل مماثل أثناء الانحناء أو التثقيب أو التلامس المنزلق. قد يتطلب السطح المعالج بالزيت أو التخميل أو الفيلم الواقي معالجة مختلفة عن السطح الجاف الحساس للمظهر.
قبل الموافقة على تكوين الجهاز، وضح:
- ما إذا كان زيت التشحيم موجودًا بالفعل
- ما إذا كان مسموحًا باستخدام مواد تشحيم إضافية
- ما إذا كان سيتم رسم الملف الشخصي النهائي
- ما إذا كان يتم استخدام فيلم وقائي
- ما إذا كان يجب أن يظل الفيلم متصلاً بعد التشكيل
- ما هي العيوب السطحية المقبولة
- كيف سيتم قياس تلف الطلاء
حيث يحدث ضرر الطلاء
يمر الملف الفولاذي المجلفن عبر عدة نقاط اتصال. يمكن لأي واحد منهم إنشاء خدش مستمر أو علامة متكررة.
| منطقة الإنتاج | عيب نموذجي | السبب المحتمل |
|---|---|---|
| تحميل الملف | تلف الحافة أو الخدوش | رفع غير صحيح أو دعم الملف |
| فك اللفائف | فرك الحافة | الملف غير متمركز |
| وحدة التسوية | علامات الضغط الموازية | الضغط الزائد على الأسطوانة أو التلوث |
| دليل الدخول | خدش طولي مستمر | دليل ضيق جدا أو خشن |
| مغذية مؤازرة | علامات القبضة المتكررة | ضغط لقط مفرط |
| محطة اللكم | نتوءات أو تشققات طلاء أو علامات سحب | إزالة غير صحيحة أو أدوات مهترئة |
| تشكيل بكرات | الخدوش أو التقاط الزنك أو التقشر | الأسطح الخشنة أو الحطام أو التشوه المفرط |
| وحدة القطع | حافة القطع التالفة أو التشوه | أداة القطع البالية أو ضعف الدعم |
| جدول النفاد | خدوش السطح السفلي | طاولة خشنة أو جزيئات محاصرة |
| منطقة التراص | علامات التأثير أو خطر تلطيخ الأبيض | التعامل غير المنضبط أو التخزين الرطب |
غالبًا ما يكشف موقع ونمط الخلل عن مكان نشأته.
على سبيل المثال:
- عادةً ما يأتي الخدش المستمر من دليل ثابت أو أسطوانة ملوثة.
- قد تأتي العلامات المتكررة على فترات زمنية ثابتة من أداة دوارة واحدة.
- يشير الضرر بالقرب من الثقوب المثقوبة فقط إلى وجود مشكلة في الخلوص أو التجريد.
- غالبًا ما تأتي العلامات الموجودة على السطح السفلي فقط من معدات الاستلام والتكديس.
منع الضرر أثناء تحميل الملف
تبدأ حماية السطح قبل دخول الملف إلى الماكينة.
استخدم معدات معالجة الملفات المناسبة
يجب رفع الملفات ونقلها بمعدات مصممة لتناسب وزنها وعرضها واتجاهها. قد تؤدي مواضع الشوكة أو السلاسل أو ملحقات الرفع غير الصحيحة إلى انبعاج حواف الملف أو إتلاف الأغطية الخارجية.
يجب أن تمنع عملية التحميل ما يلي
- تأثير الملف
- ملامسة الحافة للأرض
- الضغط المفرط
- الانزلاق عبر الأسطح الخشنة
- الاتصال بمعدات الرفع الحادة
- التعرض للمياه أو الملوثات
افحص الملف قبل التحميل
سجل أي ضرر موجود قبل بدء الإنتاج.
يجب أن يغطي التفتيش الوارد ما يلي:
- تحديد الملف
- حالة التغليف
- حالة الحافة
- تلف الغلاف الخارجي
- خدوش السطح
- التعرض للماء
- تلطيخ الصدأ أو التخزين الرطب
- تصغير الملف
- شهادة المواد
وهذا يمنع أن تُنسب عيوب المواد الخام بشكل غير صحيح إلى آلة التشكيل.
توسيط الملف بشكل صحيح
قد يؤدي تحميل الملف بعيدًا عن المركز إلى إجبار الشريط على جانب واحد من الأدلة. يمكن للمشغلين بعد ذلك تشديد الدليل للتحكم في الحركة، مما يؤدي إلى حدوث خدوش مستمرة.
يجب محاذاة الخط المركزي لفك اللفائف والخط المركزي للتسوية وخط التشكيل المركزي أثناء التثبيت وفحصها بعد إجراء صيانة رئيسية.
التحكم في ضغط التسوية
تعمل آلة التسوية على تقليل انحناء الملف قبل التغذية والتثقيب والتشكيل. يجب أن يقوم بتسطيح الشريط دون خلق ضغط سطحي غير ضروري.
ضغط التسوية المفرط
عندما يتم ضبط البكرات العلوية والسفلية بإحكام شديد، قد يظهر الشريط:
- خطوط الضغط الموازية
- تلميع السطح
- تلطيخ الزنك
- أنماط البصمة الدوارة
- تصلب العمل غير الضروري
- تشويه الشريط الجديد
قد تصبح المشكلة أكثر وضوحًا على المواد المجلفنة الساطعة أو الحساسة للمظهر.
التسوية غير كافية
يسمح ضغط التسوية القليل جدًا ببقاء الملف. قد يرتفع الشريط أو يتحرك جانبيًا أو يتغذى بشكل غير متسق، مما يؤدي إلى خدوش في اتجاه مجرى النهر وأخطاء في موضع الثقب.
يجب على المشغلين تسجيل الإعدادات المناسبة لكل درجة وسمك مادة. يمكن أن توفر الوصفة نقطة بداية، ولكن يجب التحقق من حالة الملف الوارد.
حافظ على تعديل أدلة الدخول بشكل صحيح
يجب أن تحدد أدلة الدخول الشريط دون تثبيته بإحكام.
من الأخطاء الشائعة استخدام الأدلة الجانبية لإجبار الشريط غير المستقر على وضعه في موضعه. وهذا يخلق احتكاكًا على طول حافة الشريط أو السطح الرئيسي.
يجب أن تكون الأدلة:
- ناعم
- نظيف
- محاذاة بشكل صحيح
- خالية من نتوءات
- مناسبة للطلاء
- تم تعديله بأقل قدر من التخليص اللازم
- مدعومة حتى لا تهتز
إذا تحرك الشريط بشكل متكرر جانبًا، قم بفحص موضع الملف والتسوية والخط المركزي للآلة قبل تطبيق المزيد من ضغط التوجيه.
استخدم أسطح الاتصال القابلة للاستبدال
قد تستخدم مكونات الدليل عالية التلامس أسطح تآكل قابلة للاستبدال عندما تكون مناسبة للتطبيق. يجب ألا تحتوي المادة المختارة على جزيئات صلبة أو تتفاعل بشكل سلبي مع السطح المجلفن.
يجب تضمين أجزاء التآكل في الفحص الروتيني لأنه حتى النتوء الصغير يمكن أن يسبب خدشًا على طول دفعة الإنتاج بأكملها.
تحسين تصميم الأسطوانة التشكيل
تحدد بكرات التشكيل مدى وصول الشريط تدريجيًا إلى شكله النهائي. يمكن لتسلسل التشكيل العدواني أن يضع ضغطًا مفرطًا على الطلاء.
استخدم تسلسل التشكيل المتحكم فيه
يجب أن تقوم كل محطة بجزء مناسب من التشوه الكلي. يمكن أن تؤدي محاولة إكمال انحناء كبير على عدد قليل جدًا من المحطات إلى إنشاء ما يلي
- إجهاد الطلاء الموضعي
- يتقشر بالقرب من خطوط الانحناء
- علامات الضغط السطحي
- موجة الحافة
- تطور الملف الشخصي
- الربيع المفرط
تلاحظ جمعية الجلفنة الأمريكية في كتابها الأسئلة الشائعة حول الفولاذ المجلفن يمكن أن يساعد نصف قطر الانحناء الأكبر والانحناء المتحكم فيه في تقليل احتمالية تلف الطلاء أثناء التصنيع. على الرغم من أن الصفائح المجلفنة بشكل مستمر والمنتجات المجلفنة بالغمس الساخن بعد التصنيع هي أشكال مواد مختلفة، إلا أن المبدأ العام يظل مفيدًا: التشوه الموضعي الشديد يخلق ضغطًا أكبر على الطلاء.
تجنب نصف قطر الانحناء الصغير دون داع
يعتمد الحد الأدنى المناسب لنصف القطر الداخلي على:
- ليونة الصلب الأساسية
- سمك المادة
- نوع الطلاء
- حالة الطلاء
- اتجاه الانحناء
- متطلبات المنتج النهائي
قد يكون نصف القطر الصغير ضروريًا للتجميع، ولكن يجب تأكيده من خلال الاختبار بدلاً من افتراضه من خلال سحب فولاذي غير مطلي.
تحقق من هندسة حافة الأسطوانة
يمكن أن تؤدي التحولات الحادة للأسطوانة إلى تركيز الضغط. يجب تصميم حواف الأدوات لدعم الانحناء المطلوب دون قطع الطلاء أو كشطه أو قرصه.
يجب أن تأخذ ملفات تعريف الأسطوانة أيضًا في الاعتبار ما يلي
- تحمل سمك المادة
- سبرينغباك
- نمو شفة
- حالة الحافة
- مواقع لكمة
- الاستقامة النهائية
الحفاظ على أسطح الأسطوانة الناعمة والنظيفة
حتى البكرات المُشكَّلة بدقة يمكن أن تلحق الضرر بالملف الفولاذي المجلفن عندما تصبح أسطحها ملوثة.
التقاط الزنك
قد يؤدي الضغط المتكرر والاتصال المنزلق إلى نقل الزنك أو أي بقايا أخرى إلى الأسطوانة. يؤدي التراكم إلى تغيير شكل الأسطوانة الفعال وإنشاء نقاط اتصال مرتفعة.
وتشمل التأثيرات المحتملة:
- علامات السطح المتكررة
- تغيير أبعاد الملف الشخصي
- زيادة الاحتكاك
- تلطيخ الطلاء
- حركة الشريط غير المنتظمة
يجب إيقاف الخط وتنظيفه قبل أن يؤدي تراكم صغير إلى إتلاف دفعة كبيرة.
الجسيمات المعدنية المدمجة
يمكن أن يؤدي التثقيب والقطع إلى توليد الرخويات وشظايا النتوءات والجزيئات المعدنية الدقيقة. إذا دخلت هذه إلى محطات التشكيل، فإنها يمكن أن تصبح محاصرة بين الشريط والبكرات.
قد ينتج جسيم صلب واحد خدشًا طويلًا قبل اكتشافه.
تشمل الضوابط الجيدة ما يلي:
- مزالق الخردة الفعالة
- يغطي بين العمليات
- التجميع المغناطيسي أو الميكانيكي عند الاقتضاء
- تنظيف الأسطوانة المجدولة
- طاولات نفاد نظيفة
- فصل أعمال الطحن عن منطقة التشكيل
تشطيب سطح الأسطوانة
يجب إنتاج الأسطح الأسطوانية وصيانتها وفقًا لمتطلبات السطح النهائي. قد تنتقل الخشونة وخطوط التصنيع والحفر والتآكل إلى الشريط المجلفن.
يجب إصلاح البكرات التالفة أو استبدالها. يجب على المشغلين عدم استخدام طرق التنظيف الصارمة التي تؤدي إلى حدوث خدوش جديدة على الأدوات.
تقليل الضرر أثناء اللكم
تحتوي المقاطع الكهروضوئية في كثير من الأحيان على ثقوب مستديرة وفتحات ممدودة. يمكن أن يؤدي التثقيب إلى إتلاف الطلاء المحيط بهذه الميزات في حالة ارتداء الأدوات أو ضبطها بشكل غير صحيح.
جينبوليدا معدات تثقيب الرفوف الكهروضوئية الشمسية يتضمن أنظمة متعددة المحطات لإنتاج ميزات مختلفة للقوس الكهروضوئي.
استخدم التخليص الصحيح للثقب حتى الموت
يمكن أن يؤدي التخليص غير الصحيح إلى:
- نتوءات ثقيلة
- تمزق
- ثقوب مشوهة
- تكسير الطلاء
- سحب سبيكة
- قوة التجريد المفرطة
- ارتداء لكمة سريعة
يجب أن يكون الخلوص مطابقًا لقوة المادة وسمكها. عندما تقوم إحدى الآلات بمعالجة العديد من مواصفات ملفات الفولاذ المجلفن، يجب توثيق متطلبات الأدوات لكل نطاق.
التحكم في إزالة البزاقة
يمكن سحب البزاقة التي تظل متصلة باللكمة لأعلى والضغط عليها في القسم التالي من الشريط. قد يتسبب ذلك في ظهور علامات عميقة أو تثقيب مزدوج أو تلف الأداة.
قد يتطلب التحكم الموثوق في البزاقة ما يلي
- الإغاثة المناسبة للموت
- هندسة لكمة مناسبة
- فراغ أو المساعدة الجوية
- مزالق الخردة
- أجهزة الاستشعار
- التنظيف المنتظم
دعم القطاع
يجب أن يظل الشريط ثابتًا أثناء التثقيب. يمكن للحركة غير المدعومة أن تشوه المنطقة المحيطة بالفتحة أو تسمح للسطح بالفرك على الأدوات.
للحصول على مقارنة أوسع لترتيبات التثقيب المتكاملة، راجع آلة تثقيب الأقواس الشمسية: الأنظمة المضمنة مقابل الأنظمة المنفصلة.
حدد التشحيم بعناية
يمكن أن يؤدي التشحيم إلى تقليل الاحتكاك وقوة التشكيل والتقاط الزنك، ولكن يجب أن يكون متوافقًا مع العمليات النهائية ومتطلبات المنتج النهائي.
قبل إدخال مادة التشحيم، تحقق من:
- توافق الطلاء
- توافق الفيلم الوقائي
- متطلبات الطلاء أو الربط
- متطلبات اللحام
- عملية التنظيف
- الضوابط البيئية ومكان العمل
- حدود البقايا
- كمية التطبيق
قد تجذب مواد التشحيم الزائدة الجزيئات وتلوث البكرات، في حين أن عدم كفاية التشحيم قد يزيد الاحتكاك.
يُفضل نظام التطبيق المتحكم فيه على التطبيق اليدوي غير المتسق. الهدف هو توفير التشحيم اللازم دون إغراق الشريط أو إنشاء بقايا غير متساوية.
لا تخلط مواد التشحيم دون مراجعة
قد يقوم موردو الملفات المختلفون بتوفير المواد بزيوت مطاحن مختلفة أو معالجات سطحية. قد تؤدي إضافة منتج آخر دون اختبار التوافق إلى ظهور تلطيخ أو سوء التنظيف أو احتكاك غير متناسق.
سجل حالة السطح الوارد ومواد التشحيم المعتمدة لكل مواصفات مادة.
حماية الطلاء أثناء القطع
يؤدي القطع إلى إنشاء حافة جديدة وقد يؤدي أيضًا إلى تشويه المظهر الجانبي إذا كانت الأداة مهترئة أو غير مدعومة.
يفتش:
- تربيع نهاية القطع
- ارتفاع لدغ
- تشوه النهاية
- تلف الطلاء بالقرب من القطع
- ارتداء الأداة
- دعم الملف الشخصي
- إزالة الخردة
يجب أن يتطابق قالب القطع مع المظهر الجانبي المكتمل. إذا لم يكن المظهر الجانبي مدعومًا بالكامل، فقد يؤدي القطع إلى سحق الحواف أو كشط السطح المطلي.
يجب أن تدعم طاولة الاستقبال المنتج أيضًا مباشرة بعد القطع. يجب ألا تسقط المقاطع الطويلة على الأسطح المعدنية.
تحسين التعامل مع الملف الشخصي النهائي
لا يزال من الممكن أن يتلف ملف التعريف المؤهل بعد مغادرة الجهاز.
جداول النفاد
يجب أن تكون جداول النفاد:
- نظيف
- ناعم
- محاذاة بشكل صحيح
- طويلة بما فيه الكفاية للمنتج
- خالية من السحابات المكشوفة
- قادرة على دعم الملف الشخصي دون الترهل
يجب فحص شرائط أو بكرات التلامس بحثًا عن الجزيئات المدمجة.
التراص التلقائي
يمكن أن يؤدي التراص التلقائي إلى تقليل التأثير غير المنضبط والسحب اليدوي. ومع ذلك، يجب أن يتناسب المكدس مع هندسة الملف الشخصي وطوله.
يجب ألا تتصادم المنتجات أو تنزلق بشكل مفرط أو تصبح محاصرة أثناء النقل.
جينبوليدا معدات مساعدة لآلة التشكيل يمكن أخذها في الاعتبار عندما يتطلب الخط تحسينًا في الاستلام أو التراص أو التعامل الآلي مع المواد.
التعبئة والتغليف والتخزين
يجب تخزين المقاطع المنتجة حديثًا في حالة جافة وجيدة التهوية. يمكن أن تساهم المياه المحاصرة بين الأسطح المجلفنة المكدسة بشكل وثيق في تلطيخ التخزين الرطب.
ال إرشادات الحماية من التآكل الصادرة عن جمعية الجلفنة الأمريكية يشرح كيف تطور أسطح الزنك منتجات تآكل وقائية في ظل دورات الغلاف الجوي الرطبة والجافة العادية. ومع ذلك، أثناء التخزين، يجب تجنب الرطوبة المحاصرة لفترة طويلة.
تشمل الضوابط المفيدة ما يلي:
- التخزين الجاف
- التراص التهوية
- الانفصال عن الأرضيات الرطبة
- الحماية من التكثيف
- التعبئة والتغليف المناسبة
- مسارات الصرف
- مسح تعريف الدفعة
فحص الملفات الشخصية المجلفنة بشكل منهجي
يجب أن يستخدم فحص السطح الإضاءة المحددة ومسافة المشاهدة ومعايير القبول.
التفتيش الوارد
تحقق من الملف قبل الإنتاج بحثًا عن الخدوش الموجودة وعدم انتظام الطلاء وتلف الحواف وتلطيخ التخزين الرطب.
التفتيش على المادة الأولى
بعد الإعداد، افحص:
- كلا السطحين الرئيسيين
- حواف الملف الشخصي
- خطوط الانحناء
- ثقوب مثقوبة
- قطع النهايات
- مناطق الاتصال الدليل
- مناطق الاتصال الأسطوانة
- مناطق الاتصال التراص
التفتيش أثناء العملية
التفتيش على فترات زمنية محددة وبعد:
- تغييرات الملف
- تعديلات الأداة
- لكمة أو استبدال القالب
- تنظيف
- يتوقف الخط
- التحولات
- إنذارات غير عادية
لوحة عينة الخلل
تساعد لوحة عينة العيوب المشغلين على التمييز بين اختلاف المظهر المقبول وتلف المعالجة.
ويمكن أن تشمل أمثلة على:
- علامات الضغط الخفيف
- خدوش مرفوضة
- التقاط الزنك
- الأضرار المرتبطة بالدفن
- شقوق الطلاء
- التعامل مع الخدوش
- تلطيخ التخزين الرطب
- عيوب المواد الخام
يجب الاتفاق على معايير القبول بين الشركة المصنعة للمكونات وعملائها.
استكشاف أخطاء عيوب لفائف الفولاذ المجلفن وإصلاحها
| نمط الخلل | مصدر محتمل | التفتيش الأول |
|---|---|---|
| خدش مستقيم مستمر | دليل ثابت أو الحطام المحاصر | أدلة الدخول والخروج |
| علامة متكررة على مسافة متساوية | عيب الأسطوانة الدوارة | محيط الأسطوانة |
| العلامات عبر العرض الكامل | ضغط التسوية أو الأسطوانة القذرة | وحدة التسوية |
| الأضرار حول الثقوب | إزالة لكمة أو أداة البالية | لكمة والموت |
| خدوش في الأسفل فقط | طاولة الاستقبال أو الناقل | منطقة نفاد |
| يتقشر عند خط الانحناء | حالة الانحناء أو الطلاء الشديدة | تشكيل التسلسل والمواد |
| تراكم الزنك على بكرات | الاحتكاك أو الضغط أو التلوث | محطات تشكيل عالية التحميل |
| فرك الحافة | ضعف توسيط الملف | مزيل اللفائف والأدلة |
| خدوش قصيرة عشوائية | جزيئات فضفاضة | المسار المادي بأكمله |
| الرواسب السطحية البيضاء | الرطوبة المحاصرة | التعبئة والتغليف والتخزين |
توقف قبل أن ينتشر الخلل
عندما يظهر خدش متكرر، قد يؤدي استمرار الإنتاج إلى تحويل مشكلة أدوات واحدة إلى ملف مرفوض بالكامل.
الرد المفيد هو:
- أوقف الخط بأمان.
- ضع علامة على آخر منتج مقبول معروف.
- تحديد اتجاه الخلل والتباعد.
- فحص نقطة الاتصال المقابلة.
- تنظيف أو تصحيح المصدر.
- إنتاج مقال أول جديد.
- قم بتأكيد التصحيح قبل إعادة تشغيل الدفعة.
تجنب ضبط عدة محطات في وقت واحد لأن هذا يجعل تحديد السبب الأصلي أكثر صعوبة.
اختبار قبول المصنع باستخدام لفائف الصلب المجلفن
يجب اختبار خط التشكيل المخصص للفولاذ المطلي باستخدام الطلاء المتفق عليه وقوة المادة.
يجب أن يتضمن اختبار قبول المصنع ما يلي:
- تحميل الملف
- التسوية
- تغذية
- اللكم
- تشكيل لفة
- استقامة
- القطع
- استلام
- الإنتاج المستمر
- فحص السطح النهائي
الاختبار فقط باستخدام الفولاذ غير المطلي أو الناعم بشكل غير عادي لا يُظهر حماية الطلاء في ظل ظروف التشغيل الفعلية.
يجب أن يذكر سجل FAT ما يلي:
- درجة المواد
- سمك
- تسمية الطلاء
- حالة سطح الملف
- سرعة التشكيل
- التشحيم
- رسم المنتج
- طريقة التفتيش
- معايير قبول الخلل
الدليل ذو الصلة على آلات معالجة لفائف الصلب للأقواس الكهروضوئية يوفر معلومات إضافية حول أنظمة معالجة الملفات وتسويتها وتثقيبها وتشكيلها وقطعها.
خاتمة
تتطلب حماية الملف الفولاذي المجلفن أثناء التشكيل التحكم في مسار المادة بالكامل. يمكن أن تؤثر معالجة الملفات والتسوية والأدلة والمغذيات واللكمات وبكرات التشكيل والقواطع ومعدات الاستقبال على السطح المطلي بالزنك.
تشتمل عناصر التحكم الرئيسية على معلومات المواد الصحيحة، والتشوه التدريجي، والأدوات السلسة، والخلوص المناسب، والتشحيم المتحكم فيه، وإزالة الخردة الموثوقة، والتنظيف المتكرر، والتعامل المدعوم مع المنتج النهائي.
وينبغي تحليل العيوب من خلال نمطها وموضعها. تشير الخدوش المستمرة عادةً إلى اتصال ثابت، وتشير العلامات المتكررة إلى أدوات دوارة، ويشير الضرر حول الثقوب إلى وجود مشكلة في التثقيب.
لوازم جينبوليدا مخصصة آلات تشكيل الأقواس الشمسية الكهروضوئية, ، معدات التثقيب والأنظمة المساعدة لمعالجة لفائف الفولاذ المجلفن وغيرها من المواد القائمة على الملفات. يمكن للمصنعين تقديم مواصفات المواد ورسومات الملف الشخصي ومتطلبات الطلاء وأهداف الإنتاج من خلال صفحة الاتصال جينبوليدا.
التعليمات
لماذا يتم خدش الملف الفولاذي المجلفن أثناء تشكيل اللفة؟
تأتي الخدوش عادةً من أدلة خشنة أو بكرات ملوثة أو جزيئات معدنية مدمجة أو ضغط جانبي مفرط أو معدات استقبال غير مناسبة. يساعد نمط الخدش في تحديد المصدر. يشير الخط المستمر عادةً إلى اتصال ثابت، بينما تشير العلامات المتكررة على مسافات متساوية غالبًا إلى أسطوانة دوارة تالفة أو ملوثة.
هل يمكن أن يتسبب الانحناء في تقشر الطلاء المجلفن؟
نعم، يمكن أن يساهم التشوه الموضعي المفرط، أو نصف قطر الانحناء الصغير جدًا، أو ليونة المادة غير المناسبة أو حالة الطلاء الهشة في التقشر بالقرب من خطوط الانحناء. يجب أن يقوم تسلسل التشكيل بتوزيع التشوه تدريجياً، ويجب اختبار المادة الفعلية قبل الإنتاج. يجب مراجعة مواصفات الطلاء والفولاذ الأساسي.
هل يجب استخدام مادة التشحيم عند تشكيل لفائف الفولاذ المجلفن؟
قد يقلل التشحيم من الاحتكاك وقوة التشكيل والتقاط الزنك، ولكن يجب أن يكون متوافقًا مع الطلاء والفيلم الواقي والطلاء النهائي أو عمليات اللحام أو الربط. قد يحتوي الملف الوارد بالفعل على زيت مطحنة أو معالجة أخرى. يجب اختبار أي مادة تشحيم إضافية وتطبيقها بكمية خاضعة للرقابة.
ما الذي يسبب تراكم الزنك عند تشكيل البكرات؟
قد يتطور التقاط الزنك من خلال الضغط الزائد، أو التلامس المنزلق، أو الحرارة، أو تشطيب الأسطوانة غير المناسب، أو عدم كفاية التشحيم أو المعالجة المتكررة للمواد الملوثة. بمجرد بدء التراكم، فإنه يغير سطح الأسطوانة ويمكن أن يحدد كل ملف تعريف تالي. يساعد الفحص والتنظيف المجدول على منع الرواسب الصغيرة من التأثير على الدفعة الكاملة.
كيف ينبغي فحص المقاطع المجلفنة بعد التشكيل؟
افحص كلا السطحين والحواف وخطوط الانحناء والثقوب المثقوبة والأطراف المقطوعة ومناطق الاتصال تحت إضاءة محددة. التحقق من الخدوش وعلامات الضغط والتقشر والنتوءات وشقوق الطلاء والخدوش. يجب أن يتم الفحص عند المادة الأولى، وعلى فترات زمنية مخططة، وبعد تغيير الملف، أو تعديل الأدوات، أو التنظيف أو انقطاع الإنتاج.
 Arabic
 English
 Russian
 Spanish
 French