
Формирование катушки из оцинкованной стали: как предотвратить повреждение покрытия
Оглавление
Galvanized steel coil is widely used to produce photovoltaic brackets, construction profiles, roofing components, channels and other outdoor metal products. Its zinc coating protects the underlying steel, but that surface can be scratched, marked or contaminated as the strip passes through guides, leveling rollers, punches, forming stations and cutting equipment.
Coating damage is not always caused by poor raw material. It may originate from incorrect tooling clearance, dirty rollers, excessive guide pressure, unstable feeding, trapped metal particles or unsuitable finished-product handling.
This article explains:
- Why galvanized coatings are used
- Which material information should be confirmed
- Where coating damage occurs in a production line
- How scratches, pressure marks and zinc buildup develop
- How tooling design affects the galvanized surface
- Which controls are needed during punching and cutting
- How lubrication and cleaning should be managed
- What should be included in finished-profile inspection
- How to troubleshoot repeated coating defects
The most effective way to protect galvanized steel coil is to control every surface that contacts the material. Smooth tooling, correct clearance, stable alignment, clean production paths and supported product handling are more reliable than trying to repair damaged profiles after forming.
Что такое катушка из оцинкованной стали?
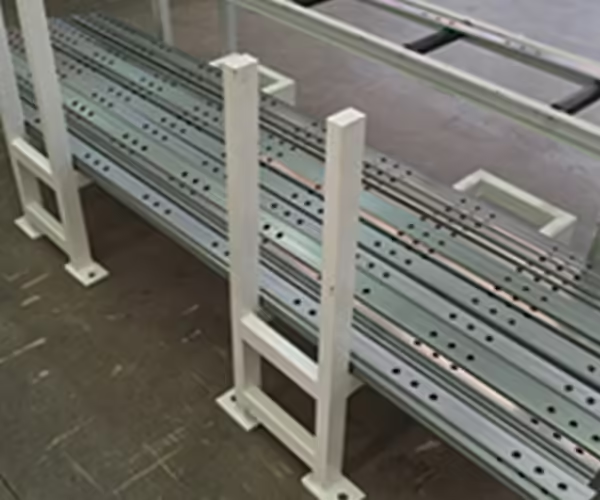
Galvanized steel coil is steel strip coated with zinc to improve corrosion protection. In continuous galvanizing, the steel strip is cleaned, coated and rewound into a coil before being supplied for subsequent manufacturing.
The hot-dip galvanization process creates a zinc-based protective coating on steel. Zinc can provide barrier protection and sacrificial protection, helping protect exposed steel when the coating remains continuous and properly applied.
Depending on the product and specification, coated coil may include:
- Zinc-coated galvanized steel
- Zinc-iron alloy-coated steel
- Zinc-aluminum-coated steel
- Zinc-aluminum-magnesium-coated steel
- Pre-painted galvanized steel
- Other metallic-coated sheet products
The exact coating system should be stated in the material specification. Referring to every coated coil simply as “galvanized steel” does not provide enough information for tooling design or quality inspection.
Почему катушка из оцинкованной стали используется для фотоэлектрических кронштейнов
Photovoltaic mounting profiles are exposed to rain, humidity, temperature variation and other outdoor conditions. Galvanized steel is commonly selected because it combines structural strength, manufacturability and corrosion protection.
Typical formed products include:
- С-канальные монтажные кронштейны
- U-channel rails
- Каналы со щелевыми стойками
- Z-образные прогоны
- Посты наземного обеспечения
- Брекет-члены
- Профили крепления крыши
- Компоненты разъема
Джинболида Машина для формовки кронштейнов для солнечных фотоэлектрических систем range is designed for producing C-, U- and related solar mounting profiles from coil-based materials.
Подтвердите спецификацию катушки из оцинкованной стали
Tooling engineers need more than coil thickness and width. The complete material specification should be reviewed before the roll forming and punching systems are designed.
Обеспечить:
- Base steel grade
- Предел текучести
- Прочность на разрыв
- Удлинение
- Номинальная толщина
- Допуск толщины
- Ширина полосы
- Допуск на ширину полосы
- Тип покрытия
- Coating designation
- Coating mass or thickness
- Surface treatment
- Spangle or appearance requirement
- Внутренний диаметр катушки
- Внешний диаметр катушки
- Максимальный вес катушки
- Protective oil or passivation
- Required finished surface condition
Базовая Сталь Прочность
Higher-strength steel usually produces more springback and greater forming resistance. This can require a different forming sequence, more rigid shafts and carefully controlled roller gaps.
If a machine is tested with soft material but later operates with higher-strength galvanized steel coil, the profile may show:
- Неправильные углы изгиба
- Flange variation
- Поворот профиля
- Increased roller pressure
- Маркировка поверхности
- Higher drive load
The factory acceptance test should therefore use material that represents actual production conditions.
Тип покрытия и обработка поверхности
Different coatings do not behave identically during bending, punching or sliding contact. A surface treated with oil, passivation or protective film may require different handling from a dry, appearance-sensitive surface.
Before approving the machine configuration, clarify:
- Whether lubricant is already present
- Whether additional lubricant is permitted
- Whether the finished profile will be painted
- Whether a protective film is used
- Whether film must remain attached after forming
- Which surface defects are acceptable
- How coating damage will be measured
Где происходит повреждение покрытия
Galvanized steel coil passes through several contact points. Any one of them can create a continuous scratch or repeated mark.
| Production area | Typical defect | Likely cause |
|---|---|---|
| Загрузка катушки | Edge damage or dents | Incorrect lifting or coil support |
| Разматыватель | Edge rubbing | Coil not centered |
| Выравнивающий блок | Parallel pressure marks | Excessive roller pressure or contamination |
| Entry guide | Continuous longitudinal scratch | Guide too tight or rough |
| Сервопитатель | Repeated grip marks | Excessive clamping pressure |
| Пуншировочная станция | Burrs, coating cracks or dragged marks | Incorrect clearance or worn tooling |
| Формовочные валки | Scratches, zinc pickup or flaking | Rough surfaces, debris or excessive deformation |
| Cutting unit | Damaged cut edge or deformation | Worn cutting tool or poor support |
| Выбегающий стол | Bottom-surface scratches | Rough table or trapped particles |
| Stacking area | Impact marks or white staining risk | Uncontrolled handling or wet storage |
The location and pattern of a defect often reveal where it originated.
Например:
- One continuous scratch usually comes from a fixed guide or contaminated roller.
- Repeated marks at a consistent interval may come from one rotating tool.
- Damage only near punched holes indicates a clearance or stripping problem.
- Marks only on the bottom surface often come from receiving and stacking equipment.
Предотвратите повреждение во время загрузки катушки
Surface protection starts before the coil enters the machine.
Используйте подходящее оборудование для манипуляций с катушками
Coils should be lifted and transported with equipment designed for their weight, width and orientation. Incorrect fork positions, chains or lifting attachments may dent coil edges or damage outer wraps.
The loading process should prevent:
- Coil impact
- Edge contact with the floor
- Excessive compression
- Sliding across rough surfaces
- Contact with sharp lifting equipment
- Exposure to water or contaminants
Перед загрузкой осмотрите катушку
Record any existing damage before production begins.
The incoming inspection should cover:
- Идентификация катушки
- Packaging condition
- Состояние края
- Outer-wrap damage
- Поверхностные царапины
- Water exposure
- Rust or wet-storage staining
- Coil telescoping
- Material certificate
This prevents raw-material defects from being incorrectly attributed to the forming machine.
Правильно центрируйте катушку
A coil loaded off-center may force the strip against one side of the guides. Operators may then tighten the guide to control movement, creating continuous scratches.
The decoiler centerline, leveler centerline and forming centerline should be aligned during installation and checked after major maintenance.
Контроль выравнивания давления
The leveling machine reduces coil curvature before feeding, punching and forming. It should flatten the strip without creating unnecessary surface pressure.
Чрезмерное выравнивающее давление
When the upper and lower rollers are set too tightly, the strip may show:
- Parallel pressure lines
- Surface polishing
- Zinc smearing
- Роликовые отпечатки
- Ненужная закалка работы
- Новое искажение полосы
Проблема может стать более заметной на ярком или чувствительном к внешнему виду оцинкованном материале.
Недостаточное выравнивание
Слишком низкое давление выравнивания позволяет сохранить комплект катушек. Полоса может подниматься, перемещаться вбок или непоследовательно питаться, что приводит к царапинам на выходе и ошибкам в положении отверстий.
Операторы должны записывать подходящие настройки для каждого сорта и толщины материала. рецепт может служить отправной точкой, но состояние входящей катушки все равно следует проверять.
Держите руководства по входу правильно отрегулированными
Направляющие входа должны располагать полосу, не зажимая ее плотно.
Распространенной ошибкой является использование боковых направляющих для принудительного введения нестабильной полосы в положение. Это создает трение вдоль края полосы или основной поверхности.
Руководства должны быть такими
- Гладкий
- Чистый
- Правильно выровнены
- Без заусенцев
- Подходит для покрытия
- Отрегулировано с минимальным необходимым зазором
- Поддерживаются, чтобы они не могли вибрировать
Если полоса неоднократно движется вбок, проверьте положение катушки, выравнивание и осевую линию машины, прежде чем оказывать большее направляющее давление.
Используйте сменные контактные поверхности
Высококонтактные направляющие компоненты могут использовать сменные изнашиваемые поверхности там, где это подходит для применения. выбранный материал не должен внедрять твердые частицы или отрицательно реагировать с оцинкованной поверхностью.
Износные детали должны быть включены в плановый осмотр, поскольку даже небольшой заусенец может создать царапину на всей производственной партии.
Оптимизируйте конструкцию формовочного ролика
Формовочные валки определяют, насколько постепенно полоса достигает своего конечного профиля. агрессивная последовательность формования может создать чрезмерную нагрузку на покрытие.
Используйте контролируемую последовательность формования
Каждая станция должна выполнять соответствующую часть общей деформации Попытка завершить большой изгиб над слишком небольшим количеством станций может создать
- Локализованное напряжение покрытия
- Отслаивание возле линий изгиба
- Знаки поверхностного давления
- Краевая волна
- Поворот профиля
- Чрезмерный рекспербэк
Американская ассоциация гальванизаторов отмечает в своем оцинкованная сталь FAQ что большие радиусы изгиба и контролируемый изгиб могут помочь уменьшить возможность повреждения покрытия во время изготовления. Хотя непрерывно оцинкованные листовые и после изготовления горячеоцинкованные изделия представляют собой разные формы материала, общий принцип остается полезным: сильная локализованная деформация создает большее напряжение покрытия.
Избегайте ненужных малых радиусов изгиба
Минимальный подходящий внутренний радиус зависит от
- Пластичность базовой стали
- Толщина материала
- Тип покрытия
- Состояние покрытия
- Направление изгиба
- Требование к готовой продукции
Для сборки может потребоваться небольшой радиус, но его следует подтвердить путем испытаний, а не предполагать на основе чертежа стали без покрытия.
Проверьте геометрию края ролика
Острые роликовые переходы могут концентрировать давление. кромок инструментов должны быть спроектированы так, чтобы поддерживать необходимый изгиб без резки, соскабливания или защемления покрытия.
На профили роликов также должны приходиться
- Допуск толщины материала
- Спрингбек
- Рост фланца
- Состояние края
- Пунш-локации
- Окончательное выпрямление
Поддерживайте гладкие и чистые поверхности роликов
Даже прецизионные ролики могут повредить рулон оцинкованной стали, когда их поверхности загрязняются.
Zinc Pickup
Повторное давление и скользящий контакт могут перенести цинк или другой остаток на ролик. накопление изменяет эффективную форму ролика и создает приподнятые точки контакта.
Возможные эффекты включают в себя
- Повторные метки поверхности
- Изменение размеров профиля
- Повышенное трение
- Мазка покрытия
- Нерегулярное движение полосы
Линию следует остановить и очистить, прежде чем небольшое накопление повредит большую партию.
Embedded Metal Particles
Пробивка и резка могут привести к образованию пробок, фрагментов заусенцев и мелких металлических частиц. Если они попадут на станции формования, они могут застрять между полосой и роликами.
Одна твердая частица может образовать длинную царапину, прежде чем ее обнаружат.
Хорошие элементы управления включают в себя:
- Эффективные ломоотводы
- Обложки между операциями
- Магнитный или механический сбор, где это необходимо
- Плановая роликовая чистка
- Чистые столы для биения
- Отделение шлифовальных работ от участка формования
Roller Surface Finish
Поверхности ролика должны быть изготовлены и обслуживаться в соответствии с требованиями к готовой поверхности. шероховатость, линии механической обработки, точечная обработка и коррозия могут передаваться на оцинкованную полосу.
Поврежденные ролики следует отремонтировать или заменить Операторы не должны использовать агрессивные методы очистки, которые создают новые царапины на оснастке.
Reduce Damage During Punching
Фотоэлектрические профили часто содержат круглые отверстия и удлиненные прорези. перфорация может повредить покрытие вокруг этих элементов, если инструменты изношены или неправильно установлены.
Джинболида Оборудование для штамповки солнечных фотоэлектрических стоек включает многостанционные системы для изготовления различных фотоэлектрических кронштейнов.
Use Correct Punch-to-Die Clearance
Неправильный зазор может привести к
- Тяжелые заусенцы
- Разрыв
- Искаженные дырки
- Покрытие растрескивание
- Слизняк тянет
- Чрезмерная сила зачистки
- Быстрый износ пуансона
Зазор должен быть согласован с прочностью и толщиной материала. когда одна машина обрабатывает несколько спецификаций оцинкованной стальной катушки, требования к оснастке должны быть документированы для каждого диапазона.
Control Slug Removal
Затвор, который остается прикрепленным к пуансону, можно вытянуть вверх и вдавить в следующую секцию полосы. Это может вызвать глубокие следы, двойную штамповку или повреждение инструмента.
Надежное управление пробки может потребовать
- Правильный рельеф штампа
- Подходящая геометрия пуансона
- Вакуумная или воздушная помощь
- Ломовые желоба
- Датчики
- Обычная уборка
Support the Strip
Полоса должна оставаться стабильной во время штамповки. неопорное движение может деформировать область вокруг отверстия или позволить поверхности тереться об инструмент.
Более широкое сравнение интегрированных пробивочных устройств см Солнечная перфорационная машина: встроенная или отдельные системы.
Select Lubrication Carefully
Смазка может уменьшить трение, силу формования и поглощение цинка, но она должна быть совместима с последующими операциями и требованиями к готовой продукции.
Перед введением смазки проверьте:
- Совместимость покрытия
- Защитная пленочная совместимость
- Требования к покраске или склеиванию
- Требования к сварке
- Процесс очистки
- Экологический и рабочий контроль
- Пределы остатков
- Количество заявки
Избыток смазки может притягивать частицы и загрязнять ролики, а недостаточная смазка может увеличить трение.
Система контролируемого нанесения предпочтительнее непоследовательного ручного применения. цель состоит в том, чтобы обеспечить необходимую смазку без затопления полосы или создания неравномерного остатка.
Do Not Mix Lubricants Without Review
Различные поставщики катушек могут предоставить материал с различными маслами мельницы или обработки поверхности. добавление другого продукта без тестирования совместимости может создать окрашивание, плохую очистку или непостоянное трение.
Запишите состояние входящей поверхности и утвержденную смазку для каждой спецификации материала.
Protect the Coating During Cutting
Резка создает свежий край, а также может деформировать профиль, если инструмент изношен или не поддерживается.
Осмотреть:
- Сквернословие на конце
- Высота заусенца
- Деформация торца
- Повреждение покрытия возле разреза
- Износ инструмента
- Поддержка профиля
- Удаление лома
Режущая матрица должна соответствовать завершенному профилю. если профиль не полностью поддерживается, разрез может раздавить фланцы или соскрести покрытую поверхность.
Приемный стол также должен поддерживать изделие сразу после резки Длинные профили не должны падать на металлические поверхности.
Improve Finished-Profile Handling
Квалифицированный профиль все равно может быть поврежден после выхода из машины.
Run-Out Tables
Столы для выбега должны быть следующими
- Чистый
- Гладкий
- Правильно выровнены
- Достаточно долго для продукта
- Без открытых крепежных элементов
- Способен поддерживать профиль без провисания
Контактные полосы или ролики следует проверять на наличие заделанных частиц.
Автоматическая Укладка
Автоматическая укладка может уменьшить неконтролируемый удар и ручное волочение Однако укладчик должен соответствовать геометрии профиля и длине.
Продукты не должны сталкиваться, чрезмерно скользить или застревать во время транспортировки.
Джинболида Формовочная машина Вспомогательное оборудование может быть рассмотрено, когда линия требует улучшенного приема, штабелирования или автоматизированной обработки материалов.
Packaging and Storage
Свежеизготовленные профили следует хранить в сухом, вентилируемом состоянии. Вода, попавшая между близко расположенными оцинкованными поверхностями, может способствовать окрашиванию при влажном хранении.
The Руководство Американской ассоциации гальванизаторов по защите от коррозии объясняет, как цинковые поверхности развивают продукты защитной коррозии при нормальных влажных и сухих атмосферных циклах, Во время хранения, однако, следует избегать длительной захваченной влаги.
Полезные средства управления включают в себя
- Сухое хранилище
- Вентилируемая укладка
- Отделение от мокрых полов
- Защита от конденсации
- Подходящая упаковка
- Дренажные пути
- Очистить идентификацию партии
Inspect Galvanized Profiles Systematically
При осмотре поверхности следует использовать определенное освещение, расстояние обзора и критерии приемлемости.
Incoming Inspection
Перед производством проверьте рулон на наличие царапин, неровностей покрытия, повреждений кромок и мокрого окрашивания.
Проверка первой статьи
После настройки проверьте:
- Обе основные поверхности
- Грани профиля
- Линии изгиба
- Пробитые отверстия
- Отрезанные концы
- Области направляющих контактов
- Области контакта роликов
- Зоны штабелирования-контакта
Внутрипроцессный осмотр
Проверять через определенные промежутки времени и после
- Изменения катушки
- Регулировки инструмента
- Замена удара или штампа
- Чистка
- Остановки линии
- Переключения
- Необычные сигнализации
Defect Sample Board
Плата для отбора проб дефектов помогает операторам отличить приемлемые изменения внешнего вида от повреждений при обработке.
Оно может включать примеры
- Световые отметки давления
- Отвергаемые царапины
- Цинковый пикап
- Ущерб, связанный с заусенцами
- Трещины покрытия
- Обработка вмятин
- Мокрое окрашивание
- Необработанные дефекты
Критерии приемки должны быть согласованы между производителем компонентов и его клиентом.
Troubleshooting Galvanized Steel Coil Defects
| Схема дефекта | Вероятный источник | Первая инспекция |
|---|---|---|
| Непрерывная прямая царапина | Фиксированный направляющий или захваченный мусор | Направляющие входа и выхода |
| Повторная отметка на равном расстоянии | Rotating roller defect | Roller circumference |
| Marks across full width | Leveling pressure or dirty roller | Выравнивающий блок |
| Damage around holes | Punch clearance or worn tool | Punch and die |
| Scratches on bottom only | Receiving table or conveyor | Run-out area |
| Flaking at bend line | Severe bend or coating condition | Forming sequence and material |
| Zinc buildup on rollers | Friction, pressure or contamination | High-load forming stations |
| Edge rubbing | Poor coil centering | Decoiler and guides |
| Random short scratches | Loose particles | Entire material path |
| White surface deposits | Trapped moisture | Packaging and storage |
Stop Before the Defect Spreads
When a repeated scratch appears, continuing production may convert one tooling problem into an entire rejected coil.
A useful response is:
- Stop the line safely.
- Mark the last known acceptable product.
- Identify the defect direction and spacing.
- Inspect the corresponding contact point.
- Clean or correct the source.
- Produce a new first article.
- Confirm the correction before restarting the batch.
Avoid adjusting several stations simultaneously because this makes the original cause more difficult to identify.
Factory Acceptance Testing with Galvanized Steel Coil
A forming line intended for coated steel should be tested with the agreed coating and material strength.
The factory acceptance test should include:
- Загрузка катушки
- Выравнивание
- Кормление
- Штамповка
- Формирование рулона
- Выпрямление
- Резка
- Получение
- Непрерывное производство
- Finished-surface inspection
Testing only with uncoated or unusually soft steel does not demonstrate coating protection under actual operating conditions.
The FAT record should state:
- Материальный сорт
- Толщина
- Coating designation
- Coil surface condition
- Forming speed
- Смазка
- Product drawing
- Метод проверки
- Defect acceptance criteria
The related guide on Стальные машины для обработки катушек для фотоэлектрических кронштейнов provides additional information about connected coil handling, leveling, punching, forming and cutting systems.
Заключение
Protecting galvanized steel coil during forming requires control of the complete material path. Coil handling, leveling, guides, feeders, punches, forming rollers, cutters and receiving equipment can all affect the zinc-coated surface.
The main controls include correct material information, gradual deformation, smooth tooling, suitable clearance, controlled lubrication, reliable scrap removal, frequent cleaning and supported finished-product handling.
Defects should be analyzed by their pattern and position. Continuous scratches usually point to fixed contact, repeated marks indicate rotating tooling, and damage around holes suggests a punching problem.
Jinbolida supplies customized солнечные фотоэлектрические машины для формирования кронштейнов, punching equipment and auxiliary systems for processing galvanized steel coil and other coil-based materials. Manufacturers can submit material specifications, profile drawings, coating requirements and production targets through the Контактная страница Джинболида.
Часто задаваемые вопросы
Why does galvanized steel coil get scratched during roll forming?
Scratches usually come from rough guides, contaminated rollers, embedded metal particles, excessive side pressure or unsuitable receiving equipment. The scratch pattern helps identify the source. A continuous line normally indicates fixed contact, while repeated marks at equal spacing often point to one damaged or contaminated rotating roller.
Can bending cause the galvanized coating to flake?
Yes, excessive localized deformation, a very small bend radius, unsuitable material ductility or a brittle coating condition can contribute to flaking near bend lines. The forming sequence should distribute deformation gradually, and the actual material should be tested before production. Coating and base-steel specifications must both be reviewed.
Should lubricant be used when forming galvanized steel coil?
Lubrication may reduce friction, forming force and zinc pickup, but it must be compatible with the coating, protective film and downstream painting, welding or bonding processes. The incoming coil may already contain mill oil or another treatment. Any additional lubricant should be tested and applied in a controlled quantity.
What causes zinc buildup on forming rollers?
Zinc pickup may develop through excessive pressure, sliding contact, heat, unsuitable roller finish, insufficient lubrication or repeated processing of contaminated material. Once buildup begins, it changes the roller surface and can mark every following profile. Scheduled inspection and cleaning help prevent a small deposit from affecting a full batch.
How should galvanized profiles be inspected after forming?
Inspect both surfaces, edges, bend lines, punched holes, cut ends and handling-contact areas under defined lighting. Check for scratches, pressure marks, flaking, burrs, coating cracks and dents. Inspection should occur at first article, at planned intervals, and after coil changes, tooling adjustments, cleaning or production interruptions.
 Russian
 English
 Arabic
 Spanish
 French