
Formage de bobine d'acier galvanisé : comment prévenir les dommages au revêtement
/Formage de bobines d'acier galvanisé : Comment prévenir les dommages au revêtement
Table des matières
La bobine d'acier galvanisé est largement utilisée pour produire des supports photovoltaïques, des profilés de construction, des composants de toiture, des canaux et d'autres produits métalliques extérieurs Son revêtement de zinc protège l'acier sous-jacent, mais cette surface peut être rayée, marquée ou contaminée lorsque la bande passe à travers des guides, des rouleaux de nivellement, des poinçons, des postes de formage et des équipements de coupe.
Les dommages au revêtement ne sont pas toujours causés par une mauvaise matière première. Cela peut provenir d'un jeu d'outillage incorrect, de rouleaux sales, d'une pression de guidage excessive, d'une alimentation instable, de particules métalliques piégées ou d'une manipulation inappropriée du produit fini.
Cet article explique:
- Pourquoi des revêtements galvanisés sont utilisés
- Quelles informations matérielles doivent être confirmées
- Où des dommages au revêtement se produisent dans une chaîne de production
- Comment se développent les rayures, les marques de pression et l'accumulation de zinc
- Comment la conception de l'outillage affecte la surface galvanisée
- Quelles commandes sont nécessaires pendant le poinçonnage et la coupe
- Comment la lubrification et le nettoyage doivent être gérés
- Ce qui doit être inclus dans l'inspection du profil fini
- Comment dépanner les défauts répétés du revêtement
Le moyen le plus efficace de protéger la bobine d'acier galvanisé est de contrôler chaque surface qui entre en contact avec le matériau Un outillage lisse, un jeu correct, un alignement stable, des chemins de production propres et une manipulation de produit soutenue sont plus fiables que d'essayer de réparer les profils endommagés après le formage.
Qu'est-ce que la bobine d'acier galvanisé
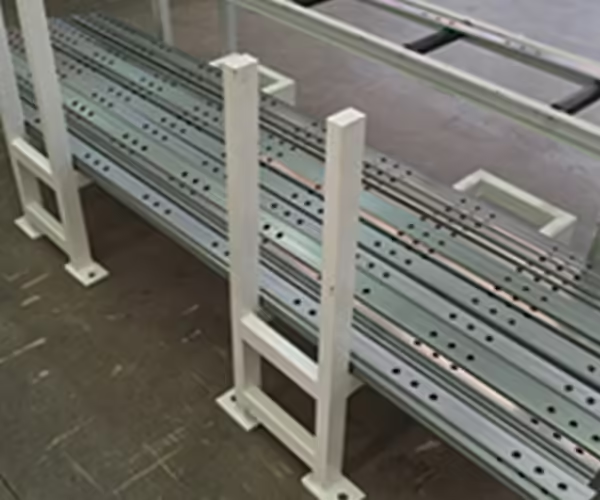
La bobine d'acier galvanisée est une bande d'acier recouverte de zinc pour améliorer la protection contre la corrosion. Lors de la galvanisation continue, la bande d'acier est nettoyée, revêtue et rembobinée en bobine avant d'être fournie pour une fabrication ultérieure.
Le galvanisation à chaud le procédé crée un revêtement protecteur à base de zinc sur l'acier Le zinc peut fournir une protection barrière et une protection sacrificielle, aidant à protéger l'acier exposé lorsque le revêtement reste continu et correctement appliqué.
Selon le produit et la spécification, la bobine revêtue peut comprendre
- Acier galvanisé revêtu de zinc
- Acier revêtu d'alliage zinc-fer
- Acier revêtu de zinc-aluminium
- Acier revêtu zinc-aluminium-magnésium
- Acier galvanisé prépeint
- Autres produits en feuilles à revêtement métallique
Le système de revêtement exact doit être indiqué dans la spécification du matériau. Se référer à chaque bobine revêtue simplement comme le “galvanisé steel” ne fournit pas suffisamment d'informations pour la conception de l'outillage ou l'inspection de la qualité.
Pourquoi la bobine d'acier galvanisé est utilisée pour les supports photovoltaïques
Les profilés de montage photovoltaïques sont exposés à la pluie, à l'humidité, à la variation de température et à d'autres conditions extérieures L'acier galvanisé est couramment sélectionné car il combine résistance structurelle, fabricabilité et protection contre la corrosion.
Les produits formés typiques comprennent :
- Supports de montage à canal en C
- Rails à canal en U
- Canaux à entretoises fendues
- Purlins en forme de Z
- Postes d'appui au sol
- Membres vivifiants
- Profilés de montage sur toiture
- Composants du connecteur
Jinbolida Machine de formage de supports solaires photovoltaïques la gamme est conçue pour produire des profils de montage solaire en C, U et connexes à partir de matériaux à base de bobines.
Confirmez les spécifications de la bobine d'acier galvanisé
Les ingénieurs outilleurs ont besoin de plus que l'épaisseur et la largeur de la bobine La spécification complète du matériau doit être revue avant que les systèmes de profilage et de poinçonnage ne soient conçus.
Fournir:
- Base en acier
- Force d'élasticité
- Résistance à la traction
- Allongement
- Épaisseur nominale
- Tolérance d'épaisseur
- Largeur de bande
- Tolérance bande-largeur
- Type de revêtement
- Désignation de revêtement
- Masse ou épaisseur de revêtement
- Traitement de surface
- Exigence d’écartement ou d’apparence
- Diamètre intérieur de la bobine
- Diamètre extérieur de la bobine
- Poids maximum de la bobine
- Huile protectrice ou passivation
- État de surface fini requis
Résistance de l'acier de base
L'acier à plus haute résistance produit généralement plus de retour élastique et une plus grande résistance au formage. Cela peut nécessiter une séquence de formage différente, des arbres plus rigides et des espaces de rouleaux soigneusement contrôlés.
Si une machine est testée avec un matériau souple mais fonctionne plus tard avec une bobine d'acier galvanisé à plus haute résistance, le profil peut montrer :
- Angles de courbure incorrects
- Variation de bride
- Torsion du profil
- Augmentation de la pression du rouleau
- Marquage de surface
- Charge d'entraînement plus élevée
Le test de réception en usine doit donc utiliser un matériau qui représente les conditions réelles de production.
Type de revêtement et traitement de surface
Différents revêtements ne se comportent pas de manière identique lors du pliage, du poinçonnage ou du contact glissant Une surface traitée à l'huile, à la passivation ou au film protecteur peut nécessiter une manipulation différente d'une surface sèche et sensible à l'aspect.
Avant d'approuver la configuration de la machine, préciser :
- Si le lubrifiant est déjà présent
- Si un lubrifiant supplémentaire est autorisé
- Si le profil fini sera peint
- Si un film protecteur est utilisé
- Si le film doit rester attaché après le formage
- Quels défauts de surface sont acceptables
- Comment les dommages au revêtement seront mesurés
Où les dommages au revêtement se produisent
La bobine d'acier galvanisée passe par plusieurs points de contact N'importe lequel d'entre eux peut créer une rayure continue ou une marque répétée.
| Zone de production | Défaut typique | Cause probable |
|---|---|---|
| Chargement de bobine | Dommages aux bords ou bosses | Levage incorrect ou support de bobine |
| Dérouleur | Frottement des bords | Bobine non centrée |
| Unité de nivellement | Marques de pression parallèles | Pression excessive du rouleau ou contamination |
| Guide d'entrée | Éraflure longitudinale continue | Guide trop serré ou rugueux |
| Servo-alimentateur | Marques de préhension répétées | Pression de serrage excessive |
| Poste de poinçonnage | Brûlures, fissures d'enrobage ou marques traînées | Déblai incorrect ou outillage usé |
| Rouleaux de formage | Rayures, ramassage du zinc ou écaillage | Surfaces rugueuses, débris ou déformation excessive |
| Unité de coupe | Bord coupé ou déformation endommagé | Outil de coupe usé ou mauvais support |
| Table d'épuisement | Éraflures de la surface inférieure | Table rugueuse ou particules piégées |
| Zone d'empilage | Marques d'impact ou risque de coloration blanche | Manipulation incontrôlée ou stockage humide |
L’emplacement et le motif d’un défaut révèlent souvent son origine.
Par exemple:
- Une rayure continue provient généralement d'un guide fixe ou d'un rouleau contaminé.
- Des marques répétées à un intervalle constant peuvent provenir d'un outil rotatif.
- Les dommages seulement à proximité des trous poinçonnés indiquent un problème de dégagement ou de décapage.
- Les marques uniquement sur la surface inférieure proviennent souvent d'équipements de réception et d'empilage.
Prévenir les dommages pendant le chargement de la bobine
La protection de surface commence avant que la bobine n'entre dans la machine.
Utilisez un équipement de manipulation de bobines approprié
Les bobines doivent être soulevées et transportées avec un équipement conçu pour leur poids, leur largeur et leur orientation Des positions de fourche, des chaînes ou des attaches de levage incorrectes peuvent ébranler les bords des bobines ou endommager les enveloppes extérieures.
Le processus de chargement doit empêcher
- Impact bobine
- Contact de bord avec le sol
- Compression excessive
- Glisser sur des surfaces rugueuses
- Contact avec un équipement de levage pointu
- Exposition à l'eau ou aux contaminants
Inspectez la bobine avant de charger
Enregistrez tout dommage existant avant le début de la production.
L'inspection entrante doit porter sur
- Identification de la bobine
- Condition d'emballage
- État des bords
- Dommages à l'enveloppe extérieure
- Éraflures superficielles
- Exposition à l'eau
- Coloration de rouille ou de stockage humide
- Télescope bobine
- Certificat matériel
Cela évite que des défauts de matières premières ne soient attribués à tort à la machine de formage.
Centrez correctement la bobine
Une bobine chargée de manière décentrée peut forcer la bande contre un côté des guides. Les opérateurs peuvent ensuite serrer le guide pour contrôler le mouvement, créant ainsi des rayures continues.
La ligne centrale du décoiler, la ligne centrale du niveleur et la ligne centrale de formage doivent être alignées pendant l'installation et vérifiées après un entretien majeur.
Contrôlez la pression de nivellement
La machine de nivellement réduit la courbure de la bobine avant l'alimentation, le poinçonnage et le formage. Il doit aplatir la bande sans créer de pression de surface inutile.
Pression de nivellement excessive
Lorsque les rouleaux supérieur et inférieur sont serrés trop étroitement, la bande peut montrer
- Conduites de pression parallèles
- Polissage de surface
- Frottis de zinc
- Motifs d'empreinte de rouleau
- Durcissement inutile du travail
- Nouvelle distorsion de bande
Le problème peut devenir plus visible sur un matériau galvanisé brillant ou sensible à l’apparence.
Nivellement insuffisant
Une pression de nivellement trop faible permet au serpentin de rester. La bande peut se soulever, se déplacer latéralement ou s'alimenter de manière incohérente, entraînant des rayures en aval et des erreurs de position des trous.
Les opérateurs doivent enregistrer les paramètres appropriés pour chaque qualité et épaisseur de matériau Une recette peut fournir un point de départ, mais l'état de la bobine entrante doit toujours être vérifié.
Gardez les guides d'entrée correctement ajustés
Les guides d'entrée doivent localiser la bande sans la serrer fermement.
Une erreur courante consiste à utiliser des guides latéraux pour forcer une bande instable à se mettre en position. Cela crée une friction le long du bord de la bande ou de la surface principale.
Les guides devraient être :
- Lisse
- Nettoyer
- Correctement aligné
- Exempt de bavures
- Convient pour le revêtement
- Ajusté avec un jeu minimal nécessaire
- Soutenus pour qu'ils ne puissent pas vibrer
Si une bande se déplace latéralement de manière répétée, inspectez la position de la bobine, le nivellement et la ligne centrale de la machine avant d'appliquer une pression de guidage supplémentaire.
Utiliser des surfaces de contact remplaçables
Les composants de guidage à contact élevé peuvent utiliser des surfaces d'usure remplaçables lorsqu'elles conviennent à l'application Le matériau sélectionné ne doit pas incorporer de particules dures ni réagir négativement avec la surface galvanisée.
Les pièces d'usure doivent être incluses dans l'inspection de routine car même une petite bavure peut créer une rayure sur l'ensemble d'un lot de production.
Optimiser la conception des rouleaux de formage
Les rouleaux de formage déterminent la façon dont la bande atteint progressivement son profil final Une séquence de formage agressive peut exercer une contrainte excessive sur le revêtement.
Utilisez une séquence de formage contrôlée
Chaque station devrait effectuer une partie appropriée de la déformation totale Tentative d'achever un virage majeur sur trop peu de stations peut créer
- Stress localisé du revêtement
- Étouffement près des lignes de virage
- Marques de pression superficielle
- Onde de bord
- Torsion du profil
- Repli excessif
L'American Galvanizers Association note dans son FAQ acier galvanisé que des rayons de courbure plus grands et une flexion contrôlée peuvent aider à réduire la possibilité d'endommager le revêtement pendant la fabrication Bien que la tôle galvanisée en continu et les produits galvanisés à chaud après fabrication soient des formes de matériaux différentes, le principe général reste utile : une déformation localisée sévère crée une contrainte de revêtement plus importante.
Évitez les rayons de courbure inutilement petits
Le rayon intérieur minimum approprié dépend de :
- Ductilité en acier de base
- Épaisseur du matériau
- Type de revêtement
- État de revêtement
- Direction du virage
- Exigence de produit fini
Un petit rayon peut être nécessaire pour l'assemblage, mais il doit être confirmé par des essais plutôt que supposé à partir d'un étirage en acier non revêtu.
Vérifiez la géométrie des bords des rouleaux
Les transitions de rouleaux tranchants peuvent concentrer la pression Les bords d'outillage doivent être conçus pour supporter le coude requis sans couper, gratter ou pincer le revêtement.
Les profils de rouleaux doivent également tenir compte de :
- Tolérance d'épaisseur du matériau
- Printemps
- Croissance de la bride
- État des bords
- Emplacements des coups de poing
- Redressage final
Maintenir des surfaces de rouleaux lisses et propres
Même les rouleaux usinés avec précision peuvent endommager les bobines d'acier galvanisées lorsque leurs surfaces sont contaminées.
Ramassage Zinc
Une pression répétée et un contact glissant peuvent transférer du zinc ou d'autres résidus sur un rouleau. L'accumulation modifie la forme efficace du rouleau et crée des points de contact surélevés.
Les effets possibles comprennent notamment
- Marques superficielles répétées
- Modification des dimensions du profil
- Frottement accru
- Frottement du revêtement
- Mouvement irrégulier de bande
La ligne doit être arrêtée et nettoyée avant qu'une petite accumulation n'endommage un gros lot.
Particules métalliques intégrées
Le poinçonnage et la découpe peuvent générer des limaces, des fragments de bavure et de fines particules métalliques Si celles-ci pénètrent dans les postes de formage, elles peuvent se retrouver emprisonnées entre la bande et les rouleaux.
Une seule particule dure peut produire une longue rayure avant d’être détectée.
Les bons contrôles comprennent notamment
- Chutes de ferraille efficaces
- Couvre entre les opérations
- Collecte magnétique ou mécanique le cas échéant
- Nettoyage programmé des rouleaux
- Nettoyer les tables de sortie
- Séparation du travail de meulage de la zone de formage
Finition de surface du rouleau
Les surfaces de rouleaux doivent être produites et entretenues selon l'exigence de surface finie La rugosité, les lignes d'usinage, les piqûres et la corrosion peuvent être transférées sur la bande galvanisée.
Les rouleaux endommagés doivent être réparés ou remplacés Les opérateurs ne doivent pas utiliser de méthodes de nettoyage agressives qui créent de nouvelles rayures sur l'outillage.
Réduisez les dégâts lors du poinçonnage
Les profilés photovoltaïques contiennent fréquemment des trous ronds et des fentes allongées Le poinçonnage peut endommager le revêtement autour de ces éléments si l'outillage est usé ou mal réglé.
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires comprend des systèmes multi-stations pour produire différentes caractéristiques de brackets photovoltaïques.
Utilisez une autorisation correcte du coup de poing à la mort
Un dégagement incorrect peut produire :
- Fouets lourds
- Déchirure
- Trous déformés
- Craquage de revêtement
- Tir de limace
- Force de décapage excessive
- Usure rapide du poinçon
Le jeu doit être adapté à la résistance et à l'épaisseur du matériau Lorsqu'une machine traite plusieurs spécifications de bobines d'acier galvanisé, les exigences d'outillage doivent être documentées pour chaque gamme.
Contrôlez la suppression des limaces
Une limace qui reste attachée au poinçon peut être tirée vers le haut et enfoncée dans la section suivante de la bande Cela peut provoquer des marques profondes, un double poinçonnage ou des dommages à l'outil.
Un contrôle fiable des limaces peut nécessiter :
- Soulagement approprié de la matrice
- Géométrie de poinçon appropriée
- Assistance sous vide ou air
- Gâches
- Capteurs
- Nettoyage régulier
Soutenez la bande
La bande doit rester stable pendant le poinçonnage Un mouvement non supporté peut déformer la zone autour d'un trou ou permettre à la surface de frotter contre l'outillage.
Pour une comparaison plus large des agencements de poinçonnage intégrés, se référer à Poinçonneuse à support solaire : systèmes en ligne ou séparés.
Sélectionnez Lubrification avec précaution
La lubrification peut réduire la friction, la force de formage et le ramassage du zinc, mais elle doit être compatible avec les opérations en aval et les exigences en matière de produits finis.
Avant d'introduire un lubrifiant, vérifier :
- Compatibilité revêtement
- Compatibilité film protecteur
- Exigences en matière de peinture ou de collage
- Exigences en matière de soudage
- Processus de nettoyage
- Contrôles environnementaux et sur le lieu de travail
- Limites de résidus
- Quantité d'application
Un excès de lubrifiant peut attirer les particules et contaminer les rouleaux, tandis qu'une lubrification insuffisante peut augmenter la friction.
Un système d'application contrôlée est préférable à une application manuelle incohérente L'objectif est de fournir la lubrification nécessaire sans inonder la bande ni créer de résidus inégaux.
Ne mélangez pas de lubrifiants sans examen
Différents fournisseurs de bobines peuvent fournir du matériel avec différentes huiles de broyeur ou traitements de surface L'ajout d'un autre produit sans test de compatibilité peut créer une coloration, un mauvais nettoyage ou une friction incohérente.
Enregistrez l'état de surface entrant et le lubrifiant approuvé pour chaque spécification de matériau.
Protéger le revêtement pendant la coupe
La coupe crée un nouveau bord et peut également déformer le profil si l'outil est usé ou non.
Inspecter:
- Équerrage de la coupe
- Hauteur de la bavure
- Déformation de fin
- Dommages au revêtement près de la coupe
- Usure d'outils
- Support profil
- Retrait de ferraille
Une matrice de découpe doit correspondre au profil terminé Si le profil n'est pas entièrement supporté, la découpe peut écraser les brides ou racler la surface revêtue.
La table de réception doit également soutenir le produit immédiatement après la coupe. Les profilés longs ne doivent pas tomber sur les surfaces métalliques.
Améliorer la gestion des profils finis
Un profil qualifié peut encore être endommagé après avoir quitté la machine.
Tableaux épuisés
Les tableaux de sortie devraient être :
- Nettoyer
- Lisse
- Correctement aligné
- Assez longtemps pour le produit
- Exempt de fixations exposées
- Capable de soutenir le profil sans s'affaisser
Les bandes ou rouleaux de contact doivent être inspectés pour détecter la présence de particules incorporées.
Empilage Automatique
L'empilement automatique peut réduire les chocs incontrôlés et la traînée manuelle. Cependant, l'empileur doit s'adapter à la géométrie et à la longueur du profil.
Les produits ne doivent pas entrer en collision, glisser excessivement ou se retrouver piégés pendant le transfert.
Jinbolida Équipement auxiliaire de machine de formage peut être envisagé lorsqu'une ligne nécessite une réception, un empilage ou une manipulation automatisée des matériaux améliorés.
Emballage et stockage
Les profilés fraîchement produits doivent être stockés dans un état sec et ventilé. L’eau emprisonnée entre des surfaces galvanisées étroitement empilées peut contribuer à la coloration par stockage humide.
Le Orientations de protection contre la corrosion de l'American Galvanizers Association explique comment les surfaces de zinc développent des produits de corrosion protecteurs sous des cycles atmosphériques humides et secs normaux Pendant le stockage, il convient toutefois d'éviter une humidité piégée prolongée.
Les contrôles utiles comprennent notamment
- Stockage sec
- Empilage ventilé
- Séparation des sols mouillés
- Protection contre la condensation
- Emballage approprié
- Sentiers de drainage
- Identification claire du lot
Inspectez les profils galvanisés de manière systématique
L'inspection de surface doit utiliser un éclairage, une distance de visualisation et des critères d'acceptation définis.
Inspection entrante
Vérifiez la bobine avant la production pour détecter les rayures existantes, les irrégularités du revêtement, les dommages aux bords et la coloration de stockage humide.
Inspection du premier article
Après la configuration, examinez :
- Les deux surfaces principales
- Bords profilés
- Lignes de pliage
- Trous perforés
- Bouts coupés
- Espaces guide-contact
- Zones de contact avec les rouleaux
- Zones d'empilement-contact
Inspection en cours de processus
Inspecter à intervalles définis et après :
- Changements de bobine
- Ajustements d'outils
- Punch ou remplacement de matrice
- Nettoyage
- Arrêts de ligne
- Changements
- Alarmes inhabituelles
Carte d'échantillons de défauts
Un panneau d'échantillonnage de défauts aide les opérateurs à distinguer la variation d'apparence acceptable des dommages de traitement.
Elle peut comprendre des exemples de
- Marques de pression légère
- Rayures rejetables
- Ramassage de zinc
- Dommages liés à la bavure
- Craquelures de revêtement
- Manipulation des bosses
- Coloration humide
- Défauts matières premières
Les critères d'acceptation doivent être convenus entre le fabricant du composant et son client.
Dépannage des défauts des bobines d'acier galvanisé
| Motif de défaut | Source probable | Première inspection |
|---|---|---|
| Éraflure droite continue | Guide fixe ou débris piégés | Guides d'entrée et de sortie |
| Marque répétée à espacement égal | Défaut du rouleau rotatif | Circonférence du rouleau |
| Marques sur toute la largeur | Pression de nivellement ou rouleau sale | Unité de nivellement |
| Dommages autour des trous | Dédouanement du poinçon ou outil usé | Frapper et mourir |
| Rayures sur le fond seulement | Table de réception ou convoyeur | Zone d'épuisement |
| Étouffement à la ligne de virage | Courbe sévère ou état de revêtement | Séquence de formation et matériel |
| Accumulation de zinc sur rouleaux | Friction, pression ou contamination | Stations de formage à haute charge |
| Frottement des bords | Mauvais centrage de la bobine | Décoiler et guides |
| Rayures courtes aléatoires | Particules libres | Chemin matériel entier |
| Dépôts de surface blancs | Humidité piégée | Emballage et stockage |
Arrêtez-vous avant que le défaut ne se propage
Lorsqu'une rayure répétée apparaît, la poursuite de la production peut convertir un problème d'outillage en une bobine entièrement rejetée.
Une réponse utile est la suivante
- Arrêtez la ligne en toute sécurité.
- Marquer le dernier produit acceptable connu.
- Identifiez la direction et l’espacement des défauts.
- Inspectez le point de contact correspondant.
- Nettoyer ou corriger la source.
- Produire un nouvel article premier.
- Confirmez la correction avant de redémarrer le lot.
Évitez d'ajuster plusieurs stations simultanément car cela rend la cause originale plus difficile à identifier.
Tests d'acceptation en usine avec bobine d'acier galvanisé
Une ligne de formage destinée à l'acier revêtu doit être testée avec le revêtement et la résistance du matériau convenus.
Le test de réception en usine doit inclure :
- Chargement de bobine
- Nivellement
- Alimentation
- Perforation
- Rouleau formant
- Redressage
- Coupe
- Réception
- Production continue
- Inspection de surface finie
Les essais effectués uniquement avec de l'acier non revêtu ou inhabituellement mou ne démontrent pas de protection du revêtement dans des conditions de fonctionnement réelles.
Le dossier FAT doit indiquer :
- Qualité matérielle
- Épaisseur
- Désignation de revêtement
- État de surface de la bobine
- Vitesse de formation
- Lubrification
- Dessin produit
- Méthode d'inspection
- Critères d'acceptation des défauts
Le guide connexe sur Machines de traitement de bobines d'acier pour supports photovoltaïques fournit des informations supplémentaires sur les systèmes connectés de manutention, de nivellement, de poinçonnage, de formage et de découpe des bobines.
Conclusion
La protection de la bobine d'acier galvanisé pendant le formage nécessite le contrôle du chemin complet du matériau La manipulation de la bobine, le nivellement, les guides, les alimentateurs, les poinçons, les rouleaux de formage, les fraises et l'équipement de réception peuvent tous affecter la surface zinguée.
Les principaux contrôles comprennent des informations correctes sur les matériaux, une déformation progressive, un outillage lisse, un jeu approprié, une lubrification contrôlée, un retrait fiable des déchets, un nettoyage fréquent et une manipulation soutenue des produits finis.
Les défauts doivent être analysés par leur motif et leur position Les rayures continues pointent généralement vers un contact fixe, les marques répétées indiquent un outillage rotatif et les dommages autour des trous suggèrent un problème de poinçonnage.
Fournitures Jinbolida personnalisées machines de formage de supports solaires photovoltaïques, [TRADUCTION], équipement de poinçonnage et systèmes auxiliaires pour le traitement de bobines d'acier galvanisées et d'autres matériaux à base de bobines Les fabricants peuvent soumettre les spécifications des matériaux, les dessins de profil, les exigences de revêtement et les objectifs de production par l'entremise du Page de contact Jinbolida.
FAQ
Pourquoi la bobine d'acier galvanisé se raye-t-elle pendant le profilage ?
Les rayures proviennent généralement de guides rugueux, de rouleaux contaminés, de particules métalliques incorporées, d'une pression latérale excessive ou d'un équipement de réception inadapté Le motif de rayures permet d'identifier la source Une ligne continue indique normalement un contact fixe, tandis que des marques répétées à espacement égal pointent souvent vers un rouleau rotatif endommagé ou contaminé.
La flexion peut-elle provoquer l'écaillage du revêtement galvanisé
Oui, une déformation localisée excessive, un très petit rayon de courbure, une ductilité du matériau inadaptée ou une condition de revêtement cassant peuvent contribuer à l'écaillage près des lignes de courbure La séquence de formage doit répartir la déformation progressivement, et le matériau réel doit être testé avant la production Les spécifications de revêtement et d'acier de base doivent toutes deux être revues.
Faut-il utiliser du lubrifiant lors du formage de bobines d'acier galvan
La lubrification peut réduire la friction, la force de formage et le ramassage du zinc, mais elle doit être compatible avec les procédés de revêtement, de film protecteur et de peinture, de soudage ou de collage en aval La bobine entrante peut déjà contenir de l'huile de broyeur ou un autre traitement Tout lubrifiant supplémentaire doit être testé et appliqué en quantité contrôlée.
Qu'est-ce qui cause l'accumulation de zinc sur les
Zinc pickup may develop through excessive pressure, sliding contact, heat, unsuitable roller finish, insufficient lubrication or repeated processing of contaminated material. Once buildup begins, it changes the roller surface and can mark every following profile. Scheduled inspection and cleaning help prevent a small deposit from affecting a full batch.
Comment les profilés galvanisés doivent-ils être inspectés après le form
Inspect both surfaces, edges, bend lines, punched holes, cut ends and handling-contact areas under defined lighting. Check for scratches, pressure marks, flaking, burrs, coating cracks and dents. Inspection should occur at first article, at planned intervals, and after coil changes, tooling adjustments, cleaning or production interruptions.
 French
 English
 Arabic
 Russian
 Spanish