
دقة ثقب الصفائح المعدنية: دليل عملي لوضع الثقب
جدول المحتويات
لا يتم تحديد دقة ثقب الصفائح المعدنية بواسطة قالب التثقيب وحده. يمكن أن يكون للفتحة القطر الصحيح والحافة النظيفة ولكن لا يزال يتم رفضها لأن موضعها المركزي أو درجة ميلها أو مسافة الحافة أو علاقتها بالثقوب الأخرى تقع خارج نطاق تسامح الرسم.
وهذا مهم بشكل خاص لأقواس التثبيت الشمسية، وحوامل الكابلات، والحاويات الكهربائية، ومكونات الرفوف، وقطع غيار السيارات، وغيرها من المنتجات التي تعتمد على فتحات متعددة للتجميع. قد يكون الخطأ البسيط في فتحة واحدة مقبولاً، ولكن أخطاء الميل المتكررة عبر ملف تعريف طويل يمكن أن تمنع محاذاة البراغي أو الموصلات أو تركيبات التثبيت بشكل صحيح.
بالنسبة للمصنعين الذين يخططون لخط جديد من الصفائح المعدنية أو استكشاف أخطاء عملية موجودة وإصلاحها، يوضح هذا الدليل ما يلي
- كيفية تحديد دقة ثقب الصفائح المعدنية العملية
- لماذا دقة وحدة التغذية لا تساوي دقة الجزء النهائي
- كيف يؤثر اختيار المسند على قياس موضع الثقب
- كيف يؤثر تسطيح الشريط وإزالة القالب وحالة الأداة على النتائج
- كيف يتطور خطأ الملعب التراكمي
- ما هي طرق الفحص المناسبة للتفاوتات المختلفة
- كيفية تقليل التباين في الإنتاج بدلاً من تصحيح الأجزاء الفردية فقط
ماذا تعني دقة ثقب الصفائح المعدنية في الواقع؟
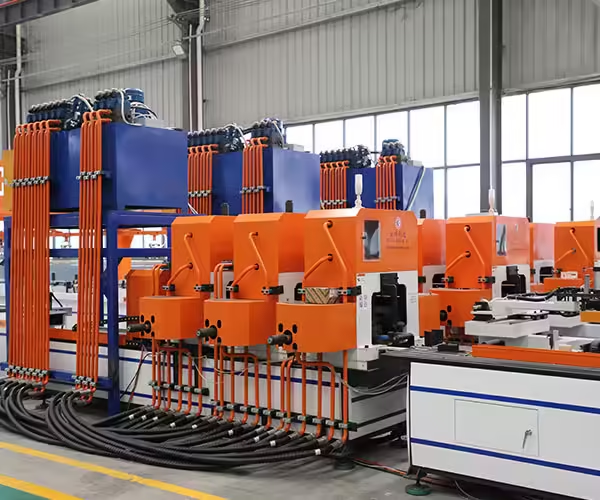
في الإنتاج، ينبغي تقييم دقة ثقب الصفائح المعدنية كمجموعة من الخصائص ذات الصلة وليس كمواصفات واحدة للآلة.
| خاصية الدقة | ما يقاس | نتيجة الإنتاج النموذجية |
|---|---|---|
| قطر الثقب | حجم الثقب الفعلي بعد اللكم | قد لا تكون البراغي أو المثبتات مناسبة |
| موقف الحفرة | المسافة من مركز الحفرة إلى المسند المحدد | فتحات التجميع لا تتم محاذاتها |
| الملعب حفرة | المسافة من المركز إلى المركز بين الثقوب المجاورة | عدم التطابق التدريجي عبر الجزء |
| مسافة الحافة | مركز الثقب أو الحافة بالنسبة لحافة المادة | حافة ضعيفة أو تمزق أو تداخل في التثبيت |
| اتجاه النمط | زاوية نمط الثقب بالنسبة للجزء | يوجد الموصل أو الدعامة بزاوية |
| ارتفاع لدغ | مادة مرتفعة حول الحافة المقطوعة | سوء الملاءمة، ومخاطر الإصابة، وعيوب الطلاء |
| تشوه الثقب | الاستدارة أو الاستدقاق أو الانقلاب أو التشويه | انخفاض دقة التثبيت |
| التكرار | التباين بين الأجزاء المنتجة على التوالي | جودة دفعة غير مستقرة |
| خطأ تراكمي طويل | الفرق بين موضعي الحفرة الأولى والأخيرة | تفشل نقاط التثبيت النهائية في المحاذاة |
قد ينشر المورد دقة تحديد موضع وحدة التغذية، لكن هذا الشكل يصف جزءًا واحدًا فقط من النظام. تتأثر دقة ثقب الصفائح المعدنية النهائية بالمواد، والمقوم، ووحدة التغذية، والضغط، والأدوات، والأدلة، ومنطق التحكم، والتشكيل النهائي، وطريقة الفحص.
لذلك، يجب على المشترين تجنب مقارنة الآلات باستخدام رقم دقة واحد دون التأكيد أولاً
- ما هي الميزة التي تم قياسها؟
- ما هو المسند الذي تم استخدامه؟
- ما هي المادة والسمك التي تم اختبارها؟
- كم من الوقت كان جزء الاختبار؟
- هل تم قياس التسامح قبل التشكيل أم بعده؟
- هل تتضمن النتيجة خطأ تراكمي؟
- هل تم إجراء القياس تحت سرعة الإنتاج الفعلية؟
ابدأ بالجزء النهائي ووظيفة التجميع الخاصة به
الطريقة الأكثر موثوقية لتحديد دقة ثقب الصفائح المعدنية هي البدء بوظيفة الجزء.
على سبيل المثال، قد يحتوي ملف التثبيت الشمسي على سلسلة متكررة من الفتحات لضبط التثبيت، والعديد من الفتحات المستديرة للموصلات، وفتحات نهائية لربط الملفات الجانبية المجاورة. لا تتطلب هذه الميزات بالضرورة نفس التسامح.
قد تقوم استراتيجية التسامح العملية بتصنيف الميزات إلى ثلاث مجموعات
- ميزات التجميع الحرجة
عادةً ما تتطلب الثقوب التي تحدد موقع الموصلات أو المفاصل الطرفية أو الواجهات الهيكلية تحكمًا موضعيًا أكثر إحكامًا. - الميزات المتكررة المتعلقة بالوظيفة
قد تسمح الفتحات المتكررة بمزيد من الاختلاف الفردي، لكن درجة الصوت وطول النمط الإجمالي لا يزالان بحاجة إلى التحكم. - الميزات غير الحرجة
قد تقبل فتحات الصرف أو التحديد أو الخلوص تفاوتات أوسع إذا لم تؤثر على التثبيت.
يمكن أن يؤدي تطبيق التفاوتات الصارمة على كل ميزة إلى زيادة تكاليف الأدوات والفحص والإنتاج دون تحسين المنتج النهائي. ومع ذلك، فإن تطبيق التفاوتات الفضفاضة في كل مكان يمكن أن يخلق مشاكل باهظة الثمن في التجميع الميداني.
يجب أن يحدد الرسم المسندات الوظيفية ويستخدمها باستمرار أثناء تصميم العملية وتصنيع الأدوات والفحص.
اختيار المسند هو أساس التحكم في موضع الثقب
المسند هو المرجع الذي يتم من خلاله تحديد البعد. في إنتاج الصفائح المعدنية، تشمل المسندات الشائعة ما يلي
- حافة القطع الرائدة
- حافة جانبية للشريط
- خط الوسط الطولي
- شفة مشكلة
- حفرة تحديد موقع مخصصة
- سطح نهاية نهائي
- مزيج من الأسطح الأولية والثانوية والثالثية
إذا كان الرسم يقيس ثقبًا من الطرف النهائي للقوس، لكن خط الإنتاج يتحكم في الثقب من موضع الملف الوارد، فيجب أن تأخذ العملية أيضًا في الاعتبار دقة القطع وأي حركة مادية بين التثقيب والقطع.
وبالمثل، عندما يتم ثقب شريط مسطح قبل تشكيل اللفة، قد يتم وضع الثقب بشكل صحيح على الفراغ المسطح ولكن يتم إزاحته بالنسبة إلى الحافة النهائية بعد التشكيل. وهذا لا يعني دائمًا أن محطة التثقيب غير دقيقة. قد يشير ذلك إلى أن السماح بالنمط المسطح أو إعداد تشكيل اللفة أو مرجع القياس غير متسق.
بالنسبة للمكونات المنتجة على خط التثقيب والتشكيل المشترك، يجب أن يتفق الفريق الهندسي على ثلاثة أسئلة:
- هل يتم تطبيق التسامح على الشريط المسطح أو الملف النهائي؟
- ما هي الأسطح النهائية التي تحدد مسند الفحص؟
- هل يمكن للتشكيل في اتجاه مجرى النهر تغيير موضع الثقب المقاس؟
ال آلة تشكيل أقواس الخلايا الشمسية الكهروضوئية توفر الفئة أمثلة على المعدات المستخدمة لتحويل الشريط المثقوب إلى مقاطع تثبيت نهائية. عند توصيل التثقيب والتشكيل، يجب تقييم كلتا العمليتين كنظام أحادي البعد.
لماذا لا تضمن دقة وحدة التغذية المؤازرة دقة الثقب
تقوم وحدة التغذية المؤازرة بتحريك الشريط بمسافة مبرمجة قبل كل دورة تثقيب. تعد إمكانية تكرارها أمرًا مهمًا، لكن أمر التغذية ليس هو نفسه حركة المادة الفعلية.
يمكن أن تتأثر مسافة التغذية الفعالة بما يلي
- لفة الضغط
- اختلاف سمك المادة
- الزيت أو التلوث على الشريط
- طلاء السطح
- التسارع والتباطؤ المفاجئ
- شد الشريط بين الآلات
- مادة الربيع
- إعدادات تمليس الشعر غير صحيحة
- أدلة الشريط غير المحاذاة
- قوة سحب اللكمة المفرطة
- تركيب التشفير ومعايرته
على سبيل المثال، قد تأمر وحدة التحكم بتغذية 50 مم. قد تدور بكرات التغذية بالكمية الصحيحة، لكن الشريط يمكن أن ينزلق قليلاً لأن ضغط اللفة غير كافٍ. تعتقد الآلة أن التغذية مكتملة على الرغم من أن المادة لم تصل إلى الموضع المقصود.
لا تتحقق عملية ثقب الصفائح المعدنية الأكثر موثوقية من حركة المؤازرة فحسب، بل تتحقق أيضًا من العلاقة بين وحدة التغذية والمواد ومحطة التثقيب.
أسئلة يجب طرحها عند تقييم وحدة التغذية
- هل ردود الفعل على الموقع مأخوذة من المحرك أم من السفر المادي الفعلي؟
- هل يمكن تعديل ضغط اللفة لمواد مختلفة؟
- كيف يتم اكتشاف زلة المغذية؟
- هل يدعم نظام التحكم تعويض طول التغذية؟
- كيف يتم تحرير الشريط أو تجريبه قبل اللكم؟
- هل يمكن تخزين برامج التغذية المختلفة حسب رمز المنتج؟
- هل حجم وحدة التغذية يتناسب مع عرض الشريط وسمكه وتسارعه؟
- ماذا يحدث بعد التوقف الطارئ أو لصق المواد؟
هذه التفاصيل مهمة بشكل خاص ل آلة التثقيب الأوتوماتيكية إنتاج أنماط متعددة الثقوب من مادة الملف.
خطأ تراكمي عبر أنماط الثقب المتكررة
أحد أكثر حالات سوء الفهم شيوعًا في إنتاج الصفائح المعدنية هو الفرق بين خطأ درجة الصوت الفردية وخطأ النمط التراكمي.
افترض أن المنتج يحتوي على 20 فتحة بمسافة اسمية تبلغ 50 مم. إذا كانت كل تغذية تحتوي على خطأ منهجي صغير، فيمكن أن تنحرف الفتحة الأخيرة بشكل كبير عن الموضع المتوقع على الرغم من أن المسافة بين فتحتين متجاورتين تبدو مقبولة.
قد يكون سبب الخطأ التراكمي هو:
- معايرة التغذية غير صحيحة
- زلة تغذية متسقة
- تقريب وحدة التحكم
- التمدد الحراري
- خطوة مبرمجة لا تتطابق مع الرسم
- القياس من مسندات مختلفة
- تمديد أو ضغط المواد التقدمية
- التصحيح المتكرر يعتمد فقط على الثقب السابق
ولذلك ينبغي أن يشمل التفتيش المفيد ما يلي
- موضع الحفرة الأولى من المسند
- عدة ملاعب حفرة مجاورة
- موضع الثقب المتوسط من نفس المسند
- موضع الحفرة الأخيرة من نفس المسند
- إجمالي طول النمط
- الموقف بعد القطع والتشكيل
لا تقم بفحص المسافة بين الثقوب المجاورة فقط. قد يؤدي قياس درجة الصوت المحلية إلى إخفاء خطأ متزايد عبر الملف الشخصي الكامل.
تحديد المواقع المطلق وتحديد المواقع التزايدي
في البرنامج التزايدي، يعتمد كل موضع ثقب جديد على التغذية السابقة. هذا الأسلوب بسيط، ولكن يمكن أن يتراكم انحراف التغذية المتكرر.
في البرنامج المطلق، تتم الإشارة إلى كل ميزة مهمة إلى موضع الصفر المشترك أو يتم إعادة حسابها من المسند الرئيسي. التحكم المطلق لا يزيل الأخطاء الميكانيكية، ولكنه يمكن أن يقلل من مخاطر التراكم القائم على البرمجيات ويجعل التعويض أسهل.
قد تستفيد الملفات الشخصية الطويلة أيضًا من العلامات المرجعية أو الميزات التجريبية أو التحقق الدوري من الموقع، اعتمادًا على طريقة الإنتاج والتسامح المطلوب.
كيف يؤثر تسطيح المواد على دقة ثقب الصفائح المعدنية
دقة لكمة
نادرًا ما تكون مادة الملف مسطحة تمامًا عند دخولها الخط. قد تحتوي على مجموعة ملفات، أو قوس ونشاب، أو موجة حافة، أو إبزيم مركزي، أو إجهاد متبقي.
إذا لم يتم تسوية الشريط بشكل صحيح:
- قد لا يجلس باستمرار على سطح القالب.
- يمكن أن يتغير طول التغذية الفعال مع ارتفاع الشريط وهبوطه.
- قد تتصل الأدلة الجانبية بالشريط بشكل غير متساوٍ.
- يمكن للخرمة سحب المادة أثناء السحب.
- قد يبدو موضع الثقب مختلفًا بعد استرخاء المادة.
- يمكن أن يؤدي تشكيل اللفة إلى تحرير الضغط المتبقي وتغيير الشكل الهندسي النهائي.
يجب تعديل جهاز فرد الشعر ليناسب درجة المادة وسمكها الفعليين. يمكن أن يؤدي الاستقامة المفرطة إلى إجهاد جديد، في حين أن الاستقامة غير الكافية تترك انحناء الملف الأصلي في الشريط.
بالنسبة للمواد الرقيقة أو المطلية، يجب أيضًا التحكم في ضغط التوجيه واللف لتجنب علامات السطح.
مشاكل التسطيح غالبًا ما يتم الخلط بينها وبين مشاكل التغذية
إذا تغير موضع الثقب تدريجيًا أثناء الملف ولكن تشخيصات وحدة التغذية ظلت مستقرة، فافحص المادة الواردة. يمكن أن يكون لقسم مختلف من نفس الملف انحناء مختلف أو إجهاد متبقي.
تشمل الفحوصات المفيدة ما يلي:
- قياس تسطيح الشريط قبل وحدة التغذية
- مقارنة بداية ووسط ونهاية الملف
- تسجيل دفعة المواد والمورد
- التحقق مما إذا كان الخطأ يتغير مع عرض الشريط
- فحص إعدادات لفة التقويم
- مقارنة النتائج بسرعات الإنتاج المنخفضة والعادية
إزالة القالب وتأثيره على جودة الثقب
خلوص القالب هو المسافة بين حافة القطع المثقوبة وفتحة القالب. يتم اختياره عادةً وفقًا لنوع المادة وسمكها وقوتها وجودة القطع المطلوبة.
يؤثر التخليص في المقام الأول على:
- قوة اللكم
- انقلاب الحافة
- المنطقة المصقولة
- منطقة الكسر
- ارتفاع لدغ
- ارتداء الأداة
- سلوك سبيكة
- تشويه الثقب
الخلوص غير الصحيح لا يؤدي بالضرورة إلى تحريك مركز الثقب المبرمج من تلقاء نفسه. ومع ذلك، فإنه يمكن أن يقلل بشكل غير مباشر من دقة ثقب الصفائح المعدنية عند دمجها مع اختلال محاذاة الأداة، أو قوى القطع غير المتساوية، أو قوة التجريد المفرطة، أو حركة المواد.
| شرط التخليص | نتيجة محتملة |
|---|---|
| صغير جدًا | قوة تثقيب عالية، تآكل سريع، قص ثانوي، خطر كسر اللكمة |
| كبير جدًا | نتوء كبير، حافة مدببة، تشويه، تعريف ثقب ضعيف |
| غير متساو حول لكمة | حافة غير متماثلة، قوة جانبية، تآكل سريع، شكل ثقب غير متناسق |
| صحيح وموحد | قوة قطع أكثر استقرارًا، وجودة حافة يمكن التنبؤ بها، وعمر أطول للأداة |
يجب فحص الخلوص حول محيط الثقب الكامل. الخلوص الاسمي الصحيح لا يكفي إذا لم يكن الثقب والقالب متحدين المركز.
محاذاة الأدوات، والارتداء، والانسحاب من اللكمة
تتغير اللكمة البالية أكثر من مظهر الثقب. عندما تصبح حافة القطع مستديرة، تزداد قوة التثقيب وارتفاع النتوء. قد تتشبث المواد أيضًا بقوة أكبر باللكمة أثناء السحب.
هذا يمكن أن يسبب:
- رفع الشريط
- حركة جزئية
- سحب سبيكة
- خدوش حول الحفرة
- شكل ثقب غير منتظم
- زيادة الحمل على وحدة التغذية والأدلة
- مواضع الثقب اللاحقة غير متسقة
يجب أن يقوم جهاز التجريد المناسب بإمساك المادة بشكل آمن أثناء تراجع المثقاب. إذا كانت قوة التجريد منخفضة جدًا، فقد يرتفع الشريط. إذا كانت مفرطة أو غير متساوية، فإنها يمكن أن تشوه مادة رقيقة أو تسبب احتكاكًا.
يجب أن تتضمن سجلات الأدوات الوقائية ما يلي
- عدد الضربات
- درجة المادة وسمكها
- اتجاه لدغ
- قطر لكمة
- حالة الموت
- شحذ التاريخ
- ملاحظات محاذاة الأداة
- أداء إزالة البزاقة
قد تكون صيانة الأداة التي تعتمد فقط على عدد ضربات ثابت غير كافية لأن معدلات التآكل تختلف بشكل كبير حسب حالة المادة والعملية.
خطأ في وضع الثقب من جانب إلى آخر
لا تحدث جميع أخطاء ثقب الصفائح المعدنية في اتجاه التغذية. يمكن للحركة الجانبية تغيير المسافة بين الفتحة وحافة الشريط.
تشمل الأسباب الشائعة ما يلي:
- دليل التخليص الذي هو كبير جدا
- ضغط الدليل غير المتكافئ
- عرض الشريط المتغير
- حدبة الحز
- اختلال المحاذاة بين جهاز فرد الشعر، ووحدة التغذية، والقالب
- احتكاك المادة بجانب واحد من الدليل
- إعداد خط الوسط غير صحيح
- مكونات الأدوات فضفاضة
يجب محاذاة الخط على طول خط مركزي ثابت للمادة. بالنسبة للشريط العريض أو المقاطع الطويلة، يمكن أن يؤدي اختلال الزاوية الصغيرة إلى حدوث خطأ جانبي ملحوظ في اتجاه مجرى النهر.
إذا زادت مسافة الحافة اليسرى بينما انخفضت مسافة الحافة اليمنى، تحقق من حركة الشريط الجانبي قبل تغيير برنامج التثقيب.
التثقيب قبل أو بعد تشكيل اللفة
تعتمد استراتيجية موضع الثقب أيضًا على مكان حدوث التثقيب في تسلسل الإنتاج.
المقال آلة تثقيب الأقواس الشمسية: الأنظمة المضمنة مقابل الأنظمة المنفصلة يشرح الاختلافات الأوسع بين تكوينات التثقيب المتكاملة والمستقلة.
بالنسبة لتخطيط الأبعاد، المقارنة الرئيسية هي:
| ترتيب العملية | مراعاة الدقة |
|---|---|
| لكمة الشريط المسطح قبل التشكيل | دعم مادي سهل والوصول إلى الأداة، ولكن التشكيل قد يغير علاقة الثقب النهائي |
| لكمة أثناء عملية التشكيل المضمنة | إمكانات أتمتة عالية، لكن التزامن وشد الشريط يتطلبان التحكم |
| لكمة الملفات الشخصية النهائية | يمكن أن تشير الثقوب إلى الأسطح المشكلة، ولكن الوصول إلى الأدوات ودعم الملف الشخصي أكثر تعقيدًا |
| لكمة الفراغات المنفصلة | مرنة لمنتجات متعددة، ولكن قد تزيد أخطاء التحميل وتحديد الموقع |
لا يوجد ترتيب أفضل عالميًا. يعتمد الاختيار الصحيح على طول الجزء ونمط الثقب وحجم الإنتاج والتسامح وهندسة المظهر الجانبي ومتطلبات التغيير.
بالنسبة لمكونات الموصل الصغيرة، يوجد نظام مخصص مثل آلة تثقيب موصلات حاملات الطاقة الشمسية الكهروضوئية يمكن الجمع بين التثقيب والتشكيل والقطع حول عائلة مكونة محددة.
قياس دقة ثقب الصفائح المعدنية
يجب أن تتطابق معدات القياس مع الخاصية التي يتم فحصها. قد يكون الفرجار الرقمي كافيًا لفحص درجة الصوت التقريبية، ولكنه غالبًا ما يكون غير مناسب للتحقق من التسامح الموضعي المحكم عبر نمط معقد.
ال موارد القياس الأبعاد NIST توفير معلومات أوسع حول قياس الأبعاد وإمكانية التتبع.
طرق التفتيش المشتركة
| طريقة التفتيش | الاستخدام المناسب | القيد الرئيسي |
|---|---|---|
| قاعدة الصلب أو الشريط | فحص سريع للمسافات الإجمالية الطويلة | دقة منخفضة واعتماد المشغل |
| الفرجار الرقمي | قطر الثقب، الملعب القصير، مسافة الحافة | محدودية الوصول وعدم اليقين في الموقع المركزي |
| مقياس الارتفاع ولوحة السطح | التحقق من الموقف على أساس المسند | أبطأ ويتطلب دعمًا مناسبًا للجزء |
| نظام القياس البصري | شكل الثقب والقطر والموضع ثنائي الأبعاد | مجال الرؤية وقيود الحجم الجزئي |
| آلة قياس الإحداثيات | الإسناد المعقد والتفتيش الموضعي | تكلفة أعلى ووقت فحص أطول |
| تركيبات Go/No-Go | التحقق السريع من الإنتاج | يوفر بيانات رقمية محدودة |
| كاميرا الرؤية | الشيكات المضمنة الآلية | يتطلب المعايرة والإضاءة والعرض المستقر |
| قياس الليزر | فحص الجزء الطويل أو عدم الاتصال | الإعداد والتحقق من صحة التطبيق المحدد |
قم بقياس مركز الحفرة بشكل صحيح
يمكن أن يؤدي القياس من حافة ثقب إلى حافة ثقب آخر إلى نتائج مضللة، خاصة عند وجود نتوءات أو اختلاف في القطر.
بالنسبة للثقوب ذات القطر المتساوي، يمكن لبعض قياسات الحافة أن تقارب مسافة المركز، ولكن الفحص القائم على المسند يجب أن يحسب أو يحدد موقع مركز الثقب الحقيقي بشكل مثالي.
اتجاه لدغ مهم أيضا. إذا لامس الفرجار النتوء بدلاً من السطح الوظيفي، فقد لا يمثل الموضع أو القطر المسجل الجزء المجمع.
بناء خطة تفتيش عملية
يمكن تقسيم خطة فحص ثقب الصفائح المعدنية القوية إلى أربع مراحل.
1. فحص المواد الواردة
يفحص:
- سمك
- عرض
- درجة المواد
- التسطيح
- حالة السطح
- تحديد الملف
2. التفتيش على المادة الأولى
قبل الإنتاج المستمر، تحقق من:
- أسطح المسند
- مواضع الحفرة الأولى والأخيرة
- أبعاد الملعب الحرجة
- قطر الثقب وشكله
- مسافة الحافة
- ارتفاع لدغ
- طول القطع
- الأبعاد بعد التشكيل
3. التفتيش أثناء العملية
استخدم تردد الفحص بناءً على مخاطر الإنتاج وتآكل الأداة وتنوع المواد واستقرار العملية التاريخية.
تتبع القياسات الفعلية بدلاً من تسجيل “pass” أو “fail فقط.” تكشف البيانات الرقمية عن الانجراف التدريجي قبل أن تتجاوز الأجزاء التسامح.
4. التحقق النهائي من الدفعة
يؤكد:
- الكمية ورمز المنتج
- الأبعاد الحرجة
- نمط ثقب كامل
- حالة السطح والدفن
- طول الجزء
- تناسب التجميع حيثما ينطبق ذلك
- إمكانية التتبع إلى سجلات المواد والأدوات
استكشاف أخطاء مشاكل موضع الثقب الشائعة وإصلاحها
| مشكلة ملحوظة | الأسباب المحتملة | الفحوصات الأولية |
|---|---|---|
| يتم إزاحة كل ثقب بمقدار مماثل | مرجع غير صحيح، أو موضع صفر، أو إزاحة البرنامج | تأكيد مسند الرسم وصفر الآلة |
| يزداد الخطأ باتجاه الحفرة الأخيرة | معايرة التغذية أو الانزلاق أو التراكم المتزايد | قياس طول النمط الإجمالي والسفر المادي الفعلي |
| يظهر الخطأ بشكل عشوائي | انزلاق الشريط، الأدوات السائبة، المواد غير المستقرة، مشكلة التشفير | تحقق من ضغط اللفة والمشابك والأدلة والتغذية الراجعة |
| يتغير موضع الثقب عبر عرض الشريط | حركة الدليل الجانبي، الحدبة، اختلال الخط | فحص الخط المركزي للشريط وتخليص الدليل |
| موضع الثقب صحيح قبل التشكيل ولكنه خاطئ بعد ذلك | تشكيل التشوه أو النمط المسطح الخاطئ | قياس قبل وبعد تشكيل لفة |
| يزداد النتوء بينما يصبح الوضع غير مستقر | تآكل الأداة، الخلوص غير المتساوي، مشكلة التجريد | فحص حافة الثقب، ومحاذاة القالب، والمتجرد |
| الجزء الأول بعد إعادة التشغيل غير صحيح | مرجع مفقود، واسترخاء الشريط، ومنطق إعادة التشغيل غير الصحيح | مراجعة التوجيه وإعادة تشغيل التسلسل |
| تتدهور الدقة بسرعة عالية | عدم كفاية وقت الاستقرار والاهتزاز وديناميكيات الشريط | قارن النتائج بسرعات إنتاج متعددة |
يجب أن يغير تسلسل استكشاف الأخطاء وإصلاحها المنضبط حالة واحدة في كل مرة. إن ضبط تعويض وحدة التغذية وموضع الدليل وضغط جهاز فرد الشعر وإعدادات القالب في وقت واحد يجعل من الصعب تحديد السبب الحقيقي.
القدرة على العملية وموثوقية القياس
لا ينبغي لخط الإنتاج أن يصنع عينة واحدة مقبولة فحسب. يجب أن تنتج الأجزاء بشكل متكرر ضمن المواصفات في ظل ظروف المواد والسرعة المتوقعة.
قبل حساب قدرة العملية، تأكد من أن نظام القياس موثوق. إذا حصل مفتشون مختلفون على نتائج مختلفة بشكل كبير من نفس الجزء، فلن تتمكن بيانات الإنتاج المجمعة من وصف العملية بدقة.
قد تتضمن بيانات التحكم المفيدة ما يلي:
- متوسط موضع الثقب
- المدى أو الانحراف المعياري
- خطأ الحفرة من الأول إلى الأخير
- اتجاه ارتفاع لدغ
- عدد ضربات الأداة
- دفعة المواد
- سرعة الإنتاج
- تاريخ تصحيح المغذية
تساعد هذه المعلومات على التمييز بين الاختلاف العشوائي والانجراف المنهجي.
ما يجب تأكيده أثناء قبول الآلة
يجب أن يستخدم اختبار قبول المصنع مواد إنتاج تمثيلية ورسومات جزئية فعلية كلما أمكن ذلك.
يجب أن يؤكد الاختبار:
- درجة المواد ونطاق السمك
- نمط ثقب كامل الطول
- علاقات المسند الحرجة
- مواضع الحفرة الأولى والأخيرة
- التكرار عبر أجزاء متعددة
- الأداء بسرعة الإنتاج المتفق عليها
- الدقة بعد التوقف وإعادة التشغيل العادية
- إجراءات تغيير الأدوات وتغيير الوصفات
- إزالة الخردة والبزاقة
- الأبعاد النهائية بعد التشكيل النهائي
- توافر سجلات القياس
قد لا يكشف اختبار شريط قصير فقط بسرعة منخفضة عن خطأ التغذية التراكمي أو عدم استقرار الشريط أو اهتزاز سرعة الإنتاج.
يمكن للمصنعين الذين يقومون بتقييم المعدات الخاصة بمكونات تركيب الطاقة الشمسية مراجعة JBL مجموعة معدات تثقيب الرف وتقديم الرسومات الجزئية وتفاصيل المواد وأهداف الإنتاج ومتطلبات التسامح من خلال صفحة الاتصال.
اعتبارات السلامة في تعديل الدقة
تحتوي معدات التثقيب على مكونات متحركة عالية القوة. يجب ألا تتطلب فحوصات الدقة أبدًا من المشغل وضع يديه بالقرب من المثقاب المتحرك أو وحدة التغذية أو محرك الأقراص غير المحمي.
يجب دمج حراسة الماكينة، والأقفال المتشابكة، وإجراءات الإعداد الآمن، والوصول إلى الصيانة الخاضعة للرقابة في تصميم المعدات. ال توجيه حراسة آلة إدارة السلامة والصحة المهنية يقدم مرجعًا عامًا مفيدًا لمتطلبات سلامة الآلات.
يجب إجراء محاذاة الأداة وضبط المستشعر وإزالة الانحشار وفقًا لتعليمات مورد المعدات وإجراءات السلامة المعمول بها في مكان العمل.
خاتمة
تأتي دقة ثقب الصفائح المعدنية الموثوقة من التحكم في نظام الإنتاج بأكمله: سحب المسندات، والمواد الواردة، والتقويم، والتغذية، وتوجيه الشريط، وأدوات التثقيب، والقطع، والتشكيل، والقياس.
الدرس العملي الأكثر أهمية هو أن وحدة التغذية المؤازرة الدقيقة لا يمكنها التعويض عن المواد غير المستقرة، أو المسندات غير الصحيحة، أو الأدوات البالية، أو الفحص غير المتسق. وبالمثل، فإن الثقب النظيف لا يثبت أن نمط الثقب الكامل تم وضعه بشكل صحيح.
بالنسبة للمقاطع الطويلة والأنماط المتكررة، قم دائمًا بفحص الثقب الأول، والمواضع المتوسطة، والثقب النهائي، وطول النمط الإجمالي من مرجع مشترك. يجب أيضًا تكرار القياسات بعد التشكيل عندما لا يكون المظهر الجانبي النهائي هو الشريط المسطح الذي يمثل المنتج الوظيفي.
من خلال تحديد الدقة وفقًا لاحتياجات التجميع والتحقق من صحتها في ظل ظروف الإنتاج الحقيقية، يمكن للمصنعين تقليل إعادة العمل وتحسين اتساق التثبيت واختيار نظام ثقب الصفائح المعدنية بناءً على أداء قابل للقياس بدلاً من مواصفات كتالوج واحد.
الأسئلة المتداولة
1. ما الذي يحدد دقة ثقب الصفائح المعدنية؟
يتم تحديد دقة ثقب الصفائح المعدنية من خلال الأداء المشترك لوحدة التغذية، والمسطرة، والأدلة، والضغط، ومجموعة التثقيب والقالب، والمزيل، ونظام التحكم، والمواد، وطريقة الفحص. دقة الأدوات وحدها غير كافية لأن انزلاق الشريط، والتسطيح، واختيار المسند، والتشكيل النهائي يمكن أن يغير جميعها موضع الثقب النهائي.
2. لماذا يزداد خطأ موضع الثقب على طول جزء طويل؟
يشير الخطأ المتزايد عادةً إلى انحراف معايرة التغذية، أو انزلاق الشريط المتكرر، أو البرمجة المتزايدة، أو حركة المواد. حتى الخطأ المنهجي الصغير في كل تغذية يمكن أن يتراكم عبر العديد من الثقوب. قم بقياس كل ثقب مهم من مرجع ثابت واحد، بما في ذلك الفتحتين الأولى والأخيرة، بدلاً من التحقق من درجة الصوت المجاورة فقط.
3. هل يؤثر خلوص القالب على موضع الثقب؟
يؤثر خلوص القالب بشكل أساسي على قوة التثقيب، وارتفاع النتوء، وجودة الحافة، وعمر الأداة، وتشويه الثقب. قد يؤثر بشكل غير مباشر على اتساق موضع الثقب إذا كان الخلوص غير متساوٍ، أو كانت الأدوات غير محاذية، أو كانت قوى التثقيب والسحب المفرطة تحرك الشريط. يعد الخلوص الموحد والمحاذاة الصحيحة من الثقب إلى القالب أمرًا ضروريًا.
4. هل يجب قياس الثقوب قبل أو بعد تشكيل اللفة؟
إذا كان تسامح الرسم يتعلق بالتجميع النهائي، فيجب التحقق من الثقوب في المظهر الجانبي النهائي. لا يزال قياس الشريط المسطح مفيدًا للتحكم في عملية التثقيب، ولكن يمكن أن يؤدي تشكيل اللفة إلى تغيير علاقة الثقب بالفلنجات والحواف والمواعيد النهائية. ومن الناحية المثالية، يتم فحص الميزات الهامة في كلتا المرحلتين.
5. كيف يمكن تقليل الخطأ التراكمي في درجة الثقب؟
ابدأ بمعايرة انتقال المواد الفعلي، والحفاظ على ضغط تغذية مستقر، والتحكم في تسطيح الشريط، ومحاذاة الأدلة، والإشارة إلى المواضع المهمة إلى مرجع مشترك. فحص طول النمط الإجمالي وموضع الحفرة الأخيرة بانتظام. يمكن أن يؤدي تحديد المواقع المطلق والميزات المرجعية والتعويض المعتمد إلى تقليل التراكم المنهجي.
 Arabic
 English
 Russian
 Spanish
 French