
Précision du poinçon en tôle : un guide pratique de pose de trous
/ Précision du poinçon en tôle : un guide pratique de pose de trous
Table des matières
La précision du poinçon en tôle n'est pas déterminée par la seule matrice de poinçonnage. Un trou peut avoir le diamètre correct et un bord propre tout en restant rejeté car sa position centrale, son pas, sa distance de bord ou sa relation avec d'autres trous ne correspondent pas à la tolérance d'étirage.
Ceci est particulièrement important pour les supports de montage solaires, les chemins de câbles, les boîtiers électriques, les composants d'étagères, les pièces automobiles et d'autres produits qui reposent sur plusieurs trous pour l'assemblage. Une petite erreur dans un trou peut être acceptable, mais des erreurs de pas répétées sur un profil long peuvent empêcher les boulons, les connecteurs ou les fixations d'installation de s'aligner correctement.
Pour les fabricants qui prévoient une nouvelle ligne de poinçonnage en tôle ou dépannent un procédé existant, ce guide explique ce qui suit
- Comment définir la précision pratique du poinçon en tôle
- Pourquoi la précision du chargeur n’est pas égale à la précision des pièces finies
- Comment la sélection des données influence la mesure de la position des trous
- Comment la planéité de la bande, le dégagement de la matrice et l'état de l'outil affectent les résultats
- Comment se développe l'erreur de hauteur cumulée
- Quelles méthodes d'inspection conviennent à différentes tolérances
- Comment réduire la variation de la production plutôt que de corriger uniquement les pièces individuelles
Que signifie réellement la précision réelle du poinçon en tôle ?
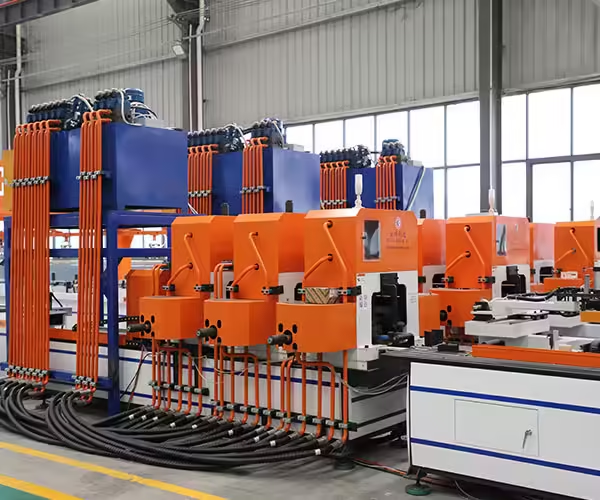
En production, la précision du poinçon en tôle doit être évaluée comme un groupe de caractéristiques associées plutôt que comme une seule spécification de machine.
| Caractéristique de précision | Ce qui est mesuré | Conséquence typique de production |
|---|---|---|
| Diamètre du trou | Taille réelle du trou après le poinçonnage | Les boulons ou les attaches peuvent ne pas convenir |
| Position du trou | Distance entre le centre du trou et la donnée sélectionnée | Les trous d'assemblage ne s'alignent pas |
| Pas de trou | Distance centre à centre entre les trous adjacents | Inadéquation progressive entre les parties |
| Distance de bord | Centre ou bord du trou par rapport au bord du matériau | Faible bord, déchirure ou interférence d’installation |
| Orientation du motif | Angle d'un motif de trou par rapport à la pièce | Le connecteur ou le support s'intègre en biais |
| Hauteur de la bavure | Matériau surélevé autour du bord cisaillé | Mauvais ajustement, risque de blessure, défauts de revêtement |
| Déformation du trou | Arrondi, conicité, retournement ou distorsion | Précision de fixation réduite |
| Répétabilité | Variation entre les pièces produites consécutivement | Qualité de lot instable |
| Erreur cumulative en partie longue | Différence entre les positions du premier et du dernier trou | Les points de montage finaux ne parviennent pas à s'aligner |
Un fournisseur peut publier une précision de positionnement de la mangeoire, mais cette figure ne décrit qu'une seule partie du système La précision du poinçon en tôle finie est affectée par le matériau, le redresseur, la mangeoire, la presse, l'outillage, les guides, la logique de commande, le formage en aval et la méthode d'inspection.
Par conséquent, les acheteurs devraient éviter de comparer les machines en utilisant un seul numéro de précision sans confirmer au préalable :
- Quelle caractéristique a été mesurée ?
- Quelle donnée a été utilisée ?
- Quel matériau et quelle épaisseur ont été testés ?
- Combien de temps a duré la partie test ?
- La tolérance a-t-elle été mesurée avant ou après le formage ?
- Le résultat inclut-il une erreur cumulative ?
- La mesure a-t-elle été prise en fonction de la vitesse de production réelle ?
Commencez par la partie finie et sa fonction d'assemblage
Le moyen le plus fiable de spécifier la précision du poinçon en tôle est de commencer par la fonction de la pièce.
Par example, un profilé de montage solaire peut contenir une série répétée de fentes pour le réglage de l'installation, plusieurs trous ronds pour les connecteurs, et des trous d'extrémité pour la jonction de profilés adjacents Ces caractéristiques ne nécessitent pas nécessairement la même tolérance.
Une stratégie de tolérance pratique peut classer les caractéristiques en trois groupes :
- Fonctionnalités critiques pour l'assemblage
Les trous qui localisent les connecteurs, les joints d'extrémité ou les interfaces structurelles nécessitent généralement un contrôle de position plus strict. - Fonctionnalités répétées liées à la fonction
Les fentes répétées peuvent permettre des variations plus individuelles, mais la hauteur et la longueur totale du motif doivent toujours être contrôlées. - Caractéristiques non critiques
Les trous de drainage, d'identification ou de dégagement peuvent accepter des tolérances plus larges s'ils n'affectent pas l'installation.
L'application de tolérances serrées à chaque caractéristique peut augmenter les coûts d'outillage, d'inspection et de production sans améliorer le produit final L'application de tolérances souples partout peut cependant créer des problèmes d'assemblage coûteux sur le terrain.
Le dessin doit identifier les données fonctionnelles et les utiliser de manière cohérente lors de la conception du processus, de la fabrication de l'outillage et de l'inspection.
La sélection des données est la base du contrôle de la position des trous
Une donnée est la référence à partir de laquelle une dimension est établie Dans la production de poinçons en tôle, les données courantes comprennent
- Le bord de coupe d'attaque
- Un bord latéral de la bande
- La ligne médiane longitudinale
- Une bride formée
- Un trou de localisation dédié
- Une surface d'extrémité finie
- Une combinaison de surfaces primaires, secondaires et tertiaires
Si le dessin mesure un trou à partir de l'extrémité finie d'un support, mais que la chaîne de production contrôle le trou à partir de la position de bobine entrante, le processus doit également tenir compte de la précision de la coupe et de tout mouvement du matériau entre le poinçonnage et la coupe.
De même, lorsqu'une bande plate est poinçonnée avant le formage au rouleau, le trou peut être situé correctement sur l'ébauche plate mais se déplacer par rapport à la bride finie après le formage Cela ne signifie pas toujours que le poste de poinçonnage est inexact Cela peut indiquer que la tolérance de motif plat, la configuration de formage au rouleau ou la donnée de mesure est incohérente.
Pour les composants produits sur une ligne combinée de poinçonnage et de formage en rouleau, l'équipe d'ingénierie doit se mettre d'accord sur trois questions :
- La tolérance est-elle appliquée sur la bande plate ou le profilé fini ?
- Quelles surfaces finies établissent la donnée d'inspection ?
- Le formage en aval peut-il modifier la position mesurée du trou ?
Le Machine de formage de supports solaires photovoltaïques la catégorie fournit des exemples d'équipement utilisé pour convertir la bande perforée en profilés de montage finis Lorsque le poinçonnage et le formage sont connectés, les deux processus doivent être évalués comme un système unidimensionnel.
Pourquoi la précision du chargeur de servo ne garantit pas la précision du trou
Un servomoteur fait avancer la bande d'une distance programmée avant chaque cycle de poinçonnage Sa répétabilité est importante, mais la commande d'alimentation n'est pas la même que le mouvement réel du matériau.
La distance effective d'alimentation peut être influencée par :
- Pression de roulis
- Variation d'épaisseur du matériau
- Huile ou contamination sur la bande
- Revêtement de surface
- Accélération et décélération soudaines
- Tension de bande entre les machines
- Ressort matériel
- Paramètres de redresseur inappropriés
- Guides de bandes mal alignés
- Force excessive de retrait du poinçon
- Installation et calibrage de l'encodeur
Par exemple, le contrôleur peut commander une alimentation de 50 mm Les rouleaux d'alimentation peuvent tourner de la bonne quantité, mais la bande peut glisser légèrement car la pression du rouleau est insuffisante La machine croit que l'alimentation est complète même si le matériau n'a pas atteint la position prévue.
Un processus de poinçon en tôle plus fiable vérifie non seulement le mouvement d'asservissement mais également la relation entre l'alimentateur, le matériau et le poste de poinçonnage.
Questions à poser lors de l'évaluation d'un alimentateur
- Le retour de position est-il tiré du moteur ou du déplacement réel du matériau ?
- La pression de rouleau peut-elle être ajustée pour différents matériaux ?
- Comment le glissement de la mangeoire est-il détecté ?
- Le système de contrôle prend-il en charge la compensation de la longueur d'avance ?
- Comment la bande est-elle libérée ou pilotée avant le poinçonnage ?
- Les différents programmes de flux peuvent-ils être stockés par code produit ?
- Le chargeur est-il dimensionné pour la largeur, l'épaisseur et l'accélération de la bande ?
- Que se passe-t-il après un arrêt d'urgence ou une épissure de matière ?
Ces détails sont particulièrement importants pour un machine à poinçonner automatique production de plusieurs motifs de trous à partir de matériau de bobine.
Erreur cumulée sur des modèles de trous répétés
L’un des malentendus les plus courants dans la production de poinçons en tôle est la différence entre l’erreur de pas individuelle et l’erreur de motif cumulée.
Supposons qu'un produit contienne 20 trous à un pas nominal de 50 mm Si chaque alimentation contient une petite erreur systématique, le dernier trou peut s'écarter sensiblement de la position attendue alors que la distance entre deux trous adjacents semble acceptable.
Une erreur cumulative peut être causée par :
- Étalonnage incorrect des aliments
- Bordereau d'alimentation cohérent
- Arrondi du contrôleur
- Expansion thermique
- Un pitch programmé qui ne correspond pas au dessin
- Mesure à partir de différentes données
- Étirement ou compression progressive du matériau
- Correction répétée basée uniquement sur le trou précédent
Une inspection utile devrait donc comprendre
- Position du premier trou à partir de la donnée
- Plusieurs emplacements de trous adjacents
- Position du trou intermédiaire à partir de la même donnée
- Position du dernier trou à partir de la même donnée
- Longueur totale du motif
- Position après découpe et formage
N'inspectez pas seulement la distance entre les trous voisins Une mesure de pas locale peut cacher une erreur croissante sur le profil complet.
Positionnement absolu et positionnement incrémentiel
Dans un programme incrémental, chaque nouvelle position de trou est basée sur l'alimentation précédente Cette approche est simple, mais un écart d'alimentation répété peut s'accumuler.
Dans un programme absolu, chaque caractéristique importante est référencée à une position zéro commune ou recalculée à partir d'une donnée maîtresse Le contrôle absolu n'élimine pas l'erreur mécanique, mais il peut réduire le risque d'accumulation basée sur un logiciel et faciliter la compensation.
Les profils longs peuvent également bénéficier de repères de référence, de caractéristiques pilotes ou d'une vérification périodique de la position, selon la méthode de production et la tolérance requise.
Comment la planéité du matériau affecte la précision du poinçon en tôle
Précision du poinçon
Le matériau de la bobine est rarement parfaitement plat lorsqu'il entre dans la ligne. Il peut avoir un ensemble de bobines, une arbalète, une onde de bord, une boucle centrale ou une contrainte résiduelle.
Si la bande n'est pas correctement nivelée :
- Il peut ne pas reposer de manière cohérente sur la surface de la matrice.
- La longueur d'alimentation effective peut changer à mesure que la bande monte et descend.
- Les guides latéraux peuvent entrer en contact inégalement avec la bande.
- Le poinçon peut tirer le matériau pendant le retrait.
- La position du trou peut apparaître différente après la relaxation du matériau.
- Le formage en rouleau peut libérer des contraintes résiduelles et modifier la géométrie finie.
Un redresseur doit être ajusté en fonction de la qualité et de l'épaisseur réelles du matériau. Un redressage excessif peut introduire de nouvelles contraintes, tandis qu'un redressage insuffisant laisse la courbure originale de la bobine dans la bande.
Pour le matériau mince ou revêtu, la pression de guidage et de rouleau doit également être contrôlée pour éviter les marques de surface.
Problèmes de planéité souvent pris pour des problèmes de mangeoire
Si la position du trou change progressivement au cours d'une bobine mais que les diagnostics de la nourrice restent stables, inspectez le matériau entrant Une section différente de la même bobine peut avoir une courbure ou une contrainte résiduelle différente.
Les vérifications utiles comprennent notamment
- Mesure de la planéité de la bande avant le chargeur
- Comparaison du début, du milieu et de la fin de la bobine
- Lot de matériel d'enregistrement et fournisseur
- Vérification si l'erreur change avec la largeur de la bande
- Inspection des réglages du rouleau de lisseur
- Comparaison des résultats à des vitesses de production faibles et normales
Le dégagement des matrices et son effet sur la qualité des trous
Le jeu de matrice est l'espace entre le bord tranchant du poinçon et l'ouverture de la matrice. Il est normalement sélectionné en fonction du type de matériau, de l'épaisseur, de la résistance et de la qualité de coupe souhaitée.
La compensation affecte principalement :
- Force de frappe
- Retournement de bord
- Zone brûlée
- Zone de fracture
- Hauteur de la bavure
- Usure d'outils
- Comportement de limace
- Distorsion des trous
Un jeu incorrect ne déplace pas nécessairement le centre du trou programmé par lui-même Cependant, il peut indirectement réduire la précision du poinçon en tôle lorsqu'il est combiné avec un désalignement de l'outil, des forces de coupe inégales, une force de décapage excessive ou un mouvement du matériau.
| Condition de dégagement | Résultat possible |
|---|---|
| Trop petit | Force de poinçonnage élevée, usure rapide, cisaillement secondaire, risque de rupture du poinçon |
| Trop grand | Grande bavure, bord effilé, distorsion, mauvaise définition du trou |
| Inégal autour du poinçon | Bord asymétrique, force latérale, usure accélérée, forme de trou incohérente |
| Correct et uniforme | Force de coupe plus stable, qualité de bord prévisible, durée de vie plus longue de l'outil |
Le jeu doit être vérifié autour du périmètre complet du poinçon Un jeu nominal correct n'est pas suffisant si le poinçon et la matrice ne sont pas concentriques.
Alignement des outils, usure et retrait du poinçon
Un poinçon usé change plus que l'apparence du trou, Au fur et à mesure que le tranchant s'arrondi, la force de poinçonnage et la hauteur de la bavure augmentent Le matériau peut également s'accrocher plus fortement au poinçon pendant le retrait.
Cela peut provoquer:
- Levage de bande
- Mouvement partiel
- Tir de limace
- Des rayures autour du trou
- Forme irrégulière du trou
- Augmentation de la charge sur le chargeur et les guides
- Positions de trous ultérieures incohérentes
Un décapant approprié doit maintenir le matériau solidement pendant que le poinçon se rétracte Si la force du décapant est trop faible, la bande peut se soulever Si elle est excessive ou inégale, elle peut déformer le matériau mince ou introduire une friction.
Les dossiers d'outillage préventif devraient inclure :
- Nombre de coups
- Qualité et épaisseur du matériau
- Tendance Burr
- Diamètre du poinçon
- État de filière
- Affûter l'histoire
- Observations d'alignement des outils
- Performances de retrait des limaces
La maintenance des outils basée uniquement sur un nombre de courses fixe peut être insuffisante car les taux d'usure varient considérablement selon le matériau et les conditions du processus.
Erreur de position de trou côte à côte
Toutes les erreurs de poinçon de tôle ne se produisent pas dans le sens de l'alimentation Le mouvement latéral peut modifier la distance entre le trou et le bord de la bande.
Les causes courantes comprennent :
- Déblai de guidage trop grand
- Pression de guidage inégale
- Largeur variable de bande
- Cambrure fendue
- Désalignement entre le redresseur, le chargeur et le dé
- Matériau frottant contre un côté du guide
- Configuration de la ligne centrale incorrecte
- Composants d'outillage desserrés
La ligne doit être alignée le long d'une ligne centrale de matériau cohérente Pour les larges bandes ou les longs profils, un petit désalignement angulaire peut créer une erreur latérale notable plus en aval.
Si la distance du bord gauche augmente tandis que la distance du bord droit diminue, étudiez le mouvement latéral de la bande avant de modifier le programme de poinçonnage.
Poinçonnage avant ou après la formation du rouleau
La stratégie de position des trous dépend également de l'endroit où le poinçonnage se produit dans la séquence de production.
L'article Poinçonneuse à support solaire : systèmes en ligne ou séparés explique les différences plus larges entre les configurations de poinçonnage intégrées et indépendantes.
Pour la planification dimensionnelle, la comparaison principale est la suivante
| Arrangement du processus | Considération d'exactitude |
|---|---|
| Poinçonner la bande plate avant de former | Support de matériau et accès à l'outil faciles, mais le formage peut modifier la relation du trou fini |
| Poinçonner pendant un processus de formage en ligne | Potentiel d'automatisation élevé, mais la synchronisation et la tension de la bande nécessitent un contrôle |
| Poinçonner les profils finis | Les trous peuvent référencer les surfaces formées, mais l'accès à l'outillage et le support de profil sont plus complexes |
| Poinçonner des flans séparés | Flexible pour plusieurs produits, mais les erreurs de chargement et de localisation peuvent augmenter |
Il n'y a pas de meilleur arrangement universellement Le bon choix dépend de la longueur de la pièce, du motif du trou, du volume de production, de la tolérance, de la géométrie du profil et des exigences de changement.
Pour les petits composants de connecteur, un système dédié tel que le Machine de poinçonnage de connecteurs de supports photovoltaïques solaires peut combiner le poinçonnage, le formage et la découpe autour d’une famille de composants définie.
Mesure de la précision du poinçon en tôle
L'équipement de mesure doit correspondre à la caractéristique inspectée Un étrier numérique peut suffire pour une vérification du pas approximatif, mais il est souvent inadapté à la vérification d'une tolérance de position serrée sur un motif complexe.
Le Ressources de métrologie dimensionnelle NIST fournir des informations plus larges sur la mesure dimensionnelle et la traçabilité.
Méthodes d'inspection communes
| Méthode d'inspection | Utilisation appropriée | Limitation principale |
|---|---|---|
| Règle ou ruban d'acier | Vérification rapide des longues distances hors tout | Faible précision et dépendance de l'opérateur |
| Étrier numérique | Diamètre du trou, pas court, distance du bord | Incertitude limitée de portée et de centre-emplacement |
| Jauge de hauteur et plaque de surface | Contrôles de position basés sur des données | Plus lent et nécessite un support de pièce adapté |
| Système de mesure optique | Forme du trou, diamètre et position 2D | Champ de vision et limitations de taille des pièces |
| Machine de mesure de coordonnées | Système de référence complexe et inspection de position | Coût plus élevé et temps d'inspection plus long |
| Aller/pas aller | Vérification rapide de la production | Fournit des données numériques limitées |
| Caméra de vision | Contrôles automatisés en ligne | Nécessite un étalonnage, un éclairage et une présentation stable |
| Mesure laser | Inspection longue ou sans contact | Configuration et validation spécifiques à l'application |
Mesurez correctement le centre du trou
Mesurer du bord d'un trou au bord d'un autre peut produire des résultats trompeurs, en particulier lorsque des bavures ou une variation de diamètre sont présentes.
Pour les trous de diamètre égal, certaines mesures de bord peuvent se rapprocher de l'entraxe, mais l'inspection basée sur les données devrait idéalement calculer ou localiser le véritable centre du trou.
La direction de la bavure importe également Si un étrier entre en contact avec la bavure plutôt qu'avec la surface fonctionnelle, la position ou le diamètre enregistré peut ne pas représenter la pièce assemblée.
Construire un Plan d'Inspection Pratique
Un plan robuste d'inspection des poinçons en tôle peut être divisé en quatre étapes.
1. Inspection des matériaux entrants
Vérifier:
- Épaisseur
- Largeur
- Qualité matérielle
- Planéité
- État de surface
- Identification de la bobine
2. Inspection du premier article
Avant la production continue, vérifiez :
- Surfaces de référence
- Positions du premier et du dernier trou
- Dimensions critiques du pas
- Diamètre et forme du trou
- Distance de bord
- Hauteur de la bavure
- Longueur coupée
- Dimensions après formage
3. Inspection en cours de processus
Utilisez une fréquence d'inspection basée sur le risque de production, l'usure de l'outil, la variation des matériaux et la stabilité historique du processus.
Suivre les mesures réelles plutôt que d'enregistrer seulement “pass” ou “fail.” Les données numériques révèlent une dérive graduelle avant que les pièces ne dépassent la tolérance.
4. Vérification finale par lots
Confirmer:
- Quantité et code produit
- Dimensions critiques
- Modèle de trou complet
- État de surface et de bavure
- Longueur de la pièce
- Ajustement de l'assemblage le cas échéant
- Traçabilité aux dossiers des matériaux et des outils
Résolution des problèmes courants de position des trous
| Problème observé | Causes probables | Vérifications initiales |
|---|---|---|
| Chaque trou est décalé d'une quantité similaire | Données incorrectes, position zéro ou décalage du programme | Confirmez la donnée de dessin et la machine zéro |
| L'erreur augmente vers le dernier trou | Étalonnage des aliments, glissement ou accumulation incrémentielle | Mesurez la longueur totale du motif et le déplacement réel du matériau |
| Erreur apparaît aléatoirement | Glissement de bande, outillage lâche, matériau instable, problème d'encodeur | Vérifiez la pression du rouleau, les pinces, les guides et les commentaires |
| La position du trou change en fonction de la largeur de la bande | Mouvement de guidage latéral, carrossage, désalignement de ligne | Inspectez la ligne centrale de la bande et le dégagement du guide |
| La position du trou est correcte avant la formation mais erronée après | Former une déformation ou un mauvais motif plat | Mesurer avant et après le formage au rouleau |
| La bavure augmente tandis que la position devient instable | Usure de l'outil, jeu inégal, problème de décapage | Inspectez le bord du poinçon, l'alignement de la matrice et le décapant |
| La première partie après le redémarrage est incorrecte | Référence perdue, relaxation de bande, logique de redémarrage incorrecte | Passez en revue la séquence de référencement et de redémarrage |
| La précision se détériore à grande vitesse | Temps de décantation insuffisant, vibration, dynamique de bande | Comparez les résultats à plusieurs vitesses de production |
Une séquence de dépannage disciplinée devrait changer une condition à la fois Le réglage simultané de la compensation du chargeur, de la position du guide, de la pression du redresseur et des réglages de la matrice rend difficile l'identification de la cause réelle.
Capacité de processus et fiabilité des mesures
Une chaîne de production ne doit pas simplement constituer un échantillon acceptable. Il doit produire à plusieurs reprises des pièces conformes aux spécifications dans les conditions de matériau et de vitesse attendues.
Avant de calculer la capacité du procédé, confirmez que le système de mesure est fiable Si différents inspecteurs obtiennent des résultats sensiblement différents à partir d'une même pièce, les données de production recueillies ne peuvent décrire avec précision le procédé.
Les données de contrôle utiles peuvent inclure :
- Moyenne de position de trou
- Portée ou écart type
- Erreur avant-dernier trou
- Tendance burr-height
- Compte de course de l'outil
- Lot de matériaux
- Vitesse de production
- Historique de correction du chargeur
Ces informations permettent de distinguer la variation aléatoire de la dérive systématique.
Ce qu'il faut confirmer pendant l'acceptation de la machine
Un essai de réception en usine doit utiliser autant que possible un matériau de production représentatif et des dessins de pièces réels.
Le test doit confirmer:
- Qualité du matériau et plage d'épaisseur
- Modèle de trou sur toute la longueur
- Relations de données critiques
- Positions du premier et du dernier trou
- Répétabilité sur plusieurs parties
- Performance à la vitesse de production convenue
- Précision après les arrêts et redémarrages normaux
- Procédures de changement d'outils et de recettes
- Enlèvement des ferrailles et des limaces
- Dimensions terminées après formage en aval
- Disponibilité des enregistrements de mesure
Le test d'une bande courte uniquement à vitesse réduite peut ne pas révéler d'erreur d'alimentation cumulée, d'instabilité de la bande ou de vibration de vitesse de production.
Les fabricants évaluant les équipements pour les composants de montage solaire peuvent examiner les JBL gamme d'équipements de poinçonnage à crémaillère et fournissez des dessins de pièces, des détails sur les matériaux, des objectifs de production et des exigences de tolérance via le page contact.
Considérations de sécurité dans l'ajustement de précision
L'équipement de poinçonnage contient des composants mobiles à haute force Les contrôles de précision ne doivent jamais obliger un opérateur à placer les mains près d'un poinçon mobile, d'un alimentateur ou d'un entraînement non surveillé.
La protection des machines, les verrouillages, les procédures de configuration sûres et l'accès contrôlé à la maintenance doivent être intégrés dans la conception de l'équipement. Le guidage de garde de machine OSHA offre une référence générale utile pour les exigences de sécurité des machines.
L'alignement des outils, le réglage des capteurs et le retrait des bourrages doivent être effectués conformément aux instructions du fournisseur d'équipement et aux procédures de sécurité applicables sur le lieu de travail.
Conclusion
Une précision fiable des poinçons en tôle provient du contrôle de l'ensemble du système de production : données de dessin, matériau entrant, redressage, alimentation, guidage des bandes, outils de poinçonnage, découpe, formage et mesure.
La leçon pratique la plus importante est qu'un servomoteur précis ne peut pas compenser le matériau instable, les données incorrectes, l'outillage usé ou l'inspection incohérente De même, un trou propre ne prouve pas que le motif de trou complet est positionné correctement.
Pour les profils longs et les motifs répétés, inspectez toujours le premier trou, les positions intermédiaires, le trou final et la longueur totale du motif à partir d'une donnée commune. Les mesures doivent également être répétées après la formation lorsque la bande plate n'est pas terminée, le produit fonctionnel.
En définissant la précision en fonction des besoins d'assemblage et en la validant dans des conditions de production réelles, les fabricants peuvent réduire les retouches, améliorer la cohérence de l'installation et sélectionner un système de poinçonnage en tôle basé sur des performances mesurables plutôt que sur une seule spécification de catalogue.
Foire aux questions
1. Qu'est-ce qui détermine la précision du poinçon en
La précision du poinçon en tôle est déterminée par les performances combinées de l'alimentateur, du redresseur, des guides, de la presse, du jeu de poinçonnage et de matrice, du décapant, du système de contrôle, du matériau et de la méthode d'inspection. La précision de l'outillage à elle seule est insuffisante car le glissement de la bande, la planéité, la sélection des données et le formage en aval peuvent tous modifier la position du trou fini.
2. Pourquoi l’erreur de position des trous augmente-t-elle le long d’une partie longue
Une erreur croissante indique généralement un écart d'étalonnage de l'alimentation, un glissement répété de la bande, une programmation incrémentale ou un mouvement du matériau Même une petite erreur systématique dans chaque alimentation peut s'accumuler sur de nombreux trous Mesurez chaque trou important à partir d'une donnée fixe, y compris le premier et le dernier trou, au lieu de vérifier uniquement le pas adjacent.
3. Le jeu des matrices affecte-t-il la position des trous
Le jeu de matrice affecte principalement la force de poinçonnage, la hauteur de la bavure, la qualité des bords, la durée de vie de l'outil et la distorsion du trou. Cela peut affecter indirectement la cohérence de la position du trou si le jeu est inégal, si l'outillage est mal aligné ou si des forces de poinçonnage et de retrait excessives déplacent la bande. Un jeu uniforme et un alignement correct du poinçon à la matrice sont tous deux essentiels.
4. faut-il mesurer les trous avant ou après le profilage ?
Si la tolérance d'étirage se rapporte à l'assemblage final, les trous doivent être vérifiés sur le profilé formé fini La mesure de la bande plate est toujours utile pour contrôler le processus de poinçonnage, mais le formage au rouleau peut modifier la relation du trou avec les brides, les bords et les données finies. Idéalement, les caractéristiques critiques sont vérifiées aux deux étapes.
5. Comment réduire l’erreur cumulative de trou-pas ?
Commencez par calibrer le déplacement réel du matériau, en maintenant une pression d'alimentation stable, en contrôlant la planéité de la bande, en alignant les guides et en référençant les positions importantes à une donnée commune Inspectez régulièrement la longueur totale du motif et la position du dernier trou. Le positionnement absolu, les caractéristiques de référence et la compensation validée peuvent réduire davantage l’accumulation systématique.
 French
 English
 Arabic
 Russian
 Spanish