
Точность удара листовым металлом: практическое руководство по расположению отверстий
/Точность удара по листовому металлу: практическое руководство по расположению отверстий
Оглавление
Точность пуансона листового металла не определяется только штампом для штамповки. Отверстие может иметь правильный диаметр и чистый край, но при этом его все равно можно отклонить, поскольку его центральное положение, шаг, расстояние по краям или взаимосвязь с другими отверстиями выходят за пределы допуска на вытяжку.
Это особенно важно для солнечных монтажных кронштейнов, кабельных лотков, электрических корпусов, стеллажей компонентов, автомобильных деталей, и других продуктов, которые полагаются на несколько отверстий для сборки Небольшая ошибка в одном отверстии может быть приемлемой, но повторяющиеся ошибки шага в длинном профиле могут предотвратить правильное выравнивание болтов, разъемов или установочных приспособлений.
Для производителей, планирующих новую линию перфорации из листового металла или устраняющих неполадки в существующем процессе, в этом руководстве поясняется
- Как определить практическую точность пуансона из листового металла
- Почему точность питателя не равна точности готовой детали
- Как выбор исходных данных влияет на измерение положения отверстий
- Как плоскостность полосы, зазор матрицы и состояние инструмента влияют на результаты
- Как развивается совокупная ошибка основного тона
- Какие методы контроля подходят для разных допусков
- Как уменьшить вариации в производстве, а не только корректировать отдельные детали
Что на самом деле означает точность перфорации листового металла?
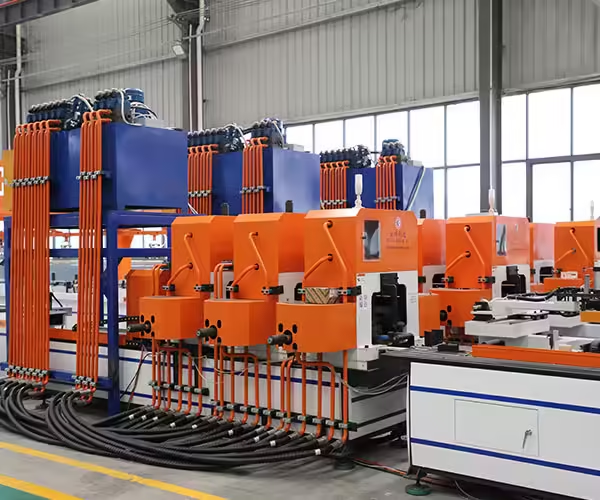
В производстве точность пуансона из листового металла следует оценивать как группу связанных характеристик, а не как одну спецификацию машины.
| Характеристика точности | Что измеряется | Типичное производственное последствие |
|---|---|---|
| Диаметр отверстия | Фактический размер отверстия после штамповки | Болты или крепежные детали могут не подойти |
| Положение отверстия | Расстояние от центра отверстия до выбранной точки отсчета | Сборочные отверстия не совмещаются |
| Шаг отверстия | Межцентровое расстояние между соседними отверстиями | Прогрессивное несоответствие по всей части |
| Расстояние края | Центр отверстия или край относительно края материала | Слабая кромка, разрыв или помехи при установке |
| Ориентация рисунка | Угол рисунка отверстий относительно детали | Соединитель или кронштейн расположен под углом |
| Высота заусенца | Поднятый материал вокруг срезанной кромки | Плохая посадка, риск травм, дефекты покрытия |
| Деформация отверстия | Округлость, конусность, опрокидывание или искажение | Снижение точности креплени |
| Повторяемость | Различия между последовательно производимыми деталями | Нестабильное качество партии |
| Совокупная ошибка длинной части | Разница между первым и последним положениями лунки | Окончательные точки крепления не совпадают |
Поставщик может опубликовать точность позиционирования питателя, но на этом рисунке описана только одна часть системы. На точность пуансона из готового листового металла влияют материал, выпрямитель, питатель, пресс, инструменты, направляющие, логика управления, последующая формовка и метод контроля.
Поэтому покупателям следует избегать сравнения машин, использующих один номер точности, без предварительного подтверждения:
- Какая особенность была измерена?
- Какие данные использовались?
- Какой материал и толщина были проверены?
- Сколько времени длилась тестовая часть?
- Был ли допуск измерен до или после формирования?
- Включает ли результат совокупную ошибку?
- Измерения проводились при фактической скорости производства?
Начните с готовой детали и ее функции сборки
Самый надежный способ конкретизировать точность пуансона листового металла - начать с функции детали.
Например, солнечный монтажный профиль может содержать повторяющуюся серию пазов для регулировки установки, несколько круглых отверстий для соединителей и торцевые отверстия для соединения соседних профилей. эти особенности не обязательно требуют одинакового допуска.
Практическая стратегия толерантности может разделить функции на три группы:
- Критические для сборки функции
Отверстия, в которых расположены разъемы, концевые соединения или структурные интерфейсы, обычно требуют более жесткого позиционного контроля. - Повторяющиеся функции, связанные с функциями
Повторяющиеся слоты могут допускать большее индивидуальное изменение, но шаг и общая длина рисунка по-прежнему требуют контроля. - Некритические особенности
Дренажные, идентификационные или зазорные отверстия могут допускать более широкие допуски, если они не влияют на установку.
Применение жестких допусков к каждой функции может увеличить оснастку, инспекцию и производственные затраты без улучшения конечного продукта. Однако применение свободных допусков повсюду может создать дорогостоящие проблемы с сборкой на месте.
На чертеже должны быть указаны функциональные данные и последовательно использоваться их при проектировании процессов, производстве инструментов и проверке.
Выбор данных - это основа контроля положения отверстий
Дата - это ориентир, на основе которого устанавливается размер. при производстве пуансонов из листового металла общие данные включают в себя
- Передняя режущая кромка
- Боковой край полосы
- Продольная осевая линия
- Сформированный фланец
- Специальное отверстие для определения местоположения
- Готовая торцевая поверхность
- Комбинация первичной, вторичной и третичной поверхностей
Если на чертеже измерено отверстие от готового конца кронштейна, но производственная линия контролирует отверстие из положения входящей катушки, процесс также должен учитывать точность резки и любое перемещение материала между штамповкой и резкой.
Аналогично, когда плоская полоса пробивается перед профилированием валков, отверстие может быть правильно расположено на плоской заготовке, но смещается относительно готового фланца после формования. Это не всегда означает, что станция штамповки неточна. Это может указывать на то, что припуск по плоскому рисунку, установка формования валков или данные измерений противоречивы.
Для компонентов, производимых на комбинированной линии штамповки и профилирования, инженерной группе следует согласовать три вопроса:
- Применяется ли допуск к плоской полосе или готовому профилю?
- Какие готовые поверхности устанавливают данные проверки?
- Может ли последующая форма изменить измеренное положение отверстия?
The Машина для формовки кронштейнов для солнечных фотоэлектрических систем в категории приведены примеры оборудования, используемого для преобразования перфорированной полосы в готовые монтажные профили. При соединении штамповки и формовки оба процесса следует оценивать как одномерную систему.
Почему точность сервопитателя не гарантирует точность отверстий
Сервопитатель продвигает полосу на запрограммированное расстояние перед каждым циклом штамповки. Его повторяемость важна, но команда подачи не совпадает с реальным движением материала.
На эффективное расстояние подачи могут влиять
- Давление рулона
- Изменение толщины материала
- Масло или загрязнение полосы
- Поверхностное покрытие
- Внезапное ускорение и замедление
- Натяжение полосы между машинами
- Материальный репербэк
- Неправильные настройки выпрямителя
- Несогласованные направляющие полосы
- Чрезмерная сила отвода удара
- Установка и калибровка кодера
Например, контроллер может командовать подачей 50 мм. подающие ролики могут вращаться на правильную величину, но полоса может слегка скользить, потому что давление валка недостаточно. машина считает, что подача завершена, даже если материал не достиг намеченного положения.
Более надежный процесс пробивки листового металла проверяет не только серводвижение, но и взаимосвязь между питателем, материалом и станцией штамповки.
Вопросы, которые следует задавать при оценке питателя
- Отзывы о положении взяты от двигателя или от фактического перемещения материала?
- Можно ли регулировать давление валков для разных материалов?
- Как обнаруживается скольжение фидера?
- Поддерживает ли система управления компенсацию длины ленты?
- Как освобождают или пилотируют полосу перед пробивкой?
- Могут ли различные программы подачи храниться по коду продукта?
- Размер питателя соответствует ширине, толщине и ускорению полосы?
- Что происходит после аварийной остановки или сращивания материала?
Эти детали особенно важны для автоматическая пробивная машина изготовление нескольких рисунков отверстий из материала катушки.
Совокупная ошибка в повторяющихся схемах отверстий
Одним из наиболее распространенных недоразумений при производстве пуансонов из листового металла является разница между индивидуальной ошибкой шага и совокупной ошибкой рисунка.
Предположим, что изделие содержит 20 отверстий с номинальным шагом 50 мм. если каждая подача содержит небольшую систематическую ошибку, последнее отверстие может существенно отклоняться от ожидаемого положения, даже если расстояние между двумя соседними отверстиями кажется приемлемым.
Совокупная ошибка может быть вызвана
- Неправильная калибровка корма
- Последовательный фидерный слип
- Контроллер округление
- Тепловое расширение
- Запрограммированная подача, не соответствующая рисунку
- Измерение по разным данным
- Прогрессивное растяжение или сжатие материала
- Повторная коррекция, основанная только на предыдущей лунке
Поэтому полезная проверка должна включать в себя
- Положение первой лунки от исходной точки
- Несколько соседних скатов лунок
- Промежуточное положение отверстия из той же точки отсчета
- Положение последней лунки из той же точки отсчета
- Общая длина рисунка
- Положение после резки и формования
Не проверяйте только расстояние между соседними отверстиями. локальное измерение шага может скрыть растущую ошибку по всему профилю.
Абсолютное позиционирование и инкрементное позиционирование
В инкрементной программе каждое новое положение отверстия основано на предыдущей подаче. Этот подход прост, но повторное отклонение подачи может накапливаться.
В абсолютной программе каждая важная особенность ссылается на общую нулевую позицию или пересчитывается из главной базы данных. Абсолютное управление не устраняет механическую ошибку, но может снизить риск накопления на основе программного обеспечения и облегчить компенсацию.
Длинные профили также могут получить выгоду от контрольных отметок, пилотных функций или периодической проверки положения, в зависимости от метода производства и требуемого допуска.
Как плоскостность материала влияет на точность перфорации листового металла
Точность удара
Материал катушки редко идеально плоский, когда он входит в линию, Он может иметь набор катушки, арбалет, краевой волны, центральной пряжки, или остаточного напряжения.
Если полоса не выровнена должным образом:
- Он может не располагаться на поверхности матрицы.
- Эффективная длина подачи может меняться по мере того, как полоса поднимается и опускается.
- Боковые направляющие могут неравномерно контактировать с полосой.
- Пуансон может вытягивать материал во время извлечения.
- Положение отверстия может выглядеть другим после расслабления материала.
- Формование валков может снять остаточное напряжение и изменить готовую геометрию.
Выпрямитель необходимо регулировать с учетом фактической марки и толщины материала. Чрезмерная выпрямление может вызвать новое напряжение, в то время как недостаточная выпрямление оставляет первоначальную кривизну рулона в полосе.
Для тонкого материала или материала с покрытием также следует контролировать давление направляющей и валка, чтобы избежать следов на поверхности.
Проблемы плоскостности часто принимают за проблемы с питателем
Если положение отверстия постепенно меняется во время катушки, но диагностика питателя остается стабильной, проверьте поступающий материал. Другая секция одной и той же катушки может иметь разную кривизну или остаточное напряжение.
Полезные проверки включают в себя
- Измерение плоскостности полосы перед питателем
- Сравнение начала, середины и конца катушки
- Запись материала партия и поставщик
- Проверка изменения ошибки в зависимости от ширины полосы
- Проверка настроек валков выпрямителя
- Сравнение результатов при низких и нормальных скоростях производства
Пропускная способность и ее влияние на качество отверстий
Зазор под штампом - это пространство между режущей кромкой пуансона и отверстием матрицы. Обычно он выбирается в зависимости от типа материала, толщины, прочности и желаемого качества резки.
Клиренс в первую очередь влияет на
- Пробивная сила
- Перекатывание края
- Загорелая зона
- Зона трещин
- Высота заусенца
- Износ инструмента
- Слизневое поведение
- Отверстие искажения
Неправильный зазор не обязательно перемещает запрограммированный центр отверстия сам по себе. Однако он может косвенно снизить точность пуансона из листового металла в сочетании с несоосностью инструмента, неравномерными силами резания, чрезмерной силой зачистки или движением материала.
| Состояние клиренса | Возможный результат |
|---|---|
| Слишком маленький | Высокая сила удара, быстрый износ, вторичный сдвиг, риск разрушения пуансона |
| Слишком большой | Большой заусенец, конический край, искажение, плохое определение отверстия |
| Неровный вокруг удара | Асимметричный край, боковая сила, ускоренный износ, противоречивая форма отверстия |
| Правильно и равномерно | Более стабильная сила резания, предсказуемое качество кромок, более длительный срок службы инструмента |
Зазор следует проверять по всему периметру пуансона Правильный номинальный зазор недостаточен, если пуансон и матрица не концентричны.
Выравнивание инструмента, износ и вывод пуансонов
Изношенный пуансон изменяется больше, чем внешний вид отверстия. по мере того, как режущая кромка становится закругленной, сила пробивания и высота заусенцев увеличиваются. материал также может сильнее цепляться за пуансон во время извлечения.
Это может вызвать:
- Подъем полос
- Движение части
- Слизняк тянет
- Царапины вокруг отверстия
- Неправильная форма отверстия
- Повышенная нагрузка на питатель и направляющие
- Несогласованные последующие положения отверстий
Подходящий съемник должен надежно удерживать материал, пока пуансон втягивается. если сила съемника слишком мала, полоса может подняться. если она чрезмерна или неравномерна, она может деформировать тонкий материал или создавать трение.
Записи профилактических инструментов должны включать
- Количество штрихов
- Марка и толщина материала
- Тренд заусенцев
- Диаметр пуансона
- Условие смерти
- История заточки
- Наблюдения за выравниванием инструментов
- Производительность удаления слизней
Обслуживание инструмента, основанное только на фиксированном количестве ходов, может быть недостаточным, поскольку скорость износа значительно варьируется в зависимости от материала и технологического состояния.
Ошибка положения отверстия из стороны в сторону
Не все ошибки пуансона листового металла происходят в направлении подачи Боковое перемещение может изменить расстояние между отверстием и кромкой полосы.
Общие причины включают:
- Слишком большой зазор направляющей
- Неравное давление направляющей
- Переменная ширина полосы
- Разрезной изгиб
- Перекос между выпрямителем, питателем и матрицей
- Материал трутся об одну сторону направляющей
- Неправильная настройка осевой линии
- Свободные компоненты оснастки
Линия должна быть выровнена по согласованной осевой линии материала. для широкой полосы или длинных профилей небольшое угловое смещение может создать заметную боковую ошибку дальше по потоку.
Если расстояние до левого края увеличивается, а расстояние до правого края уменьшается, исследуйте боковое движение полосы, прежде чем менять программу штамповки.
Пробивка до или после профилирования
Стратегия положения отверстий также зависит от того, где происходит штамповка в производственной последовательности.
Статья Солнечная перфорационная машина: встроенные и отдельные системы объясняет более широкие различия между интегрированными и независимыми конфигурациями штамповки.
Для размерного планирования основное сравнение заключается в следующем
| Организация процесса | Рассмотрение точности |
|---|---|
| Перед формированием перфорируйте плоскую полосу | Легкая поддержка материала и доступ к инструменту, но формование может изменить соотношение готовых отверстий |
| Пробивание во время процесса внутристрочного формования | Высокий потенциал автоматизации, но синхронизация и натяжение полосы требуют контроля |
| Пробивайте готовые профили | Отверстия могут относиться к сформированным поверхностям, но доступ к инструментам и поддержка профиля более сложны |
| Пробивать отдельные заготовки | Гибкий для нескольких продуктов, но ошибки загрузки и определения местоположения могут увеличиться |
Не существует универсально наилучшего расположения Правильный выбор зависит от длины детали, рисунка отверстия, объема производства, допуска, геометрии профиля и требований к переналадке.
Для небольших компонентов разъема используется специальная система, такая как Машина для пробивки соединителей для солнечных фотоэлектрических кронштейнов может сочетать штамповку, формование и резку вокруг определенного семейства компонентов.
Точность измерения пуансона из листового металла
Измерительное оборудование должно соответствовать проверяемой характеристике. цифрового суппорта может быть достаточно для грубой проверки шага, но он часто непригоден для проверки жесткого позиционного допуска по сложному шаблону.
The Ресурсы размерной метрологии NIST предоставьте более широкую информацию об измерении размеров и отслеживаемости.
Распространенные методы контроля
| Метод проверки | Подходящее использование | Основное ограничение |
|---|---|---|
| Стальное правило или лента | Быстрая проверка больших общих расстояний | Низкая точность и зависимость от оператора |
| Цифровой суппорт | Диаметр отверстия, короткий шаг, расстояние по кромке | Ограниченный охват и неопределенность местоположения в центре |
| Высотомер и поверхностная пластина | Проверка положения на основе данных | Медленнее и требует подходящей поддержки детали |
| Оптическая измерительная система | Форма отверстия, диаметр и 2D-положение | Поле зрения и ограничения размера детали |
| Координатно-измерительная машина | Сложная проверка данных и положения | Более высокая стоимость и более длительное время проверки |
| Приспособление для перехода/без выхода | Быстрая проверка производства | Предоставляет ограниченные числовые данные |
| Видение камера | Автоматизированные встроенные проверки | Требуется калибровка, освещение и стабильное представление |
| Лазерное измерение | Длиннополостной или бесконтактный осмотр | Настройка и проверка для конкретного приложения |
Правильно измерьте центр отверстий
Измерение от края одного отверстия до края другого может дать вводящие в заблуждение результаты, особенно при наличии заусенцев или изменений диаметра.
Для отверстий равного диаметра некоторые измерения краев могут приближаться к центральному расстоянию, но проверка на основе исходных данных в идеале должна рассчитать или определить истинный центр отверстия.
Направление заусенцев также имеет значение. если суппорт контактирует с заусенцем, а не с функциональной поверхностью, записанное положение или диаметр могут не отражать собранную деталь.
Создайте план практической проверки
Прочный план проверки пуансона из листового металла можно разделить на четыре этапа.
1. Входящий осмотр материалов
Проверка:
- Толщина
- Ширина
- Материальный сорт
- Плоскостность
- Состояние поверхности
- Идентификация катушки
2. Проверка первой статьи
Перед непрерывным производством проверьте:
- Базовые поверхности
- Первое и последнее положение лунки
- Критические размеры шага
- Диаметр и форма отверстия
- Расстояние края
- Высота заусенца
- Длина разреза
- Размеры после формования
3. Внутрипроцессный контроль
Используйте частоту проверок в зависимости от производственного риска, износа инструмента, изменений материала и исторической стабильности процесса.
Отслеживайте фактические измерения, а не записывайте только “pass” или “fail.” Численные данные показывают постепенный дрейф до того, как детали превысят допуск.
4. Проверка финальной партии
Подтвердить:
- Количество и код продукта
- Критические размеры
- Полный рисунок отверстий
- Состояние поверхности и заусенцев
- Длина части
- Сборка подходит там, где это применимо
- Прослеживаемость материалов и инструментов
Устранение проблем с общим положением отверстий
| Наблюдаемая проблема | Вероятные причины | Первоначальные проверки |
|---|---|---|
| Каждое отверстие смещено на аналогичную величину | Неправильная база данных, нулевая позиция или смещение программы | Подтвердите данные чертежа и нулевой уровень машины |
| Ошибка увеличивается к последнему отверстию | Калибровка подачи, скольжение или постепенное накопление | Измерьте общую длину рисунка и фактическое перемещение материала |
| Ошибка появляется случайным образом | Проскальзывание полосы, свободная оснастка, нестабильный материал, проблема с кодером | Проверьте давление валков, зажимы, направляющие и обратную связь |
| Положение отверстий меняется по ширине полосы | Движение боковой направляющей, развал, смещение линии | Проверьте осевую линию полосы и зазор направляющей |
| Положение отверстия правильное перед формированием, но неправильное после него | Формирование деформации или неправильного плоского рисунка | Измерьте до и после профилирования |
| Заусенец увеличивается, а положение становится нестабильным | Износ инструмента, неравномерный зазор, проблема зачистки | Проверьте кромку пуансона, выравнивание матрицы и съемник |
| Первая часть после перезапуска неверна | Потеряна ссылка, релаксация полосы, неправильная логика перезапуска | Просмотрите последовательность хоминга и перезапуска |
| Точность ухудшается на высокой скорости | Недостаточное время отстаивания, вибрация, динамика полосы | Сравните результаты на нескольких скоростях производства |
Дисциплинированная последовательность устранения неполадок должна изменять одно условие за раз. регулировка компенсации фидера, положения направляющей, давления выпрямителя и настроек матрицы одновременно затрудняет определение реальной причины.
Возможности процесса и надежность измерения
Производственная линия должна не просто сделать один приемлемый образец. Он должен неоднократно производить детали в пределах спецификации в условиях ожидаемого материала и скорости.
Перед расчетом технологической возможности подтвердите, что система измерения надежна Если разные инспекторы получают существенно разные результаты из одной и той же части, собранные производственные данные не могут точно описать процесс.
Полезные данные управления могут включать в себя
- Среднее положение отверстия
- Диапазон или стандартное отклонение
- Предпоследний ошибка лунки
- Тенденция роста заусенцев
- Счет ударов инструмента
- Материальная партия
- Скорость производства
- История коррекции фидера
Эта информация помогает отличить случайные изменения от систематического дрейфа.
Что подтвердить во время приема машины
При заводских приемочных испытаниях следует по возможности использовать репрезентативный производственный материал и фактические чертежи деталей.
Испытание должно подтвердить
- Марка материала и диапазон толщины
- Полноразмерный рисунок отверстий
- Критические отношения данных
- Первое и последнее положение лунки
- Повторяемость в нескольких частях
- Производительность на согласованной скорости производства
- Точность после обычных остановок и перезапусков
- Процедуры смены инструментов и рецептов
- Удаление лома и слизней
- Готовые размеры после последующей формовки
- Наличие записей измерений
Испытание только короткой полосы на пониженной скорости не может выявить кумулятивную ошибку подачи, нестабильность полосы или вибрацию на скорости производства.
Производители, оценивающие оборудование для компонентов солнечного монтажа, могут просмотреть JBL ассортимент оборудования для штамповки стоек и предоставьте чертежи деталей, детали материала, производственные цели и требования допуска страница контактов.
Соображения безопасности при корректировке точности
Пробивное оборудование содержит движущиеся компоненты с высокой силой. Проверка точности никогда не должна требовать от оператора размещения рук рядом с движущимся пуансоном, питателем или неохраняемым приводом.
Охрана машины, блокировки, процедуры безопасной настройки и контролируемый доступ к техническому обслуживанию должны быть включены в конструкцию оборудования. The Наведение на охрану машины OSHA предлагает полезную общую ссылку на требования безопасности машин.
Выравнивание инструмента, регулировка датчика, снятие заклинивания должны выполняться согласно инструкциям поставщика оборудования и применимым процедурам безопасности на рабочем месте.
Заключение
Надежная точность пуансона листового металла достигается за счет управления всей производственной системой: данными вытяжки, поступающим материалом, правкой, подачей, направлением полосы, пробивными инструментами, резкой, формованием и измерением.
Самый важный практический урок заключается в том, что точный сервопитатель не может компенсировать нестабильный материал, неправильные данные, изношенные инструменты или непоследовательный осмотр. Аналогичным образом, чистое отверстие не доказывает, что рисунок полного отверстия расположен правильно.
Для длинных профилей и повторяющихся узоров всегда проверяйте первое отверстие, промежуточные положения, конечное отверстие и общую длину узора из общей исходной точки. Измерения также следует повторять после формирования, когда готовый профиль не плоская полоса является функциональным продуктом.
Определяя точность в соответствии с потребностями сборки и проверяя ее в реальных производственных условиях, производители могут сократить доработку, улучшить согласованность установки и выбрать систему пуансонов из листового металла на основе измеримых характеристик, а не единой каталожной спецификации.
Часто задаваемые вопросы
1. Что определяет точность пуансона листового металла?
Точность пуансона листового металла определяется совокупной производительностью подающего устройства, выпрямителя, направляющих, пресса, набора пуансонов и штампов, съемника, системы управления, материала и метода контроля. Точность обработки сама по себе недостаточна, поскольку скольжение полосы, плоскостность, выбор исходных данных и последующая формовка могут изменить положение готового отверстия.
2. Почему ошибка положения отверстия увеличивается вдоль длинной части?
Увеличивающаяся ошибка обычно указывает на отклонение калибровки подачи, повторяющееся скольжение полосы, инкрементное программирование или движение материала. Даже небольшая систематическая ошибка в каждой подаче может накапливаться во многих отверстиях. Измерьте каждое важное отверстие по одной фиксированной точке отсчета, включая первое и последнее отверстия, вместо проверки только соседнего шага.
3. Влияет ли зазор матрицы на положение отверстия?
Зазор штампа в основном влияет на силу штамповки, высоту заусенцев, качество кромок, срок службы инструмента и деформацию отверстий. Это может косвенно повлиять на согласованность положения отверстий, если зазор неравномерен, инструменты смещены или чрезмерные силы штамповки и вывода перемещают полосу. Равномерный зазор и правильное выравнивание пуансона по штампа имеют важное значение.
4. Следует ли измерять отверстия до или после профилирования?
Если допуск на вытяжку относится к окончательной сборке, то на готовом сформированном профиле следует проверить отверстия. измерение плоской полосы по-прежнему полезно для управления процессом штамповки, но профилирование может изменить отношение отверстия к фланцам, краям и готовым данным. В идеале критические характеристики проверяются на обоих этапах.
5. Как можно уменьшить совокупную ошибку шага дыры?
Начните с калибровки фактического перемещения материала, поддержания стабильного давления питателя, контроля плоскостности полосы, выравнивания направляющих и привязки важных положений к общей базе данных. Регулярно проверяйте общую длину рисунка и положение последнего отверстия. Абсолютное позиционирование, эталонные характеристики и проверенная компенсация могут еще больше уменьшить систематическое накопление.
 Russian
 English
 Arabic
 Spanish
 French