
Funciones del sistema de control CNC que importan en el conformado por rollo
/ Funciones del sistema de control CNC que importan en el conformado de rollos
Tabla de contenido
Un sistema de control CNC puede coordinar la alimentación, el punzonado, el conformado, el corte y la manipulación del producto terminado en una línea de producción de perfilado. Sin embargo, el valor del sistema no depende del número de pantallas, botones o funciones “inteligentes” anunciadas.
Las funciones de control más útiles resuelven problemas de producción específicos. Reducen errores de configuración, mantienen la precisión de la posición, coordinan los movimientos de la máquina, registran alarmas, respaldan los cambios de productos y proporcionan datos de producción rastreables.
Las funciones importantes incluyen:
- Gestión de recetas de productos
- Control de posición de servoalimentación
- Programación de patrones de punzonado
- Control de longitud de corte
- Sincronización de velocidad de línea
- Conteo por lotes y producción
- Historial de alarmas
- Monitoreo de la vida útil de las herramientas
- Gestión del acceso de usuarios
- Trazabilidad de materiales y producción
- Monitoreo del consumo de energía
- Diagnóstico remoto
- Exportación de datos e integración del sistema de fábrica
Un sistema de control CNC debe evaluarse como parte del proceso mecánico completo. No puede compensar herramientas desgastadas, alineación incorrecta de los rodillos, materia prima inestable o rigidez inadecuada de la máquina. La línea de producción más sólida combina una mecánica estable con una lógica de control clara, confiable y mantenible.
¿qué es un sistema de control CNC?
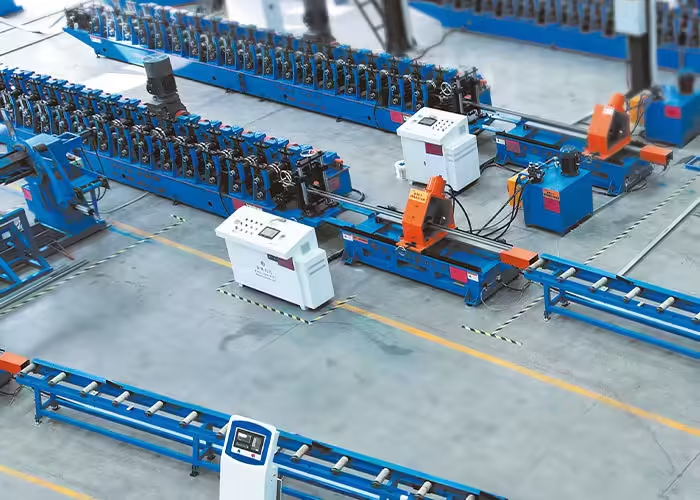
Un sistema de control CNC utiliza instrucciones programadas para controlar los movimientos de la máquina y las operaciones de producción. El concepto general de control numérico por computadora implica el control automatizado de máquinas herramienta mediante comandos codificados o programados.
En aplicaciones de perfilado, el término “sistema de control CNC” puede referirse a una combinación de:
- PLC
- Pantalla táctil HMI
- Servounidades
- Variadores de frecuencia
- Controlador de movimiento
- Codificadores
- Sensores
- Controlador de seguridad
- Computadora industrial
- Comunicación en red
- Interfaz de nube o monitorización remota
Estos componentes realizan diferentes funciones.
PLC
El controlador lógico programable gestiona secuencias de máquinas, enclavamientos, señales y operaciones automáticas.
Puede controlar:
- Arranque y parada del desenrollador
- Operación niveladora
- Secuencia de puñetazos
- Válvulas hidráulicas
- Movimiento cortador
- Acciones apiladoras
- Lógica de alarma
HMI
La interfaz hombre-máquina permite a los operadores:
- Seleccionar productos
- Introduzca longitudes
- Setați numele lotelor
- Ver alarmas
- Ajustar los parámetros permitidos
- Monitorear el estado de producción
La HMI debe presentar información de producción útil sin exponer configuraciones de ingeniería innecesarias a todos los operadores.
Servosistema
Los servomotores y accionamientos controlan movimientos precisos como:
- Alimentación en tira
- Posición de puñetazo
- Corte volador
- Ejes de rodillos ajustables
- Cambio de herramienta
- Transferencia de producto
CNC o controlador de movimiento
Un controlador de movimiento dedicado puede coordinar movimientos multieje de alta velocidad cuando un ciclo de PLC estándar es insuficiente.
La arquitectura correcta depende de la velocidad, el número de ejes, la sincronización requerida y la complejidad del equipo.
Por qué los controles importan en el conformado por ro
Una línea de perfilado convierte tiras metálicas continuas en perfiles mediante múltiples operaciones conectadas. El Fundamentos y aplicaciones de las máquinas perfiladoras la guía explica la relación general entre alimentación, conformación progresiva y corte.
El sistema de control debe garantizar que estas operaciones se realicen en el orden correcto y en la posición correcta.
Por ejemplo, es posible que sea necesario una línea de soporte fotovoltaico:
- Desenrolla la bobina.
- Nivelar la tira.
- Avance una distancia programada.
- Haz un agujero redondo.
- Avanza otra distancia.
- Golpea una ranura larga.
- Forme la tira en un canal C.
- Mida la longitud terminada.
- Cortar el producto.
- Transfiéralo al área de recepción.
- Cuente la pieza calificada.
Si un comando llega tarde, se duplica o falta, el producto terminado puede tener un patrón de orificios o una longitud de corte incorrectos.
Jinbolida Máquina formadora de soportes para sistemas solares fotovoltaicos la gama incluye configuraciones de conformado automatizadas para diferentes tipos de perfiles fotovoltaicos.
1. Gestión de recetas de productos
La gestión de recetas es una de las funciones de control más valiosas para las fábricas que producen múltiples productos.
Una receta puede almacenar:
- Código de producto
- Longitud del producto
- Cantidad por lotes
- Dimensiones del orificio
- Espaciado de agujeros
- Secuencia de puñetazos
- Posición de corte
- Movimiento alimentador
- Velocidad de línea
- Posición del eje ajustable
- Limitele de inspecție
- Identificación de herramientas
En lugar de ingresar cada parámetro manualmente, un operador autorizado selecciona la receta del producto aprobado.
Reducir el error de configuración
La entrada manual de datos puede crear:
- Longitud incorrecta
- Paso del agujero equivocado
- Falta estación de punzonado
- Cantidad de lote incorrecta
- Velocidad inadecuada
- Posición incorrecta del eje ajustable
Una receta controlada reduce la entrada repetida pero no elimina la necesidad de inspeccionar el primer artículo.
Control de versiones de recetas
Cuando un dibujo cambia, también se debe actualizar la receta de producción.
Los controles útiles incluyen:
- Número de revisión de recetas
- Fecha de creación
- Estado de aprobación
- Referencia de dibujo
- Cambiar historial
- Editor autorizado
- Archivo de versiones anteriores
Los operadores no deberían poder seleccionar una receta obsoleta sin una advertencia clara.
Proteger parámetros críticos
Algunos valores pueden ajustarse durante la producción normal, mientras que otros deberían requerir un acceso de nivel superior.
Por ejemplo:
- La cantidad del lote puede ser ajustable por el operador.
- La posición del hoyo puede requerir acceso del supervisor.
- La servocalibración puede requerir acceso de mantenimiento.
- Los ajustes de seguridad deben requerir acceso técnico autorizado.
2. Control de posición de servoalimentación
La servoalimentación determina dónde se detiene o se mueve la tira para perforar y cortar.
El sistema de control debería gestionar:
- Distancia de alimentación
- Aceleración
- Desaceleración
- Velocidad
- Confirmación de posición
- Comentarios del codificador
- Detección de resbalones
- Corrección de posición
La precisión de la posición es un resultado completo del sistema
La alta resolución del codificador por sí sola no garantiza posiciones precisas de los orificios.
La precisión real se ve afectada por:
- Empuñadura de rodillo alimentador
- Superficie material
- Planitud de la tira
- Alineación de guías
- Presión del rodillo
- Reacción mecánica
- Sintonización servo
- Instalación del codificador
- Aceleración material
- Lógica de control
El sistema debe probarse con material de producción real y patrones de orificios de longitud completa.
Prevenir errores acumulativos
Un perfil largo que contiene agujeros repetidos puede desarrollar un error acumulativo si cada movimiento contiene una pequeña desviación sin corregir.
Posibles estrategias de control incluyen:
- Programación de posición absoluta
- Detección de orificios de referencia
- Sensores de registro
- Corrección periódica
- Verificación del codificador
- Cálculo de movimientos no acumulativos
El método correcto depende del producto y del acuerdo de producción.
3. Programación de patrones de punzonado
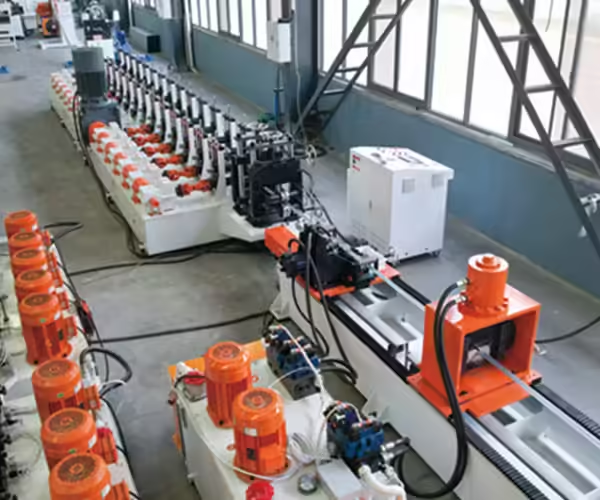
Los soportes fotovoltaicos y los perfiles de construcción suelen contener varias combinaciones de orificios y ranuras.
Un sistema de control CNC puede permitir a los usuarios programar:
- Agujeros redondos
- Tragamonedas largas
- Muescas
- Características en relieve
- Grupos repetidos
- Patrones reflejados
- Espaciado variable
- Selección de estaciones específicas del producto
Jinbolida Equipos de perforación de bastidores para sistemas solares fotovoltaicos incluye sistemas de punzonado multiestación para diferentes componentes de soportes solares.
Las herramientas aún definen la capacidad física
El software no puede crear una característica que las herramientas mecánicas no admitan.
Para cada receta, confirme:
- Corregir puñetazo y troquel
- Rango de espesor del material
- Fuerza de presión requerida
- Limpieza de herramientas
- Ubicación de la estación
- Eliminación de babosas
- Estado de vida útil de la herramienta
El sistema de control debe evitar que una receta active una herramienta no disponible o incompatible cuando sea práctico.
Simula la secuencia
Una pantalla de vista previa puede ayudar a los operadores a confirmar el patrón de orificios esperado antes de procesar la bobina completa.
Informații utile include:
- Longitud del producto
- Posiciones de los agujeros
- Número de estación
- Número de golpes
- Ciclo estimado
- Posición de corte
La vista previa debe complementar, no reemplazar, la aprobación del dibujo.
4. Control de longitud de corte
El control de longitud de corte conecta la medición del codificador, el movimiento de la línea y el sistema de corte.
Dependiendo de la máquina, se puede utilizar el corte:
- Detener para cortar
- Corte de vuelo
- Troquelado hidráulico
- Corte de sierra
- Precorte
- Seguimiento servo
Control de parada para cortar
La línea desacelera y se detiene en la posición programada antes de que actúe el cortador.
El controlador debe verificar:
- Condición de velocidad cero
- Posición correcta
- Señal lista para cortar
- Estado de guardia
- Finalización del corte
- Devolución de herramientas
Control de corte volador
Un cortador volador debe igualar la velocidad del perfil, completar el corte y regresar sin interferir con el siguiente producto.
El sistema debe coordinar:
- Retroalimentación de velocidad de línea
- Aceleración del cortador
- Posición de sincronización
- Comando de corte
- Límite de viaje
- Movimiento de retorno
- Próximo ciclo
Una mala sincronización puede crear una variación de longitud o un impacto en la herramienta.
Coordine los agujeros con los extremos cortados
La distancia final entre el orificio y el extremo suele ser crítica para el montaje. El punzonado y el corte deben utilizar una estrategia de referencia consistente.
Si el alimentador y el cortador dependen de mediciones separadas sin corregir, el producto puede tener un paso de orificio preciso pero una distancia de borde final incorrecta.
5. Sincronización de velocidad de línea
Una línea completa de perfilado contiene equipos con diferentes límites mecánicos.
El sistema de control podrá coordinar:
- Desenrollador
- Nivelador
- Alimentador
- Prensa perforadora
- Rollo ex
- Cortador
- Transportador
- Apilador
No fuerce cada unidad a una velocidad
Algunos equipos funcionan continuamente, mientras que el punzonado y el corte pueden funcionar cíclicamente.
El sistema puede utilizar:
- Control de bucle
- Zonas de amortiguamiento
- Comentarios del acumulador
- Referencias de velocidad
- Señales listas
- Enclavamientos
- Paradas de línea controladas
Un búfer diseñado adecuadamente puede permitir que una sección se detenga brevemente sin detener todas las máquinas.
Proteger el material
Una mala sincronización puede causar:
- Tensión excesiva de la tira
- Bucles sueltos
- Pandeo de materiales
- Movimiento lateral
- Error de alimentación
- Rascado superficial
- Rotación de bobina incontrolada
Los sensores y la lógica de control deben mantener la tira dentro de un rango de tensión o bucle aprobado.
Funciones de control CNC y valor de fabricación
| Función de control | Problema de producción abordado | Verificación importante |
|---|---|---|
| Gestión de recetas | Errores de configuración manual | Revisión y control de acceso |
| Servoposicionamiento | Agujeros y longitudes inexactos | Medición de producto completo |
| Programación de patrones | Múltiples variantes de productos | Compatibilidad de herramientas |
| Control de corte | Variación de longitud | Sincronización y calibración |
| Control de velocidad de línea | Flujo de material inestable | Pruebe a velocidad de producción normal |
| Conteo por lotes | Cantidad de pedido incorrecta | Defina la lógica de conteo aceptado |
| Historial de alarmas | Paradas repetidas e inexplicables | Registros claros de tiempo y motivo |
| Seguimiento de la vida útil de las herramientas | Rebaba repentina o falla de la herramienta | El enlace cuenta con una inspección real |
| Permisos de usuario | Cambios no autorizados | Acceso basado en roles |
| Trazabilidad | Investigación de defectos difíciles | Identificación de materiales y recetas |
| Monitoreo energético | Consumo desconocido | Estado de la máquina y contexto del producto |
| Diagnóstico remoto | Soporte técnico lento | Acceso controlado seguro |
| Exportación de datos | Registros de máquinas aisladas | Formato de archivo y definiciones de campos |
6. Conteo de lotes y registros de producción
Un contador de producción parece simple, pero su lógica debe estar claramente definida.
Posibles recuentos incluyen:
- Ciclos de alimentación
- Ciclos de puñetazo
- Ciclos de corte
- Piezas totales
- Piezas calificadas
- Piezas rechazadas
- Piezas reelaboradas
- Cantidad de paquete
Contar cada corte como un producto terminado puede exagerar la producción si las piezas defectuosas no se eliminan del total.
Producción Total y Calificada Separada
El sistema debería permitir que personal de calidad u operadores autorizados registren los productos rechazados.
Un registro de producción útil incluye:
- Código de producto
- Revisión de recetas
- Lote de materiales
- Hora de inicio y finalización
- Piezas totales
- Piezas calificadas
- Piezas rechazadas
- Tiempo de parada
- Operador
- Conjunto de herramientas
Finalización del lote
Cuando se alcance la cantidad requerida, el sistema podrá:
- Detener automáticamente
- Notificar al operador
- Completa el producto actual
- Imprima o transmita un registro por lotes
- Solicite aprobación de calidad
- Prepara la próxima receta
El comportamiento esperado debe definirse antes de la puesta en servicio.
7. Historial de alarmas y grabación de tiempo de
Una alarma que aparece y desaparece sin registro proporciona poco valor para el mantenimiento.
El historial de alarmas debería almacenarse:
- Tiempo
- Código de alarma
- Descripción
- Estado de la máquina
- Receta del producto
- Duración
- Reconocer usuario
- Tiempo de reinicio
Escribe mensajes de alarma claros
“Falla del sistema” no es una instrucción de mantenimiento útil.
Mejores mensajes de alarma identifican el componente afectado y probablemente lo verifican, tales como:
- Posición del alimentador no alcanzada
- Sensor de retorno de la estación de perforación 3 no detectado
- Tiempo de espera de la posición inicial del cortador
- Bucle de desenrollador por debajo del mínimo
- Presión hidráulica por debajo del límite
- El área del apilador no está clara
Los mensajes deben utilizar terminología entendida por operadores y técnicos.
Seguimiento de paradas menores
Las paradas breves repetidas pueden eliminar más tiempo de producción que un desglose poco común.
El sistema debería distinguir:
- Parada de material
- Parada de alimentación
- Parada de puñetazos
- Formando parada
- Corte y parada
- Parada apilable
- Parada de calidad
- Parada de seguridad
- Parada de mantenimiento
La guía relacionada Por qué las líneas de formación de rodillos de soportes fotovoltaicos pierden potencia explica cómo las interrupciones menores afectan la producción calificada. Actualice el enlace interno a la URL final del artículo después de la publicación.
8. Monitoreo de la vida útil y el mantenimiento de las
Los contadores de vida útil de las herramientas pueden ayudar a programar la inspección para:
- Golpes
- Muere
- Cuchillas de corte
- Cuchillas de sierra
- Rodamientos
- Filtros
- Lubricación
- Aceite hidráulico
- Rodillos formadores
Un contador no es un sensor de condición
Un punzón puede desgastarse más rápido al procesar material grueso o de alta resistencia. Otra herramienta puede seguir siendo aceptable más allá del intervalo de inspección inicial.
El monitoreo de la vida útil de la herramienta debe combinarse:
- Recuento de ciclos
- Material
- Espesor
- Inspección de rebabas
- Inspección de superficies
- Historial de mantenimiento
El sistema de control debería solicitar una inspección en lugar de asumir automáticamente que cada herramienta falla exactamente con el mismo recuento de ciclos.
Modos de mantenimiento
Un modo de mantenimiento controlado puede permitir:
- Trote a baja velocidad
- Movimiento de estación individual
- Pruebas de sensores
- Pruebas de salida
- Control manual de válvulas
- Orientación del eje
Estas funciones deben controlarse y coordinarse con el sistema de seguridad de la máquina.
9. Acceso de usuarios y gestión del cambio
Diferentes usuarios requieren permisos diferentes.
| Rol de usuario | Acceso típico |
|---|---|
| Operador | Seleccione receta aprobada y ejecute la producción |
| Supervisor | Ajustar los parámetros de producción permitidos |
| Calidad | Registrar inspección y rechazar datos |
| Mantenimiento | Equipos de trote y componentes de prueba |
| Ingeniero | Edita recetas y configuraciones de movimiento |
| Administrador | Administrar usuarios, copias de seguridad y configuración del sistema |
Registre los cambios de parámetros
El sistema debería registrar cambios críticos cuando sea práctico:
- Valor anterior
- Nuevo valor
- Tiempo
- Usuario
- Receta del producto
- Motivo u orden de trabajo
Esto ayuda a investigar por qué un turno o lote produjo resultados diferentes.
Evite las contraseñas compartidas
Las credenciales compartidas impiden una rendición de cuentas significativa. Cada usuario o rol autorizado debe tener acceso adecuado.
El control de acceso también debe evitar cambios accidentales en la calibración, el ajuste del movimiento y las configuraciones relacionadas con la seguridad.
10. Trazabilidad de la producción
La trazabilidad conecta un perfil terminado con su material y condiciones de producción.
Un registro de trazabilidad puede incluir:
- Número de bobina
- Grado de material
- Lote de proveedores
- Código de producto
- Revisión de dibujo
- Revisión de recetas
- Fecha de producción
- Máquina
- Operador
- Herramientas
- Resultados de la inspección
- Historial de alarmas
Cuando se encuentra un problema dimensional o de recubrimiento, esta información ayuda a definir el rango de producción afectado.
Integración de código de barras o QR
El sistema de control puede leer o producir identificadores para:
- Bobinas de materias primas
- Órdenes de trabajo
- Juegos de herramientas
- Paquetes terminados
- Registros de inspección
El método de identificación debe coincidir con los sistemas de producción e inventario de la fábrica.
11. Monitoreo del Consumo de Energía
El monitoreo de energía puede mostrar cuánta electricidad u otra entrada de servicios públicos utiliza la máquina durante:
- Producción
- Tiempo inactivo
- Configuración
- En espera
- Alarmas
- Mantenimiento
La gama de productos de Jinbolida incluye equipos con funciones para registrar datos de producción y consumo de energía. El Equipos auxiliares de máquinas formadoras la categoría puede respaldar la planificación de la eficiencia de la línea de producción.
Energía por Producto Calificado
La energía total por turno es útil, pero la energía por pieza o medidor calificado proporciona un contexto más operativo.
Un aumento puede indicar:
- Tiempo de inactividad más prolongado
- Más productos rechazados
- Desgaste de herramientas
- Operación hidráulica excesiva
- Problemas de conducción
- Mala programación de producción
- Ciclos frecuentes de arranque y parada
Agregar contexto de producción
Los datos energéticos deben estar vinculados con:
- Producto
- Material
- Espesor
- Cambio
- Salida calificada
- Estado de la máquina
Sin contexto, una lectura más alta puede simplemente reflejar un material más grueso o un producto diferente.
El trabajo del NIST en fabricación inteligente enfatiza las tecnologías interoperables de medición, control e información. Para una fábrica de perfilado, los datos útiles deben conectar el rendimiento del equipo con decisiones de producción claras.
12. Diagnóstico remoto
El diagnóstico remoto puede ayudar a los equipos técnicos a revisar:
- Historial de alarmas
- estado PLC
- Señales de sensores
- Fallos del servo
- Versiones del programa
- Datos de producción
- Problemas de comunicación
Puede reducir el tiempo necesario para identificar un problema, especialmente cuando el proveedor de la máquina y la fábrica se encuentran en diferentes ubicaciones.
El acceso remoto no es lo mismo que la operación remota
El diagnóstico remoto no debe permitir el movimiento incontrolado de equipos peligrosos.
El movimiento físico de la máquina debe permanecer sujeto a:
- Estado de seguridad local
- Condición de guardia
- Confirmación del operador
- Procedimientos de mantenimiento controlados
- Autorización del sitio
Ciberseguridad y Control de Acceso
Las conexiones remotas deben diseñarse intencionalmente en lugar de agregarse de manera informal.
El propietario del sistema debe definir:
- ¿quién puede conectarse
- Cuando se permite el acceso
- Qué datos se pueden ver
- Si se permiten cambios
- Cómo se graban las sesiones
- Cómo se deshabilita el acceso
- Quién aprueba las actualizaciones de software
- Cómo se mantienen las copias de seguridad
Los equipos de ingeniería de equipos y TI de fábrica deben acordar el método de conexión.
13. Exportación de datos e integración de fábricas
Un sistema de control puede intercambiar información con:
- MES
- ERP
- Sistema de gestión de calidad
- Sistema de mantenimiento
- Plataforma de gestión energética
- Sistema de almacén
Los datos exportados útiles pueden incluir:
- Orden de trabajo
- Código de producto
- Cantidad por lotes
- Tiempo de producción
- Salida calificada
- Recuento de rechazos
- Tiempo de inactividad
- Uso de energía
- Lote de materiales
- Historial de alarmas
Confirme la interfaz antes de realizar el pedido
Pídale al proveedor que defina:
- Protocolo de comunicación
- Campos de datos disponibles
- Frecuencia de actualización
- Formato de archivo
- Requisitos de la red
- Leer y escribir permisos
- Responsabilidad de la puesta en servicio
Una declaración como “compatible con MES” no es suficiente sin una especificación de interfaz.
Elegir el nivel de control CNC adecuado
No todas las líneas necesitan la misma arquitectura de control.
Línea Básica
Un sistema básico puede incluir:
- PLC
- HMI
- Ajuste de longitud
- Conteo por lotes
- Alarmas básicas
- Ajuste manual
Puede adaptarse a un perfil estable y a una producción moderada.
Línea Multiproducto Flexible
Un sistema flexible puede agregar:
- Gestión de recetas
- Servoalimentación
- Selección de punzonado multiestación
- Ejes ajustables
- Cambiar historial
- Identificación de herramientas
- Indicaciones de inspección específicas del producto
Línea de producción inteligente integrada
Un sistema integrado puede agregar:
- Múltiples ejes sincronizados
- Apilamiento automático
- Seguimiento de materiales
- Monitoreo energético
- Grabación de tiempo de inactividad
- Diagnóstico remoto
- Interfaz fábrica-sistema
- Informes de producción
El nivel de control requerido debe seguir la combinación de productos y las necesidades operativas.
Preguntas a hacer al proveedor del sistema de control
Antes de confirmar la línea, pregunta:
- ¿Qué productos y parámetros se pueden almacenar como recetas?
- ¿cómo se aprueban y registran los cambios de recetas?
- ¿cuál es el método de control de servoalimentación?
- ¿cómo se evita el error de posición acumulativo?
- ¿Qué alarmas están almacenadas en la historia?
- ¿se pueden clasificar los motivos del tiempo de inactividad?
- ¿Cómo se registran los productos rechazados?
- ¿se pueden vincular los contadores de vida útil de las herramientas a los productos?
- ¿qué roles de usuario y permisos están disponibles?
- ¿Qué datos de producción se pueden exportar?
- ¿Cómo se mide el consumo de energía?
- ¿qué acceso de diagnóstico remoto está incluido?
- ¿cómo se respaldan los programas PLC y HMI?
- ¿A quién pertenece el programa final y la documentación?
- ¿Cómo se probará el sistema completo antes del envío?
Prueba de aceptación de fábrica para el sistema de control CNC
La prueba de aceptación en fábrica debe verificar el sistema de control en condiciones de producción realistas.
Prueba:
- Creación y selección de recetas
- Permisos de usuario
- Servoposicionamiento
- Patrones de agujeros
- Longitudes de los productos
- Conteo por lotes
- Cambios
- Mensajes de alarma
- Respuesta de parada de emergencia
- Recuperación de pérdida de potencia
- Indicaciones de vida útil de la herramienta
- Grabación de datos
- Monitoreo energético
- Copia de seguridad y restauración
- Procedimiento de diagnóstico remoto
Utilice materiales y dibujos de productos representativos. Un sistema de control que funciona únicamente en demostración manual no ha demostrado su capacidad de producción.
Errores comunes en el sistema de control
Agregar funciones sin un propósito de producción
Más pantallas y campos de datos aumentan la complejidad si nadie los usa.
Permitir que cada usuario edite recetas
Los cambios incontrolados dificultan la reproducción de la calidad del producto.
Grabación de alarmas sin duración
La frecuencia por sí sola no muestra una pérdida total de producción.
Contando cada corte como un producto calificado
Las piezas rechazadas y reelaboradas deben registrarse por separado.
Dependiendo del software para corregir problemas mecánicos
Los ajustes de control no pueden resolver permanentemente rodillos desgastados, ejes sueltos o mala alineación del material.
Ofreciendo Acceso Remoto Sin Gobernanza
Se deben definir métodos de conexión, permisos y responsabilidades de seguridad.
No proporcionar copias de seguridad
Se debe realizar una copia de seguridad de los programas PLC, HMI, servo y de recetas y controlar la versión.
Conclusión
Las funciones del sistema de control CNC más importantes en el perfilado son aquellas que mejoran la repetibilidad, posicionamiento, cambios, diagnóstico y trazabilidad.
La gestión de recetas reduce los errores de configuración manual. El servocontrol admite una alimentación precisa. La programación de patrones coordina el punzonado. El control de corte mantiene la longitud. El historial de alarmas revela paradas recurrentes. El monitoreo de la vida útil de las herramientas respalda el mantenimiento. La trazabilidad conecta los productos terminados con el material y las condiciones de producción.
La monitorización de energía y el diagnóstico remoto pueden proporcionar valor adicional cuando están vinculados a resultados cualificados y acceso controlado.
Jinbolida desarrolla automatizada máquinas formadoras de soportes solares fotovoltaicas, sistemas de punzonado y soluciones inteligentes para líneas de producción. Los fabricantes pueden enviar dibujos de productos, requisitos de control, interfaces de sistemas de fábrica y objetivos de producción a través de Página de contacto de Jinbolida para una evaluación personalizada.
Preguntas frecuentes
¿es lo mismo un PLC que un sistema de control CNC?
No exactamente. Un PLC normalmente gestiona secuencias, entradas, salidas y enclavamientos de máquinas, mientras que el CNC o el control de movimiento gestionan el posicionamiento programado y los ejes coordinados. En el perfilado, el sistema de control completo puede combinar un PLC, HMI, servoaccionamientos, codificadores y un controlador de movimiento bajo una interfaz de operador.
¿qué función de control CNC es más útil para la producción multiperfil?
La gestión de recetas es especialmente útil porque almacena longitudes aprobadas, patrones de agujeros, cantidades por lotes, velocidades y posiciones ajustables para cada producto. Sin embargo, la receta debe utilizar control de versiones y permisos de acceso. Un programa almacenado reduce la entrada manual pero aún requiere verificación dimensional del primer artículo después del cambio.
¿puede un sistema de control CNC evitar errores acumulativos en la posición de los huecos
Puede ayudar mediante el posicionamiento del servo, la retroalimentación del codificador, la programación absoluta y la corrección periódica. Sin embargo, el deslizamiento mecánico, la mala nivelación, la desalineación de la guía y el material inestable aún pueden afectar la precisión. El rendimiento de la posición debe verificarse en todo el perfil terminado y no solo mediante un breve movimiento del alimentador.
¿Qué datos de producción debe registrar una línea de perfilado?
Los registros útiles incluyen código de producto, revisión de recetas, lote de material, piezas totales, piezas calificadas, piezas rechazadas, tiempo de ciclo, tiempo de inactividad, historial de alarmas, conjunto de herramientas, operador y uso de energía. Los datos deben respaldar una decisión específica de calidad, mantenimiento o planificación en lugar de recopilarse sin un propósito definido.
¿es seguro el diagnóstico remoto para una máquina perfiladora?
El diagnóstico remoto puede resultar útil cuando el acceso está controlado, registrado y limitado a usuarios autorizados. No debe permitir movimientos peligrosos incontrolados. Las condiciones de seguridad locales, la confirmación del operador y los procedimientos del sitio deben permanecer activos. La fábrica debe definir métodos de conexión, permisos, actualizaciones de software y terminación de acceso.
 Spanish
 English
 Arabic
 Russian
 French