
Fonctions du système de contrôle CNC qui comptent dans la formation des rouleaux
/Fonctionnements du système de contrôle CNC qui comptent dans la formation des rouleaux
Table des matières
Un système de contrôle CNC peut coordonner l'alimentation, le poinçonnage, le formage, la découpe et la manipulation des produits finis dans une chaîne de production de profilage. Cependant, la valeur du système ne dépend pas du nombre d'écrans, de boutons ou de fonctions de“ ”smart annoncées.
Les fonctions de contrôle les plus utiles résolvent des problèmes de production spécifiques Elles réduisent les erreurs de configuration, maintiennent la précision de la position, coordonnent les mouvements de la machine, enregistrent les alarmes, prennent en charge les changements de produits et fournissent des données de production traçables.
Les fonctions importantes comprennent :
- Gestion des recettes de produits
- Contrôle de position de servo-alimentation
- Programmation par poinçonnage
- Contrôle de longueur de coupe
- Synchronisation ligne-vitesse
- Comptage par lots et production
- Historique d'alarme
- Surveillance de la durée de vie des outils
- Gestion des accès utilisateur
- Traçabilité des matériaux et de la production
- Surveillance de la consommation d'énergie
- Diagnostic à distance
- Exportation de données et intégration usine-système
Un système de contrôle CNC doit être évalué dans le cadre du processus mécanique complet Il ne peut pas compenser l'outillage usé, l'alignement incorrect des rouleaux, la matière première instable ou la rigidité inadéquate de la machine La ligne de production la plus solide combine une mécanique stable avec une logique de contrôle claire, fiable et maintenable.
Qu'est-ce qu'un système de contrôle CN
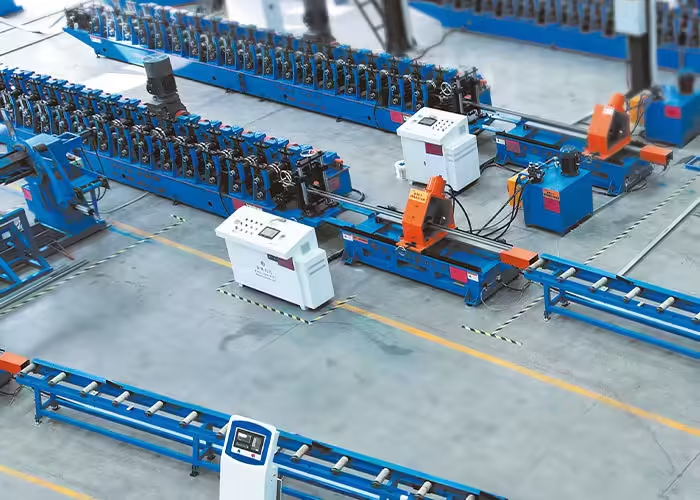
Un système de contrôle CNC utilise des instructions programmées pour contrôler les mouvements des machines et les opérations de production Le concept général de commande numérique par ordinateur implique un contrôle automatisé des machines-outils au moyen de commandes codées ou programmées.
Dans les applications de profilage, le terme “CNC control system” peut désigner une combinaison de :
- PLC
- Écran tactile IHM
- Lecteurs servo
- Lecteurs à fréquence variable
- Contrôleur de mouvement
- Encodeurs
- Capteurs
- Contrôleur de sécurité
- Ordinateur industriel
- Communication réseau
- Interface cloud ou de télésurveillance
Ces composants remplissent différentes fonctions.
PLC
L'automate programmable gère les séquences de machines, les verrouillages, les signaux et les opérations automatiques.
Il peut contrôler:
- Démarrage et arrêt du décoiler
- Opération leveler
- Séquence de poinçonnage
- Vannes hydrauliques
- Mouvement de coupeur
- Actions de l'empileur
- Logique d'alarme
IHM
L'interface homme-machine permet aux opérateurs de :
- Sélectionner produits
- Entrer longueurs
- Définir les quantités de lots
- Afficher les alarmes
- Ajuster les paramètres autorisés
- Surveiller l'état de production
L'IHM doit présenter des informations de production utiles sans exposer les paramètres d'ingénierie inutiles à chaque opérateur.
Système Servo
Les servomoteurs et les entraînements commandent des mouvements précis tels que :
- Alimentation en bandes
- Position de poinçonnage
- Découpe volante
- Axes de rouleau réglables
- Changement d'outil
- Transfert de produits
CNC ou Motion Controller
Un contrôleur de mouvement dédié peut coordonner des mouvements multi-axes à grande vitesse lorsqu'un cycle PLC standard est insuffisant.
L'architecture correcte dépend de la vitesse, du nombre d'axes, de la synchronisation requise et de la complexité de l'équipement.
Pourquoi les contrôles sont importants dans la formation des rouleaux
Une ligne de formage de rouleaux convertit une bande métallique continue en profilés grâce à de multiples opérations connectées. Le Principes de base et applications des profileuses à rouleaux guide explique la relation générale entre l'alimentation, le formage progressif et la coupe.
Le système de contrôle doit s'assurer que ces opérations se déroulent dans le bon ordre et à la bonne position.
Par example, une ligne de brackets photovoltaïques peut devoir :
- Dévidez la bobine.
- Niveler la bande.
- Avancer une distance programmée.
- Frapper un trou rond.
- Avancez d'une autre distance.
- Frappez une longue fente.
- Former la bande en canal C.
- Mesurer la longueur finie.
- Couper le produit.
- Transférez-le dans la zone de réception.
- Comptez la pièce qualifiée.
Si une commande est en retard, dupliquée ou manquante, le produit fini peut présenter un motif de trou ou une longueur de coupe incorrects.
Jinbolida Machine de formage de supports solaires photovoltaïques la gamme comprend des configurations de formage automatisées pour différents types de profils photovoltaïques.
1. Gestion des recettes de produits
La gestion des recettes est l'une des fonctions de contrôle les plus précieuses pour les usines produisant plusieurs produits.
Une recette peut stocker :
- Code produit
- Longueur du produit
- Quantité de lot
- Dimensions du trou
- Espacement des trous
- Séquence de poinçonnage
- Position de coupe
- Mouvement d'alimentation
- Vitesse de ligne
- Position de l'axe réglable
- Limites d'inspection
- Identification des outils
Au lieu de saisir chaque paramètre manuellement, un opérateur autorisé sélectionne la recette de produit approuvée.
Réduire l'erreur de configuration
La saisie manuelle des données peut créer :
- Longueur incorrecte
- Pas de trou erroné
- Poste de poinçonnage manquant
- Mauvaise quantité de lot
- Vitesse inadaptée
- Position incorrecte de l'axe réglable
Une recette contrôlée réduit les entrées répétées mais n'élimine pas la nécessité d'une inspection au premier article.
Contrôle de version de la recette
Lorsqu'un dessin change, la recette de production doit également être mise à jour.
Les contrôles utiles comprennent notamment
- Numéro de révision de la recette
- Date de création
- Statut d'approbation
- Référence dessin
- Changer l'historique
- Editeur autorisé
- Archive de version précédente
Les opérateurs ne devraient pas être en mesure de sélectionner une recette obsolète sans un avertissement clair.
Protéger les paramètres critiques
Certaines valeurs peuvent être ajustées pendant la production normale, tandis que d'autres devraient nécessiter un accès de niveau supérieur.
Par exemple:
- La quantité de lot peut être réglable par l'opérateur.
- La position du trou peut nécessiter l'accès du superviseur.
- L'étalonnage servo peut nécessiter un accès de maintenance.
- Les paramètres de sécurité devraient nécessiter un accès technique autorisé.
2. Contrôle de position d'alimentation en servo
L'alimentation servo détermine l'endroit où la bande s'arrête ou se déplace pour le poinçonnage et la coupe.
Le système de contrôle devrait gérer
- Distance d'alimentation
- Accélération
- Décélération
- Vitesse
- Confirmation de position
- Retour d'encodeur
- Détection de glissement
- Correction de position
La précision de position est un résultat système complet
Une résolution élevée du codeur ne garantit pas à elle seule des positions précises des trous.
La précision réelle est affectée par :
- Poignée à rouleau d'alimentation
- Surface matérielle
- Planéité de bande
- Alignement des guides
- Pression de rouleau
- Rétroclan mécanique
- Servo-accordage
- Installation d'encodeur
- Accélération matérielle
- Logique de contrôle
Le système doit être testé avec un matériau de production réel et des motifs de trous sur toute la longueur.
Prévenir l'erreur cumulative
Un profil long contenant des trous répétés peut développer une erreur cumulative si chaque mouvement contient un petit écart non corrigé.
Les stratégies de contrôle possibles comprennent notamment
- Programmation de position absolue
- Détection de trous de référence
- Capteurs d'enregistrement
- Correction périodique
- Vérification de l'encodeur
- Calcul des mouvements non cumulatifs
La méthode correcte dépend du produit et de l'arrangement de production.
3. Programmation du modèle de poinçonnage
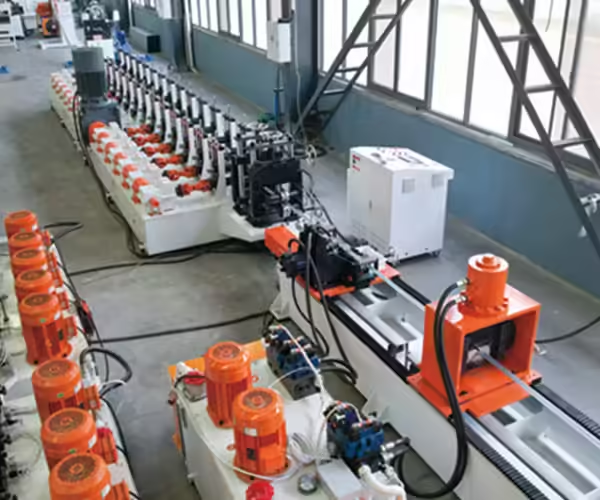
Les supports photovoltaïques et les profils de construction contiennent souvent plusieurs combinaisons de trous et de fentes.
Un système de contrôle CNC peut permettre aux utilisateurs de programmer :
- Trous ronds
- Longues fentes
- Encoches
- Caractéristiques gaufrées
- Groupes répétés
- Motifs miroir
- Espacement variable
- Sélection de station spécifique au produit
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires comprend des systèmes de poinçonnage multi-stations pour différents composants de supports solaires.
L'outillage définit toujours la capacité physique
Le logiciel ne peut pas créer une fonctionnalité que l'outillage mécanique ne prend pas en charge.
Pour chaque recette, confirmez :
- Poinçonner et mourir correctement
- Plage d'épaisseur de matériau
- Force de presse requise
- Dégagement d'outils
- Emplacement de la gare
- Retrait de limaces
- Statut de la vie de l'outil
Le système de contrôle doit empêcher une recette d'activer un outil indisponible ou incompatible lorsque cela est pratique.
Simulez la séquence
Un écran de prévisualisation peut aider les opérateurs à confirmer le modèle de trou attendu avant de traiter la bobine complète.
Les informations utiles comprennent notamment
- Longueur du produit
- Positions des trous
- Numéro de station
- Nombre de coups
- Cycle estimé
- Position coupée
L'aperçu doit compléter, et non remplacer, l'approbation du dessin.
4. Contrôle de la longueur de coupe
Le contrôle de longueur de coupe connecte la mesure du codeur, le mouvement de la ligne et le système de coupe.
Selon la machine, la découpe peut utiliser
- Arrêt-à-couper
- Coupure volante
- Découpe hydraulique
- Coupe de scie
- Pré-coupe
- Suivi servo
Contrôle d'arrêt à coupe
La ligne décélère et s'arrête à la position programmée avant que le coupeur n'agisse.
Le responsable du traitement doit vérifier :
- Condition zéro vitesse
- Position correcte
- Signal prêt à couper
- Statut de garde
- Achèvement coupé
- Retour d'outil
Contrôle de coupure de vol
Un coupeur volant doit correspondre à la vitesse du profil, terminer la coupe et revenir sans interférer avec le produit suivant.
Le système doit coordonner :
- Retour de vitesse de ligne
- Accélération coupeur
- Position de synchronisation
- Commande de coupe
- Limite de voyage
- Mouvement de retour
- Cycle suivant
Une mauvaise synchronisation peut créer une variation de longueur ou un impact sur l'outil.
Coordonner les trous avec les extrémités coupées
La distance finale d'un trou à l'autre est souvent critique pour l'assemblage Le poinçonnage et la coupe doivent utiliser une stratégie de référence cohérente.
Si l'alimentateur et le couteau s'appuient sur des mesures distinctes non corrigées, le produit peut avoir un pas de trou précis mais une distance de bord finale incorrecte.
5. Synchronisation ligne-vitesse
Une ligne complète de profilage contient des équipements avec différentes limites mécaniques.
Le système de contrôle peut coordonner :
- Dérouleur
- Niveleur
- Alimentateur
- Presse poinçonneuse
- Rouleau ancien
- Coupeur
- Convoyeur
- Empileur
Ne forcez pas chaque unité à une vitesse
Certains équipements fonctionnent en continu, tandis que le poinçonnage et la découpe peuvent fonctionner de manière cyclique.
Le système peut utiliser :
- Contrôle de boucle
- Zones tampons
- Retour accumulateur
- Références de vitesse
- Signaux prêts
- Interverrouillage
- Arrêts de ligne contrôlés
Un tampon correctement conçu peut permettre à une section de s'arrêter brièvement sans arrêter chaque machine.
Protéger le Matériel
Une mauvaise synchronisation peut provoquer :
- Tension excessive de la bande
- Boucles lâches
- Flambage matériel
- Mouvement latéral
- Erreur d'alimentation
- Rayures superficielles
- Rotation incontrôlée de la bobine
Les capteurs et la logique de commande doivent maintenir la bande dans une plage de tension ou de boucle approuvée.
Fonctions de contrôle CNC et valeur de fabrication
| Fonction de contrôle | Problème de production abordé | Vérification importante |
|---|---|---|
| Gestion des recettes | Erreurs de configuration manuelle | Révision et contrôle d'accès |
| Positionnement servo | Trous et longueurs inexacts | Mesure du produit complet |
| Programmation de motifs | Variantes de produits multiples | Compatibilité d'outillage |
| Contrôle de coupe | Variation de longueur | Synchronisation et calibration |
| Contrôle de la vitesse de la ligne | Flux de matière instable | Essai à vitesse normale de production |
| Comptage par lots | Quantité de commande incorrecte | Définir la logique de comptage accepté |
| Historique d'alarme | Arrêts inexpliqués répétés | Effacer les enregistrements de temps et de raison |
| Suivi de la vie des outils | Fraise soudaine ou panne d'outil | Le lien compte avec une véritable inspection |
| Autorisations utilisateur | Modifications non autorisées | Accès basé sur les rôles |
| Traçabilité | Enquête difficile sur les défauts | Identification du matériel et de la recette |
| Surveillance énergétique | Consommation inconnue | État de la machine et contexte du produit |
| Diagnostic à distance | Support technique lent | Accès contrôlé sécurisé |
| Exportation de données | Enregistrements de machines isolées | Format du fichier et définitions des champs |
6. Comptage des lots et enregistrements de production
Un compteur de production apparaît simple, mais sa logique doit être clairement définie.
Les décomptes possibles incluent :
- Cycles d'alimentation
- Cycles de poinçonnage
- Cycles de coupe
- Total pièces
- Pièces qualifiées
- Pièces rejetées
- Pièces retravaillées
- Quantité groupée
Compter chaque coupe comme produit fini peut surestimer la production si les pièces défectueuses ne sont pas retirées du total.
Production totale et qualifiée séparée
Le système devrait permettre au personnel de qualité ou aux opérateurs autorisés d'enregistrer les produits rejetés.
Un dossier de production utile comprend notamment
- Code produit
- Révision recettes
- Lot de matériaux
- Heure de début et de fin
- Total pièces
- Pièces qualifiées
- Pièces rejetées
- Temps d'arrêt
- Opérateur
- Jeu d'outils
Achèvement par lots
Lorsque la quantité requise est atteinte, le système peut :
- Arrêtez automatiquement
- Prévenez l'opérateur
- Compléter le produit actuel
- Imprimer ou transmettre un enregistrement par lots
- Demander l'approbation de qualité
- Préparez la recette suivante
Le comportement attendu doit être défini avant la mise en service.
7. Historique des alarmes et enregistrement des temps d'arrêt
Une alarme qui apparaît et disparaît sans enregistrement n'apporte que peu de valeur pour la maintenance.
L'historique des alarmes doit être conservé :
- Temps
- Code d'alarme
- Description
- État machine
- Recette produit
- Durée
- Reconnaître l'utilisateur
- Réinitialiser l'heure
Écrivez des messages d'alarme clairs
“System fault” n'est pas une instruction de maintenance utile.
De meilleurs messages d'alarme identifient le composant concerné et vérifient probablement, tels que
- Position de départ non atteinte
- Capteur de retour du poste de poinçonnage 3 non détecté
- Délai d'attente pour la position à domicile des coupeurs
- Boucle du décoiler inférieure au minimum
- Pression hydraulique inférieure à la limite
- Zone d'empilage non claire
Les messages doivent utiliser une terminologie comprise par les opérateurs et les techniciens.
Suivez les arrêts mineurs
Les arrêts courts répétés peuvent supprimer plus de temps de production qu’une panne rare.
Le système devrait distinguer
- Arrêt matériel
- Arrêt d'alimentation
- Arrêt poinçonnant
- Arrêt de formation
- Arrêt de coupe
- Arrêt d'empilement
- Arrêt qualité
- Arrêt de sécurité
- Arrêt d'entretien
Le guide connexe Pourquoi les lignes de formage de rouleaux de support photovoltaïques perdent leur sortie explique comment les interruptions mineures affectent la production qualifiée Mettre à jour le lien interne vers l'URL de l'article final après publication.
8. Surveillance de la durée de vie et de la maintenance des
Les compteurs de durée de vie des outils peuvent aider à planifier l'inspection pour :
- Poinçons
- Meurs
- Lames de coupe
- Lames de scie
- Roulements
- Filtres
- Lubrification
- Huile hydraulique
- Rouleaux de formage
Un compteur n'est pas un capteur de condition
Un poinçon peut s'user plus rapidement lors du traitement d'un matériau épais ou à haute résistance Un autre outil peut rester acceptable au-delà de l'intervalle d'inspection initial.
La surveillance de la durée de vie des outils doit combiner :
- Nombre de cycles
- Matériel
- Épaisseur
- Inspection des bavures
- Inspection de surface
- Historique de maintenance
Le système de contrôle doit inciter à l'inspection plutôt que de supposer automatiquement que chaque outil tombe en panne exactement au même nombre de cycles.
Modes d'entretien
Un mode de maintenance contrôlée peut permettre
- Jogging à basse vitesse
- Mouvement individuel de la station
- Tests de capteurs
- Tests de sortie
- Contrôle manuel des soupapes
- Randonnée d'axe
Ces fonctions doivent être contrôlées par l'accès et coordonnées avec le système de sécurité des machines.
9. Accès des utilisateurs et gestion du changement
Différents utilisateurs ont besoin d'autorisations différentes.
| Rôle utilisateur | Accès typique |
|---|---|
| Opérateur | Sélectionnez la recette approuvée et exécutez la production |
| Superviseur | Ajuster les paramètres de production autorisés |
| Qualité | Enregistrer l'inspection et rejeter les données |
| Entretien | Équipement de jogging et composants de test |
| Ingénieur | Modifier les recettes et les paramètres de mouvement |
| Administrateur | Gérer les utilisateurs, la sauvegarde et la configuration du système |
Modifications des paramètres d'enregistrement
Le système devrait enregistrer les changements critiques lorsque cela est pratique :
- Valeur précédente
- Nouvelle valeur
- Temps
- Utilisateur
- Recette produit
- Raison ou ordre de travail
Cela permet d’étudier pourquoi un quart de travail ou un lot a produit des résultats différents.
Évitez les mots de passe partagés
Les informations d'identification partagées empêchent une responsabilité significative. Chaque utilisateur ou rôle autorisé doit avoir un accès approprié.
Le contrôle d'accès doit également empêcher les modifications accidentelles de l'étalonnage, du réglage du mouvement et des paramètres liés à la sécurité.
10. Traçabilité de la production
La traçabilité relie un profilé fini à son matériau et à ses conditions de production.
Un dossier de traçabilité peut comprendre
- Numéro de bobine
- Qualité matérielle
- Lot fournisseur
- Code produit
- Révision du dessin
- Révision recettes
- Date de production
- Machine
- Opérateur
- Outillage
- Résultats d'inspection
- Historique d'alarme
Lorsqu'un problème dimensionnel ou de revêtement est constaté, ces informations permettent de définir la plage de production concernée.
Intégration de codes-barres ou QR
Le système de contrôle peut lire ou produire des identifiants pour :
- Bobines de matières premières
- Ordres de travail
- Ensembles d'outillage
- Faisceaux finis
- Registres d'inspection
La méthode d'identification doit correspondre aux systèmes de production et d'inventaire de l'usine.
11. Surveillance de la consommation d'énergie
La surveillance de l'énergie peut montrer la quantité d'électricité ou d'autres intrants de services publics que la machine utilise pendant :
- Production
- Temps d'inactivité
- Configuration
- En attente
- Alarmes
- Entretien
La gamme de produits de Jinbolida comprend des équipements dotés de fonctions d'enregistrement des données de production et de consommation d'énergie. Le Équipement auxiliaire de machine de formage la catégorie peut prendre en charge la planification de l’efficacité de la chaîne de production.
Énergie par produit qualifié
L'énergie totale par quart de travail est utile, mais l'énergie par pièce ou compteur qualifié offre un contexte plus opérationnel.
Une augmentation peut indiquer:
- Temps d'inactivité plus long
- Plus de produits rejetés
- Usure d'outils
- Fonctionnement hydraulique excessif
- Problèmes de conduite
- Mauvais calendrier de production
- Cycles de démarrage-arrêt fréquents
Ajouter un contexte de production
Les données énergétiques doivent être liées à :
- Produit
- Matériel
- Épaisseur
- Changement
- Sortie qualifiée
- État machine
Sans contexte, une lecture supérieure peut simplement refléter un matériau plus épais ou un produit différent.
Les travaux du NIST sur fabrication intelligente met l'accent sur les technologies interopérables de mesure, de contrôle et d'information Pour une usine de profilage, les données utiles devraient relier les performances des équipements à des décisions de production claires.
12. Diagnostic à distance
Le diagnostic à distance peut aider les équipes techniques à examiner :
- Historique d'alarme
- Statut PLC
- Signaux capteurs
- Défauts servo
- Versions du programme
- Données de production
- Problèmes de communication
Cela peut réduire le temps nécessaire pour identifier un problème, en particulier lorsque le fournisseur de machines et l'usine se trouvent à des endroits différents.
L'accès à distance n'est pas la même chose que le
Le diagnostic à distance ne doit pas permettre un mouvement incontrôlé d'équipements dangereux.
Le mouvement physique de la machine doit rester soumis à :
- Statut de sécurité local
- État de garde
- Confirmation d'opérateur
- Procédures de maintenance contrôlées
- Autorisation du site
Cybersécurité et contrôle d'accès
Les connexions à distance doivent être intentionnellement conçues plutôt qu'ajoutées de manière informelle.
Le propriétaire du système devrait définir
- Qui peut se connecter
- Quand l'accès est autorisé
- Quelles données peuvent être consultées
- Si les changements sont autorisés
- Comment les sessions sont enregistrées
- Comment l'accès est désactivé
- Qui approuve les mises à jour logicielles
- Comment les sauvegardes sont maintenues
Les équipes informatiques et d'ingénierie des équipements d'usine devraient se mettre d'accord sur la méthode de connexion.
13. Exportation de données et intégration d'usine
Un système de contrôle peut échanger des informations avec :
- MES
- ERP
- Système de gestion de la qualité
- Système d'entretien
- Plateforme de gestion de l'énergie
- Système d'entrepôt
Les données utiles exportées peuvent inclure :
- Ordre de travail
- Code produit
- Quantité de lot
- Temps de production
- Sortie qualifiée
- Compte de rejet
- Temps d'arrêt
- Utilisation d'énergie
- Lot de matériaux
- Historique d'alarme
Confirmez l'interface avant de commander
Demander au fournisseur de définir
- Protocole de communication
- Champs de données disponibles
- Fréquence de mise à jour
- Format de fichier
- Exigences du réseau
- Permis de lecture et d'écriture
- Responsabilité de la mise en service
Une instruction telle que “ compatibles” ne suffit pas sans spécification d'interface.
Choisir le bon niveau de contrôle CNC
Toutes les lignes n'ont pas besoin de la même architecture de contrôle.
Ligne de base
Un système de base peut comprendre notamment
- PLC
- IHM
- Réglage de longueur
- Comptage par lots
- Alarmes basiques
- Ajustement manuel
Il peut convenir à un profil stable et à une production modérée.
Ligne multi-produits flexible
Un système flexible peut ajouter :
- Gestion des recettes
- Servo-alimentation
- Sélection de poinçonnage multi-stations
- Axes réglables
- Changer l'historique
- Identification des outils
- Invites d'inspection spécifiques au produit
Ligne de production intelligente intégrée
Un système intégré peut ajouter :
- Plusieurs axes synchronisés
- Empilage automatique
- Suivi matériel
- Surveillance énergétique
- Enregistrement d'immobilisation
- Diagnostic à distance
- Interface usine-système
- Reporting production
Le niveau de contrôle requis doit suivre la gamme de produits et les besoins opérationnels.
Questions à poser au fournisseur du système de contrôle
Avant de confirmer la ligne, demandez :
- Quels produits et paramètres peuvent être stockés sous forme de recettes ?
- Comment les modifications de recettes sont-elles approuvées et enregistrées ?
- Quelle est la méthode de contrôle de la servo-alimentation ?
- Comment l'erreur de position cumulative est-elle évitée ?
- Quelles alarmes sont stockées dans l'historique ?
- Les raisons d'immobilisation peuvent-elles être classées ?
- Comment les produits rejetés sont-ils enregistrés ?
- Les compteurs de durée de vie des outils peuvent-ils être liés aux produits ?
- Quels rôles et autorisations d'utilisateur sont disponibles ?
- Quelles données de production peuvent être exportées ?
- Comment mesure-t-on la consommation d'énergie ?
- Quel accès au télédiagnostic est inclus ?
- Comment les programmes PLC et HMI sont-ils sauvegardés ?
- À qui appartiennent le programme final et la documentation ?
- Comment le système complet sera-t-il testé avant expédition ?
Test d'acceptation en usine pour le système de contrôle CNC
Le test de réception en usine doit vérifier le système de contrôle dans des conditions de production réalistes.
Test:
- Création et sélection de recettes
- Autorisations utilisateur
- Positionnement servo
- Modèles de trous
- Longueurs de produits
- Comptage par lots
- Changements
- Messages d'alarme
- Intervention d'urgence
- Récupération de pertes de puissance
- Invites de vie des outils
- Enregistrement des données
- Surveillance énergétique
- Sauvegarde et restauration
- Procédure de télédiagnostic
Utiliser des matériaux représentatifs et des dessins de produits Un système de contrôle qui fonctionne uniquement en démonstration manuelle n'a pas prouvé la capacité de production.
Erreurs courantes du système de contrôle
Ajout de fonctions sans objectif de production
Plus d'écrans et de champs de données augmentent la complexité si personne ne les utilise.
Permettre à chaque utilisateur de modifier les recettes
Des changements incontrôlés rendent la qualité du produit difficile à reproduire.
Enregistrement des alarmes sans durée
La fréquence seule ne montre pas de perte totale de production.
Compter chaque coupe comme produit qualifié
Les pièces rejetées et retravaillées doivent être enregistrées séparément.
Selon le logiciel pour corriger les problèmes mécaniques
Les réglages de contrôle ne peuvent pas résoudre de façon permanente les rouleaux usés, les arbres desserrés ou un mauvais alignement des matériaux.
Offrir un accès à distance sans gouvernance
Les méthodes de connexion, les autorisations et les responsabilités en matière de sécurité doivent être définies.
Ne pas fournir de sauvegardes
Les programmes PLC, IHM, servo et recettes doivent être sauvegardés et contrôlés par version.
Conclusion
Les fonctions du système de contrôle CNC qui comptent le plus dans le profilage sont celles qui améliorent la répétabilité, le positionnement, les changements, le diagnostic et la traçabilité.
La gestion des recettes réduit les erreurs de configuration manuelle Le contrôle servo prend en charge une alimentation précise Le poinçonnage des coordonnées de programmation des motifs Le contrôle de la coupe maintient la longueur L'historique des alarmes révèle des arrêts récurrents Le suivi de la durée de vie des outils prend en charge la maintenance La traçabilité relie les produits finis aux conditions matérielles et de production.
La surveillance énergétique et le diagnostic à distance peuvent apporter une valeur supplémentaire lorsqu'ils sont liés à une sortie qualifiée et à un accès contrôlé.
Jinbolida développe des automatisés machines de formage de supports solaires photovoltaïques, les systèmes de poinçonnage et les solutions intelligentes de ligne de production Les fabricants peuvent soumettre des dessins de produits, des exigences de contrôle, des interfaces usine-système et des objectifs de production via le Page de contact Jinbolida pour une évaluation personnalisée.
FAQ
Un automate est-il identique à un système de contrôle CNC ?
Pas exactement Un automate gère généralement les séquences de machines, les entrées, les sorties et les verrouillages, tandis que le CNC ou le contrôle de mouvement gère le positionnement programmé et les axes coordonnés. En roll forming, le système de contrôle complet peut combiner un automate, une IHM, des servomoteurs, des encodeurs et un contrôleur de mouvement sous une seule interface opérateur.
Quelle fonction de contrôle CNC est la plus utile pour la production multi-profil ?
La gestion des recettes est particulièrement utile car elle stocke les longueurs approuvées, les modèles de trous, les quantités de lots, les vitesses et les positions réglables pour chaque produit Cependant, la recette doit utiliser le contrôle de version et les autorisations d'accès Un programme stocké réduit la saisie manuelle mais nécessite toujours une vérification dimensionnelle du premier article après le changement.
Un système de contrôle CNC peut-il empêcher une erreur cumulative de position des trous ?
Il peut aider par le positionnement d'asservissement, le retour d'encodeur, la programmation absolue et la correction périodique Cependant, le glissement mécanique, le mauvais nivellement, le désalignement du guide et le matériau instable peuvent toujours affecter la précision Les performances de position doivent être vérifiées sur le profil fini complet plutôt que seulement par un court mouvement d'alimentation.
Quelles données de production une ligne de profilage doit-elle enregistrer ?
Les enregistrements utiles incluent le code du produit, la révision de la recette, le lot de matériaux, le total des pièces, les pièces qualifiées, les pièces rejetées, le temps de cycle, les temps d'arrêt, l'historique des alarmes, l'ensemble d'outillage, l'opérateur et la consommation d'énergie. Les données doivent prendre en charge une décision spécifique de qualité, de maintenance ou de planification au lieu d'être collectées sans objectif défini.
Le diagnostic à distance est-il sûr pour une machine de profilage ?
Le diagnostic à distance peut être utile lorsque l'accès est contrôlé, enregistré et limité aux utilisateurs autorisés Il ne doit pas permettre un mouvement dangereux incontrôlé Les conditions de sécurité locales, la confirmation de l'opérateur et les procédures de site doivent rester actives L'usine devrait définir les méthodes de connexion, les autorisations, les mises à jour logicielles et la terminaison d'accès.
 French
 English
 Arabic
 Russian
 Spanish