
Функции системы управления ЧПУ, которые имеют значение при формировании рулонов
/Функции системы управления ЧПУ, которые имеют значение при профилировании рулонов
Оглавление
Система управления ЧПУ может координировать подачу, штамповку, формовку, резку и обработку готовой продукции в производственной линии профилегибочного производства Однако ценность системы не зависит от количества экранов, кнопок или рекламируемых функций “smart”.
Наиболее полезные функции управления решают конкретные производственные задачи Они уменьшают ошибки настройки, поддерживают точность положения, координируют движения машины, записывают сигналы тревоги, поддерживают смену продукта и предоставляют отслеживаемые производственные данные.
Важные функции включают в себя
- Управление рецептами продуктов
- Управление положением подачи сервоприводов
- Программирование пунширующих шаблонов
- Контроль длины резания
- Линейно-скоростная синхронизация
- Пакетный и производственный подсчет
- История тревоги
- Мониторинг срока службы инструмента
- Управление доступом пользователей
- Отслеживаемость материала и производства
- Мониторинг энергопотребления
- Удаленная диагностика
- Экспорт данных и интеграция фабрики и системы
Система управления ЧПУ должна быть оценена как часть полного механического процесса, Он не может компенсировать изношенный инструмент, неправильное выравнивание роликов, нестабильное сырье или неадекватную жесткость машины. самая сильная производственная линия сочетает в себе стабильную механику с четкой, надежной и ремонтопригодной логикой управления.
Что такое система управления ЧПУ?
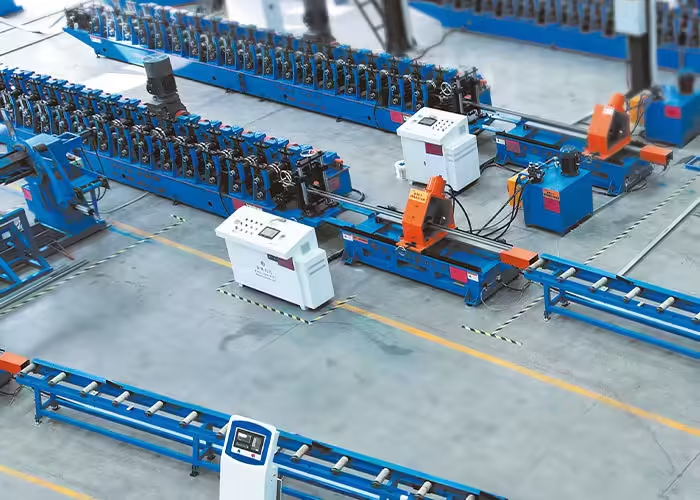
Система управления ЧПУ использует запрограммированные инструкции для управления движениями машин и производственными операциями Общее понятие числовое управление компьютера предполагает автоматизированное управление станками посредством кодированных или запрограммированных команд.
В профилегибочных приложениях термин “CNC control system” может относиться к комбинации
- ПЛК
- Сенсорный экран HMI
- Сервоприводы
- Приводы переменной частоты
- Контроллер движения
- Кодеры
- Датчики
- Контроллер безопасности
- Промышленный компьютер
- Сетевая связь
- Облачный интерфейс или интерфейс удаленного мониторинга
Эти компоненты выполняют разные функции.
ПЛК
Программируемый логический контроллер управляет последовательностями машин, блокировками, сигналами и автоматическими операциями.
Он может контролировать:
- Декоилер запускается и останавливается
- Операция выравнивателя
- Последовательность перфорации
- Гидравлические клапаны
- Движение резака
- Действия штабелера
- Логика тревоги
HMI
Интерфейс человек-машина позволяет операторам
- Выберите продукты
- Введите длины
- Установить количество партии
- Просмотр сигналов тревоги
- Отрегулируйте разрешенные параметры
- Мониторинг состояния производства
HMI должен предоставлять полезную производственную информацию, не предоставляя ненужных инженерных настроек каждому оператору.
Сервосистема
Серводвигатели и приводы управляют точными движениями, такими как
- Полосная подача
- Позиция пробивания
- Летающая резка
- Регулируемые оси роликов
- Изменение инструмента
- Перенос продукта
ЧПУ или контроллер движения
Специальный контроллер движения может координировать высокоскоростные многоосные движения там, где стандартный цикл ПЛК недостаточен.
Правильная архитектура зависит от скорости, количества осей, требуемой синхронизации и сложности оборудования.
Почему контроль имеет значение при профилировании рулонов
Линия профилирования валков преобразует непрерывную металлическую полосу в профили посредством множества связанных операций.The Основы и применение профилегибочных машин руководство объясняет общую взаимосвязь между подачей, прогрессивной формовкой и резкой.
Система управления должна обеспечивать выполнение этих операций в правильном порядке и в правильном положении.
Например, для фотоэлектрической скобочной линии может потребоваться
- Размотайте катушку.
- Выровнять полосу.
- Продвигайтесь на запрограммированное расстояние.
- Пробейте круглое отверстие.
- Продвиньтесь еще на одно расстояние.
- Пробейте длинный слот.
- Формируют полосу в С-канал.
- Измеряют готовую длину.
- Разрезать продукт.
- Передайте его в приемную зону.
- Посчитайте квалифицированную фигуру.
Если одна команда запаздывает, дублируется или отсутствует, готовое изделие может иметь неправильный рисунок отверстий или длину разреза.
Джинболида Машина для формовки кронштейнов для солнечных фотоэлектрических систем ассортимент включает в себя автоматизированные конфигурации формования для различных типов фотоэлектрических профилей.
1. Управление рецептами продуктов
Управление рецептами является одной из наиболее ценных функций контроля для заводов, производящих несколько продуктов.
Рецепт может хранить:
- Код продукта
- Длина продукта
- Количество партии
- Размеры отверстия
- Расстояние между отверстиями
- Последовательность перфорации
- Позиция резки
- Движение питателя
- Скорость линии
- Регулируемое положение оси
- Границы проверки
- Идентификация инструмента
Вместо того, чтобы вводить каждый параметр вручную, авторизованный оператор выбирает утвержденный рецепт продукта.
Уменьшить ошибку настройки
Ручной ввод данных может создать:
- Неправильная длина
- Неправильный шаг лунки
- Отсутствует перфорационная станция
- Неправильное количество партии
- Неподходящая скорость
- Неправильное положение регулируемой оси
Контролируемый рецепт уменьшает повторный вход, но не устраняет необходимости проверки первой статьи.
Контроль версий рецепта
При изменении рисунка следует обновить и рецептуру производства.
Полезные средства управления включают в себя
- Номер редакции рецепта
- Дата создания
- Статус одобрения
- Ссылка на рисунок
- Изменить историю
- Авторизованный редактор
- Архив предыдущей версии
Операторы не должны иметь возможности выбрать устаревший рецепт без четкого предупреждения.
Защитите критические параметры
Некоторые значения могут быть скорректированы во время нормального производства, в то время как другие должны требовать доступа более высокого уровня.
Например:
- Количество партии может регулироваться оператором.
- Положение отверстия может потребовать доступа супервизора.
- Калибровка сервопривода может потребовать доступа к техническому обслуживанию.
- Настройки безопасности должны требовать авторизованного технического доступа.
2. Управление положением подачи сервопривода
Подача сервопривода определяет, где полоса останавливается или перемещается для штамповки и резки.
Система управления должна управлять
- Расстояние подачи
- Ускорение
- Замедление
- Скорость
- Подтверждение позиции
- Обратная связь с кодером
- Обнаружение скольжения
- Коррекция положения
Точность положения - это полный системный результат
Высокое разрешение кодера само по себе не гарантирует точное положение отверстий.
На фактическую точность влияют
- Захват подающего ролика
- Материальная поверхность
- Плоскостность полосы
- Выравнивание направляющих
- Давление ролика
- Механическая люфта
- Сервонастройка
- Установка кодера
- Материальное ускорение
- Управляющая логика
Система должна быть протестирована с использованием реального производственного материала и рисунков отверстий во всю длину.
Предотвратить кумулятивную ошибку
Длинный профиль, содержащий повторяющиеся отверстия, может иметь кумулятивную ошибку, если каждое движение содержит небольшое неисправленное отклонение.
Возможные стратегии контроля включают в себя
- Абсолютное программирование позиций
- Обнаружение опорной скважины
- Датчики регистрации
- Периодическая коррекция
- Проверка кодера
- Расчет некумулятивного движения
Правильный метод зависит от продукта и организации производства.
3. Программирование пунширующих шаблонов
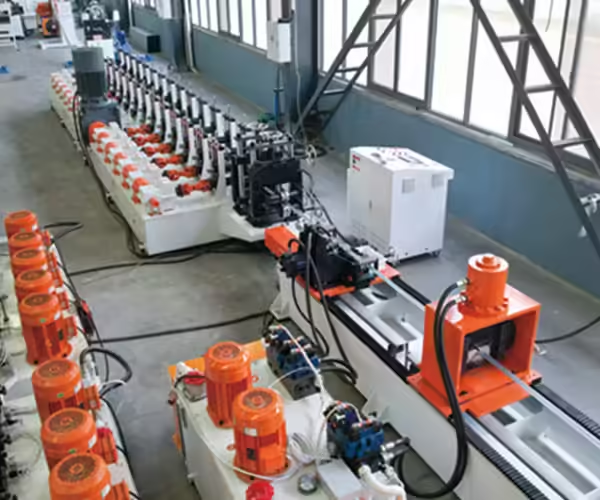
Фотоэлектрические кронштейны и строительные профили часто содержат несколько комбинаций отверстий и пазов.
Система управления ЧПУ может позволять пользователям программировать
- Круглые отверстия
- Длинные слоты
- Выемки
- Тисненые особенности
- Повторные группы
- Зеркальные узоры
- Переменный интервал
- Выбор станции для конкретного продукта
Джинболида Оборудование для штамповки солнечных фотоэлектрических стоек включает многостанционные системы пробивки для различных компонентов солнечных кронштейнов.
Инструменты по-прежнему определяют физические возможности
Программное обеспечение не может создать функцию, которую не поддерживает механический инструмент.
Для каждого рецепта подтвердите:
- Правильный удар и штамп
- Диапазон толщины материала
- Требуемая сила пресса
- Зазор инструмента
- Расположение станции
- Удаление слизней
- Статус срока службы инструмента
Система управления должна предотвращать активацию рецептом недоступного или несовместимого инструмента там, где это практически возможно.
Имитируйте последовательность
Экран предварительного просмотра может помочь операторам подтвердить ожидаемый рисунок отверстий перед обработкой полной катушки.
Полезная информация включает в себя
- Длина продукта
- Позиции отверстий
- Номер станции
- Количество штрихов
- Предполагаемый цикл
- Положение вырезания
Предварительный просмотр должен дополнять, а не заменять одобрение получения.
4. Режущая регулировка длины
Управление длиной среза соединяет измерение кодера, перемещение линии и систему резки.
В зависимости от станка для резки могут использоваться
- Стоп-то-кут
- Летающая отсечка
- Гидравлическая высечка
- Резка пилы
- Предварительная резка
- Отслеживание сервоприводов
Контроль остановки-вырезания
Лини замедл етс и останавливаетс в запрограммированном положении до срабатывани резца.
Контролер должен проверить:
- Состояние нулевой скорости
- Правильное положение
- Сигнал готовности к резцу
- Статус гвардии
- Завершение резки
- Возврат инструмента
Управление отсечкой полета
Летающий резак должен соответствовать скорости профиля, завершить разрез и вернуться, не мешая следующему изделию.
Система должна координировать:
- Обратная связь по скорости линии
- Ускорение резака
- Позиция синхронизации
- Команда вырезания
- Лимит поездок
- Возвратное движение
- Следующий цикл
Плохая синхронизация может привести к изменению длины или удару инструмента.
Координируйте отверстия с вырезанными концами
Окончательное расстояние между отверстиями часто имеет решающее значение для сборки. При штамповке и резке следует использовать последовательную эталонную стратегию.
Если питатель и резак полагаются на отдельные некорректированные измерения, продукт может иметь точный шаг отверстия, но неправильное конечное расстояние по краю.
5. Линейная синхронизация
Полная линия профилегибочной обработки содержит оборудование с различными механическими пределами.
Система управления может координировать
- Разматыватель
- Левеллер
- Фидер
- Пробивной пресс
- Рулонный бывший
- Резак
- Конвейер
- Штабелер
Не заставляйте каждый юнит двигаться на одной скорости
Некоторое оборудование работает непрерывно, а штамповка и резка могут работать циклически.
Система может использовать
- Управление петлей
- Буферные зоны
- Обратная связь аккумулятора
- Спид-референции
- Готовые сигналы
- Блокировки
- Контролируемые остановки линии
Правильно спроектированный буфер может позволить одной секции ненадолго приостановиться, не останавливая каждую машину.
Защитите Материал
Плохая синхронизация может стать причиной
- Чрезмерное натяжение полосы
- Свободные петли
- Материал коробление
- Движение боком
- Ошибка кормления
- Поверхностный царапин
- Неконтролируемое вращение катушки
Датчики и логика управления должны удерживать полосу в пределах утвержденного диапазона натяжения или петли.
Функции управления ЧПУ и производственная ценность
| Функция управления | Проблема производства решена | Важная проверка |
|---|---|---|
| Управление рецептами | Ошибки ручной настройки | Пересмотр и контроль доступа |
| Сервопозиционирование | Неточные отверстия и длины | Измерение полного продукта |
| Программирование шаблонов | Несколько вариантов продукта | Совместимость инструментов |
| Контроль резки | Вариация длины | Синхронизация и калибровка |
| Линейно-скоростной контроль | Нестабильный материальный поток | Испытание на нормальной скорости производства |
| Пакетный подсчет | Неправильное количество заказа | Определите логику принятого счета |
| История тревоги | Повторные необъяснимые остановки | Ясные записи времени и причины |
| Отслеживание срока службы инструмента | Внезапный заусенцы или отказ инструмента | Ссылка считается с реальным осмотром |
| Разрешения пользователя | Несанкционированные изменения | Ролевой доступ |
| Прослеживаемость | Сложное расследование дефектов | Идентификация материала и рецептуры |
| Мониторинг энергии | Неизвестное потребление | Состояние машины и контекст продукта |
| Удаленная диагностика | Медленная техническая поддержка | Безопасный контролируемый доступ |
| Экспорт данных | Изолированные машинные записи | Формат файла и определения полей |
6. Пакетный подсчет и производственные записи
Производственный счетчик кажется простым, но его логика должна быть четко определена.
Возможные подсчеты включают в себя
- Циклы подачи
- Циклы перфорации
- Циклы разреза
- Всего штук
- Квалифицированные фигуры
- Отвергнутые куски
- Переработанные куски
- Количество связки
Подсчет каждого разреза как готового продукта может привести к завышению производительности, если дефектные детали не будут удалены из общего количества.
Отдельное общее и квалифицированное производство
Система должна позволять качественному персоналу или уполномоченным операторам регистрировать бракованную продукцию.
Полезная производственная запись включает в себя
- Код продукта
- Рецепт пересмотра
- Материальная партия
- Время начала и окончания
- Всего штук
- Квалифицированные фигуры
- Отвергнутые куски
- Остановить время
- Оператор
- Набор инструментов
Пакетное завершение
При достижении требуемого количества система может
- Остановить автоматически
- Уведомить оператора
- Завершите текущий продукт
- Распечатайте или передайте пакетную запись
- Запросить одобрение качества
- Приготовить следующий рецепт
Ожидаемое поведение должно быть определено до ввода в эксплуатацию.
7. История сигналов тревоги и запись простоя
Сигнал тревоги, который появляется и исчезает без записи, не имеет большого значения для обслуживания.
История сигнализации должна хранить:
- Время
- Код тревоги
- Описание
- Машинное состояние
- Рецепт продукта
- Продолжительность
- Признание пользователя
- Сбросить время
Напишите четкие тревожные сообщения
“System fault” не является полезной инструкцией по техническому обслуживанию.
Лучшие тревожные сообщения идентифицируют затронутый компонент и вероятную проверку, например
- Положение питателя не достигнуто
- Датчик возврата пуансонной станции 3 не обнаружен
- Тайм-аут позиции катера
- Петля декоилер ниже минимума
- Гидравлическое давление ниже предела
- Площадь штабелера не ясна
В сообщениях должна использоваться терминология, понятная операторам и техническим специалистам.
Отслеживайте второстепенные остановки
Повторные короткие остановки могут сократить время производства, чем одна редкая поломка.
Система должна различать
- Материальная остановка
- Остановка кормления
- Стоп пробивания
- Формирование остановки
- Режущий упор
- Стопочный упор
- Остановка качества
- Остановка безопасности
- Остановка технического обслуживания
Соответствующее руководство Почему крен фотоэлектрического кронштейна формирует линии, теряют выход объясняет, как незначительные перерывы влияют на квалифицированное производство Обновить внутреннюю ссылку на URL-адрес последней статьи после публикации.
8. Мониторинг срока службы и технического обслуживания инструментов
Счетчики срока службы инструментов могут помочь запланировать проверку на предмет:
- Удары
- Умирает
- Режущие лезвия
- Пильные лезвия
- Подшипники
- Фильтры
- Смазка
- Гидравлическое масло
- Формовочные валки
Счетчик - это не датчик состояния
Пуансон может изнашиваться быстрее при обработке толстого или высокопрочного материала. другой инструмент может оставаться приемлемым после начального интервала контроля.
Мониторинг срока службы инструмента должен сочетать в себе:
- Подсчет циклов
- Материал
- Толщина
- Осмотр заусенцев
- Поверхностный осмотр
- История обслуживания
Система управления должна вызывать проверку, а не автоматически предполагать, что каждый инструмент выходит из строя при одинаковом количестве циклов.
Режимы обслуживания
Режим контролируемого технического обслуживания может позволить
- Низкоскоростная пробежка
- Индивидуальное движение станции
- Тестирование датчиков
- Испытание вывода
- Ручное управление клапаном
- Наведение оси
Эти функции должны контролироваться доступом и координироваться с системой безопасности машины.
9. Доступ пользователей и управление изменениями
Разным пользователям требуются разные разрешения.
| Роль пользователя | Типичный доступ |
|---|---|
| Оператор | Выберите утвержденный рецепт и запустите производство |
| Супервайзер | Отрегулируйте разрешенные параметры производства |
| Качество | Запишите данные проверки и отклоните их |
| Обслуживание | Оборудование для бега и компоненты для испытаний |
| Инженер | Редактировать рецепты и настройки движения |
| Администратор | Управление пользователями, резервное копирование и настройка системы |
Изменения параметров записи
Система должна фиксировать критические изменения там, где это практически осуществимо:
- Предыдущее значение
- Новая ценность
- Время
- Пользователь
- Рецепт продукта
- Причина или порядок работы
Это помогает выяснить, почему одна смена или партия дали разные результаты.
Избегайте общих паролей
Общие учетные данные препятствуют значимой подотчетности. каждый авторизованный пользователь или роль должны иметь соответствующий доступ.
Контроль доступа также должен предотвращать случайные изменения калибровки, настройки движения и настроек, связанных с безопасностью.
10. Прослеживаемость производства
Прослеживаемость связывает готовый профиль с его материалом и условиями производства.
Запись прослеживаемости может включать в себя
- Номер катушки
- Материальный сорт
- Пакет поставщиков
- Код продукта
- Ревизия рисунка
- Рецепт пересмотра
- Дата производства
- Машина
- Оператор
- Инструментарий
- Результаты инспекций
- История тревоги
Когда обнаруживается проблема с размерами или покрытием, эта информация помогает определить затронутый производственный диапазон.
Штрих-код или интеграция QR
Система управления может считывать или выдавать идентификаторы для
- Катушки из сырого материала
- Рабочие заказы
- Наборы инструментов
- Готовые связки
- Инспекционные записи
Метод идентификации должен соответствовать производственно-инвентарным системам фабрики.
11. Мониторинг энергопотребления
Мониторинг энергии может показать, сколько электроэнергии или других коммунальных ресурсов использует машина во время:
- Производство
- Время простоя
- Настройка
- Резервное
- Сигнализации
- Обслуживание
В ассортименте Jinbolida - оборудование с функциями регистрации данных о производстве и энергопотреблении The Формовочная машина Вспомогательное оборудование категория может поддерживать планирование эффективности производственной линии.
Энергия на квалифицированный продукт
Общая энергия за смену полезна, но энергия на квалифицированную деталь или счетчик обеспечивает больший рабочий контекст.
Повышение может указывать на
- Более длительный простой
- Больше отбракованных продуктов
- Износ инструмента
- Чрезмерная гидравлическая работа
- Проблемы с приводом
- Плохой график производства
- Частые циклы "старт-стоп"
Добавить производственный контекст
Данные по энергетике должны быть связаны с
- Продукт
- Материал
- Толщина
- Сдвиг
- Квалифицированный выпуск
- Машинное состояние
Без контекста более высокие показания могут просто отражать более толстый материал или другой продукт.
Работа НИСТ на умное производство подчеркивает совместимые измерительные, контрольные и информационные технологии. для профилегибочного завода полезные данные должны связать производительность оборудования с четкими производственными решениями.
12. Дистанционная диагностика
Удаленная диагностика может помочь техническим группам рассмотреть:
- История тревоги
- Статус ПЛК
- Сигналы датчиков
- Неисправности сервоприводов
- Версии программы
- Данные производства
- Проблемы связи
Это может сократить время, необходимое для выявления проблемы, особенно когда поставщик машин и завод находятся в разных местах.
Удаленный доступ - это не то же самое, что удаленная работа
Дистанционная диагностика не должна допускать бесконтрольного перемещения опасного оборудования.
Физическое движение машины должно оставаться предметом:
- Местный статус безопасности
- Состояние охраны
- Подтверждение оператора
- Контролируемые процедуры технического обслуживания
- Авторизация сайта
Кибербезопасность и контроль доступа
Удаленные соединения следует проектировать намеренно, а не добавлять неофициально.
Владелец системы должен определить
- Кто может подключиться
- Когда доступ разрешен
- Какие данные можно просмотреть
- Разрешены ли изменения
- Как записываются сеансы
- Как доступ отключен
- Кто утверждает обновления программного обеспечения
- Как поддерживаются резервные копии
Заводские бригады ИТ и инженеров оборудования должны согласовать способ подключения.
13. Экспорт данных и заводская интеграция
Система управления может обмениваться информацией с
- МЭС
- ЭРП
- Система управления качеством
- Система обслуживания
- Платформа управления энергетикой
- Складская система
Полезные экспортируемые данные могут включать в себя
- Порядок работы
- Код продукта
- Количество партии
- Время производства
- Квалифицированный выпуск
- Количество отказов
- Простой
- Использование энергии
- Материальная партия
- История тревоги
Подтвердите интерфейс перед заказом
Попросите поставщика определить
- Протокол связи
- Доступные поля данных
- Частота обновления
- Формат файла
- Требования сети
- Разрешения на чтение и запись
- Ответственность за ввод в эксплуатацию
Такого утверждения, как “MES совместимая”, недостаточно без спецификации интерфейса.
Выбор правильного уровня управления ЧПУ
Не каждая строка нуждается в одинаковой архитектуре управления.
Базовая линия
Базовая система может включать в себя
- ПЛК
- HMI
- Настройка длины
- Пакетный подсчет
- Основные сигналы тревоги
- Ручная регулировка
Он может подойти для одного стабильного профиля и умеренного производства.
Гибкая многопродуктовая линия
Гибкая система может добавить
- Управление рецептами
- Сервопитание
- Выбор перфорации на нескольких станциях
- Регулируемые оси
- Изменить историю
- Идентификация инструмента
- Поручения по проверке конкретного продукта
Интегрированная интеллектуальная производственная линия
Интегрированная система может добавить
- Множественные синхронизированные оси
- Автоматическая укладка
- Отслеживание материала
- Мониторинг энергии
- Запись простоя
- Удаленная диагностика
- Интерфейс завод-система
- Производственная отчетность
Требуемый уровень контроля должен соответствовать ассортименту продукции и эксплуатационным потребностям.
Вопросы, которые следует задать поставщику систем управления
Прежде чем подтвердить строку, спросите
- Какие продукты и параметры можно хранить в виде рецептов?
- Как утверждаются и фиксируются изменения рецептуры?
- Каков метод управления сервоподачей?
- Как предотвращается кумулятивная ошибка позиции?
- Какие сигналы тревоги хранятся в истории?
- Можно ли классифицировать причины простоя?
- Как регистрируются забракованные продукты?
- Можно ли привязать счетчики срока службы инструментов к продуктам?
- Какие роли пользователей и разрешения доступны?
- Какие данные о производстве можно экспортировать?
- Как измеряется потребление энергии?
- Какой доступ к удаленной диагностике включен?
- Как резервное копирование программ PLC и HMI?
- Кому принадлежит итоговая программа и документация?
- Как будет протестирована вся система перед отправкой?
Заводское приемное испытание системы управления ЧПУ
Приемочные испытания на заводе должны проверять систему управления в реалистичных производственных условиях.
Тест:
- Создание и выбор рецепта
- Разрешения пользователя
- Сервопозиционирование
- Выкройки отверстий
- Длины продукта
- Пакетный подсчет
- Переключения
- Тревожные сообщения
- Аварийно-стопное реагирование
- Восстановление потерь мощности
- Подсказки по сроку службы инструментов
- Запись данных
- Мониторинг энергии
- Резервное копирование и восстановление
- Дистанционно-диагностическая процедура
Используйте репрезентативные материалы и чертежи продукции. система управления, которая работает только при ручной демонстрации, не доказала производственную способность.
Общие ошибки системы управления
Добавление функций без производственной цели
Больше экранов и полей данных усложняют работу, если ими никто не пользуется.
Разрешение каждому пользователю редактировать рецепты
Неконтролируемые изменения затрудняют воспроизведение качества продукции.
Сигнализация записи без продолжительности
Одна только частота не показывает общих производственных потерь.
Считаем каждую версию квалифицированным продуктом
Отбракованные и переработанные детали должны записываться отдельно.
В зависимости от программного обеспечения для устранения механических проблем
Регулировка управления не может навсегда решить проблему изношенных роликов, ослабления валов или плохого выравнивания материала.
Предложение удаленного доступа без управления
Необходимо определить методы подключения, разрешения и обязанности по обеспечению безопасности.
Невозможность предоставить резервные копии
Программы ПЛК, HMI, сервопривода и рецептов должны быть резервными копиями и контролироваться версиями.
Заключение
Функции системы управления ЧПУ, которые имеют наибольшее значение при профилировании, - это те, которые улучшают повторяемость, позиционирование, переналадку, диагностику и отслеживаемость.
Управление рецептами уменьшает ошибки ручной настройки. сервоуправление поддерживает точную подачу. программирование шаблона координаты пробивки. управление резкой поддерживает длину. история тревог показывает повторяющиеся остановки. мониторинг срока службы инструмента поддерживает техническое обслуживание. отслеживаемость связывает готовые продукты с материалом и условиями производства.
Мониторинг энергии и удаленная диагностика могут принести дополнительную пользу, если они связаны с квалифицированной продукцией и контролируемым доступом.
Джинболида разрабатывает автоматизированную солнечные фотоэлектрические машины для формирования кронштейнов, системы пробивки и умные решения производственной линии Производители могут представить чертежи продукции, требования к контролю, интерфейсы фабрика-система и производственные цели через Контактная страница Джинболида для индивидуальной оценки.
Часто задаваемые вопросы
Является ли ПЛК такой же, как система управления ЧПУ?
Не совсем. ПЛК обычно управляет последовательностями машин, входами, выходами и блокировками, в то время как ЧПУ или управление движением управляет запрограммированным позиционированием и скоординированными осями. при профилировании валков вся система управления может сочетать в себе ПЛК, HMI, сервоприводы, кодеры и контроллер движения под одним интерфейсом оператора.
Какая функция управления ЧПУ наиболее полезна для многопрофильного производства?
Управление рецептами особенно полезно, поскольку оно хранит утвержденные длины, схемы отверстий, количество партий, скорость и регулируемые положения для каждого продукта. Однако в рецепте должны использоваться разрешения на контроль версий и доступ. сохраненная программа уменьшает ручной ввод, но все же требует проверки размеров первой статьи после перехода.
Может ли система управления с ЧПУ предотвратить совокупную ошибку положения дырок?
Он может помочь через серво позиционирование, обратную связь энкодера, абсолютное программирование и периодическую коррекцию Однако механическое проскальзывание, плохое выравнивание, направляющее несоосность и нестабильный материал все еще может повлиять на точность. производительность положения должна быть проверена по всему готовому профилю, а не только через короткое движение фидера.
Какие производственные данные должна регистрировать линия профилегибочной обработки?
Полезные записи включают код продукта, пересмотр рецепта, партию материала, всего частей, квалифицированных частей, отклоненных частей, время цикла, простои, история тревоги, набор инструментов, оператор и использование энергии. данные должны поддерживать конкретное решение о качестве, обслуживании или планировании, а не собираться без определенной цели.
Безопасна ли дистанционная диагностика для профилегибочной машины?
Удаленная диагностика может быть полезна, когда доступ контролируется, записывается и ограничивается авторизованными пользователями. она не должна допускать неконтролируемого опасного перемещения. должны оставаться активными местные условия безопасности, подтверждение оператора и процедуры сайта. фабрика должна определить методы подключения, разрешения, обновления программного обеспечения и прекращение доступа.
 Russian
 English
 Arabic
 Spanish
 French