
Punzonadora de soporte solar: sistemas en línea versus sistemas separados
/ Punzonadora de soporte solar: sistemas en línea versus sistemas separados
Tabla de contenido
Una punzonadora de soportes solares produce los orificios, ranuras, muescas y características de conexión necesarias para los perfiles de montaje fotovoltaicos. Aunque el punzonado puede parecer un paso de producción simple, afecta directamente la velocidad de instalación, la intercambiabilidad de los componentes, las conexiones estructurales y la calidad del soporte terminado.
Los compradores generalmente eligen entre un sistema de punzonado en línea integrado con una máquina perfiladora y una máquina punzonadora separada que funciona como un proceso independiente. Cada configuración tiene ventajas, limitaciones y escenarios de producción adecuados.
Conclusiones clave:
- El punzonado en línea reduce el manejo de materiales y puede mejorar la producción continua.
- Los sistemas de punzonado separados proporcionan una mayor flexibilidad para piezas variadas o de bajo volumen.
- El preperforado generalmente se realiza mientras la tira está plana.
- El post-perforación puede colocar agujeros en relación con el perfil terminado.
- La capacidad de punzonado debe calcularse a partir de la resistencia del material, el espesor y el perímetro total de corte.
- La precisión de la servoalimentación es esencial para controlar el espaciado de los orificios y la distancia entre los extremos.
- La velocidad máxima de punzonado no siempre equivale a la producción calificada.
- Los troqueles perforadores deben diseñarse a partir de dibujos de productos aprobados.
- Las pruebas de aceptación en fábrica deben incluir diferentes patrones de orificios y espesores de materiales.
¿qué es una máquina perforadora de soportes solares?
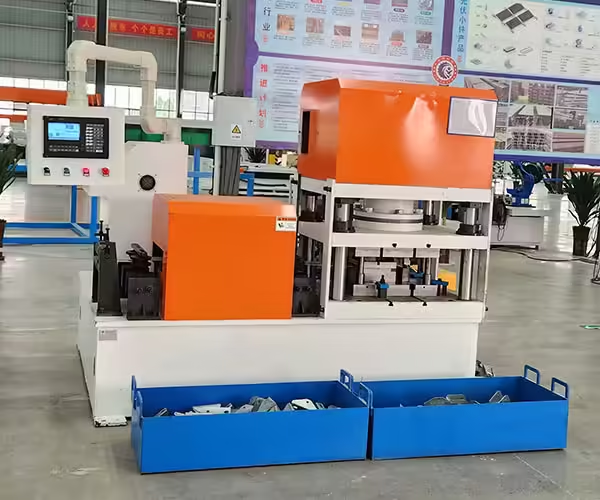
Una punzonadora de soportes solares está diseñada para crear funciones de instalación y conexión en componentes metálicos utilizados para sistemas de montaje fotovoltaicos. Estas características pueden incluir orificios redondos, ranuras alargadas, orificios cuadrados, muescas, estampado y patrones personalizados.
La máquina puede procesar tiras planas, espacios en blanco individuales o perfiles terminados en forma de C, U y Z. Su configuración depende de dónde se produce el punzonado dentro del proceso de producción completo.
Función Principal del Equipo
La función principal es crear orificios repetibles en posiciones definidas. El punzonado preciso permite que los soportes, rieles, conectores, abrazaderas y sujetadores se alineen correctamente durante la instalación.
La máquina debe controlar más que el tamaño del orificio. También debe mantener el espaciado, la orientación, la distancia del borde y la relación entre los orificios y la longitud del perfil terminado.
Materiales típicos
Los componentes de montaje solar se fabrican comúnmente con acero galvanizado, acero prerrecubierto, acero inoxidable, aluminio o materiales específicos de alta resistencia.
La calidad del material, la resistencia a la tracción, el recubrimiento y el espesor influyen en la capacidad de prensa, la holgura de la matriz, la velocidad de punzonado y el material de la herramienta requeridos.
Productos comunes
Para la fabricación se puede utilizar una punzonadora de soporte solar:
- Rieles de montaje de canal C
- Soportes de canal U
- Correas en forma de Z
- Canales de puntal solar
- Componentes de pilotes y postes
- Conectores de carril
- Placas base
- Componentes de refuerzo
- Abrazaderas y placas de fijación
- Accesorios de montaje personalizados
Sistemas de perforación de soportes solares en línea versus separados
La principal diferencia es si la operación de punzonado se integra en una línea de producción continua o se realiza en una máquina independiente.
La elección correcta depende de la variedad del producto, el volumen de pedidos, el diseño de la fábrica, los objetivos de automatización y la flexibilidad de producción requerida.
| Factor de comparación | Sistema de punzonado en línea | Sistema de punzonado separado |
|---|---|---|
| Flujo de producción | Conectado con alimentación y perfilado | Paso de procesamiento independiente |
| Manipulación de materiales | Relativamente bajo | Requiere carga y descarga |
| Mejor tipo de pedido | Perfiles repetidos y de gran volumen | Productos variados y lotes más pequeños |
| Programación de agujeros | Coordinado con controles de línea | Controlado de forma independiente |
| Velocidad de producción | Depende del ciclo completo de la línea | Depende del ciclo individual de la máquina |
| Flexibilidad de cambio | Optimizado para familias de perfiles definidos | Puede procesar varias piezas compatibles |
| Requisito laboral | Generalmente más bajo | Puede requerir operadores adicionales |
| Diseño de fábrica | Requiere un diseño lineal organizado | Se puede posicionar como un centro de trabajo independiente |
| Riesgo principal | Una falla puede detener la línea completa | El manejo adicional puede reducir la eficiencia |
Ninguno de los sistemas es automáticamente mejor. La configuración correcta debe reflejar cómo la fábrica recibe los pedidos y organiza la producción.
¿cómo funciona un sistema de punzonado en línea?
Un sistema en línea conecta la punzonadora de soporte solar con un desenrollador, una unidad niveladora, un servoalimentador, una máquina perfiladora, un sistema de corte y una mesa de recolección de productos.
La franja se mueve a través de un proceso coordinado controlado por un PLC central.
Alimentación por bobina
La bobina metálica se carga en un desenrollador y se introduce en la línea de producción. Un dispositivo nivelador prepara la tira antes de que llegue a la sección de punzonado.
La alimentación estable ayuda a prevenir errores causados por el movimiento de la tira, la tensión de la bobina o el material desigual.
Posicionamiento servo
El servoalimentador hace avanzar la tira una distancia programada. Una vez que se alcanza la posición objetivo, la punzonadora crea los agujeros o ranuras necesarios.
Se pueden almacenar diferentes programas de alimentación para diferentes longitudes de productos y diseños de orificios.
Perfilado
Después del punzonado, la tira plana entra en las estaciones de formación y gradualmente se le da forma de perfil de montaje solar.
El sistema de control debe tener en cuenta la relación entre la posición del orificio, el proceso de formación y el punto de corte final.
Corte de longitud
El perfil formado se corta según la longitud del producto programada. El punzonado y el corte deben utilizar la misma lógica de referencia para mantener la distancia requerida entre el último orificio y el extremo del perfil.
Control Integrado de Producción
Un sistema adecuadamente integrado coordina la alimentación, el punzonado, el conformado y el corte. Si estos procesos operan de forma independiente sin una comunicación precisa, los patrones de agujeros pueden alejarse gradualmente de sus posiciones previstas.
¿cómo funciona un sistema de punzonado separado?
Una punzonadora de soporte solar separada funciona independientemente de la línea de perfilado. Puede procesar piezas en bruto planas, tiras de bobinas o componentes previamente formados.
Esta configuración puede resultar útil cuando una fábrica produce muchas piezas diferentes o cuando los ciclos de punzonado no coinciden con la velocidad de la línea de formación principal.
Punzonado plano en blanco
Las láminas de metal o piezas en bruto cortadas se colocan dentro de la prensa y se perforan antes de entrar en otro proceso de producción.
Este método puede adaptarse a placas base, conectores, abrazaderas o componentes personalizados de bajo volumen.
Perforación alimentada por bobina
Una línea alimentada por bobina separada puede incluir un desenrollador, una unidad niveladora, un servoalimentador, una prensa y un sistema de corte. La tira perforada puede luego almacenarse o transferirse a una línea de formación.
Esto crea una etapa de producción adicional pero permite que el punzonado y el perfilado funcionen en diferentes horarios.
Perforación de archivos terminados
Algunas máquinas perforan agujeros después de que ya se haya formado el perfil en forma de C, U o Z. Por lo general, se requieren matrices de soporte personalizadas para evitar deformaciones.
Cuando el procesamiento separado tiene sentido
Un sistema separado puede resultar práctico cuando una punzonadora sirve a varias líneas de formación o procesa productos que no son adecuados para una línea continua.
Pre-punching versus post-punching
El punzonado puede ocurrir antes o después de que se forme el soporte. La decisión afecta el acceso a las herramientas, la posición de los orificios, la velocidad de la línea y el riesgo de deformación del perfil.
Tira plana de preperforación
El punzonado previo crea agujeros mientras el metal permanece plano. La tira es más fácil de soportar y ambos lados del material son accesibles al troquel.
Esto se usa comúnmente para canales de montaje solar que contienen ranuras repetidas.
Ventajas del preperforación
- Soporte material sencillo
- Cómodo acceso al dado
- Adecuado para varias formas de agujeros
- Fácil integración con servoalimentación
- Menor riesgo de deformar un perfil terminado
- Eficiente para patrones repetidos
Posibles limitaciones
El proceso de conformado posterior puede cambiar ligeramente la relación final entre los orificios y los bordes del perfil. El diseño de herramientas y el control de alimentación deben compensar el movimiento predecible del material.
Perfiles terminados posteriores al punzonado
El post-perforación crea agujeros después del conformado por rodillo. Puede resultar útil cuando se debe hacer referencia a las ubicaciones de los orificios directamente desde la sección transversal terminada.
Sin embargo, el perfil formado puede restringir el acceso a la matriz y complicar el soporte del material.
Ventajas del post-punching
- La ubicación del agujero hace referencia al perfil terminado
- Adecuado para bridas o orificios laterales seleccionados
- Útil para algunos patrones personalizados
- Puede procesar canales terminados existentes
Posibles limitaciones
Apoyar un perfil tridimensional requiere herramientas especializadas. Una fuerza de punzonado excesiva o un soporte deficiente pueden aplastar, torcer o marcar el soporte.
Cómo calcular la capacidad de perforación requerida
El tonelaje nominal de una punzonadora de soporte solar debe ser suficiente para la combinación de materiales y orificios más exigentes.
Seleccionar la capacidad de prensa sólo a partir del espesor de la tira puede producir un resultado inexacto.
Resistencia al corte del material
Los materiales más resistentes requieren más fuerza para perforar que los materiales de menor resistencia del mismo espesor. El proveedor debe recibir la calidad real del material y las propiedades mecánicas.
Espesor del material
La fuerza de punzonado generalmente aumenta a medida que aumenta el espesor del material. Si la máquina procesará varios espesores, se debe verificar la capacidad utilizando el material especificado más grueso.
Perímetro total de corte
El perímetro de corte es la longitud combinada de los bordes que se cortan durante una pasada de prensa. Múltiples orificios perforados simultáneamente pueden requerir considerablemente más fuerza que un orificio.
Más agujeros requieren más fuerza
Un troquel que perfora seis ranuras de una sola pasada no tiene el mismo requisito de fuerza que un troquel que perfora una ranura. La disposición completa del orificio debe incluirse en el cálculo.
Subsidio de seguridad
La prensa debería tener un margen de capacidad razonable en lugar de operar continuamente en su límite absoluto. El proveedor debe explicar el cálculo y el rango de trabajo recomendado.
Tipos de orificios comunes en soportes solares
Los componentes de montaje fotovoltaico utilizan diferentes formas de orificios según su método de montaje.
El troquel perforador debe reproducir estas características de manera consistente durante largos períodos de producción.
Agujeros redondos
Los orificios redondos se utilizan comúnmente para pernos, tornillos, pasadores y conexiones fijas. Las dimensiones importantes incluyen el diámetro, el espaciado y la distancia desde el borde del perfil.
Ranuras alargadas
Las ranuras permiten una cantidad limitada de ajuste de instalación. Su ancho, largo, radio final y orientación deben seguir el dibujo aprobado.
Agujeros cuadrados o rectangulares
Estos orificios se pueden utilizar con pernos o sistemas de conexión especializados. Sus esquinas y dimensiones deben controlarse cuidadosamente.
Muescas
Las muescas eliminan el material de un borde o esquina para cumplir con los requisitos de flexión, ensamblaje o espacio libre.
Características en relieve
El relieve crea una característica elevada o empotrada en lugar de eliminar material. Puede usarse con fines de fortalecimiento, posicionamiento, identificación o conexión.
Operaciones combinadas de punzonado
Un solo juego de troqueles puede completar varios orificios, ranuras, muescas o funciones en relieve de una sola pasada. Esto puede mejorar la eficiencia pero aumenta la complejidad de las herramientas y los requisitos de fuerza de prensa.
Precisión de la servoalimentación y la posición del orificio
El punzonado preciso depende tanto de la prensa como del sistema de alimentación. Incluso una matriz de alta calidad no puede producir una separación correcta entre orificios si el material se coloca de manera incorrecta.
Un servoalimentador utiliza movimiento programado para hacer avanzar la tira a distancias controladas.
Precisión de alimentación
La precisión de la alimentación afecta la distancia entre agujeros consecutivos. Los errores pueden acumularse a lo largo de perfiles largos si el sistema de control no coloca la tira de manera consistente.
Deslizamiento de material
El aceite, el estado del recubrimiento, la presión incorrecta del rodillo y la tensión de la tira pueden hacer que el material se deslice durante la alimentación.
El sistema de alimentación debe sujetar la tira de forma segura sin dañar su superficie protectora.
Precisión de la distancia final
La distancia desde el primer y último orificio hasta los extremos cortados es importante para el montaje. Los controles de punzonado y corte deben compartir una referencia consistente de la longitud del producto.
Gestión de programas
Cuando se producen muchas especificaciones de soporte, los programas guardados pueden reducir la entrada manual de datos. El control de acceso y la verificación de parámetros ayudan a evitar que los operadores seleccionen el patrón de agujero incorrecto.
Deja de golpear versus golpear volando
El movimiento de punzonado se puede completar mientras el material está estacionario o mientras continúa moviéndose.
Esta elección influye en el diseño de la línea, la producción, la complejidad del control y el costo de inversión.
Sistema Stop-To-Punch
El alimentador avanza la tira, se detiene en la posición correcta, completa el golpe de punzonado y luego continúa alimentándose.
Este sistema es relativamente sencillo y puede soportar patrones de agujeros complejos. Sin embargo, las paradas frecuentes pueden limitar la velocidad total de la línea.
Sistema de punzonado volador
Un sistema volador se mueve con la tira durante el punzonado. No es necesario que el material se detenga en cada ciclo.
El punzonado volador puede soportar una mayor producción continua, pero requiere un control de movimiento sincronizado y una disposición adecuada del troquel.
¿qué sistema deberías elegir?
Elija según el volumen real del pedido, la frecuencia de los orificios, la longitud del perfil, los requisitos de precisión y la velocidad de producción esperada.
Es posible que un sistema de vuelo de alta velocidad no proporcione un retorno significativo cuando la fábrica produce principalmente pequeños lotes personalizados.
Cómo afecta el punzonado al proceso de formación de rollos
El punzonado elimina el material y cambia la rigidez local de la tira. Las ranuras muy espaciadas o las aberturas grandes pueden hacer que la tira sea más sensible durante el perfilado.
Las herramientas de conformado deben guiar el material perforado sin distorsionar los orificios.
Deformación del agujero
Los agujeros ubicados cerca de una curvatura pueden alargarse o distorsionarse durante el conformado. El diseñador del producto y el proveedor de la máquina deben revisar la distancia entre los orificios y las líneas de curvatura.
Resistencia de la tira
Un patrón de punzonado denso puede debilitar la tira plana antes de que ingrese a las estaciones de formación. Es posible que se requieran guías adecuadas para evitar el pandeo o la alimentación inestable.
Dirección de rebabas
El punzonado crea una rebaba en un lado del material. La dirección de la rebaba puede influir en la formación, la condición del recubrimiento, el ensamblaje y la seguridad del operador.
Confirme la orientación antes del diseño de herramientas
El proveedor debe saber qué superficie queda dentro o fuera del canal terminado. Invertir la orientación de la tira más tarde puede colocar agujeros o rebabas en el lado equivocado.
Selección de troqueles perforadores
La matriz es uno de los componentes más importantes de una punzonadora de soportes solares. Su diseño afecta la precisión del orificio, la calidad del borde, la vida útil de la herramienta, el tiempo de cambio y el costo de mantenimiento.
Troqueles de un solo patrón
Una matriz de un solo patrón está optimizada para una disposición de orificios definida. Puede ser estable y eficiente para la producción de gran volumen de un tipo de soporte.
Troqueles multipatrón
Un troquel multipatrón contiene varios punzones o estaciones que se pueden activar según el programa seleccionado.
Esta configuración puede mejorar la flexibilidad pero requiere controles más complejos y un mantenimiento cuidadoso.
Troqueles de cambio rápido
Los sistemas de cambio rápido reducen el tiempo necesario para reemplazar un juego de matrices por otro. Son útiles para fábricas que producen varios patrones de agujeros no relacionados.
Material de troquel
El material de la herramienta debe seleccionarse de acuerdo con el material del soporte, el espesor, el volumen de producción, el recubrimiento y la vida útil requerida.
Perforadores de repuesto y piezas de desgaste
Los punzones, troqueles, resortes, guías y componentes de extracción son piezas de desgaste. El pedido inicial de equipo debe incluir una lista de repuestos recomendada.
Factores de costos del sistema en línea versus separados
El precio de compra de una punzonadora solar es sólo una parte de la inversión total.
Los compradores deben comparar el flujo de producción, la mano de obra, el espacio, el manejo de materiales, el mantenimiento y la flexibilidad futura del producto.
| Factor de costo | Sistema en línea | Sistema separado |
|---|---|---|
| Integración inicial | Generalmente más alto | Puede ser más bajo para una prensa básica |
| Transferencia de materiales | Limitado | Se requiere manejo adicional |
| Laboral | Bajar en línea automatizada | Puede requerir operadores separados |
| Espacio de piso | Diseño largo y continuo | Flexible pero puede necesitar áreas de amortiguamiento |
| Impacto del tiempo de inactividad | La falla de puñetazo puede detener la línea completa | Otras líneas pueden seguir funcionando |
| Flexibilidad del producto | Lo mejor dentro de su familia de perfiles diseñada | Puede servir varios productos compatibles |
| Inventario de trabajo en progreso | Generalmente más bajo | El material perforado puede requerir almacenamiento |
| Controlar la complejidad | Mayor requisito de coordinación | Independiente y relativamente más simple |
Una comparación de costos totales debe utilizar la producción anual esperada y la variedad de productos en lugar de centrarse únicamente en la cotización del equipo.
Cómo elegir la máquina perforadora de soportes solares adecuada
Antes de solicitar una cotización, prepare información completa sobre el producto y la producción.
Esto permite al proveedor calcular con precisión los requisitos de prensa, troquel, alimentación, control y corte.
Información del producto
Proporcionar:
- Dibujos de soportes terminados
- Grado de material
- Rendimiento y resistencia a la tracción
- Grosor del material
- Dimensiones en espiral o en blanco
- Dibujos de agujeros y ranuras
- Distancias de agujero a agujero
- Distancias de agujero a borde
- Longitud del perfil terminado
- Tolerancias requeridas
Información de producción
Explica:
- Piezas requeridas por turno
- Principales especificaciones del producto
- Tamaño medio del pedido
- Número de cambios diarios
- Nivel de automatización requerido
- Planes de productos futuros
- Requisitos de inspección
Información de fábrica
Confirmar:
- Tensión y frecuencia disponibles
- Espacio de piso
- Método de elevación de bobinas
- Capacidad de la grúa de fábrica
- Flujo de materiales
- Número de operadores
- Conexión con equipos existentes
Jinbolida Equipos de perforación de bastidores solares fotovoltaicos proporciona opciones de producción para los fabricantes que planifican el procesamiento automatizado de agujeros.
Lista de verificación de pruebas de aceptación de fábrica
La prueba de aceptación en fábrica debe verificar la máquina utilizando material de producción representativo y dibujos aprobados.
La prueba debe cubrir la precisión, la estabilidad, la salida, el cambio y la calidad de la pieza terminada.
Inspeccionar la calidad de los orificios
Verificar:
- Dimensiones de agujeros y ranuras
- Precisión de posición
- Distancia del borde
- Altura de la rebaba
- Marcas superficiales
- Deformación
- Consistencia de patrones repetidos
Pruebe diferentes patrones
Si la máquina admite varios programas, pruebe la disposición de más de un orificio. Confirme que los programas almacenados produzcan la secuencia correcta.
Pruebe el material más grueso
Es posible que probar solo material delgado no demuestre si la prensa y la matriz pueden soportar la carga máxima requerida.
Verificar la velocidad de producción
La prueba debe medir el ciclo de trabajo completo. No calcule la salida únicamente a partir de la velocidad de alimentación del servo.
Revisar los procedimientos de cambio
Pídale al proveedor que demuestre los cambios del troquel, la selección, el ajuste, la lubricación y la limpieza de rutina del programa.
Errores comunes en las compras
Evitar errores de especificación comunes puede reducir las modificaciones de herramientas y los retrasos en la producción.
Envío únicamente de una foto del producto
Una fotografía no muestra dimensiones, tolerancias, propiedades del material ni posiciones de los agujeros exactas. Enviar un dibujo técnico aprobado.
Ignorando el perímetro de corte
La fuerza de prensa debe calcularse utilizando todos los agujeros perforados de un solo golpe, no solo el agujero individual más grande.
Elegir solo por tonelaje
La precisión, la rigidez del marco, el control del alimentador, la calidad de la matriz y la integración del sistema son tan importantes como la capacidad nominal de prensa.
Olvidando la protección del revestimiento
Las guías ásperas, las herramientas sucias y la presión de alimentación excesiva pueden rayar el acero galvanizado o prerrecubierto.
Suponiendo que cada patrón utilice un dado
Los productos con diferentes formas o disposiciones de orificios pueden requerir herramientas separadas o de múltiples patrones.
Sobreestimar la velocidad de producción
Una alta velocidad de alimentación no garantiza un alto rendimiento cuando la máquina debe detenerse con frecuencia para perforar y cortar.
Conclusión
La elección entre una punzonadora de soporte solar en línea y separada depende de la variedad del producto, el volumen de producción, el nivel de automatización, el diseño de la fábrica y los planes de fabricación futuros.
El punzonado en línea favorece la producción continua y reduce el manejo de materiales. Los equipos separados pueden proporcionar una mayor flexibilidad y pueden servir a varias líneas de producción o diferentes tipos de componentes.
Independientemente de la configuración, los compradores deben centrarse en las propiedades del material, los cálculos de fuerza de presión, la servoalimentación, el diseño de la matriz, la precisión de los orificios, la protección del recubrimiento, la velocidad de punzonado y la integración del sistema. Una prueba completa de aceptación en fábrica debe verificar la máquina con dibujos aprobados y material de producción representativo.
Los fabricantes que planean una línea totalmente integrada pueden revisar la de Jinbolida línea de producción de montaje solar y soluciones de producción de equipos fotovoltaicos. Para la selección de equipos según los planos de su soporte y los requisitos de capacidad, envíe los detalles del proyecto a través de página de contacto.
Preguntas frecuentes
¿qué produce una punzonadora de soportes solares?
Crea agujeros, ranuras, muescas y elementos en relieve en rieles, canales, correas, conectores, placas base y otros componentes de montaje fotovoltaico.
¿es mejor el punzonado en línea que el punzonado por separado?
El punzonado en línea es adecuado para una producción continua de gran volumen con un manejo limitado del material. El punzonado separado puede ofrecer una mayor flexibilidad para piezas variadas y pedidos más pequeños.
¿deberían perforarse los canales solares antes del perfilado?
El preperforado es común porque la tira plana es fácil de soportar y acceder. Sin embargo, el método correcto depende de la posición del orificio, el diseño del perfil y los requisitos de tolerancia.
¿puede una máquina perforadora producir diferentes patrones de agujeros?
Sí, cuando los troqueles y el sistema de control están diseñados para múltiples patrones. Algunos cambios pueden programarse, mientras que otros requieren un reemplazo del troquel.
¿Cuánta capacidad de prensa se requiere?
La capacidad requerida depende de la resistencia al corte del material, el espesor, el perímetro total de corte y la cantidad de orificios perforados en un solo golpe.
¿se puede perforar acero galvanizado sin dañar el revestimiento?
El punzonado siempre expone un borde cortado, pero una limpieza adecuada del troquel, herramientas limpias, alimentación controlada y un manejo adecuado del material pueden reducir daños innecesarios en la superficie.
¿qué causa una separación inexacta entre orificios?
Las posibles causas incluyen errores de servoalimentación, deslizamiento de la tira, parámetros incorrectos, tensión inestable de la bobina, troqueles desgastados y mala coordinación entre punzonado y corte.
¿qué es el puñetazo volador
El punzonado volador completa el ciclo de punzonado mientras el material continúa moviéndose. Puede mejorar la producción continua pero requiere una sincronización más avanzada.
¿Qué información debo enviar al proveedor?
Envíe dibujos, datos de materiales, espesores, patrones de orificios, tolerancias, objetivos de producción, requisitos de automatización, detalles de la bobina y condiciones de energía de fábrica.
¿Cómo se debe probar la máquina antes del envío?
Pruebe materiales representativos y varios patrones de orificios. Mida dimensiones, espaciado, distancia de borde, rebabas, deformación, velocidad del ciclo y precisión repetida.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French