
Poinçonneuse à support solaire : systèmes en ligne ou séparés
/Machine de poinçonnage à support solaire : systèmes en ligne ou séparés
Table des matières
Une poinçonneuse à support solaire produit les trous, les fentes, les encoches et les caractéristiques de connexion nécessaires aux profils de montage photovoltaïques Bien que le poinçonnage puisse sembler être une simple étape de production, il affecte directement la vitesse d'installation, l'interchangeabilité des composants, les connexions structurelles et la qualité du support fini.
Les acheteurs choisissent généralement entre un système de poinçonnage en ligne intégré à une machine de formage de rouleaux et une machine de poinçonnage séparée fonctionnant comme un processus indépendant Chaque configuration présente des avantages, des limites et des scénarios de production adaptés.
Principaux points à retenir :
- Le poinçonnage en ligne réduit la manipulation des matériaux et peut améliorer la production continue.
- Les systèmes de poinçonnage séparés offrent une plus grande flexibilité pour les pièces variées ou à faible volume.
- Le pré-poinçonnage est généralement effectué lorsque la bande est plate.
- Le post-poinçonnage peut positionner les trous par rapport au profil fini.
- La capacité de poinçonnage doit être calculée à partir de la résistance du matériau, de l'épaisseur et du périmètre de coupe total.
- La précision de l'alimentation servo est essentielle pour contrôler l'espacement des trous et la distance d'extrémité.
- La vitesse de poinçonnage maximale n'est pas toujours égale à la production qualifiée.
- Les matrices de poinçonnage doivent être conçues à partir de dessins de produits approuvés.
- Les tests d'acceptation en usine doivent inclure différents modèles de trous et épaisseurs de matériaux.
Qu'est-ce qu'une poinçonneuse à support solaire ?
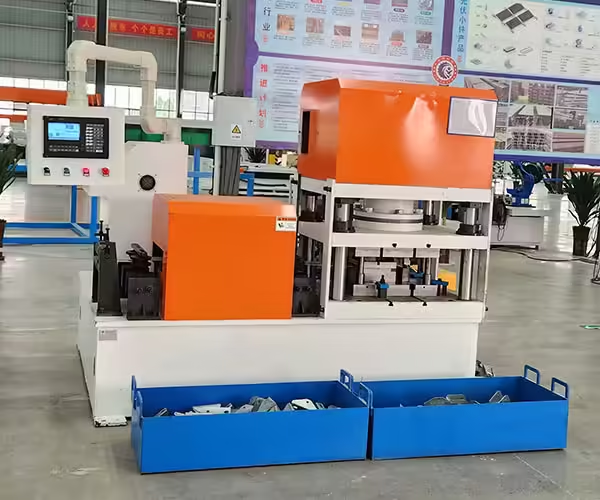
Une poinçonneuse à support solaire est conçue pour créer des fonctionnalités d'installation et de connexion dans les composants métalliques utilisés pour les systèmes de montage photovoltaïques Ces caractéristiques peuvent inclure des trous ronds, des fentes allongées, des trous carrés, des encoches, du gaufrage et des motifs personnalisés.
La machine peut traiter des bandes plates, des flans individuels ou des profilés finis en forme de C, U et Z. Sa configuration dépend de l'endroit où le poinçonnage se produit dans le processus de production complet.
Fonction principale de l'équipement
La fonction principale est de créer des trous répétables à des positions définies Un poinçonnage précis permet aux supports, rails, connecteurs, pinces et attaches de s'aligner correctement pendant l'installation.
La machine doit contrôler plus que la taille des trous Elle doit également maintenir l'espacement, l'orientation, la distance de bord, et la relation entre les trous et la longueur du profil fini.
Matériaux Typiques
Les composants de montage solaire sont généralement fabriqués à partir d'acier galvanisé, d'acier pré-revêtu, d'acier inoxydable, d'aluminium ou de matériaux spécifiés à haute résistance.
La qualité du matériau, la résistance à la traction, le revêtement et l'épaisseur influencent la capacité de presse, le jeu de matrice, la vitesse de poinçonnage et le matériau de l'outil requis.
Produits Communs
Une poinçonneuse à support solaire peut être utilisée pour fabriquer :
- Rails de montage à canal en C
- Supports de canal U
- Purlins en forme de Z
- Canaux solaires à jambes de force
- Pile et composants de poste
- Connecteurs de rails
- Plaques de base
- Composants de contreventement
- Pinces et plaques de fixation
- Accessoires de montage personnalisés
Systèmes de poinçonnage de support solaire en ligne ou séparés
La principale différence est de savoir si l'opération de poinçonnage est intégrée dans une ligne de production continue ou terminée sur une machine indépendante.
Le choix correct dépend de la variété du produit, du volume de commande, de la disposition de l'usine, des objectifs d'automatisation et de la flexibilité de production requise.
| Facteur de comparaison | Système de poinçonnage en ligne | Système de poinçonnage séparé |
|---|---|---|
| Flux de production | Connecté à l'alimentation et au formage en rouleau | Étape de traitement indépendante |
| Manutention de matériaux | Relativement faible | Nécessite le chargement et le déchargement |
| Meilleur type d'ordre | Profils répétés et à grand volume | Produits variés et lots plus petits |
| Programmation des trous | Coordonné avec les contrôles de ligne | Contrôlé indépendamment |
| Vitesse de production | Dépend du cycle complet de la ligne | Dépend du cycle individuel de la machine |
| Flexibilité de changement | Optimisé pour les familles de profils définies | Peut traiter plusieurs pièces compatibles |
| Exigence de main-d'œuvre | Habituellement inférieur | Peut nécessiter des opérateurs supplémentaires |
| Disposition d'usine | Nécessite une disposition linéaire organisée | Peut être positionné comme un centre de travail séparé |
| Risque principal | Un défaut peut arrêter la ligne complète | Une manipulation supplémentaire peut réduire l'efficacité |
Aucun des deux systèmes n'est automatiquement meilleur La configuration correcte doit refléter la façon dont l'usine reçoit les commandes et organise la production.
Comment fonctionne un système de poinçonnage en ligne ?
Un système en ligne relie la poinçonneuse à support solaire à un dérouleur, une unité de nivellement, un servomoteur, une machine de formage de rouleaux, un système de coupe et une table de collecte de produits.
La bande se déplace selon un processus coordonné contrôlé par un automate central.
Alimentation en bobine
La bobine métallique est chargée sur un dérouleur et introduite dans la chaîne de production Un dispositif de nivellement prépare la bande avant qu'elle n'atteigne la section de poinçonnage.
Une alimentation stable permet de prévenir les erreurs causées par le mouvement de la bande, la tension de la bobine ou un matériau inégal.
Positionnement Servo
Le servomoteur fait avancer la bande d'une distance programmée Une fois la position cible atteinte, la presse de poinçonnage crée les trous ou fentes requis.
Différents programmes d'alimentation peuvent être stockés pour différentes longueurs de produits et dispositions de trous.
Profilage à rouleaux
Après poinçonnage, la bande plate pénètre dans les postes de formage et est progressivement conformée en un profil de montage solaire.
Le système de contrôle doit tenir compte de la relation entre la position du trou, le processus de formage et le point de coupe final.
Longueur Cutting
Le profilé formé est découpé en fonction de la longueur programmée du produit Le poinçonnage et la découpe doivent utiliser la même logique de référence pour maintenir la distance requise entre le dernier trou et l'extrémité du profilé.
Contrôle de production intégré
Un système correctement intégré coordonne l'alimentation, le poinçonnage, le formage et la coupe. Si ces processus fonctionnent indépendamment sans communication précise, les modèles de trous peuvent s'éloigner progressivement de leurs positions prévues.
Comment fonctionne un système de poinçonnage séparé ?
Une poinçonneuse à support solaire séparée fonctionne indépendamment de la ligne de profilage. Il peut traiter des flans plats, des bandes de bobines ou des composants préalablement formés.
Cette configuration peut être utile lorsqu'une usine produit de nombreuses pièces différentes ou lorsque les cycles de poinçonnage ne correspondent pas à la vitesse de la ligne de formage principale.
Poinçonnage à blanc plat
Des feuilles métalliques ou des ébauches découpées sont positionnées à l'intérieur de la presse et poinçonnées avant d'entrer dans un autre processus de production.
Cette méthode peut convenir aux plaques de base, aux connecteurs, aux pinces ou aux composants personnalisés à faible volume.
Poinçonnage alimenté par bobine
Une ligne séparée alimentée par bobine peut comprendre un dérouleur, une unité de nivellement, un servomoteur, une presse et un système de coupe. La bande poinçonnée peut ensuite être stockée ou transférée vers une ligne de formage.
Cela crée une étape de production supplémentaire mais permet au poinçonnage et au profilage de fonctionner selon des horaires différents.
Poinçonnage de profilés finis
Certaines machines percent des trous après que le profil en forme de C, U ou Z a déjà été formé Des matrices de support personnalisées sont généralement nécessaires pour éviter toute déformation.
Quand le traitement séparé a du sens
Un système séparé peut être pratique lorsqu'une poinçonneuse dessert plusieurs lignes de formage ou traite des produits qui ne conviennent pas à une ligne continue.
Pré-poinçonnage vs post-poinçonnage
Le poinçonnage peut se produire avant ou après la formation du support La décision affecte l'accès à l'outillage, le positionnement des trous, la vitesse de la ligne et le risque de déformation du profil.
Bande plate de pré-poinçonnage
Le pré-poinçonnage crée des trous alors que le métal reste plat La bande est plus facile à supporter, et les deux faces du matériau sont accessibles à la matrice.
Ceci est couramment utilisé pour les canaux de montage solaires contenant des fentes répétées.
Avantages du pré-poinçonnage
- Support matériel simple
- Accès pratique à la filière
- Convient pour plusieurs formes de trous
- Intégration facile avec l'alimentation servo
- Risque moindre de déformer un profilé fini
- Efficace pour les motifs répétés
Limites Potentielles
Le processus de formage ultérieur peut modifier légèrement la relation finale entre les trous et les bords du profil La conception de l'outillage et le contrôle de l'alimentation doivent compenser le mouvement prévisible du matériau.
Profils finis post-poinçonnage
Le post-poinçonnage crée des trous après le formage du rouleau. Cela peut être utile lorsque les emplacements des trous doivent être référencés directement à partir de la section transversale finie.
Cependant, le profil formé peut restreindre l'accès à la matrice et compliquer le support du matériau.
Avantages du post-poinçonnage
- L'emplacement du trou fait référence au profil fini
- Convient pour les trous de bride ou latéraux sélectionnés
- Utile pour certains motifs personnalisés
- Peut traiter les canaux finis existants
Limites Potentielles
Le support d'un profil tridimensionnel nécessite un outillage spécialisé Une force de poinçonnage excessive ou un mauvais support peut écraser, tordre ou marquer le support.
Comment calculer la capacité de poinçonnage requise
Le tonnage nominal d'une poinçonneuse à support solaire doit être suffisant pour la combinaison de matériaux et de trous la plus exigeante.
La sélection de la capacité de la presse uniquement à partir de l'épaisseur de la bande peut produire un résultat inexact.
Résistance au cisaillement du matériau
Les matériaux plus solides nécessitent plus de force pour être poinçonnés que les matériaux à faible résistance de même épaisseur. Le fournisseur doit recevoir la qualité matérielle et les propriétés mécaniques réelles.
Épaisseur du matériau
La force de poinçonnage augmente généralement à mesure que l'épaisseur du matériau augmente Si la machine traite plusieurs épaisseurs, la capacité doit être vérifiée à l'aide du matériau spécifié le plus épais.
Périmètre de coupe total
Le périmètre de coupe est la longueur combinée des bords cisaillés pendant une course de presse. Plusieurs trous percés simultanément peuvent nécessiter considérablement plus de force qu’un trou.
Plus de trous nécessitent plus de force
Une matrice qui frappe six fentes en une seule course n'a pas la même exigence de force qu'une matrice qui frappe une fente La disposition complète des trous doit être incluse dans le calcul.
Allocation de sécurité
La presse devrait disposer d'une allocation de capacité raisonnable plutôt que de fonctionner en continu à sa limite absolue Le fournisseur devrait expliquer le calcul et la plage de travail recommandée.
Types de trous courants dans les supports solaires
Les composants de montage photovoltaïques utilisent différentes formes de trous selon leur méthode d'assemblage.
La matrice de poinçonnage doit reproduire ces caractéristiques de manière cohérente tout au long de longues séries de production.
Trous Ronds
Les trous ronds sont couramment utilisés pour les boulons, les vis, les broches et les connexions fixes. Les dimensions importantes incluent le diamètre, l'espacement et la distance par rapport au bord du profil.
Fentes allongées
Les fentes permettent un réglage limité de l'installation Leur largeur, longueur, rayon d'extrémité et orientation doivent suivre le dessin approuvé.
Trous carrés ou rectangulaires
Ces trous peuvent être utilisés avec des boulons ou des systèmes de connexion spécialisés Leurs coins et leurs dimensions doivent être contrôlés avec soin.
Encoches
Les encoches retirent le matériau d'un bord ou d'un coin pour répondre aux exigences de flexion, d'assemblage ou de dégagement.
Caractéristiques gaufrées
Le gaufrage crée une caractéristique surélevée ou encastrée plutôt que de retirer du matériau. Il peut être utilisé à des fins de renforcement, de positionnement, d’identification ou de connexion.
Opérations de poinçonnage combinées
Un seul jeu de matrices peut compléter plusieurs trous, fentes, encoches ou éléments gaufrés en une seule course. Cela peut améliorer l'efficacité mais augmente la complexité de l'outillage et les exigences en matière de force de pression.
Précision de l'alimentation servo et de la position du trou
Un poinçonnage précis dépend à la fois de la presse et du système d'alimentation Même une matrice de haute qualité ne peut pas produire un espacement correct des trous si le matériau est positionné de manière inexacte.
Un servomoteur utilise un mouvement programmé pour faire avancer la bande sur des distances contrôlées.
Précision Alimentaire
La précision de l'alimentation affecte la distance entre les trous consécutifs Les erreurs peuvent s'accumuler le long des profils longs si le système de contrôle ne positionne pas la bande de manière cohérente.
Glissement matériel
L'huile, les conditions de revêtement, une pression incorrecte du rouleau et une tension de la bande peuvent faire glisser le matériau pendant l'alimentation.
Le système d'alimentation doit maintenir la bande en toute sécurité sans endommager sa surface protectrice.
Précision de fin de distance
La distance entre le premier et le dernier trou et les extrémités coupées est importante pour l'assemblage Les commandes de poinçonnage et de coupe doivent partager une référence cohérente de longueur de produit.
Gestion des programmes
Lorsque de nombreuses spécifications de parenthèses sont produites, les programmes enregistrés peuvent réduire la saisie manuelle des données. Le contrôle d'accès et la vérification des paramètres aident à empêcher les opérateurs de sélectionner le mauvais modèle de trou.
Arrêtez de frapper ou de frapper en volant
Le mouvement de poinçonnage peut être terminé lorsque le matériau est à l'arrêt ou pendant qu'il continue de bouger.
Ce choix influence la conception de la ligne, la sortie, la complexité du contrôle et le coût d'investissement.
Système Stop-to-Punch
Le chargeur avance la bande, s'arrête à la bonne position, termine la course de poinçonnage, puis continue l'alimentation.
Ce système est relativement simple et peut prendre en charge des modèles de trous complexes. Cependant, des arrêts fréquents peuvent limiter la vitesse totale de la ligne.
Système de poinçonnage volant
Un système volant se déplace avec la bande pendant le poinçonnage Le matériau n'a pas besoin de s'arrêter à chaque cycle.
Le poinçonnage volant peut prendre en charge une production continue plus élevée, mais il nécessite un contrôle de mouvement synchronisé et un agencement de matrice approprié.
Quel système choisir ?
Choisissez en fonction du volume réel de la commande, de la fréquence des trous, de la longueur du profil, des exigences de précision et de la vitesse de production attendue.
Un système de vol à grande vitesse peut ne pas fournir un retour significatif lorsque l'usine produit principalement de petits lots personnalisés.
Comment le poinçonnage affecte le processus de formation du rouleau
Le poinçonnage enlève la matière et modifie la rigidité locale de la bande Des fentes rapprochées ou de grandes ouvertures peuvent rendre la bande plus sensible pendant le profilage.
L'outillage de formage doit guider le matériau perforé sans déformer les trous.
Déformation des trous
Les trous situés près d'un virage peuvent s'allonger ou se déformer pendant le formage Le concepteur du produit et le fournisseur de la machine devraient examiner la distance entre les trous et les lignes de pliage.
Résistance des bandes
Un motif de poinçonnage dense peut affaiblir la bande plate avant qu'elle n'entre dans les postes de formage Des guides appropriés peuvent être nécessaires pour empêcher le flambage ou une alimentation instable.
Direction de la bavure
Le poinçonnage crée une bavure sur un côté du matériau La direction de la bavure peut influencer le formage, l'état du revêtement, l'assemblage et la sécurité de l'opérateur.
Confirmez l'orientation avant la conception de l
Le fournisseur doit savoir quelle surface devient l'intérieur ou l'extérieur du canal fini. L'inversion ultérieure de l'orientation de la bande peut placer des trous ou des bavures du mauvais côté.
Sélection de matrice de poinçonnage
La matrice est l'un des composants les plus importants d'une poinçonneuse à support solaire. Sa conception affecte la précision des trous, la qualité des bords, la durée de vie de l'outil, le temps de changement et les coûts de maintenance.
Meurs à motif unique
Une matrice à motif unique est optimisée pour un agencement de trous défini. Il peut être stable et efficace pour la production en grand volume d'un type de support.
Meurs multi-motifs
Une puce multi-motifs contient plusieurs poinçons ou stations activables selon le programme sélectionné.
Cette configuration peut améliorer la flexibilité mais nécessite des contrôles plus complexes et un entretien minutieux.
Le changement rapide meurt
Les systèmes à changement rapide réduisent le temps nécessaire pour remplacer un jeu de matrices par un autre Ils sont utiles pour les usines produisant plusieurs modèles de trous sans rapport.
Matériau de matrice
Le matériau de l'outil doit être sélectionné en fonction du matériau du support, de l'épaisseur, du volume de production, du revêtement et de la durée de vie requise.
Poinçons et pièces d'usure de rechange
Les poinçons, matrices, ressorts, guides et composants de dénudage sont des pièces d'usure. La commande initiale d’équipement doit inclure une liste de pièces de rechange recommandée.
Facteurs de coût du système en ligne ou distincts
Le prix d'achat d'une machine de poinçonnage à support solaire ne représente qu'une partie de l'investissement total.
Les acheteurs doivent comparer le flux de production, la main-d’œuvre, la surface au sol, la manutention, la maintenance et la flexibilité future des produits.
| Facteur de coût | Système en ligne | Système séparé |
|---|---|---|
| Intégration initiale | Généralement plus élevé | Peut être plus faible pour une presse de base |
| Transfert de matériel | Limité | Manutention supplémentaire nécessaire |
| Travail | Baisser dans une ligne automatisée | Peut nécessiter des opérateurs distincts |
| Surface au sol | Longue disposition continue | Flexible mais peut nécessiter des zones tampons |
| Impact en temps d'arrêt | Un défaut de poinçonnage peut arrêter la ligne complète | D'autres lignes peuvent continuer à fonctionner |
| Flexibilité du produit | Meilleur au sein de sa famille de profils conçue | Peut servir plusieurs produits compatibles |
| Inventaire des travaux en cours | Habituellement inférieur | Le matériel perforé peut nécessiter un stockage |
| Contrôler la complexité | Exigence de coordination supérieure | Indépendant et relativement plus simple |
Une comparaison des coûts totaux devrait utiliser la production annuelle attendue et la variété des produits plutôt que de se concentrer uniquement sur le devis d'équipement.
Comment choisir la bonne poinçonneuse à support solaire
Avant de demander un devis, préparez des informations complètes sur le produit et la production.
Cela permet au fournisseur de calculer avec précision les exigences en matière de presse, de matrice, d'alimentation, de contrôle et de coupe.
Informations sur le produit
Fournir:
- Dessins de support finis
- Qualité matérielle
- Rendement et résistance à la traction
- Épaisseur du matériau
- Dimensions de la bobine ou du flan
- Dessins de trous et de fentes
- Distances trou à trou
- Distances trou à bord
- Longueur du profil fini
- Tolérances requises
Production Information
Expliquer:
- Pièces requises par équipe
- Principales spécifications du produit
- Taille moyenne des commandes
- Nombre de changements quotidiens
- Niveau d'automatisation requis
- Plans de produits futurs
- Exigences d'inspection
Informations sur l'usine
Confirmer:
- Tension et fréquence disponibles
- Surface au sol
- Méthode de levage de bobines
- Capacité de la grue d'usine
- Flux matière
- Nombre d'opérateurs
- Connexion avec les équipements existants
Jinbolida équipement de poinçonnage de supports photovoltaïques solaires fournit des options de production pour les fabricants planifiant le traitement automatisé des trous.
Liste de contrôle des tests d'acceptation en usine
L'essai de réception en usine doit vérifier la machine à l'aide d'un matériau de production représentatif et de dessins approuvés.
Le test doit couvrir la précision, la stabilité, la sortie, le changement et la qualité des pièces finies.
Inspectez la qualité du trou
Vérifier:
- Dimensions du trou et de la fente
- Précision de position
- Distance de bord
- Hauteur de la bavure
- Marques de surface
- Déformation
- Cohérence de modèles répétés
Testez différents modèles
Si la machine supporte plusieurs programmes, testez plus d'un arrangement de trous Confirmez que les programmes stockés produisent la séquence correcte.
Testez le matériau le plus épais
Le test uniquement d'un matériau mince peut ne pas démontrer si la presse et la matrice peuvent supporter la charge maximale requise.
Vérifier la vitesse de production
L'essai doit mesurer le cycle de travail complet Ne pas calculer la sortie de la vitesse d'alimentation d'asservissement seule.
Procédures de changement de révision
Demandez au fournisseur de démontrer les changements de matrice, la sélection du programme, le réglage, la lubrification et le nettoyage de routine.
Erreurs courantes d’achat
Éviter les erreurs de spécifications courantes peut réduire les modifications de l'outillage et les retards de production.
Envoi uniquement d'une photo produit
Une photo ne montre pas les dimensions exactes, les tolérances, les propriétés des matériaux, ou les positions des trous Soumettez un dessin technique approuvé.
Ignorer le périmètre de coupe
La force de pression doit être calculée en utilisant tous les trous percés en une seule course, et pas seulement le plus grand trou individuel.
Choisir par Tonnage Alone
La précision, la rigidité du cadre, le contrôle de la mangeoire, la qualité de la matrice et l'intégration du système sont aussi importants que la capacité nominale de la presse.
Oubli de la protection du revêtement
Des guides rugueux, un outillage sale et une pression d'alimentation excessive peuvent rayer l'acier galvanisé ou pré-revêtu.
En supposant que chaque modèle utilise un seul dé
Les produits ayant des formes ou des dispositions de trous différentes peuvent nécessiter un outillage séparé ou à motifs multiples.
Surestimation de la vitesse de production
Une vitesse d'alimentation élevée ne garantit pas un rendement élevé lorsque la machine doit s'arrêter fréquemment pour le poinçonnage et la coupe.
Conclusion
Le choix entre une poinçonneuse à support solaire en ligne et séparée dépend de la variété du produit, du volume de production, du niveau d'automatisation, de la disposition de l'usine et des futurs plans de fabrication.
Le poinçonnage en ligne prend en charge la production continue et réduit la manutention. Un équipement séparé peut offrir une plus grande flexibilité et peut desservir plusieurs lignes de production ou différents types de composants.
Quelle que soit la configuration, les acheteurs doivent se concentrer sur les propriétés des matériaux, les calculs de force de pression, l'alimentation par servo, la conception de la matrice, la précision des trous, la protection du revêtement, la vitesse de poinçonnage et l'intégration d'une usine complète d'essai devrait vérifier la machine par rapport aux dessins approuvés et au matériel de production représentatif.
Les fabricants qui planifient une ligne entièrement intégrée peuvent passer en revue celle de Jinbolida ligne de production de montage solaire et solutions de production d'équipements photovoltaïques. Pour la sélection de l'équipement en fonction de vos dessins de parenthèses et de vos exigences de capacité, envoyez les détails du projet via le page contact.
FAQ
Que produit une poinçonneuse à support solaire ?
Il crée des trous, des fentes, des encoches et des éléments en relief dans les rails, les canaux, les pannes, les connecteurs, les plaques de base et autres composants de montage photovoltaïque.
Le poinçonnage en ligne est-il meilleur que le poinçonnage séparé
Le poinçonnage en ligne convient à une production continue et en grand volume avec une manutention limitée. Un poinçonnage séparé peut offrir une plus grande flexibilité pour des pièces variées et des commandes plus petites.
Faut-il poinçonner les canaux solaires avant de former des rouleaux
Le pré-poinçonnage est courant car la bande plate est facile à supporter et à accéder Cependant, la méthode correcte dépend de la position du trou, de la conception du profil et des exigences de tolérance.
Une poinçonneuse peut-elle produire différents modèles de trous ?
Oui, lorsque les matrices et le système de contrôle sont conçus pour plusieurs modèles Certains changements peuvent être programmés, tandis que d'autres nécessitent un remplacement de matrice.
Quelle est la capacité de presse requise ?
La capacité requise dépend de la résistance au cisaillement du matériau, de l'épaisseur, du périmètre de coupe total et du nombre de trous percés en une seule course.
L'acier galvanisé peut-il être poinçonné sans endommager le revêtement
Le poinçonnage expose toujours un bord coupé, mais un dégagement approprié de la matrice, un outillage propre, une alimentation contrôlée et une manipulation appropriée des matériaux peuvent réduire les dommages inutiles à la surface.
Qu'est-ce qui cause un espacement
Les causes possibles incluent des erreurs d'alimentation en servo, un glissement de la bande, des paramètres incorrects, une tension instable de la bobine, des matrices usées et une mauvaise coordination entre le poinçonnage et la coupe.
Qu'est-ce que le poinçonnage
Le poinçonnage volant complète le cycle de poinçonnage tandis que le matériau continue de bouger Il peut améliorer la production continue mais nécessite une synchronisation plus avancée.
Quelles informations dois-je envoyer au fournisseur ?
Envoyez des dessins, des données sur les matériaux, les épaisseurs, les motifs de trous, les tolérances, les objectifs de production, les exigences d'automatisation, les détails de la bobine et les conditions d'alimentation de l'usine.
Comment la machine doit-elle être testée avant expédition ?
Testez des matériaux représentatifs et plusieurs motifs de trous Mesurez les dimensions, l'espacement, la distance des bords, les bavures, la déformation, la vitesse du cycle et la précision répétée.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish