
Солнечная перфорационная машина: встроенная или отдельные системы
Оглавление
Солнечная машина для пробивки кронштейнов производит отверстия, пазы, насечки и элементы соединения, необходимые для фотоэлектрических монтажных профилей. Хотя штамповка может показаться простым производственным этапом, она напрямую влияет на скорость установки, взаимозаменяемость компонентов, структурные соединения и качество готовых кронштейнов.
Покупатели обычно выбирают между системой линейной штамповки, интегрированной с профилегибочной машиной, и отдельной штамповочной машиной, работающей как независимый процесс. Каждая конфигурация имеет преимущества, ограничения и подходящие сценарии производства.
Ключевые выводы:
- Линейная штамповка снижает обращение с материалами и может улучшить непрерывное производство.
- Отдельные системы штамповки обеспечивают большую гибкость для деталей различных или небольших объемов.
- Предварительная штамповка обычно выполняется, когда полоса плоская.
- Послепробивка может расположить отверстия относительно готового профиля.
- Пробивочную способность необходимо рассчитывать на основе прочности материала, толщины и общего периметра резки.
- Точность подачи сервопривода необходима для контроля расстояния между отверстиями и расстояния между концами.
- Максимальная скорость штамповки не всегда равна квалифицированной производительности.
- Перфорирующие штампы должны быть спроектированы на основе утвержденных чертежей продукции.
- Заводские приемочные испытания должны включать различные схемы отверстий и толщину материала.
Что такое машина для перфорации солнечных кронштейнов?
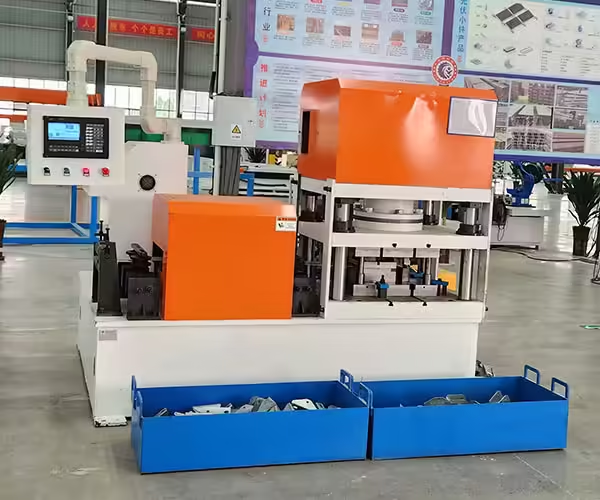
Пробивочная машина для солнечных кронштейнов предназначена для создания элементов установки и соединения в металлических компонентах, используемых для фотоэлектрических систем крепления. Эти функции могут включать круглые отверстия, удлиненные прорези, квадратные отверстия, насечки, тиснение и индивидуальные узоры.
Машина может обрабатывать плоскую полосу, отдельные заготовки или готовые профили С-, U- и Z-образной формы. Ее конфигурация зависит от того, где происходит штамповка в рамках всего производственного процесса.
Основная функция оборудования
Основная функция - создание повторяемых отверстий в определенных положениях. Точная штамповка позволяет правильно выравнивать кронштейны, рельсы, соединители, зажимы и крепежные детали во время установки.
Машина должна контролировать больше, чем размер отверстия, Она также должна поддерживать расстояние, ориентацию, расстояние между краями, и соотношение между отверстиями и готовой длиной профиля.
Типичные материалы
Компоненты солнечного монтажа обычно изготавливаются из оцинкованной стали, стали с предварительным покрытием, нержавеющей стали, алюминия или определенных высокопрочных материалов.
Сорт материала, прочность на разрыв, покрытие и толщина влияют на требуемую производительность пресса, зазор матрицы, скорость штамповки и материал инструмента.
Общие продукты
Для изготовления может быть использована машина для пробивки солнечных кронштейнов
- Крепежные рельсы С-образного канала
- U-канальные опоры
- Z-образные прогоны
- Солнечные каналы стоек
- Компоненты стопки и стойки
- Рельсовые соединители
- Базовые пластины
- Компоненты крепления
- Зажимы и фиксирующие пластины
- Индивидуальные монтажные аксессуары
Встроенные и отдельные системы перфорации солнечных кронштейнов
Основное отличие состоит в том, интегрирована ли операция штамповки в непрерывную производственную линию или завершена на независимой машине.
Правильный выбор зависит от разнообразия продукции, объема заказа, планировки завода, целей автоматизации и требуемой гибкости производства.
| Фактор сравнения | Система внутристрочной пробивки | Отдельная система пробивки |
|---|---|---|
| Производственный поток | Связана с подачей и профилированием | Независимый этап обработки |
| Обработка материалов | Относительно низкий | Требует погрузки и разгрузки |
| Лучший тип заказа | Повторяющиеся профили большого объема | Разнообразные продукты и более мелкие партии |
| Программирование отверстий | Согласовано с линейным управлением | Управляется независимо |
| Скорость производства | Зависит от полного линейного цикла | Зависит от индивидуального машинного цикла |
| Гибкость переключения | Оптимизировано для определенных семейств профилей | Может обрабатывать несколько совместимых деталей |
| Требование к труду | Обычно ниже | Может потребовать дополнительных операторов |
| Планировка завода | Требуется организованная линейная компоновка | Может позиционироваться как отдельный рабочий центр |
| Основной риск | Одна неисправность может остановить всю линию | Дополнительная обработка может снизить эффективность |
Ни одна из систем не является автоматически лучше. правильная конфигурация должна отражать то, как завод получает заказы и организует производство.
Как работает встроенная система перфорации?
Встроенная система соединяет пробивочную машину для солнечных кронштейнов с разматывателем, выравнивающим блоком, сервопитателем, профилегибочной машиной, системой резки и столом для сбора продукции.
Полоса движется посредством скоординированного процесса, управляемого центральным ПЛК.
Катушечное кормление
Металлический змеевик загружают на разматыватель и подают в технологическую линию, Выравнивающее устройство подготавливает полосу до того, как она достигнет участка пробивки.
Стабильная подача помогает предотвратить ошибки, вызванные движением полосы, натяжением катушки или неравномерностью материала.
Сервопозиционирование
Сервопитатель продвигает полосу на запрограммированное расстояние, Как только целевое положение достигнуто, пробивной пресс создает необходимые отверстия или прорези.
Различные программы подачи могут храниться для продуктов разной длины и расположения отверстий.
Прокатка
После пробивки плоская полоса поступает на формовочные станции и постепенно формируется в солнечный монтажный профиль.
Система управления должна учитывать взаимосвязь между положением отверстия, процессом формования и конечной точкой резания.
Длина Резка
Сформированный профиль разрезают по запрограммированной длине изделия, При пробивке и резке должна использоваться одна и та же логика отсчета для поддержания необходимого расстояния между последним отверстием и профильным концом.
Интегрированный контроль производства
Правильно интегрированная система координирует подачу, штамповку, формование и резку. Если эти процессы работают независимо, без точной связи, узоры отверстий могут постепенно удаляться от намеченных положений.
Как работает отдельная система штамповки?
Отдельная машина для пробивки солнечных кронштейнов работает независимо от линии формования валков. Она может обрабатывать плоские заготовки, рулонную полосу или ранее сформированные компоненты.
Такая конфигурация может быть полезна, когда завод производит множество различных деталей или когда циклы штамповки не соответствуют скорости основной линии формовки.
Плоский пустой перфоратор
Металлические листы или вырезанные заготовки располагают внутри пресса и пробивают перед входом в другой производственный процесс.
Этот метод может подойти для опорных пластин, разъемов, зажимов или компонентов, изготовленных по индивидуальному заказу в небольших объемах.
Катушечная перфорация
Отдельная линия с рулонной подачей может включать в себя разматыватель, выравнивающий блок, сервопитатель, пресс и систему резки. Затем перфорированную полосу можно сохранить или перенести на линию формования.
Это создает дополнительную стадию производства, но позволяет штамповке и профилированию работать по разным графикам.
Завершенная перфорация
Некоторые машины пробивают отверстия после того, как уже сформирован С-, U- или Z-образный профиль. обычно требуются индивидуальные опорные матрицы для предотвращения деформации.
Когда отдельная обработка имеет смысл
Отдельная система может быть практичной, когда одна штамповочная машина обслуживает несколько формовочных линий или обрабатывает изделия, не подходящие для одной непрерывной линии.
Предварительная штамповка против последующей штамповки
Пробивка может происходить до или после формирования кронштейна. Решение влияет на доступ к оснастке, расположение отверстий, скорость линии и риск деформации профиля.
Предварительная перфорация плоской полосы
Предварительная штамповка создает отверстия, в то время как металл остается плоским. полосу легче поддерживать, и обе стороны материала доступны для матрицы.
Обычно это используется для солнечных монтажных каналов, содержащих повторяющиеся прорези.
Преимущества предварительной штамповки
- Простая материальная поддержка
- Удобный доступ к кристаллу
- Подходит для нескольких форм отверстий
- Простая интеграция с сервопитанием
- Меньший риск деформации готового профиля
- Эффективен для повторяющихся шаблонов
Потенциальные ограничения
Последующий процесс формования может немного изменить окончательное соотношение между отверстиями и кромками профиля. конструкция инструмента и контроль подачи должны компенсировать предсказуемое движение материала.
Послепробивные готовые профили
Послепробивки создает отверстия после профилирования. Это может быть полезно, когда места отверстий должны быть указаны непосредственно из готового поперечного сечения.
Однако сформированный профиль может ограничить доступ к матрице и усложнить поддержку материала.
Преимущества пост-пробивки
- Расположение отверстия ссылается на готовый профиль
- Подходит для выбранных фланцевых или боковых отверстий
- Полезно для некоторых индивидуальных шаблонов
- Может обрабатывать существующие готовые каналы
Потенциальные ограничения
Поддержка трехмерного профиля требует специализированного инструмента. чрезмерная сила удара или плохая поддержка могут раздавить, скрутить или отметить кронштейн.
Как рассчитать необходимую пробивную мощность
Номинальный тоннаж машины для пробивки солнечных кронштейнов должен быть достаточным для наиболее требовательного сочетания материала и отверстий.
Выбор производительности пресса только по толщине полосы может привести к неточному результату.
Прочность на сдвиг материала
Более прочные материалы требуют больше силы для пробивания, чем менее прочные материалы той же толщины. поставщик должен получить фактическую марку материала и механические свойства.
Материал Толщина
Усилие пробивки обычно увеличивается по мере увеличения толщины материала. Если машина будет обрабатывать несколько толщин, производительность следует проверять с использованием самого толстого указанного материала.
Общий периметр резки
Периметр резания представляет собой общую длину кромок, срезаемых во время одного хода пресса. Для одновременного пробивания нескольких отверстий может потребоваться значительно больше усилия, чем для одного отверстия.
Больше отверстий требует больше силы
Матрица, пробивающая шесть пазов за один ход, не имеет такого же требования к силе, как матрица, пробивающая один паз. Полное расположение отверстий должно быть включено в расчет.
Надбавка за безопасность
Пресса должна иметь разумную норму мощности, а не работать непрерывно в своем абсолютном пределе Поставщик должен объяснить расчет и рекомендуемый рабочий диапазон.
Обычные типы отверстий в солнечных кронштейнах
В фотоэлектрических монтажных компонентах используются отверстия разной формы в зависимости от способа сборки.
Пробивной штамп должен последовательно воспроизводить эти характеристики на протяжении длительных производственных циклов.
Круглые Отверстия
Круглые отверстия обычно используются для болтов, винтов, штифтов и фиксированных соединений. Важные размеры включают диаметр, расстояние и расстояние от края профиля.
Удлиненные Слоты
Прорези допускают ограниченную величину регулировки установки, Их ширина, длина, радиус конца, и ориентация должны следовать утвержденному чертежу.
Квадратные или прямоугольные отверстия
Эти отверстия могут использоваться со специализированными болтами или системами соединения. их углы и размеры должны тщательно контролироваться.
Выемки
Выемки удаляют материал с края или угла, чтобы удовлетворить требования к изгибу, сборке или зазору.
Тисненые функции
Тиснение создает приподнятый или утопленный элемент, а не удаление материала. Его можно использовать для усиления, позиционирования, идентификации или соединения.
Комбинированные операции по пробивке
Один комплект штампов может выполнить несколько отверстий, пазов, выемок или тисненых элементов за один ход. Это может повысить эффективность, но увеличивает сложность оснастки и требования к силе нажатия.
Сервокормление и точность положения отверстий
Точная штамповка зависит как от пресса, так и от системы подачи. Даже высококачественная матрица не может обеспечить правильное расстояние между отверстиями, если материал расположен неточно.
Сервопитатель использует запрограммированное движение для продвижения полосы на контролируемые расстояния.
Точность кормления
Точность подачи влияет на расстояние между последовательными отверстиями Ошибки могут накапливаться по длинным профилям, если система управления не позиционирует полосу последовательно.
Материал Проскальзывание
Масло, состояние покрытия, неправильное давление ролика и натяжение полосы могут привести к скольжению материала во время подачи.
Система подачи должна надежно удерживать полоску, не повреждая ее защитную поверхность.
Точность конечного расстояния
Расстояние от первого и последнего отверстий до срезанных концов важно для сборки. элементы управления перфорацией и резкой должны иметь последовательную ссылку на длину продукта.
Управление программами
Когда производится много спецификаций скобок, сохраненные программы могут уменьшить ручной ввод данных. контроль доступа и проверка параметров помогают предотвратить выбор операторами неправильного шаблона дырок.
Хватит бить кулаком против летающего удара
Пробивное движение может быть завершено, пока материал неподвижен или продолжает движение.
Этот выбор влияет на проектирование линий, производительность, сложность управления и инвестиционные затраты.
Система "Стоп-пуансон"
Питатель продвигает полосу, останавливаетс в правильном положении, завершает ход пробивки, а затем продолжает подачу.
Эта система относительно проста и может поддерживать сложные схемы отверстий. Однако частые остановки могут ограничивать общую скорость линии.
Система Летающей Пробивки
Летающая система перемещается вместе с полосой во время пробивки. Материал не должен останавливаться на каждый цикл.
Летающая штамповка может поддерживать более высокое непрерывное производство, но требует синхронизированного управления движением и подходящего расположения штампов.
Какую систему вам следует выбрать?
Выбирайте в соответствии с фактическим объемом заказа, частотой отверстий, длиной профиля, требованиями к точности и ожидаемой скоростью производства.
Высокоскоростная летающая система может не обеспечить значимой прибыли, если завод в основном производит небольшие индивидуальные партии.
Как штамповка влияет на процесс формирования рулона
Пробивка удаляет материал и изменяет местную жесткость полосы. близко расположенные прорези или большие отверстия могут сделать полосу более чувствительной во время формования рулона.
Формовочный инструмент должен направлять перфорированный материал, не искажая отверстия.
Деформация дыры
Отверстия, расположенные вблизи изгиба, могут удлиняться или искажаться во время формования. разработчик продукта и поставщик машин должны пересмотреть расстояние между отверстиями и линиями изгиба.
Прочность полосы
Плотный рисунок пробивки может ослабить плоскую полосу до того, как она попадет на формовочные станции. могут потребоваться надлежащие направляющие для предотвращения коробления или нестабильной подачи.
Направление заусенцев
Пробивка создает заусенцы на одной стороне материала. Направление заусенцев может влиять на формирование, состояние покрытия, сборку и безопасность оператора.
Подтвердите ориентацию перед проектированием инструментов
Поставщик должен знать, какая поверхность становится внутренней или внешней частью готового канала. обращая вспять ориентацию полосы позже, можно разместить отверстия или заусенцы на неправильной стороне.
Выбор штамповки
Матрица является одним из наиболее важных компонентов машины для пробивки солнечных кронштейнов. Ее конструкция влияет на точность отверстий, качество кромок, срок службы инструмента, время переналадки и стоимость обслуживания.
Одноузорные умирает
Матрица с одним рисунком оптимизирована для определенного расположения отверстий. Она может быть стабильной и эффективной для производства большого объема одного типа кронштейна.
Многоузорные умирает
Многошаблонный штамп содержит несколько пуансонов или станций, которые могут быть активированы согласно выбранной программе.
Такая конфигурация может повысить гибкость, но требует более сложного управления и тщательного обслуживания.
Быстросменные умирает
Быстросменные системы сокращают время, необходимое для замены одного набора штампов другим Они полезны для заводов, производящих несколько несвязанных шаблонов отверстий.
Материал матрицы
Материал инструмента следует выбирать в зависимости от материала кронштейна, толщины, объема производства, покрытия и требуемого срока службы.
Запасные пуансоны и износные детали
Пуансоны, штампы, пружины, направляющие и зачистные компоненты являются изнашиваемыми деталями. Первоначальный заказ на оборудование должен включать список рекомендуемых запасных частей.
Коэффициенты затрат на встроенную и отдельную систему
Цена покупки машины для штамповки солнечных кронштейнов составляет лишь одну часть от общего объема инвестиций.
Покупатели должны сравнивать производственный поток, рабочую силу, площадь пола, погрузочно-разгрузочные работы, техническое обслуживание и будущую гибкость продукции.
| Фактор стоимости | Встроенная система | Отдельная система |
|---|---|---|
| Начальная интеграция | Обычно выше | Может быть ниже для базовой прессы |
| Перенос материала | Ограниченный | Требуется дополнительная обработка |
| Труд | Нижний в автоматизированной линии | Может потребовать отдельных операторов |
| Напольное пространство | Длинная непрерывная планировка | Гибкий, но может потребоваться буферные зоны |
| Влияние простоя | Неисправность перфорации может остановить полную линию | Другие линии могут продолжить работу |
| Гибкость продукта | Лучший в своем семействе дизайнов | Может обслуживать несколько совместимых продуктов |
| Незавершенная инвентаризация | Обычно ниже | Пробивной материал может потребовать хранения |
| Сложность управления | Требование более высокой координации | Независимый и относительно простой |
Для сравнения общих затрат следует использовать ожидаемое годовое производство и разнообразие продукции, а не сосредотачиваться только на котировках оборудования.
Как правильно выбрать машину для перфорации солнечных кронштейнов
Прежде чем запрашивать предложение, подготовьте полную информацию о продукте и производстве.
Это позволяет поставщику точно рассчитать требования к прессу, штампу, подаче, контролю и резке.
Информация о продукте
Обеспечить:
- Готовые чертежи кронштейнов
- Материальный сорт
- Предел текучести и предел прочности
- Толщина материала
- Размеры катушки или заготовки
- Чертежи отверстий и пазов
- Расстояния от отверстия до отверстия
- Расстояния от дыры до края
- Длина готового профиля
- Требуемые допуски
Производственная информация
Объяснить:
- Необходимые штуки в смену
- Основные характеристики продукта
- Средний размер заказа
- Количество ежедневных переходов
- Требуемый уровень автоматизации
- Будущие планы продуктов
- Требования к инспекциям
Информация о фабрике
Подтвердить:
- Доступное напряжение и частота
- Напольное пространство
- Способ подъема катушки
- Мощность крана завода
- Материальный поток
- Количество операторов
- Связь с существующим оборудованием
Джинболида оборудование для перфорации стоек солнечных фотоэлектрических панелей предоставляет производственные варианты для производителей, планирующих автоматизированную обработку отверстий.
Контрольный список для испытаний на приемку на заводе
Приемочные испытания на заводе должны проверять машину с использованием репрезентативного производственного материала и утвержденных чертежей.
Испытание должно охватывать точность, стабильность, производительность, переналадку и качество готовой детали.
Проверьте качество отверстия
Проверка:
- Размеры отверстия и прорези
- Точность позиции
- Расстояние края
- Высота заусенца
- Поверхностные метки
- Деформация
- Повторяющаяся согласованность шаблонов
Проверьте разные шаблоны
Если машина поддерживает несколько программ, проверьте расположение более одного отверстия. Подтвердите, что сохраненные программы создают правильную последовательность.
Испытайте самый толстый материал
Испытание только тонкого материала может не продемонстрировать, выдерживают ли пресс и матрица максимальную требуемую нагрузку.
Проверьте скорость производства
Испытание должно измерять полный рабочий цикл. Не рассчитывайте производительность только на основе скорости подачи сервопривода.
Процедуры замены проверки
Попросите поставщика продемонстрировать изменения штампа, выбор программы, регулировку, смазку и плановую очистку.
Распространенные ошибки при покупке
Избегание распространенных ошибок спецификации может уменьшить модификации оснастки и задержки производства.
Отправка только фотографии продукта
На фото не показаны точные размеры, допуски, свойства материала, положения отверстий. подайте утвержденный технический чертеж.
Игнорирование режущего периметра
Силу нажатия необходимо рассчитывать, используя все отверстия, пробитые за один ход, а не только самое большое отдельное отверстие.
Выбор Tonnage Alone
Точность, жесткость рамы, управление питателем, качество матрицы и системная интеграция так же важны, как и номинальная производительность пресса.
Забыв о защите покрытия
Грубые направляющие, грязные инструменты и чрезмерное давление подачи могут поцарапать оцинкованную или предварительно покрытую сталь.
Предполагая, что каждый узор использует одну матрицу
Изделия с различными формами или расположением отверстий могут требовать отдельной или многоузорной оснастки.
Завышение скорости производства
Высокая скорость подачи не гарантирует высокую производительность, когда машина должна часто останавливаться для штамповки и резки.
Заключение
Выбор между рядным и отдельным штамповочным станком с солнечными кронштейнами зависит от разнообразия продукции, объема производства, уровня автоматизации, планировки завода и будущих производственных планов.
Линейная штамповка поддерживает непрерывное производство и уменьшает погрузочно-разгрузочные работы с материалами Отдельное оборудование может обеспечить большую гибкость и может обслуживать несколько производственных линий или различные типы компонентов.
Независимо от конфигурации, покупатели должны сосредоточиться на свойствах материала, расчетах силы нажатия, сервоподаче, конструкции штампа, точности отверстий, защите покрытия, скорости штамповки и интеграции системы. полное приемочное испытание на заводе должно проверять машину на соответствие утвержденным чертежам и репрезентативному производственному материалу.
Производители, планирующие полностью интегрированную линию, могут пересмотреть Jinbolida's линия по производству солнечных панелей и решения по производству фотоэлектрического оборудования. Для выбора оборудования на основе чертежей кронштейнов и требований к мощности отправьте подробную информацию о проекте через страница контактов.
Часто задаваемые вопросы
Что производит машина для пробивки солнечных кронштейнов?
Он создает отверстия, прорези, выемки и тисненые элементы в направляющих, каналах, прогонах, соединителях, опорных пластинах и других фотоэлектрических монтажных компонентах.
Встроенная штамповка лучше, чем отдельная штамповка?
Линейная штамповка подходит для непрерывного, крупносерийного производства с ограниченной обработкой материала. отдельная штамповка может предложить большую гибкость для различных деталей и меньших заказов.
Следует ли пробивать солнечные каналы перед профилированием?
Предварительная штамповка является обычным явлением, потому что плоская полоса легко поддерживается и доступ к ней. Однако правильный метод зависит от положения отверстия, конструкции профиля и требований допуска.
Может ли одна штамповочная машина создавать разные схемы отверстий?
Да, когда штампы и система управления рассчитаны на несколько шаблонов Некоторые изменения могут быть запрограммированы, в то время как другие требуют замены кристалла.
Сколько мощности пресса требуется?
Требуемая производительность зависит от прочности материала на сдвиг, толщины, общего периметра резки и количества отверстий, пробитых за один ход.
Можно ли штамповать оцинкованную сталь, не повреждая покрытие?
Пробивка всегда обнажает обрезанную кромку, но подходящий зазор матрицы, чистая оснастка, контролируемая подача и правильное обращение с материалом могут уменьшить ненужное повреждение поверхности.
Что вызывает неточное расстояние между отверстиями?
Возможные причины включают ошибки сервоподачи, проскальзывание полосы, неправильные параметры, нестабильное натяжение катушки, изношенные штампы и плохую координацию между штамповкой и резкой.
Что такое летящая пробивка?
Летающая штамповка завершает цикл штамповки, пока материал продолжает движение. Это может улучшить непрерывное производство, но требует более продвинутой синхронизации.
Какую информацию я должен отправить поставщику?
Отправляйте чертежи, данные о материалах, толщине, характере отверстий, допусках, производственных целях, требованиях к автоматизации, деталях катушек и заводских условиях питания.
Как следует протестировать машину перед отправкой?
Испытайте репрезентативные материалы и несколько рисунков отверстий. Измерьте размеры, расстояние, расстояние между краями, заусенцы, деформацию, скорость цикла и повторяющуюся точность.
Если вам понравилась эта статья об опыте компании Jinbolida в области интеллектуального производства и цифровых фабрик, подпишитесь на нас, чтобы получать больше информации и обновлений:
- 📘 Facebook: Следите за нашими последними проектами интеллектуальных производственных линий → Фейсбук
- 📱 WhatsApp: свяжитесь с нами в любое время для индивидуальных производственных решений → Начать чат сейчас
- ▶️ YouTube: Посмотрите демонстрационные ролики наших автоматизированных линий и примеры их реального применения → Ютуб
Давайте продолжим внедрять инновации и формировать будущее интеллектуального производства — вместе!
 Russian
 English
 Arabic
 Spanish
 French