
Pourquoi les lignes de formage de rouleaux de support photovoltaïques perdent leur sortie
/Pourquoi les lignes de formage de rouleaux de support photovoltaïques perdent leur sortie
Table des matières
Une ligne de formage de rouleaux de support photovoltaïque peut être annoncée avec une vitesse de formage élevée mais produire beaucoup moins de supports qualifiés pendant un quart de travail réel. Cette différence se produit parce que le formeur de rouleau n'est qu'une partie du système de production complet.
Le chargement de bobines, le nivellement de bandes, l'alimentation par servo, le poinçonnage, le formage, la découpe, l'inspection et l'empilage doivent fonctionner comme un processus coordonné Si une étape répétée est plus lente que les autres, elle limite la sortie de la ligne complète.
Les causes courantes de perte de production sont notamment
- Motifs de poinçonnage denses
- Cycles stop-to-cut lents
- Changements fréquents de bobine
- Longs changements de profil
- Alimentation en bandes instable
- Débris de configuration excessifs
- Usure de l'outil et ajustement répété
- Défauts de qualité
- Collecte et empilement manuels
- Arrêts mineurs non enregistrés
- Accès à la mauvaise maintenance
- Calculs de capacité irréalistes
La mesure de production correcte n'est pas la vitesse maximale des rouleaux de formage C'est le nombre de supports finis qualifiés produits par heure ou par décalage dans des conditions de matériau, de profil, de motif de trou et de fonctionnement définies.
Qu'est-ce qui détermine la sortie de formation de rouleaux de support photovoltaïques ?
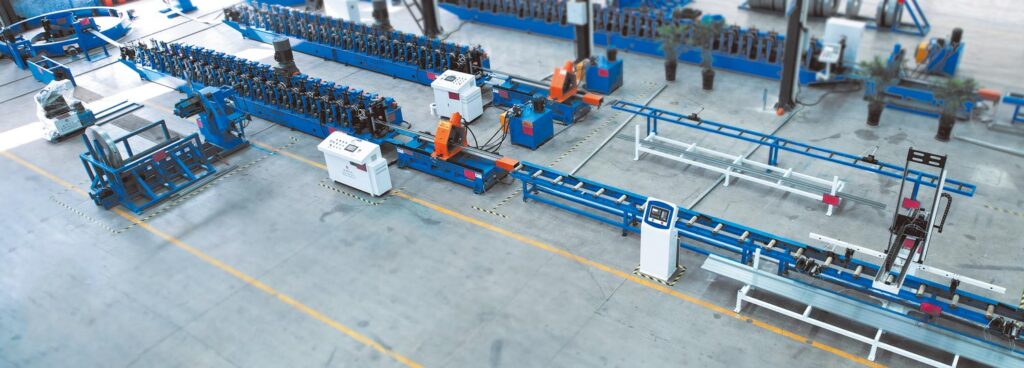
Le formage photovoltaïque par rouleaux de support convertit la bobine métallique en profils structurels utilisés dans les systèmes de montage solaire. Les produits courants comprennent les canaux en C, les canaux en U, les entretoises fendues, les pannes en forme de Z, les poteaux de support au sol et d'autres sections personnalisées.
Une ligne de production typique contient :
- Système de chargement de bobines
- Dérouleur
- Unité de nivellement
- Servo-alimentateur
- Système de poinçonnage
- Machine de formage de rouleaux
- Dispositif redresseur
- Système de coupe
- Table d'épuisement
- Équipement d'empilage ou d'emballage
Jinbolida Machine de formage de supports solaires photovoltaïques la gamme comprend des équipements pour produire différents profils de support photovoltaïque à partir de matériaux à base de bobines.
La sortie de la ligne dépend du temps de cycle combiné de chaque opération requise.
Vitesse de formage maximale
La vitesse maximale de formage décrit la rapidité avec laquelle le matériau peut se déplacer dans les postes de rouleaux dans des conditions spécifiées. Cela peut ne pas inclure le poinçonnage, la coupe, les changements de bobine, l'inspection ou l'empilement.
Ce chiffre est utile pour la conception de machines, mais il ne doit pas être utilisé seul pour estimer la production quotidienne.
Vitesse de ligne qualifiée
La vitesse de ligne qualifiée est la vitesse moyenne à laquelle le système complet produit des profils qui répondent aux exigences convenues en matière de dimension, de position des trous et de surface.
Une ligne peut fonctionner mécaniquement à grande vitesse mais créer :
- Trous inexacts
- Longueurs coupées instables
- Torsion du profil
- Éraflures superficielles
- Bavures excessives
- Dégâts d'empilement
Réduire la vitesse jusqu'à ce que les profils deviennent acceptables signifie que la vitesse maximale d'origine ne représentait pas une production qualifiée.
Pièces finies par équipe
Pour la planification de la production, les pièces finies par équipe sont souvent plus utiles que les mètres par minute.
Le calcul doit utiliser:
- Longueur réelle du produit
- Nombre de trous et de fentes
- Cycle de poinçonnage
- Méthode de découpe
- Temps de changement de bobine
- Fréquence de changement
- Temps d'inspection
- Maintenance planifiée
- Temps d'arrêt typique
- Taux de rejet
Le processus répété le plus lent contrôle la ligne
Une ligne de formage de rouleaux de support photovoltaïque fonctionne comme un seul système connecté. L’opération la plus lente qui doit être répétée pour chaque produit ou lot devient le goulot d’étranglement de la production.
| Étape de production | Restriction de sortie possible |
|---|---|
| Chargement de bobine | Préparation longue et positionnement dangereux |
| Décoilage | Libération instable de la bobine ou arrêts fréquents |
| Nivellement | Réglage lent ou distorsion de bande |
| Servo-alimentation | Limites d'accélération ou glissement de matière |
| Perforation | Motifs denses et cycles de presse longs |
| Rouleau formant | Profils complexes ou matériau à haute résistance |
| Coupe | Interruption stop-to-cut |
| Inspection | Vérification manuelle excessive |
| Réception | Les produits longs ne peuvent pas être retirés rapidement |
| Empilage | Les profils finis s'accumulent à la sortie de ligne |
| Changement | Remplacement et recalibrage des outils |
| Entretien | Un accès médiocre augmente le temps de réparation |
Augmenter la vitesse d’un étage déjà plus rapide que le goulot d’étranglement n’améliorera pas de manière significative la production totale.
Par exemple, augmenter le formeur de rouleau de 25 à 35 mètres par minute n'apporte que peu de valeur si le système de poinçonnage ne peut supporter que l'équivalent de 15 mètres par minute pour le motif de trou sélectionné.
1. Le poinçonnage limite la ligne complète
Les supports photovoltaïques contiennent souvent des trous répétés et des fentes allongées La fréquence de poinçonnage peut devenir la principale restriction de sortie.
Jinbolida Équipement de poinçonnage de racks photovoltaïques solaires comprend des systèmes à trois, six et neuf stations pour différentes caractéristiques de support.
La densité des trous modifie le cycle
Deux profilés de même longueur peuvent nécessiter des temps de production très différents.
Le profil A peut contenir quatre trous, tandis que le profil B contient trente fentes, plusieurs encoches et une caractéristique gaufrée Le formeur de rouleau voit la même longueur, mais le système de poinçonnage effectue beaucoup plus d'opérations pour le profil B.
La capacité doit donc être calculée pour chaque motif de trou représentatif.
Opération Stop-and-Punch
Certains systèmes arrêtent la bande avant chaque poinçon Cela peut fournir un positionnement stable, mais la décélération et l'accélération répétées réduisent la vitesse moyenne.
Le cycle de poinçonnage total comprend notamment
- Décélération de bande
- Confirmation de position
- Mouvement de presse
- Pénétration par poinçon
- Retour d'outil
- Retrait de limaces
- Accélération de bande
Les coups de presse par minute n'affichent pas le temps total de positionnement du matériau.
Poinçonnage Volant
Le poinçonnage volant peut fonctionner pendant que la bande continue de bouger. Cela peut améliorer la sortie des produits appropriés, mais le système nécessite une synchronisation précise et un déplacement adéquat des outils mobiles.
La configuration doit être testée avec :
- Longueurs minimales et maximales des produits
- Motifs de trous denses
- Épaisseur maximale du matériau
- Vitesse de fonctionnement normale
- Matériel de production réel
L'usure des outils réduit la vitesse
À mesure que les poinçons et les matrices s'usent, les bavures et la force de décapage peuvent augmenter. Les opérateurs peuvent réduire la vitesse de la ligne ou s'arrêter fréquemment pour nettoyer les limaces et ajuster l'outillage.
Un plan d'outillage-entretien devrait consigner :
- Nombre de coups
- État de combustion
- Affûtage d'outils
- Dégagement
- Remplacement du poinçon
- Remplaçant de matrice
- Usure spécifique au produit
2. La coupe interrompt le flux de matière
Après formage, le profilé doit être découpé à la longueur programmée La méthode de découpe influence fortement la vitesse réelle de ligne.
Arrêt-à-couper
Un système d'arrêt à la coupe arrête temporairement la bande ou le profilé.
Son cycle comprend notamment
- Décélération de ligne
- Confirmation de position
- Mouvement d'outil
- Coupe
- Retour d'outil
- Accélération de la ligne
Pour les profilés longs avec peu de coupures, l'interruption peut être relativement faible Pour les profilés courts, une découpe fréquente peut réduire considérablement le rendement.
Coupure volante
Une coupure volante se déplace avec le profil mobile Elle peut réduire les interruptions, mais le système de contrôle doit synchroniser la vitesse de l'outil, la position du produit et le mouvement de coupe.
Une mauvaise synchronisation peut provoquer :
- Longueur de coupe incorrecte
- Extrémités inclinées
- Déformation du profil
- Impact d'outil
- Alarmes répétées
État de l'outil de coupe
Les outils de coupe usés ou mal réglés peuvent créer des bavures, des extrémités écrasées ou une variation de longueur inacceptable. La ligne peut continuer à fonctionner, mais la production qualifiée diminue à mesure que davantage de pièces nécessitent une refonte ou un rejet.
3. Les changements de bobine prennent plus de temps que prévu
La planification de la production suppose souvent que la ligne fonctionne en continu tout au long du quart de travail En réalité, chaque bobine a éventuellement besoin d'être remplacée.
Un changement de bobine peut nécessiter :
- Arrêt de la ligne
- Retrait du reste de la bobine
- Chargement d'une bobine de remplacement
- Centrer la bobine
- Agrandissement du décoiler
- Préparation du bord d'attaque
- Filage de la bande
- Réinitialisation des guides
- Production de pièces de configuration
- Confirmer le nouveau matériel
Si un produit utilise des bandes étroites ou des profils lourds, le nombre et la durée des changements de bobine peuvent affecter sensiblement la production quotidienne.
Réduisez les temps d’arrêt liés au changement de bobine
Les méthodes possibles comprennent notamment
- Voitures à bobines
- Décoilers à double tête
- Bobines de remplacement préétagées
- Procédures de chargement standardisées
- Préparation de la tête de bobine
- Strip-tease
- Accumulateurs de matériaux
- Itinéraires dégagés de grue ou de chariot élévateur
Ces caractéristiques doivent être justifiées par la consommation réelle de la bobine et les exigences de changement de vitesse.
Identification matérielle
Une sélection incorrecte de la bobine peut entraîner plus de pertes que le temps de chargement lui-même Si la mauvaise qualité, épaisseur ou revêtement entre dans la ligne, les profils résultants peuvent nécessiter une quarantaine ou un rejet.
L'identification de la bobine et la vérification de la recette doivent faire partie de la procédure de chargement.
4. Les changements de profil réduisent le temps de production disponible
Un système flexible de profilage de support photovoltaïque peut produire plusieurs tailles de profil associées, mais chaque changement utilise le temps de production.
Les tâches de changement peuvent inclure :
- Remplacement de l'outillage à rouleaux
- Supports à rouleaux mobiles
- Ajustement des entretoises
- Modification des guides
- Remplacement des matrices de poinçonnage
- Changement de l'outil de coupure
- Réglage du redresseur
- Chargement d'une nouvelle recette
- Production de pièces d'essai
- Réalisation de l'inspection du premier article
Le basculement n'est pas terminé lorsque les outils ont été installés Il est terminé lorsque le premier produit qualifié de la nouvelle configuration est approuvé.
Mesurez correctement le changement
Enregistrer le temps entre :
- Le dernier produit qualifié du lot précédent
- Le premier produit qualifié du nouveau lot
Cela inclut la configuration, les tests et l’inspection.
Préparation interne et externe séparée
Certaines activités peuvent être réalisées alors que la ligne produit encore le produit précédent.
Les exemples incluent :
- Préparation du prochain ensemble d'outillage
- Dessins confirmatifs
- Vérification de la bobine suivante
- Chargement des recettes
- Préparation des instruments d'inspection
- Positionnement des engins de levage
Déplacer ces tâches en dehors de l'arrêt de ligne réel peut réduire le temps de production perdu.
5. La ferraille d'installation réduit le rendement des matériaux
Chaque configuration ou ajustement peut produire un matériau non conforme.
Les causes typiques comprennent :
- Lacets de rouleaux incorrects
- Recettes incomplètes
- Mauvais motif de poinçonnage
- Désalignement de bande
- Nivellement instable
- Calibrage du coupeur
- Réglage redresseur
- Changement matériel
- Remplacement d'outillage
Une ligne peut afficher une vitesse de fonctionnement élevée tout en consommant trop de matière lors de la configuration.
Mesurez la ferraille de configuration séparément
Enregistrement:
- Longueur de ferraille par démarrage
- Longueur de la ferraille par changement de produit
- Ferraille après changement de bobine
- Ferraille après entretien de l'outillage
- Merde causée par des alarmes
- Ferrailles utilisées pour l'approbation du premier article
Cela permet de distinguer les déchets de processus normaux des pertes d'ajustement évitables.
Normaliser les paramètres éprouvés
Tenir des registres pour chaque produit :
- Positions des rouleaux
- Postes-guides
- Paramètres du niveleur
- Recette poinçonnante
- Réglage du coupeur
- Réglage du redresseur
- Gamme de matériaux approuvée
- Résultats d'inspection
Les paramètres stockés réduisent les ajustements répétés par essais et erreurs.
6. Les défauts de qualité se cachent derrière la grande vitesse
Courir plus vite peut augmenter le rendement mécanique tout en réduisant le pourcentage de profils acceptables.
Les défauts courants comprennent :
- Coupe transversale incorrecte
- Erreur de position du trou
- Variation de longueur de coupe
- Torsion du profil
- Arc ou cambrure
- Bavures excessives
- Éraflures de revêtement
- Extrémités coupées écrasées
- Dégâts d'empilement
Une usine doit séparer les pièces totales des pièces qualifiées.
Taux de Qualité
Le taux de qualité compare la production acceptée avec la production totale.
Si une ligne produit 1 000 pièces mais que 80 nécessitent une reprise ou un rejet, le rendement utile est de 920 pièces, et non de 1 000.
La définition de efficacité globale de l'équipement considère généralement ensemble la disponibilité, les performances et la qualité Pour la production de supports photovoltaïques, cela est plus informatif que d'enregistrer uniquement l'heure à laquelle la machine se déplaçait.
Les défauts peuvent apparaître plus tard
Certains problèmes ne sont pas découverts à la sortie de ligne.
Les exemples incluent :
- Des motifs de trous qui ne correspondent pas aux connecteurs
- Torsade progressive sur de longs profils
- Dommages au revêtement sous les composants empilés
- Identification incorrecte du lot
- Erreurs de distance de bout en trou
L'inspection doit donc inclure des caractéristiques d'assemblage fonctionnelles, et pas seulement l'apparence.
7. L'empilement manuel devient un goulot d'étranglement
Les profils photovoltaïques longs nécessitent une réception et un empilement contrôlés Lorsque les opérateurs ne peuvent pas retirer les produits assez rapidement, la ligne doit ralentir ou s'arrêter.
La manutention manuelle devient difficile lorsque :
- Les profils sont longs
- La vitesse de la ligne est élevée
- Les produits sont lourds
- Les piles nécessitent un alignement
- L'emballage se produit près de la ligne
- Plusieurs produits sortent en succession rapide
- L'espace au sol est limité
Signes indiquant que l'empilement contrôle la sortie
- Les profils finis s'accumulent sur la table de sortie.
- Les opérateurs demandent régulièrement une réduction de vitesse.
- Des produits entrent en collision à la sortie.
- Les rayures de surface augmentent.
- Les paquets sont inégaux.
- La ligne s'arrête pendant que les piles sont déplacées.
- Le personnel de qualité ne peut pas inspecter les pièces avant l'arrivée du prochain produit.
Réception et empilement automatiques
Un équipement automatique peut fonctionner :
- Comptage de produits
- Déchargement
- Tournant
- Formation de couche
- Alignement
- Empilage
- Transfert groupé
Jinbolida Équipement auxiliaire de machine de formage peut être évalué lors de la réception et de la manipulation restreignent la production.
L'automatisation doit correspondre à la longueur du produit, au poids et à la stabilité du profil Un empileur qui fonctionne bien pour les canaux C rigides peut nécessiter un support différent pour les canaux U minces.
8. Les arrêts mineurs ne sont pas enregistrés
Les usines enregistrent souvent des pannes importantes mais ignorent les interruptions courtes.
Les arrêts mineurs peuvent inclure :
- Contamination des capteurs
- Bouchons
- Alarmes d'alimentation
- Corrections de suivi des matériaux
- Suppression du profil
- Comptage de produits
- Mesures manuelles
- Modifications d'étiquettes
- Ajustements des guides
- Retrait de ferraille
Un arrêt de deux minutes peut ne pas sembler important, S'il se produit vingt fois par poste, il devient quarante minutes de production perdue.
Utilisez les codes de raison
Le système de contrôle ou le dossier de l'opérateur doit classer les arrêts par cause.
Les codes de raison utiles comprennent :
- Matériel
- Alimentation
- Perforation
- Formation
- Coupe
- Empilage
- Inspection
- Outillage
- Sécurité
- Opérateur
- Utilitaires
- Inconnu
Évitez d'utiliser une grande catégorie telle que “machine stop,” car elle n'identifie pas l'action corrective.
Fréquence et durée de l'examen
Une panne longue mais rare nécessite une solution différente d’un arrêt court qui se produit toutes les quelques minutes.
Suivez les deux :
- Temps total perdu
- Nombre d'occurrences
Les arrêts mineurs à haute fréquence révèlent souvent des capteurs instables, un mauvais retrait des déchets ou des retards de manipulation répétitifs.
9. L'accès à la maintenance prolonge les temps d'
Une ligne de production peut être conçue pour s'adapter au plus petit espace possible, mais un dégagement de maintenance inadéquat ralentit les réparations.
Les techniciens doivent avoir accès à:
- Mandrin de décoiler
- Rouleaux de nivellement
- Servo-alimentateur
- Matrices de poinçonnage
- Arbres de formage
- Système d'entraînement
- Roulements
- Unité de redressement
- Outils de coupe
- Armoire électrique
- Station hydraulique
- Gâches
Si les principaux composants ne peuvent pas être retirés en toute sécurité, la maintenance prend plus de temps et crée un risque supplémentaire.
Le Guide de disposition de la ligne de machine de formage de support solaire explique comment le flux de matériaux, les services publics, l'empilage et les zones de service doivent être intégrés dans l'aménagement de l'usine.
10. Les objectifs de production utilisent des hypothèses irréalistes
Les estimations de capacité supposent souvent:
- Vitesse maximale de formage
- Aucun changement de bobine
- Aucun changement de profil
- Aucune inspection
- Aucun entretien
- Aucun rejet
- Matériel parfait
- Empilage immédiat
- Disponibilité continue de l'opérateur
Ces hypothèses ne décrivent pas la production normale.
Formule de capacité pratique
Une simple estimation de décalage peut commencer par
Sortie qualifiée = sortie théorique × disponibilité × taux de performance × taux de qualité
Chaque facteur devrait être fondé sur la production enregistrée plutôt que sur une hypothèse arbitraire.
Par exemple:
- Sortie théorique : 1 200 pièces par équipe
- Disponibilité : 85%
- Taux de performance : 90%
- Taux de qualité : 97%
La production qualifiée estimée est d'environ 890 pièces par équipe.
Cet exemple n'est pas une référence universelle Il démontre pourquoi la capacité théorique et la production qualifiée peuvent différer substantiellement.
Utilisez la capacité spécifique au produit
Une même ligne peut avoir une capacité différente pour :
- Profils longs avec peu de trous
- Profils courts avec coupes fréquentes
- Matériau épais à haute résistance
- Motifs de fentes denses
- Produits nécessitant une inspection manuelle
- Profils nécessitant un changement fréquent
Une matrice de capacité est plus utile qu’une vitesse globale.
Mesurer la perte de production
Les usines devraient recueillir suffisamment d'information pour identifier la plus grande possibilité d'amélioration.
| Métrique | Ce qu'il montre | Unité recommandée |
|---|---|---|
| Sortie qualifiée | Production acceptée | Pièces par équipe |
| Vitesse mécanique | Mouvement à section de rouleau | Mètres par minute |
| Vitesse moyenne réelle | Performances de fonctionnement complètes | Mètres par minute |
| Disponibilité | Temps disponible pour la production | Pourcentage |
| Temps de changement | Temps perdu entre les produits | Minutes |
| Temps de changement de bobine | Efficacité de remplacement des matériaux | Minutes |
| Débris d'installation | Matériel perdu lors du réglage | Mètres ou kilogrammes |
| Taux de rejet | Perte de qualité | Pourcentage |
| Cycle de poinçonnage | Contrainte de traitement des trous | Secondes par produit |
| Cycle de coupe | Contrainte longueur-séparation | Secondes par coupe |
| Arrêts mineurs | Interruptions répétées | Compte et minutes |
| Délai d'empilement | Contrainte de gestion de sortie | Minutes par quart de travail |
NIST Référentiel d'indicateurs de fabrication durable reflète l'importance plus large des indicateurs de fabrication mesurables Une usine de brackets photovoltaïques devrait sélectionner des mesures qui conduisent à des actions spécifiques de production et d'efficacité des ressources.
Comment trouver le vrai goulot d'étranglement
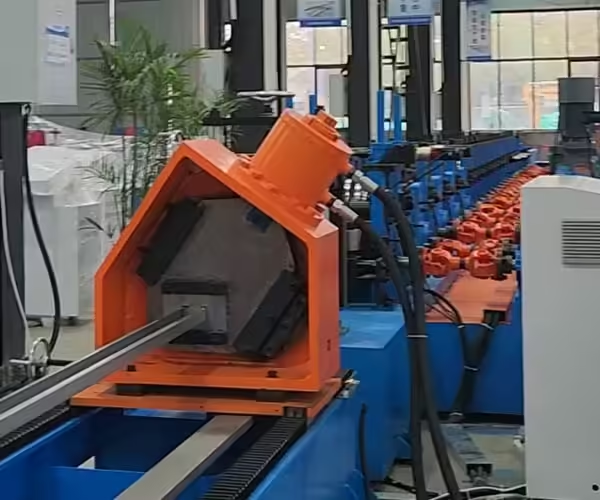
Étape 1 : Sélectionnez un produit représentatif
Enregistrez le dessin du profil, le matériau, la longueur, le motif du trou et la qualité requise.
Étape 2 : heure à chaque opération répétée
Mesurer:
- Alimentation
- Perforation
- Formation
- Coupe
- Retrait de produit
- Empilage
Étape 3 : Enregistrez tous les arrêts
Incluez à la fois les temps d’arrêt majeurs et les interruptions mineures.
Étape 4 : Production séparée bonne et rejetée
Ne comptez pas les pièces retravaillées ou rejetées comme sortie qualifiée.
Étape 5 : Identifiez la contrainte
Chercher:
- Le cycle répété le plus lent
- L'arrêt le plus fréquent
- Le temps d'arrêt total le plus important
- La principale source de défauts
- La tâche de changement la plus longue
Étape 6 : Améliorez une contrainte
Augmenter la vitesse dans plusieurs zones simultanément peut rendre les résultats difficiles à interpréter Améliorer d'abord le goulot d'étranglement confirmé, puis mesurer à nouveau la ligne complète.
Priorités d'amélioration par symptôme
| Symptôme de production | Priorité probable |
|---|---|
| La ligne s'arrête à chaque motif de trous | Cycle de poinçonnage et d'alimentation |
| Le formeur de rouleau attend le coupeur | Méthode de découpe ou synchronisation |
| Long arrêt à la fin de chaque bobine | Manipulation de bobines ou assemblage de bandes |
| Matériel d'essai excessif après le changement | Normalisation d'installation |
| Les profils se rassemblent à la sortie | Réception et empilement |
| La production est élevée mais le rejet augmente | Qualité et stabilité du processus |
| Alarmes courtes fréquentes | Analyse de capteur, de ferraille ou d'alimentation |
| L'entretien prend trop de temps | Planification des accès et des pièces de rechange |
| Différents changements produisent des résultats différents | Formation et contrôle des recettes |
| La capacité change considérablement selon le produit | Planification spécifique au produit |
L'automatisation ne supprime pas automatiquement les goulots d'étranglement
L'automatisation est utile lorsqu'elle aborde une restriction mesurable.
Les exemples incluent :
- Décoiler à double tête pour les changements fréquents de bobines
- Alimentation servo pour des motifs de trous variables
- Découpe volante pour produits courts répétés
- Empilage automatique pour les profils longs à grand volume
- Gestion des recettes pour les changements fréquents
- Historique des alarmes pour arrêts mineurs répétés
- Surveillance de la durée de vie des outils pour la maintenance des poinçonnages
Cependant, ajouter l'automatisation à un processus instable peut augmenter la complexité sans améliorer la sortie qualifiée.
Avant d'ajouter du matériel, confirmez :
- Goulet d'étranglement actuel
- Réduction du temps prévue
- Gamme de produits
- Exigences d'interface
- Capacité d'entretien
- Formation d'opérateur
- Méthode d'acceptation
Tests d'acceptation en usine pour la sortie
Un test de réception en usine doit vérifier à la fois la qualité et la capacité.
Le test doit utiliser :
- Matériel convenu
- Profil représentant
- Modèle de trou réel
- Longueur de produit requise
- Paramètres de ligne normaux
- Méthode d'inspection convenue
Enregistrement:
- Durée continue
- Total pièces
- Pièces qualifiées
- Pièces rejetées
- Arrêts mineurs
- Causes d'alarme
- Cycle de poinçonnage
- Cycle de coupe
- Vitesse moyenne
- Condition d'outillage
- Performances d'empilement
Le test uniquement du formeur de rouleau sans les cycles de poinçonnage et de coupe requis ne démontre pas la capacité de la ligne complète.
Pour plus d'informations sur le traitement complet de la bobine, reportez-vous à Machines de traitement de bobines d'acier pour supports photovoltaïques.
Informations nécessaires à un examen des capacités
Un fournisseur de machines ou une équipe d'ingénierie a besoin :
- Dessins de profil
- Qualité matérielle
- Épaisseur du matériau
- Poids de la bobine
- Longueurs de produits
- Modèles de trous
- Quantités par lots
- Nombre d'équipes
- Fréquence de changement
- Temps de cycle actuels
- Records d'indisponibilité
- Enregistrements de rejet
- Disposition existante
- Méthode d'empilement
- Sortie cible
Sans ces informations, les recommandations d'amélioration des capacités restent générales.
Conclusion
Les lignes de formage de rouleaux à support photovoltaïque perdent de leur production lorsque le cycle de production complet est plus lent ou moins stable que la vitesse de formage annoncée.
Le poinçonnage, la coupe, le remplacement de bobines, les changements, les défauts, les arrêts mineurs et l'empilement réduisent fréquemment la production qualifiée L'amélioration la plus efficace commence par mesurer chaque opération répétée et identifier le véritable goulot d'étranglement.
Les usines devraient suivre les pièces qualifiées par poste, disponibilité, temps de changement, ferraille d'installation, taux de rejet et raisons d'arrêt L'amélioration du processus le plus lent ou le moins stable crée plus de valeur que l'augmentation de la vitesse des équipements qui attendent déjà une autre opération.
Jinbolida fournit machines de formage de supports photovoltaïques, équipement de poinçonnage et automatisation auxiliaire pour des solutions complètes de ligne de production Les fabricants peuvent soumettre des dessins de produits, des données de cycle, des dispositions d'usine et des objectifs de sortie via le Page de contact Jinbolida pour une évaluation de capacité spécifique à une ligne.
FAQ
Pourquoi la puissance réelle de profilage est-elle inférieure à la vitesse nominale ?
La vitesse nominale décrit souvent uniquement la section de rouleau La sortie réelle comprend également le poinçonnage, la coupe, le remplacement de bobine, les changements, l'inspection, les temps d'arrêt et l'empilement La résistance du matériau et la densité des trous modifient également les performances Les pièces finies qualifiées par quart de travail fournissent une mesure plus réaliste que les mètres maximum par minute.
Quel est le goulot d'étranglement le plus courant dans le profilage des supports photovoltaïques
Il n'y a pas de goulot d'étranglement unique pour chaque ligne Les motifs de trous denses font souvent le poinçonnage de la contrainte, tandis que les produits courts peuvent être limités par la coupe Les profils longs peuvent être restreints par l'empilement manuel Une étude temporelle utilisant le profil réel, le matériau et le motif de trous est nécessaire pour identifier l'opération répétée la plus lente.
Comment une usine doit-elle calculer la capacité de production qualifiée ?
Commencez par des pièces théoriques basées sur la longueur du produit et la vitesse de la ligne, puis tenez compte de la disponibilité, des performances de fonctionnement réelles et du taux de qualité Incluez les changements de bobine, la configuration, l'inspection, les arrêts mineurs et les produits rejetés La capacité doit être calculée séparément pour les produits représentatifs car leurs cycles de poinçonnage et de coupe diffèrent.
L'empilement automatique peut-il améliorer considérablement la sortie de
L'empilement automatique peut améliorer la sortie lorsque les opérateurs ne peuvent pas supprimer et aligner les profils aussi rapidement que la ligne les produit Il est particulièrement précieux pour les produits longs, lourds ou à volume élevé Avant d'ajouter un empileur, mesurez la fréquence de réception des causes de ralentissement et confirmez que le système proposé prend en charge chaque géométrie de profil.
Comment réduire le temps de changement sans changer la machine ?
Préparer les outils, le matériel, les dessins, les recettes et les instruments d'inspection avant d'arrêter la ligne Enregistrez les paramètres éprouvés pour chaque produit, identifiez les emplacements des outils et normalisez la séquence de changement Mesurez du dernier ancien produit qualifié au premier nouveau produit qualifié afin que la configuration et l'approbation du premier article soient toutes deux incluses.
 French
 English
 Arabic
 Russian
 Spanish