
Почему крен фотоэлектрического кронштейна формирует линии, теряют выход
/Почему линии формирования крена фотоэлектрического кронштейна теряют выход
Оглавление
Линия формирования крена фотоэлектрического кронштейна может рекламироваться с высокой скоростью формования, но производить гораздо меньше квалифицированных кронштейнов во время фактического сдвига. Эта разница возникает потому, что формирователь крена является лишь одной частью всей производственной системы.
Загрузка катушки, выравнивание полосы, сервоподача, пробивка, формовка, резка, проверка и штабелирование должны работать как скоординированный процесс, Если один повторный этап медленнее других, это ограничивает выход всей линии.
К числу общих причин потери производства относятся
- Плотные штампы
- Медленные циклы остановки-вырезания
- Частые изменения катушки
- Длинные смены профиля
- Нестабильная ленточная подача
- Чрезмерный наладка лома
- Износ инструмента и повторная регулировка
- Дефекты качества
- Ручной сбор и укладка
- Незаписанные незначительные остановки
- Плохой доступ к техническому обслуживанию
- Нереальные расчеты мощности
Правильная производственная мера - это не максимальная скорость формовочных роликов. Это количество квалифицированных готовых кронштейнов, производимых в час или сменных в определенных материалах, профилях, рисунках отверстий и условиях эксплуатации.
Что определяет выход формирования фотоэлектрического кронштейна?
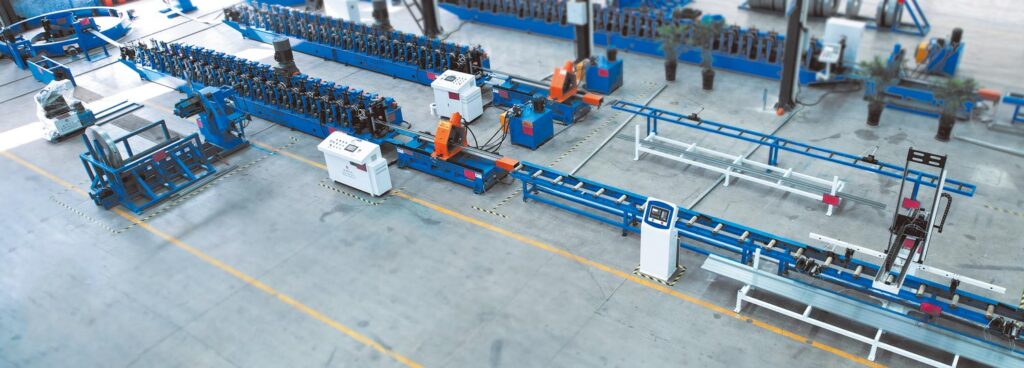
Формирование крена фотоэлектрического кронштейна преобразует металлическую катушку в конструкционные профили, используемые в солнечных монтажных системах. Общие продукты включают C-каналы, U-каналы, стойки с прорезями, Z-образные прогоны, стойки опоры земли и другие индивидуальные секции.
Типичная производственная линия содержит
- Система загрузки катушек
- Разматыватель
- Выравнивающий блок
- Сервопитатель
- Система пробивки
- Профилегибочная машина
- Выпрямляющее устройство
- Система резки
- Выбегающий стол
- Штабелирующее или упаковочное оборудование
Джинболида Машина для формовки кронштейнов для солнечных фотоэлектрических систем ассортимент включает оборудование для изготовления различных фотоэлектрических опорных профилей из материалов на основе катушек.
Выход линии зависит от времени комбинированного цикла каждой необходимой операции.
Максимальная скорость формования
Максимальная скорость формования описывает, как быстро материал может перемещаться через роликовые станции при заданных условиях. Это может не включать штамповку, резку, замену рулонов, проверку или укладку.
Эта цифра полезна для проектирования машин, но ее не следует использовать отдельно для оценки ежедневной производительности.
Квалифицированная скорость линии
Квалифицированная скорость линии - это средняя скорость, с которой вся система создает профили, соответствующие согласованным требованиям к размерам, положению отверстий и поверхности.
Линия может работать механически на высокой скорости, но создавать
- Неточные дыры
- Нестабильные длины реза
- Поворот профиля
- Поверхностные царапины
- Чрезмерные заусенцы
- Штабелирование повреждений
Снижение скорости до тех пор, пока профили не станут приемлемыми, означает, что первоначальная максимальная скорость не представляла собой квалифицированное производство.
Готовые детали за смену
Для планирования производства готовые изделия за смену часто более полезны, чем метры в минуту.
В расчете следует использовать
- Фактическая длина продукта
- Количество отверстий и прорезей
- Цикл перфорации
- Метод резки
- Время смены катушки
- Частота переключения
- Время осмотра
- Планируемое обслуживание
- Типичный простой
- Частота отбраковки
Самый медленный повторяющийся процесс управляет линией
Линия формирования крена фотоэлектрического кронштейна работает как одна подключенная система Самая медленная операция, которая должна повторяться для каждого продукта или партии, становится узким местом производства.
| Стадия производства | Возможное ограничение вывода |
|---|---|
| Загрузка катушки | Длительная подготовка и небезопасное позиционирование |
| Разгружать | Нестабильный выпуск катушки или частые остановки |
| Выравнивание | Медленная регулировка или искажение полосы |
| Сервопитание | Пределы ускорения или проскальзывание материала |
| Штамповка | Плотные узоры и длительные циклы прессования |
| Формирование рулона | Сложные профили или высокопрочный материал |
| Резка | Прерывание остановки-вырезания |
| Инспекция | Чрезмерная ручная проверка |
| Получение | Длинные продукты не могут быть быстро удалены |
| Штабелирование | Готовые профили накапливаются на выходе из линии |
| Переключение | Замена и повторная калибровка инструментов |
| Обслуживание | Плохой доступ увеличивает время ремонта |
Увеличение скорости ступени, которая уже быстрее узкого места, не приведет к значительному улучшению общей производительности.
Например, увеличение скорости формирования валков с 25 до 35 метров в минуту не имеет большого значения, если система штамповки может выдерживать только эквивалент 15 метров в минуту для выбранного рисунка отверстий.
1. Пробивка ограничивает полную линию
Фотоэлектрические кронштейны часто содержат повторяющиеся отверстия и удлиненные прорези. частота перфорации может стать основным ограничением на выходе.
Джинболида Оборудование для штамповки солнечных фотоэлектрических стоек включает системы с тремя, шестью и девятью станциями для различных функций кронштейна.
Плотность отверстий меняет цикл
Два профиля одинаковой длины могут потребовать очень разного времени производства.
Профиль А может содержать четыре отверстия, в то время как Профиль В содержит тридцать прорезей, несколько насечек и тисненую особенность Формирователь валков видит одинаковую длину, но система штамповки выполняет гораздо больше операций для Профиля В.
Поэтому емкость следует рассчитывать для каждой репрезентативной схемы отверстий.
Операция "Стоп-и-Панч
Некоторые системы останавливают полосу перед каждым ударом Это может обеспечить стабильное позиционирование, но повторное замедление и ускорение снижают среднюю скорость.
Общий цикл штамповки включает в себя
- Замедление полосы
- Подтверждение позиции
- Движение прессы
- Проникновение пуансона
- Возврат инструмента
- Удаление слизней
- Разгон полосы
Нажатия в минуту не показывают полного времени позиционирования материала.
Летающий перфоратор
Летающая штамповка может работать, пока полоса продолжает двигаться. Это может улучшить производительность для подходящих продуктов, но система требует точной синхронизации и адекватного перемещения подвижного инструмента.
Конфигурацию следует протестировать с помощью
- Минимальная и максимальная длина продукта
- Плотные узоры отверстий
- Максимальная толщина материала
- Нормальная рабочая скорость
- Реальный производственный материал
Износ инструмента снижает скорость
По мере износа пуансонов и штампов может увеличиваться заусенцы и сила зачистки. Операторы могут снижать скорость линии или часто останавливаться, чтобы очистить пробки и отрегулировать инструменты.
В плане обслуживания оснастки должно быть зафиксировано:
- Количество штрихов
- Состояние заусенца
- Заточку инструмента
- Клиренс
- Замена пунша
- Замена кубика
- Износ конкретного продукта
2. Резка прерывает поток материала
После формования профиль необходимо разрезать до запрограммированной длины. метод резки сильно влияет на реальную скорость линии.
Стоп-то-Кат
Система остановки-выреза временно останавливает полосу или профиль.
Его цикл включает в себя:
- Замедление линии
- Подтверждение позиции
- Движение инструмента
- Резка
- Возврат инструмента
- Ускорение линии
Для длинных профилей с небольшим разрезом прерывание может быть относительно небольшим. Для коротких профилей частая резка может существенно снизить производительность.
Летающая отсечка
Летающая отсечка перемещается вместе с подвижным профилем. Она может уменьшить перерывы, но система управления должна синхронизировать скорость инструмента, положение продукта и движение резки.
Плохая синхронизация может стать причиной
- Неправильная длина среза
- Угловые концы
- Деформация профиля
- Влияние инструмента
- Повторные тревоги
Состояние режущего инструмента
Ношеные или неправильно отрегулированные режущие инструменты могут создать заусенцы, измельченные концы или неприемлемое изменение длины. Линия может продолжать работать, но квалифицированный выход снижается, поскольку больше деталей требуют доработки или отклонения.
3. Изменения катушки отнимают больше времени, чем ожидалось
Планирование производства часто предполагает, что линия работает непрерывно в течение смены. в действительности, каждая катушка в конечном итоге нуждается в замене.
Для смены катушки может потребоваться
- Остановка линии
- Удаление остатка катушки
- Загрузка сменной катушки
- Центрирование катушки
- Расширение декоилера
- Подготовка передней кромки
- Продевание полосы
- Сброс направляющих
- Производство деталей настройки
- Подтверждение нового материала
Если в продукте используется узкая полоса или тяжелые профили, количество и продолжительность изменений катушек могут существенно повлиять на ежедневную производительность.
Сократите время простоя при смене катушки
К возможным методам относятся
- Катушечные автомобили
- Двухголовочные разрыхлители
- Предварительно поэтапные сменные катушки
- Стандартизированные процедуры загрузки
- Подготовка катушечной головки
- Полосковое соединение
- Аккумуляторы материалов
- Очистить маршруты кранов или вилочных погрузчиков
Эти характеристики должны быть обоснованы фактическим потреблением катушки и требованиями к переключению.
Идентификация материала
Неправильный выбор катушки может привести к большим потерям, чем само время загрузки. если неправильная марка, толщина или покрытие входит в линию, полученные профили могут потребовать карантина или отбраковки.
Идентификация рулонов и проверка рецептуры должны быть частью процедуры загрузки.
4. Изменение профиля сокращает доступное время производства
Гибкая фотоэлектрическая система формирования крена кронштейна может создавать профили нескольких соответствующих размеров, но при каждом переходе используется время производства.
Задачи по переходу могут включать в себя
- Замена роликовой оснастки
- Перемещение роликовых подставок
- Регулировка прокладок
- Изменение направляющих
- Замена штампов для пробивки
- Смена отсекающего инструмента
- Регулировка выпрямителя
- Загрузка нового рецепта
- Производство пробной продукции
- Завершение проверки первой статьи
Переход не завершен, когда инструменты были установлены. Он завершается, когда одобрен первый квалифицированный продукт из новой установки.
Измерьте изменение правильно
Запишите время между:
- Последний квалифицированный продукт из предыдущей партии
- Первый квалифицированный продукт из новой партии
Это включает в себя настройку, тестирование и проверку.
Отдельная внутренняя и внешняя подготовка
Некоторые действия могут быть завершены, пока линия еще производит предыдущий продукт.
Примеры включают:
- Подготовка следующего набора инструментов
- Подтверждающие рисунки
- Проверка следующей катушки
- Загрузка рецептов
- Подготовка инструментов проверки
- Позиционирование подъемного оборудования
Выведение этих задач за пределы фактической остановки линии может сократить потери времени производства.
5. Настройка Лома снижает выход материала
Каждая установка или регулировка может привести к образованию несоответствующего материала.
Типичные причины включают в себя
- Неправильные роликовые зазоры
- Неполные рецепты
- Неправильная схема пробивания
- Несоосность полос
- Нестабильное выравнивание
- Калибровка резака
- Регулировка выпрямителя
- Изменение материала
- Замена инструмента
Линия может показывать высокую скорость движения, потребляя при этом чрезмерное количество материала во время настройки.
Отдельно измерьте набор лома
Рекорд:
- Длина лома для запуска
- Длина лома на изменение продукта
- Обрыв после смены катушки
- Лом после обслуживания оснастки
- Лом, вызванный сигнализацией
- Лом, используемый для утверждения первой статьи
Это помогает отличить обычные технологические отходы от предотвратимых потерь при регулировке.
Стандартизируйте проверенные настройки
Ведение учета по каждому товару:
- Позиции роликов
- Руководящие позиции
- Настройки левеллера
- Рецепт перфорации
- Настройка резака
- Настройка выпрямителя
- Утвержденный диапазон материалов
- Результаты инспекций
Сохраненные настройки уменьшают повторную корректировку методом проб и ошибок.
6. Дефекты качества скрываются за высокой скоростью
Более быстрая работа может увеличить механическую мощность при одновременном снижении процента приемлемых профилей.
К распространенным дефектам относятся:
- Неправильное сечение
- Ошибка положения отверстия
- Вариация длины среза
- Поворот профиля
- Лук или развал
- Чрезмерные заусенцы
- Царапины покрытия
- Дробленые обрезанные концы
- Штабелирование повреждений
Завод должен отделить все детали от квалифицированных.
Уровень качества
Уровень качества сравнивает принятое производство с общим объемом производства.
Если линия производит 1000 штук, но 80 требуют доработки или отклонения, полезный результат составляет 920 штук, а не 1000.
Определение общая эффективность оборудования обычно рассматривает доступность, производительность и качество вместе. для производства фотоэлектрических кронштейнов это более информативно, чем запись только времени, когда машина двигалась.
Дефекты могут появиться позже
Некоторые неполадки не обнаруживаются на выходе из линии.
Примеры включают:
- Схемы отверстий, не соответствующие разъемам
- Постепенный поворот по длинным профилям
- Повреждение покрытия под сложенными компонентами
- Неправильная идентификация партии
- Ошибки расстояния между отверстиями
Поэтому проверка должна включать функциональные особенности сборки, а не только внешний вид.
7. Ручная укладка становится узким местом
Длинные фотоэлектрические профили требуют контролируемого приема и укладки Когда операторы не могут удалить продукты достаточно быстро, линия должна замедлиться или остановиться.
Ручное обращение становится затруднительным, когда:
- Профили длинные
- Скорость линии высокая
- Продукция тяжелая
- Стеки требуют выравнивания
- Упаковка происходит вблизи линии
- Несколько продуктов выходят в быстрой последовательности
- Площадь пола ограничена
Признаки того, что стекирование контролирует выход
- Готовые профили накапливаются на столе биения.
- Операторы регулярно запрашивают снижение скорости.
- Продукты сталкиваются на выходе.
- Поверхностные царапины увеличиваются.
- Связки неравномерны.
- Линия останавливается во время перемещения стопок.
- Качественный персонал не может осмотреть детали до прибытия следующего продукта.
Автоматический прием и укладка
Автоматическое оборудование может выполнять
- Подсчет продукции
- Разгрузка
- Поворот
- Формирование слоя
- Выравнивание
- Штабелирование
- Пакетный трансфер
Джинболида Формовочная машина Вспомогательное оборудование может быть оценено, когда прием и обработка ограничивают производство.
Автоматизация должна соответствовать длине продукта, весу и стабильности профиля. штабелер, который хорошо работает для жестких С-каналов может потребовать разной поддержки для тонких U-каналов.
8. Незначительные остановки не регистрируются
Фабрики часто фиксируют серьезные поломки, но игнорируют короткие перерывы.
Незначительные остановки могут включать в себя:
- Загрязнение датчика
- Пробки джемы
- Сигнализации подачи
- Коррекции отслеживания материала
- Удаление профиля
- Подсчет продукции
- Ручные измерения
- Изменения метки
- Регулировки руководства
- Удаление лома
Двухминутная остановка может показаться не важной Если она происходит двадцать раз за смену, она становится сорокаминутной потерянной производительностью.
Используйте коды причин
Система управления или запись оператора должны классифицировать остановки по причине.
Коды полезных причин включают в себя
- Материал
- Кормление
- Штамповка
- Формирование
- Резка
- Штабелирование
- Инспекция
- Инструментарий
- Безопасность
- Оператор
- Коммунальные услуги
- Неизвестный
Избегайте использования одной широкой категории, такой как “machine stop,”, потому что она не определяет корректирующее действие.
Частота и продолжительность обзора
Длительный, но редкий сбой требует иного решения, чем короткая остановка, которая происходит каждые несколько минут.
Отслеживайте оба:
- Общее потерянное время
- Количество вхождений
Высокочастотные незначительные остановки часто обнаруживают нестабильные датчики, плохой вывоз лома или повторяющиеся задержки при обращении.
9. Доступ к техническому обслуживанию продлевает время простоя
Производственная линия может быть спроектирована так, чтобы вместить минимально возможное пространство, но недостаточный зазор для технического обслуживания замедляет ремонт.
Техническим специалистам необходим доступ к:
- Оправка для декоилера
- Выравнивающие ролики
- Сервопитатель
- Пробивка штампов
- Формирование валов
- Система привода
- Подшипники
- Выпрямляющий агрегат
- Режущие инструменты
- Электрический шкаф
- Гидравлическая станция
- Ломовые желоба
Если основные компоненты невозможно безопасно удалить, техническое обслуживание занимает больше времени и создает дополнительный риск.
The Руководство по компоновке линии машины для формирования кронштейна солнечной опоры объясняет, как поток материалов, инженерные коммуникации, штабелирование и зоны обслуживания должны быть включены в планировку завода.
10. В производственных целях используются нереалистичные предположения
Оценки мощности часто предполагают:
- Максимальная скорость формования
- Без изменений катушки
- Без изменений профиля
- Никакой проверки
- Никакого обслуживания
- Никакого неприятия
- Идеальный материал
- Немедленная укладка
- Постоянная доступность оператора
Эти предположения не описывают нормальное производство.
Формула практической емкости
Простая оценка смены может начинаться с
Квалифицированный выпуск = теоретический выход × доступность × скорость производительности × скорость качества
Каждый фактор должен основываться на зарегистрированном производстве, а не на произвольном предположении.
Например:
- Теоретический выход: 1200 штук за смену
- Доступность: 85%
- Производительность: 90%
- Уровень качества: 97%
Предполагаемая квалифицированная производительность составляет около 890 штук за смену.
Этот пример не является универсальным эталоном. Он демонстрирует, почему теоретические возможности и квалифицированные результаты могут существенно различаться.
Используйте емкость, специфичную для продукта
Одна и та же линия может иметь различную пропускную способность для
- Длинные профили с небольшим количеством отверстий
- Короткие профили с частыми разрезами
- Толстый высокопрочный материал
- Плотные паттерны слотов
- Продукция, требующая ручного контроля
- Профили, требующие частой смены
Матрица емкости более полезна, чем одна конечная скорость.
Измерение потерь производства
Фабрики должны собирать достаточно информации, чтобы определить наибольшую возможность улучшения.
| Метрический | Что показывает | Рекомендуемая единица |
|---|---|---|
| Квалифицированный выпуск | Принятое производство | Штук в смену |
| Механическая скорость | Движение валика | Метров в минуту |
| Фактическая средняя скорость | Полная эксплуатационная производительность | Метров в минуту |
| Доступность | Время, доступное для производства | Процент |
| Время переключения | Потеря времени между продуктами | Минуты |
| Время смены катушки | Эффективность замены материала | Минуты |
| Настройка лома | Материал потерян при корректировке | Метры или килограммы |
| Частота отбраковки | Потеря качества | Процент |
| Цикл перфорации | Ограничение обработки отверстий | Секунды на продукт |
| Цикл резки | Ограничение разделения длины | Секунды на разрез |
| Незначительные остановки | Повторные перерывы | Счет и минуты |
| Задержка штабелирования | Ограничение обработки выхода | Минут за смену |
НИСТ Репозиторий показателей устойчивого производства отражает более широкую важность измеримых производственных показателей. фабрика по производству фотоэлектрических кронштейнов должна выбирать показатели, которые приводят к конкретным действиям по производству и эффективности использования ресурсов.
Как найти настоящее узкое место
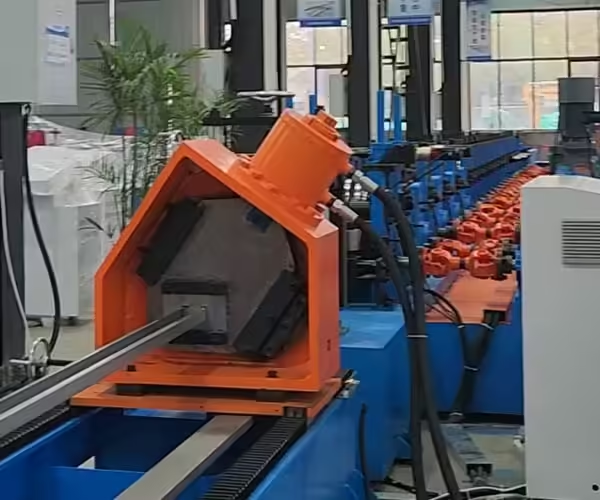
Шаг 1: Выберите один репрезентативный продукт
Запишите чертеж профиля, материал, длину, рисунок отверстий и требуемое качество.
Шаг 2: Время каждой повторной операции
Мера:
- Кормление
- Штамповка
- Формирование
- Резка
- Удаление продукта
- Штабелирование
Шаг 3: Запишите все остановки
Включите как крупные простои, так и незначительные перерывы.
Шаг 4: Раздельное хорошее и отбракованное производство
Не считайте переработку или бракованные детали квалифицированным результатом.
Шаг 5: Определите ограничение
Ищите:
- Самый медленный повторяющийся цикл
- Самая частая остановка
- Самый большой общий простой
- Основной источник дефектов
- Самая длинная задача переключения
Шаг 6: Улучшите одно ограничение
Увеличение скорости в нескольких областях одновременно может затруднить интерпретацию результатов. сначала улучшите подтвержденное узкое место, а затем снова измерьте всю линию.
Приоритеты улучшения по симптомам
| Производственный симптом | Вероятный приоритет |
|---|---|
| Линейные паузы при каждом рисунке лунок | Цикл штамповки и кормления |
| Формообразователь рулона ждет резака | Метод резки или синхронизация |
| Длинная остановка на конце каждой катушки | Обработка катушек или соединение полос |
| Чрезмерный пробный материал после переналадки | Стандартизация настройки |
| Профили собираются на выходе | Прием и штабелирование |
| Выходной сигнал высок, но отторжение увеличивается | Качество и стабильность процесса |
| Частые короткие сигналы тревоги | Анализ датчиков, лома или кормления |
| Техническое обслуживание занимает слишком много времени | Планирование доступа и запасных частей |
| Разные сдвиги дают разные результаты | Обучение и контроль рецептов |
| Производительность сильно меняется в зависимости от продукта | Планирование по конкретному продукту |
Автоматизация не устраняет автоматически узкие места
Автоматизация полезна, когда она устраняет измеримое ограничение.
Примеры включают:
- Двухголовочный декоилер для частой смены катушек
- Сервопитание для переменных рисунков отверстий
- Летающая резка для коротких повторяющихся продуктов
- Автоматическая укладка длинномерных профилей большого объема
- Управление рецептами при частых переключениях
- История тревог для повторных незначительных остановок
- Мониторинг срока службы инструмента для обслуживания штамповки
Однако добавление автоматизации к нестабильному процессу может увеличить сложность без улучшения квалифицированной производительности.
Перед добавлением оборудования подтвердите:
- Текущее узкое место
- Ожидаемое сокращение времени
- Ассортимент продукции
- Требования к интерфейсу
- Возможность обслуживания
- Обучение операторов
- Метод приемки
Заводское приемочное тестирование на выход
Приемочные испытания на заводе должны проверять как качество, так и мощность.
В тесте следует использовать
- Согласованный материал
- Представительский профиль
- Реальный рисунок дыр
- Требуемая длина продукта
- Нормальные настройки строки
- Согласованный метод проверки
Рекорд:
- Непрерывное время работы
- Всего штук
- Квалифицированные фигуры
- Отвергнутые куски
- Незначительные остановки
- Причины тревоги
- Цикл перфорации
- Цикл резки
- Средняя скорость
- Состояние оснастки
- Стекирование производительности
Испытание только валкообразователя без необходимых циклов штамповки и резки не демонстрирует полнолинейной производительности.
Дополнительные сведения о полной обработке катушки см Стальные машины для обработки катушек для фотоэлектрических кронштейнов.
Информация, необходимая для проверки потенциала
Поставщик машин или команда инженеров нуждаются в
- Рисунки профиля
- Материальный сорт
- Толщина материала
- Вес катушки
- Длины продукта
- Выкройки отверстий
- Количество партии
- Количество смен
- Частота переключения
- Текущее время цикла
- Рекорды простоев
- Рекорды отказов
- Существующий макет
- Метод штабелирования
- Целевой выход
Без этой информации рекомендации по улучшению потенциала остаются общими.
Заключение
Линии формования кренов фотоэлектрических кронштейнов теряют производительность, когда полный производственный цикл медленнее или менее стабилен, чем заявленная скорость формования.
Пробивка, резка, замена рулонов, переналадка, дефекты, незначительные остановки и штабелирование часто сокращают квалифицированное производство. Наиболее эффективное улучшение начинается с измерения каждой повторяющейся операции и выявления истинного узкого места.
Заводы должны отслеживать квалифицированные детали в смену, наличие, время переключения, настройку лома, процент брака и причины остановки. улучшение самого медленного или наименее стабильного процесса создает большую ценность, чем увеличение скорости оборудования, которое уже ожидает другой операции.
Джинболида предоставляет машины для формования фотоэлектрических кронштейнов, пробивая оборудование и вспомогательная автоматизация для полных производственных линий решений Производители могут представить чертежи продукции, данные цикла, заводские схемы и цели вывода через Контактная страница Джинболида для оценки потенциала по конкретным направлениям.
Часто задаваемые вопросы
Почему фактическая производительность профилирования рулона ниже номинальной?
Номинальная скорость часто описывает только секцию ролика. фактический выход также включает в себя штамповку, резку, замену рулона, переналадку, проверку, время простоя и штабелирования. прочность материала и плотность отверстий также изменяют производительность. квалифицированные готовые детали за смену обеспечивают более реалистичную меру, чем максимальные метры в минуту.
Какое узкое место наиболее распространено при формовании кренов фотоэлектрических кронштейнов?
Для каждой линии нет единого узкого места. плотные рисунки отверстий часто делают пробивку ограничения, в то время как короткие продукты могут быть ограничены резкой. длинные профили могут быть ограничены ручной укладкой. для определения самой медленной повторяющейся операции требуется исследование времени с использованием реального профиля, материала и рисунка отверстий.
Как фабрике рассчитывать квалифицированные производственные мощности?
Начните с теоретических частей, основанных на длине продукта и скорости линии, затем учитывайте наличие, фактические эксплуатационные характеристики и скорость качества. Включите изменения катушки, настройку, проверку, незначительные остановки и бракованные продукты. емкость следует рассчитывать отдельно для репрезентативных продуктов, поскольку их циклы штамповки и резки различаются.
Может ли автоматическая укладка значительно улучшить выход линии?
Автоматическая укладка может улучшить вывод, когда операторы не могут удалить и выровнять профили так быстро, как линия производит их. Это особенно ценно для длинных, тяжелых или больших объемов продукции. перед добавлением укладчика, измерить, как часто прием вызывает замедления и подтвердить, что предлагаемая система поддерживает каждый профиль геометрии.
Как можно сократить время переналадки без замены машины?
Подготовьте инструменты, материал, чертежи, рецепты и контрольные инструменты перед остановкой линии. Запишите проверенные настройки для каждого продукта, определите местоположение инструментов и стандартизируйте последовательность перехода. Измерьте от последнего квалифицированного старого продукта до первого квалифицированного нового продукта, поэтому установка и одобрение первой статьи включены.
 Russian
 English
 Arabic
 Spanish
 French