
poinçonneuse à support photovoltaïque : précision du trou de commande
Table des matières
Introduction
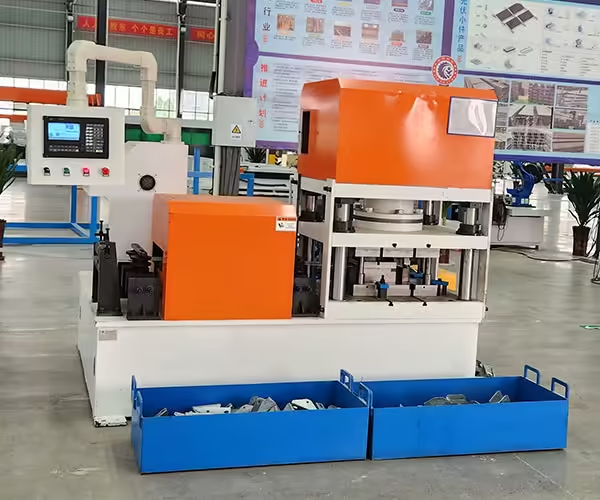
Un profil de montage photovoltaïque peut avoir les dimensions correctes du canal en C ou du canal en U et devenir encore difficile à assembler si ses trous de montage sont mal positionnés Pour les longs rails de support solaire contenant des dizaines de trous ronds, des fentes allongées, des ouvertures de connexion ou des trous latéraux, la précision du poinçonnage est donc tout aussi importante que la précision de la formation du profil.
Le défi est que la précision du trou ne dépend pas uniquement de la matrice de poinçonnage.
UN poinçonneuse à support PV doit coordonner le positionnement du matériau, l'alimentation en servo, la tension de la bande, le serrage, le jeu de matrice, la séquence de poinçonnage, le retour du codeur, la résistance du matériau, la température, la position de coupe, de nombreuses lignes de production, le processus de formage du rouleau en aval.
Cela devient de plus en plus important à mesure que la fabrication photovoltaïque dessert un plus large éventail de marchés et de formats de projets. L’AIE PVPS a indiqué qu’environ 698 GW de nouvelle capacité photovoltaïque ont été installés dans le monde en 2025 et que 39 pays ont installé au moins 1 GW au cours de l’année, renforçant ainsi la diversification continue du déploiement photovoltaïque.
Pour les fabricants de supports, davantage de marchés peuvent signifier davantage de dimensions de profil, d'interfaces de montage, de modèles de trous et d'exigences spécifiques au projet.
La question la plus utile n'est donc pas simplement la suivante
Quelle est la précision de la poinçonneuse ?
Il s'agit de:
Comment le système de production complet empêche-t-il l’accumulation d’erreurs de position des trous du premier trou au dernier trou du support photovoltaïque fini ?
Ce guide explique d'où proviennent ces erreurs et quels équipements les acheteurs doivent vérifier avant de sélectionner un système de poinçonnage de support photovoltaïque.
Pourquoi la précision des trous est importante dans la production de supports photovoltaïques
Les structures de montage photovoltaïques connectent de nombreux composants individuels.
Selon la conception du système, des trous et des fentes peuvent être utilisés pour :
- liaisons ferroviaires,
- publier des connexions,
- attache de pannes,
- appareils orthodontiques,
- pinces de montage,
- attaches,
- plaques de connexion,
- réglage de la hauteur,
- et positionnement d'installation.
Le ministère américain de l'Énergie décrit les structures de montage photovoltaïque comme des systèmes stables et durables qui doivent supporter des réseaux tout en résistant aux conditions extérieures, notamment au vent et à la corrosion, sur de longues périodes de service.
La conception structurelle exacte est déterminée par l'ingénieur du système de montage, mais le processus de fabrication doit encore reproduire cette conception de manière cohérente.
Une fente de montage positionnée à plusieurs millimètres de son emplacement prévu peut affecter la façon dont les composants s'alignent pendant l'assemblage.
Cela devient particulièrement important lorsque plusieurs supports produits sur des machines différentes ou à des moments différents doivent rester interchangeables.
La précision du trou est supérieure à une mesure
Lorsque vous discutez de la précision du poinçonnage, plusieurs dimensions différentes doivent être séparées.
Taille du trou
Le diamètre réel d'un trou rond ou la largeur et la longueur d'une fente.
Emplacement local
La distance entre deux trous voisins.
Position cumulée
La relation entre le premier trou et une caractéristique beaucoup plus éloignée le long du profil.
Position transversale
La distance entre le trou et la ligne médiane ou le bord latéral du profil.
Distance de fin
La distance entre un trou et l'extrémité coupée finale.
Position trou à coude
L'emplacement d'un élément perforé par rapport à la géométrie finie du canal C ou du canal U.
Une machine peut bien fonctionner dans une catégorie tout en créant des problèmes dans une autre.
Par exemple, chaque pas adjacent peut sembler acceptable tandis que le dernier trou s'éloigne progressivement de la position prévue car de petites erreurs d'alimentation se sont accumulées sur l'ensemble du profil.
Les dimensions de poinçonnage les plus importantes
| Mesure | Ce qu'il contrôle | Source d'erreur typique |
|---|---|---|
| Diamètre du trou | Coupe-fixation | Condition coup de poing/matrice |
| Largeur de fente | Compatibilité connexion | Usure et dégagement des outils |
| Longueur de la fente | Plage d'ajustement | Condition d'outillage |
| Pas de trou | Espacement local | Servo-alimentation |
| Position cumulée des trous | Alignement de l'ensemble du profil | Accumulation alimentaire |
| Position transversale | Centrer sur tout le profil | Suivi de bande |
| Distance finale | Relation d'assemblage | Synchronisation de la coupure |
| Distance trou à coude | Géométrie de connexion terminée | Poinçonnage + roll forming |
| Hauteur du trou latéral | Assemblage multiface | Positionnement du profil |
Une bonne poinçonneuse à support photovoltaïque doit donc être évaluée par rapport au dessin fini réel plutôt qu'à une seule valeur de précision de titre.
Comment l'alimentation servo contrôle la position du trou
L'alimentation servo est couramment utilisée pour positionner la bandelette avant le poinçonnage.
Le programme de production peut définir une séquence telle que
alimentation 100 mm → poinçon → alimentation 50 mm → poinçon → alimentation 200 mm → poinçon
Le servomoteur contrôle le mouvement du chargeur en fonction de la commande programmée.
Cela offre une flexibilité bien supérieure à celle de s'appuyer uniquement sur un pas mécanique fixe.
Cependant, le moteur déplaçant le chargeur d'une distance programmée ne prouve pas automatiquement que la bande d'acier se déplace exactement de la même distance.
Le mouvement matériel réel peut encore être influencé par :
- roller,
- pression d'alimentation,
- tension de bobine,
- surface matérielle,
- épaisseur de la bande,
- accélération,
- résistance de guidage,
- et l'usure mécanique.
Pour cette raison, la précision du servo et la précision du trou fini sont liées mais ne doivent pas être traitées comme des spécifications identiques.
Pourquoi les petites erreurs d’alimentation peuvent devenir des problèmes importants
Considérons un profil simplifié contenant 40 pas de trous répétés.
Si chaque cycle d'alimentation diffère légèrement du mouvement prévu et que la machine fait toujours référence à la position précédente, l'erreur peut s'accumuler.
Une très petite variation qui semble insignifiante entre deux trous voisins peut devenir plus sensible entre :
premier trou → dernier trou
C'est pourquoi les longs rails photovoltaïques devraient être évalués en utilisant à la fois des dimensions locales et à longue portée.
Par exemple, l'inspection de la qualité peut comparer
- Trou 1 au trou 2
- Trou 10 au trou 11
- Trou 1 au trou 20
- Trou 1 au trou 40
- Trou 1 à extrémité coupée finie
Cela donne une idée beaucoup plus claire de la question de savoir si le processus contient une erreur cumulative.
Référencement absolu par rapport à l'alimentation incrémentielle répétée
Les systèmes de production peuvent notamment réduire les erreurs cumulées en contrôlant les caractéristiques importantes à partir de références définies plutôt qu'en permettant à chaque position ultérieure de dépendre entièrement de tous les cycles d'alimentation précédents.
La méthode de contrôle exacte dépend de la conception de la machine.
Le principe est que les caractéristiques critiques doivent être liées à des positions de données significatives telles que :
- démarrage du produit,
- position mesurée du matériau,
- référence de l'encodeur,
- ou un autre point de référence vérifié.
Pour les acheteurs, cela conduit à une question importante :
Comment la machine contrôle-t-elle l'erreur de positionnement cumulative sur un long support PV ?
N'acceptez pas seulement une réponse sur la résolution du servomoteur.
Demandez comment le système complet de positionnement des matériaux est vérifié.
Les commentaires de l'encodeur peuvent améliorer la surveillance
Un encodeur peut être utilisé pour mesurer le mouvement au sein du système de production.
Selon la conception, il peut surveiller :
- rotation du chargeur,
- mouvement des roues de mesure,
- voyage matériel,
- ou position du profil en aval.
Les informations sur l'encodeur peuvent aider le système de contrôle à comparer le mouvement commandé avec le mouvement mesuré.
Cependant, l’installation du codeur elle-même est importante.
Par example, une roue de mesure peut fournir des informations inexactes si elle : X peut être un organe de mesure, un organe de mesure, un organe de mesure, un organe de mesure, un organe de mesure
- glissades,
- perd contact,
- devient contaminé,
- porte,
- ou est mal pressé contre la bande.
Le dispositif de rétroaction devrait donc être testé dans des conditions matérielles réelles plutôt que uniquement lors d'une mise en service à vide.
La pression du rouleau d'alimentation doit être contrôlée

Les rouleaux d'alimentation servo ont besoin d'une force de contact suffisante pour déplacer le matériau de manière cohérente.
Une pression trop faible peut permettre le glissement de la bande.
Une pression trop importante peut créer d'autres problèmes, notamment avec les matériaux galvanisés ou revêtus.
Une pression excessive peut contribuer à
- marquage de surface,
- déformation locale,
- usure des rouleaux,
- et charge d'entraînement inutile.
Si la bande glisse de manière répétée, l'augmentation de la pression ne doit pas être la seule étape de dépannage.
Les opérateurs doivent également inspecter :
- résistance de décoiler,
- paramètres de niveleur,
- boucle de bande,
- contamination de surface,
- état du rouleau,
- et accélération.
L'alimentation stable dépend de toute la section d'entrée.
La tension de la bobine peut affecter la position du poinçonnage
Le chargeur doit positionner la bande, mais l'équipement en amont peut influencer la difficulté de ce positionnement.
Si le servomoteur tire continuellement fortement contre le décoreur ou le niveleur, le mouvement réel du matériau peut devenir moins reproductible.
Une chaîne de production stable devrait donc gérer le matériel entre :
décoiler → nivellement → tampon/boucle → alimentation servo → poinçonnage
selon son architecture d'équipement.
Le servo doit contrôler le positionnement plutôt que de combattre les tensions imprévisibles en amont à chaque coup.
Pour les modèles de trous de haute précision, cette relation devient particulièrement importante.
Contrôles de suivi de bande Position du trou transversal
Le positionnement longitudinal n’est qu’une partie de la précision des trous.
La bande doit également rester correctement centrée sur sa largeur.
S'il se déplace latéralement avant d'entrer dans la matrice, le trou peut se déplacer par rapport à la ligne médiane du profil fini.
Cela peut produire:
- distance inégale des bords,
- emplacements décentrés,
- position incorrecte du connecteur,
- et supports finis asymétriques.
Les guides d'entrée doivent donc maintenir la position de la bande sans forcer le matériau de manière agressive contre un côté.
Si la bande appuie continuellement contre un guide, les opérateurs doivent vérifier l'état de la ligne centrale amont et de la bobine.
La variation de largeur du matériau peut ressembler à une erreur de poinçonnage
Supposons qu'un trou soit percé dans une position parfaitement cohérente par rapport à la ligne médiane de la machine.
Si la largeur de la bande entrante change, la distance entre ce trou et le bord du matériau change également.
Un inspecteur mesurant à partir du bord de la bande peut alors signaler une erreur de position du trou.
La poinçonneuse elle-même n'a peut-être pas bougé.
Cela illustre pourquoi les données dimensionnelles doivent être définies clairement.
Les fabricants doivent préciser si la position du trou est contrôlée à partir de :
- bande centrale,
- un bord de référence,
- bord de profil fini,
- centre web,
- ou une autre donnée.
Les méthodes de mesure doivent correspondre au dessin du produit.
Le dégagement du poinçon et de la matrice affecte la qualité du trou
La précision de la position n'a plus de sens si le trou lui-même est mal formé.
Le dégagement du poinçon et du dé influence le processus de cisaillement.
Une autorisation inadaptée peut contribuer à
- bavure excessive,
- mauvaise qualité de bord,
- usure accélérée des outils,
- charge de poinçonnage élevée,
- et géométrie irrégulière des trous.
Le jeu approprié dépend des caractéristiques du matériau et de la conception de l'outillage.
Il convient donc de l'établir pour les précisés
- qualité de l'acier,
- épaisseur,
- revêtement,
- et caractéristique géométrie.
Le passage à un acier plus résistant ou plus épais peut justifier de revoir les conditions de poinçonnage plutôt que de supposer que la configuration précédente reste optimale.
L'acier à haute résistance modifie les conditions de poinçonnage
Les fabricants de supports photovoltaïques doivent de plus en plus penser au-delà de la seule épaisseur du matériau.
Deux bandes de même épaisseur nominale peuvent présenter des propriétés mécaniques différentes.
Un matériau à plus haute résistance crée généralement des exigences plus élevées en matière de force de poinçonnage et d'outillage.
La ligne devrait donc être spécifiée à l'aide de
qualité du matériau + épaisseur + périmètre du trou + nombre de poinçons simultanés
plutôt que l'épaisseur seule.
Cela devient particulièrement important avec les systèmes multi-stations où plusieurs fonctionnalités peuvent être traitées au cours d'un cycle.
Une machine capable de percer un trou rond dans un acier donné n'a pas automatiquement la même marge de procédé lorsque plusieurs fentes longues sont poinçonnées simultanément.
Les longues fentes sont plus exigeantes que les simples trous ronds
Les profilés photovoltaïques contiennent fréquemment des fentes allongées car ils assurent le réglage de l'assemblage.
Une fente introduit plusieurs dimensions de qualité :
- largeur,
- longueur,
- rayon d'extrémité,
- orientation,
- position longitudinale,
- et position transversale.
Le périmètre de coupe plus grand peut également affecter la charge de poinçonnage par rapport à un petit trou rond.
Si l'outillage à fente s'use, les fabricants peuvent voir
- bavure plus grande,
- mauvaises extrémités de fente,
- changement dimensionnel,
- ou une force de poinçonnage croissante.
Lorsque vous comparez un équipement de poinçonnage de support photovoltaïque, fournissez les véritables dessins de trous et de fentes plutôt que de simplement indiquer le nombre de stations de poinçonnage requis.
Pourquoi plus de stations de poinçonnage ne signifient pas automatiquement un meilleur équipement
JBLDIE Équipement de poinçonnage de racks photovoltaïques solaires la gamme comprend des configurations de poinçonnage à trois, six et neuf stations pour différentes exigences de traitement.
Le nombre de stations doit suivre la complexité du produit.
Une machine à trois postes peut suffire lorsqu'un support nécessite un ensemble limité de motifs de trous répétés.
Davantage de stations deviennent utiles lorsque le composant contient :
- plusieurs types de trous,
- différents groupes de machines à sous,
- plusieurs surfaces de traitement,
- ou des séquences plus compliquées.
Neuf stations ne sont pas automatiquement supérieures à trois stations.
Les stations inutilisées ajoutent de la complexité à l'équipement sans augmenter la valeur réelle de la production.
Le dessin du produit doit déterminer l'architecture de poinçonnage.
Lorsque le poinçonnage multi-stations ajoute une valeur réelle
Un système multi-stations devient précieux lorsque différents outils peuvent rester installés et prêts pour plusieurs spécifications de parenthèses.
Cela peut réduire les changements répétés de matrice.
Par exemple, des stations distinctes peuvent être configurées pour :
- trous de montage ronds,
- fentes allongées,
- trous de connecteur,
- trous latéraux,
- et des fonctionnalités spéciales du projet.
La recette de production peut alors activer les opérations requises.
Cela peut prendre en charge les usines qui basculent régulièrement entre plusieurs spécifications de parenthèses photovoltaïques associées.
Toutefois, les acheteurs doivent se demander si les stations inutilisées créent des limitations supplémentaires en matière de manutention ou de cycle.
La machine doit rester efficace pour les produits simples et complexes.
Le produit de poinçonnage le plus lent doit être inclus dans la planification des capacités
Une erreur courante consiste à calculer la capacité de production en utilisant la tranche la plus simple.
Considérons deux canaux C de six mètres.
Canal A
Contient 12 trous simples.
Canal B
Contient 50 trous et fentes en utilisant plusieurs stations.
La longueur de formage est identique.
La charge de travail de poinçonnage ne l’est pas.
Le canal B peut déterminer le véritable goulot d’étranglement de la production.
Les acheteurs d'équipements devraient donc identifier
- le plus grand nombre de trous,
- motif le plus complexe,
- matériau le plus solide,
- matériau le plus épais,
- et la taille de lot la plus courte
avant d'estimer la sortie pratique de la ligne.
Le temps de cycle doit être mesuré par produit fini
La vitesse d'alimentation maximale peut être utile, mais le temps de cycle de la partie finie donne une image de production plus claire.
Un cycle complet de poinçonnage peut comprendre
- nourrir,
- décélération,
- positionnement,
- serrage le cas échéant,
- frappez,
- retour de poinçon,
- libération des déchets,
- flux suivant.
Pour les produits complexes, cette séquence se répète de nombreuses fois.
Le calcul de production doit utiliser la séquence complète plutôt que la vitesse de déplacement de l'axe d'asservissement seul.
Poinçonnage avant formage du rouleau
De nombreuses lignes de production de supports photovoltaïques perforent une bande plate avant le formage.
Cela offre plusieurs avantages.
Le matériau plat est facile à supporter.
Les outils de poinçonnage ont un accès simple.
Les déchets peuvent être retirés avant que la bande n'atteigne les rouleaux de formage.
L'alimentation servo peut également coordonner plusieurs modèles longitudinaux différents.
Une séquence typique peut être :
décoilage → nivellement → alimentation servo → poinçonnage → formage au rouleau → découpe
Cette configuration peut être particulièrement performante pour une production à canal C et U à grand volume.
Cependant, la position finale du trou doit toujours être inspectée après le formage.
Pourquoi la formation peut changer la relation entre les trous percés
Supposons qu'une fente soit poinçonnée à proximité d'un futur virage.
Lorsque la bande est pliée ultérieurement :
- le matériau environnant se déplace,
- la surface change d'orientation,
- le retour de printemps se produit,
- et la géométrie du profil fini se développe.
Le trou peut rester exactement à l'endroit où il a été percé dans la bande, mais sa relation avec les dimensions finales du canal C peut changer.
C'est pourquoi l'inspection finie devrait mesurer
position du trou par rapport au profil terminé
au lieu de compter uniquement sur :
position de la bande plate avant le formage.
Plus un trou est proche d'une zone de courbure ou de déformation, plus cela devient important.
Le post-poinçonnage utilise une référence différente
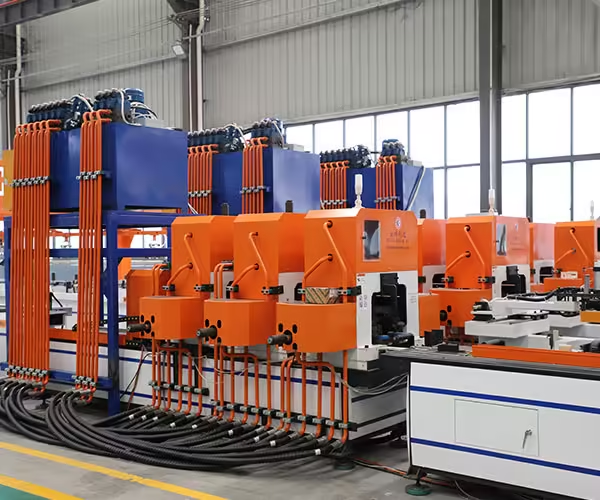
Certains composants photovoltaïques peuvent être perforés après leur formation.
Cela permet à l'outillage de référencer plus directement la section tridimensionnelle finie.
Cependant, cela introduit d’autres défis.
Le dispositif de poinçon doit soutenir le profilé sans l'écraser.
L'accès aux outils peut être limité par :
- brides,
- lèvres,
- canaux profonds,
- et caractéristiques à proximité.
La meilleure solution dépend du produit.
Le pré-poinçonnage n'est pas automatiquement meilleur car il est plus facile.
Le post-poinçonnage n'est pas automatiquement meilleur car il fait référence à la dernière section.
Les dessins et le volume de production doivent déterminer la séquence.
Le poinçonnage des trous latéraux nécessite un positionnement stable du profil
Certains supports contiennent des trous sur plus d'une surface.
Par example, un canal C formé peut nécessiter
- trous de toile,
- trous de bride,
- ou des fonctionnalités de connexion latérale.
Lors du poinçonnage d'un profilé formé, la machine doit établir une position tridimensionnelle reproductible.
Une petite variation dans:
- ouverture du canal,
- angle de bride,
- twist,
- ou position de soutien
peut changer l'endroit où le poinçon latéral entre en contact avec le profil.
Cela signifie que la précision de formation et la précision de poinçonnage deviennent directement connectées.
Un profil amont instable rend plus difficile un poinçonnage multiface précis.
Les composants du connecteur nécessitent une stratégie de poinçonnage différente
Tous les composants de support photovoltaïque ne sont pas des rails longs.
Les structures de montage utilisent également des structures plus petites :
- connecteurs,
- crochets,
- assiettes,
- et assembler des composants.
Ces pièces peuvent nécessiter un poinçonnage, une découpe et un pliage au cours d'un cycle de production plus court.
Le portefeuille d'équipements photovoltaïques pour supports de JBLDIE comprend des équipements de traitement de connecteurs en plus des systèmes de formage à profil long. Son plus large Machine de formage de supports solaires photovoltaïques la catégorie comprend à la fois les équipements de profilage C/U et les machines liées aux connecteurs.
Les profils longs et les petits composants ne doivent donc pas toujours partager la même stratégie de production.
La séparation de ces processus peut améliorer l'équilibre des lignes lorsque leurs exigences de cycle sont très différentes.
La synchronisation des coupes affecte la position en bout de trou
Même si chaque trou est correctement positionné par rapport au matériau, un support fini peut toujours échouer dans son dessin si le couteau sépare le profilé dans la mauvaise position.
Considérons un profil nécessitant :
50 mm du premier trou à l'extrémité avant
50 mm du dernier trou à l'extrémité arrière
Le poinçonnage et la découpe des trous partagent désormais la même chaîne dimensionnelle.
Si la fraise dérive de plusieurs millimètres, le motif du trou apparaît décalé par rapport à la pièce finie.
Pour cette raison, les distances d'extrémité doivent être mesurées après la coupe.
Le processus de dépannage doit faire la distinction entre
- poinçonnage incorrect,
- alimentation incorrecte,
- et une coupe incorrecte.
L'encodeur et la référence de coupe doivent être coordonnés
Certaines lignes utilisent des informations de positionnement distinctes pour le poinçonnage et la coupe.
D'autres utilisent des données partagées sur la position du matériau.
Quelle que soit l'architecture sélectionnée, les deux systèmes nécessitent une référence dimensionnelle cohérente.
Sinon, le motif du trou peut rester stable tandis que la distance finale finie varie.
La mise en service devrait donc inclure plusieurs produits connus :
- position du premier trou,
- position du dernier trou,
- longueur hors tout,
- et allocation de coupure.
Cela teste si le poinçonnage et la découpe fonctionnent comme un seul système de production coordonné.
Prévenir les erreurs de trou cumulatif
Une stratégie de contrôle pratique peut comprendre plusieurs couches.
Vérifiez le matériel entrant
Vérifiez la largeur, l'épaisseur, la qualité et l'état de la bande.
Stabiliser la Section d'entrée
Évitez une tension excessive en amont ou un mouvement incontrôlé de la bande.
Réglez correctement la pression du chargeur
Empêcher le glissement sans marquer ni déformer la bande.
Vérifier le mouvement servo
Comparez le mouvement programmé aux dimensions finies réelles.
Utiliser les commentaires de position
Surveiller le mouvement du matériau à l'aide d'un codeur ou de systèmes de mesure appropriés.
Contrôlez l’état de l’outill
Empêcher l'usure du poinçon de changer les dimensions des trous.
Inspectez la position à longue portée
Mesurez les relations du premier au dernier trou, pas seulement le pas voisin.
Coordonner la coupe
Vérifiez le motif du trou contre les extrémités coupées finies.
Mesurer après le formage
Confirmez le support final plutôt que seulement la bande plate.
Cette approche en plusieurs étapes est plus fiable que de tenter de résoudre chaque problème grâce à l'étalonnage de l'asservissement.
Une table de dépannage pratique de précision des trous
| Symptôme | Cause possible | Premier contrôle |
|---|---|---|
| Chaque trou se déplaçait également | Données incorrectes ou position de départ | Produit zéro/référence |
| Le pitch varie aléatoirement | Glissement de bande ou instabilité de la mangeoire | Servo-alimentateur et tension |
| L'erreur augmente le long du profil | Erreur d'alimentation cumulée | Mesure d'alimentation à longue distance |
| Les trous se déplacent latéralement | Suivi de bande | Guides et ligne médiane |
| Modifications de la taille du trou | Punch/die wear | Condition d'outillage |
| Burr augmente | Dégagement ou usure de l'outil | Frapper et mourir |
| Fente déformée après formage | Trop près pour plier | Inspection du profil fini |
| Premier trou correct, dernier trou faux | Accumulation alimentaire | Logique codeur/référence |
| Modèle de trou correct, distance de fin erronée | Erreur de coupure | Synchronisation du coupeur |
| Les trous latéraux varient | Position du profil instable | Formage et montage |
| L'erreur commence après le changement de bobine | Matériel/état d'alimentation | Nouvelle spécification de bobine |
Comment dépanner l'erreur cumulative
Lorsque les derniers trous d'un profilé dérivent mais que le premier trou reste correct, ne réglez pas immédiatement la filière.
La matrice détermine la forme du trou.
Le problème est plus probablement lié au positionnement du matériau.
Commencez par produire plusieurs pièces en utilisant le même programme.
Mesurer l'erreur à plusieurs endroits :
- 500 mm,
- 1 000 mm,
- 2 000 mm,
- 4 000 mm,
- et position finale.
Si l'erreur augmente de façon cohérente avec la longueur, enquêtez sur ce qui suit
- calibrage servo,
- état des roues de mesure,
- bordereau d'alimentation,
- retour de l'encodeur,
- et logique contrôle-référence.
Si l'erreur apparaît de façon aléatoire plutôt que progressive, inspectez le mouvement du matériau et la stabilité mécanique.
La répétabilité et la précision ne sont pas les mêmes
Une machine peut être répétable mais inexacte.
Par exemple, chaque profil fini peut placer la première fente exactement à 3 mm de la position prévue.
Il s'agit d'un problème d'étalonnage ou de référence.
Une machine peut également être précise en moyenne mais peu reproductible.
Un profil peut être +2 mm, le suivant -2 mm et le suivant +1 mm.
Cela suggère une instabilité des processus.
L'acceptation des équipements doit donc évaluer les deux :
précision
À quel point le résultat moyen est proche de la cible.
et
répétabilité
De quelle manière plusieurs parties reproduisent systématiquement le même résultat.
Un seul échantillon parfait ne peut pas démontrer la répétabilité.
Plusieurs profils consécutifs doivent être mesurés
Pendant la FAT ou la mise en service, n'inspectez pas qu'un seul support.
Produire plusieurs composants finis consécutifs.
Mesurer:
- position du premier trou,
- emplacements internes sélectionnés,
- position finale du trou,
- distance de fin,
- longueur coupée,
- position transversale,
- et dimensions pertinentes du profil.
Si toutes les pièces présentent presque le même écart, un étalonnage peut être nécessaire.
Si les écarts varient considérablement d’une pièce à l’autre, la stabilité du processus doit être étudiée.
Cette distinction permet de gagner du temps lors du dépannage.
FAT devrait utiliser le modèle de trou réel
Une poinçonneuse peut paraître impressionnante lorsqu’elle perce à plusieurs reprises un simple trou.
Ce test fournit des informations limitées si le produit réel de l'acheteur contient :
- plusieurs longues fentes,
- plusieurs diamètres de trous,
- trous latéraux,
- et espacement différent.
Un test d'acceptation d'usine significatif doit utiliser un dessin de produit représentatif.
Les acheteurs devraient proposer l’un des modèles les plus exigeants plutôt que le plus simple.
Le test doit vérifier :
- séquence de poinçonnage,
- alimentation matérielle,
- qualité du trou,
- position cumulée,
- cycle de production,
- et répétabilité des pièces finies.
Ce que les acheteurs devraient demander pendant la FAT
Les questions utiles comprennent notamment
- Quelle est la qualité du matériau utilisée pendant le test ?
- L'épaisseur est-elle représentative d'une production normale ?
- Les emplacements et les groupes de trous réels sont-ils perforés ?
- Comment est établie la première position matérielle ?
- Comment l'erreur cumulative est-elle surveillée ?
- Quel appareil mesure le mouvement réel des matériaux ?
- Combien de profils consécutifs seront inspectés ?
- Comment mesure-t-on la position des trous ?
- Comment synchronise la position de fin de coupe ?
- Que se passe-t-il après un changement de recette de produit ?
Ces questions fournissent des informations plus utiles que de regarder la machine effectuer un court cycle de démonstration.
Trois, six ou neuf stations : commencez par le dessin
Les équipements de poinçonnage de brackets PV sont souvent comparés par le nombre de stations.
Une meilleure méthode de sélection commence par la matrice de trous.
Répertoriez toutes les fonctionnalités requises :
| Fonctionnalité | Produit A | Produit B | Produit C |
|---|---|---|---|
| Trou d'âme rond | ✓ | ✓ | ✓ |
| Longue fente Web | ✓ | ✓ | ✓ |
| Trou latéral | ✓ | ✓ | |
| Grand trou de connecteur | ✓ | ||
| Emplacement alternatif | ✓ | ✓ | |
| Fonctionnalité spéciale du projet | ✓ |
Déterminez ensuite quels outils doivent rester installés simultanément.
Un système à trois stations peut suffire à la première famille de produits.
Davantage de stations deviennent utiles à mesure que la matrice de fonctionnalités s'étend.
La configuration de la machine doit suivre les besoins de production plutôt que l'idée que le plus grand nombre de stations est automatiquement le plus avancé.
Plus de stations peuvent améliorer la flexibilité de changement
La raison la plus forte pour laquelle des stations supplémentaires sont souvent la vitesse de poinçonnage brute.
Il peut s'agir de la disponibilité des outils.
Si plusieurs matrices restent montées sur des postes distincts, la machine peut basculer entre les produits via :
- sélection de programme,
- changements d'alimentation,
- activation de la station,
- et un réglage mécanique limité
plutôt que de retirer et de réinstaller les matrices à chaque fois.
Cela devient précieux pour les usines desservant plusieurs projets solaires avec des lots de production plus courts.
Le bénéfice réel devrait donc être mesuré à travers
dernier produit qualifié A → premier produit qualifié B
pas simplement en comptant les vérins hydrauliques.
La croissance actuelle du marché photovoltaïque augmente la valeur de la flexibilité
L'AIE PVPS a signalé que la capacité photovoltaïque mondiale approchait les 3 TW d'ici fin 2025, tandis que le déploiement continuait de s'étendre sur un plus grand nombre de marchés nationaux.
Cela ne signifie pas que chaque fabricant de supports a automatiquement besoin d’une flexibilité maximale en matière d’équipement.
Les lignes dédiées peuvent rester très efficaces pour les produits stables à grand volume.
Toutefois, les fabricants qui fournissent plusieurs projets ou marchés d'exportation pourraient devoir en gérer davantage
- types de profil,
- modèles de connexion,
- dimensions de la fente,
- longueurs finies,
- et spécifications des matériaux.
Pour ces usines, le poinçonnage programmable et le changement reproductible deviennent stratégiquement plus importants que le nombre maximum de stations seul.
Précision du poinçonnage et protection de surface galvanisée
De nombreux profilés de support photovoltaïques utilisent de l'acier galvanisé.
Le poinçonnage perce la feuille enduite et crée un nouveau bord coupé.
Dans le même temps, l'alimentation et le serrage peuvent marquer la large surface revêtue s'ils ne sont pas contrôlés correctement.
Le Département américain de l'énergie note que l'acier et d'autres composants métalliques des systèmes de rayonnage photovoltaïque peuvent être exposés à la corrosion et que les combinaisons de matériaux et les systèmes de protection doivent être soigneusement examinés dans des environnements difficiles.
Du point de vue de la fabrication, la ligne de poinçonnage doit donc éviter les dommages inutiles au revêtement autour de zones non liées à la coupe prévue.
Vérifier:
- rouleaux d'alimentation,
- pinces,
- guides,
- tables d'appui,
- ferraille,
- et manipulation des produits finis.
La précision du poinçonnage et la qualité de la surface doivent être inspectées ensemble.
L'élimination des déchets peut affecter la fiabilité
Chaque opération de poinçonnage produit du matériau qui doit quitter l'outil en toute sécurité.
Les limaces et débris qui restent autour de la matrice peuvent créer :
- bourrages d'outils,
- marques de surface,
- double poinçonnage,
- alarmes de capteur,
- ou des dommages à l'outillage.
Les profils PV à haute densité de trous génèrent plus de ferraille sur la même longueur de profil.
La gestion de la ferraille doit donc être envisagée lors de la sélection des équipements.
Demander:
- Où vont les limaces ?
- Comment sont-ils libérés ?
- Les déchets peuvent-ils s’accumuler à l’intérieur de la machine ?
- La zone est-elle facile à nettoyer ?
- Les capteurs peuvent-ils détecter une condition anormale de l'outil ?
Un système de poinçonnage fiable nécessite un chemin de déchets tout aussi fiable.
La maintenance des outils doit être basée sur la qualité du produit
Les poinçons et les matrices portent des composants.
La maintenance ne doit pas attendre qu'un outil se casse complètement.
Les pièces finies présentent souvent des signes précoces de détérioration.
Parmi les indicateurs utiles, on peut citer
- bavure croissante,
- modification des dimensions de la fente,
- aspérités,
- un plus grand bruit de poinçonnage,
- charge montante,
- libération incomplète des limaces,
- ou des confitures plus fréquentes.
Les équipes de production peuvent enregistrer les cycles d'outils et les résultats des inspections.
Cela permet de connecter la maintenance préventive avec la qualité réelle des composants.
Gestion des recettes pour plusieurs supports photovoltaïques
Un système de poinçonnage programmable peut stocker différentes recettes de produits.
Une recette peut contenir :
- emplacement du premier trou,
- séquence de trous,
- lancer,
- stations actives,
- longueur coupée,
- quantité de produit,
- et autres paramètres de production.
Cela peut réduire la rentrée manuelle lorsque les produits répétés reviennent.
Cependant, une recette stockée ne doit pas être automatiquement fiable après :
- remplacement d'outillage,
- entretien d'alimentation,
- changement d'encodeur,
- changement matériel,
- ou un réglage majeur de la machine.
Un contrôle de première pièce reste nécessaire.
La répétabilité numérique dépend de la répétabilité mécanique.
La traçabilité peut aider à diagnostiquer les problèmes de trous
Les usines au service de projets exigeants peuvent bénéficier de la connexion des dossiers de production avec les informations sur les matériaux et les machines.
Un enregistrement de production utile peut contenir :
- numéro de bobine,
- qualité matérielle,
- épaisseur,
- recette du produit,
- ensemble d'outils de poinçonnage,
- date de production,
- inspection dimensionnelle,
- et alarmes machine.
Supposons que l’erreur cumulative des trous commence au cours d’un quart de travail.
Les dossiers peuvent aider à déterminer si la question a coïncidé avec
- une nouvelle bobine,
- maintenance d'outils,
- changement de recette,
- réglage du chargeur,
- ou un autre événement.
Les données deviennent utiles lorsqu'elles prennent en charge le dépannage plutôt que de simplement augmenter le nombre de valeurs affichées sur une IHM.
Comment évaluer une machine de poinçonnage de support photovoltaïque
Avant la sélection de l'équipement, les acheteurs doivent préparer des dessins complets du produit.
Demandez ensuite au fournisseur d'expliquer le processus de production autour de ces dessins.
Les questions importantes comprennent :
- Combien de types de trous uniques sont requis ?
- Quels trous peuvent être poinçonnés simultanément ?
- Quelles stations restent installées pendant le changement ?
- Comment mesure-t-on la position du matériau ?
- Comment l'erreur cumulative de flux est-elle contrôlée ?
- Comment le mouvement latéral de la bande est-il contrôlé ?
- Quelle qualité de matériau est incluse dans le calcul de la machine ?
- Comment la force de poinçonnage change-t-elle avec un acier plus résistant ?
- Comment les fentes et les trous ronds sont-ils inspectés ?
- Comment le poinçonnage est-il coordonné avec la coupe ?
- Comment la position finale trou à pli est-elle vérifiée ?
- Comment les déchets sont-ils retirés ?
- Comment les outils sont-ils entretenus ?
- Quel produit représentatif sera utilisé pendant FAT ?
La qualité de ces réponses est plus importante qu’un seul chiffre de précision annoncé.
Quelles informations doivent être fournies avant la configuration de la machine ?
Un ensemble technique complet devrait comprendre
Matériel
Fournir:
- qualité de l'acier,
- limite d'élasticité le cas échéant,
- épaisseur,
- largeur de bande,
- revêtement,
- taille de la bobine.
Dessin de trous
Fournir:
- diamètres des trous ronds,
- dimensions de la fente,
- groupes de trous,
- positions longitudinales,
- positions transversales,
- trous latéraux,
- tolérances.
Profil Fini
Fournir:
- Géométrie du profil C/U/Z,
- virages,
- lèvres,
- largeur finie,
- longueur finie.
Production
Fournir:
- volume annuel,
- taille commune du lot,
- fréquence de basculement,
- temps de cycle requis,
- mix produit attendu.
Qualité
Définir:
- tolérance locale de hauteur,
- exigence de positionnement cumulatif,
- distance de fin,
- taille du trou,
- exigence de bavure,
- et les attentes de surface.
Cela permet au système de poinçonnage d'être conçu autour de la production réelle au lieu d'un nombre de stations générique.
Une liste de contrôle pratique d’acceptation par l’acheteur
Avant d'approuver une poinçonneuse à étrier PV, vérifier :
Alimentation matérielle
La bande se déplace de manière cohérente sans glissement visible ni mouvement latéral incontrôlé.
Qualité des trous
Les trous ronds et les fentes répondent à la forme et à l'état de bord requis.
Emplacement local
Les caractéristiques adjacentes restent dans les conditions convenues.
Position cumulée
L'emplacement des trous à longue portée reste stable.
Position transversale
Les caractéristiques restent correctement centrées par rapport à la donnée de référence.
Position de profil terminée
Les caractéristiques poinçonnées restent correctes après le profilage.
Distance de fin
La fraise sépare le profilé à la position prévue.
Répétabilité
Plusieurs produits consécutifs montrent des résultats cohérents.
Changement
Les recettes stockées et les modifications d'outillage reproduisent correctement le produit suivant.
Surface Qualité
Les alimentateurs, les guides et les outils ne créent pas de dommages inutiles au revêtement.
Retrait des ferrailles
Le poinçonnage des déchets laisse l'outil de manière fiable.
Diagnostic des défauts
Les opérateurs peuvent identifier clairement les erreurs de connexion, de poinçon, de capteur et de positionnement.
Conclusion
UN poinçonneuse à support PV doit être évalué comme un système complet de positionnement et de traitement plutôt que comme une simple presse hydraulique avec plusieurs matrices.
Les trous précis dépendent de la relation entre l'alimentation en servo, le suivi des bandes, la tension du matériau, le retour du codeur, l'état de l'outillage, la séquence de poinçonnage, les propriétés du matériau, le profilage et la découpe finale.
Pour les profils longs de support photovoltaïque, l'erreur cumulée mérite une attention particulière.
Une machine peut produire un pas de trou local acceptable tout en permettant aux trous finaux de dériver par rapport au début du profil Les acheteurs doivent donc mesurer à la fois les dimensions à courte et à longue portée lors de la réception de la machine.
Le nombre de stations de poinçonnage doit également être sélectionné dans la matrice de produits réelle Trois, six ou neuf stations ne créent de la valeur que lorsque les outils installés correspondent aux modèles de trous réels de la famille de supports et réduisent le travail de changement pratique.
À mesure que le déploiement photovoltaïque continue de s'étendre sur davantage de marchés, les fabricants desservant plusieurs projets peuvent bénéficier de plus en plus d'une alimentation programmable, d'une configuration de station flexible, de recettes stockées, d'un changement reproductible et d'une traçabilité de production plus solide.
La sélection du meilleur équipement commence par le dessin du support fini, sans feuille de spécifications de la machine.
FAQ
Qu'est-ce qu'une poinçonneuse à bra
Une poinçonneuse à support photovoltaïque est un équipement utilisé pour créer des trous ronds, des fentes, des ouvertures de connecteur et d'autres fonctionnalités dans les composants de montage photovoltaïques. Il peut fonctionner avec des bandes plates, des profilés formés ou des lignes de production intégrées de profilage.
Quelles sont les causes d’erreur cumulative de position des trous dans les parenth
Les causes possibles incluent l'étalonnage de l'alimentation par servo, le glissement de la bande, l'erreur du codeur, la pression instable de l'alimentateur, la tension en amont, l'usure mécanique ou les problèmes de contrôle-référence. Des mesures à longue portée sont nécessaires pour distinguer l'erreur cumulative de la variation locale du pas.
Une poinçonneuse à neuf postes est-elle meilleure qu'une machine à trois postes ?
Pas automatiquement Le nombre correct de stations dépend du nombre de types de trous, des surfaces de traitement, des variations de produits et des exigences de changement Un produit plus simple peut ne pas bénéficier des stations inutilisées.
Les trous de support PV doivent-ils être percés avant ou après le profilage ?
Les deux approches sont possibles Le pré-poinçonnage permet un accès plus facile à l'outil, tandis que le post-poinçonnage peut référencer plus directement la géométrie du profil fini La séquence correcte dépend de l'emplacement du trou, de la forme du profil, de la tolérance, du volume et de l'accès à l'outillage.
Que doivent tester les acheteurs pendant la machine de poinçonnage de support PV FAT ?
Les acheteurs doivent tester des matériaux représentatifs et des modèles de trous réels tout en vérifiant les dimensions des trous, le pas local, la position cumulée, l'emplacement transversal, la distance de coupe, le cycle de production, la répétabilité et les performances de changement.
Besoin de configurer un équipement de poinçonnage de support photovoltaïque ?
Le système de poinçonnage doit être développé à partir de votre profil de support réel, de votre qualité de matériau, de votre épaisseur, de vos trous ronds, de vos fentes, de vos caractéristiques latérales, de vos exigences de positionnement cumulatives, de votre volume de production et de vos besoins de changement. Contactez JBLDIE pour discuter de vos dessins de brackets photovoltaïques et de vos exigences de poinçonnage.
 French
 English
 Arabic
 Russian
 Spanish