
Tendances d’usine de machines de formage de rouleaux de support photovoltaïques 2027
/Tendances d'usine de machines de formage de rouleaux de support photovoltaïques 2027
Table des matières
Points clés à retenir
- Les lignes de production de supports photovoltaïques passent de machines individuelles à des systèmes de fabrication entièrement connectés.
- La production flexible des canaux C, U et Z deviendra plus importante à mesure que les conceptions de montage solaire continueront de se diversifier.
- Le poinçonnage, la découpe, le formage, la mesure et l'empilement intégrés peuvent réduire le temps de manipulation et améliorer la cohérence.
- Les acheteurs doivent évaluer la sortie utilisable, le temps de changement, la précision du profil, la durée de vie de l'outillage et le support après-vente au lieu de comparer uniquement la vitesse de formage.
- La collecte de données, le diagnostic à distance, la surveillance énergétique et la maintenance préventive deviendront des exigences standard pour les lignes de production avancées.
- L'optimisation des matériaux sera importante car l'acier représente une part majeure du coût et de l'impact environnemental des structures de montage photovoltaïques.
- Une usine de machines de formage de rouleaux de supports photovoltaïques performantes doit fournir une analyse de profil, une conception d'outillage, une intégration de chaîne de production, des tests, une formation et un support technique à long terme.
- La meilleure ligne de production n'est pas nécessairement la machine la plus rapide C'est la ligne qui produit de manière constante des profils qualifiés au coût requis.
Introduction
Le marché photovoltaïque mondial entre dans une nouvelle étape dans laquelle les fabricants de systèmes de montage doivent produire davantage de profils, répondre à des calendriers de livraison plus courts et répondre à des exigences de qualité plus strictes. Selon le Aperçu IEA-PVPS des marchés photovoltaïques mondiaux 2026, 698 GW environ de nouveaux systèmes photovoltaïques ont été installés dans le monde en 2025, portant la capacité installée cumulée à près de 3 TW. Cette expansion continue crée une demande directe de canaux, rails, connecteurs, poteaux, pannes et autres composants de montage solaire en acier.
Cependant, l'augmentation de la demande ne garantit pas automatiquement des profits plus élevés pour les fabricants de tranches Les prix de l'acier, les coûts de main-d'œuvre, la variation du profil, la précision du poinçonnage, le gaspillage de production et les temps d'arrêt des équipements peuvent affecter considérablement le coût de chaque tranche finie.
Pour cette raison, les acheteurs à la recherche d'une usine fiable de machines de formage de rouleaux de support photovoltaïques en 2027 accorderont plus d'attention à la capacité de fabrication complète plutôt qu'à une seule spécification de machine. Ils ont besoin de lignes de production capables de fabriquer des profils précis, de basculer efficacement entre les commandes, de collecter des données d'exploitation et de rester stables pendant de longs quarts de production.
Jinbolida machines de formage de supports solaires photovoltaïques sont conçus pour produire des profilés en C-canal, U-canal, et d'autres profilés métalliques utilisés dans les systèmes de montage solaire Les solutions disponibles peuvent également être combinées avec équipement de poinçonnage de supports photovoltaïques solaires pour créer un processus de production plus continu.
Ce guide explique les principales tendances des chaînes de production de supports photovoltaïques qui devraient façonner les décisions d’achat en 2027.
Qu'est-ce qu'une ligne de production de formage de rouleaux de support photovoltaï
Une ligne de production de formage de rouleaux de support photovoltaïque convertit la bobine métallique en profils structurels utilisés pour supporter les modules photovoltaïques. Les produits courants comprennent les canaux C, les canaux U, les sections Z, les rails de montage, les poteaux, les pannes, les renforts, les pinces et les composants de connexion.
Contrairement aux équipements de cintrage de base, une ligne de profilage façonne la bande progressivement à travers une séquence de postes à rouleaux Chaque poste effectue un changement contrôlé jusqu'à ce que la section transversale requise soit terminée.
Principales étapes de production
Une ligne typique peut comprendre
- Chargement de bobine
- Décoilage
- Nivellement et alimentation
- Servo-mesure
- Poinçonnage ou fente
- Rouleau formant
- Redressage
- Coupe à longueur
- Décharge produit
- Empilage ou collecte automatique
La configuration exacte dépend du dessin du profil, de la résistance du matériau, de la plage d'épaisseur, du motif du trou, de la vitesse cible et du niveau d'automatisation requis.
Section de formation
La section de formage détermine la géométrie finale du profil La conception du rouleau, la rigidité de l'arbre, la séquence de formage, la stabilité de la transmission et la construction du cadre affectent tous la précision dimensionnelle.
Section poinçonnage
La section de poinçonnage crée des trous d'installation, des fentes allongées, des trous de connexion ou des caractéristiques de localisation. Dans une ligne moderne, les données de poinçonnage peuvent être importées via un système de contrôle afin que différents modèles de trous soient produits sans mesure manuelle répétée.
Section de coupe
L'unité de coupe sépare le profilé formé en continu en longueurs finies Selon le projet, la ligne peut utiliser une opération de prédécoupe, de post-coupe, de coupe volante ou d'arrêt à la coupe.
Pourquoi la fabrication de supports photovoltaïques changera en 2027
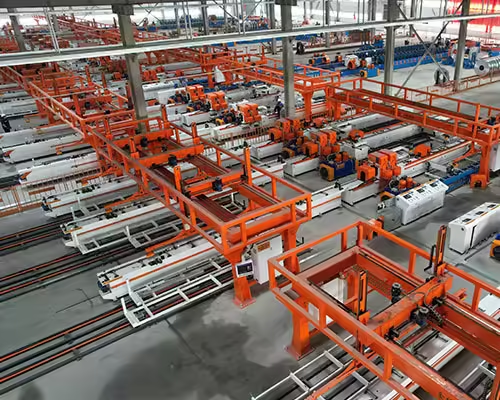
L'orientation du développement des équipements est étroitement liée au marché solaire plus large Le déploiement solaire mondial continue de croître, tandis que les fabricants sont confrontés à des pressions pour améliorer la productivité, la traçabilité et l'efficacité des matériaux.
L'Agence internationale de l'énergie a souligné que l'automatisation a déjà amélioré la productivité du travail dans le cadre de la fabrication solaire. Il a également identifié l’efficacité de la fabrication, la résilience de la chaîne d’approvisionnement et le regroupement industriel comme des facteurs importants dans le développement futur de la fabrication d’énergie propre.
Ces changements influencent également la production du système de montage en aval. On s’attend de plus en plus à ce qu’une usine de machines de formage de rouleaux de supports photovoltaïques comprenne non seulement le formage mécanique, mais également l’automatisation, les données de production, l’utilisation des matériaux et l’intégration en usine.
Volumes de projets plus importants
Les projets solaires à l'échelle des services publics nécessitent de grandes quantités de profils normalisés Un petit écart répété sur des milliers de composants peut créer des problèmes majeurs d'assemblage sur le site du projet.
Plus de Variations de Produits
Les fabricants peuvent recevoir des commandes pour différentes largeurs de profil, hauteurs de bride, dimensions de lèvre, épaisseurs d'acier, espacements de trous et types de revêtement. L'équipement à usage fixe peut devenir un goulot d'étranglement lorsque les spécifications des commandes changent fréquemment.
Une plus grande pression sur les coûts
Les clients continuent de s'attendre à des prix compétitifs des composants En conséquence, les fabricants de supports doivent réduire les rebuts, raccourcir le temps de configuration, contrôler les besoins en main-d'œuvre et améliorer le pourcentage de produits qualifiés.
Tendance 1 : Lignes de production intégrées de supports photovoltaïques
L'une des tendances les plus claires pour 2027 sera la transition des machines indépendantes vers des lignes de production intégrées.
Dans un atelier traditionnel, l'alimentation, le poinçonnage, le formage, la découpe et l'empilement des bobines peuvent être réalisés séparément. Cet agencement nécessite plus de manutention, plus d'opérateurs et plus d'inventaire de travail en cours.
Un système intégré connecte ces opérations via une structure de contrôle coordonnée.
Des processus séparés à la production continue
La production continue réduit les chargements et les positionnements répétés Le matériau peut passer de la bobine à un profil fini avec moins de transferts manuels.
Pour les fabricants avec des volumes de commandes stables, cela peut améliorer à la fois l'efficacité de la production et la cohérence de la qualité.
Poinçonnage et formage intégrés
Le poinçonnage et le formage doivent être synchronisés avec soin Une longueur d'avance ou un calage du poinçon incorrect peut provoquer des erreurs de position des trous, en particulier lorsqu'un profil contient plusieurs motifs de trous.
Jinbolida poinçonneuse de connecteur de support photovoltaïque est destiné au poinçonnage, à la découpe et au formage automatisés de composants de connexion en forme de C, en forme de U, triangulaires et associés. L'équipement peut être évalué dans le cadre d'un système automatisé plus large de production de supports plutôt que uniquement comme une unité de poinçonnage autonome.
Pourquoi l'intégration est importante
L'intégration permet de gérer les données de production via une interface centrale Les opérateurs peuvent sélectionner une recette, saisir la longueur et la quantité requises et surveiller la ligne à partir d'une position de contrôle.
L’avantage pratique n’est pas seulement une vitesse plus élevée. Il s’agit d’une variation de processus plus faible entre une étape de production et la suivante.
Tendance 2 : Changements de profil plus rapides
Les fabricants de montage solaire ne produisent pas toujours un seul profil en continu De nombreuses usines doivent effectuer plusieurs commandes plus petites pour différents projets, clients ou régions.
Par conséquent, le temps de changement deviendra une mesure d’achat de plus en plus importante.
Profils réglables C, U et Z
Certains systèmes de profilage utilisent des rouleaux à réglage manuel, tandis que les machines plus avancées utilisent un positionnement motorisé ou asservi. Le bon choix dépend du nombre de tailles de profil et de la fréquence des changements de production.
Une usine qui produit un canal C standard peut ne pas avoir besoin d'un système de réglage automatique complexe Un fabricant sous contrat produisant de nombreuses tailles de profil pourrait gagner une valeur substantielle grâce au réglage automatique de la largeur et aux recettes stockées.
Outillage à changement rapide
L'outillage à changement rapide permet aux opérateurs de remplacer une cassette, un module de formage ou un groupe de rouleaux sélectionné plutôt que de reconstruire la station de formage complète.
Quand un changement rapide en vaut le prix
Les systèmes à changement rapide sont plus précieux lorsque :
- Les changements de produits se produisent plusieurs fois par semaine.
- Les temps d'arrêt coûtent cher.
- L'usine produit plusieurs familles de profils.
- Les opérateurs ont besoin de paramètres reproductibles.
- Les horaires de livraison sont courts.
Les acheteurs comparant les exigences des profils C et U peuvent également lire Machine de formage de rouleaux de support de montage solaire : profils C vs U pour une discussion plus ciblée sur la sélection des profils.
Tendance 3 : Systèmes de poinçonnage plus intelligents
La configuration des trous est un élément essentiel de la fabrication des supports photovoltaïques Même lorsque les dimensions du profil sont correctes, des trous imprécis peuvent empêcher une installation rapide ou créer des problèmes d'alignement.
En 2027, les systèmes de poinçonnage deviendront plus programmables et étroitement liés aux recettes de production.
Poinçonnage multi-stations
Les équipements multi-stations peuvent distribuer différents types de trous sur plusieurs unités de poinçonnage Cela réduit la fréquence de changement de matrice et rend les modèles complexes plus faciles à gérer.
Offres Jinbolida équipement de poinçonnage à trois stations, six stations et neuf stations pour différentes exigences de traitement Par exemple, les systèmes multi-stations peuvent être configurés pour traiter plusieurs côtés d'un profil en forme de C et produire différents types de trous au sein d'un même flux de travail.
Alimentation servo
L'alimentation servo permet un mouvement contrôlé de la bande entre les cycles de poinçonnage Le système utilise des dimensions programmées plutôt que de s'appuyer entièrement sur des butées mécaniques.
Contrôle des erreurs cumulatif
Une erreur cumulative se produit lorsqu'un petit écart d'alimentation est répété le long d'un composant long Un système d'asservissement correctement conçu mesure chaque mouvement indépendamment et utilise la rétroaction pour maintenir l'espacement des trous.
Pour les longs poteaux ou rails solaires, cela peut être plus important que la vitesse de poinçonnage du titre.
Tendance 4 : Données de production et surveillance numérique
Une usine moderne de machines de formage de rouleaux de supports photovoltaïques proposera de plus en plus d'équipements générant des données de production utiles.
Le but de la numérisation n'est pas d'ajouter un écran à une machine C'est d'aider les responsables de production à comprendre ce que fait la ligne et pourquoi la sortie change.
Comptage de production en temps réel
Le système de contrôle peut enregistrer le nombre de composants finis, la longueur totale traitée, la progression de la commande et le temps de production.
Ces informations aident les superviseurs à comparer les résultats prévus avec les résultats réels.
Surveillance de l'énergie
Les modules de surveillance de l'énergie peuvent enregistrer la consommation d'électricité au cours de différentes étapes de production. Les gestionnaires peuvent alors calculer la consommation d’énergie par mètre ou par composant fini.
Historique d'alarme
Un enregistrement d'alarme indique quand un défaut s'est produit, quel capteur ou système l'a généré et à quelle fréquence le problème se répète.
Transformer les alarmes en actions de maintenance
Une alarme d'alimentation répétée peut indiquer des problèmes d'alignement des matériaux, une contamination du capteur ou une usure des rouleaux. L'examen de l'historique des alarmes permet au personnel de maintenance de résoudre la cause sous-jacente plutôt que de redémarrer la machine de manière répétée.
Tendance 5 : Diagnostic à distance et maintenance prédictive
Les acheteurs internationaux d'équipement s'inquiètent souvent de la rapidité avec laquelle un problème technique peut être résolu. Cela fait du support à distance une considération majeure lors du choix d’une usine de machines de formage de rouleaux de supports photovoltaïques.
Diagnostic à distance
Avec un accès à distance autorisé, les ingénieurs techniques peuvent examiner les paramètres de contrôle, les alarmes, les signaux d'entrée et les paramètres de production sans se rendre immédiatement à l'usine du client.
Les diagnostics à distance ne peuvent pas remplacer toutes les réparations sur site, mais ils peuvent réduire le temps de dépannage pour les problèmes de logiciel, de capteur, de paramètre et de communication.
Maintenance prédictive
La maintenance prédictive utilise les informations d'exploitation pour identifier les conditions anormales avant qu'une panne majeure ne se produise.
Composants nécessitant une surveillance
Les points de surveillance communs comprennent notamment
- Rouleaux de formage
- Roulements
- Boîtes de vitesses
- Systèmes hydrauliques
- Servo-moteurs
- Encodeurs
- Lames de coupe
- Matrices de poinçonnage
- Systèmes de lubrification
Dans de nombreuses usines, un programme pratique de maintenance préventive est plus utile qu’une plate-forme d’intelligence artificielle trop compliquée. Le fournisseur de machines doit d’abord établir des intervalles d’inspection clairs, des exigences de lubrification, des listes de pièces de rechange et des limites d’usure.
Tendance 6 : Efficacité matérielle plus
L'acier est une composante majeure des coûts dans les produits de montage photovoltaïque Même une petite réduction des déchets peut créer des économies significatives lorsque le volume de production est élevé.
Optimisation de la largeur de bobine
Avant d'acheter une ligne, le fabricant doit calculer la largeur de bande requise pour chaque profil Une mauvaise planification de la largeur de bande peut laisser des déchets de bord inutiles ou augmenter la consommation de matériaux.
Longueur de coupe contrôlée
Un système de mesure et de coupe précis réduit la surlongueur Il limite également le besoin de coupe secondaire.
Optimisation de la conception de profil
Dans certains projets, la géométrie du profil peut être ajustée pour atteindre les performances structurelles requises avec une utilisation plus efficace des matériaux Tout changement doit encore être vérifié par des calculs d'ingénierie et des exigences structurelles pertinentes.
L'industrie solaire au sens large accorde également plus d'attention aux données d'évaluation environnementale et de cycle de vie L'AIE-PVPS a mis à jour ses travaux d'inventaire du cycle de vie photovoltaïque en 2026 pour inclure des composants d'équilibre du système et des ensembles de données de fabrication plus actuels, illustrant l'importance croissante de la performance environnementale mesurable.
Moins de ferraille ne signifie pas acier plus fin
L'efficacité du matériau ne doit pas être confondue avec l'utilisation d'un matériau insuffisant. Le profil doit toujours répondre aux exigences de charge structurelle, de résistance à la corrosion, de durabilité et aux normes du projet.
L'objectif est d'éliminer les déchets évitables tout en conservant des performances qualifiées.
Tendance 7 : Lignes conçues pour l'acier à haute résistance
Les structures de support solaire nécessitent de plus en plus un équilibre de poids inférieur et de résistance adéquate Cela encourage l'utilisation d'acier à plus haute résistance dans certaines conceptions de profilés.
Cependant, un matériau plus résistant n’est pas toujours plus facile à former.
Grand Springback
L'acier à haute résistance peut récupérer davantage après avoir traversé les rouleaux Les concepteurs d'outillage doivent compenser ce retour élastique pour obtenir l'angle final requis.
Charge de formage supérieure
Un matériau plus résistant ou plus épais augmente la charge sur les arbres, les roulements, les rouleaux, les cadres, les transmissions et les moteurs.
Pourquoi les acheteurs doivent fournir des données matérielles
Un devis basé uniquement sur les dimensions du profil est incomplet Les acheteurs doivent également fournir :
- Nuance d'acier
- Force d'élasticité
- Résistance à la traction
- Plage d'épaisseur
- Largeur de bobine
- Revêtement de surface
- Poids de la bobine
- Tolérance dimensionnelle
Sans ces détails, un fournisseur ne peut pas évaluer correctement les exigences en matière de force de formage ou d'outillage.
Tendance 8 : manutention et empilement plus automatisés
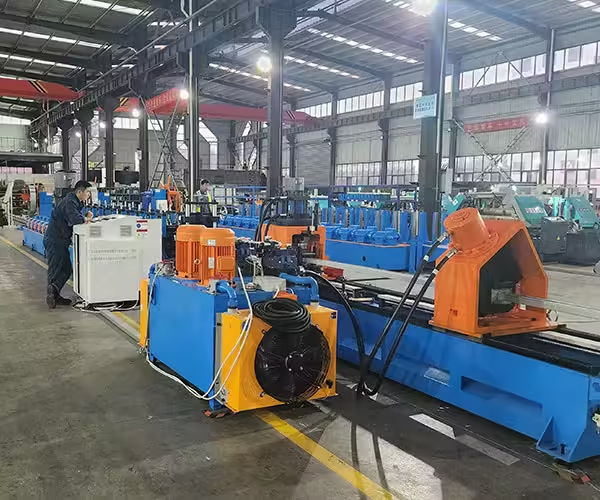
L'extrémité de la chaîne de production est souvent négligée Un formeur de rouleaux rapide peut encore souffrir d'une faible productivité globale lorsque les profils finis doivent être collectés manuellement, comptés, alignés et regroupés.
Réception Automatique
Une table de réception supporte le profil fini à sa sortie de l'unité de coupe Elle peut réduire les rayures, la déformation et la manipulation dangereuse.
Empilage Automatique
Les systèmes d'empilement disposent les profils en quantités ou couches prédéterminées.
Avantages au-delà de la réduction du travail
L'empilement automatique peut améliorer la cohérence du faisceau, réduire la collision de profil et faciliter l'emballage en aval. Il est particulièrement précieux pour les profils longs difficiles à manipuler en toute sécurité pour un opérateur.
Tendance 9 : Personnalisation Basée sur des Produits Finis
En 2027, les acheteurs s'attendront à plus qu'un catalogue de machines standard Ils rechercheront des lignes de production configurées autour de leurs composants réels.
Une usine professionnelle de machines de formage de rouleaux de support photovoltaïques doit commencer par le produit fini et revenir en arrière vers la configuration de l'équipement.
Examen du dessin de profil
Le fournisseur doit examiner la section transversale complète, les tolérances, les motifs de trous, le matériau, la méthode de coupe et l'objectif de production annuel.
Exemple d'évaluation
Les échantillons existants peuvent révéler la forme des bords, les exigences de surface, la sensibilité du revêtement, la rectitude et les attentes en matière d'emballage qui peuvent ne pas être évidentes à partir d'un dessin de base.
Planification des capacités
La capacité requise doit être calculée à partir du volume de commande, des heures de travail, du temps de changement, du temps de maintenance et de l'utilisation prévue de la ligne.
Évitez d'acheter une vitesse excessive
Une machine évaluée à une vitesse linéaire élevée peut ne pas maintenir cette vitesse pendant le poinçonnage, la coupe ou la manipulation du produit Les acheteurs doivent demander une estimation de la production finie qualifiée dans leurs conditions réelles de production.
Ligne automatique vs ligne semi-automatique
Le bon niveau d'automatisation dépend du volume de commandes, de la disponibilité de la main-d'œuvre, de la variété des profils, du budget d'investissement et des exigences de qualité.
| Facteur d'évaluation | Ligne semi-automatique | Ligne entièrement automatique |
|---|---|---|
| Investissement initial | Inférieur | Plus haut |
| Exigence de main-d'œuvre | Plus haut | Inférieur |
| Changement de produit | Plus de réglage manuel | Réglage basé sur la recette ou motorisé |
| Cohérence de production | Plus dépendant de l'opérateur | Plus répétable |
| Collecte de données | Limité | Plus complet |
| Intégration | Processus séparés ou partiellement connectés | Poinçonnage, formage, découpe et manipulation connectés |
| Complexité de maintenance | Relativement simple | Nécessite un support électrique et de contrôle plus solide |
| Meilleure application | Volume inférieur ou produits stables | Volume élevé, commandes variées, ou traçabilité stricte |
Quand une ligne semi-automatique a du sens
Une ligne semi-automatique peut convenir à une nouvelle usine avec un volume de production limité, un petit nombre de profilés et de la main-d'œuvre disponible.
Sa structure plus simple peut également faciliter la maintenance des usines ayant une expérience limitée en automatisation.
Quand une ligne entièrement automatique a du sens
Une ligne entièrement automatique devient plus attrayante lorsque les coûts de main-d'œuvre sont élevés, que le volume des commandes est stable, que les variations de profil sont fréquentes ou que les clients ont besoin de registres de production détaillés.
L'investissement doit être évalué uniquement par le coût de production total plutôt que par le prix d'achat.
Machines à supports photovoltaïques à canal C ou à canal U
Les profils C et U peuvent se ressembler, mais leurs outils et applications peuvent différer.
| Fonctionnalité | Profil du canal C | Profil U-Channel |
| Coupe transversale | Comprend des brides et peut comprendre des lèvres | Section ouverte en U |
| Utilisation typique | pannes, poteaux, rails et supports structurels | Rails, supports, cadres et structures de liaison |
| Complexité de formation | Peut être plus haut lorsque les lèvres sont incluses | Souvent plus simple, selon la géométrie |
| Demande d'ajustement | Utile pour plusieurs tailles de bande et de bride | Utile pour différentes largeurs et profondeurs |
| Options de poinçonnage | Poinçonnage inférieur, latéral ou multifaces | Poinçonnage inférieur ou latéral |
| Principale préoccupation d'achat | Angle de lèvre, précision de bride, contrôle de torsion | Largeur, angle de paroi latérale et rectitude |
Jinbolida fournit les deux a machine de formage de rouleaux en acier à canal C à support solaire photovoltaïque et un machine de formage d'acier à canal en U à support photovoltaïque solaire. La sélection correcte doit être basée sur le composant fini du client plutôt que sur le seul nom de la machine.
Comment évaluer une usine de machines de formage de rouleaux de support photovoltaïques
La sélection du fournisseur est aussi importante que la sélection de la configuration de la machine.
Capacité d'ingénierie
L'usine doit être capable d'analyser la faisabilité du formage, le comportement du matériau, le positionnement des trous, la déformation par coupure et le temps de production.
Demandez si la conception de l'outillage et la programmation du contrôle sont réalisées en interne ou externalisées.
Capacité de fabrication
Le fournisseur doit disposer d'un équipement approprié pour usiner des rouleaux, des arbres, des cadres, des matrices et d'autres composants de précision.
Questions d'inspection d'usine
Lors d'une inspection sur place ou vidéo, demandez :
- Comment les rouleaux sont-ils usinés et traités thermiquement ?
- Comment les puits sont-ils inspectés ?
- La machine est-elle assemblée et testée dans une seule installation ?
- Quels instruments dimensionnels sont utilisés ?
- Le fournisseur peut-il démontrer une chaîne de production similaire ?
- Quelle est la durée de l'essai continu ?
- Quelles pièces détachées sont incluses ?
Procédure d'essai
Un test d'acceptation significatif en usine doit utiliser le matériel spécifié par l'acheteur chaque fois que possible.
Le test doit évaluer les dimensions du profil, la position des trous, la longueur de coupe, la rectitude, l'état de surface, la vitesse de production, le bruit, les vibrations et le fonctionnement continu.
Documentation
La documentation utile peut inclure :
- Dessin d'arrangement général
- Schéma électrique
- Diagramme hydraulique
- Exigences de la fondation
- Manuel d'opération
- Calendrier d'entretien
- Liste pièces détachées
- Dessin d'outillage
- Sauvegarde des paramètres
- Matériaux de formation
Installation et formation
Les acheteurs internationaux doivent confirmer si le fournisseur fournit des conseils à distance, une installation sur site, une formation des opérateurs et une formation à la maintenance.
Jinbolida déclare que ses systèmes de formage et de poinçonnage peuvent être personnalisés en fonction des dimensions du produit, des types de matériaux et des exigences de capacité de production. Les acheteurs peuvent soumettre des dessins et des besoins de production via le Page de contact Jinbolida pour une proposition de ligne sur mesure.
Spécifications importantes que les acheteurs doivent comparer
Les citations de machines contiennent souvent de nombreuses spécifications, mais toutes les figures n'ont pas la même valeur pratique.
Vitesse de production qualifiée
La vitesse qualifiée est la vitesse à laquelle la ligne complète produit des pièces finies acceptables Elle est plus utile que la vitesse à vide de la section de formage.
Tolérance de profil
La tolérance doit être définie pour l'âme, la bride, la lèvre, l'angle, la rectitude, la torsion, la position du trou et la longueur de coupe.
Gamme Épaisseur
Une large gamme indiquée ne garantit pas des performances égales à chaque épaisseur Demandez si un réglage de l'outillage ou un remplacement du rouleau est requis.
Temps de changement
Le fournisseur doit expliquer quels paramètres changent manuellement, quels paramètres changent automatiquement et combien de temps un opérateur qualifié doit terminer le processus.
Vie d'outillage
La durée de vie de l'outillage dépend de la qualité du matériau, de l'épaisseur, du revêtement, de la lubrification, du matériau du rouleau, du traitement thermique et de l'entretien.
Demandez la méthode de test
Une allégation de tolérance ou de durée de vie de l'outillage n'a de sens que lorsque la méthode de mesure et les conditions de fonctionnement sont claires.
Erreurs courantes d’achat
En comparant uniquement le prix le plus bas
Un devis inférieur peut exclure les décoilers, les matrices de poinçonnage, l'empilage automatique, l'installation, la préparation du fret, les pièces de rechange ou les fonctions logicielles.
Comparez la portée complète de la production.
Se concentrer uniquement sur la vitesse maximale
La vitesse de formage maximale peut ne pas être égale à la sortie réelle de la ligne Les cycles de poinçonnage, le temps de coupe, la longueur du profil et la capacité d'empilage peuvent limiter la production.
Envoi d'un dessin incomplet
Une simple section transversale sans informations sur les matériaux et les tolérances ne suffit pas pour une ingénierie précise.
Ignorer les besoins en énergie locale
Les préférences en matière de tension, de fréquence, de phase, d'armoire de commande et de composants électriques doivent être confirmées avant la fabrication.
Sauter la norme d’acceptation
Le contrat doit définir comment les performances de la machine seront testées avant expédition.
Une liste de contrôle pratique RFQ
Pour recevoir une proposition précise d'une usine de machines de formage de rouleaux de supports photovoltaïques, préparez les informations suivantes :
- Dessins de profil finis
- Échantillons de produits, lorsqu'ils sont disponibles
- Qualité du matériau et limite d'élasticité
- Plage d'épaisseur
- Largeur de bobine et poids maximum de bobine
- Formes de trous et positions de poinçonnage
- Longueurs de profil requises
- Tolérances dimensionnelles
- Production cible par équipe
- Nombre de tailles de profil
- Fréquence de basculement requise
- Exigences d'automatisation
- Exigences en matière de réception et d'empilage
- Tension et fréquence d'usine
- Composants électriques préférés
- Destination d'installation
- Certifications et documentation requises
Fournir ces informations au début réduit les révisions des devis et aide le fournisseur à concevoir une ligne de production autour des besoins réels.
Qu’est-ce qui définira une usine compétitive en 2027 ?

La principale usine de machines de formage de rouleaux de support photovoltaïques ne sera pas compétitive uniquement par le prix de la machine. Il sera compétitif grâce à l'ingénierie, à la flexibilité, à la stabilité de la production et au service.
Ingénierie basée sur les applications
Le fournisseur concevra la ligne autour du support, et non forcera le support à s'adapter à une machine existante.
Support de production numérique
Les recettes de production, les enregistrements d'alarmes, les diagnostics à distance et les données d'exploitation aideront les usines à gérer les équipements plus efficacement.
Responsabilité complète
Les acheteurs préfèrent de plus en plus un seul fournisseur pour coordonner l’alimentation, le poinçonnage, le formage, la coupe, l’empilage et le contrôle.
Capacité de service mondiale
La documentation d'exportation, la planification de l'installation, le support des pièces de rechange et une communication technique rapide influenceront fortement les décisions d'achat.
Jinbolida se positionne comme un fournisseur de solutions d'usine numérique et propose des équipements photovoltaïques de formage de supports, de poinçonnage, auxiliaires et de traitement de profil Ses solutions de support solaire existantes incluent la production de profilés C/Z interchangeables, le poinçonnage automatisé et les fonctions de fabrication continue qui reflètent le mouvement de l'industrie vers les lignes intégrées.
FAQ À propos des machines de formage de rouleaux de support photovoltaïques
Quelle machine est utilisée pour fabriquer des supports de panneaux solaires ?
Les profilés de support de panneaux solaires sont couramment produits avec des machines de formage de rouleaux à froid. Une ligne complète peut inclure un décoiler, une niveleuse, un servomoteur, une unité de poinçonnage, un formeur de rouleaux, une unité de coupe, une table de réception et un système d'empilage.
Combien coûte une chaîne de production de formage de rouleaux de support photovoltaïques ?
Le prix dépend de la complexité du profil, de l'épaisseur du matériau, des exigences de poinçonnage, de la vitesse de formage, du niveau d'automatisation, de la quantité d'outillage et de l'équipement auxiliaire. Les acheteurs doivent fournir des dessins et des objectifs de production avant de demander un devis précis.
Une machine peut-elle produire à la fois des profils C et U ?
Certaines machines flexibles peuvent produire plusieurs profils connexes par le biais de changements de réglage ou d'outillage Cependant, la faisabilité dépend de la différence entre les sections transversales, la plage dimensionnelle, l'épaisseur du matériau et le temps de changement requis.
À quelle vitesse peut fonctionner une machine de formage de rouleaux de support solaire ?
La vitesse de production varie selon la configuration et le produit La sortie réelle peut être limitée par la fréquence de poinçonnage, la longueur de coupe, la résistance du matériau, le temps de changement et la capacité d'empilement Les acheteurs doivent comparer la sortie finie qualifiée au lieu de la vitesse de formage à vide.
La chaîne de production peut-elle percer des trous avant de se
Oui. Le pré-poinçonnage est largement utilisé lorsque le positionnement de la bande plate permet un accès plus facile à l'outillage Le système de contrôle doit compenser le mouvement du matériau et les changements dimensionnels pendant le formage.
Le post-poinçonnage est-il meilleur que le pré-poinçonnage ?
Aucune des deux méthodes n'est toujours meilleure Le pré-poinçonnage peut simplifier l'accès à la matrice, tandis que le post-poinçonnage peut positionner les trous par rapport au profil final formé La méthode correcte dépend de la géométrie du profil, de la tolérance des trous, de la vitesse de production et de la conception de l'outillage.
Quels matériaux une machine à supports photovoltaïques peut-elle traiter
Selon sa conception, la ligne peut traiter de l'acier galvanisé, de l'acier au carbone, de l'acier inoxydable ou des bobines d'aluminium. La machine doit être conçue pour la qualité spécifique du matériau, l'épaisseur, le revêtement et la limite d'élasticité.
Comment savoir si la machine peut répondre à ma tolérance ?
Demandez au fournisseur de définir la norme de réception et de produire des échantillons à l'aide du matériau spécifié Mesurez les dimensions du profil, les angles, la rectitude, la torsion, la position du trou et la longueur de coupe pendant le test de réception en usine.
De combien d'opérateurs une ligne de production automatique a-t-elle
Le nombre dépend du chargement de la bobine, de l'emballage, de l'inspection, du niveau d'automatisation et de la disposition de l'usine. Une ligne intégrée peut réduire la main-d'œuvre directe, mais les opérateurs sont toujours nécessaires pour la préparation des matériaux, les contrôles de qualité, la maintenance et la manipulation des produits finis.
Quelles informations dois-je envoyer à l'usine de machines ?
Envoyez le dessin de profil, les spécifications du matériau, l'épaisseur, les données de bobine, le motif de trou, la tolérance, la sortie cible, les longueurs requises, la tension d'usine et le niveau d'automatisation préféré.
Le fournisseur de la machine peut-il fournir un outillage personnalisé
Un fournisseur qualifié devrait être en mesure de concevoir l'outillage selon le profil et le matériel du client L'outillage devrait être confirmé par des dessins, une simulation ou une analyse technique, la production d'échantillons et des tests de réception finale.
Combien de temps faut-il pour passer d'une taille de profil à une autre ?
Le temps de changement peut aller d'un court réglage motorisé à un remplacement manuel plus long de l'outillage Demandez au fournisseur de démontrer la procédure réelle pendant les essais de la machine.
Un système d'empilage automatique est-il nécessaire
Il n'est pas nécessaire pour chaque usine, mais il peut améliorer la productivité lorsque les profilés sont longs, lourds, facilement rayés, ou produits à grande vitesse Il réduit également la manutention manuelle en fin de ligne.
Comment puis-je réduire la ferraille dans la production de supports photovoltaïques
Utilisez des calculs précis de largeur de bobine, une alimentation asservie contrôlée, une coupe fiable, un outillage stable, des procédures de configuration claires et une inspection régulière. Les données de production peuvent également aider à identifier quand la ferraille augmente et quel processus la provoque.
Quel service après-vente un fournisseur doit-il fournir ?
Les services importants comprennent le guidage d'installation, la formation des opérateurs, la sauvegarde des paramètres, le diagnostic à distance, la prise en charge des pièces de rechange, les instructions de maintenance et les procédures de réponse claires.
Conclusion
La fabrication de supports photovoltaïques en 2027 sera façonnée par l’automatisation, la production flexible, l’efficacité des matériaux, la surveillance numérique et une intégration plus forte entre les opérations de formage et de poinçonnage.
Pour les acheteurs, la décision la plus importante n'est pas simplement de savoir quelle machine a la vitesse indiquée la plus élevée La vraie question est de savoir quelle chaîne de production peut fabriquer à plusieurs reprises des profils qualifiés, gérer les changements de produits, réduire le gaspillage de matériaux et soutenir la croissance commerciale à long terme.
Une usine fiable de machines de formage de rouleaux de support photovoltaïque doit examiner vos dessins de produits, comprendre votre matériau, calculer un rendement réaliste, concevoir un outillage approprié, tester la ligne complète et fournir un support technique continu.
Offres Jinbolida machines de formage de supports solaires photovoltaïques, équipement de poinçonnage de rack photovoltaïque, et des solutions de fabrication numérique personnalisées pour les composants de support solaire. Pour discuter des dessins de profil, de la capacité de production, des exigences d'automatisation ou d'un plan d'usine complet, visitez le Page de contact Jinbolida et demandez une proposition de chaîne de production personnalisée.
Si vous avez apprécié cet article sur l'expertise de Jinbolida en matière de fabrication intelligente et d'usine numérique, suivez-nous pour plus d'informations et de mises à jour :
- 📘 Facebook : Restez à l'écoute de nos derniers projets de lignes de production intelligentes → Facebook
- 📱 WhatsApp : Contactez-nous à tout moment pour des solutions de production personnalisées → Chattez maintenant
- ▶️ YouTube : Regardez nos démonstrations de lignes automatisées et nos applications concrètes → YouTube
Continuons d'innover et de façonner ensemble l'avenir de l'industrie intelligente !
 French
 English
 Arabic
 Russian
 Spanish